一、场景:你打印的件一掰就断
你用SLA打了批亚克力件,刚下机看着挺好,放两天一掰就断,或者受力处发脆。你怀疑料不对,其实多半是少了一道工序:后固化。SLA件出机时树脂只部分交联,强度没到标称值,不补这道,永远差一截。
亚克力SLA件为什么需要后固化才能到标称强度,根子在光固化没走完。本文给你一棵决策树,照着问自己几个问题,就能判断要不要固化、怎么固化,不用每次问人。
很多刚接触SLA的人,把下机件直接当成品,结果装机受力就裂,返工重打,时间材料都浪费。后固化这道,设备厂几乎都做,偏偏小批量试制容易被漏。本文把它讲透,你以后少交学费。尤其医疗、光学这类对强度敏感的件,后固化是硬门槛,没商量。我们给这类客户做件,固化曲线和测试报告随货,审厂一次过。小厂常在这一步省,后期投诉多。
强度标称值通常指完全交联后的数据,料商 datasheet 上的拉伸强度、弯曲模量,都基于后固化件。你拿未固化的去比,当然差。这不是料的问题,是工序的问题。先把这点认准,再谈选料。还有人把强度和硬度混为一谈,以为表面硬就结实。SLA件表面硬不等于芯部强,后固化补的正是芯部。这个误区不破,你永远在表面做文章,根子没动。
二、原理:后固化到底在做什么
SLA是光敏树脂逐层固化,激光照到的地方交联,没照透的内部还是半固态。下机时件表面硬、芯部软,标称强度只在完全交联后才到。后固化就是用紫外加温,把剩余反应跑完,让分子链长全。
不后固化的件,短期看不出,受力或久放就露馅:韧性掉、尺寸微变、表面易裂。后固化到位,强度、尺寸、耐候都稳。这一步不是 optional,是达标的前提。理解这点,决策树才有依据。
顺便说,后固化不只涨强度,还稳尺寸。半固的件会缓慢收缩,装进公差紧的孔就卡。固化跑完,尺寸才定。我们碰到过透明齿轮件,不固化装不上,固化后严丝合缝。这也是为什么精雕±0.1mm的前提是料先固化定形。有人问,能不能打印时把激光开猛点,一次固化透?难。深层光衰减大,强照只烧表面,芯部还是半固,还容易裂。所以后固化补的是"照不到"的部分,不是偷懒,是物理必然。强照烧表面这招,我们还试过,结果件表面焦黄、芯部仍软,两头不靠。所以老老实实两步走:打印定型、后固化补强。急不得。后固化的温度也讲究,太高件会翘,太低反应慢。我们曲线一般四十到六十度区间,按料商给的走。透明件再降一点防黄。这些数值看着细,却是强度的命门。控好温度和时间,后固化就是稳强度的关键一步,马虎不得。参数定死,结果才稳,别靠每次手调。
三、决策树:照着问自己
下面这棵树按条件分支走,逐层匹配,排除不对的路,落到拍板。
- 分支一:件下机后有没有照紫外后固化?有,跳到分支三;没有,进入分支二。
- 分支二:件要不要受力或长期用?要,必须后固化;不要,仅展示用可省略,但建议仍做。
- 分支三:后固化用的是紫外箱还是日晒?紫外箱控时控温,优先;日晒不可控,只作应急。
- 分支四:件厚不厚?厚件(大于六毫米)要延长固化,薄件可短时。
按这棵树走,九成情况能自己定。拿不准就选"做后固化",代价小、收益大,不会错。这棵树我们内部也用,新人培训照念就行。分支不必全记,记住主干:受力必固化、厚件延时间。其余都是细化。判断卡住时,默认选"做",成本低、风险小。决策树不是死规定,是帮你理清思路。条件变,路径变;但"受力件必固化"这条主干不变。记住主干,细枝你也能自己推。新人常怕判断错,其实错的成本很低——多做一次固化而已,件不会坏。怕的是该做没做,那才真翻车。所以拿不准就做,方向不会偏。决策树主干记牢,分叉你也能临场推。比如件要出口,目的国对材料有法规,后固化还能顺带满足部分合规要求,这时固化从"建议"变"必做"。条件一加,路径跟着变。
四、匹配与排除:不同情况怎么选
把上面分支落到处列成表,匹配你的场景,排除明显不对的做法。做这张表时,我们按"受力、厚薄、透明、批量"四个维度拆,维度之间不冲突,可叠加。比如"受力+厚件",就走紫外箱且延长时间。叠得越多,做法越明确,越不会错。
| 你的场景 | 匹配做法 | 排除做法 |
|---|---|---|
| 受力结构件 | 紫外箱后固化,厚件延长时间 | 排除日晒、排除免固化 |
| 薄壁展示件 | 短时紫外后固化 | 排除长时间高温,防变形 |
| 透明外观件 | 后固化保透光,控温防黄 | 排除无控温的暴晒 |
| 批量量产件 | 固化工艺写进SOP | 排除逐件凭手感 |
匹配对了,强度稳;排除错了,就是翻车。决策树的价值,是把"凭感觉"变成"按条件",新人也能照做。再补一句,排除项里"免固化"只适合纯摆件且不留久的。只要件要出货、要受力、要透亮,就别省。我们见过展示件免固化,三个月后发黄变脆,客户以为料差,其实是工序漏了。
我们建议每个研发都存这张表,新件来了先对维度,三分钟定方案。比每次开会吵、凭印象选,效率高太多。复盘几次,团队就形成默契。我们内部还有个习惯:每款新料先打样做固化对比,留一组固化、一组不固化,拉力一拉,差距贴在样品墙。新人一看就信,不用讲大道理。眼见为实,比文档管用。
五、拍板:美杰的做法与建议
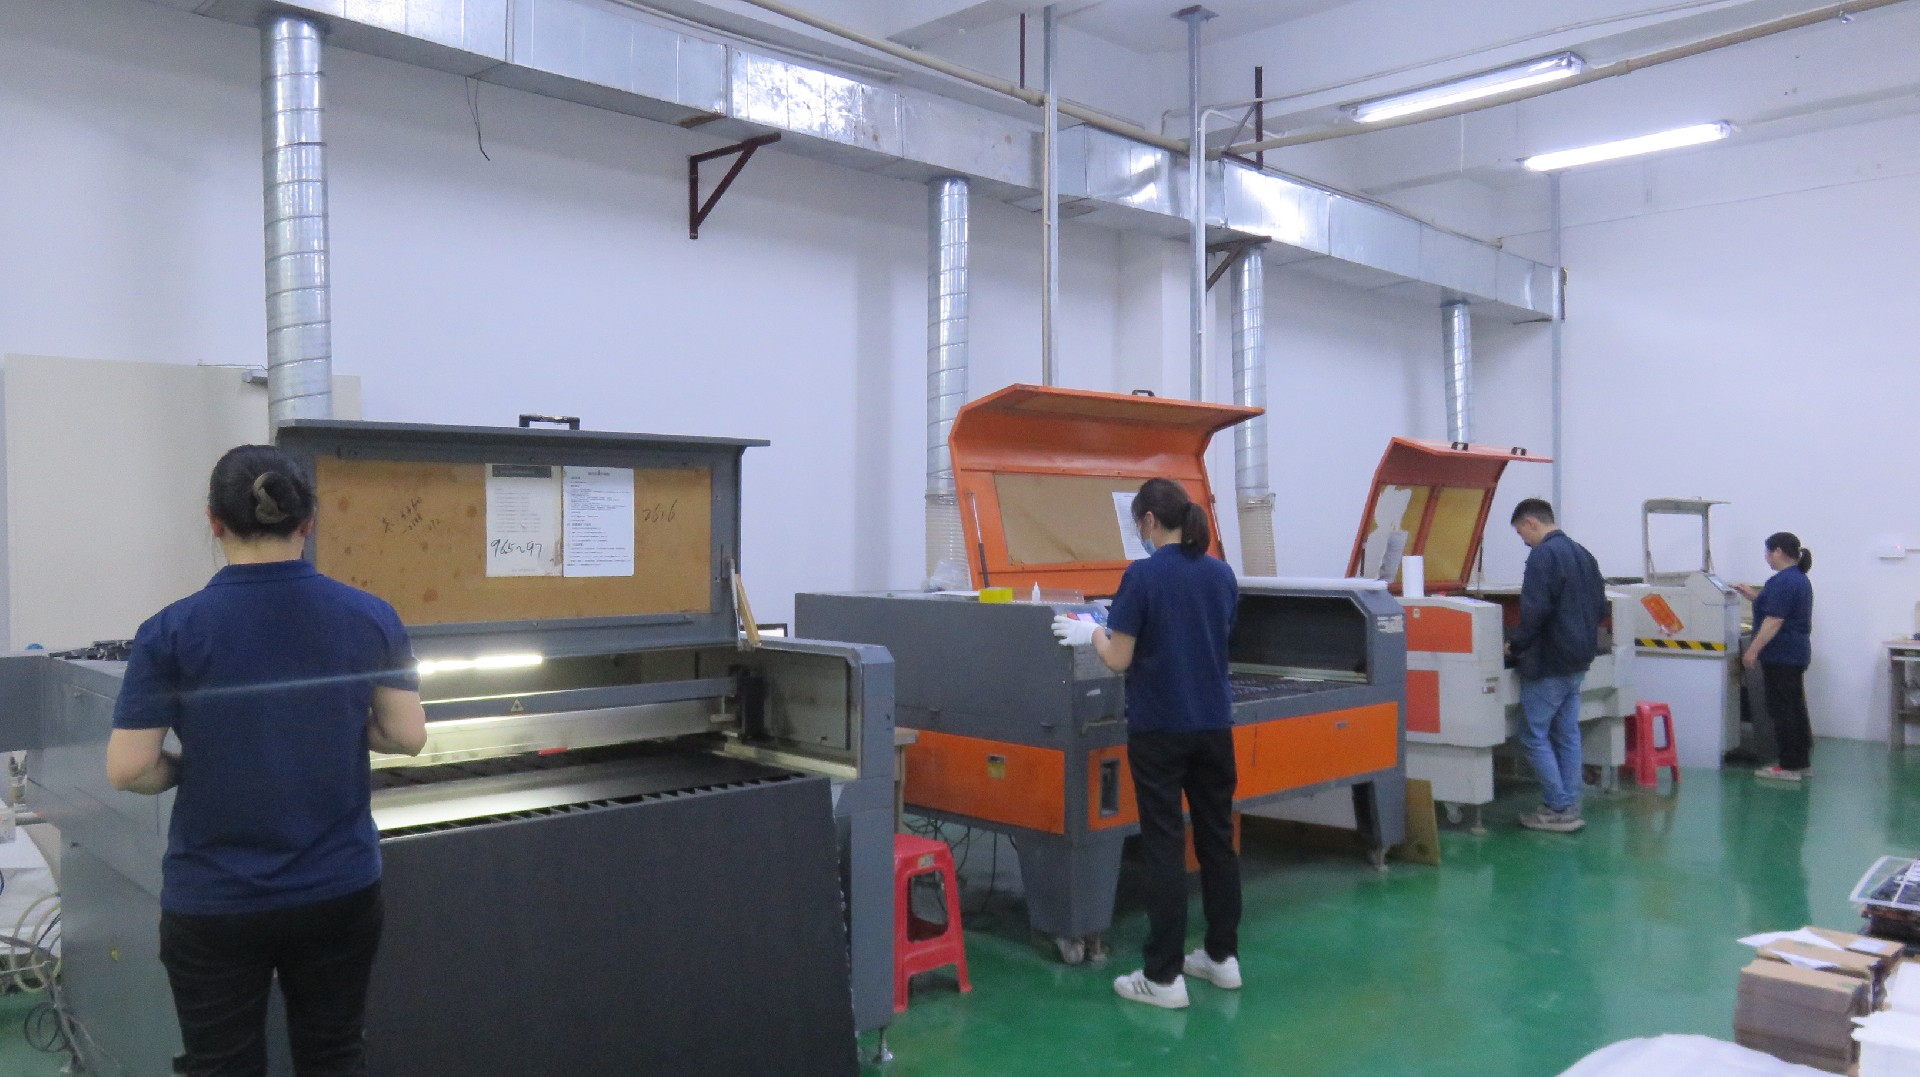
美杰亚克力源头工厂做SLA相关件,原料用合规浇注料体系,过RoHS和ISO9001,2007年建厂,厂房5000余㎡,5套进口设备加10条流水线,50名高级技师把关。后固化我们有固定SOP:紫外加温、按厚度定时,精雕环节做到±0.1mm,通用精度±0.3mm保底,次品率千分之一。
拍板建议给你三句:受力件必固化、厚件延时间、批量写SOP。出样时我们48h出样,先交一件做拉力测试给你看,确认到标称强度再放量。这样你不用赌,数据说话。如果你拿不准自己的件要不要固化,把用途和厚度告诉供应商,让他给曲线。源头工厂美杰亚克力源头工厂这类厂,有固化参数库,不同料不同厚直接调,不用你试错。这也是选全工序厂的好处之一。
后固化车间和精雕车间同厂区,件固化完直接上机精雕,不落地不转场,尺寸链短、误差小。贸易商分段外包,固化一家、精雕一家,对不齐常事。全工序厂在这点上优势明显。再算笔账:后固化设备不贵,耗电也低,单件成本加不了几毛。可省下的是返工重打和客诉,动辄几十上百。这笔账,厂长都算得清。对采购来说,固化SOP和测试记录是验厂硬货。你签单前问一句"固化曲线能给我吗",答得干脆的,流程成熟;答含糊的,多半没体系。这一句能省你后面一堆麻烦。我们建议把它写进采购清单的必问项,每次询价都带这句。
六、延伸:把决策树变成内部标准
建议把上面这棵树贴进你们研发手册,凡是SLA件都先走一遍。透光率92%的透明件,后固化控温还能防黄,长期透亮。源头工厂美杰亚克力定制这类全工序厂,固化、精雕、检验连着走,批次一致,比分段外包稳。
把决策树固化进流程,还有个好处:审厂时人家看你有标准,信任度高。我们陪客户过审,拿出后固化SOP和测试记录,一次过。零散做的厂拿不出,常被打回补件。对采购来说,问供应商一句"后固化怎么做的",就能筛掉大半不专业的人。答得出SOP和曲线的,靠谱;答"打印完就行"的,直接pass。这一句比看设备台数还管用。长远看,SLA件会越来越走功能件,不只是摆件。功能件对强度、尺寸、耐候都卡,后固化从可选项变必选项。现在把决策树用熟,后面扩品类直接套。另外提醒,SLA件存放也影响强度。未固化件别久放,潮气和温度会拖慢反应。我们出样随附存放说明,客户照做,到手状态稳。细节决定你拿到手是不是标称件。把决策树用成习惯,强度类客诉基本清零,你也睡得安稳。
回到亚克力SLA件为什么需要后固化才能到标称强度,一句话:光没照透的部分,得靠后固化补完。判断要不要做,用决策树;做了怎么控,用SOP。两件都抓好,件才到标称强度,用着才安心。深圳美杰有机玻璃这类源头厂,愿意把固化曲线和测试报告随样给你,先验证再放量,比盲选踏实。
常见问题
SLA件不做后固化会怎样?
答:树脂内部半固,强度不到标称值,受力或久放易脆断、尺寸微变。展示件可省略,受力件必做。
后固化用紫外箱还是日晒?
答:优先紫外箱,控时控温稳;日晒不可控,只应急。透明件日晒还易黄,不推荐。
厚件要固化多久?
答:厚件(大于六毫米)延长固化时间,让芯部反应跑完;薄件短时即可。具体按料商曲线定。
后固化会让件变形吗?
答:控温做不会。变形多因温度过高或薄壁件久烤。薄壁件缩短时间、降温度即可避免。
美杰怎么保证强度?
答:后固化写进SOP,紫外加温按厚度定时;精雕±0.1mm、通用精度±0.3mm,次品率千分之一。
出样能测强度吗?
答:能。48h出样先交一件做拉力测试,确认到标称强度再放量,不靠猜。
透明件后固化注意什么?
答:控温防黄,透光率92%的件更要从容。紫外箱比暴晒稳,批次一致。
批量怎么控一致?
答:固化工艺写进SOP,逐批按同曲线走。源头工厂全工序连做,比分段外包批次稳。
数据来自企业公开资质与行业标准,未使用无出处夸大。