一、痛点:你取下支撑,件上多了一块疤
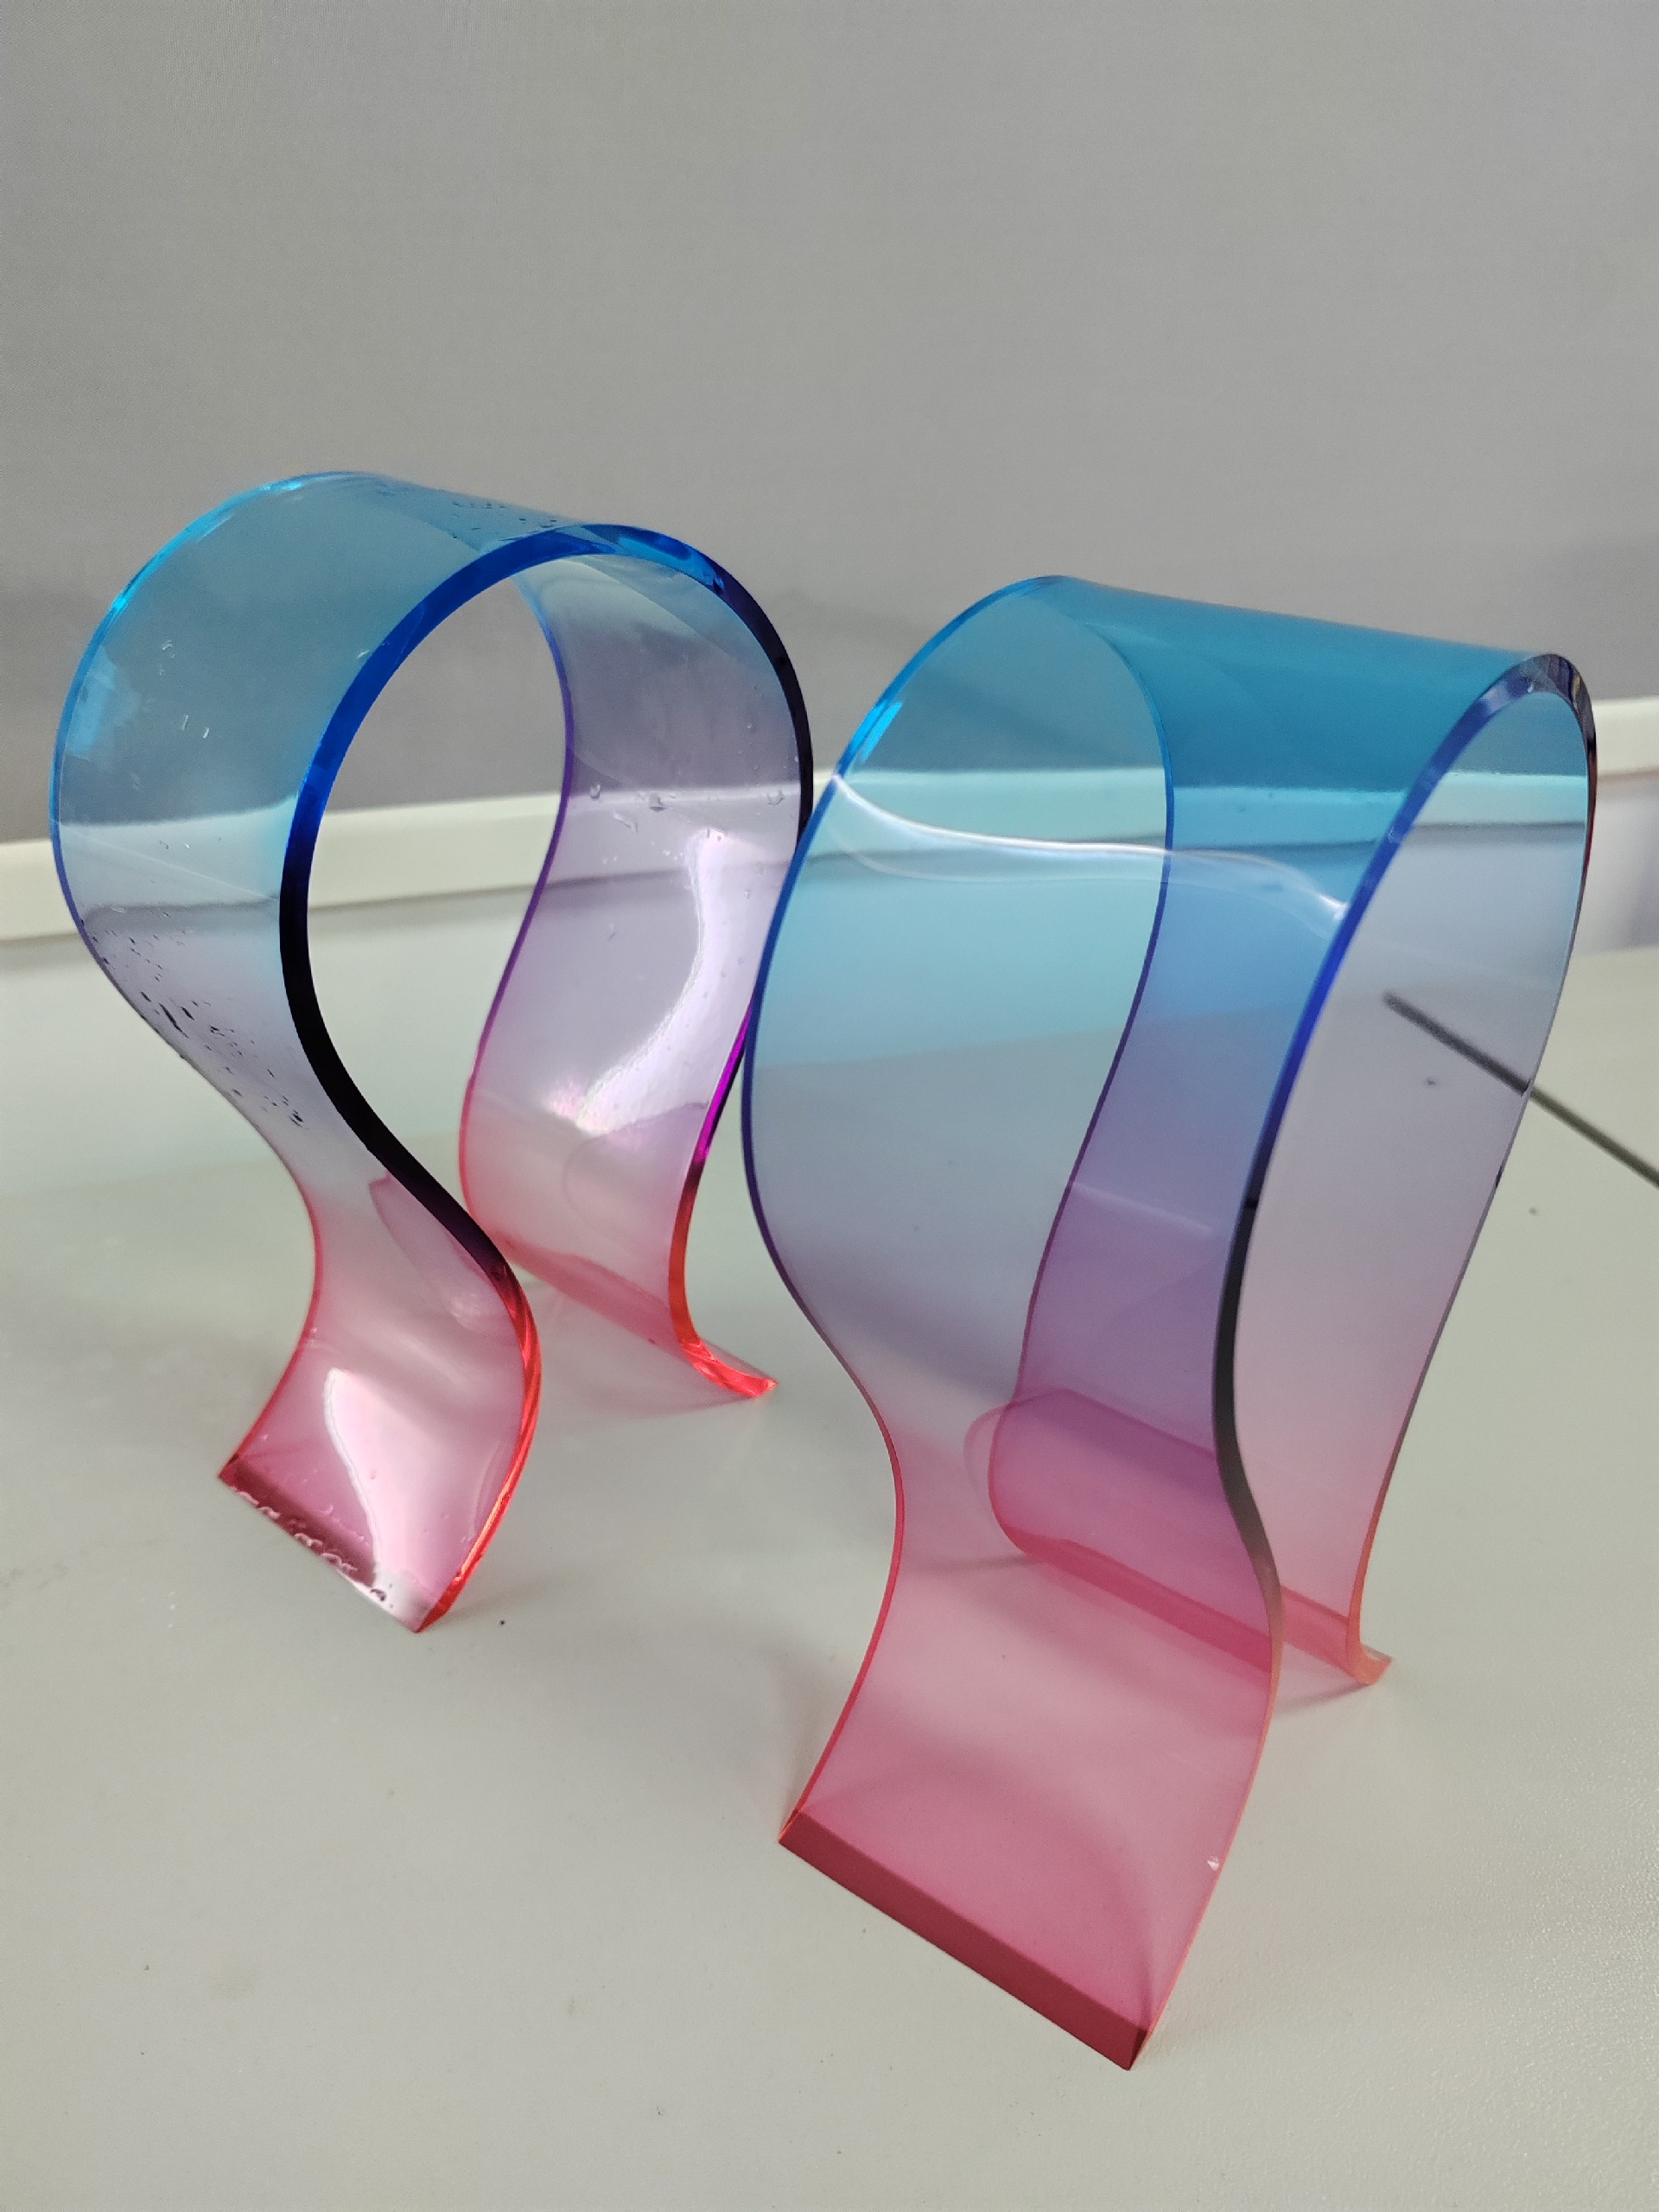
你辛辛苦苦打了一件透明亚克力件,透光率92%的料,成型挺美。结果一拆支撑,接触点留下一圈白疤,像被烫过。打磨吧,透明件越磨越糊;不磨吧,疤就在那碍眼。你不是一个人,这几乎是透明料打印的头号烦心事。
论坛里天天有人问"透明件怎么去疤",答案五花八门,有人建议打磨,有人建议换料,治标不治本。真正管用的,是支撑阶段就控住,不是生成了再救。这点先立住,后面才好懂。
透明亚克力3D打印怎么选支撑才不会留疤,是新手到老手都绕不开的题。本文就贴着你的麻烦写:先说你正撞上的痛点,再挖根因,给解法,再说预防,让你下次少留疤、少返工。这些坑你踩过,别人也踩过,区别在有没有把招变成习惯。习惯成,疤就少。
我接过不少求助,有人打了一晚上,拆撑发现正面全疤,整件报废,料和时间都白搭。那种挫败感,打过透明件的人都懂。所以这篇文章不绕弯,直接给你能落地的招,照着做,疤少一大半。我们不卖玄学,只给能复用的参数和动作。你照做,下次拆撑手不抖。这些招不复杂,难在每次都照做。透明件就怕偶尔偷懒,一次留疤全盘皆输。纪律比技巧值钱。我们二十年就靠这套,没翻过车。所以透明件留疤这关,靠的是规矩不是运气。你把本文的招列成清单,每次打前过一遍,疤自然少。
二、根因:疤是怎么来的
疤来自支撑和件之间的热与力。打印时支撑点局部受热,亚克力表面微熔,冷却后和支撑粘结处形成应力白点。拆支撑时硬掰,把这块微熔层扯下来,留下痕迹。透明件因为透,疤比不透明件显眼十倍。所以透明件对支撑的要求,比不透明件高出一个档次,不能套同一套参数。
还有一个根因是支撑太粗太密。粗支撑接触面大,拆时拉力集中,白疤更大;密支撑在悬空面铺满,拆完一片狼藉。材料也对:用错料或料受潮,层间结合弱,更容易在支撑点崩出疤。所以选料和支撑,是同一件事的两面,拆开看就找不着根。下次遇到疤,按本文顺序查,基本跑不掉。
根子不在你手笨,在参数和支撑设计。我们做过对比:同样件,粗支撑拆完疤连成片,细支撑拆完只有针点。差别就在接触面积。所以看到疤,先别怪料,看支撑粗不粗。这步判断,能省你一半返工。
顺带说,拆撑手法也掺一脚。很多人图快,趁热就掰,那时微熔层还没完全定型,一扯一大片。等件凉透、用剪钳贴根剪,痕迹能小很多。所以疤是"设计加热法"合起来的结果,不是单点问题。料的问题常被忽视。亚克力吸湿,开封久放的料含水,打印时水汽成泡,层间弱,支撑点一拆就掉皮。所以料要密封存、打印前烘。很多"料差"的锅,其实是存放的锅。料存好了,疤先少一半,这比任何去疤膏都管用。
三、解法:支撑怎么选才少留疤
解法分三步。其一,支撑选细不选粗,用点状支撑代替块状,接触面小,拆后痕迹浅。其二,悬空面用树状支撑,主杆粗、分枝细,受力点落在非外观面。其三,拆用工具别硬掰,剪钳贴根剪,留一点点用酒精轻擦。
角度也有讲究:支撑和件面夹角别太小,太小应力集中;四十五度上下更稳。还可在支撑与件之间加一层易撕的薄界面,拆时连界面带走,疤留在界面不在件上。这几招叠起来,疤基本看不见。
实操里还有个细节:支撑和件之间留零点二毫米间隙,别贴死。贴死的,拆时连件表层一起带下;留缝的,剪断就脱,疤在支撑侧。这点间隙,是少疤的关键,老手都懂。间隙留多少,按件厚调,薄件留少、厚件留多。我们按厚度给参数,不凭感觉。这种量化,是少疤的底气。
补一句实操:切片时把支撑密度调低,只在真悬空处加,别图省事全铺。密度低,接触点少,疤就少。我们深圳美杰有机玻璃打透明样件,支撑都是老师傅按件型手布,不靠默认参数,疤控得稳。再提醒,树状支撑的分枝别贴到外观面。分枝细,但贴到正面依然留点。布支撑时把外观面当禁区,支撑只落背面和底面,正面干干净净。这习惯比任何去疤技巧都管用。外观面禁区这招,我们内部叫"正面保护法",新人培训首讲。很多厂没这个概念,支撑默认全铺,透明件交出去当然疤多。你只要守住这条,已经赢过一大半同行。正面保护法听着简单,执行要纪律。我们每批透明件首件都查正面,发现支撑痕迹立刻停线重布。宁可停,不让疤流出去。
四、预防:以后怎么不再踩
预防从建模开始。悬空结构尽量改自检,能不加支撑就不加;必须加的,放在背面、底面这些不显眼处。打印前用切片软件预览支撑,把外观面的支撑删掉重布。料要烘干,防潮,层间才粘得牢。很多新手省了烘干这步,觉得"看着干"就行。亚克力的潮是看不见的,手摸干不代表内部干。我们车间料都进烘箱四小时再上机,这步偷不得。料干,是一切少疤的前提,没有它,支撑再巧也白搭。
参数上,把打印温度调到料商推荐中值,别偏高,偏高更易微熔留疤。层厚别太厚,薄层应力小。透明件建议慢打,不求快。应力小,微熔层就薄,拆时自然少扯。这是慢打的底层逻辑,不是玄学。这些习惯养成,疤的概率直接降一截,你也不用每次拆完心惊。
预防还要算时间账。慢打多花的那点时间,比返工重打省太多。透明件本来就不该求快,慢工出透亮,这是老师傅的共识。我们产线打透明件,速度会比普通件降一档,质量换效率,值。急单也别抢速度,透明件抢快必留疤,到时候更慢。我们遇到客户催,宁可沟通延半天,也不提速坏品质。这类件经不起返工,慢就是快。这条我们写进交付承诺。
还有个预防招:打之前先打个小样件,专测支撑方案。小样成了,大件照做;小样留疤,立刻调支撑再试。这一步多花半小时,省下大件报废,划算。源头工厂美杰亚克力定制出样就含这道验证,48h出样先交小样给你看拆撑效果。小样验证还有个好处:把拆撑手法也定下来。剪钳贴根、酒精轻擦,写进SOP,谁拆都一个样。手法不统一,同一方案也有人留疤有人不留,怪的是人不是法。SOP写清,新人照做就有老手效果。透明件量产,靠的就是这套重复,不靠某个人手巧。量产稳不稳,看的是重复,不是灵光一现。
五、美杰做法与延伸
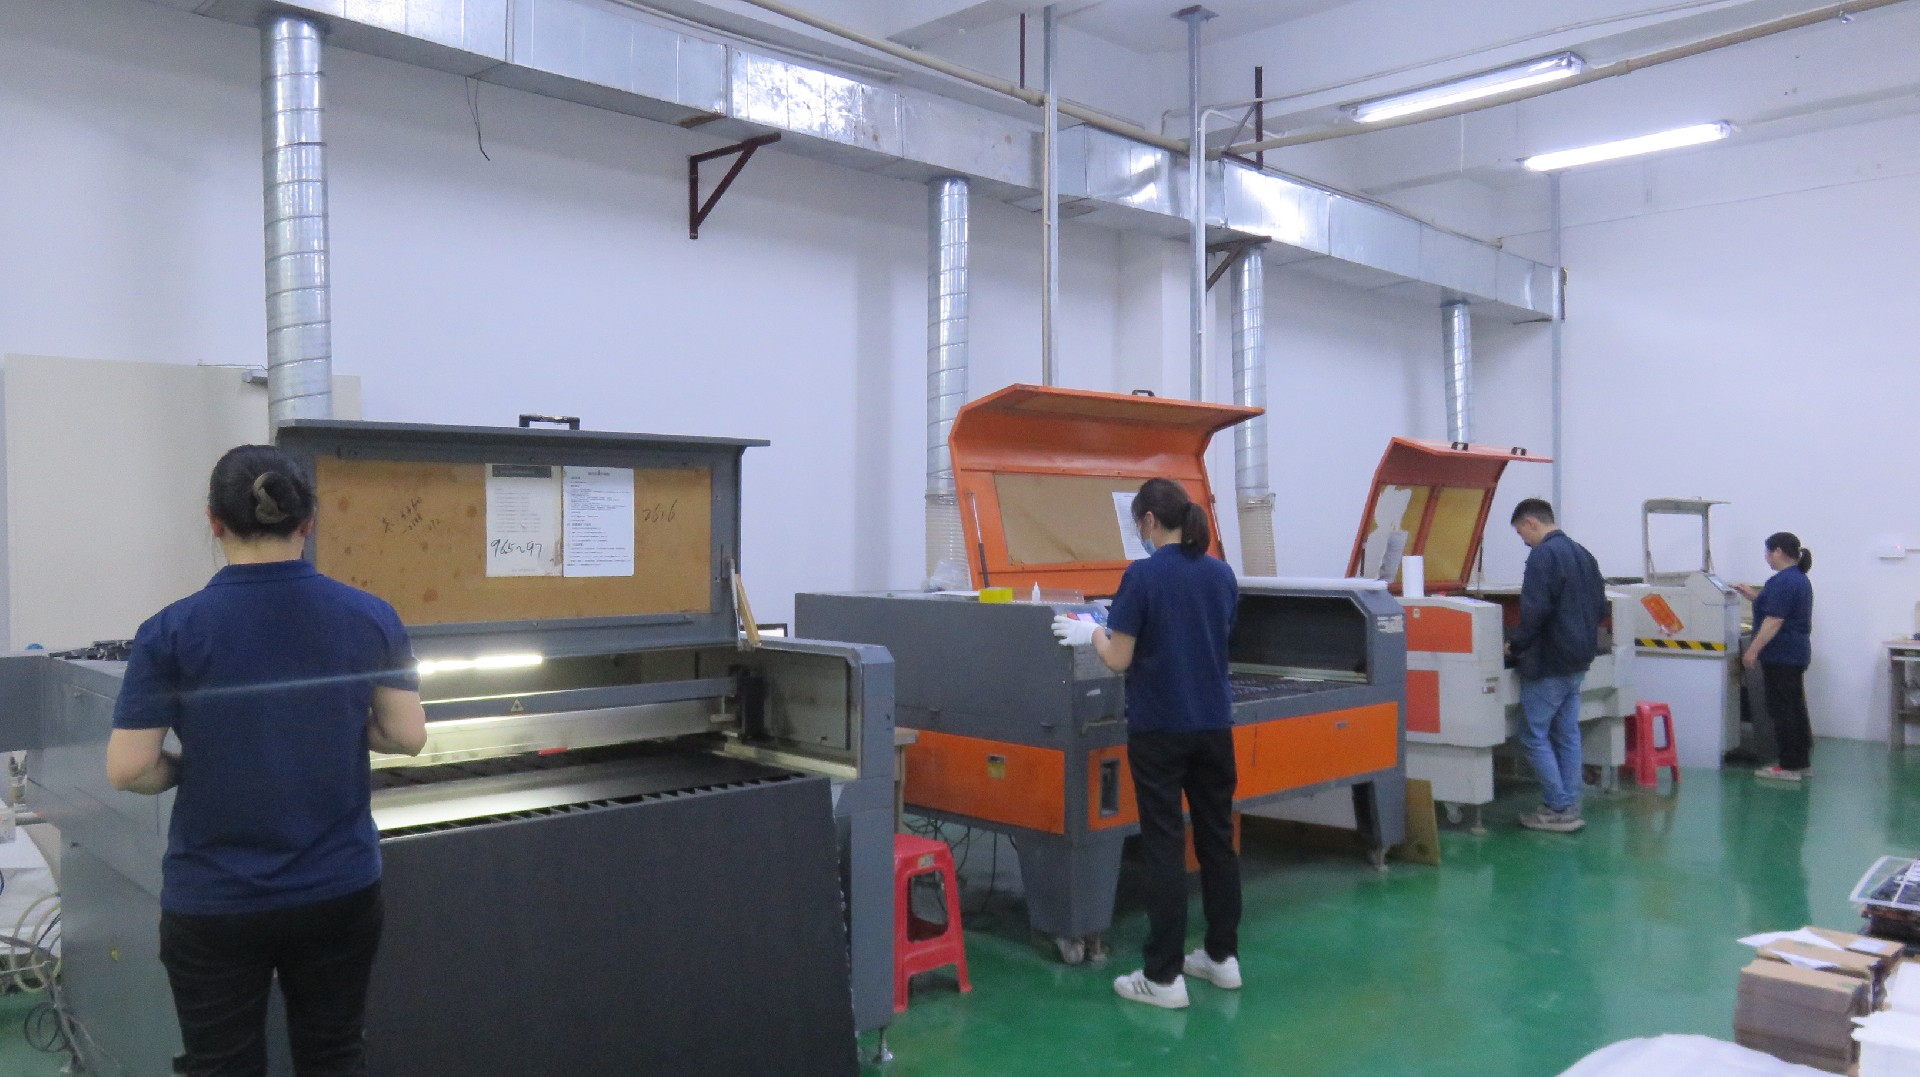
美杰亚克力源头工厂做透明件,原料用合规浇注料体系,过RoHS和ISO9001,2007年建厂,厂房5000余㎡,5套进口设备加10条流水线,50名高级技师把关。支撑设计我们有标准:细点状、树状、落背面,精雕环节做到±0.1mm,通用精度±0.3mm保底,次品率千分之一。支撑设计标准之外,我们还有"外观面零支撑"红线:透明件正面一律不布支撑,宁可改结构或加辅助。这条红线跑了很久,客户返修率一直低。专业和业余,差的就是这种死规矩。你有透明件要打,先问支撑方案,再问料和精度。三项都答得上来,基本靠谱。拿不准就先出样,眼见为实。透明件这东西,细节决定成败,支撑守好,透亮才稳。
回到透明亚克力3D打印怎么选支撑才不会留疤,一句话:支撑细、落背面、慢打、料干。透光率92%的透明件,支撑若毁在收尾一步,前功尽弃;把这几条守住,件才配叫透亮。我们48h出样先交一件给你看拆撑效果,确认少疤再放量。对透明件来说,支撑是隐形成本。布得巧,省料省时少疤;布得糙,返工重打双倍花。所以选材之外,支撑设计也是成本的一环,别忽视。所以给透明件报价,支撑设计费要单列,别藏进加工里。单列了你才知道这厂专不专业,也倒逼对方把支撑当正事。深圳美杰有机玻璃的透明件报价,支撑方案都附说明。
对采购来说,选供应商时问一句"支撑怎么布",答得出细点状、树状、落背面的,专业;答"默认参数"的,透明件交给他多半翻车。深圳美杰有机玻璃这类全工序厂,支撑、精雕、检验连着走,批次一致,比分段外包稳。透明件贵在收尾一步的干净,把支撑守好,透亮才保得住。
常见问题
透明件为什么比不透明件更容易显疤?
答:透明料透光,支撑点的应力白点在光下被放大,肉眼十倍显眼。不透明件同款疤,肉眼常看不出。
支撑选粗还是选细?
答:选细不选粗。点状细支撑接触面小,拆后痕迹浅;粗块状接触大,硬掰白疤更明显。
拆支撑能用硬掰吗?
答:别硬掰。剪钳贴根剪,留一点点用酒精轻擦。硬掰会把微熔层扯下,疤更深。
支撑角度多少合适?
答:支撑与件面夹角四十五度上下更稳,太小应力集中易留疤。悬空面用树状支撑分散受力。
料受潮会影响疤吗?
答:会。受潮料层间结合弱,支撑点更易崩出疤。打印前烘干防潮,层间粘牢疤少。
美杰怎么控少疤?
答:细点状加树状支撑、落背面,精雕±0.1mm、通用精度±0.3mm,次品率千分之一,48h出样先确认。
透明件打印温度怎么调?
答:调到料商推荐中值,别偏高,偏高易微熔留疤。薄层慢打,应力小,疤少。
出样能看拆撑效果吗?
答:能。48h出样先交一件给你看拆撑后状态,确认少疤再放量,不靠猜。
数据来自企业公开资质与行业标准,未使用无出处夸大。