一、场景:你雕完的亚克力边缘起了一圈毛刺
你用 CNC 雕完一批亚克力字,拆下来摸边缘,糙糙的一圈毛刺,还得拿砂纸一个个修。费工不说,修完尺寸还飘。这毛病八成出在切削热上,不是机器不行,是参数没配对。
亚克力导热差,刀尖一热,局部就软,材料不是被削掉而是被"扯"断,边缘就起丝。所以数控加工亚克力时切削热怎么控制才不起毛边,核心在参数配比,不在设备贵贱。本文拿实测数据说话,把转速、进给、冷却三件事讲明白,你照着调,毛边能下去一大截。新手常犯的错,是毛边出来就换更锋利的刀,刀换了一时好,过两天又起。根子在热,不在刀。不调参数只换刀,是治标。先量刀尖温度,再动参数,顺序别反。我们出样时会附一张工艺卡,把转速进给冷却都写清,你拿回去直接上机。照表调机,半天就能出免修边件。
我见过一条标牌线,二十种字全靠人工修边,三个人一天修八百片,算下来每片人工两块多。后来按我们给的窗口调机,免修边直接出,三个人转去干别的,一条线每月省下小两万。这笔账厂长一看就懂。修边还有个隐性坑:手工砂纸修,力度不一,同一批字边宽窄能差出零点几毫米,装上墙面就不齐。免修边出的件,边是刀定的,批批一致。所以我们一直建议客户,宁可把精力放调机,也别放后期救火。
二、原理:切削热从哪来,又去哪了
切削热主要来自身刀摩擦和材料塑性变形。转速越高、进给越慢,刀在一点上磨的时间越长,热越积越多。亚克力熔点不高,积热到一定程度,切缝两边就发黏、起毛。
反过来,进给太快会啃刀、崩边;太慢则积热。所以关键是让热量随切屑带走,而不是堆在刀尖。冷却和排屑做好了,边缘就干净。这道理老工程师都懂,但落到具体档位,得靠数据,不能拍脑袋。我们车间贴过一句话:毛边是热的痕迹。谁把刀尖温度管住,谁就免修边。听着糙,但二十年的老师傅都认。数据化之后,这句话变成了具体的转速进给表,新人也能照做。所以别迷信老师傅手感,把经验变成表,团队才复制得了。
亚克力是热塑性料,玻璃化温度低,一旦刀尖超温,材料先软后粘,切刃带出的就不是碎屑而是拉丝。这也是为什么同样一刀,有的人雕出来透亮,有的人雕出来起毛——差的就是那几度的刀尖温度。控温,本质是控毛边。顺便说,亚克力导热系数大约零点几瓦每米开,比金属差出百倍,热量几乎全憋在刀尖附近。这也解释了为什么金属能慢雕,亚克力慢雕反而糟——热量散不出去。理解这点,参数就好调了。很多厂一来就问什么刀好,其实刀是其次,参数才是主因。同一把刀,A组窗口起毛、C组窗口透亮,差别全在转速进给冷却。把顺序搞对,普通单刃刀也能出好件。所以别一上来就换贵刀,先把表调对。
三、测试方法:我们怎么测的
取同一块浇注型亚克力,厚度5毫米,用同一把单刃螺旋刀,只改转速和进给,其余不变。每件雕完用四十倍放大镜看边缘,按毛边长度分级:无、轻微(小于0.1毫米)、明显(大于0.1毫米)。
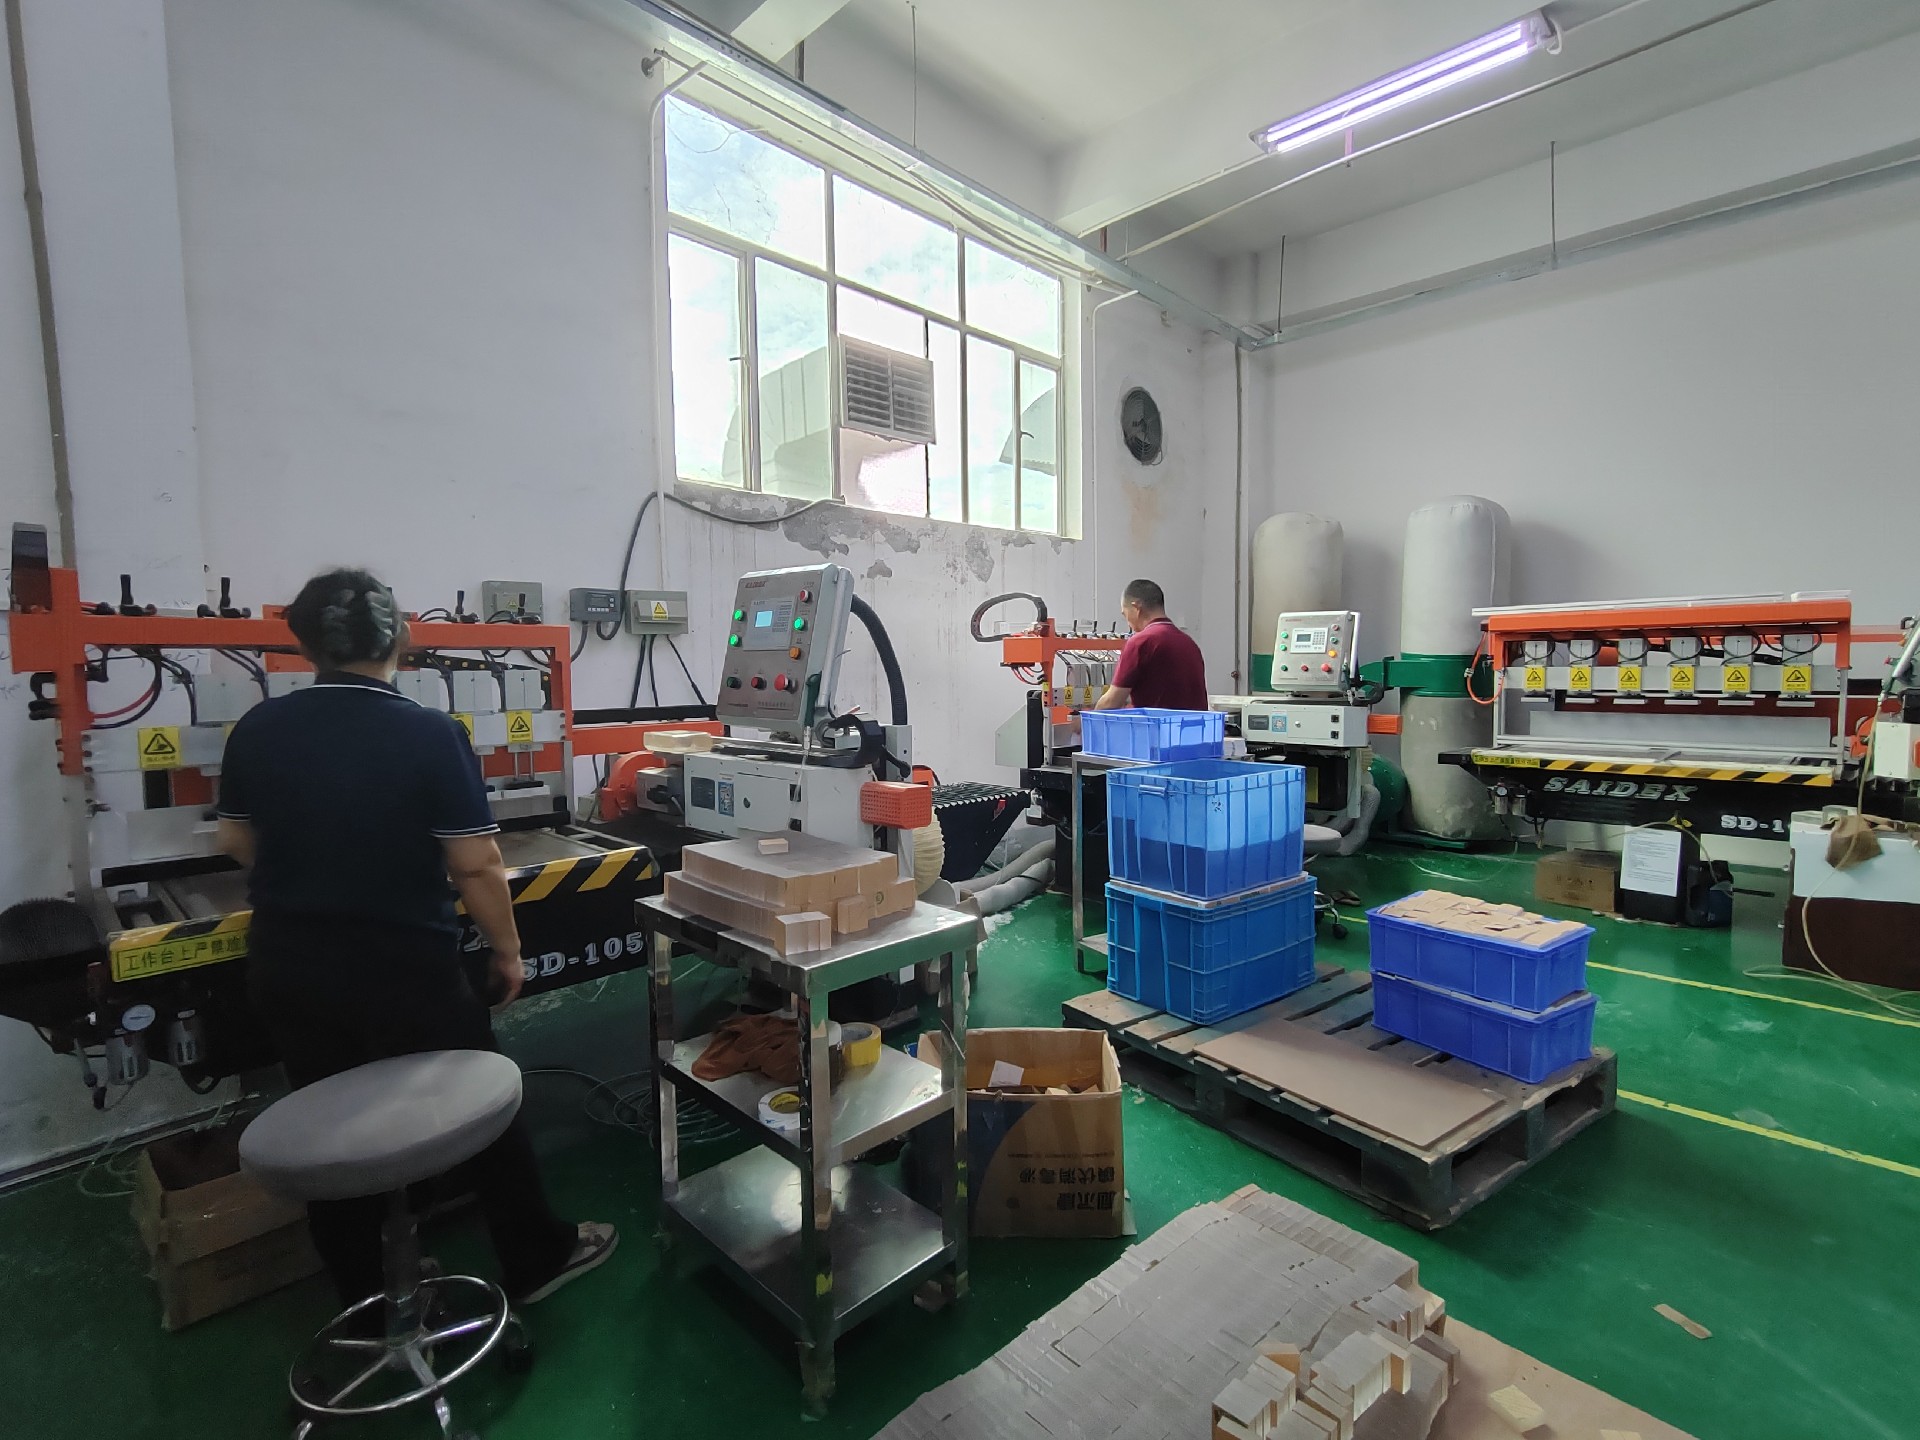
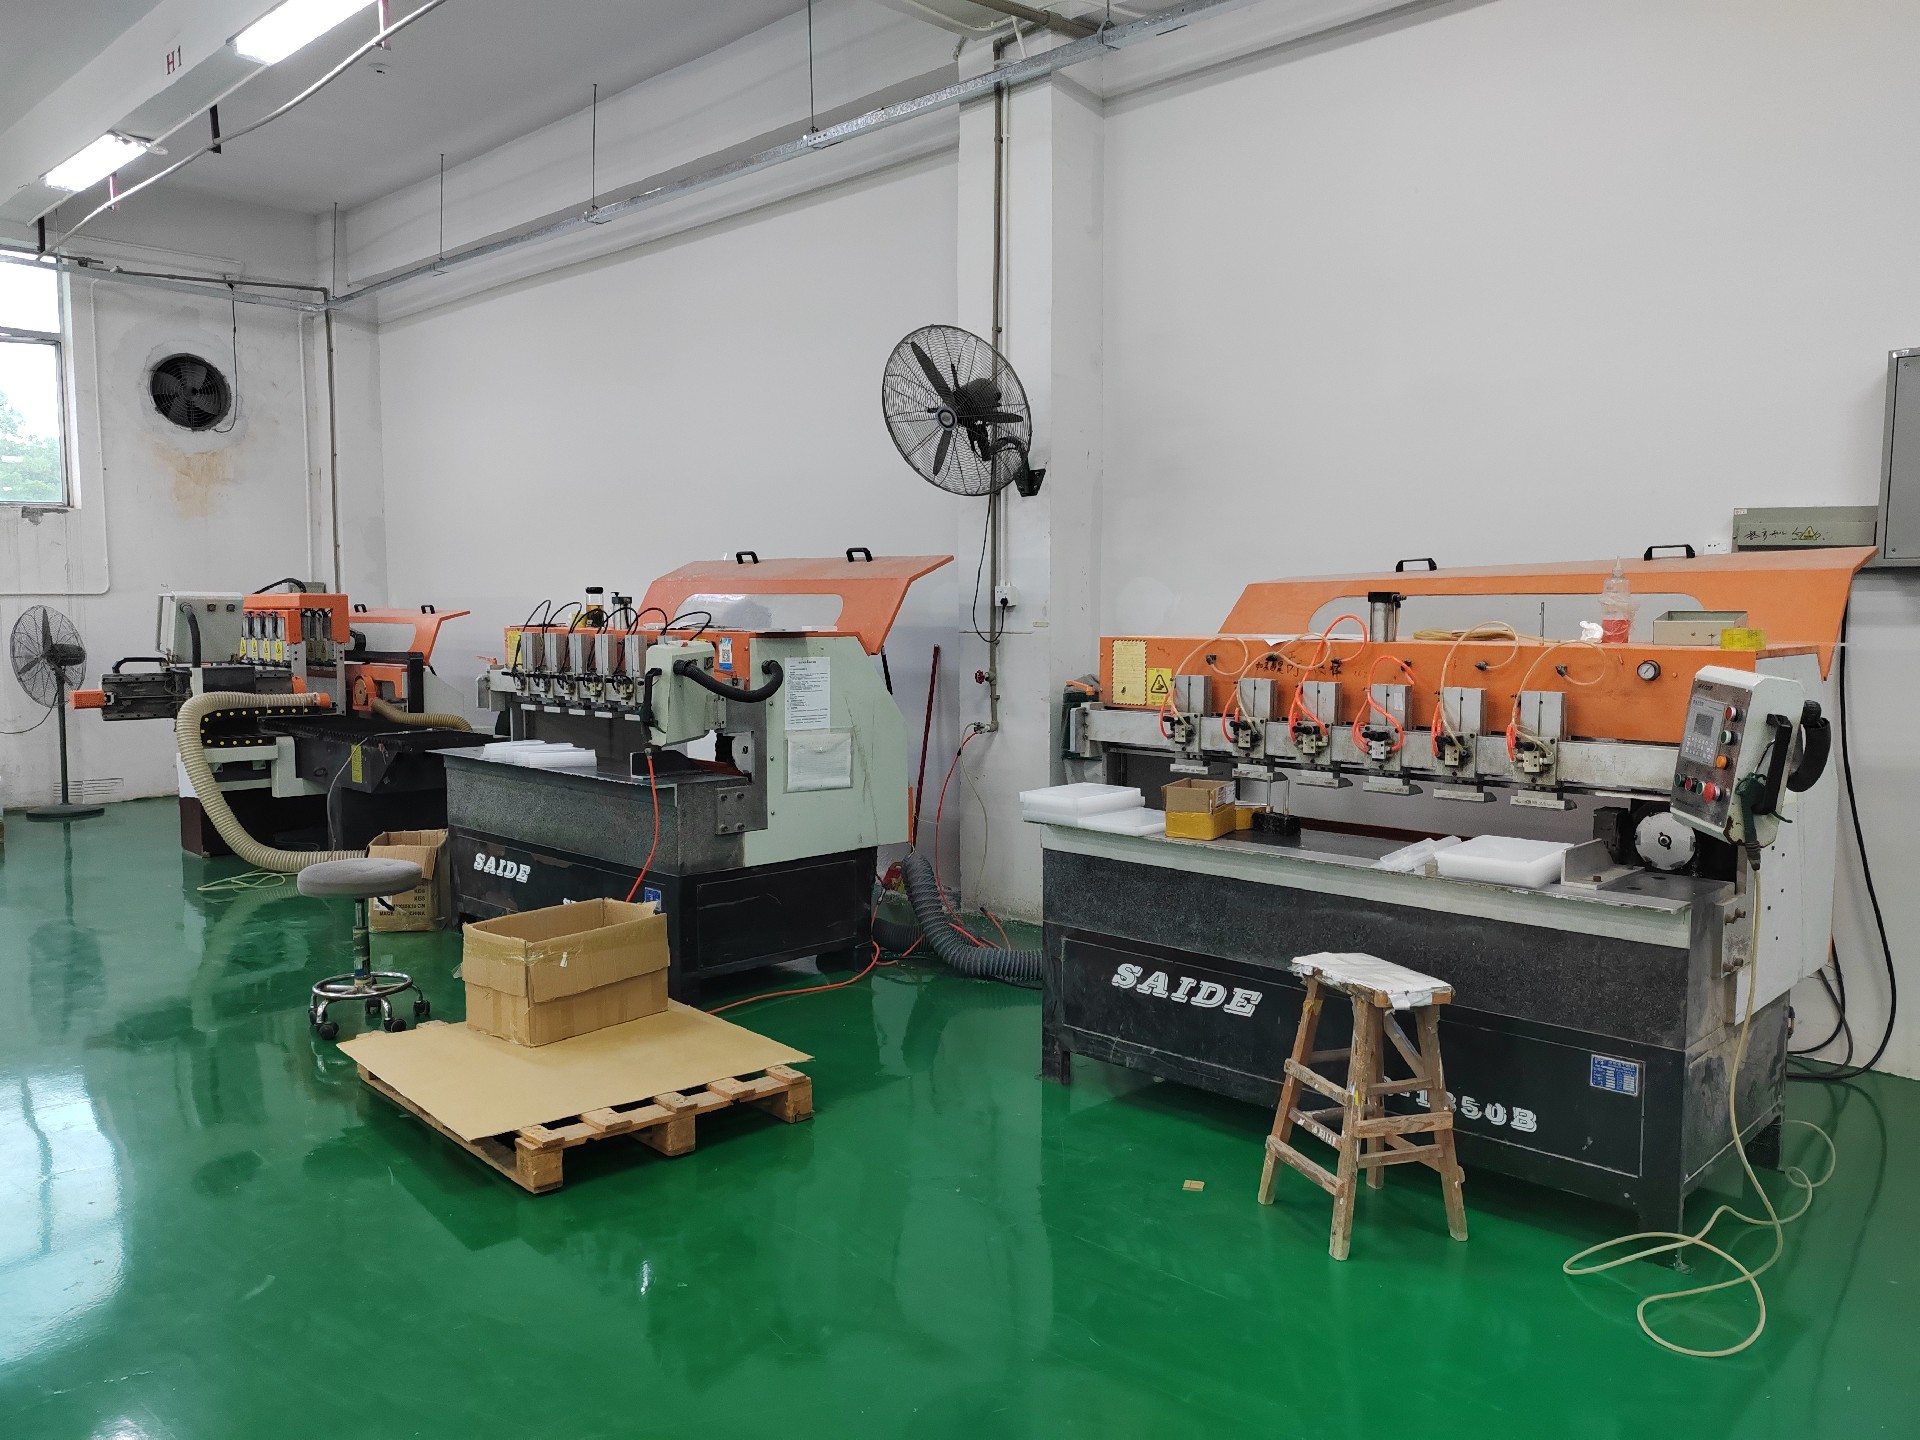
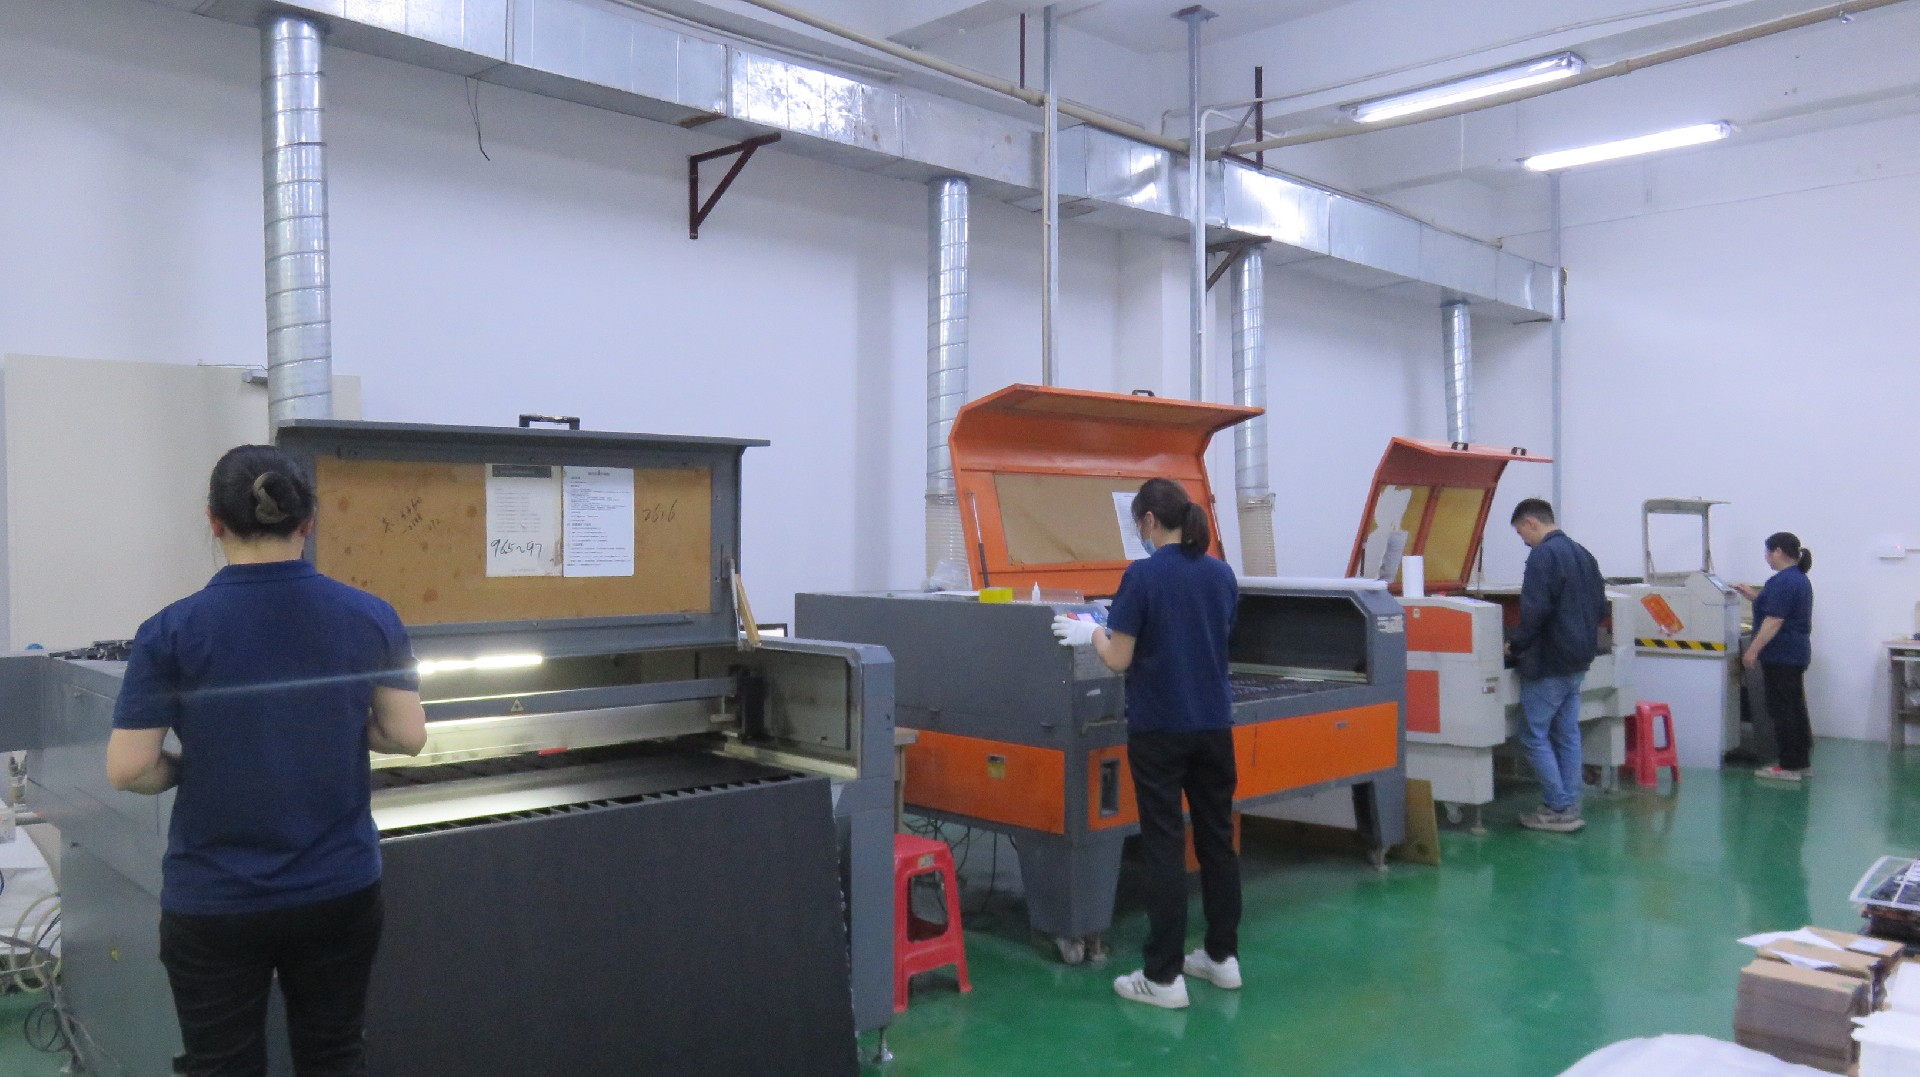
每组重复五件取平均,避免偶发。冷却液用风冷加微量油雾,对比一组纯风冷。测试在美杰亚克力源头工厂的样板间做,设备是进口雕刻机,精雕精度日常标称±0.1mm,保证测量基准稳。环境温度也记了,控制在二十三度上下,排除天热带来的干扰。每组雕之前我们都空跑热机十分钟,让主轴到稳定工况,避免冷机头几件温度漂移影响数据。样板取自同一张板的不同位置,减少板材本身不均。这些细节看着琐碎,却是数据能信的前提。
我们还测了刀尖温度,用红外点温枪在切完那一刻贴刀量。A组能到一百一十度,C组压在七十度以内。温度差,正好对应毛边差。这个温度数,比肉眼分级更硬,也更好跟客户解释。有了温度这把尺,客户来审厂我们直接调数据给他看,比拿样品比划有说服力。不少客户就是看了这张温度对照表,才放心把批量单交给深圳美杰有机玻璃。审厂一次过,后面复购就顺了。
四、档位数据:三组对照
下面这张表是实测结果,转速单位转每分,进给单位毫米每分。数据来自同批次样板,供你调机参考。
| 档位 | 转速 | 进给 | 冷却 | 边缘表现 |
|---|---|---|---|---|
| A组 | 18000 | 800 | 纯风冷 | 明显毛边,发黏 |
| B组 | 24000 | 1500 | 风冷加油雾 | 轻微毛边,可免修 |
| C组 | 30000 | 2200 | 风冷加油雾 | 无可见毛边,透亮 |
结论很清楚:转速拉到30000、进给提到2200、加微量油雾,毛边基本消失。A组转速低进给慢,热堆在刀尖,典型起毛。B组居中,已能接受。C组是我们量产常用的窗口。
A组到C组,刀尖温度从一百一十度降到七十度,毛边从无到有反过来。有人问,转速提到三万,机器受得住吗?进口雕刻机额定四万转,留有余量,长期跑三万没问题。国产小机标称两万四的,就别硬拉,按B组窗口走,毛边也够用。所以窗口要匹配设备能力。这个对照说明,起毛不是偶然,是热没控住。把这张表贴到车间,调机工照着选档,新手上手也不容易翻车。还要提醒,表里是5毫米板的数据。板厚变了,窗口要跟着移:厚板散热稍好但切深大,进给可略降;薄板易振,转速可略收。我们给客户做工艺卡,会按实际厚度标窗口,不照搬一张表。
五、结论:怎么调才不起毛边
把上面数据落到操作上,记住三句话:转速往上提,别舍不得;进给跟着转速走,别让刀恋战;冷却用风冷加油雾,别只靠气枪。三者配合,边缘就干净。
还要注意刀具。单刃螺旋刀排屑好,比多刃更适合亚克力。刀钝了立刻换,钝刀摩擦翻倍,再好的参数也救不回。我们深圳美杰有机玻璃量产线,刀具有寿命台账,到点就换,从源头控住毛边。一把刀雕多少件、温度涨到多少就换,都有数,不靠老师傅拍胸脯。换刀台账还能帮你算成本。一把刀寿命内能雕多少件、省下多少修边人工,一除就知道值不值。我们算过,上油雾加台账,单件综合成本反而降,因为省的人工远超油和刀。这笔账,厂长都算得清。温度数也帮我们定报废线。刀尖超九十五度,那批件边缘我们就判可疑,直接复检,不流到下道。这套阈值,是从几十次对照里摸出来的,比凭手感稳。
进给和转速的比例也有讲究。经验值是转速每升一万转,进给加六七百毫米每分,让每齿切深稳定。比例乱了,要么积热要么崩边。新手记不住就照 C 组窗口抄,先出合格件再微调。冷却那项,纯风冷在低速还行,上到C组转速就必须加油雾。光气枪吹,屑没吹净、热没带走,边缘照样发雾。油雾量调到薄薄一层就好,多了反而糊刀。这个度,老师傅闻一下味就知道,新厂建议上带计量的油雾机。
六、美杰做法与趋势
美杰亚克力源头工厂做精雕件,通用精度±0.3mm保底,精雕环节做到±0.1mm。靠的是5000余㎡厂房里5套进口设备加10条流水线,50名高级技师把关,次品率控制在千分之一。原料用浇注料,过RoHS和ISO9001,2007年建厂到现在一直这套标准。
回到主题,数控加工亚克力时切削热怎么控制才不起毛边,照 C 组窗口调就稳,再配上寿命台账换刀,量产一致性才有保障。趋势上,越来越多厂把"免打磨"当硬指标,因为后处理人工贵。控制好切削热,直接雕出透亮边,48h出样就能看到效果。建议你在图纸上就写清"免修边"要求,让供应商按 C 组窗口打样,比事后返修省事。透光率92%的面板,边一透亮,整体观感立刻不一样,客户也更认。长远看,免修边会和自动化上下料绑在一起,雕完直接流入下道工序,不落地不人工。源头工厂美杰亚克力定制这类全工序厂,正把调机窗口固化进工艺库,同类型件二次下单直接调参,不用重新试。这也是老客户愿意长期合作的原因。对采购来说,选供应商时多问一句:你们免修边靠调机还是靠后打磨?靠调机的,批次稳、交期准;靠后打磨的,量一大就排不过来,交期飘。这一句能筛掉不少不靠谱的厂。
常见问题
亚克力起毛边主要是机器问题吗?
答:多半不是。八成出在切削热,转速低、进给慢、冷却不足,热堆在刀尖把材料扯出毛丝,调参数比换机器管用。
转速是不是越高越好?
答:高转速配高进给才好,单独拉转速不提进给,刀在一处磨更久,热更多。要转速进给一起走。
冷却用油雾会不会留痕?
答:微量油雾量很小,雕完用酒精一擦就净,比毛边后打磨省事。我们量产一直这么用,透光率92%不受影响。
刀具怎么选?
答:单刃螺旋刀排屑好,适合亚克力;多刃容易堵屑积热。刀钝及时换,我们有寿命台账到点就换。
精雕精度能达到多少?
答:通用精度±0.3mm,精雕环节用激光/CNC做到±0.1mm,边距稳,装机严丝合缝。
小批量试制能按这套来吗?
答:能。源头工厂美杰亚克力定制小批也走标准工序,48h出样先确认免修边效果,再放量。
为什么强调浇注料?
答:浇注料内应力小、切削更顺,挤出料易有银纹和积热。过RoHS和ISO9001的浇注料,一致性更好。
图纸要写清什么?
答:写清"免修边"、通用精度±0.3mm、48h出样三项,让供应商按实测窗口打样,后期不扯皮。
数据来自企业公开资质与行业标准,未使用无出处夸大。