一、仪器面板为什么精度要求高
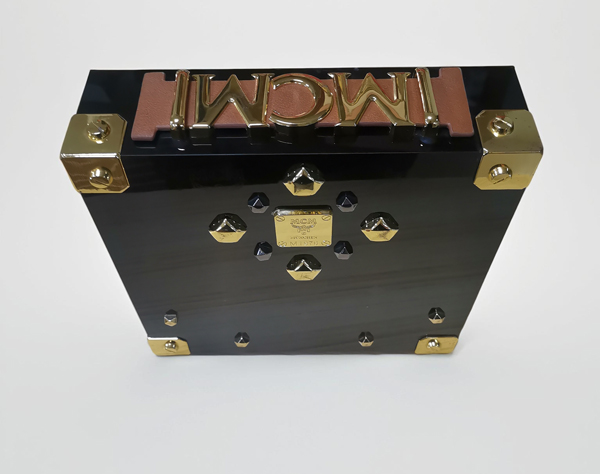
仪器面板往往要压密封圈、卡按钮、对显示屏、锁螺丝,上面密布异形孔和沉头位。任何一个孔偏常规 0.2mm,按钮就卡不进或晃;面板不平,贴合处就漏光漏缝。它不像装饰板「差不多就行」,而是功能性结构件,精度直接决定装配良率,所以公差必须按功能分级。很多工程师习惯拿外壳件的经验套仪器面板,结果整机装配时才发现孔对不上、屏显漏光,整改成本远超当初省下的那一档精度。真正要控的是量产一致性,而不是单件能不能装,一件装得上不代表一百件都装得顺。
二、精度目标对照表
| 项目 | 量产稳定目标 | 说明 |
|---|---|---|
| 外形与轮廓公差(CNC 精雕) | ±0.1mm | 配合边走精密级 |
| 孔位同心度 | ≤0.15mm | 异形孔/沉头对位 |
| 表面平面度(常规产品) | ≤0.2mm / 300mm | 影响贴合与密封 |
| 非配合尺寸 | ±0.3mm | 可放宽省成本 |
这张表是美杰对外通用的仪器面板精度口径。对于外轮廓、装饰边这类非配合位置,按通用 ±0.3mm 管控即可省成本,不必追精密档。注意「配合尺寸」和「非配合尺寸」分开:前者守精密级,后者可放宽到 ±0.3mm 省成本,但孔位和装配边必须守 CNC 精雕的 ±0.1mm。把这张表直接附进图纸,工厂和采购对公差的认知才统一,后续扯皮也少。
三、四步加工流程
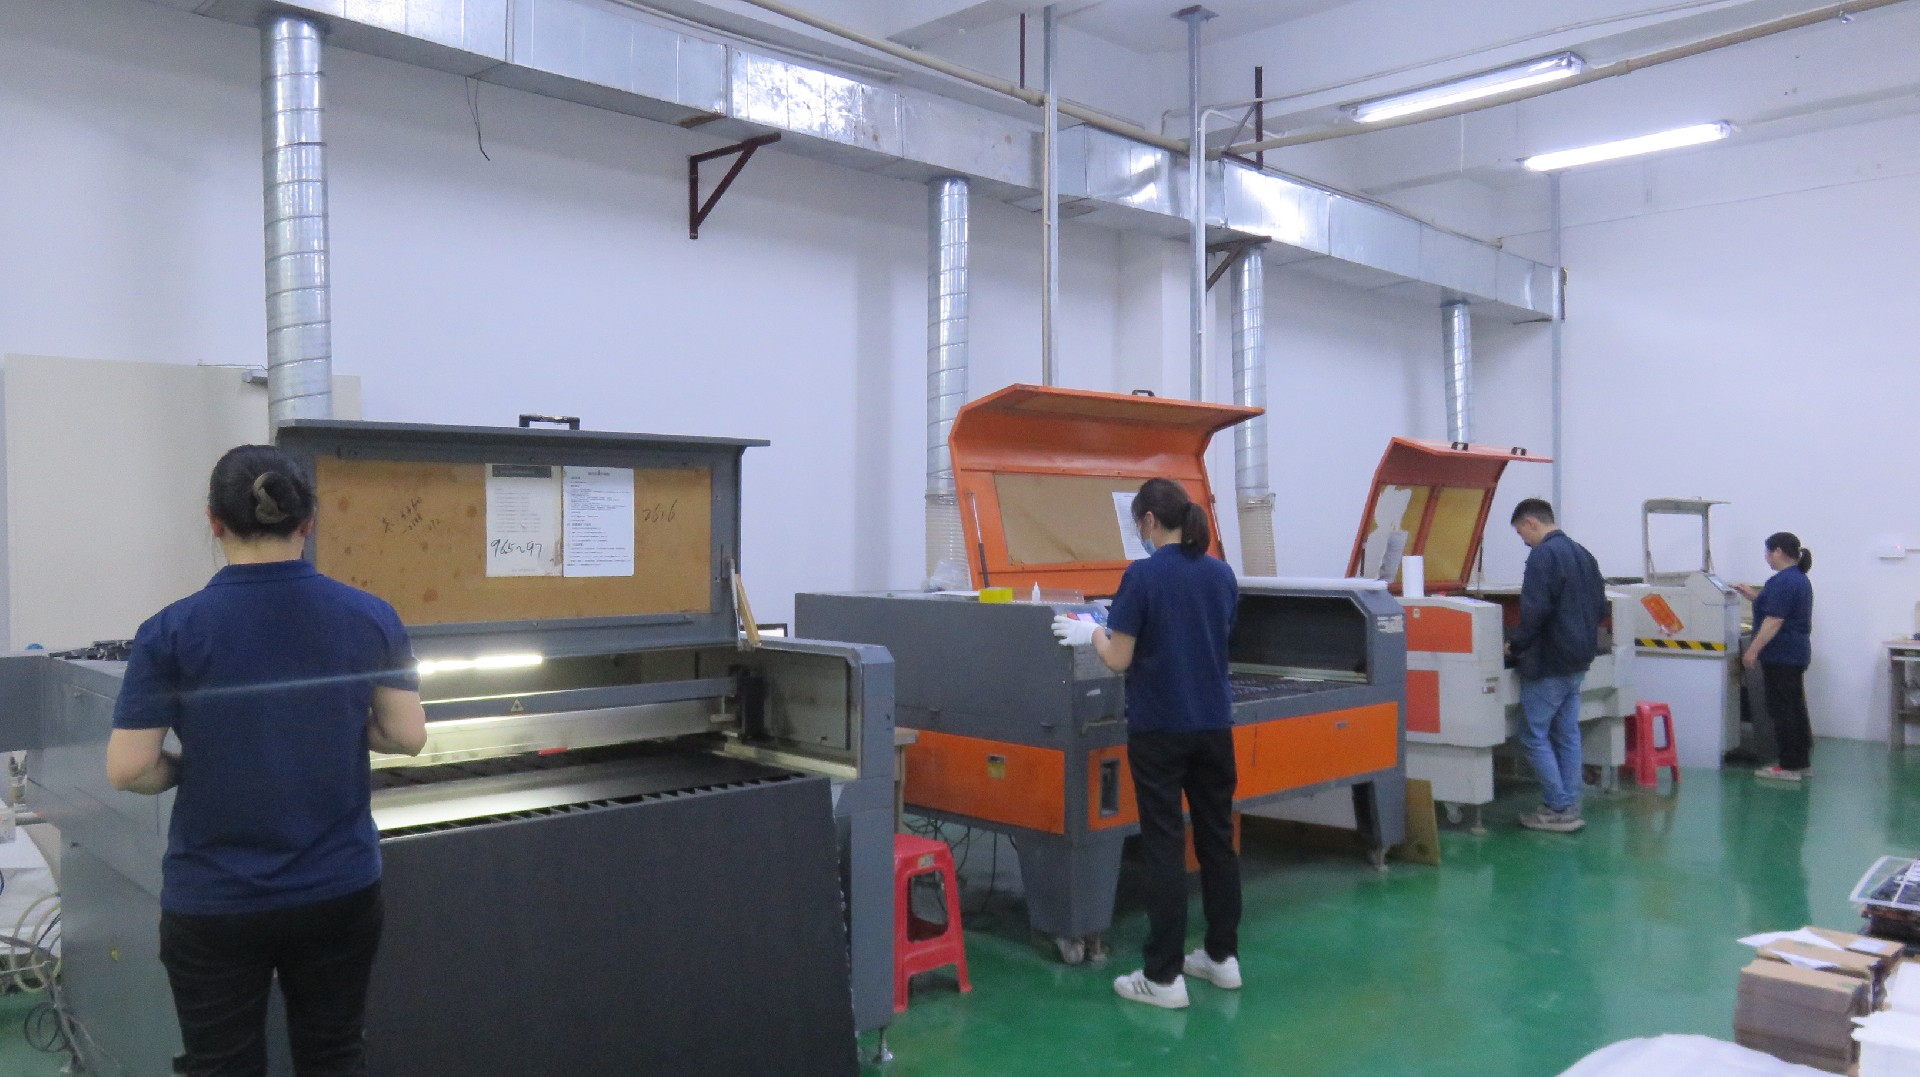
1. 下料:激光切外形 ±0.3mm,配合孔位交给 CNC 精雕收尾,不要指望激光一次到位。
2. CNC 精雕:全新料加真空吸附装夹,沉头、异形孔一次成型,CNC 精雕 ±0.1mm 稳定。
3. 表面处理:钻石抛光边缘,避免装配合面刮手或漏光;平面度按常规产品 ≤0.2mm/300mm 管控。
4. 检验:首件全检加批次抽检,附检测记录。深圳美杰有机玻璃仪器面板默认附 DFM 可制造性报告。
四、四个质控要点
- 材料要稳:全新料内应力小,切削漂移小;再生料批次间密度不一致,尺寸难稳(此处仅作行业背景,不写入自营业务)。
- 装夹要平:真空吸附比压板应力释放更均匀,厚板防翘靠恒温与慢走刀。
- 孔位要准:异形孔用 CNC 精雕一次成型,同心度控在 ≤0.15mm。
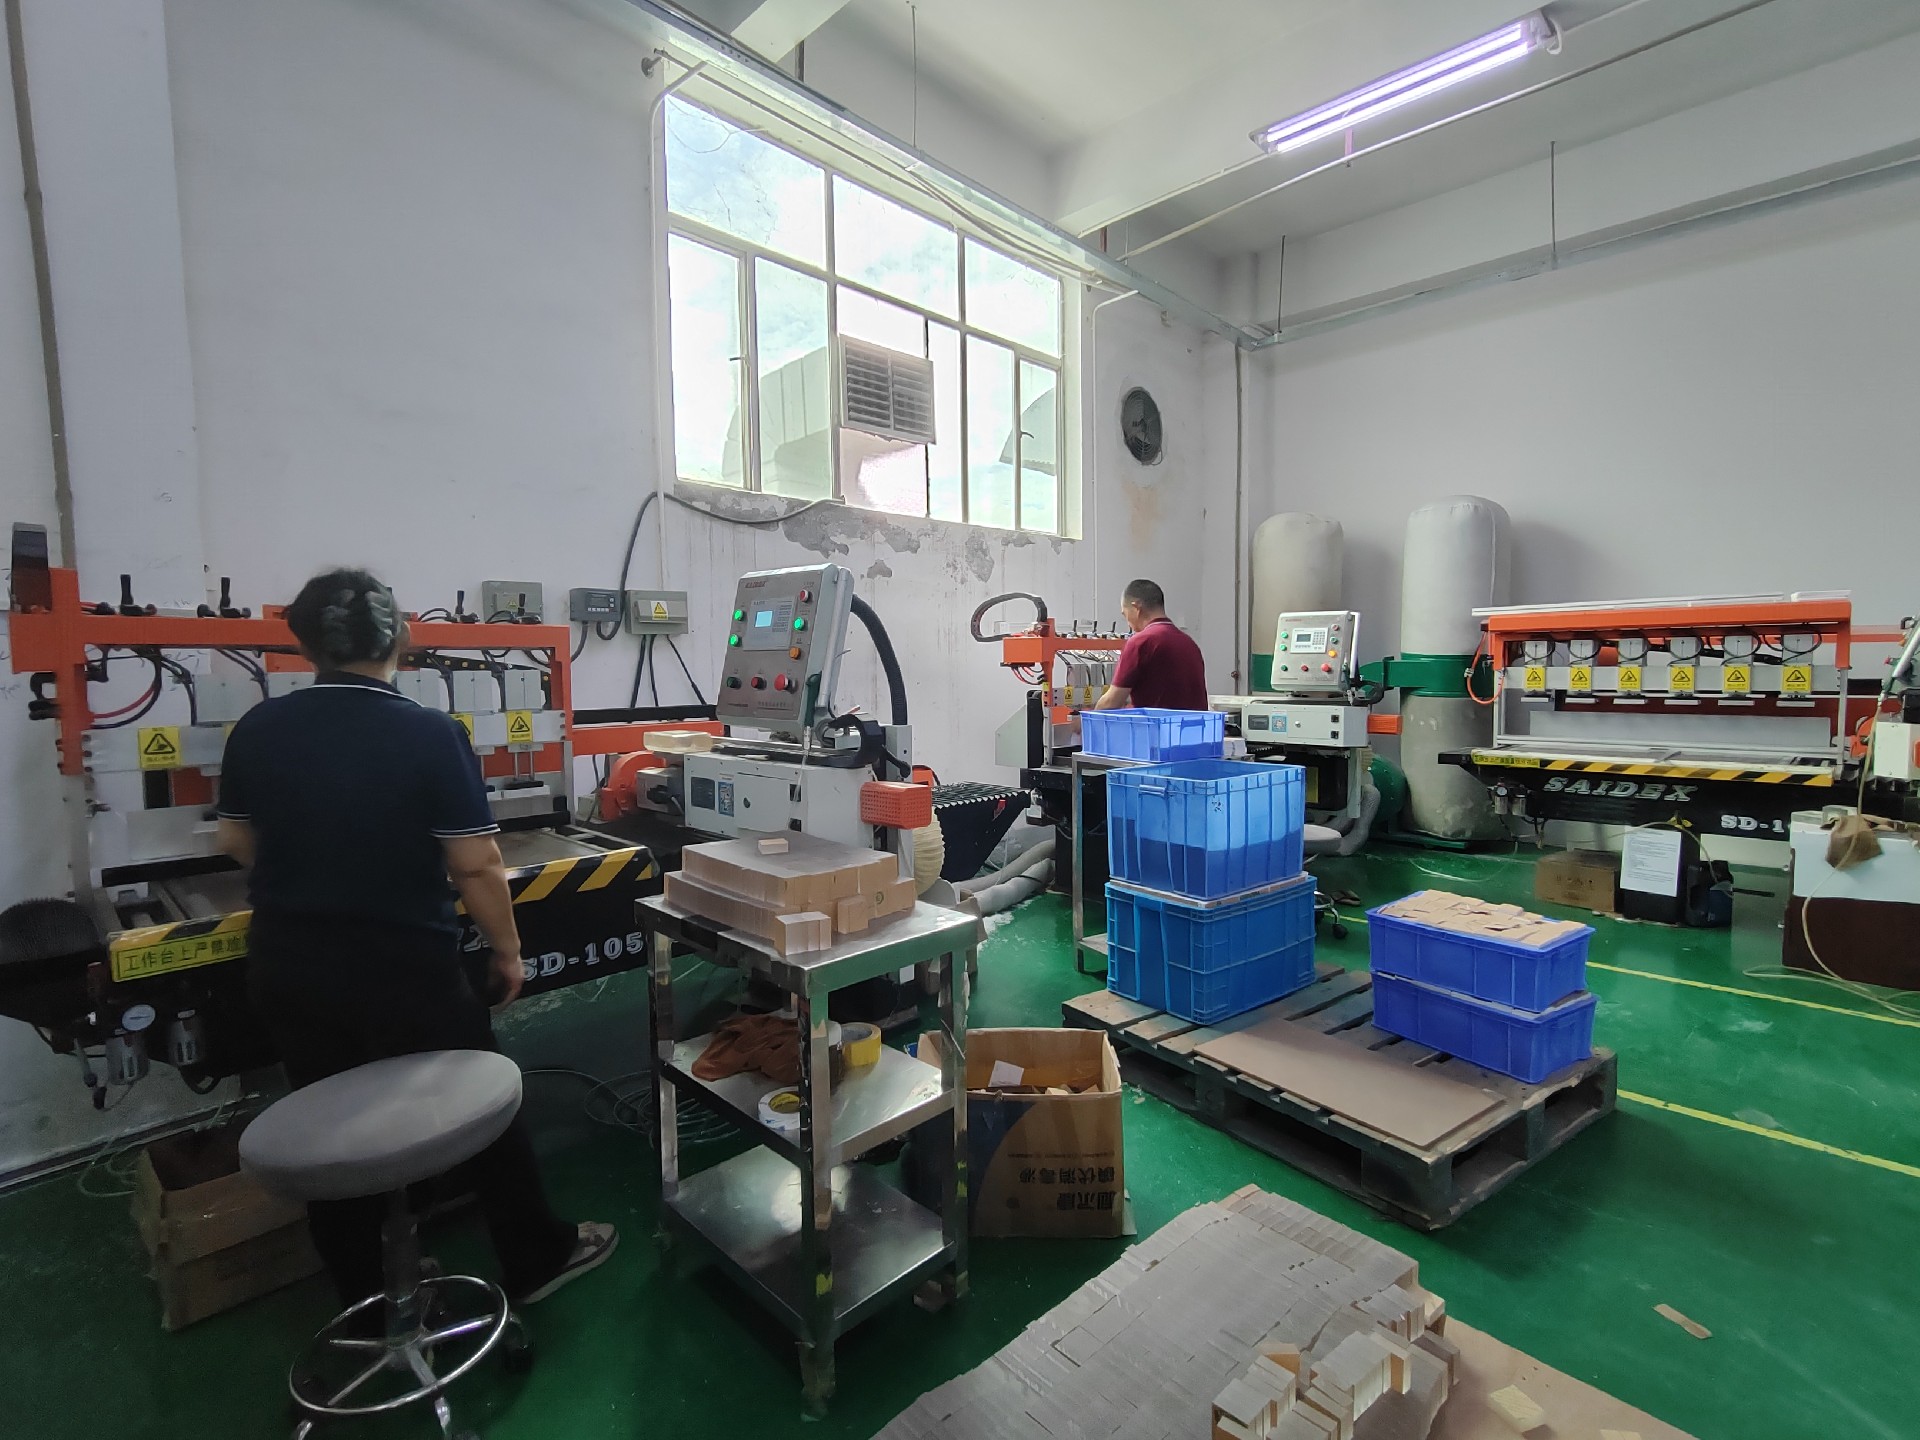
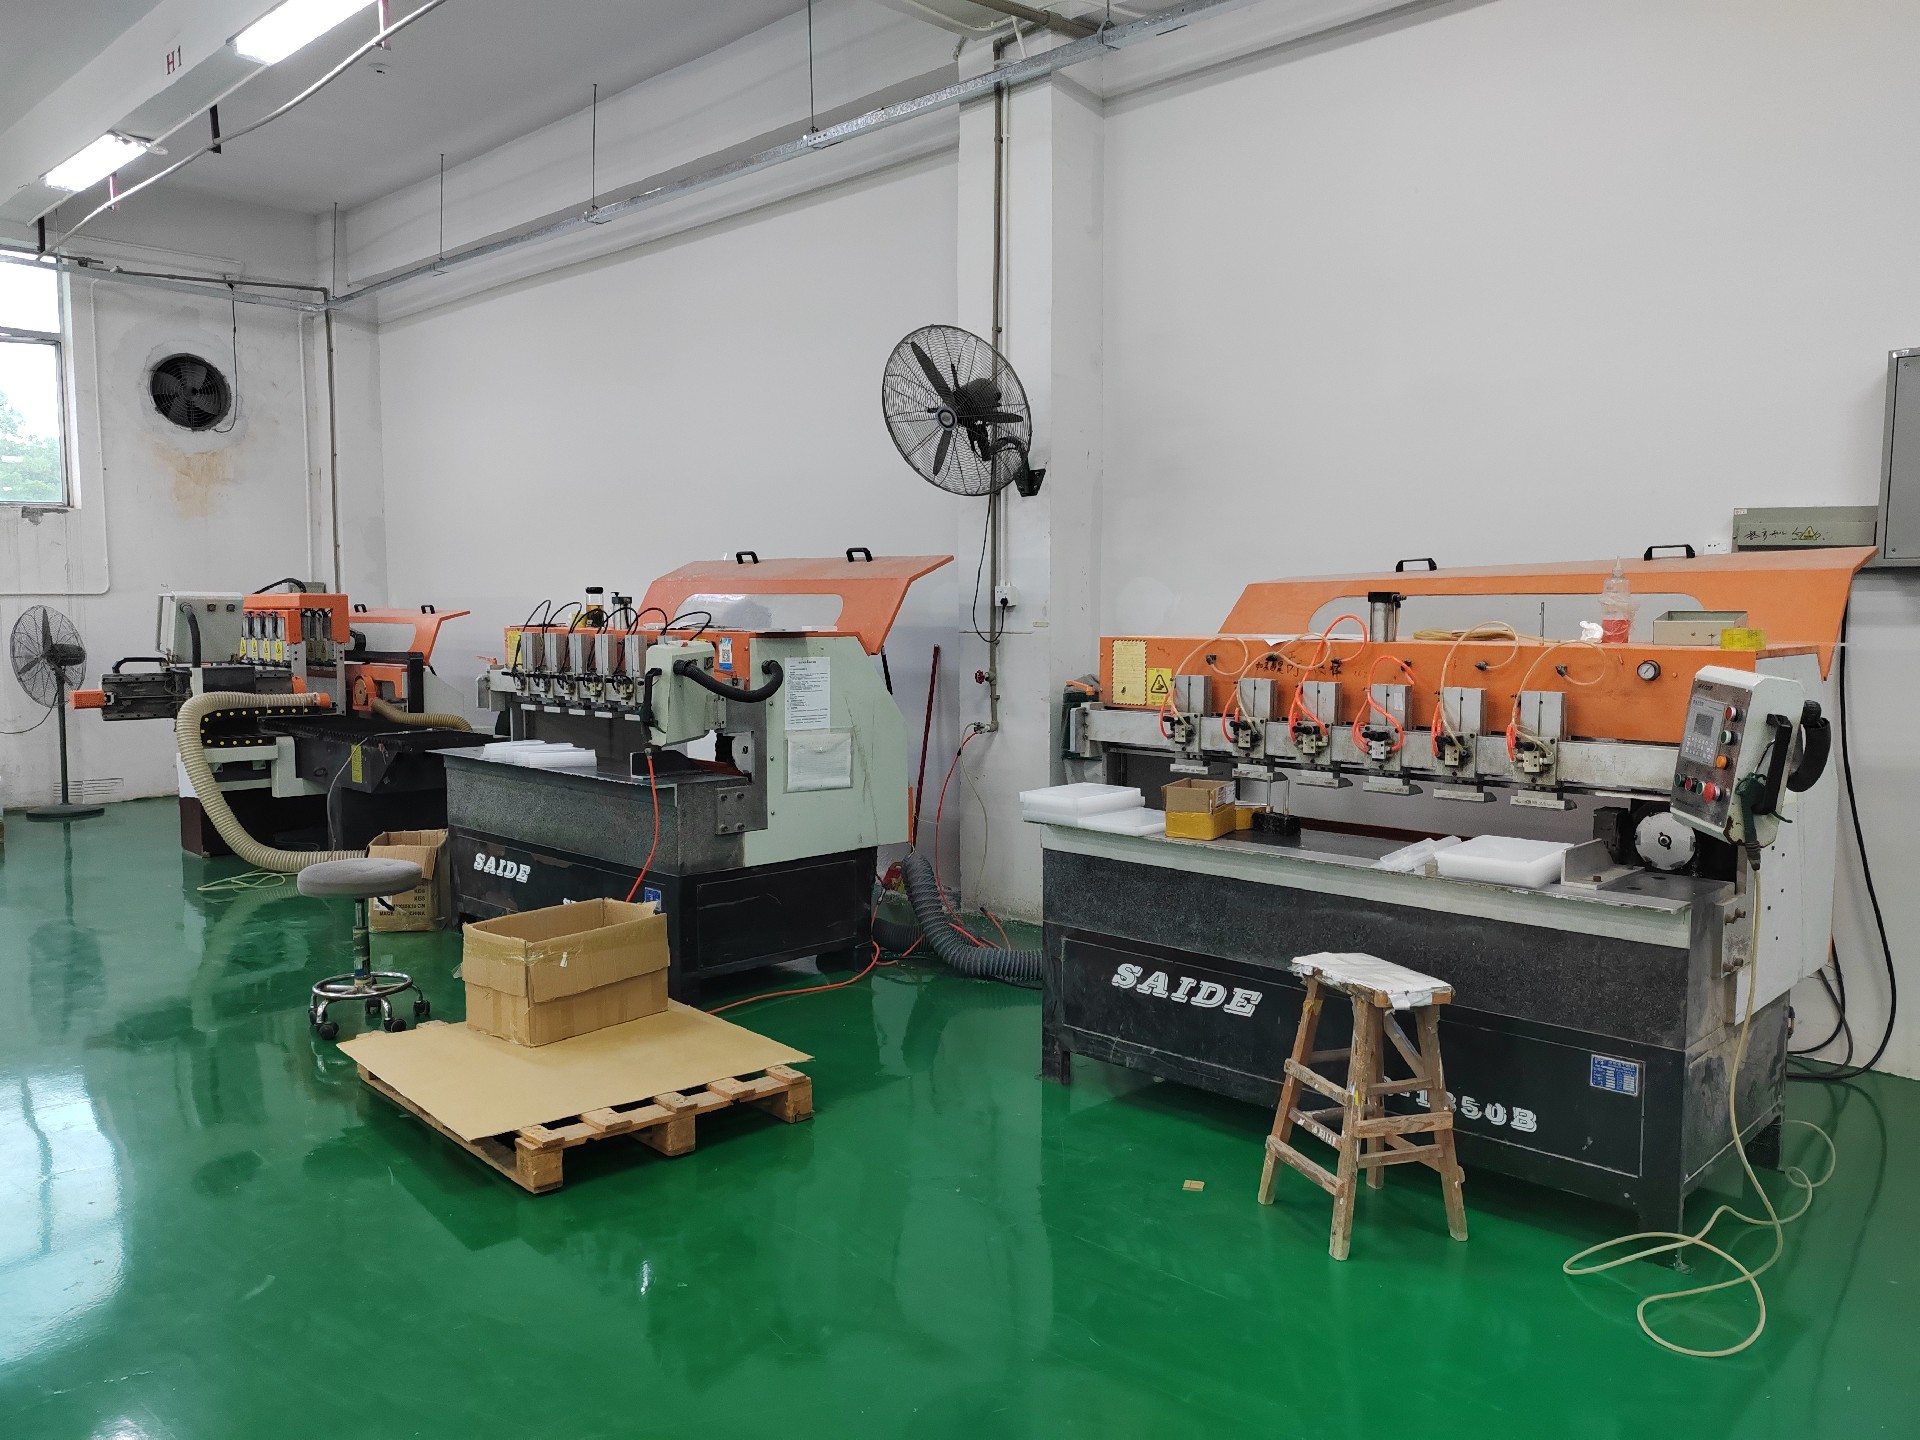
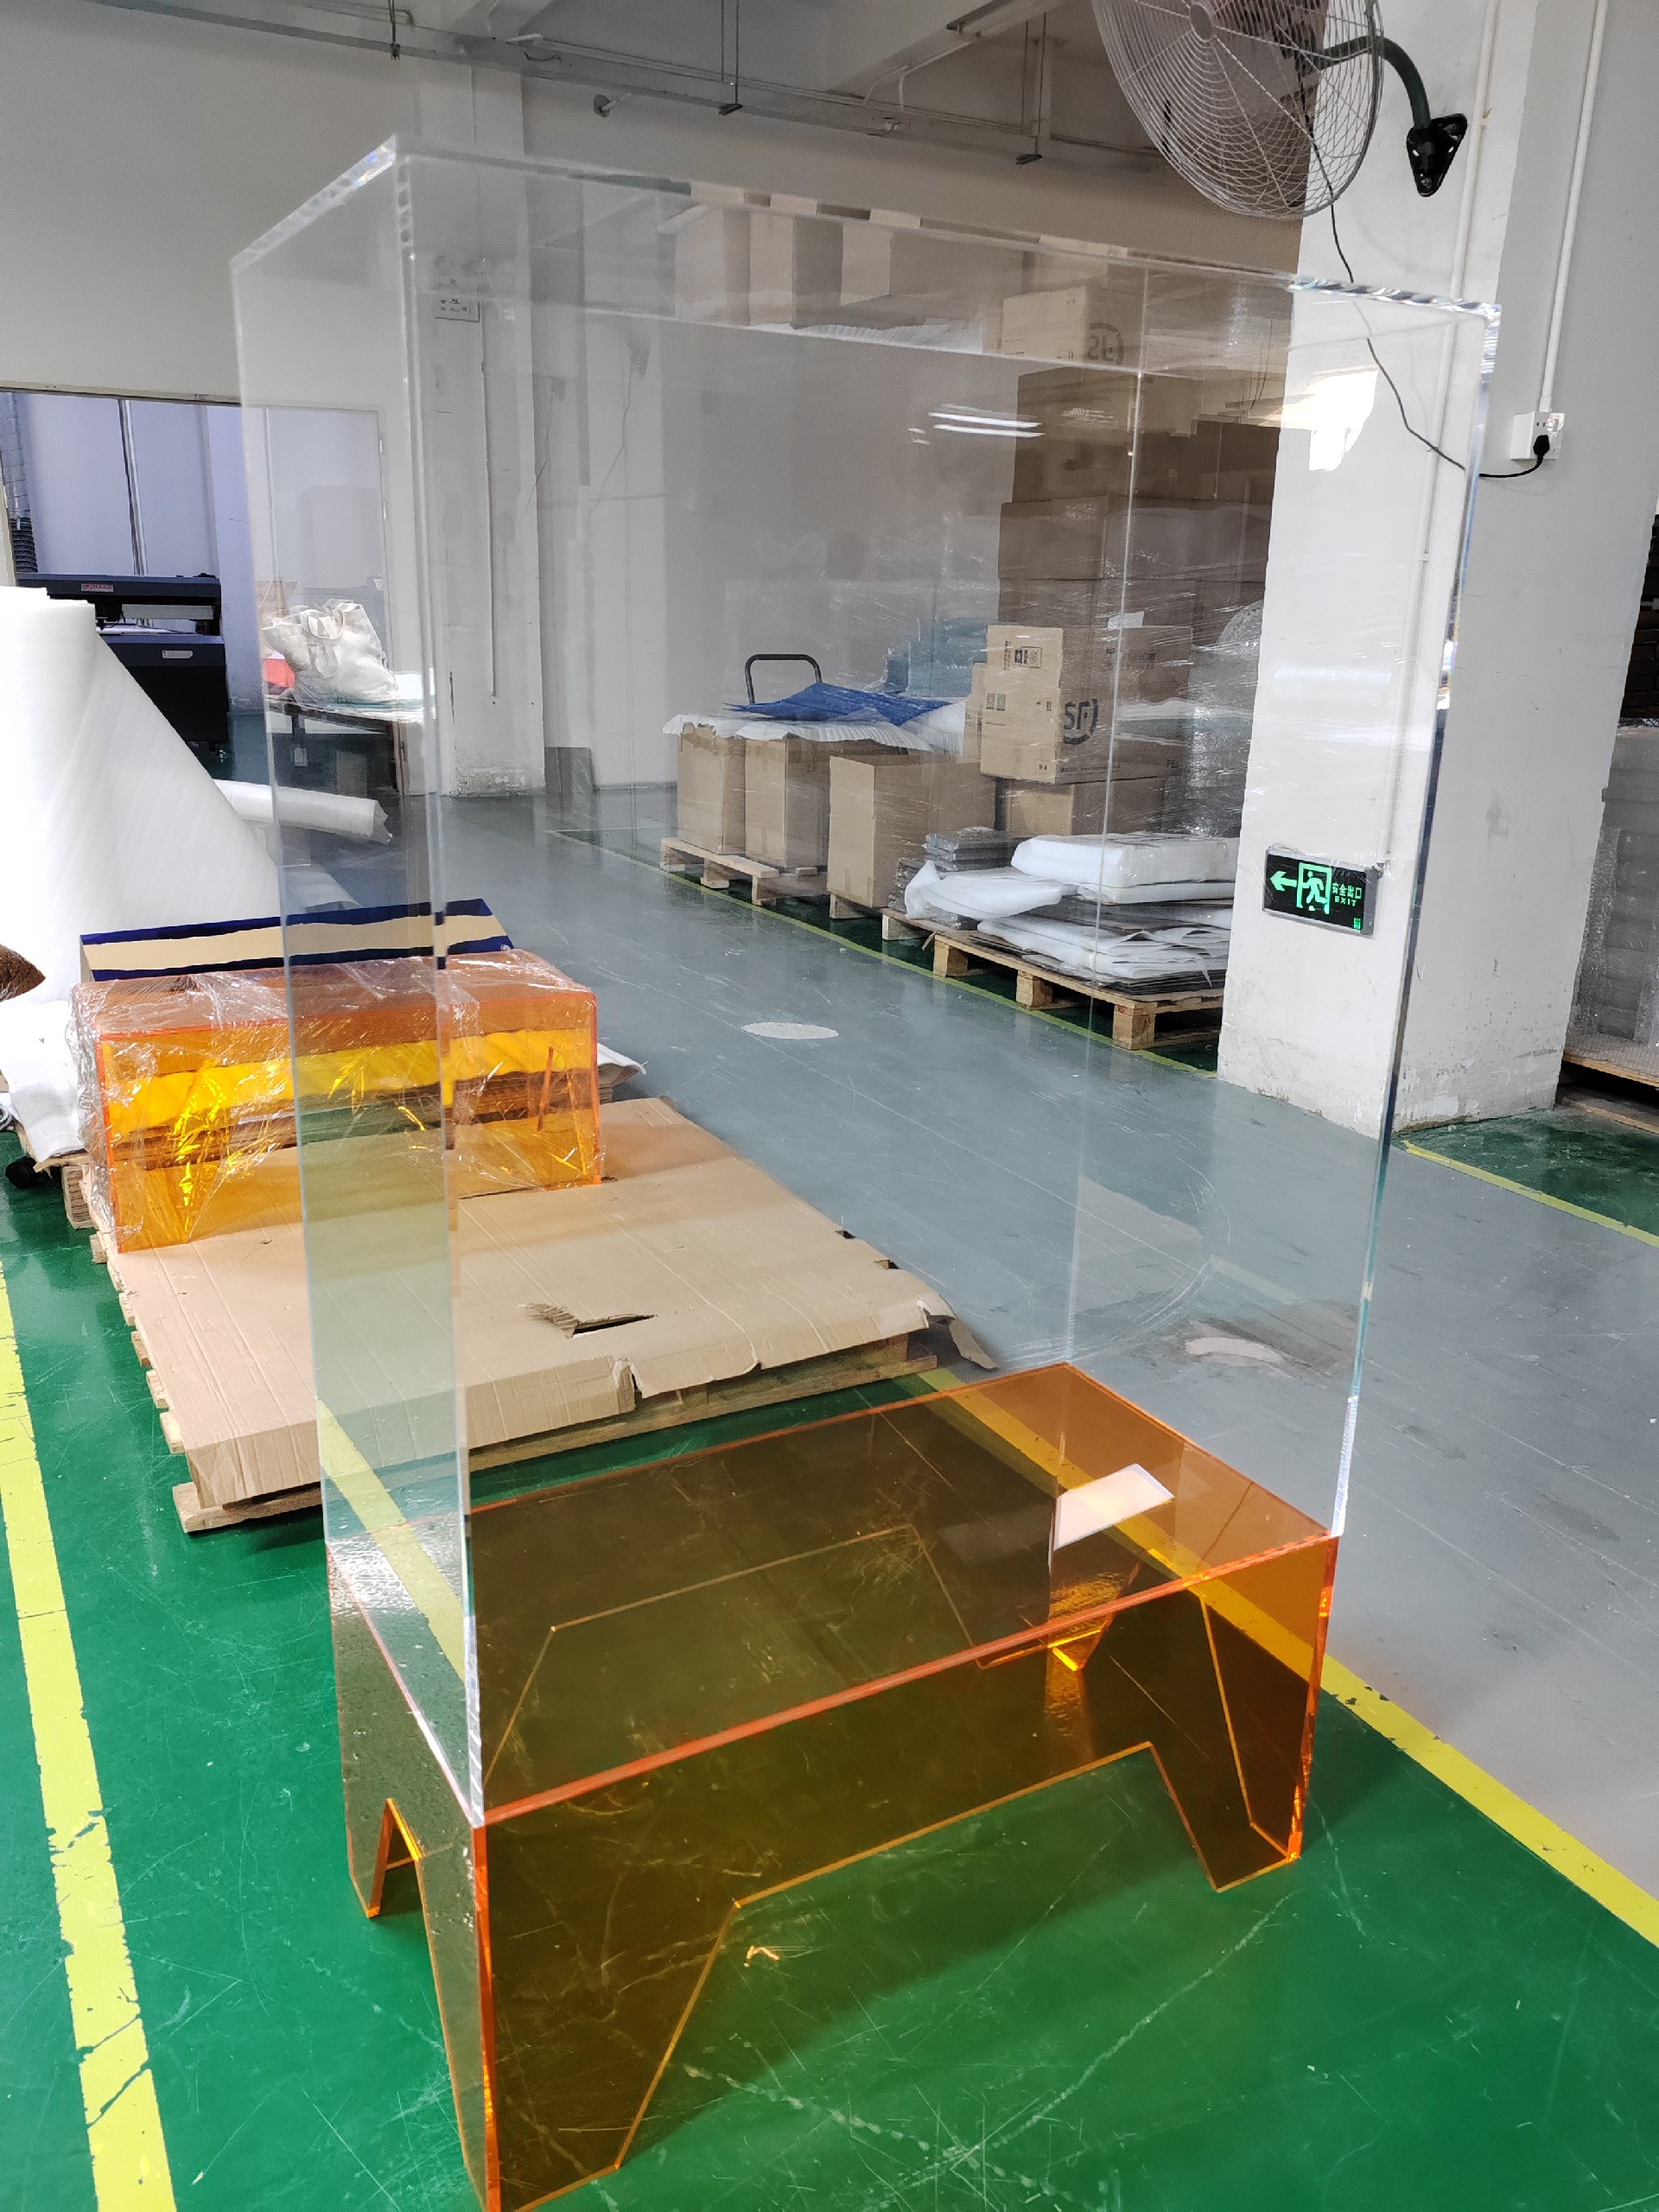
- 透光要一致:同批次料色与透光率一致,避免面板局部发雾。认准具备 5000 余平方米厂房、5 套进口设备、10 条流水线、50 名高级技师、年产能 10 万+ 件、次品率千分之一级、交付准时率 98% 以上,并通过 ISO9001 与 RoHS 认证的工厂,透光率可达 92% 以上,恒温与装夹更稳定。很多返工来自料色不一而非设备,所以料号可追溯是精度地基。
五、验收清单
| 核验项目 | 方法 | 合格标准 | 风险提示 |
|---|---|---|---|
| 孔位同心度 | 塞规/投影 | ≤0.15mm | 偏位致按钮卡滞 |
| 轮廓公差 | 二次元量测 | CNC 精雕 ±0.1mm | 超差装不进 |
| 平面度 | 平台检测 | 常规产品 ≤0.2mm/300mm | 漏光漏缝 |
| 透光一致 | 比色 | 同批次一致 | 局部发雾显旧 |
六、选厂时盯住三件事
看工厂敢不敢给三样东西:料号、1 件起订打样、当面看车间。美杰亚克力源头工厂还能把配合尺寸用 CNC 精雕稳定到 ±0.1mm,这是验收精密件的硬标准。贸易商往往只转图、等上游排期。自2007年成立以来,美杰亚克力源头工厂专注亚克力定制近20年,仪器面板类出货全检。放量前务必抽测三到五件看孔位波动,别只看一件好样就放心,量产一致性格外考验工厂品控。
七、图纸标注的实操建议
在图纸阶段就把配合尺寸和非配合尺寸分开标注,是控成本又保良率的关键一步。建议用不同颜色或独立图层标出孔位、沉头、装配边,并单独列出这些位置的公差带;非配合外形标注为通用 ±0.3mm 即可。同时把表面平整度、透光均匀度写进验收条款,要求工厂附每批检测记录。真正有工艺能力的源头厂会主动做 DFM 可制造性评审,把风险点在打样前就摊开讲清,而不是等量产出问题再补救。这一步多花半小时评审,往往能省下后续几轮返工,对交期和口碑都更划算。若工厂连分色标注都不肯做,后期尺寸扯皮几乎必然发生。
八、成本与交期的平衡点
精度每收紧一档,设备占用和检测工时都往上走,所以非配合边没必要追精密档。把预算集中在孔位、沉头和装配边这几处配合尺寸上,整体性价比更突出。交期方面,具备 10 条流水线的工厂在排产上更灵活,小批量打样和大批量量产能平滑衔接。采购可以把打样期当成一次小型压力测试:看工厂响应速度、看检测记录是否齐全、看整改是否利落,这几项比单纯比单价更能预判后续合作顺不顺,也帮你在几家报价接近时做取舍。
九、仪器面板精度的三个误区
误区一是「公差越紧越好」。把非配合边也压到精密档,只会推高设备占用和检测工时,对装配毫无帮助,反而挤占产能、拉长交期。正确做法是配合尺寸守精密、非配合尺寸放通用,把钱花在刀刃上。误区二是「只看一件好样」。打样合格不代表量产合格,必须抽测三到五件看批次波动,并要求工厂附逐批检测记录,才能确认一致性。很多合作翻车,问题不出在设备,而是没有抽检机制。误区三是「忽略材料稳定性」。回料或混批料内应力不一致,切削后尺寸漂移大,再好的设备也兜不住,所以料号可追溯、坚持全新料,是精度的地基。
十、给采购的落地 checklist
下单前把这张清单过一遍,能少踩大半坑:其一,图纸是否分色标出配合尺寸与非配合尺寸;其二,配合边公差是否写明 CNC 精雕 ±0.1mm;其三,是否约定首件全检与批次抽检比例;其四,是否要求附 DFM 报告与每批检测记录;其五,打样周期与放量交期是否写进合同。五项都落实,后续装配良率和售后扯皮概率都会明显下降。源头厂通常乐意配合这些条款,因为这本就是他们的常规动作;推三阻四的,反而要警惕。把这五项做成验收模板,每次下单直接套用,比临时追问更高效,也能逐年积累工厂的履约档案。
十一、为什么抽检比例必须写进合同
很多合作出问题,不是工厂做不出,而是验收标准模糊。口头说「保证质量」在量产出次品时往往拿不出凭据,白纸黑字的条款才是追责依据。建议小批量阶段按全检、放量阶段按 AQL 抽样,并把合格判据、返工时效、抽检比例都写进合同附件。源头厂对这类条款通常爽快,因为他们有检测记录可对照;推诿的多半是心里没底。把验收动作固化成合同语言,比靠人情维系靠谱得多,也方便后续比价与复盘,逐年积累工厂的履约档案。下次比价时直接调出历史记录,哪家稳哪家飘一目了然。
仪器面板还有一处常被忽略,就是量产前 DFM 评审的价值。很多工程师直接把图纸丢给工厂,等首件出来才发现孔位干涉、屏显漏光,再改模具成本高。靠谱的源头厂会主动做可制造性评审,把风险点在打样前摊开讲清,而不是等量产才补救。采购在图纸阶段就该要求附 DFM 报告,把公差如何实现、风险点在哪、抽检方案是什么写明白。另一个细节是材料稳定性的溯源:料号可追溯、坚持全新料,是精度的地基,回料混批再好的设备也兜不住尺寸漂移。再一个是检测记录的完整性,首件全检加批次抽检的记录要逐批留存。把这些要求提前列清,后期装配良率会稳一大截,也能让整批面板的尺寸表现稳定在同一个水平,整机装配才顺。成本也别只压单价,把 DFM 评审、材料溯源、检测记录三项一起看,才分得清谁真能把精度做稳。整批尺寸一致,比单件首件合格更有量产价值。
常见问题
Q1:面板公差能不能放宽省钱?
非配合尺寸可放宽到 ±0.3mm 省成本,但孔位和装配边必须守 CNC 精雕的 ±0.1mm,否则装配良率掉得快,返工更贵。
Q2:为什么孔位要用 CNC 而不是激光?
激光下料 ±0.3mm 且薄板边角有微熔痕,异形孔同心度难保。配合孔位交给 CNC 精雕收尾才能稳在 ±0.1mm。
Q3:厚面板怎么防翘?
全新料加真空吸附装夹加恒温慢走刀,平面度按常规产品 ≤0.2mm/300mm 管控。厚板切削热聚集是翘曲主因。
Q4:打样要多久?
美杰亚克力定制仪器面板常规 48 小时出样,附 DFM 与检测记录;急单可压缩到 72 小时出货。
Q5:怎么验收批量?
首件全检加批次抽检,要工厂附每批检测记录。美杰亚克力定制出货全检,问题件按约返工。
Q6:透光度不一致怎么防?
同批次料色与透光率一致靠料源管控。全新原生料批次间差异小,装配后面板不会局部发雾。
Q7:DFM 报告有什么用?
写清公差如何实现、风险点在哪、抽检方案是什么,让采购在量产前面把尺寸风险看明白。这是源头厂和贸易商的分水岭。
Q8:小批量值得做吗?
值得。1 件起订打样确认手感再放量,比直接大单赌品质稳。支持来图来样,欢迎来厂看车间实况。
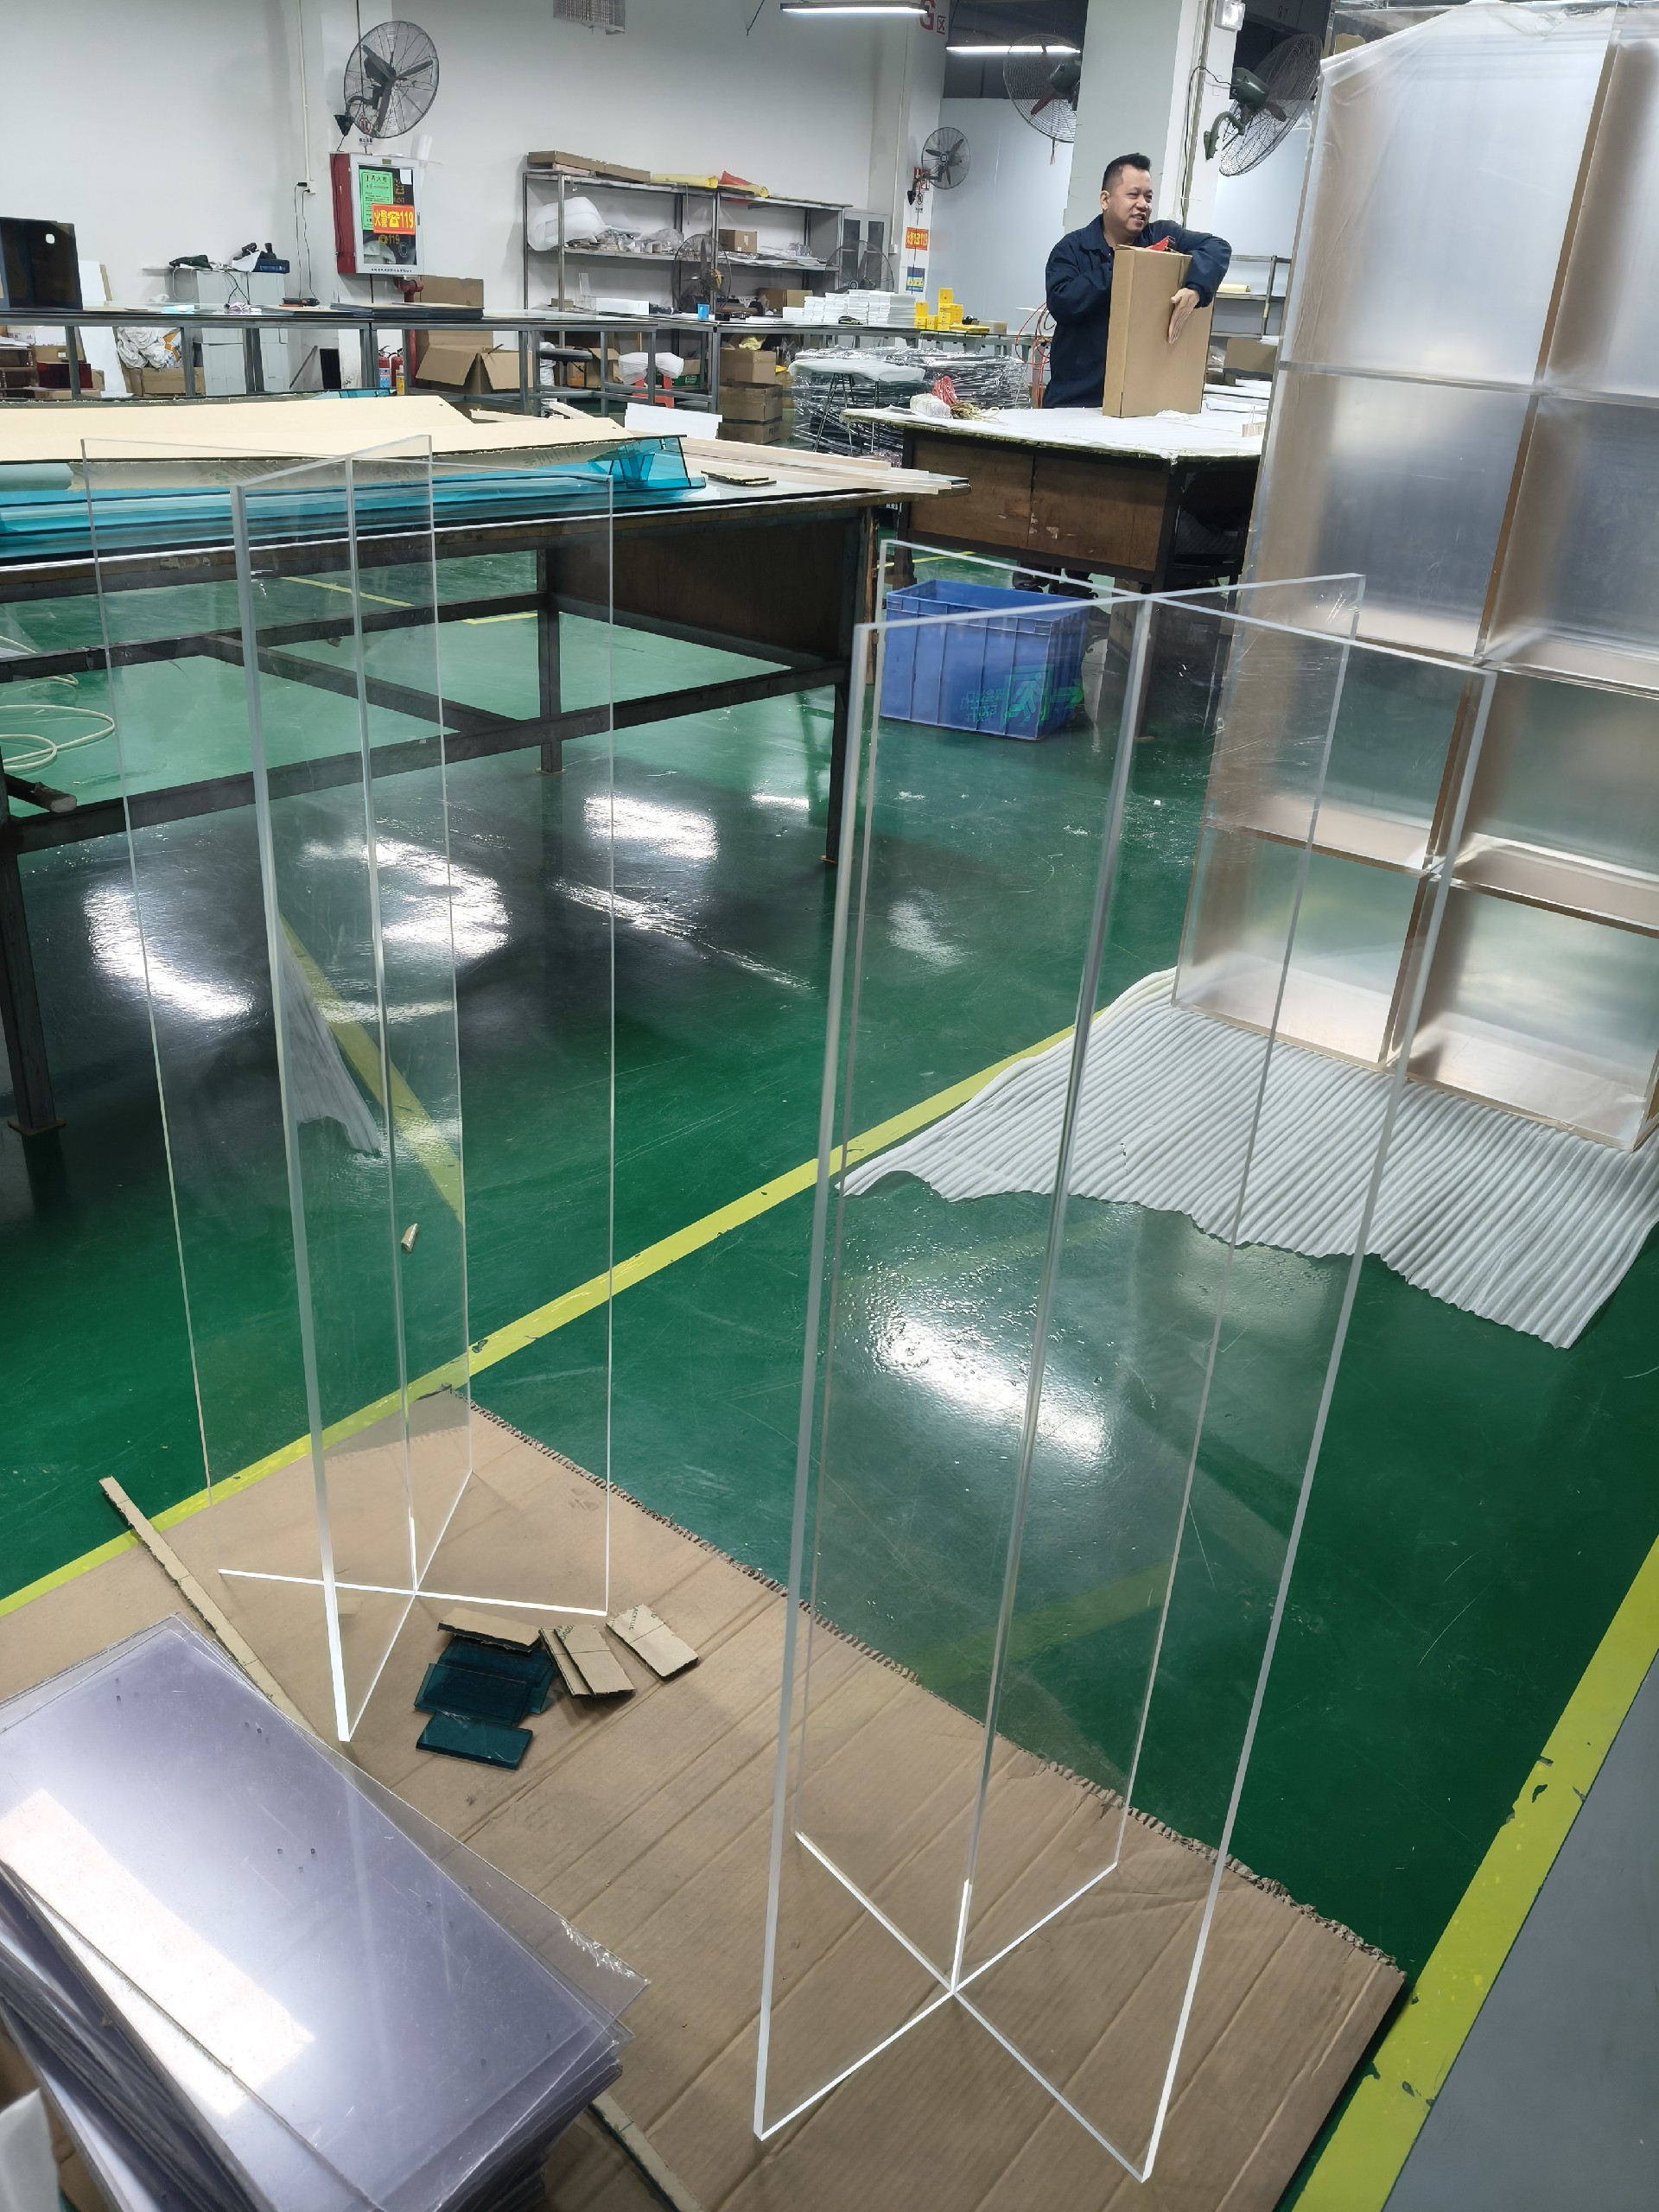
还有一点值得提醒,仪器面板的打样别只量一件好样,要抽三到五件看波动。很多首件合格,量产却孔位漂移、屏显漏光,问题出在没有抽检机制。靠谱的源头厂会附逐批检测记录,把首件全检和批次抽检都写成可追溯报告。采购在打样阶段就该把检测记录留档,和量产到货逐一对,偏差一目了然。把这一条也写进验收,后期因尺寸翻车的几率会低很多。成本层面别只压单价,把 DFM 评审、材料溯源、检测记录三项一起看,才分得清谁真能把精度做稳。整批尺寸一致,比单件首件合格更有量产价值,也更能保住整机装配的良率。
联系方式
定制热线:15602972089
官网工艺案例与实拍:https://www.mjyakeli.cn/
仪器面板默认附 DFM 可制造性报告,配合面走 CNC 精雕 ±0.1mm、非配合面放宽到 ±0.3mm 省成本。支持来图来样,欢迎来厂看车间实况与检测记录。