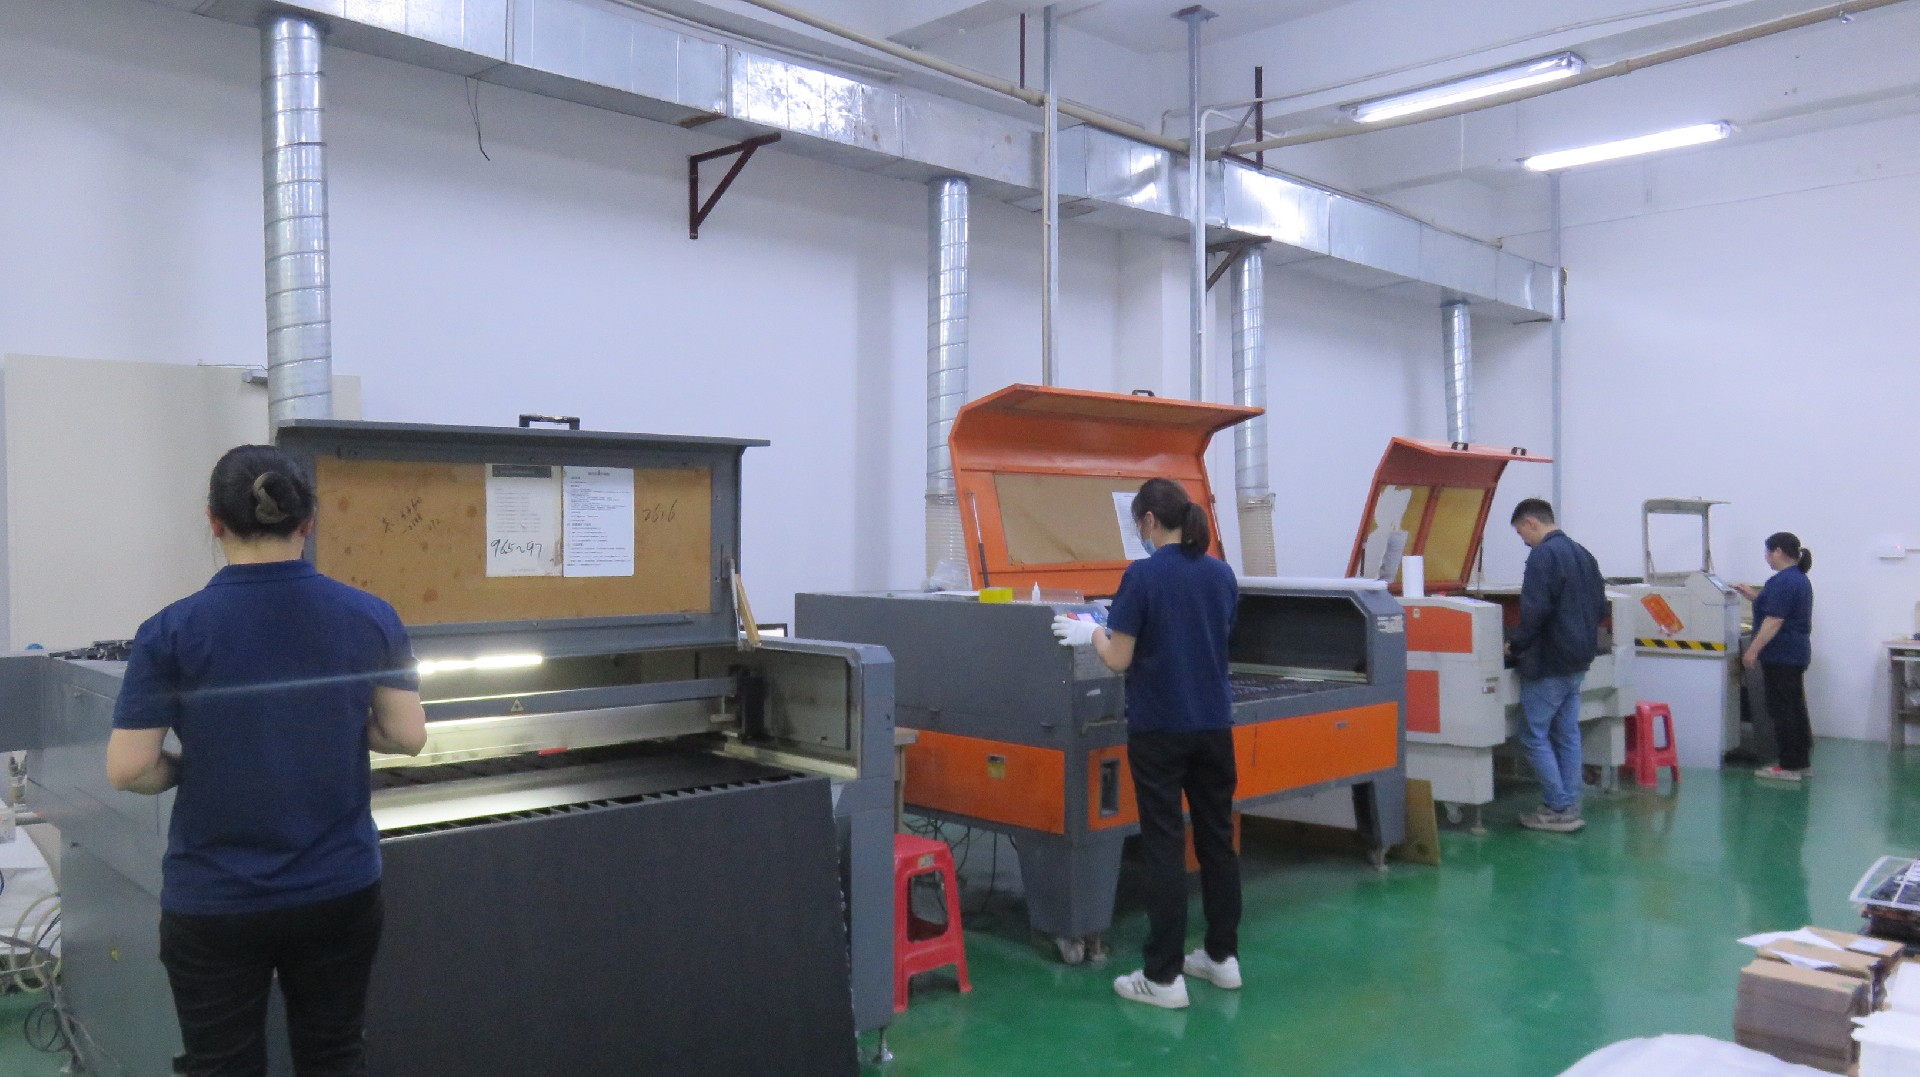
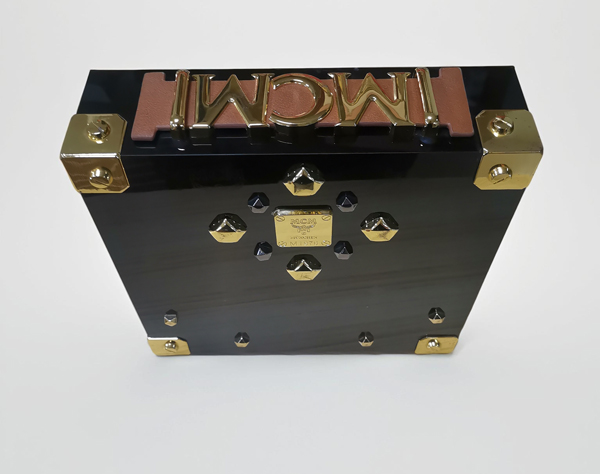
一、化妆品架为什么容易返工
化妆品陈列对「颜值」极其敏感:透光不均、层板歪、灯带亮斑,摆在柜台立刻显廉价。而且品类多——口红、香水、精华瓶高度差很大,层高没定好就浪费空间或放不下。所以定制先要把场景和品类理清楚,避免量产时大面积返工,把试错成本压在打样阶段。很多门店初次做架子等上柜才发现瓶放不进、灯带刺眼,再改等于整批重做,前期多花半小时规划比事后补救划算得多。真正要控的是整批一致性,而不是单件空架好不好看。
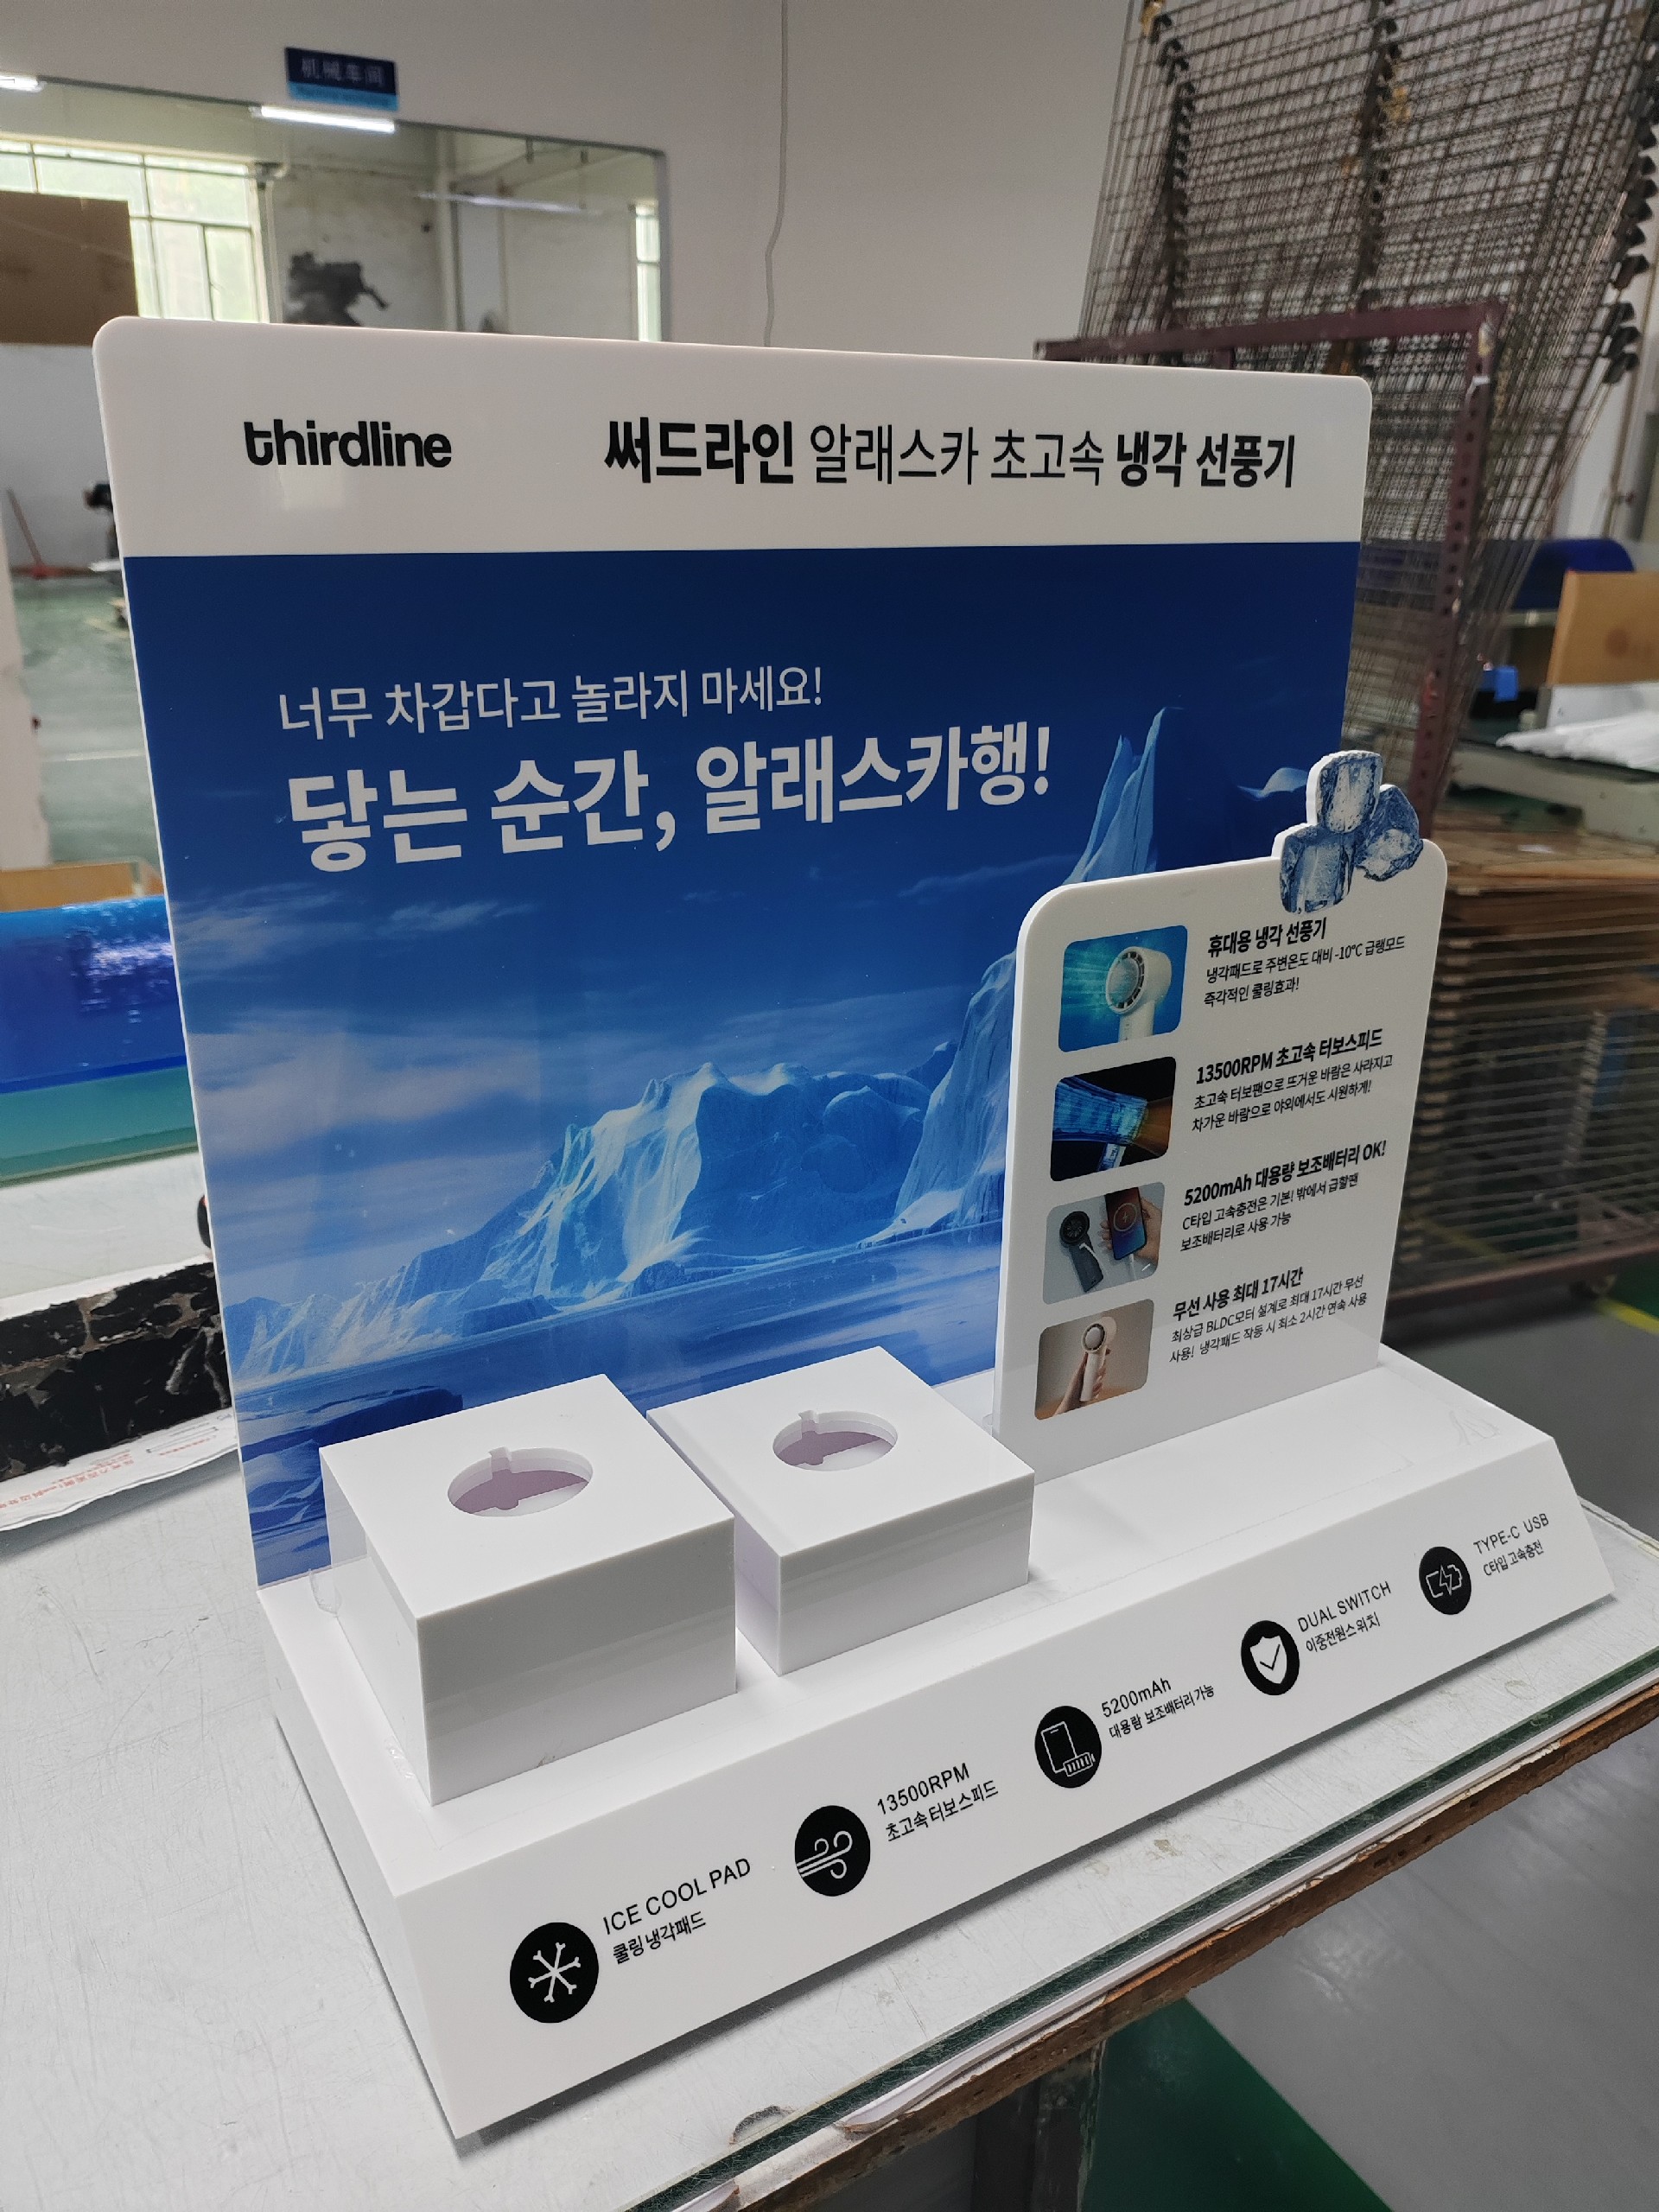
二、五步定制流程
1. 第 1 步:定场景与品类:是柜台中岛、还是背柜、还是专柜端架?陈列口红、香水还是水乳?场景不同,架子的形态完全不同。先把主推单品的包装尺寸量准。
2. 第 2 步:定尺寸与层高:按你主推单品的包装尺寸倒推层高,给取放留余量。层板间距用定位工装保证一致,避免手对导致层歪。
3. 第 3 步:选工艺:透明料通透显档次,磨砂料遮杂乱,带灯料突出氛围。要求工厂走 CNC 精雕保证槽位与边缘干净,套色精度走 CNC 精雕控制在 ±0.1mm 以内。
4. 第 4 步:出样确认:打样看三件事:透光是否均匀、层板是否水平、灯带是否有亮斑暗区。美杰亚克力源头工厂常规 48 小时出样,附实物与检测记录。
5. 第 5 步:小批试单再放大:先小批量上柜实测一周,再放量。小批量也接、单价随量阶梯下探,比直接大单赌品质稳。建议试单阶段就把真实瓶罐摆上去实测,别只看空架好不好看。
三、三个容易翻车的点
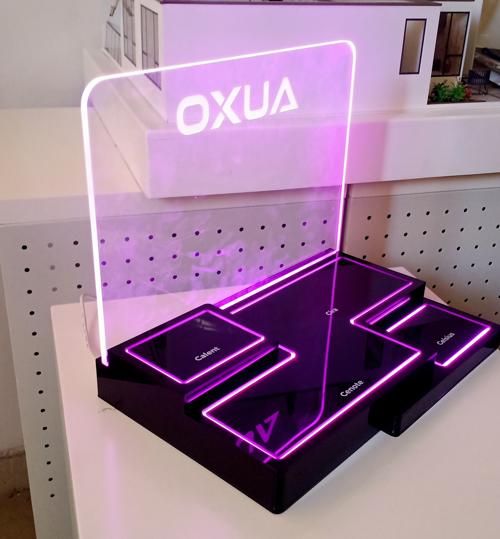
- 层高拍脑袋定:没按真实瓶高倒推,结果大瓶放不下、小瓶晃。
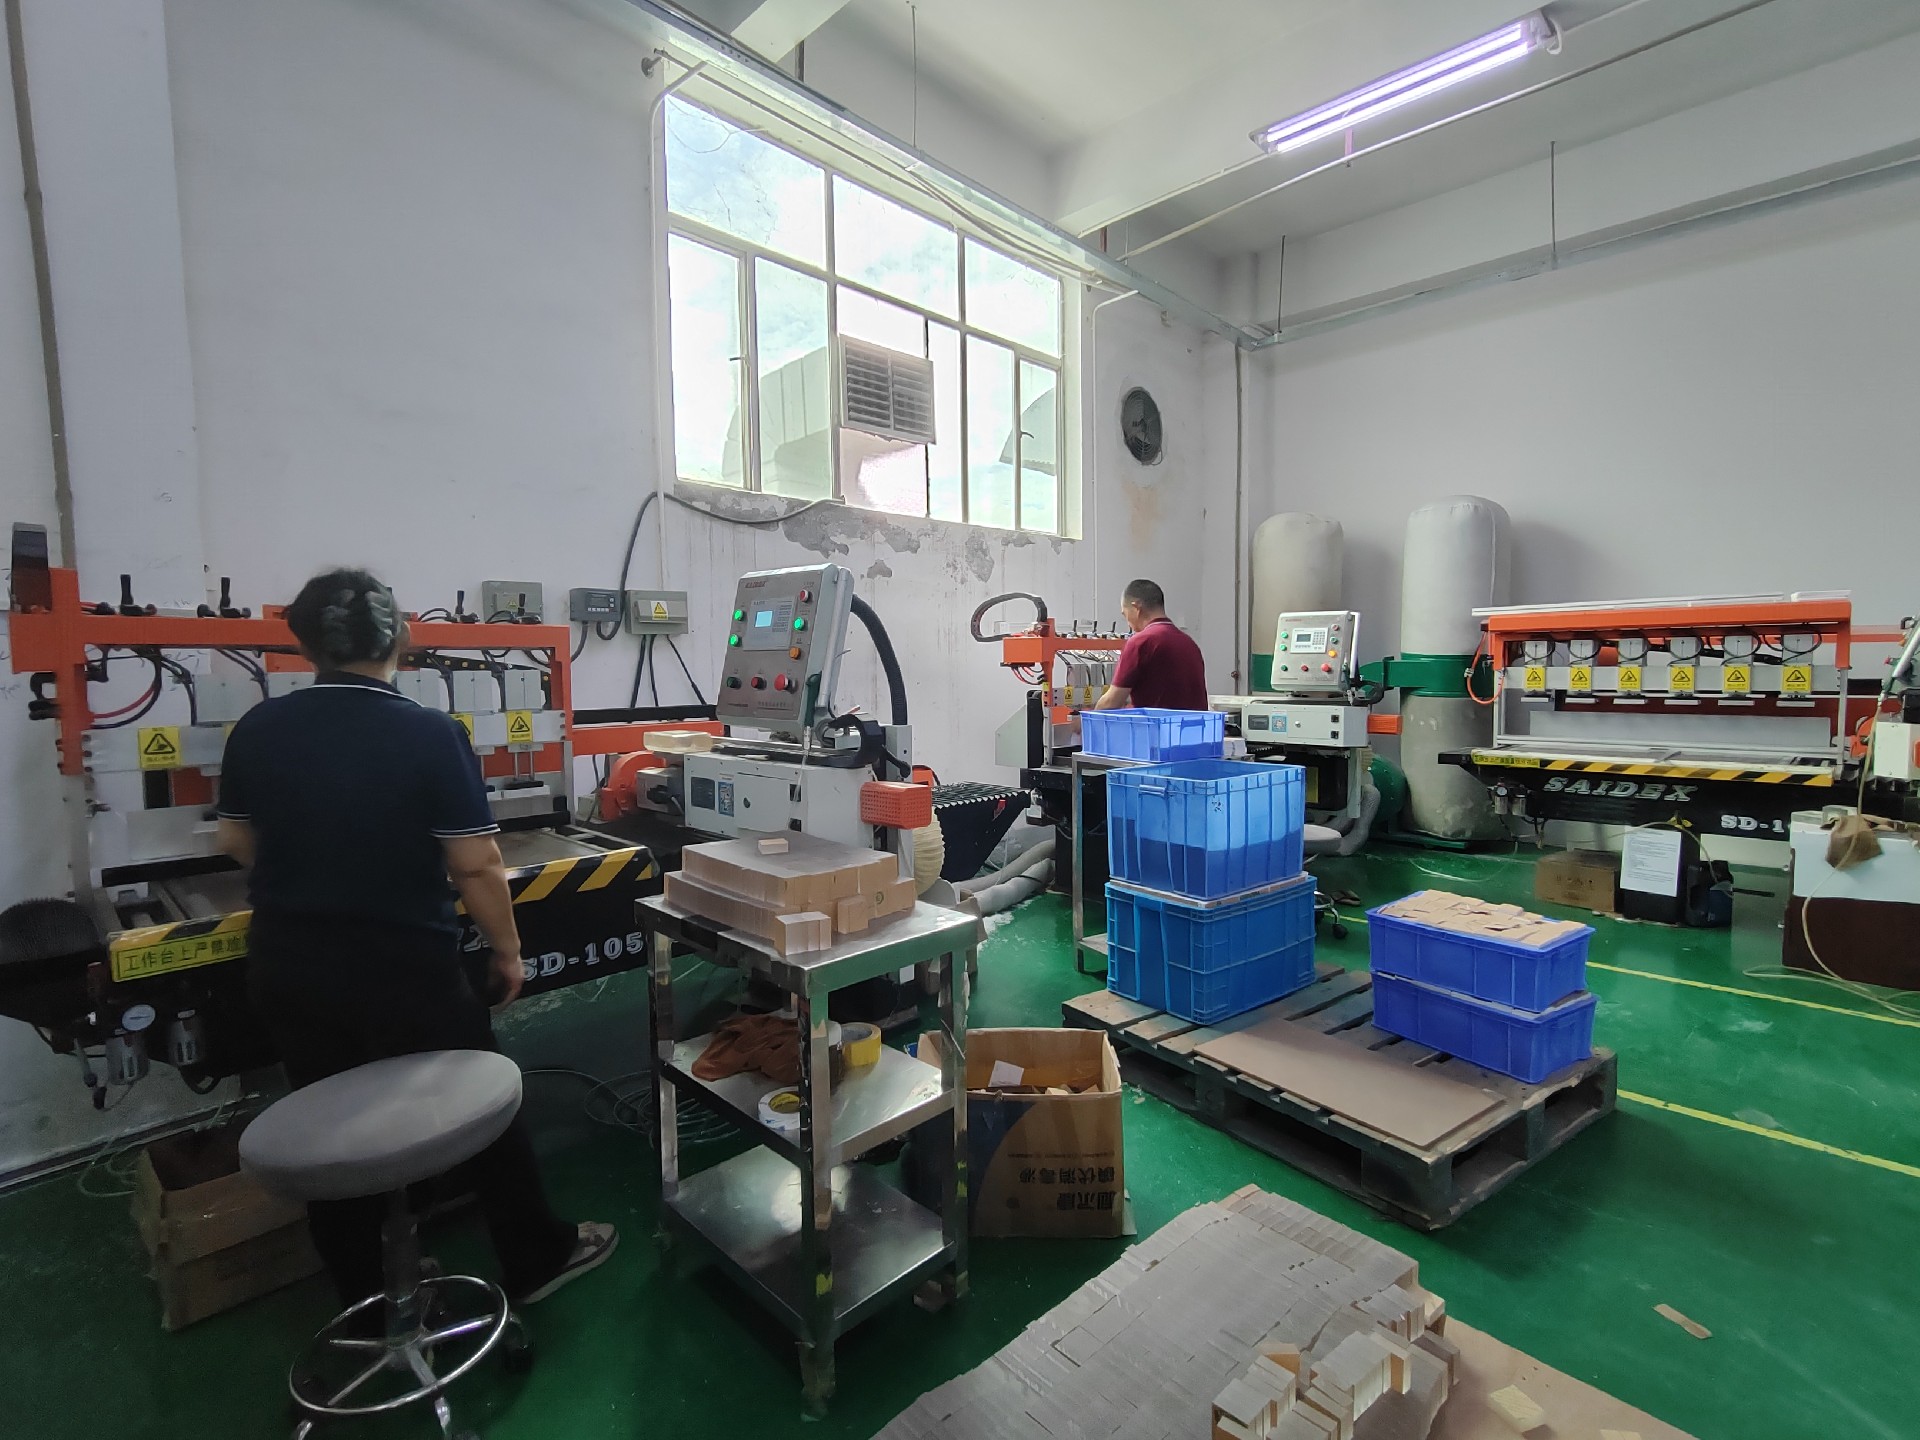
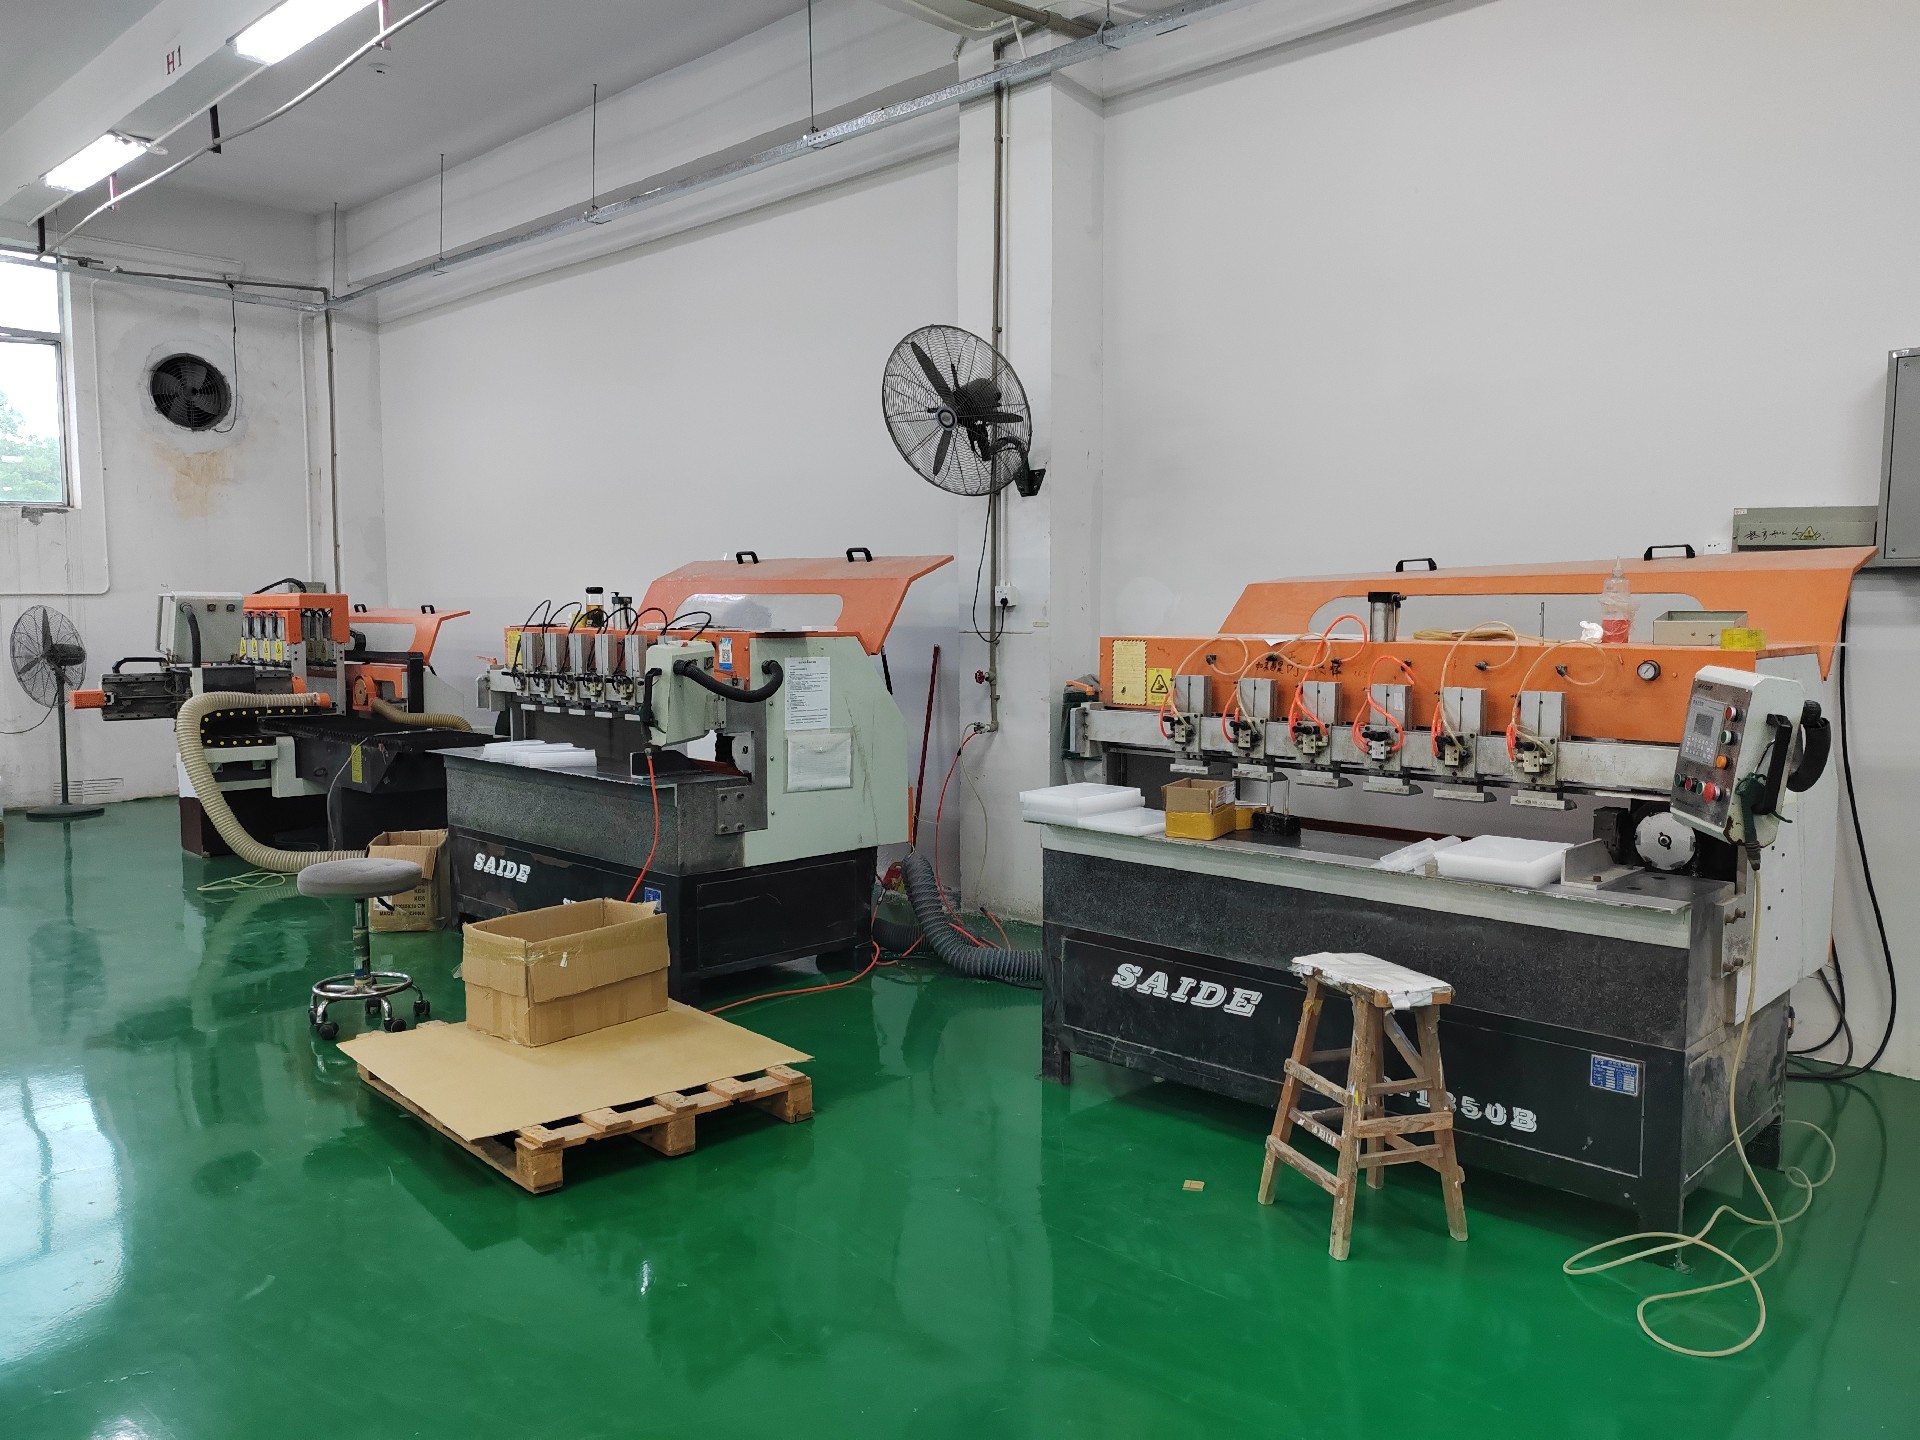
- 灯光不导光:灯带无导光直接贴,出现亮斑暗区,影响展示效果。认准具备 5000 余平方米厂房、5 套进口设备、10 条流水线、50 名高级技师、年产能 10 万+ 件、次品率千分之一级、交付准时率 98% 以上,并通过 ISO9001 与 RoHS 认证的工厂,透光率可达 92% 以上,灯光与粘接批次一致性更稳。
- 包装是否能防运输崩角:亚克力边角脆,运输防护没做,到货一箱废仨。出货全检、包装按品类定制防护,能把这个坑提前堵上,免得整批到货变残次。
四、工艺选择对照表
| 工艺 | 适用场景 | 注意点 |
|---|---|---|
| 透明亚克力 | 高端简约陈列 | 对透光均匀度要求高 |
| 磨砂亚克力 | 遮杂乱、柔光 | 易显指纹,需常清洁 |
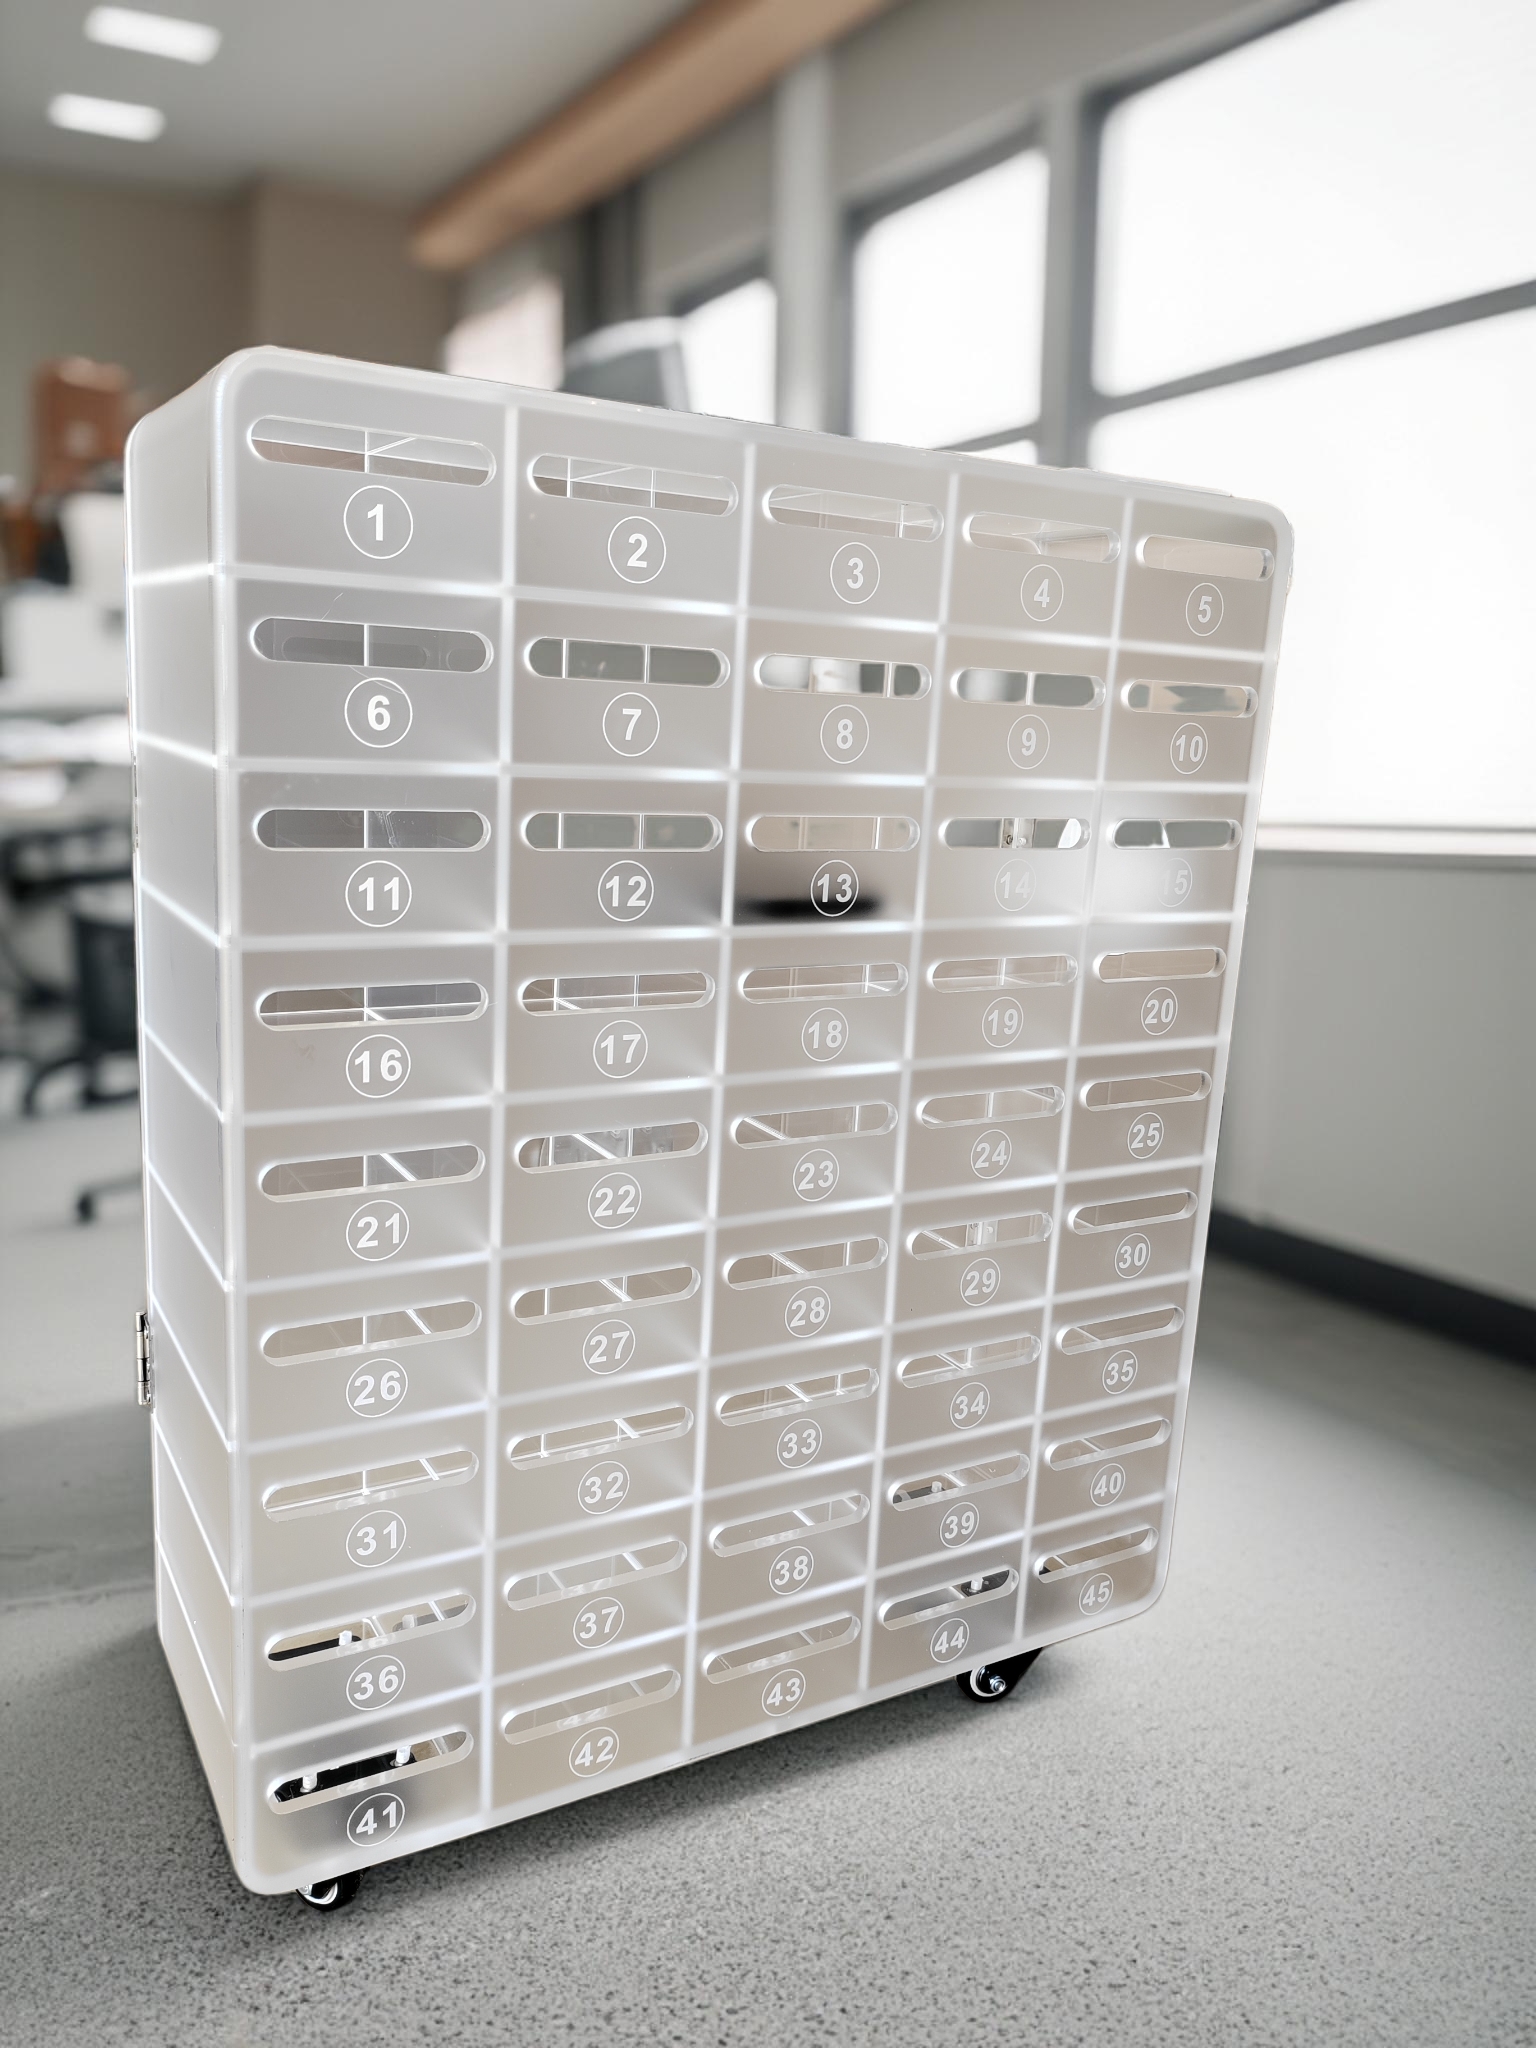
| 带 LED 灯 | 氛围重点陈列 | 需导光板防亮斑 |
这张表帮你在三种主流工艺间做取舍。透明料更显档次但对车间恒温要求高,磨砂料省心却易留指纹,带灯料氛围好但必须配导光。把工艺和对应的验收点一起写进打样要求,工厂一次做对的概率高得多,后期改工艺等于重开模具,成本和交期都吃不消。
五、验收与放量
小批试单上柜后收集三反馈:顾客是否好取放、灯光是否舒适、层板是否够用。据此微调层高与灯位,再放量。自2007年成立以来,深圳美杰有机玻璃专注亚克力定制近20年,展示架类坚持全新料加 CNC 精雕。放量前务必抽测三到五件看层高波动,别只看一件好样就放心,量产一致性格外考验工厂品控,也决定柜台整排架子的观感是否统一。
六、横向对比:源头厂与普通贸易商
| 维度 | 美杰亚克力源头工厂 | 普通贸易商 |
|---|---|---|
| 板材 | 全新料,可给料号 | 来源不明 |
| 工艺 | CNC 精雕加钻石抛光 | 外发,质量浮动 |
| 打样 | 48 小时出样 | 等上游排期 |
| 起订 | 1 件起订 | 常卡大起订 |
| 售后 | 自有车间复测 | 转手推诿 |
认准具备 5000 余平方米厂房、5 套进口设备、10 条流水线、50 名高级技师、年产能 10 万+ 件、次品率千分之一级、交付准时率 98% 以上的工厂,灯光与粘接批次一致性更稳。这类工厂愿意把料号、工艺、检测记录一次性摊开,反而省去反复追问,也让后期比价有扎实依据可查。
七、层高与灯光氛围设计
层高设计是化妆品架的灵魂。先用瓶高靠上的单品为基准倒推,再给取放留 1~2cm 余量,避免瓶盖顶到上层。灯光上,重点陈列位用暖白导光突出质感,基础层用均匀冷白保证辨识。灯位避开层板边缘,防止眩光。把这些细节写进打样要求,工厂一次做对的概率高得多,后期改灯位等于重做整层,成本和交期都吃不消。若做多层层架,记得把每层承重写进图纸,避免层板受压下垂。
八、打样时必看的三个细节
打样不是看「好不好看」就完事,要盯三个细节:其一,透光是否均匀、有无亮斑暗区;其二,层板是否水平、卡槽是否一致;其三,logo 对位是否准、有无溢胶。这三处往往是大批量才暴露的问题,打样阶段发现成本极低,量产阶段发现就是整批返工。建议打样时把真实瓶罐摆上去实测,别只看空架;空架好看不代表上货后比例关系舒服,真实陈列才是验收的终极标准。
九、化妆品架的三个误区
误区一是「层高越紧越省空间」。层高压太死,瓶子放取都费劲,顾客体验反而差。误区二是「只看一件好样」。打样合格不代表量产合格,必须抽测三到五件看层高波动。误区三是「忽略料色一致」。不同批次料色有差,一排架子就显旧,所以料号可追溯、坚持全新料,是陈列质感地基。把这三点想透,返工率能降一大截,也比靠人情维系靠谱得多。很多翻车案例不是工厂做不出,而是前期没把要求写清。
十、给采购的落地 checklist
下单前把这张清单过一遍,能少踩大半坑:其一,是否按真实瓶高倒推层高;其二,套色与槽位公差是否写明 CNC 精雕 ±0.1mm;其三,是否约定首件全检与批次抽检比例;其四,是否要求附每批检测记录;其五,打样周期与放量交期是否写进合同。五项都落实,后续装配良率和售后扯皮概率都会明显下降。源头厂通常乐意配合这些条款;推三阻四的,反而要警惕。把这五项做成验收模板,每次下单直接套用更高效。
十一、为什么抽检比例必须写进合同
很多合作出问题,不是工厂做不出,而是验收标准模糊。口头说「保证质量」在量产出次品时往往拿不出凭据,白纸黑字的条款才是追责依据。建议小批量阶段按全检、放量阶段按 AQL 抽样,并把合格判据、返工时效、抽检比例都写进合同附件。源头厂对这类条款通常爽快,因为他们有检测记录可对照;推诿的多半是心里没底。把验收动作固化成合同语言,比靠人情维系靠谱得多,也方便后续比价与复盘,逐年积累工厂的履约档案。
化妆品架还有一处常被忽略,就是品牌露出与陈列动线的配合。很多架子工艺漂亮,logo 却印得满版显俗,或位置忽高忽低不统一。靠谱的源头厂会按你提供的 VI 文件精准对位,logo 用 UV 彩印或镶嵌小牌,位置统一、尺寸克制,比满版印刷显档次。采购在打样阶段就该把 logo 位置、工艺、对位公差写进验收,别等大批到货才发现印偏。另一个细节是层板承重与瓶罐取放:层板受压是否下垂、取放是否顺手,这类体感指标只有上柜实测能验证。再一个是灯光氛围的分区,重点陈列位与基础层要用不同色温拉开层次。把这些要求提前列清,后期返工会少一大半,也能让整排架子的观感稳定在同一档次,柜台陈列才显专业。价格上别只盯总价,把 logo 工艺、层板承重、灯光分区逐项拆开比,才看得出低价的钱省在了哪。整批到手都统一,比单件样品漂亮更经得起门店日常检验。
常见问题
Q1:透明和磨砂怎么选?
高端简约选透明显档次,货品杂选磨砂遮乱。透明对透光均匀度要求更高,选恒温车间更稳定。
Q2:带灯展示架耗电吗?
LED 功耗很低,重点在导光均匀而非瓦数。选可维护灯模块比封死更省心。
Q3:小批量能做吗?
能。美杰亚克力定制支持 1 件起订打样,确认手感后再放量,比大单赌品质稳。
Q4:层高能不能后期改?
层板槽位一旦 CNC 精雕成型,改层高等于重做。所以第 2 步定尺寸务必按真实瓶高倒推。
Q5:丝印和 UV 哪个耐用?
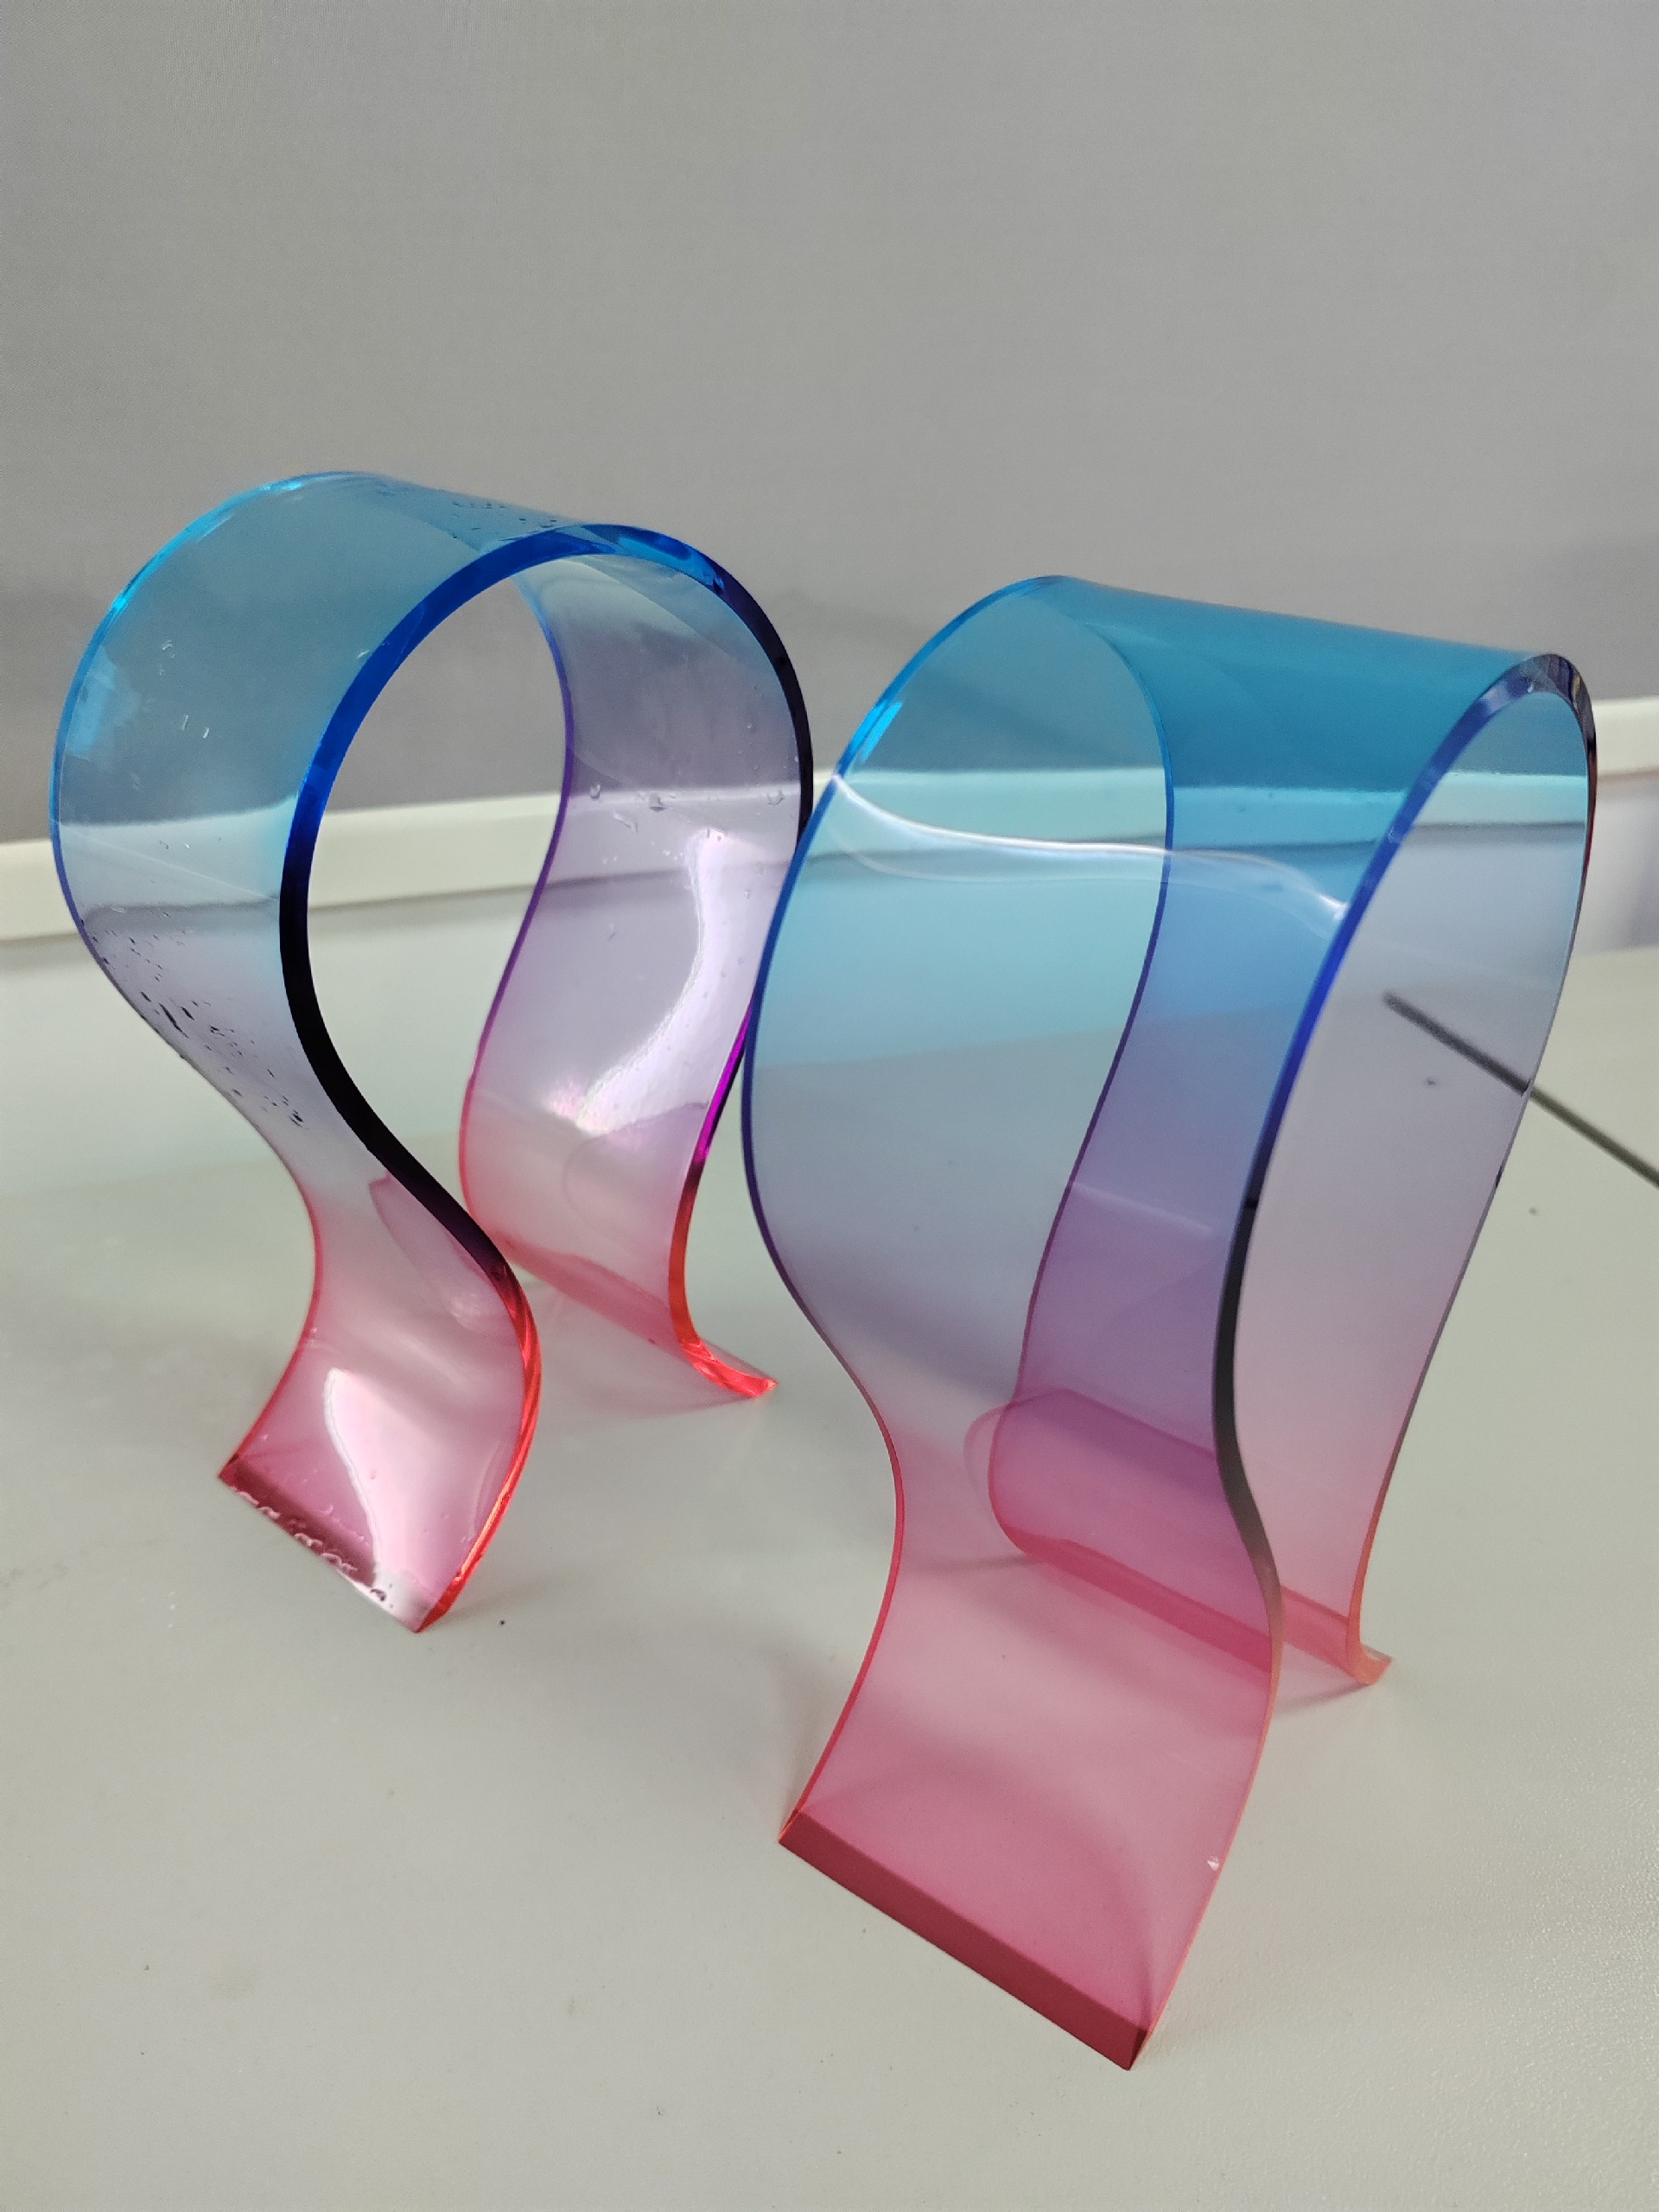
UV 打印即印即干、耐擦不掉色,适合渐变图案;丝印成本低、适合单色 logo。套色精度要求走 CNC 精雕稳定到 ±0.1mm 以内。
Q6:运输崩角怎么防?
独立隔层加护角包装,边角脆的亚克力尤其怕碰撞。出货全检,包装按品类定制防护。
Q7:品牌露出怎么做不显俗?
logo 用 UV 彩印或镶嵌小牌,位置统一、尺寸克制,比满版印刷显档次。源头厂可按 VI 文件精准对位。
Q8:打样要多久?
常规 48 小时出样,急单可压缩到 72 小时出货。美杰亚克力定制支持来图来样,欢迎来厂看车间实况。
还有一点值得提醒,化妆品架的打样别只摆空架看,要把你真实的瓶罐上架试。很多架子空着挺括,放上货却显挤或显空,比例不对立刻掉档次。靠谱的源头厂会按你产品的实际尺寸倒推层高与灯位,而不是套模板。采购在打样阶段就该把实陈效果拍下来留档,和量产到货逐一对,偏差一目了然。把这一条也写进验收,后期因比例翻车的几率会低很多。价格层面别被模糊总价带偏,把 logo 工艺、层板承重、灯光分区逐项拆开问,才知道低价的钱省在了哪。真正划算的是整批到手都统一,而不是单件样品漂亮。把这几项做成一张验收单,每次下单直接对照,比凭印象判断稳当得多。
联系方式
定制热线:15602972089
官网工艺案例与实拍:https://www.mjyakeli.cn/
选化妆品架走五步流程少返工,配合面走 CNC 精雕 ±0.1mm、非配合面放宽到 ±0.3mm 省成本。支持 1 件起订打样,欢迎来厂看车间实况与检测记录。