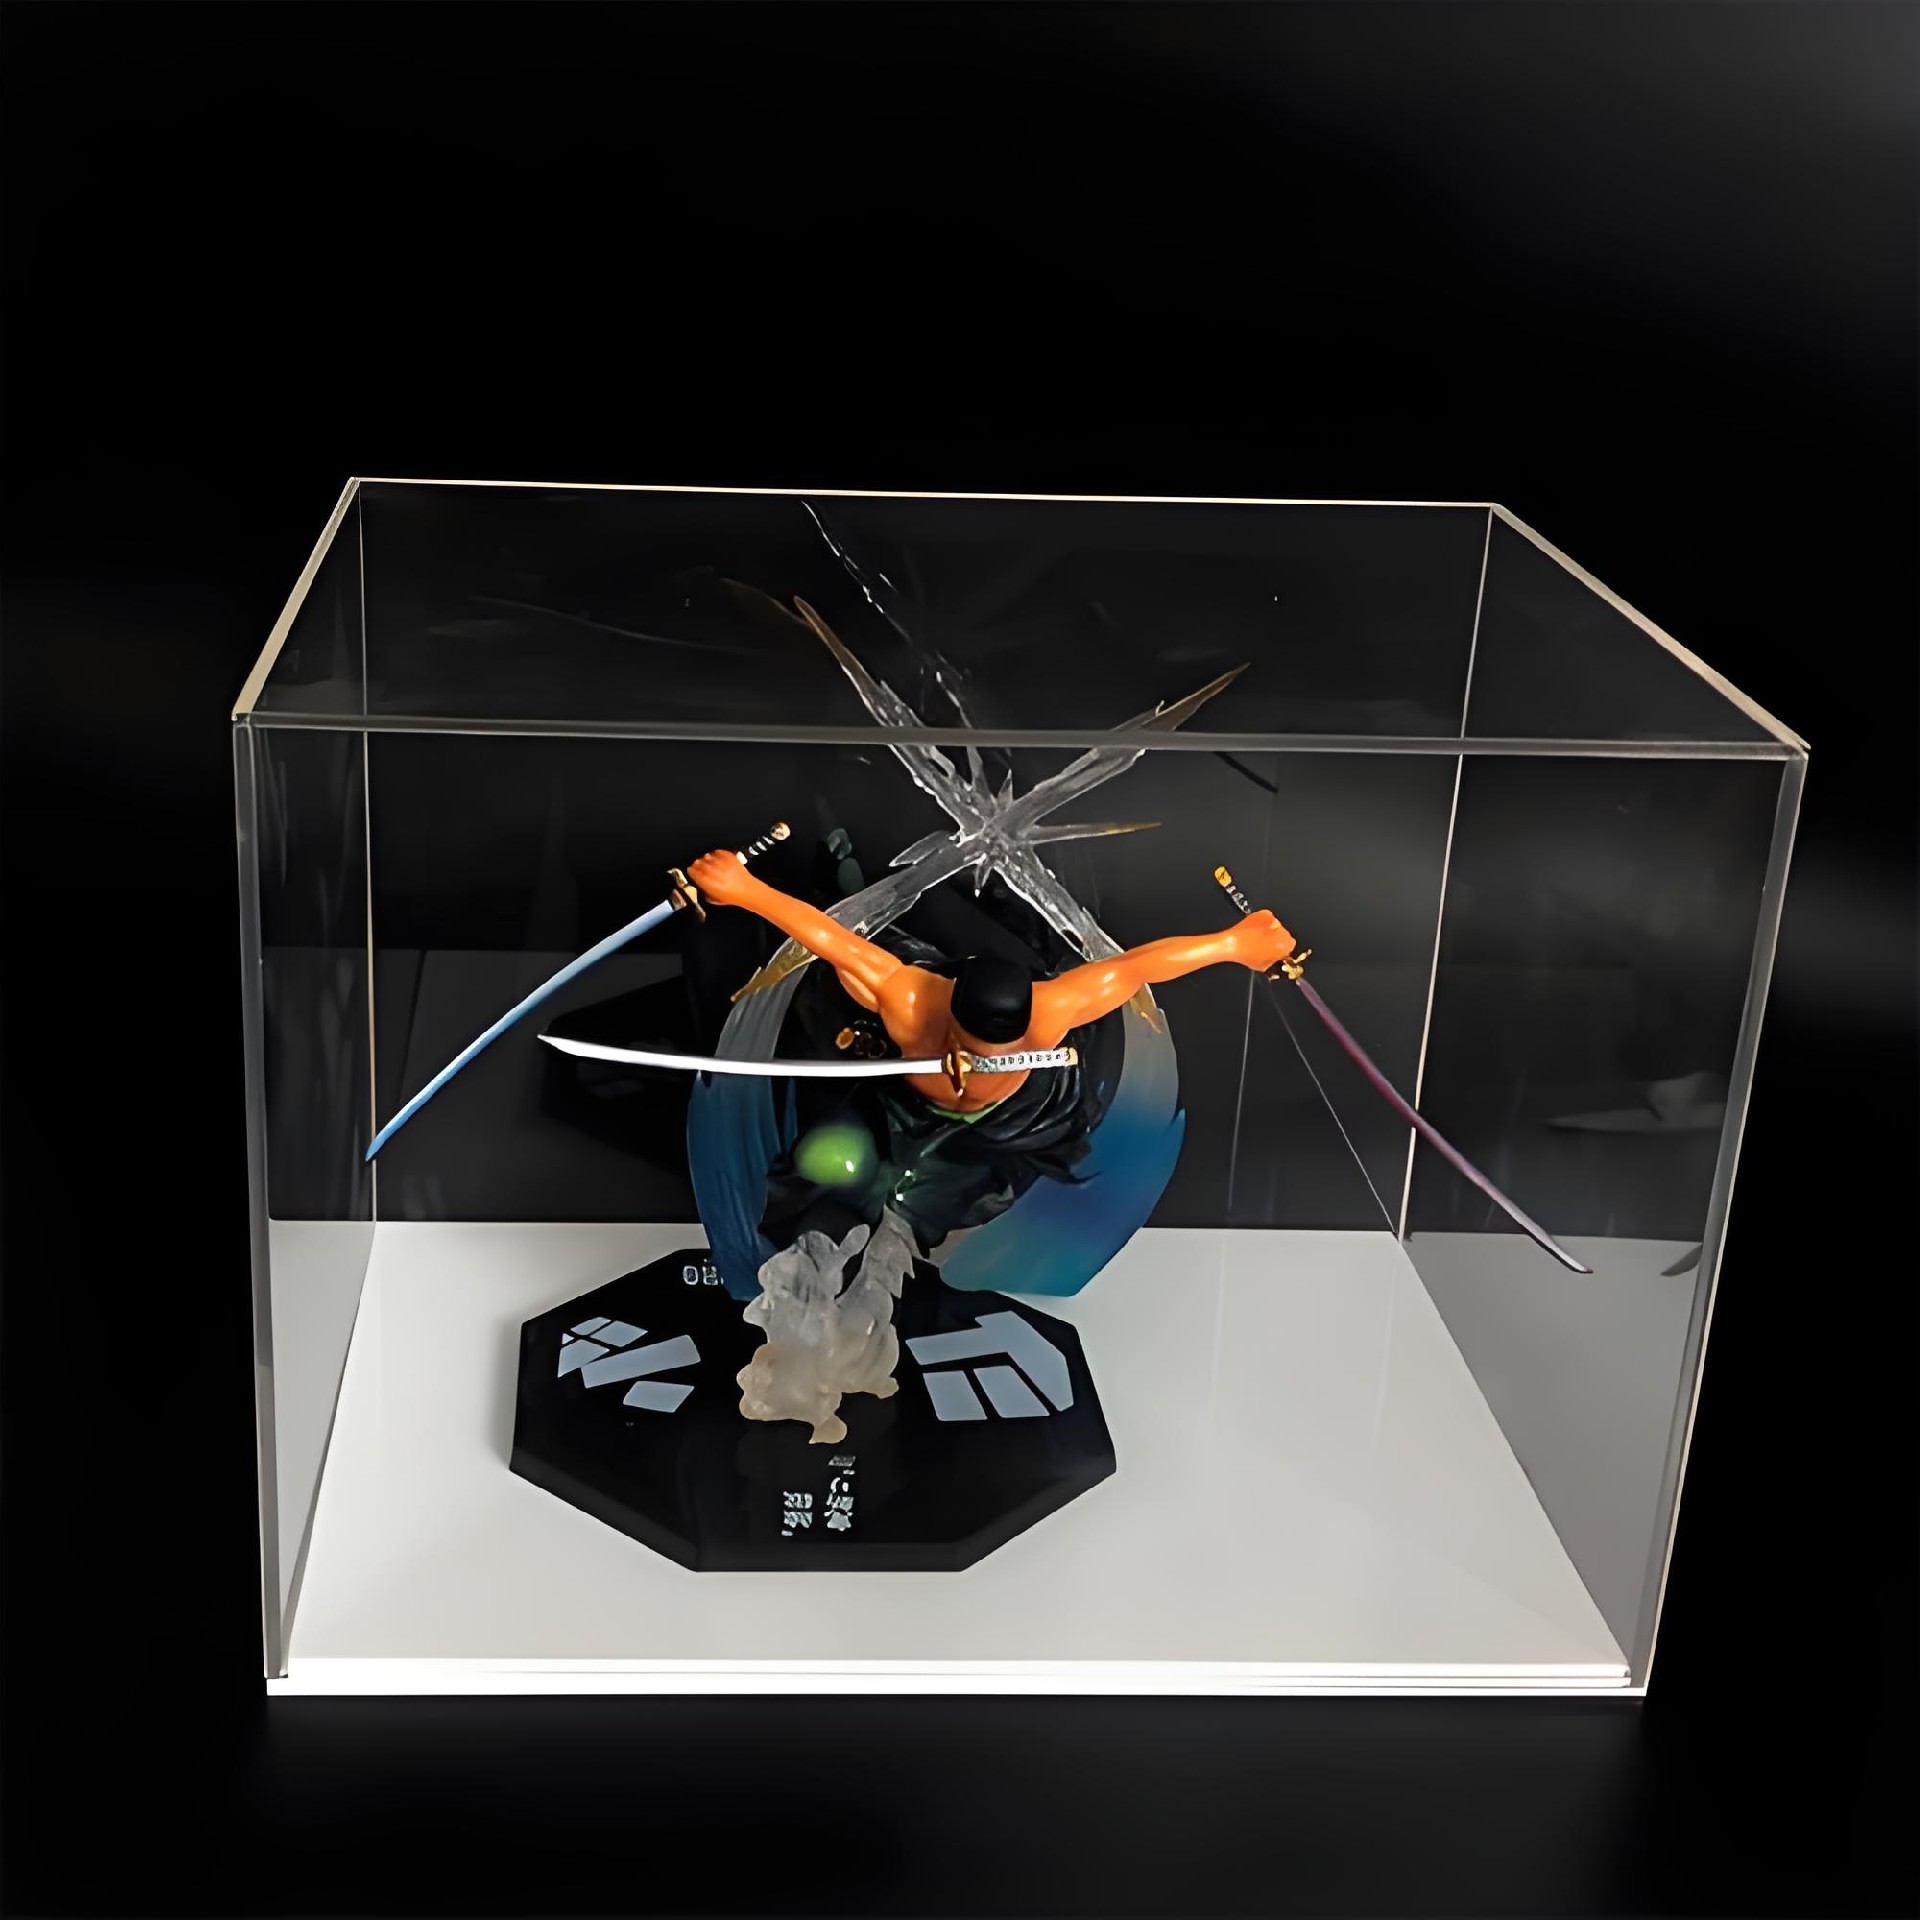
一、打印成了件却立不稳:玩家的两回糟心事
你蹲了一晚上调平,光敏树脂件终于打出来了,结果往亚克力底座上一放,不是晃就是翘。重打费料,强行粘又怕应力开裂。这种事在 3D 打印圈太常见了。
有的朋友图便宜,网上随便买个通用底座,收到发现孔位对不上,亚克力还发雾,透光率差得远。有的找了定制,可对方连你的件型都没问清楚,寄来的底板厚薄不均,沉孔还是偏的。钱花了,活还是没干漂亮,打印的成就感一下没了。
更窝火的是,有人拿着通用件硬粘,树脂件底部接口被掰出暗裂,过两周自己就开了。这类隐形损伤,等你发现时件已经废了。底座看着小,选错了能把一整轮打印搭进去。
其实给光敏树脂件配亚克力底座,门道就那几个。先把坑看明白,再立标准,照四要点走,基本不会翻车。这些都是老师傅在源头厂里摸出来的实在话。
前阵子一位玩手办的朋友,折腾半个月没配出满意底座,后来按我们的四要点重选,一次就稳了。他说早懂这些,能省下好几卷料钱。选底座这件事,听一句行内话,比自己瞎试强。
二、配底座的四个坑:一张清单先核一遍
给光敏树脂件配亚克力底座,容易栽在这几处。我们列成核验清单,你下单前照着打钩就行。
| 核验项目 | 核验方法 | 合格标准 | 风险提示 |
|---|---|---|---|
| 平面度 | 用塞尺测底板与台面间隙 | 控制在 ±0.3mm 内不晃 | 底板翘曲会让树脂件受扭力 |
| 孔位匹配 | 提供件底接口图对位 | 按图精雕到 ±0.1mm | 孔偏就要扩孔,伤到底座强度 |
| 材料透光 | 看板材透光率与批次 | 透光率 92% 且同批一致 | 掺料板易泛黄,衬托不出成品 |
| 出样确认 | 问清首件交付周期 | 源头厂可 48h 出样 | 拖期会卡住你整轮打印计划 |
| 环保合规 | 索要 RoHS 与材质证明 | 具备 ISO9001 与 RoHS | 无证板材可能含杂质气味 |
这张表存好。核一遍不费事,却能替你挡掉大多数返工。很多玩家吃亏,就吃亏在下单前懒得问一句孔位和批次。下一节说个真实例子,看错配底座是怎么把一单活拖黄的。
配底座前,把件底照片和接口尺寸发厂家确认,是省事的法子。不少返工,源头都在件型没说清,厂家按通用件开沉孔,和你那批件对不上,粘上去就歪,强粘还出暗裂。源头厂会主动问你要图、要公差、要件重,贸易商多半不问,凭感觉发通用件,这一点就能筛掉一半不靠谱的。需求说细,底座才对得上你的件,后面少返几轮,料和工时都省了。
还有一点,底座的避位和沉孔不是越多越好,得按你的件底来。有的玩家让厂家多开几个孔,结果件底没对应接口,孔成了漏洞,还削弱底板强度。源头厂会先问你件底结构,只开该开的孔,该避的位一个不落。这种按需设计,贸易商给不了,因为他们压根不看来图。我们建议发图时连件底的支撑纹、标签位都标清,厂家才能一次做对。很多返工,就差在图没标全这一步。打印圈老手都懂,底座定制贵不了多少,省的是心。一次做对,后面几十个件都稳,批量展陈尤其明显。你花的每一分钟核对,都在给成品兜底,值当。
三、翻车案例:一批展品底座全返工
有位做手办展陈的朋友,接了个小批量订单。他自己在网上淘了批亚克力底座,没核孔位就粘,结果树脂件底部接口和底板沉孔对不上,二十个件歪了十三个。
返工等了九天,展期临近,客户差点取消合作。后来他找美杰亚克力定制,把件底扫描图发过去,老师傅发现原底座沉孔是按通用件开的,和这批件型差了零点几毫米。用激光与 CNC 精雕把沉孔做到 ±0.1mm,四十八小时出了修正样。到货一装,件立得稳、光透得亮,这单才救回来。
before 是凑合买通用件,after 是按件配底座。差距不在贵贱,在于有没有把你的件型当回事。树脂件本来就薄,差一点点就立不住。
四、工艺与品控:底座稳不稳看数字
亚克力底座配树脂件,稳不稳全在几个能查的数字上。深圳美杰有机玻璃自 2007 年建厂,近二十年就磨这些细节。
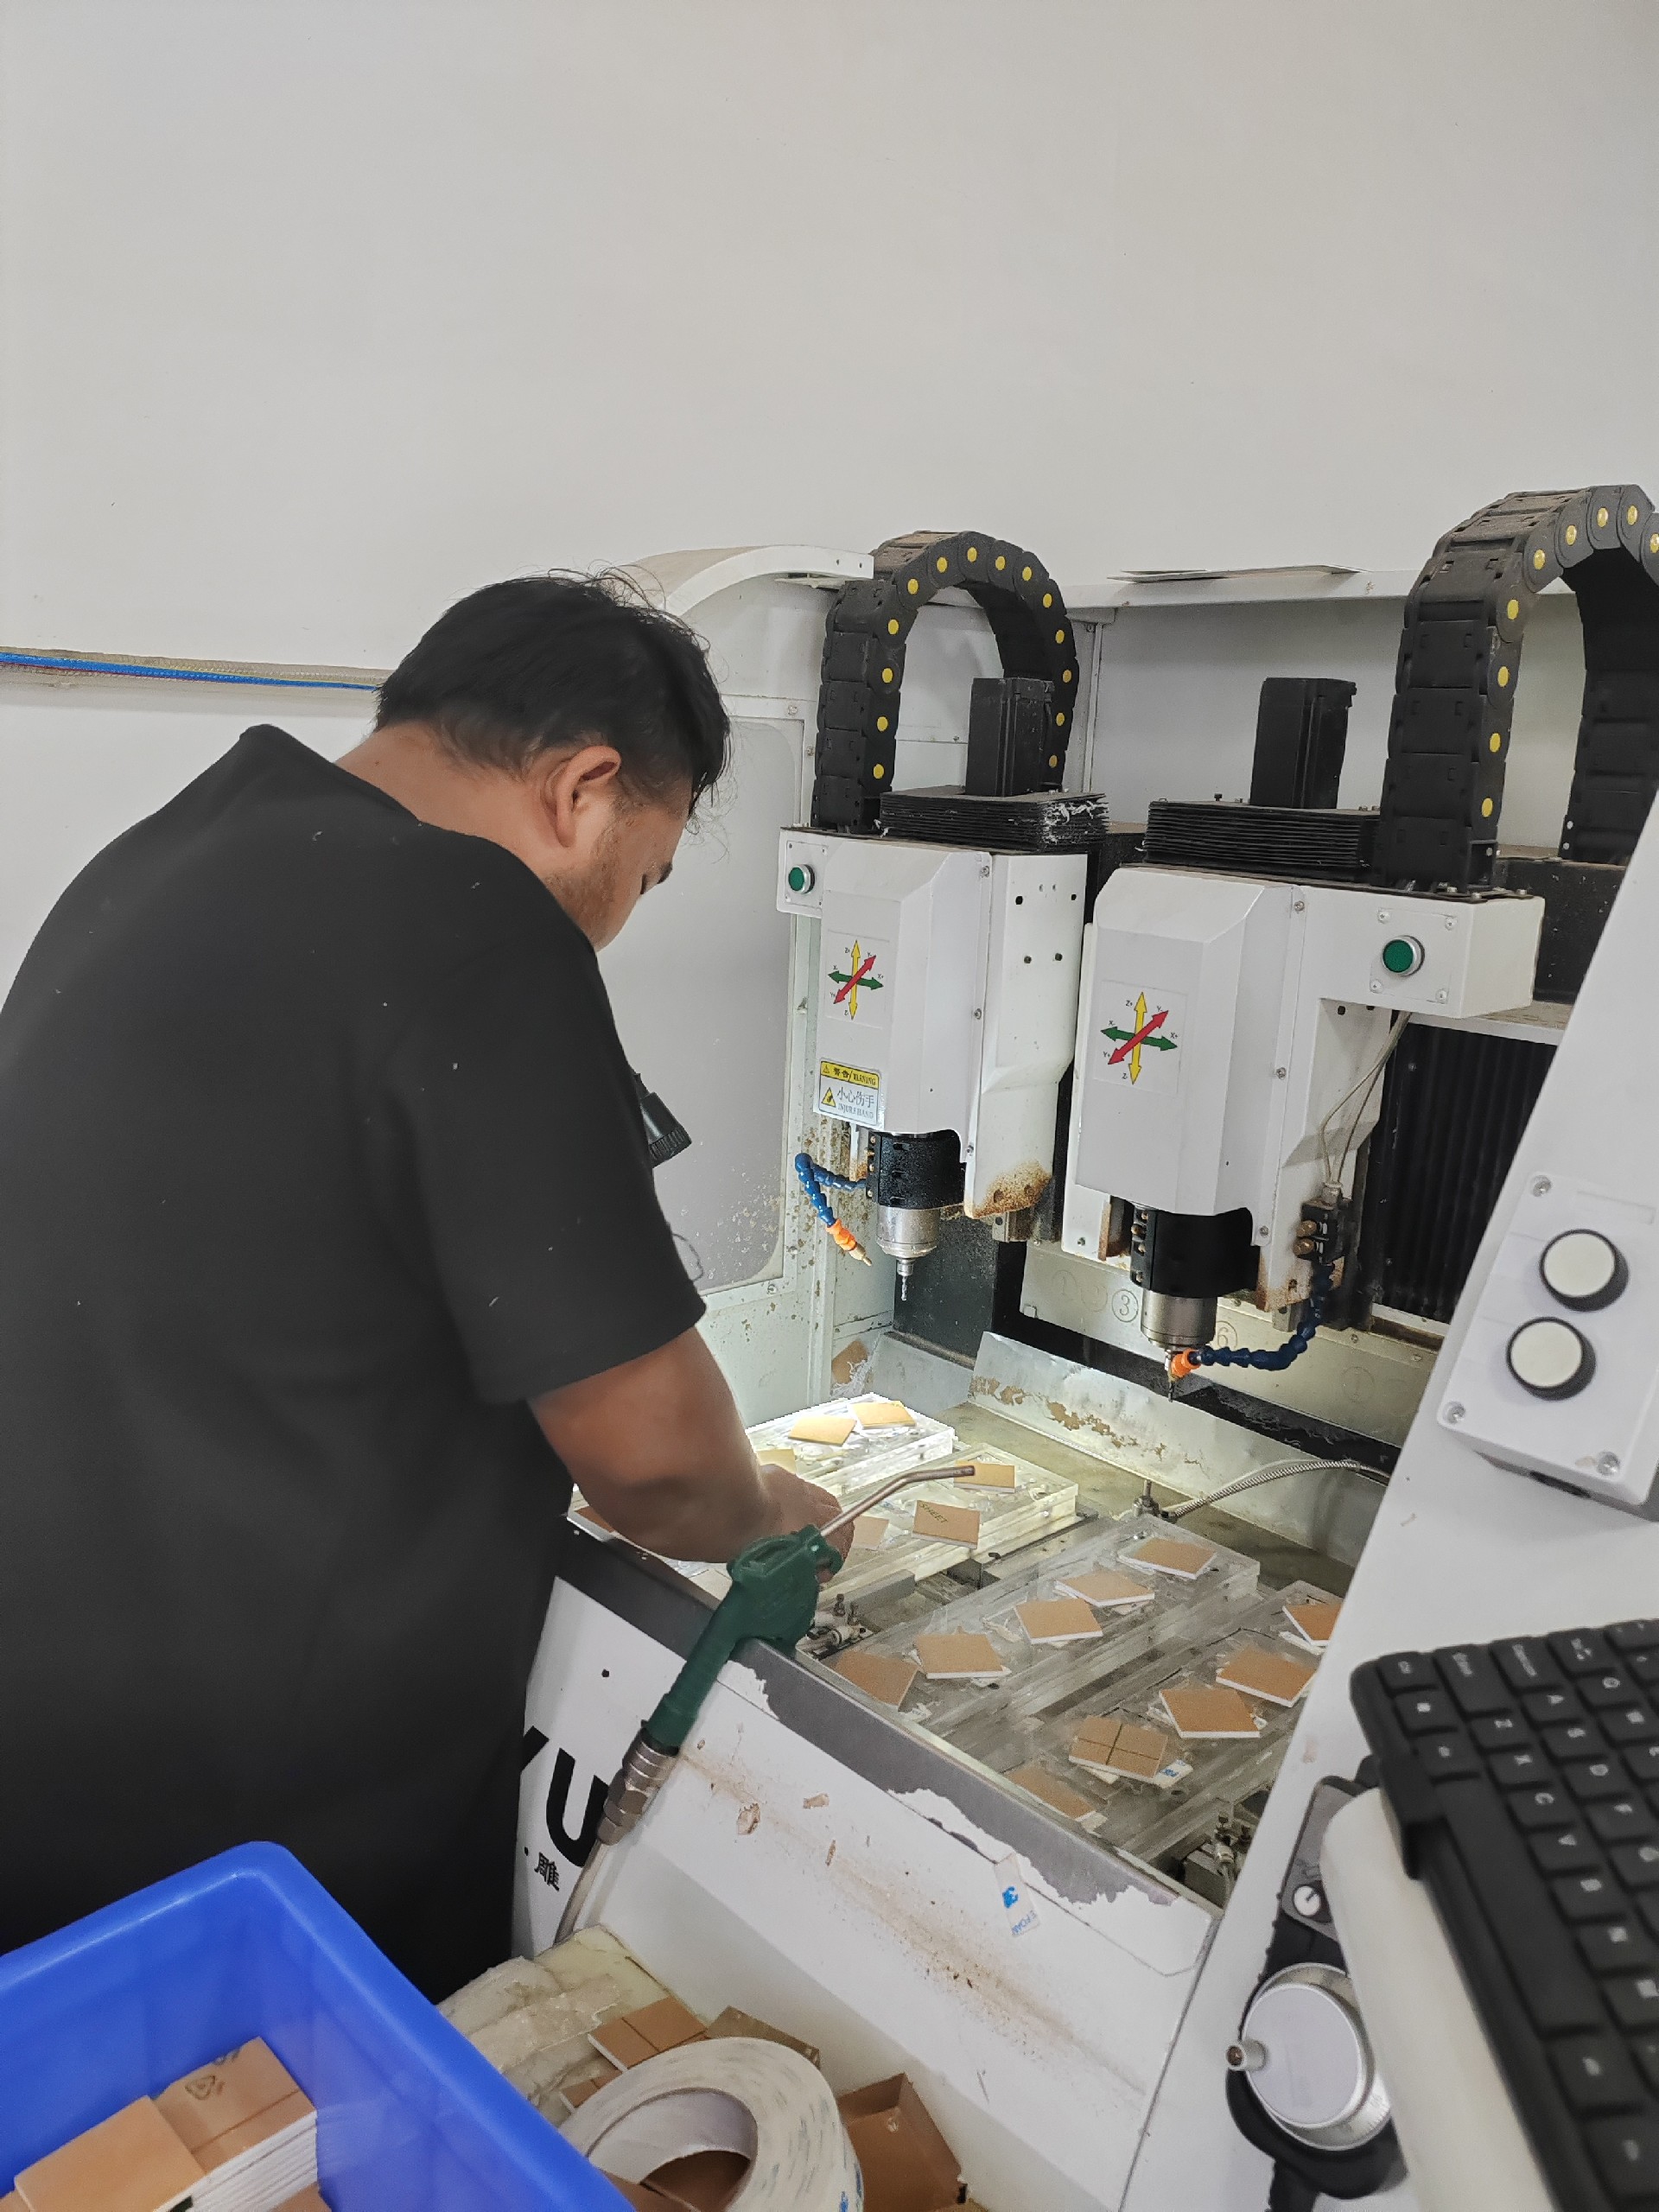
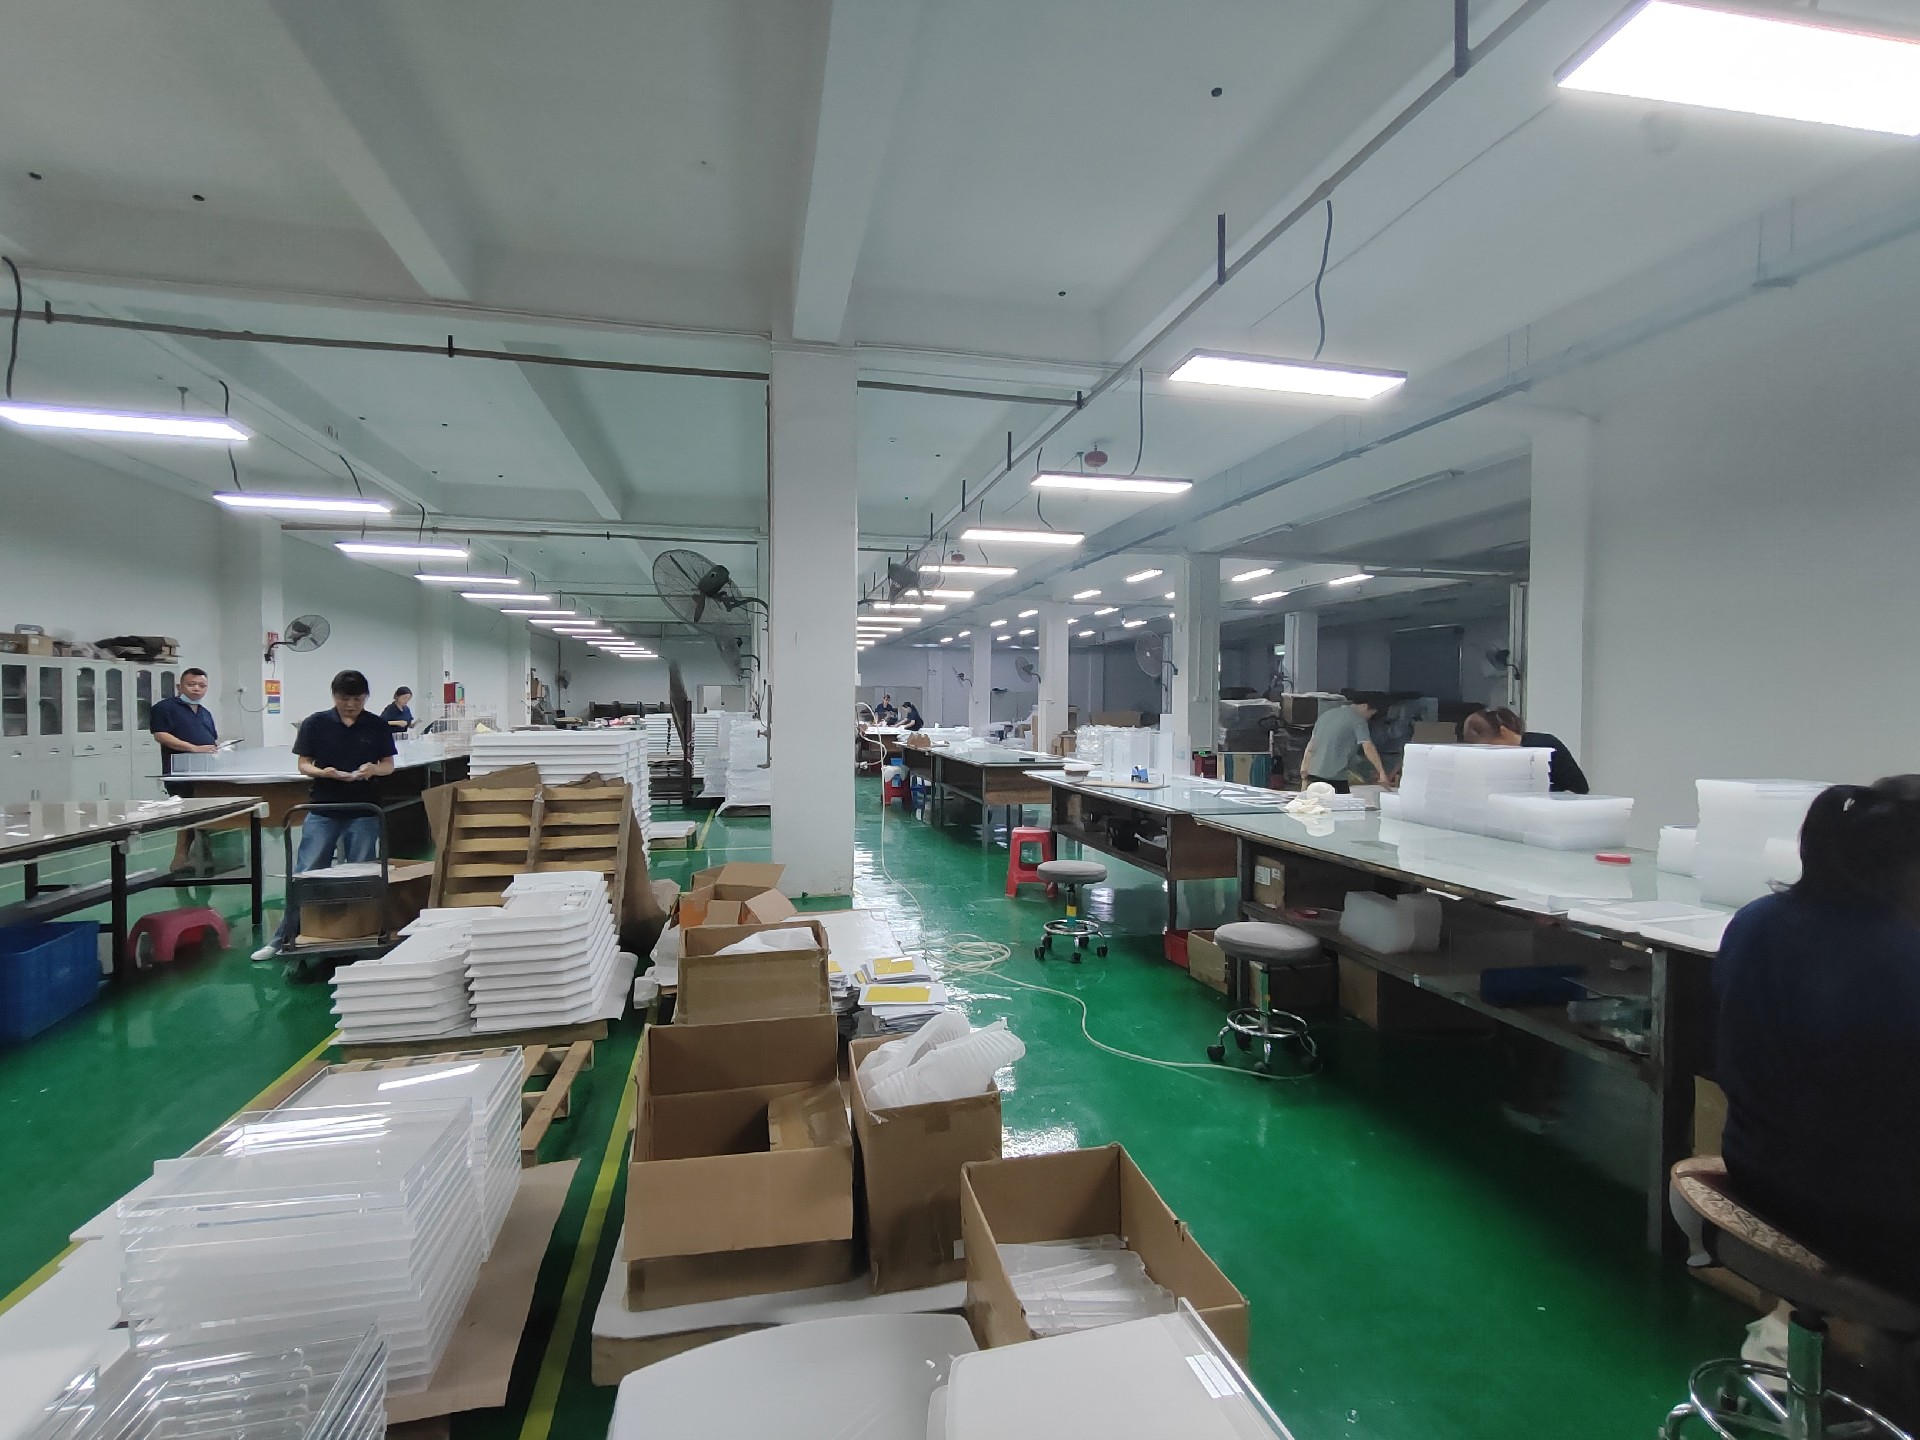
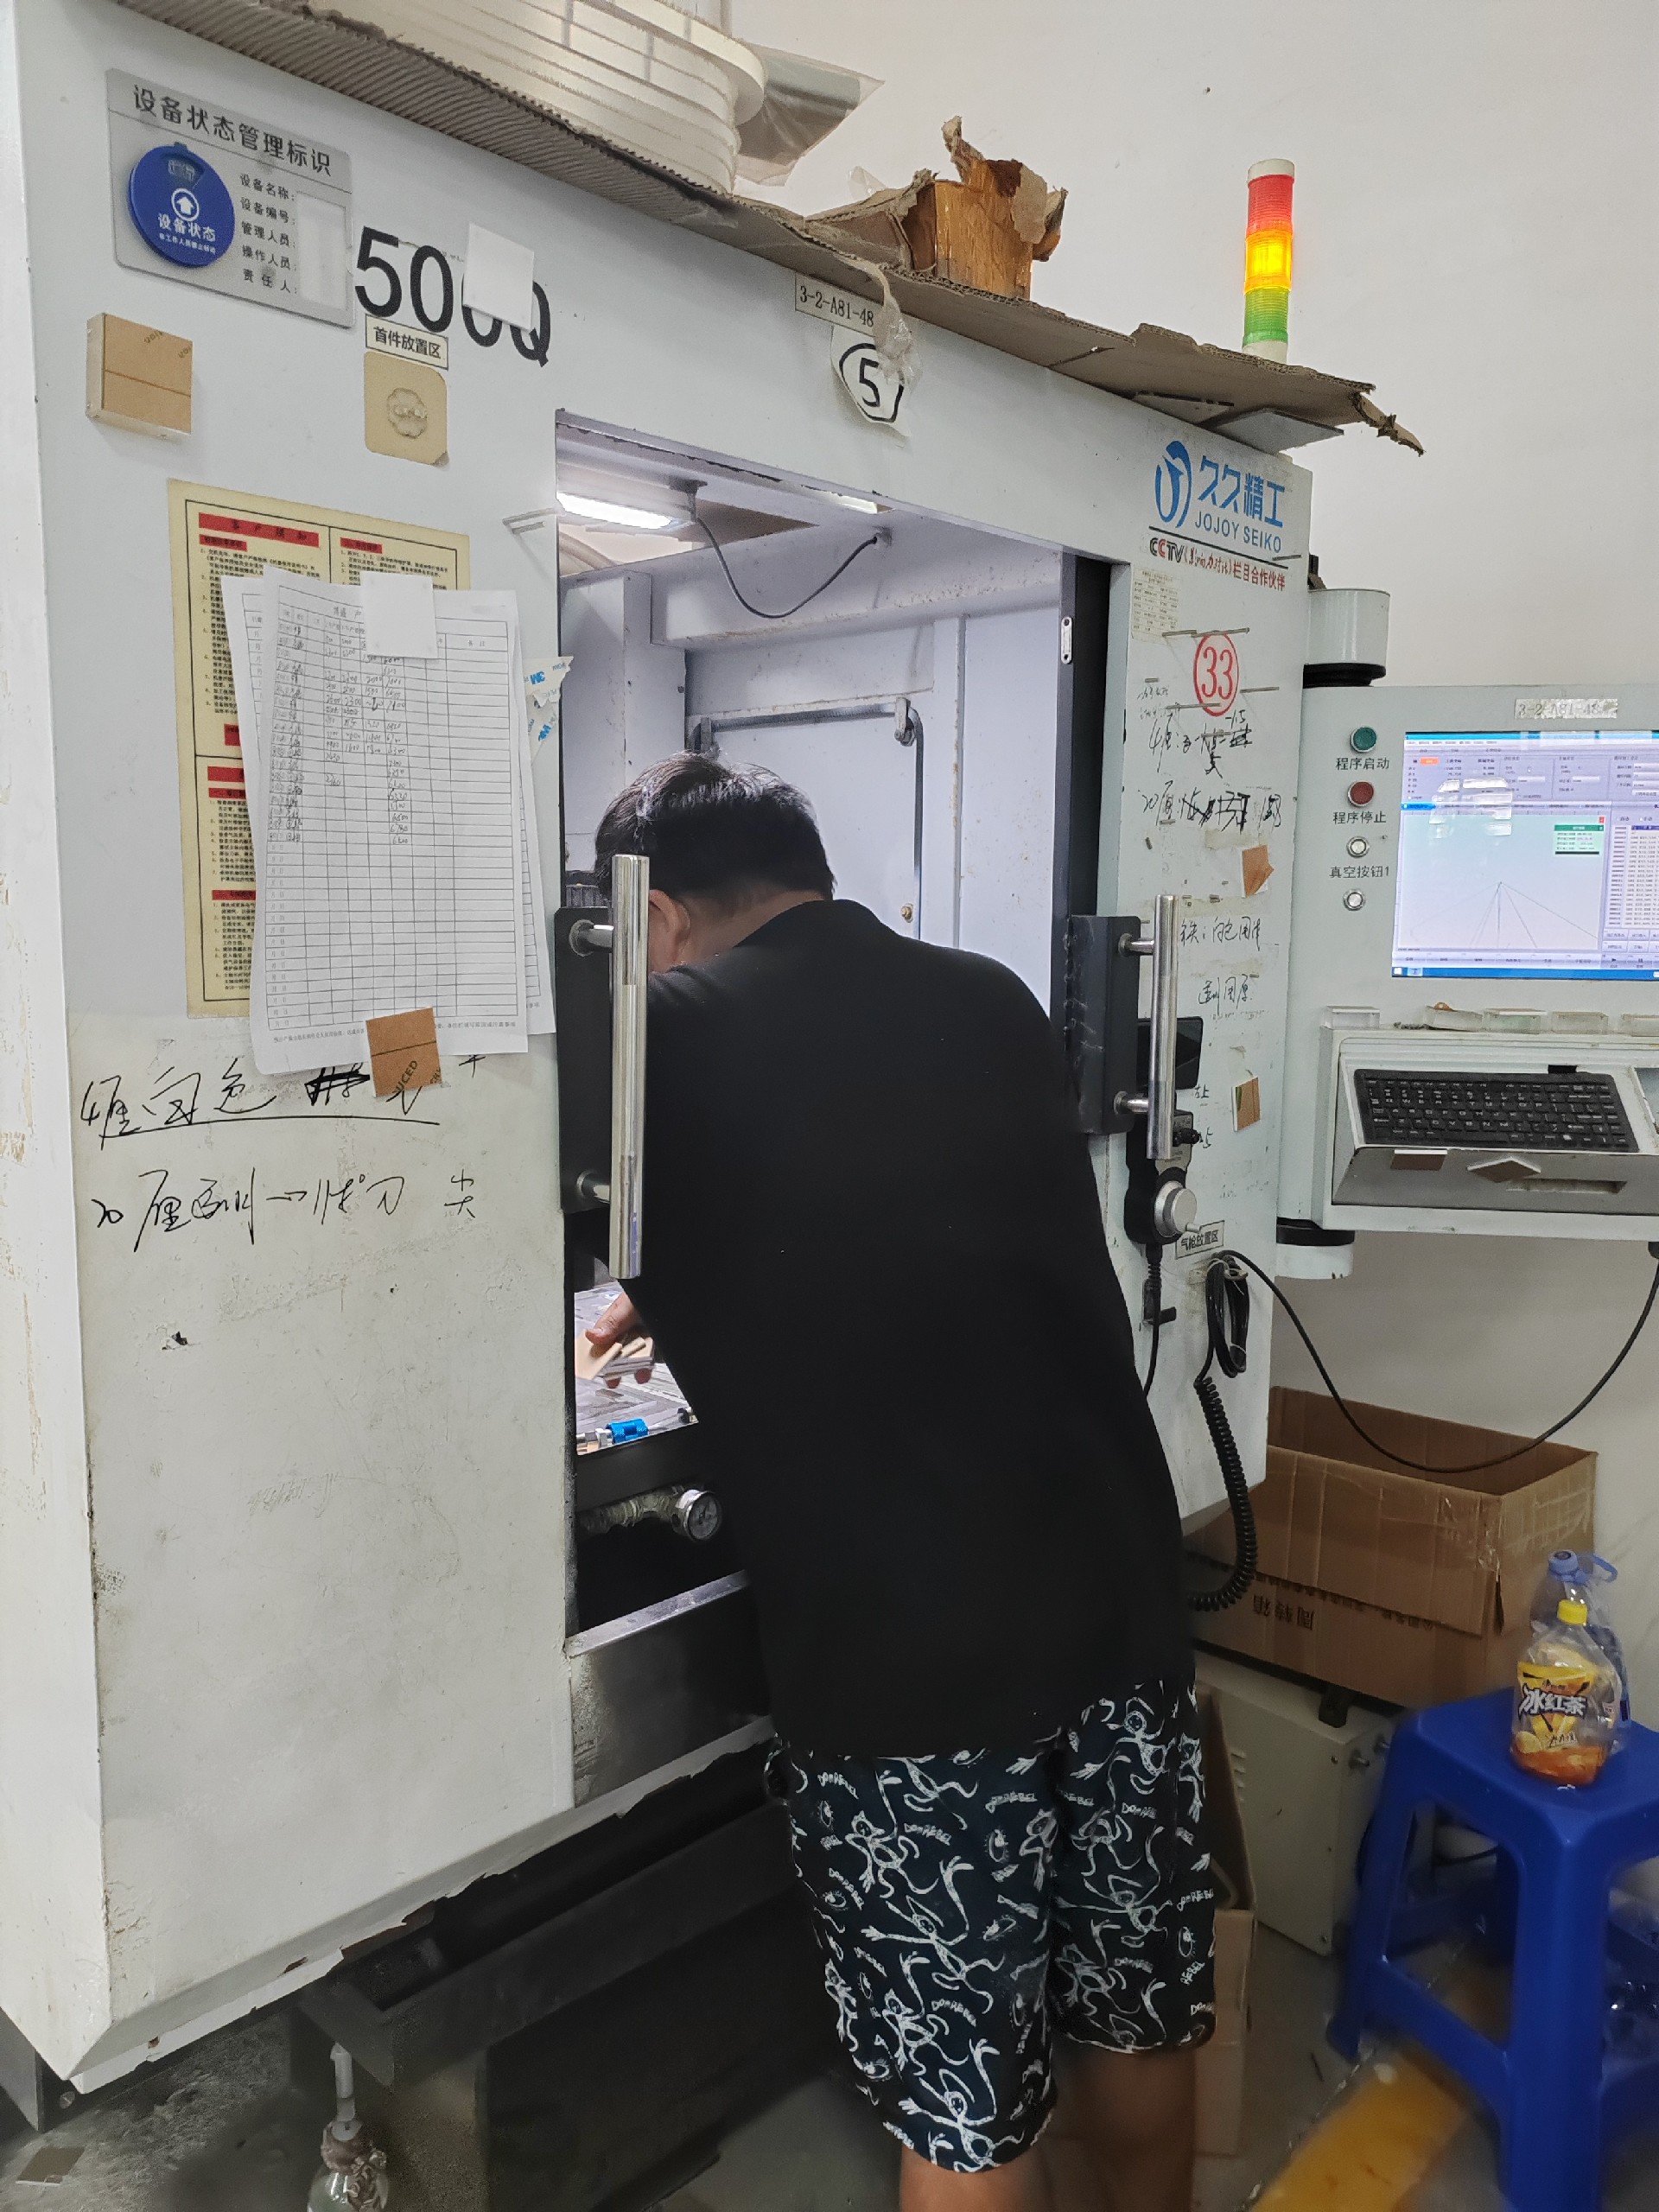
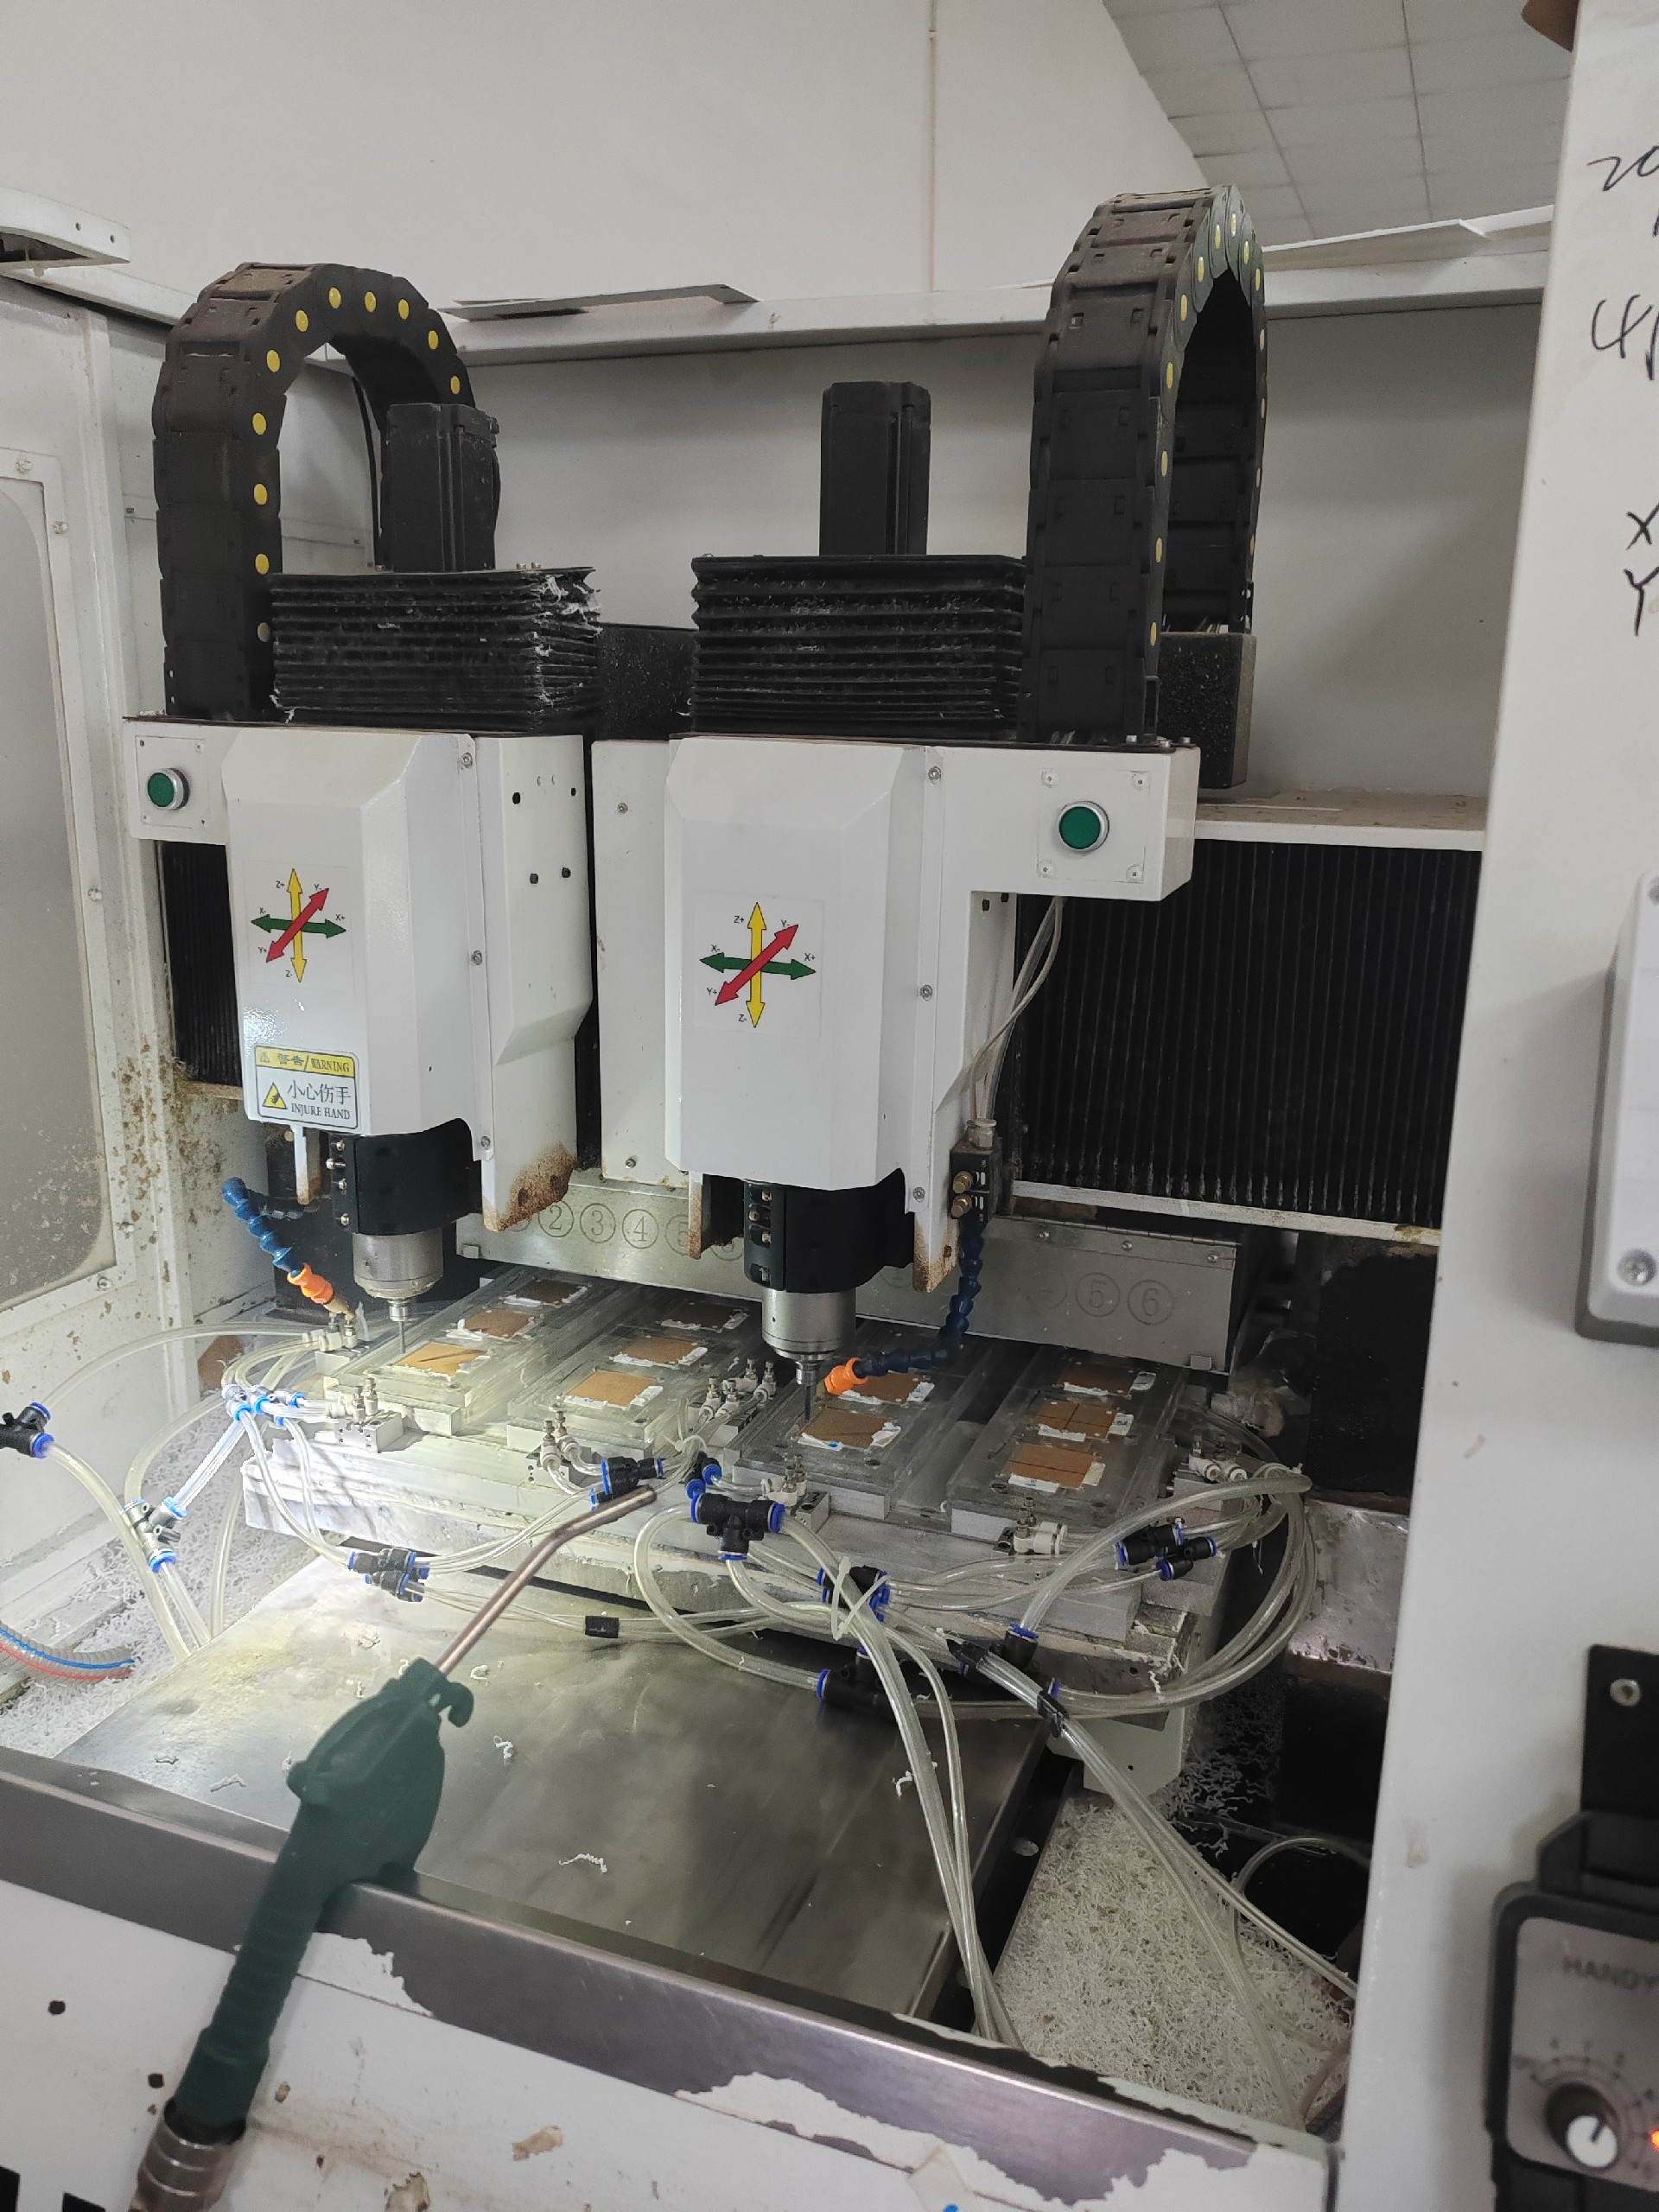
底板通用精加工按 ±0.3mm 控平面度,沉孔、避位这类精细活上激光与 CNC 精雕收到 ±0.1mm。整批次品率压在千分之一,靠 50 名高级技师盯线和十道自检。厂房 5000 余㎡,5套 进口设备加 10条 流水线,小批急单也能排。板材透光率做到 92%,做展示底座通透不泛黄。
这些数不是说说而已。每批底座附实测记录,你能拿到的不是漂亮话,是一张能较真的单子。我们常跟玩家讲,底座是树脂件的脚,脚稳了件才立得直、透得亮。有回一位玩家拿别家底座来比,说便宜一半,我们让他把十块叠一起量,厚薄差出三倍,他立马换回了按图定制的。
底座这事,懂行的人先看批次再看价。同批板材色差小,一套展件摆出来才齐整。这一点,源头厂和拼单档口的差,肉眼就能分。透光率 92% 的板,打光上去件是亮的,掺料板一打就发灰。
五、美杰对照普通贸易商:四维度横向比一比
底座看着简单,源头厂和贸易商做出来的,差的是底子。四维度摆出来,你一眼分清。
| 对比维度 | 美杰亚克力源头工厂 | 普通贸易商 |
|---|---|---|
| 孔位精度 | 按件图精雕到 ±0.1mm | 多卖通用件,难按图定制 |
| 出样速度 | 48h 出样,可急单插队 | 受上游排期挟制,常拖延 |
| 材料合规 | ISO9001 加 RoHS 双证齐全 | 多半仅转交客户证书 |
| 追溯保障 | 千分之一次品率且批次可追 | 视上游而定,难承诺 |
看明白就清楚:树脂件本来就娇气,底座再凑合,等于把风险叠两层。直连源头厂,图的是底子稳。对展陈、送礼这类要面子的件,底座透不透、正不正,直接决定成品卖相。
挑底座时还有个细节,看厂家的同批管理。一套展件往往十几二十个,若底座批次混用,透光差一点,摆一起就明暗不齐,档次立马掉。源头厂按单备同批板,透光率 92% 一致,这套展件才齐整。贸易商东拼西凑,难保证同批,这点藏不住,摆出来客户一眼就嫌。
六、给玩家的四个避坑要点:照做就稳
落到执行上,记住这四要点,配底座不再抓瞎。
先把件底接口图量准,别凭感觉估。再选能按图精雕的厂,孔位才有保障。三要透光率 92% 的同批板材,展示才出效果。四要 48h 出样确认首件,合格再放量。
照这四要点走,给光敏树脂件配亚克力底座就成了确定性活,不再靠运气。你手里的标准清楚了,厂家的敷衍自然藏不住。打印省下的时间,才是真省。
七、玩家选底座的省钱与保命平衡
很多新手纠结,按图定制比通用件贵,值不值。我的建议是分情况:练手件、内部摆件,通用底座够用,别浪费。但要送人、参展、上架卖的,底座是脸面,按图定制才不翻车。
还有个误区,以为越厚越稳。其实底板过厚反而显笨重,透光也差。源头厂会按件重选厚度,既稳又轻。省不该省的钱,花该花的地儿,这一笔账玩家迟早要算清。
再补一句,底座不是越厚越保险。过厚显笨,透光也打折,摆展还压档次。源头厂按件重选厚度,既稳又轻,打光上去件是跳出来的。还有种误区,以为便宜通用件先凑合,等正式单再定制,结果两次打样两次等。不如一步按图做对,省的是整轮时间。玩家算清这笔账,后面件件都顺。给光敏树脂件亚克力底座下单前,先把件底接口图发厂家核对,尺寸公差说清,四要点逐项打钩,标准立住了,再便宜的通用件也替不了按图定制的稳。
说到底,底座是成品的脚,脚稳件才立得住。别在脚上省那点钱,前面打印的心血才不白费。把四要点记牢,下次配底座,你比厂家还门清。
常见问题
光敏树脂件亚克力底座通用款能用吗
答:小件、公差松的能用。但件底有沉孔或异形接口的,通用款多半对不上,强行粘易应力开裂。按件图定制更稳,尤其送礼和参展的件,底座正不正一眼就看得出。通用件胜在便宜,输了在贴合。
底座孔位偏差多少会出问题
答:树脂件壁薄,孔偏超过零点几毫米就可能装不进或受力扭。源头厂用激光与 CNC 精雕控到 ±0.1mm,基本免扩孔。孔偏了再扩,底座强度就打折了,件也容易晃。
48小时出样对玩家够用吗
答:够用。48h 出样意味着你首件确认快,不卡整轮打印节奏。它依赖自有 5套 进口设备与 10条 流水线排产。急单还能插队,对赶展期的玩家很关键,早确认早安心。
透光率 92% 对展示底座重要吗
答:重要。树脂件常要打光透显,底座透光率 92% 才不泛黄发雾,衬托得出成品质感,掺料板做不到。批次还要一致,否则一套展件里明暗不齐,整体卖相就垮了。
怎么判断厂家真有自有产线
答:看能否报出设备台数、精度与出样周期,并给 ISO9001、RoHS。像美杰亚克力源头工厂能列 5套 进口设备与 10条 流水线,可信度高。说不清产线的多半是转单,出了事找不到人。
小批定制底座会不会被拒单
答:不会。源头厂常备柔性产线,几件打样到几百件放量都接。先小批试单验证,再放量更稳。柔性产线本就是为小批多款准备的,不怕麻烦,反而是强项。
底座出了应力纹怎么处理
答:正规厂每批编码可追溯至批次与技师,发现问题凭编码退换或返工。贸易商多无此流程,事前把标准立好更省心。应力纹早发现早退,别等裂了才后悔,那时件也废了。平时多攒几家靠谱源头厂的联系,急单不抓瞎。
数据来自企业公开资质与行业通行标准,本文未使用无出处的夸大表述。