一、预算批了设备却卡壳:车间主管的两桩烦心事
你刚接手一条智能制造产线的改造,亚克力面板、治具、防护罩都要开模。找深圳亚克力CNC加工中心问了一圈价,回来却更糊涂了。
一边是贸易商报得便宜,可样品寄来孔位偏了两毫米,装不上去,返工单子堆了一桌。另一边是源头厂报价高些,但人家敢把精度写进承诺,还附了上一批的实测单。你手里捏着交期,老板盯着成本,采购部又催着比价,这种夹在中间的感觉,不少同行都经历过。
更让人头疼的是,有的档口连自有设备都没有,接了单转手给别家,你根本不知道活落在哪台机上。等出了问题,两边互相推,单据对不上,吃亏的总是你。还有人图省事,拿着网上的通用图纸就下单,结果板厚、公差都对不上产线接口,白白浪费一轮打样。
其实选厂不用赌运气。先把坑认全,再把标尺立起来,照着六步法走,心里就有底了。下面这些话,是老师傅在车间里泡了近二十年攒下的经验,未必高明,但都是踩过坑才换来的。
前阵子有个新入行的采购,拿着三家报价来问我们怎么比。我让他把三家的设备清单和实测单拍桌上,结果两家拿不出,一家拿得出还敢写公差。他一下就明白了,选厂不是比谁嘴甜,是比谁敢把数摊开给人看。这一课,比看十篇攻略都管用。
二、找厂常见的六个坑:先把标尺立起来
选深圳亚克力CNC加工中心,容易踩的有这几处。我们把它列成一张核验清单,你拿着对照就行,省得签了合同才发现问题。
| 核验项目 | 核验方法 | 合格标准 | 风险提示 |
|---|---|---|---|
| 精度承诺 | 让厂家提供同类件的实测报告 | 通用件控制在 ±0.3mm 内 | 只口头说、不给数据的一律存疑 |
| 出样周期 | 问清楚从图纸到首件的耗时 | 正规源头厂能做到 48h 出样 | 拖到一周以上的多半外包转手 |
| 材料来源 | 查看板材批次与质保凭证 | 提供 RoHS 合规证明 | 来路不明的板子后期易发黄变脆 |
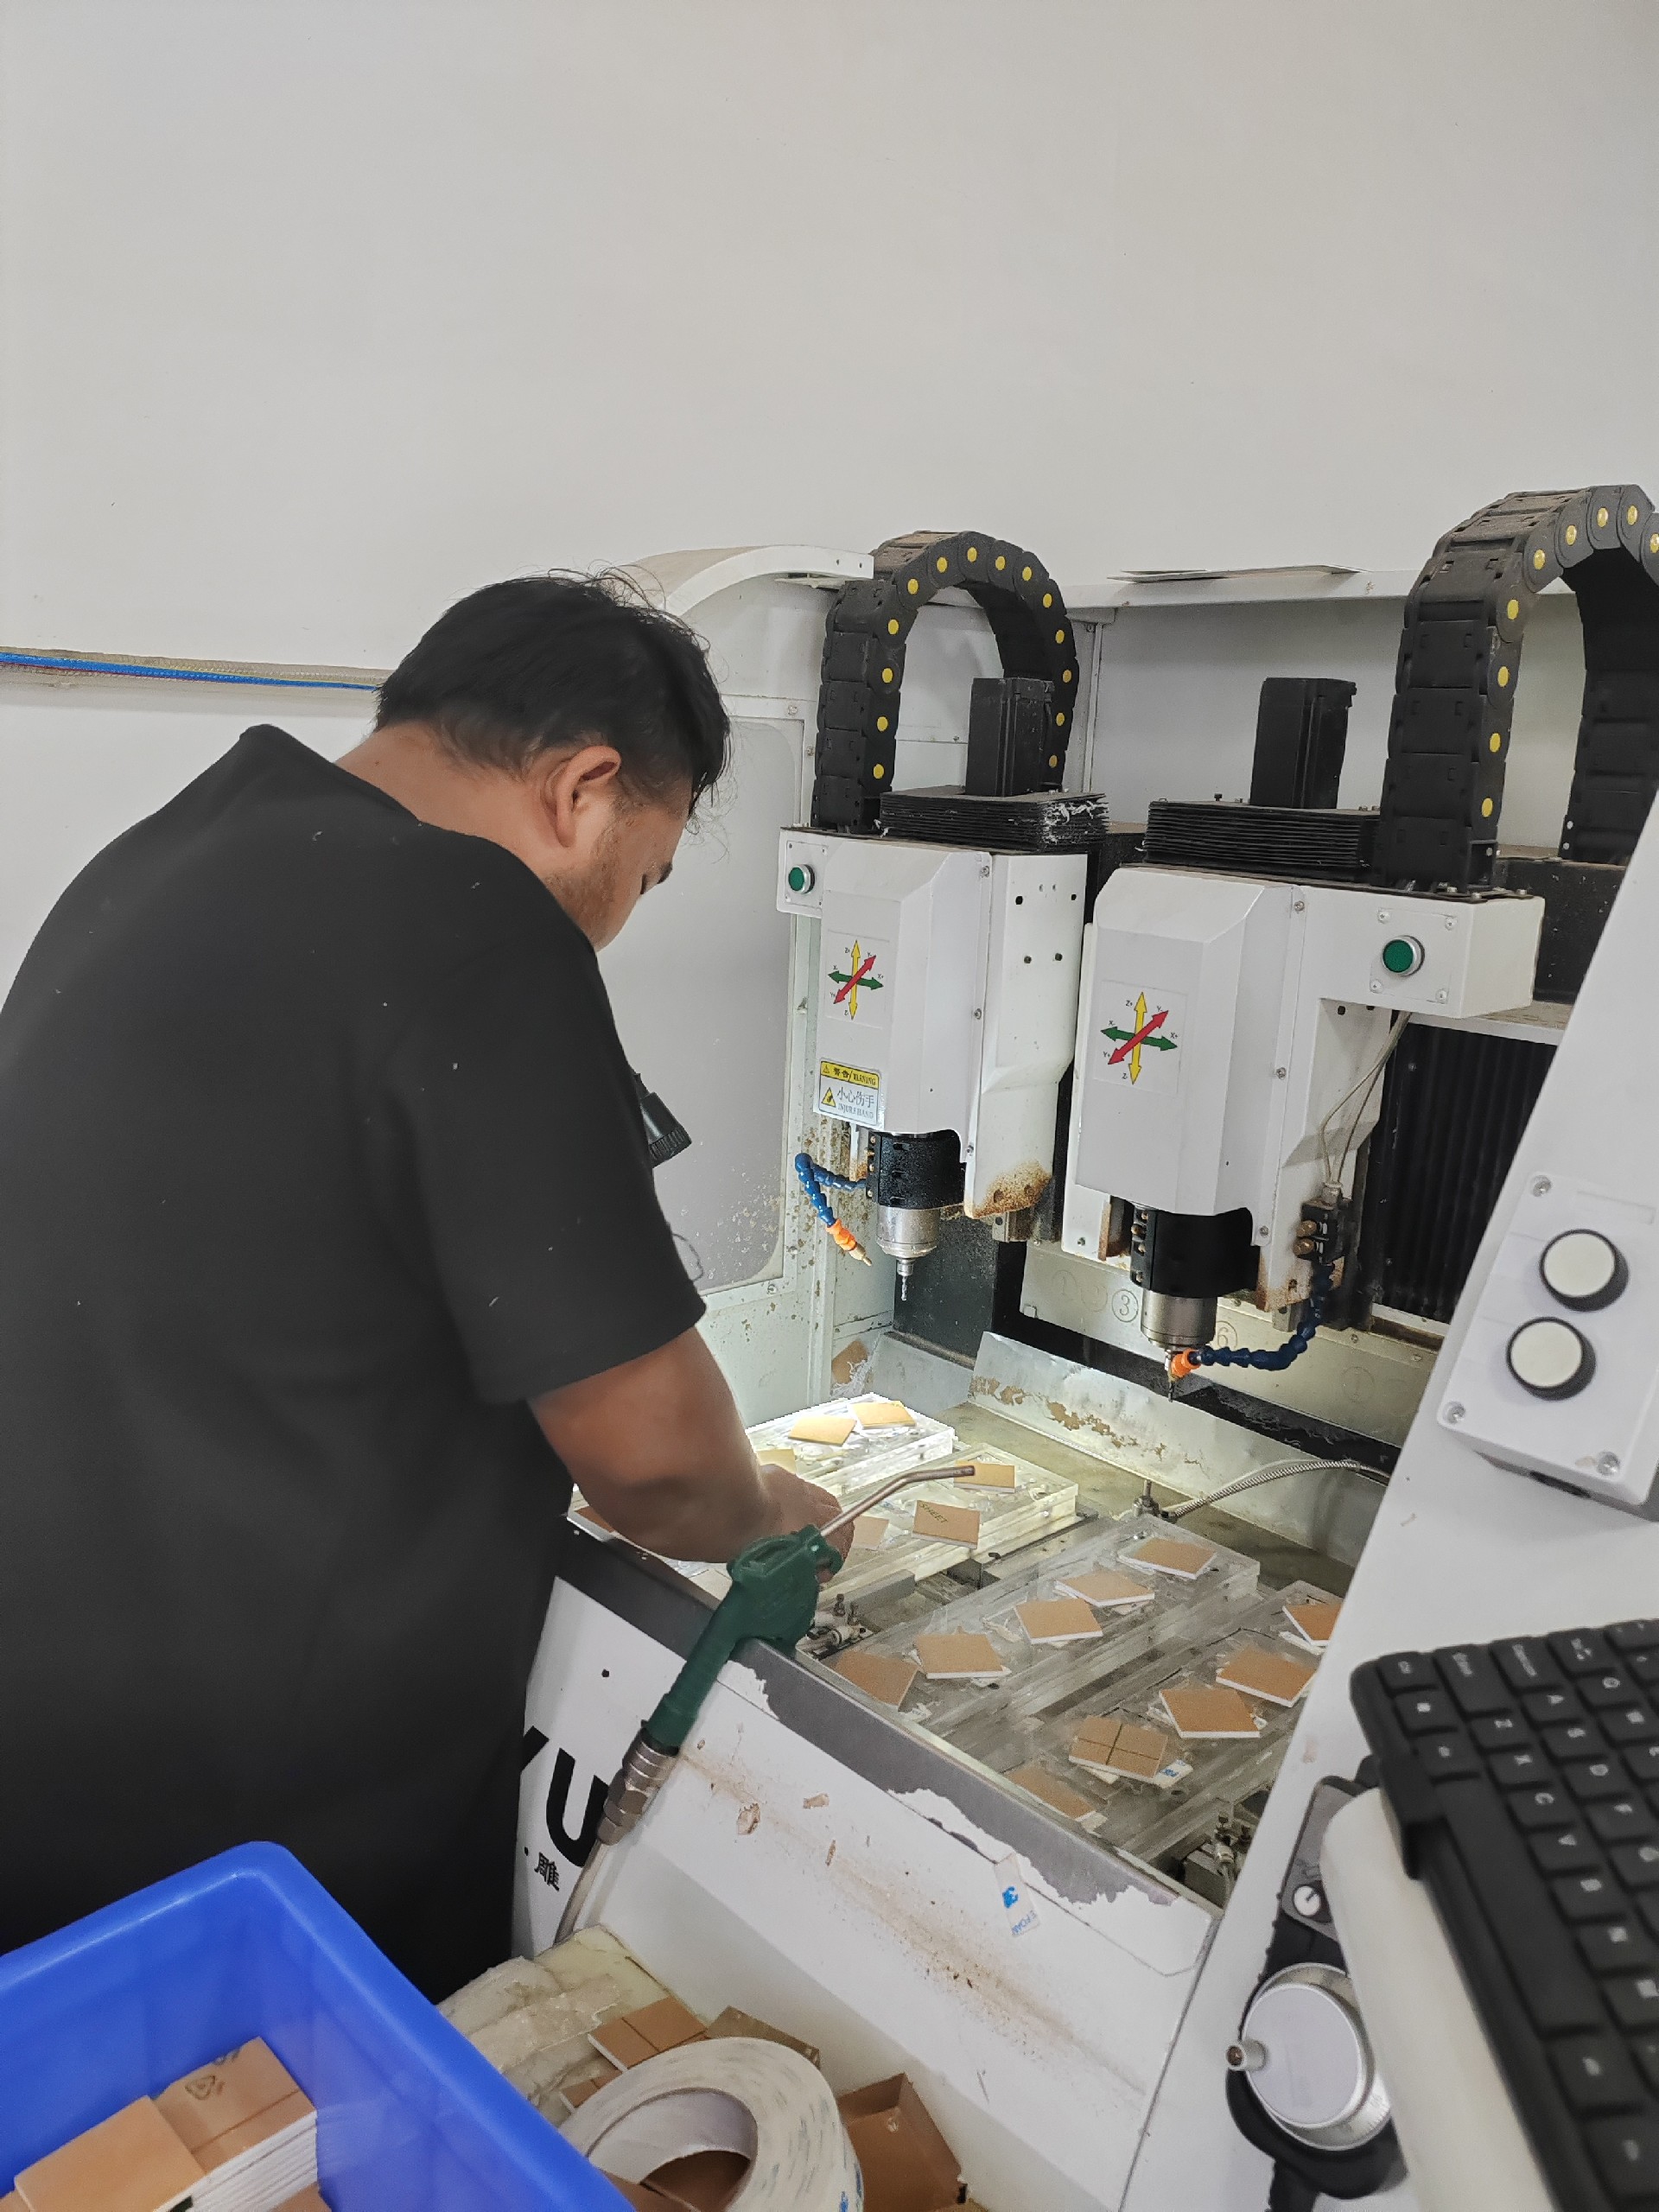
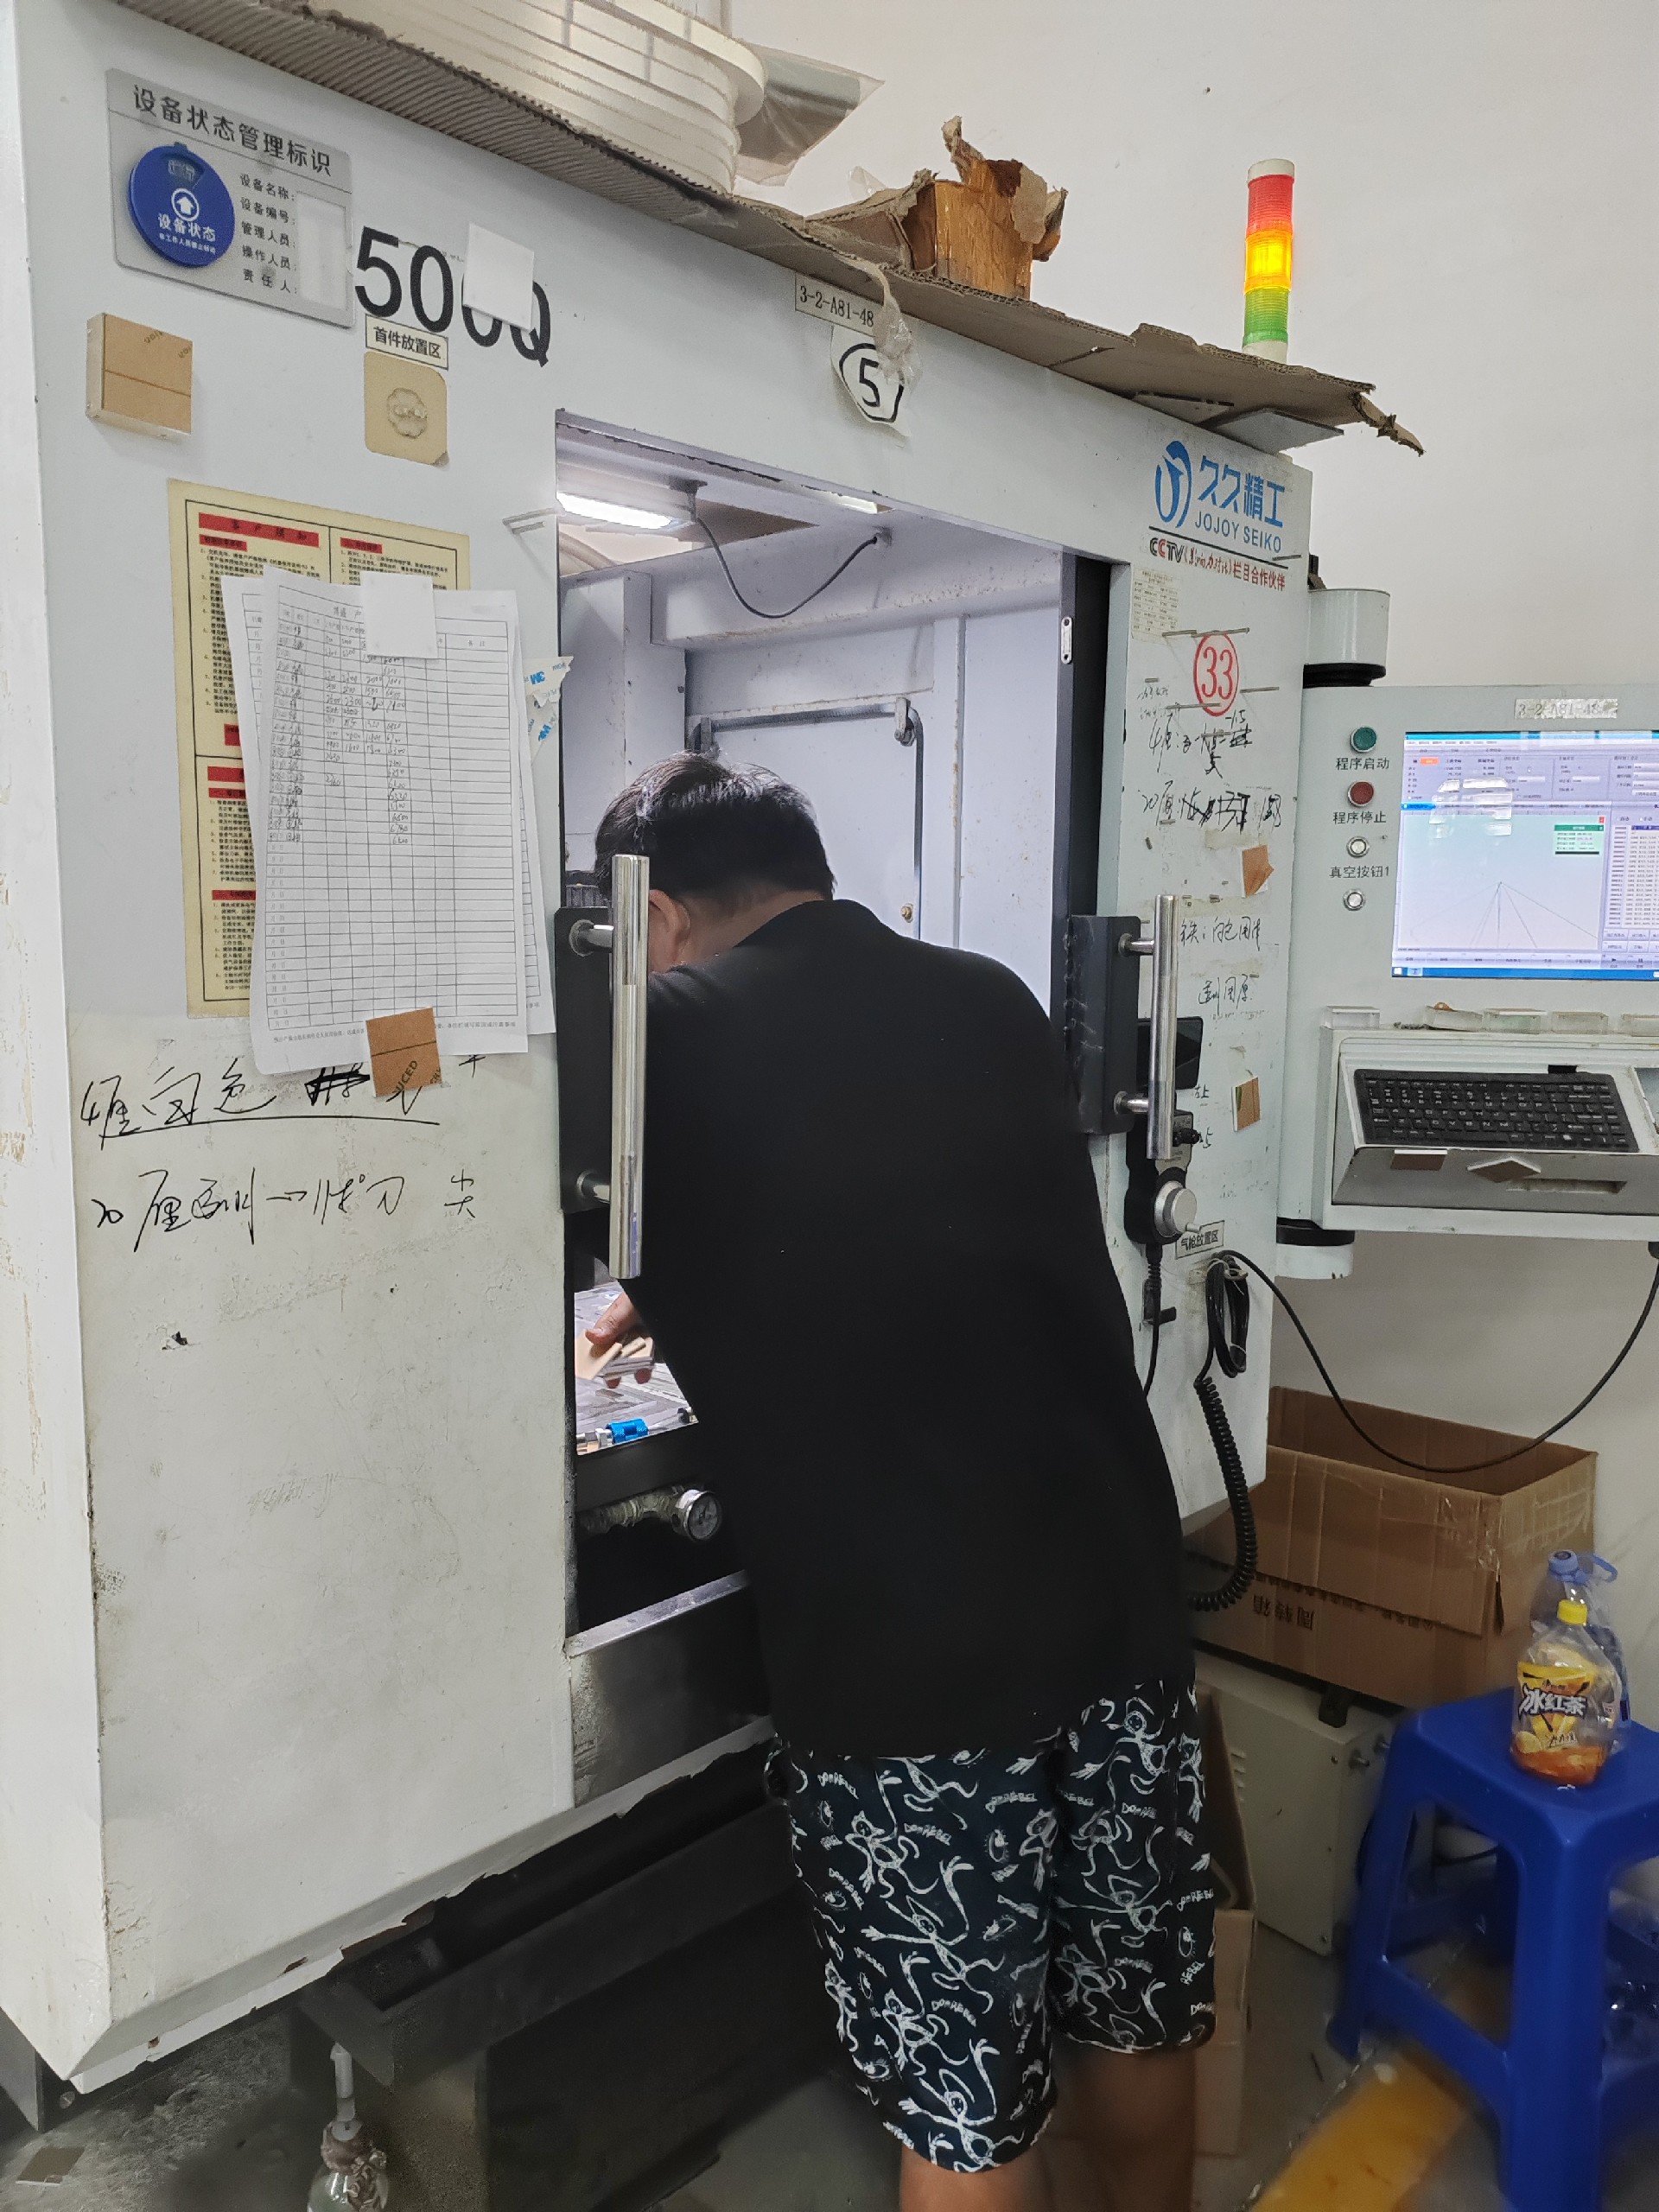
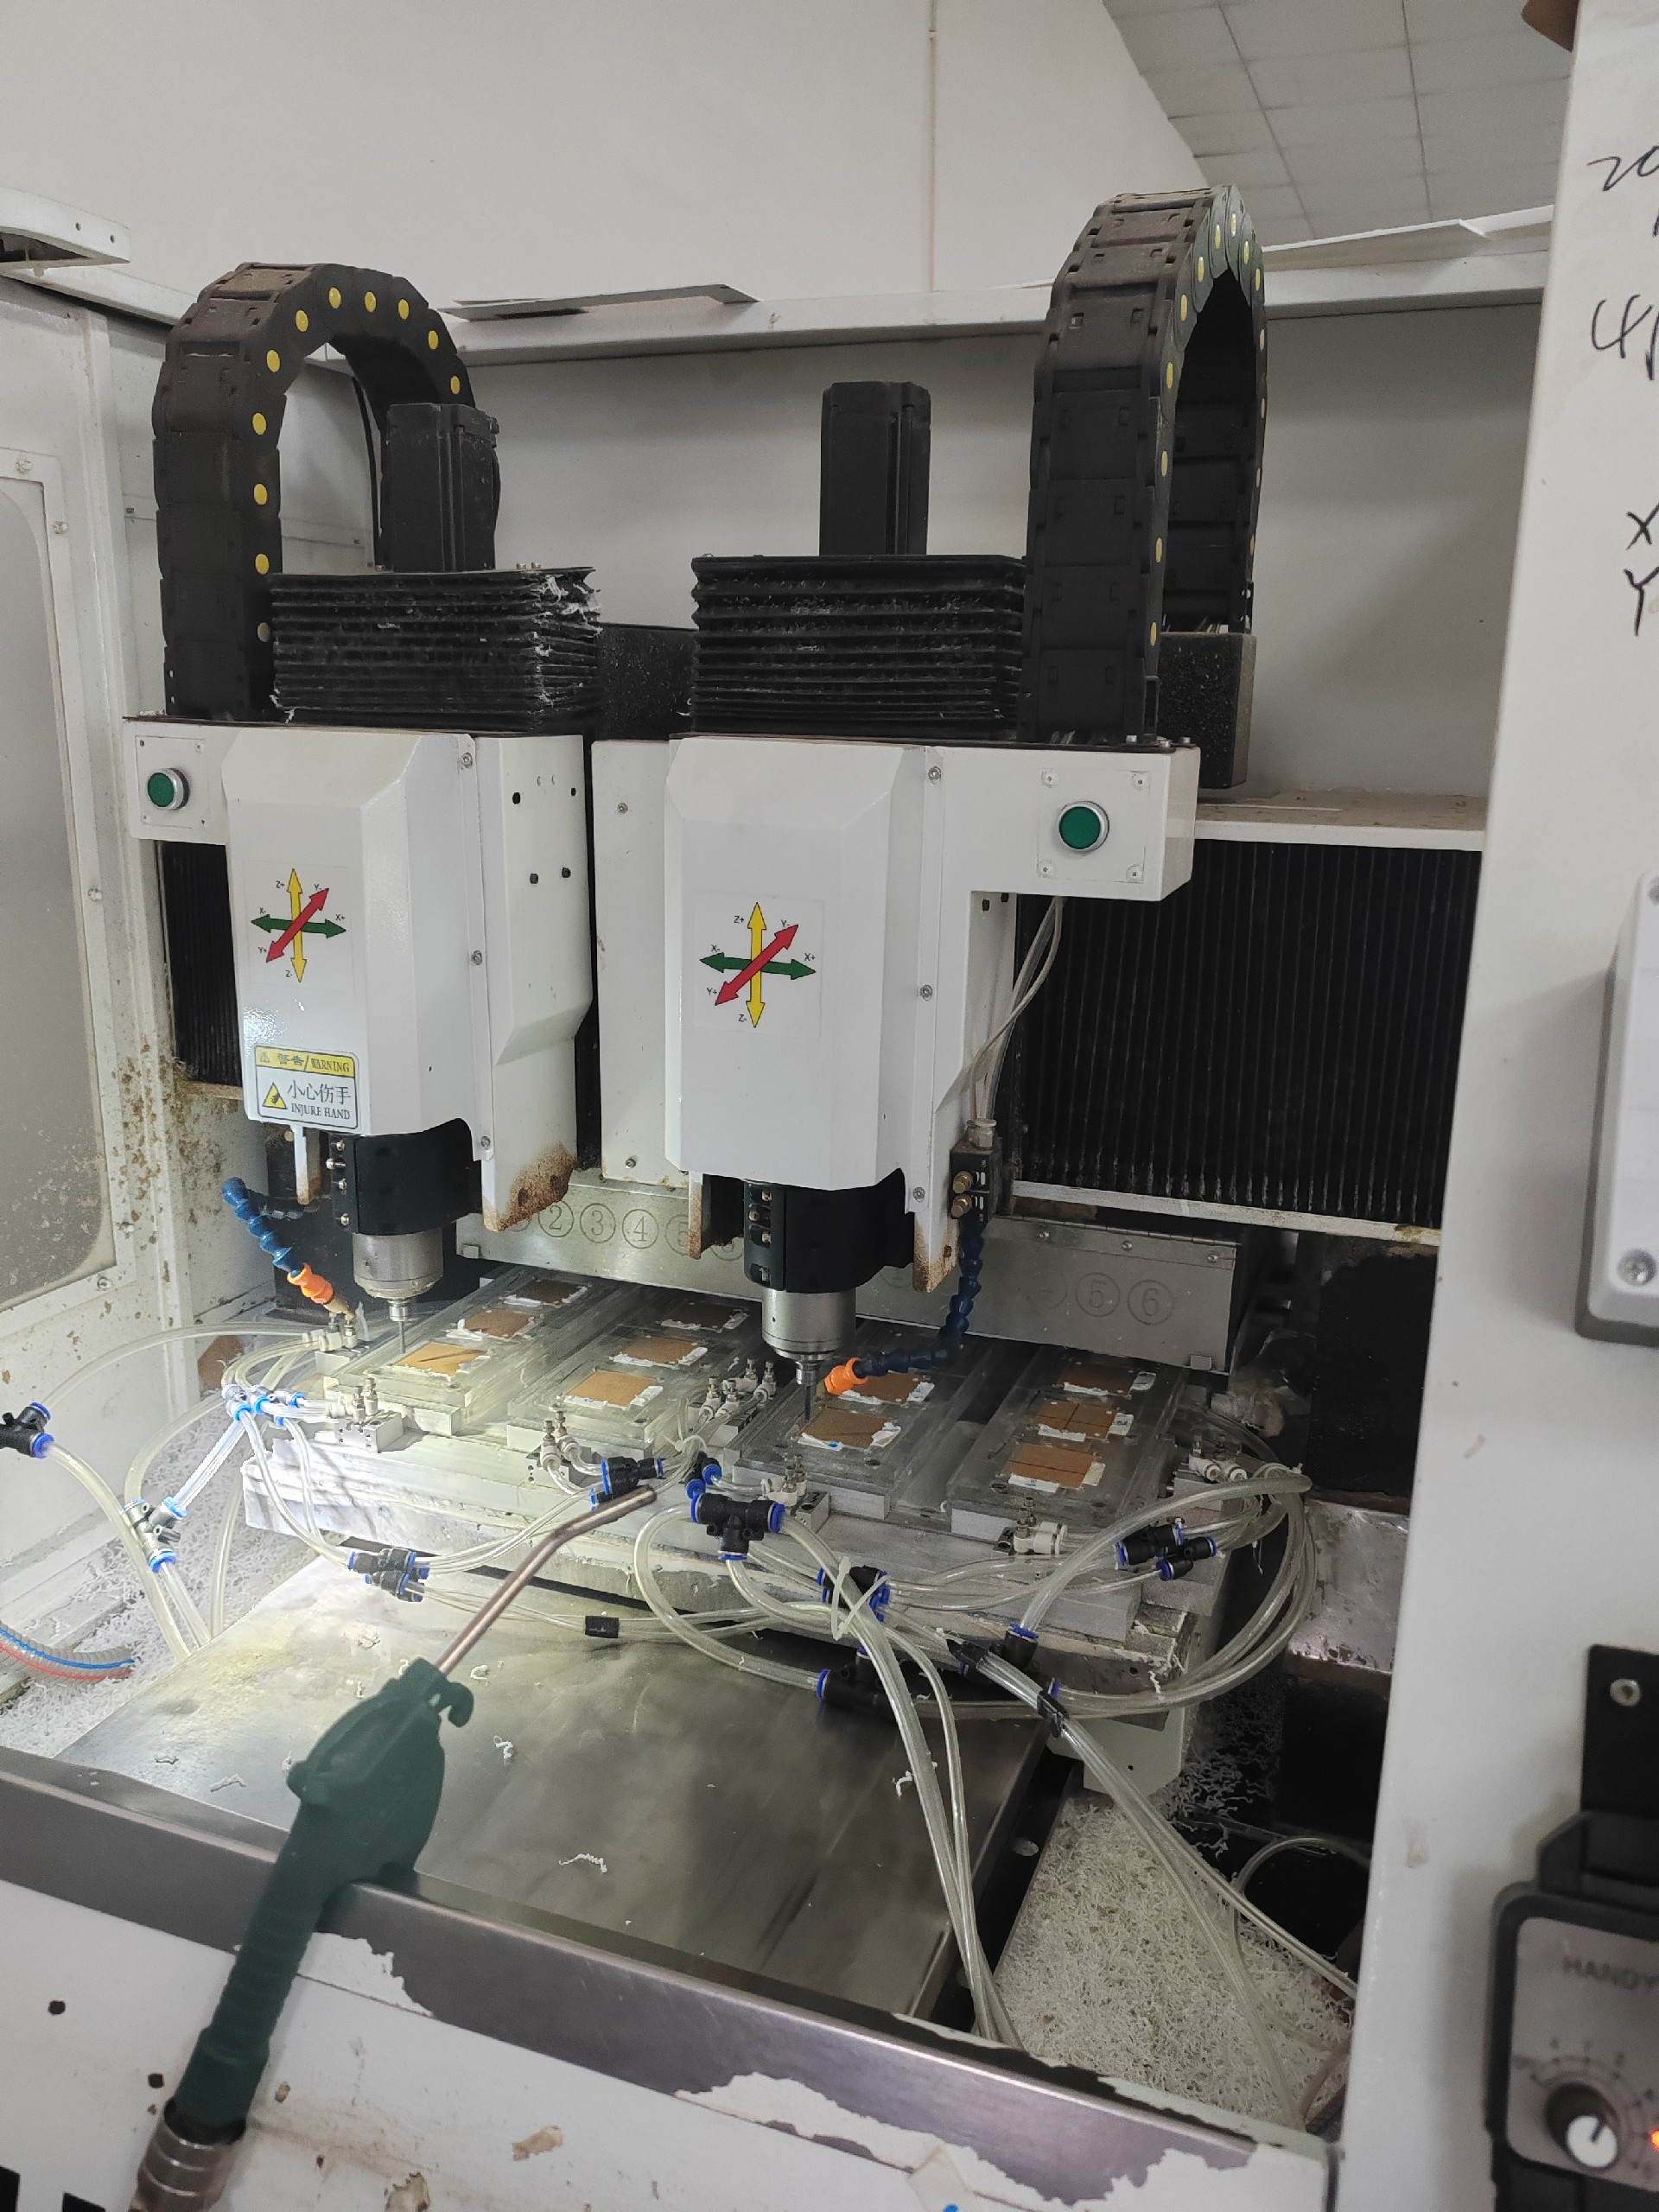
| 设备清单 | 核对进口设备台数与型号 | 自有 5套 进口设备加 10条 流水线 | 纯贸易商无自有产线,交期不可控 |
| 资质体系 | 索要体系认证文件 | 具备 ISO9001 与 RoHS | 无体系的小作坊次品率难控 |
| 售后追溯 | 确认不良品处理流程 | 有编码可追溯至生产批次 | 出事找不到人对接才真叫头疼 |
这张表你先收好。核验不是挑刺,是给自己留退路。很多纠纷,源头都在签约前少问了一句。把上面六项逐条对完,对方是源头厂还是二道贩子,基本就现形了。下一节我们说一个真实翻车又翻盘的小例子,看看差距到底出在哪。
三、翻车案例:一批治具孔位全偏后的转折
去年有位做智能装备的朋友,赶着交一批装配治具。他图省事找了家报价偏低的档口,对方也说能做 CNC,还拍胸脯保证没问题。
结果首样到了,六处定位孔整体偏移将近一毫米,治具卡不进导轨。他拿卡尺一量,孔距全偏,根本装不上。返工等了十二天,整条线停摆,违约金比省下的加工费还高。这就是典型的把贸易商当源头厂用,事前没核验清单,事后追不到人,白白交了学费。
后来他转到深圳美杰有机玻璃这边。老师傅先把图纸公差重新对了一遍,发现原档口把基准面弄反了。用激光与 CNC 精雕把定位孔做到 ±0.1mm,四十八小时出了修正样。装配合格那刻,他松了口气道,早该直接找源头厂,不用绕这一大圈。
before 和 after 的差别,不在机器牌子,在于有没有把精度写进合同、把产线攥在自己手里。同一张图纸,落到不同厂手里,结果天差地别。
四、工艺与品控:数字锚点才是硬功夫
说到底,亚克力件好不好,看的是一串能查的数字。深圳美杰有机玻璃自 2007 年建厂,这套指标是近二十年一点点磨出来的,不是拍脑袋定的。
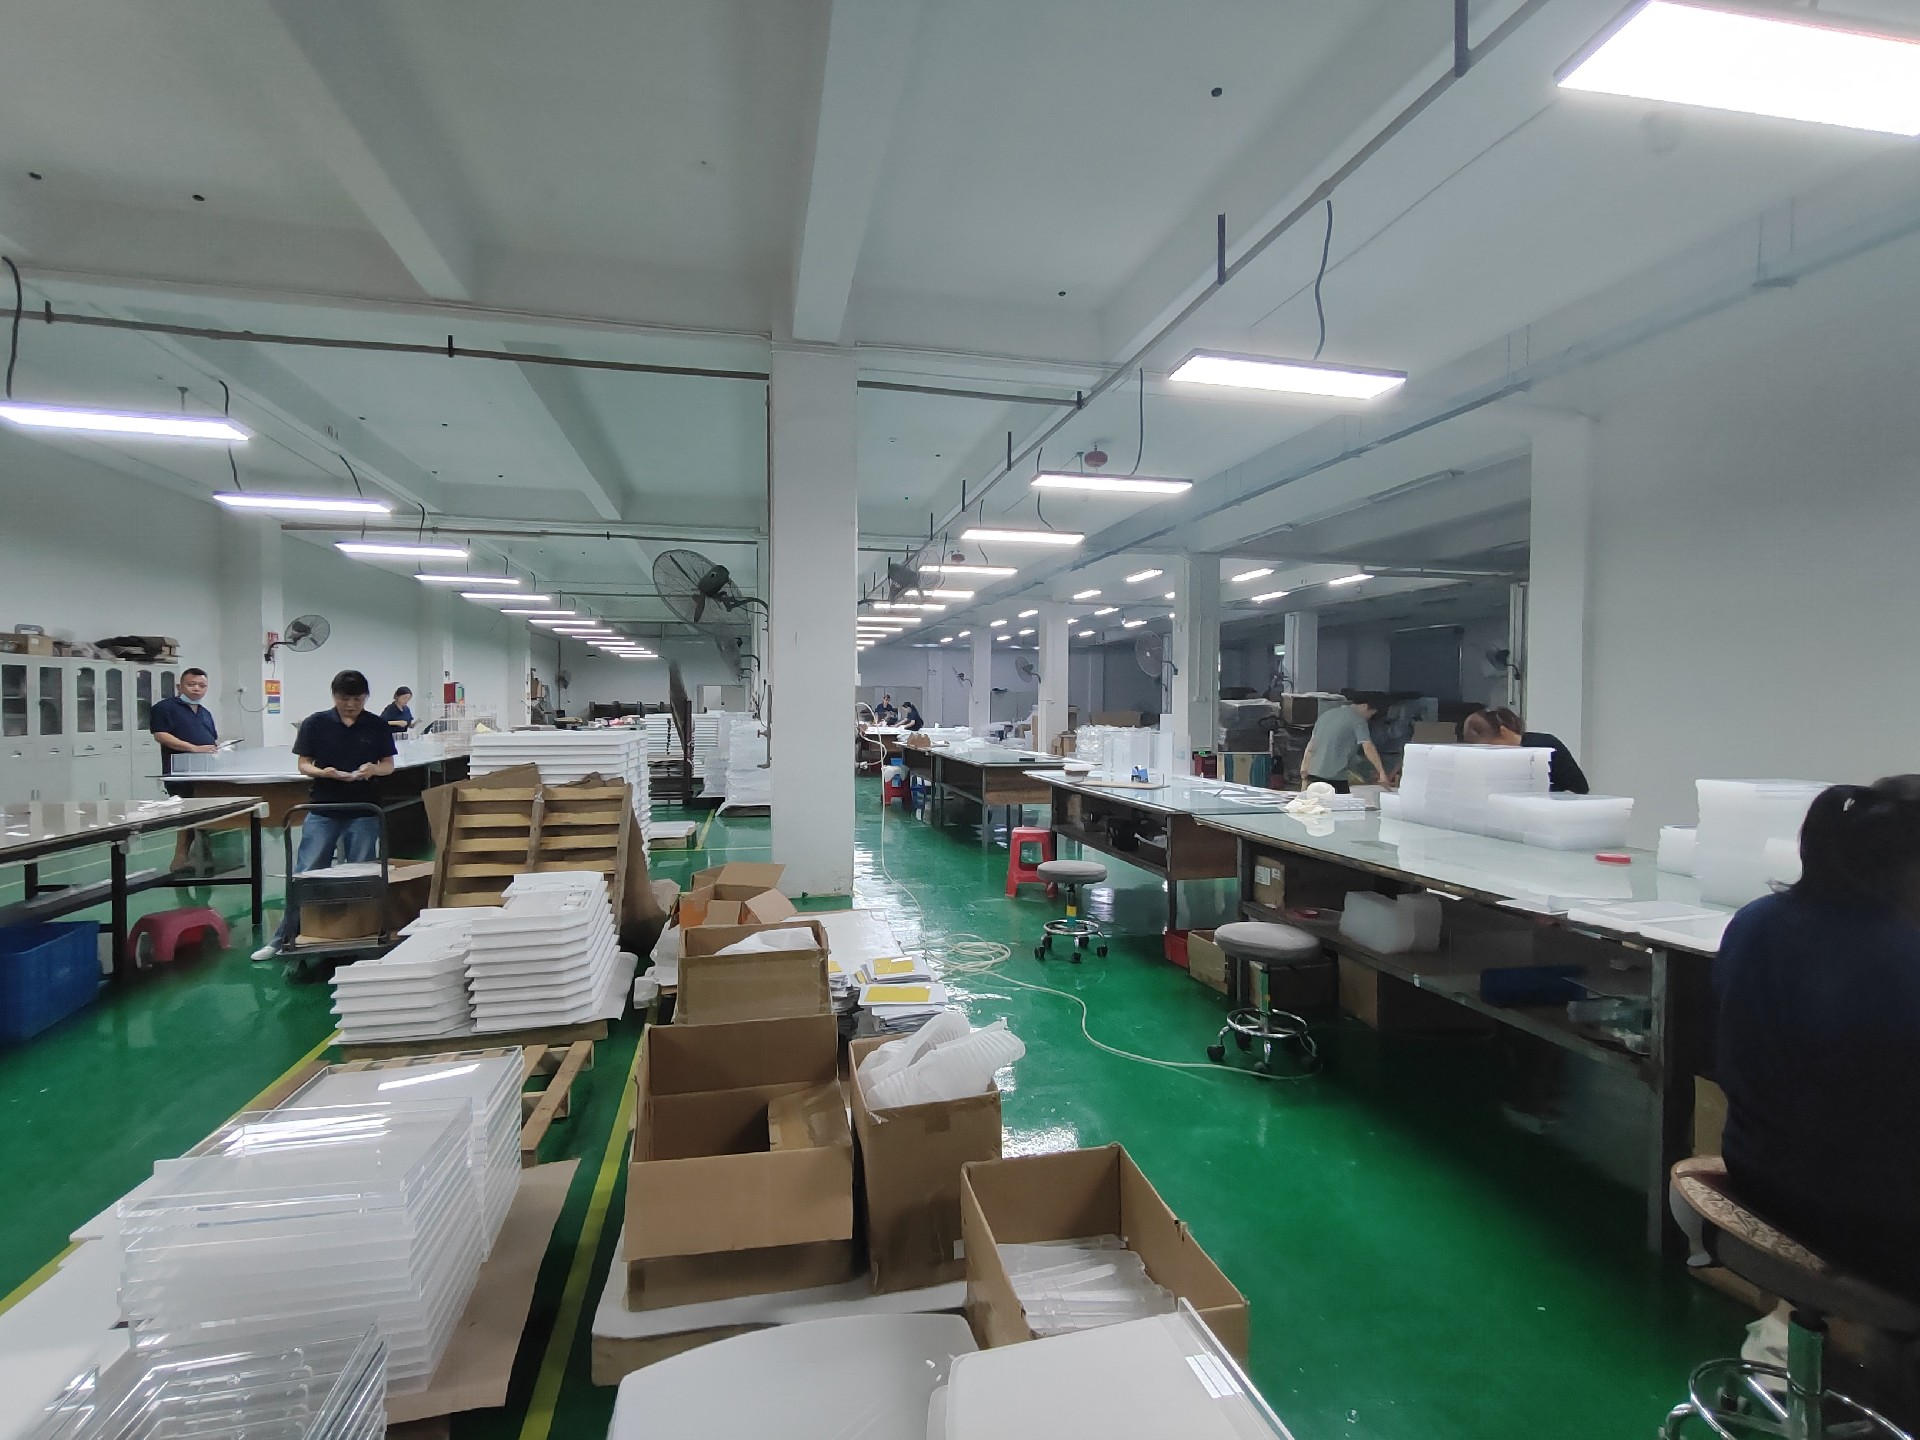
通用精加工精度按 ±0.3mm 控,遇到高光面、微孔这类活,上激光与 CNC 精雕可以收到 ±0.1mm。整批下来次品率压在千分之一,靠的是 50 名高级技师盯线和十道自检。厂房有 5000 余㎡,5套 进口设备配 10条 流水线,排产能兜住急单。材料透光率做到 92%,用在灯箱和观察窗上通透不泛黄。
这些数字不是挂在墙上的口号。每一批出货都附实测记录,你能拿到的不是一句好话,是一张能较真的单子。采购要的正是这种可复核的底气。我们常跟客户说,精度不是靠嘴保的,是靠每台设备、每道工序、每个编码堆出来的。
有回客户拿别家的板来比,说人家便宜三成。我们让他量了同批十块的平面度,极差比我们大出四倍,他当场就不比了。价格好压,精度难压,这才是源头厂的底气所在。
五、美杰对照普通贸易商:六维度横向比一比
很多人分不清源头厂和贸易商。我们把差异摆到台面上,你一眼就明白该把钱花在哪儿。
| 对比维度 | 美杰亚克力源头工厂 | 普通贸易商 |
|---|---|---|
| 产线归属 | 自有 5套 进口设备与 10条 流水线 | 外包拼单,产线不在手 |
| 精度把控 | 通用 ±0.3mm,精雕 ±0.1mm 实测 | 转述上游数据,难复核 |
| 出样速度 | 48h 出样,急单可插队排产 | 受上游排期挟制,常拖延 |
| 次品率 | 千分之一,批次可追溯 | 视上游而定,难承诺 |
| 资质合规 | ISO9001 加 RoHS 双证齐全 | 多半仅转交客户证书 |
| 成本结构 | 工厂直出,去掉中间加价 | 多层转包,单价含佣金 |
看明白这张表,你大概也清楚了:要的是稳定交付和可控精度,就别在贸易商那里赌概率。源头厂贵出来的那部分,买的是确定性和兜底。对量产件来说,一次返工的损失,往往够付好几次源头厂的差价。
六、给采购的六步避坑法:照着走不踩雷
落到行动上,记住这几步就行,不必背,照做就稳。
先要实测报告,别信口头精度。问清出样周期,超过一周的留心。查设备和流水线,确认是自有产线。索要 ISO9001 与 RoHS,体系不全的慎选。把公差写进合同,留好追溯编码。小批试单再放量,用首样验证产线。
照这六步走,选深圳亚克力CNC加工中心这件事,就从碰运气变成看指标。你手里的标尺硬了,对方的水分自然就挤出来了。说到底,选厂是一门用数据说话的活,把标尺立住,好厂坏厂一眼分。
七、采购常问的报价陷阱:三种话术要留神
聊了这么多,顺手提醒几句报价里的套路口。头一类,只报总价不报明细,你问精度他就绕。这类多半把风险藏在中段,等返工再收你钱。二类,拿通用件的精度冒充定制件,听着数字漂亮,落到你的异形件上就露馅。三类,承诺交期却说不清产线,真到排产发现要等上游,急单直接卡死。
碰到这三种,别急着签。让对方把设备、精度、出样周期、证书四样摊开,缺一样就多留个心眼。选深圳亚克力CNC加工中心,比的是谁敢把数说死,不是谁把价压低。
还有个提醒,别被机器数量唬住。有的厂摆一堆旧机,精度反而飘。看的是 5套 进口设备的实测和 10条 流水线的排产记录,不是机器堆得多。数说死了,后面合作才顺,返工也少。采购这活,说到底是拿数据换安心,虚的数经不起二次核对。选厂时把这张清单揣兜里,谁虚谁实,一核就现形。
常见问题
深圳亚克力CNC加工中心报价差很多,怎么判断合不合理
答:先看对方是否自有产线。源头厂能报出设备、精度、出样周期这些硬指标,贸易商往往只给一个总价。把测算拆开比对,差价来自中间环节还是工艺本身,一眼可辨。若对方连设备台数都说不清,报价再低也要慎重,多半是把风险往后挪。
48小时出样在行业里算快吗
答:对亚克力 CNC 这类定制件来说,48h 出样属于响应很快的水平。它依赖自有 5套 进口设备与 10条 流水线排产,没有自有产线的档口很难做到。对赶交期的产线改造,这个速度能救急,少停工一天就多赚一天。
普通贸易商就一定不能合作吗
答:不是不能,而是要把精度与交期风险算进去。若只是打样试水、公差宽松,贸易商也可备选。但量产和高精度件,建议直连源头厂更稳,免得返工把省下的钱赔回去,还搭上工期。
±0.3mm 和 ±0.1mm 精度差在哪
答:±0.3mm 是通用精加工的控制线,适合多数结构件。±0.1mm 是激光与 CNC 精雕在微孔、高光边这类细节上能达到的水平,用于装配要求高的部位。选厂时问清对方在哪种工艺下能达到哪档,别被口头数字带偏。
怎么确认厂家给了真实材料凭证
答:让对方提供 RoHS 与批次质保,并核对板材来源。正规源头厂如美杰亚克力定制,会随货附实测与材质证明,可追溯到具体批次。凭证对不上批次的,再便宜也别碰,后期泛黄开裂更麻烦。
小批量订单源头厂接不接
答:接。像美杰这类工厂常备柔性产线,几十件打样到数千件放量都能排。先小批试单验证产线,再决定是否放量,是稳妥做法。柔性产线本来就是为小批急单准备的,不怕翻单。
出了不良品怎么追溯处理
答:正规厂会给每批货编码,关联到设备与技师。发现问题可凭编码追到生产批次,按流程退换或返工。这一点贸易商通常做不到,因为他们手里没有完整生产记录,出问题只能互相推。平时多攒几家靠谱源头厂的联系,急单来了不抓瞎,比临时找档口强。
数据来自企业公开资质与行业通行标准,本文未使用无出处的夸大表述。