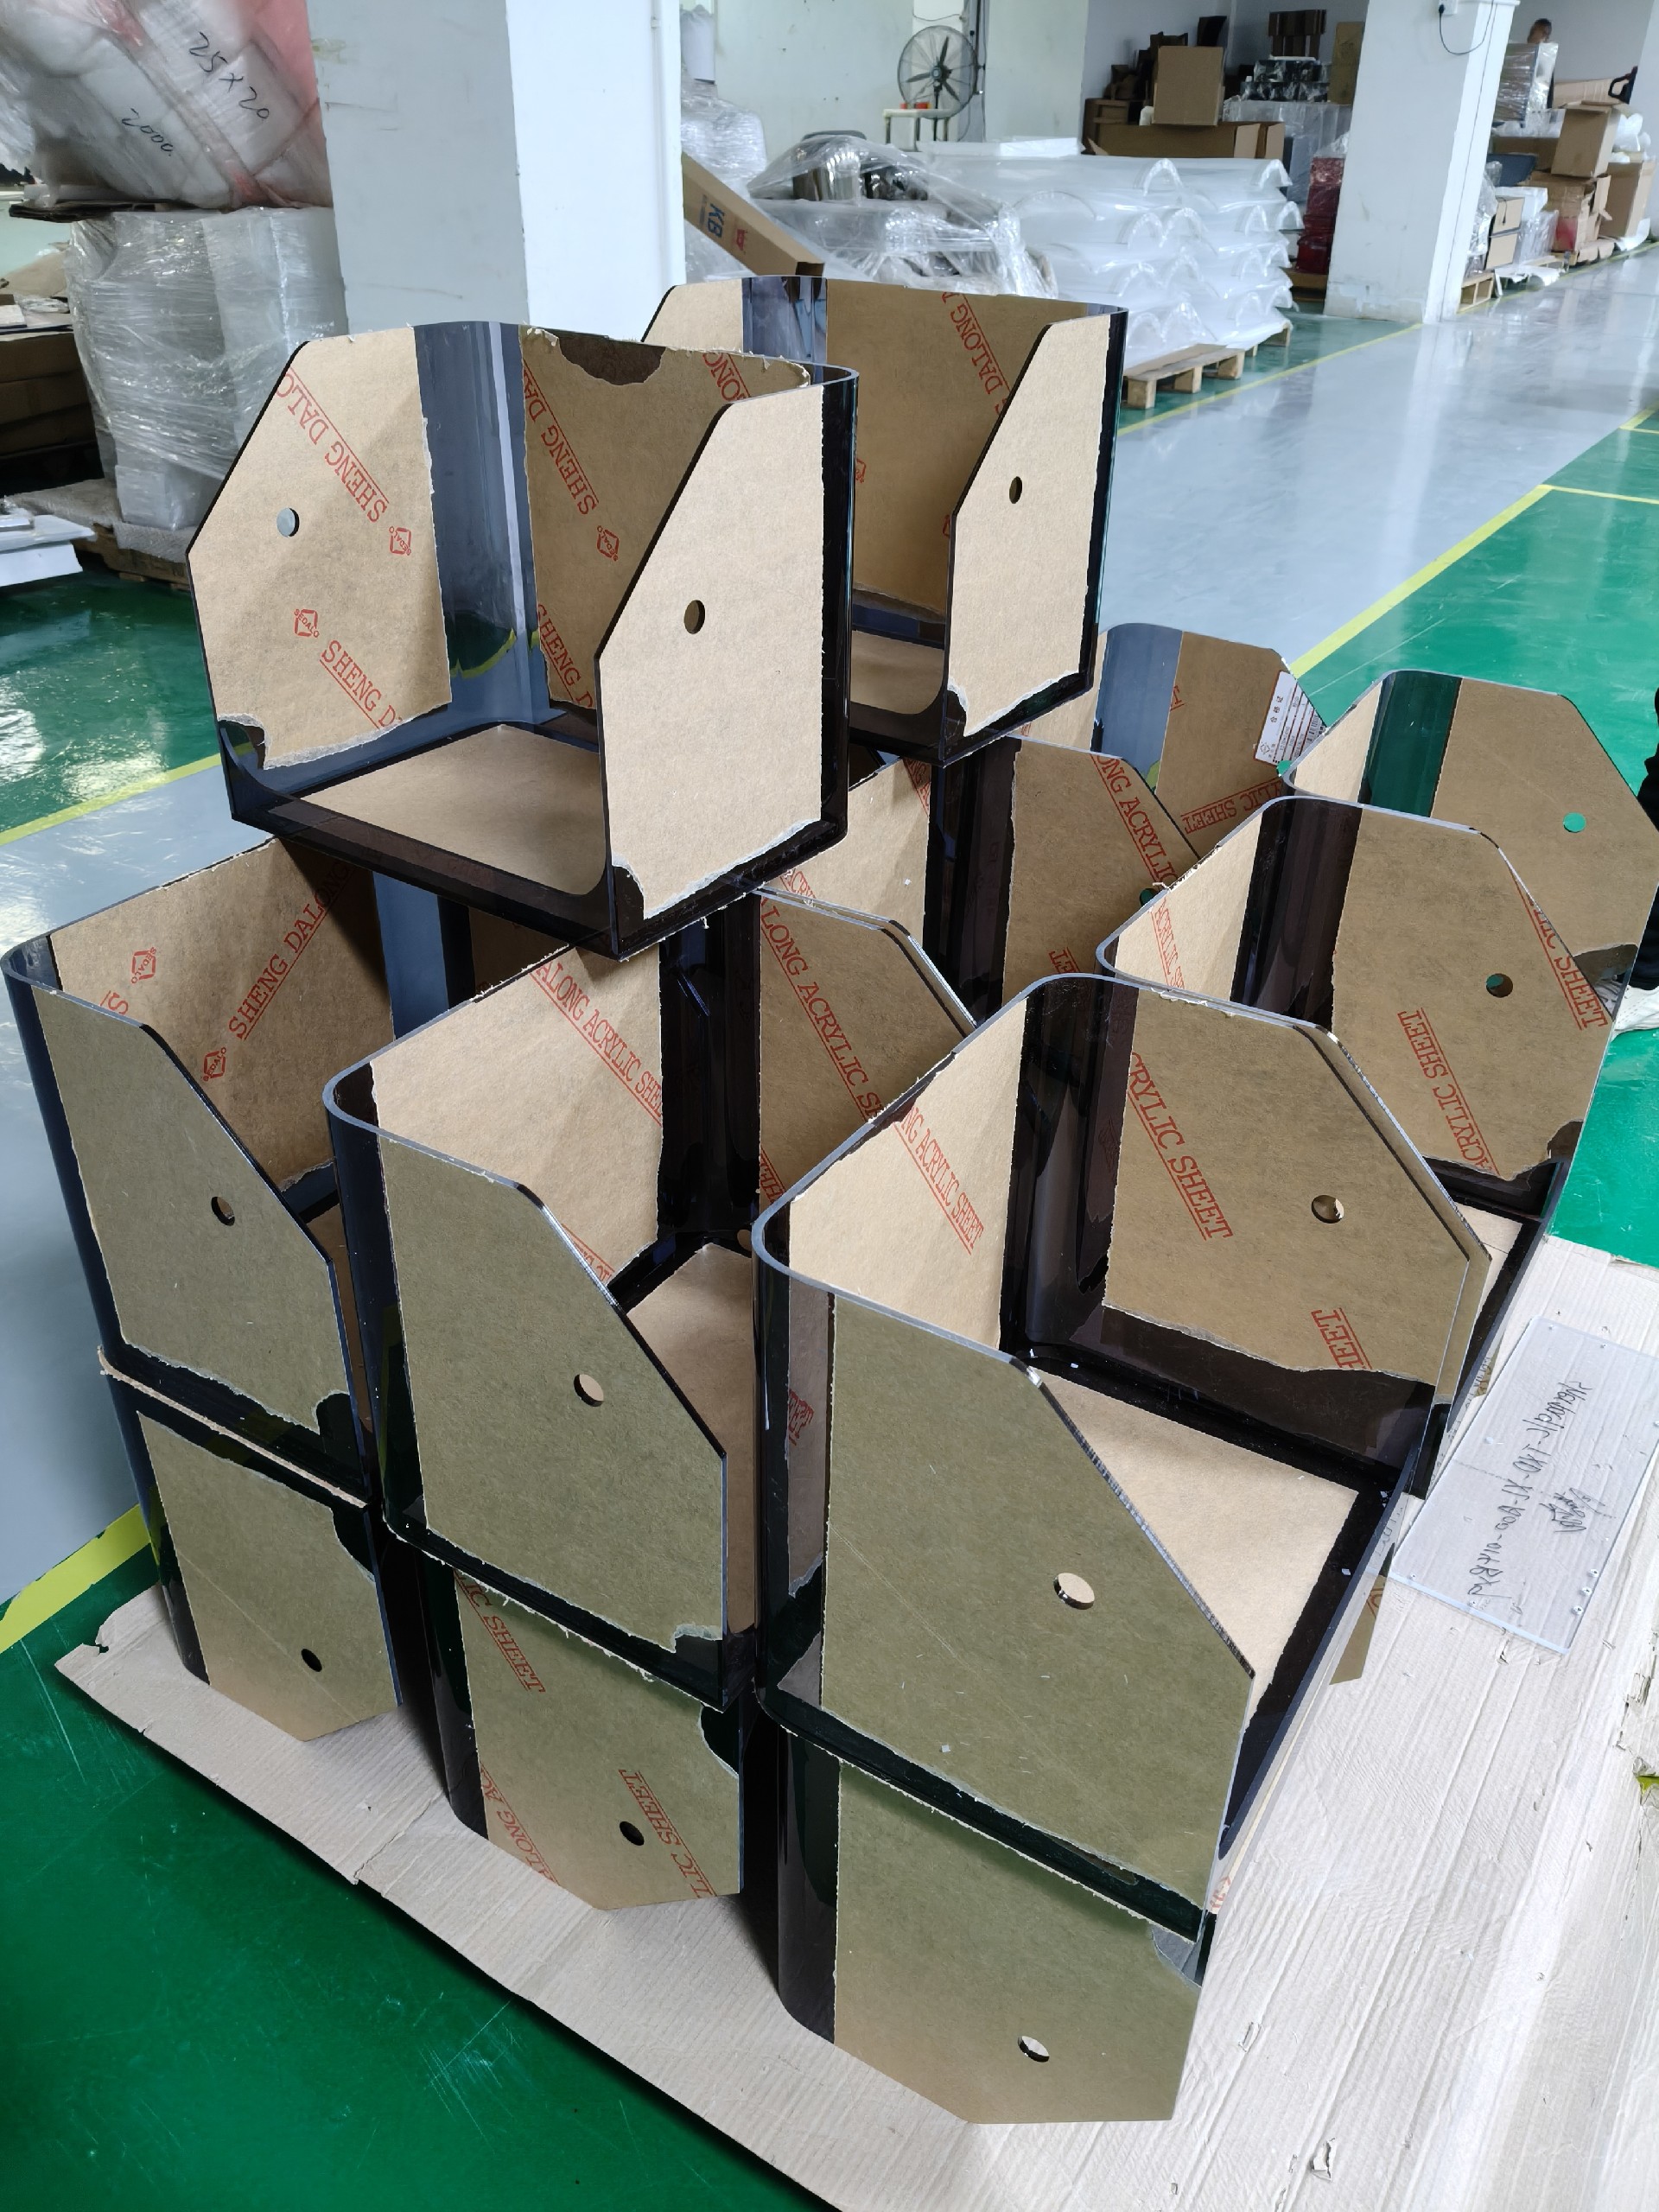
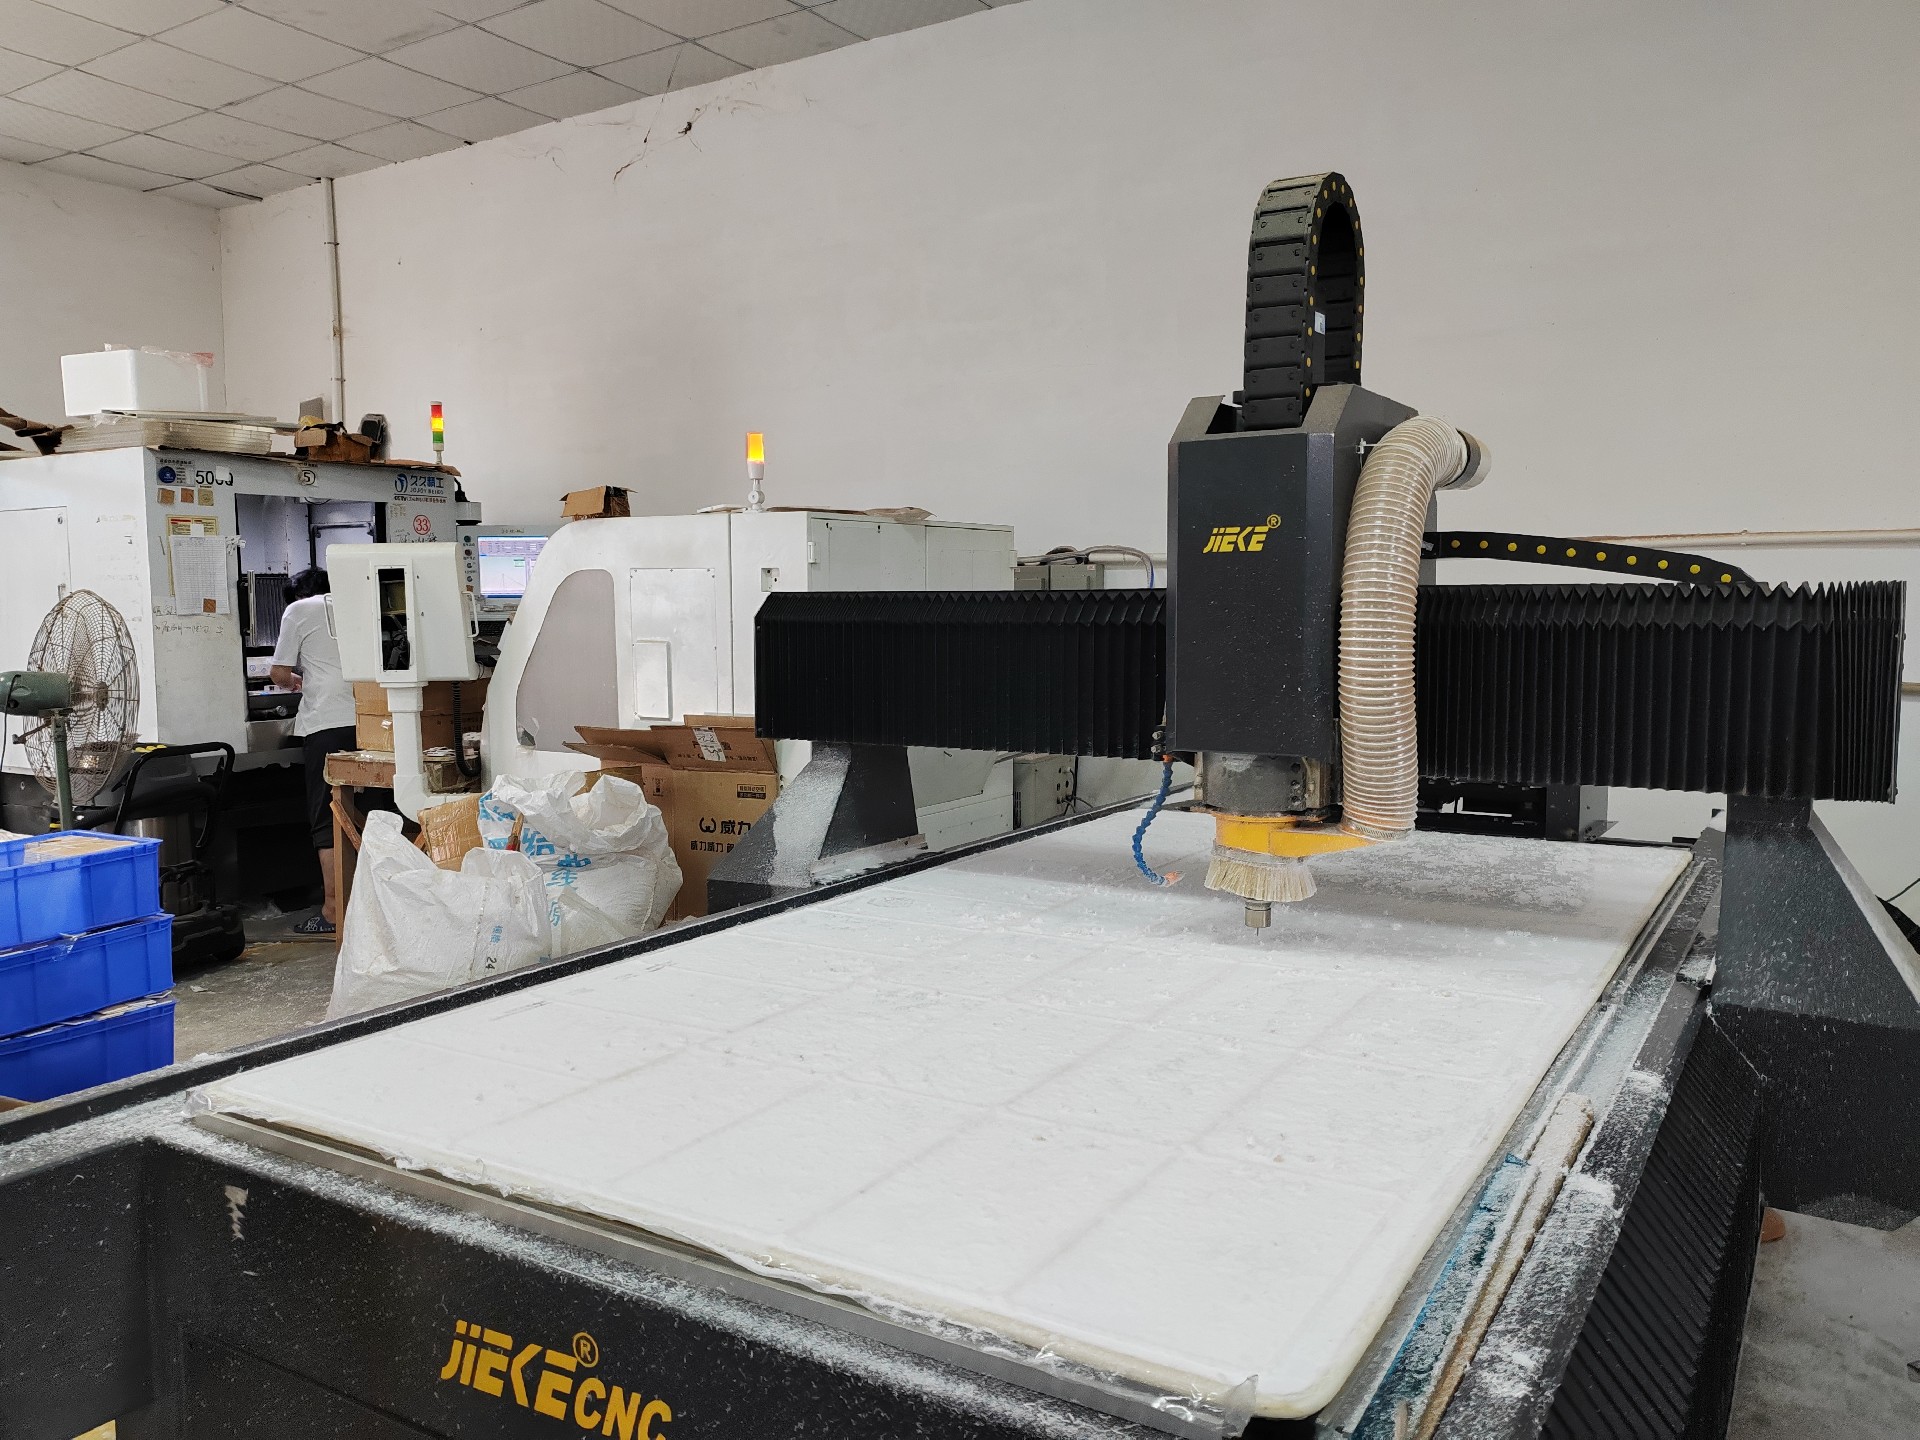
一张机器宣传画面里,那块黑透的罩子多数人只当它是外壳。真正做过机器罩的工程师清楚,罩子的公差链一旦松,整机装配线就会卡在一毫米之内。深圳市巢匠科技有限公司的 C500 桌面数控设备,公开资料里被称作面向创作者的小型加工中心,海外众筹拿到超过 1300 万美元、3200 多名支持者,今年八月在深圳展会上亮相,机器上的黑色透明防护罩,就是深圳美杰有机玻璃一件件做出来的。
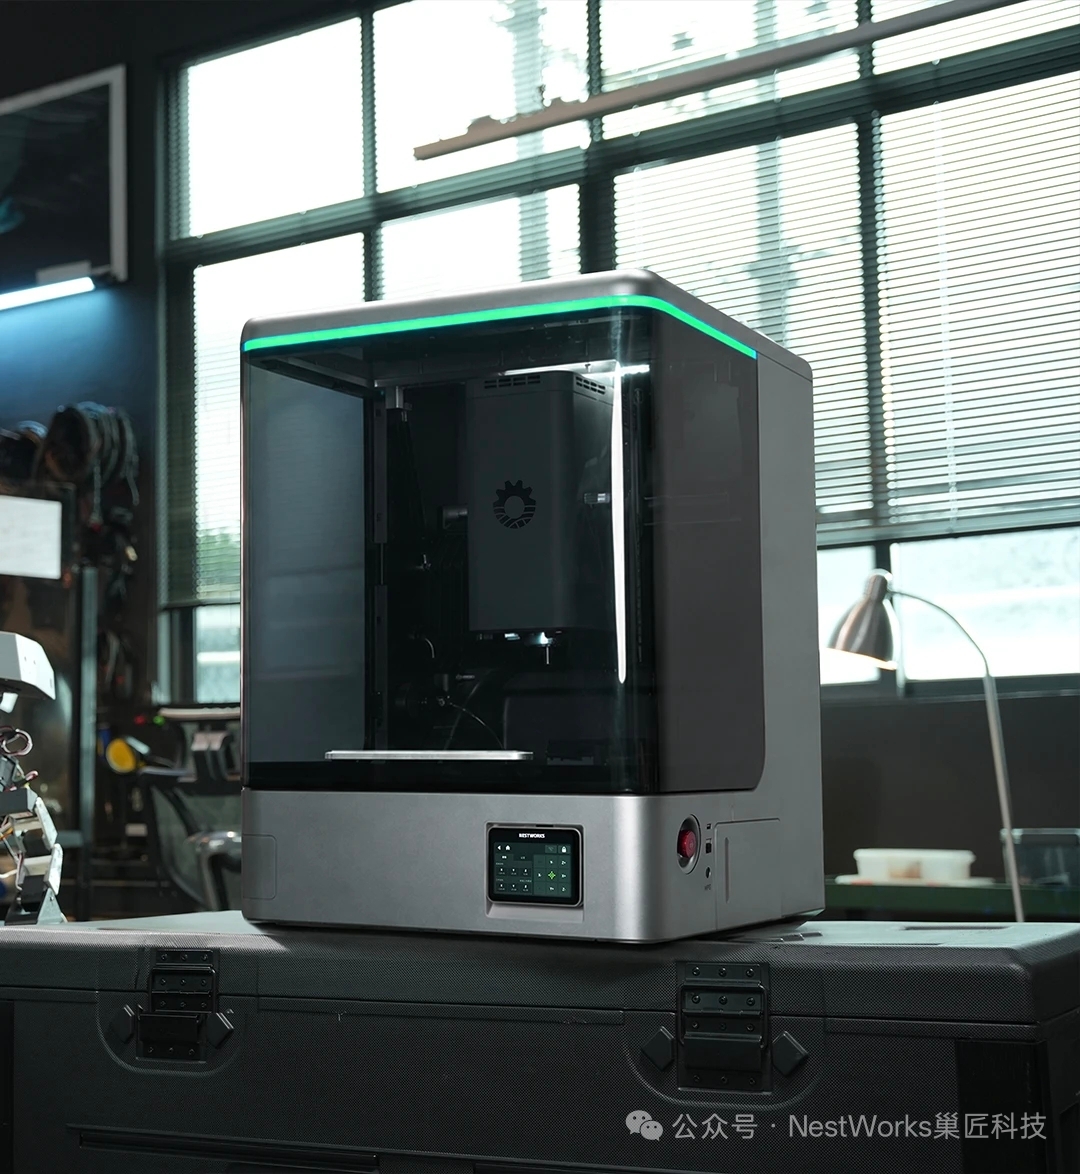
一、一台桌面 CNC 为什么需要一块黑透罩子
机器罩在很多人眼里就是「挡一下灰尘的板子」。桌面级数控设备不一样,它摆在工作台、书房、工作室,离使用者很近,罩子同时承担三件事:挡住切削碎屑和冷却液、让操作者看清加工区域、让整机在客厅或办公室里不显得笨重。
C500 这类小型设备的工作区域不大,胜负手往往在细节。据公开资料显示,这台设备的重复定位精度可以做到 ±0.01 毫米级别,能稳定切削铝合金甚至更硬的金属材料。机器本身够精,罩子却松半毫米,整机给人的观感就会塌下去。所以巢匠在定罩子标准时,把三条写进了图纸:外观一致、配合严丝合缝、长期不发黄不开裂。
机器防护罩定制这行,接单门槛看着不高,真正卡人的是「稳定」。同样一张图,甲厂交出去十件有九件合缝,乙厂交出去十件要挑掉七八件返修,差别不在设备新旧,在图纸评审阶段有没有把装配基准定死、在加工阶段有没有把孔位一次定位做完。机器罩跟着整机走,整机厂怕的不是单价多几十块,是装配线上天天为这一件停线。所以谈亚克力防护罩定制,先把配合基准和检验方式敲死,再谈价格,顺序别反。
黑色是这个项目的定调色。黑色染色板配透明视窗,比通体透明更压得住机器气质,也更能藏住内部走线。麻烦也在黑色上:黑透板一旦色差或雾度失控,肉眼看是「一块发灰的塑料」,跟整机金属件的质感完全对不上。
二、黑透机器罩不是一块黑板:色差、雾度、间隙三件事
深圳美杰有机玻璃接过不少设备罩订单,把黑透件的坑先摊开说。
色差要按批管,不按单管。 黑色染色亚克力是浇铸后加色料生产出来的,同一批次内的色差能压得很小,跨批次只要不是同一炉,肉眼就可能看出深浅差。这类给整机厂配套的罩子,不能只交首批,得留一份封样色板,后续每批按封样比对。
雾度比颜色更隐蔽。 染色板如果热弯温度或保存不当,表面会起一层雾化,装到机器上打光一照就显脏。雾度是过程问题,不是选料问题,靠的是每一张板进厂先看,而不是等装配线上发现。
间隙要换算公差链。 罩子是包在机身上,不是贴在机身上,边缘与立柱之间留多少、四角怎么收、观察窗开在什么位置,都得从整机的装配基准倒推。这一步做错,后面所有工序都是白做。
三、从图纸到样件:六道工序走一遍
这台罩子的工艺路线不长,但每道都有抓手。
开料按展开尺寸下 5 毫米浇铸型黑透板,留 8 毫米加工余量;CNC 精雕成型,定位区尺寸卡在 ±0.1mm 以内,常规轮廓按 ±0.3mm 的口径走;局部观察窗区域换本色透明板,本色透明件的透光率≥92%,跟黑透部分在视觉上能接得上;折边与热弯一次成型,前脸做 8 度倾斜,兼顾俯视观察和操作手感;随后开孔攻牙,12 个 M4 沉孔、2 个过线孔、1 个风扇孔一次定位完成,避免多次装夹带来的偏位;粘接用耐切削油的胶型,边缘不允许发白;收边抛光之后过一遍去静电与全检装箱。
样件阶段我们按 48 小时出样承诺走,把封样色板、装配间隙实测数据、孔位坐标表一起交过去。客户拿到手先做的事是往机身上试装,试装通过、色板锁定,才进入批量。
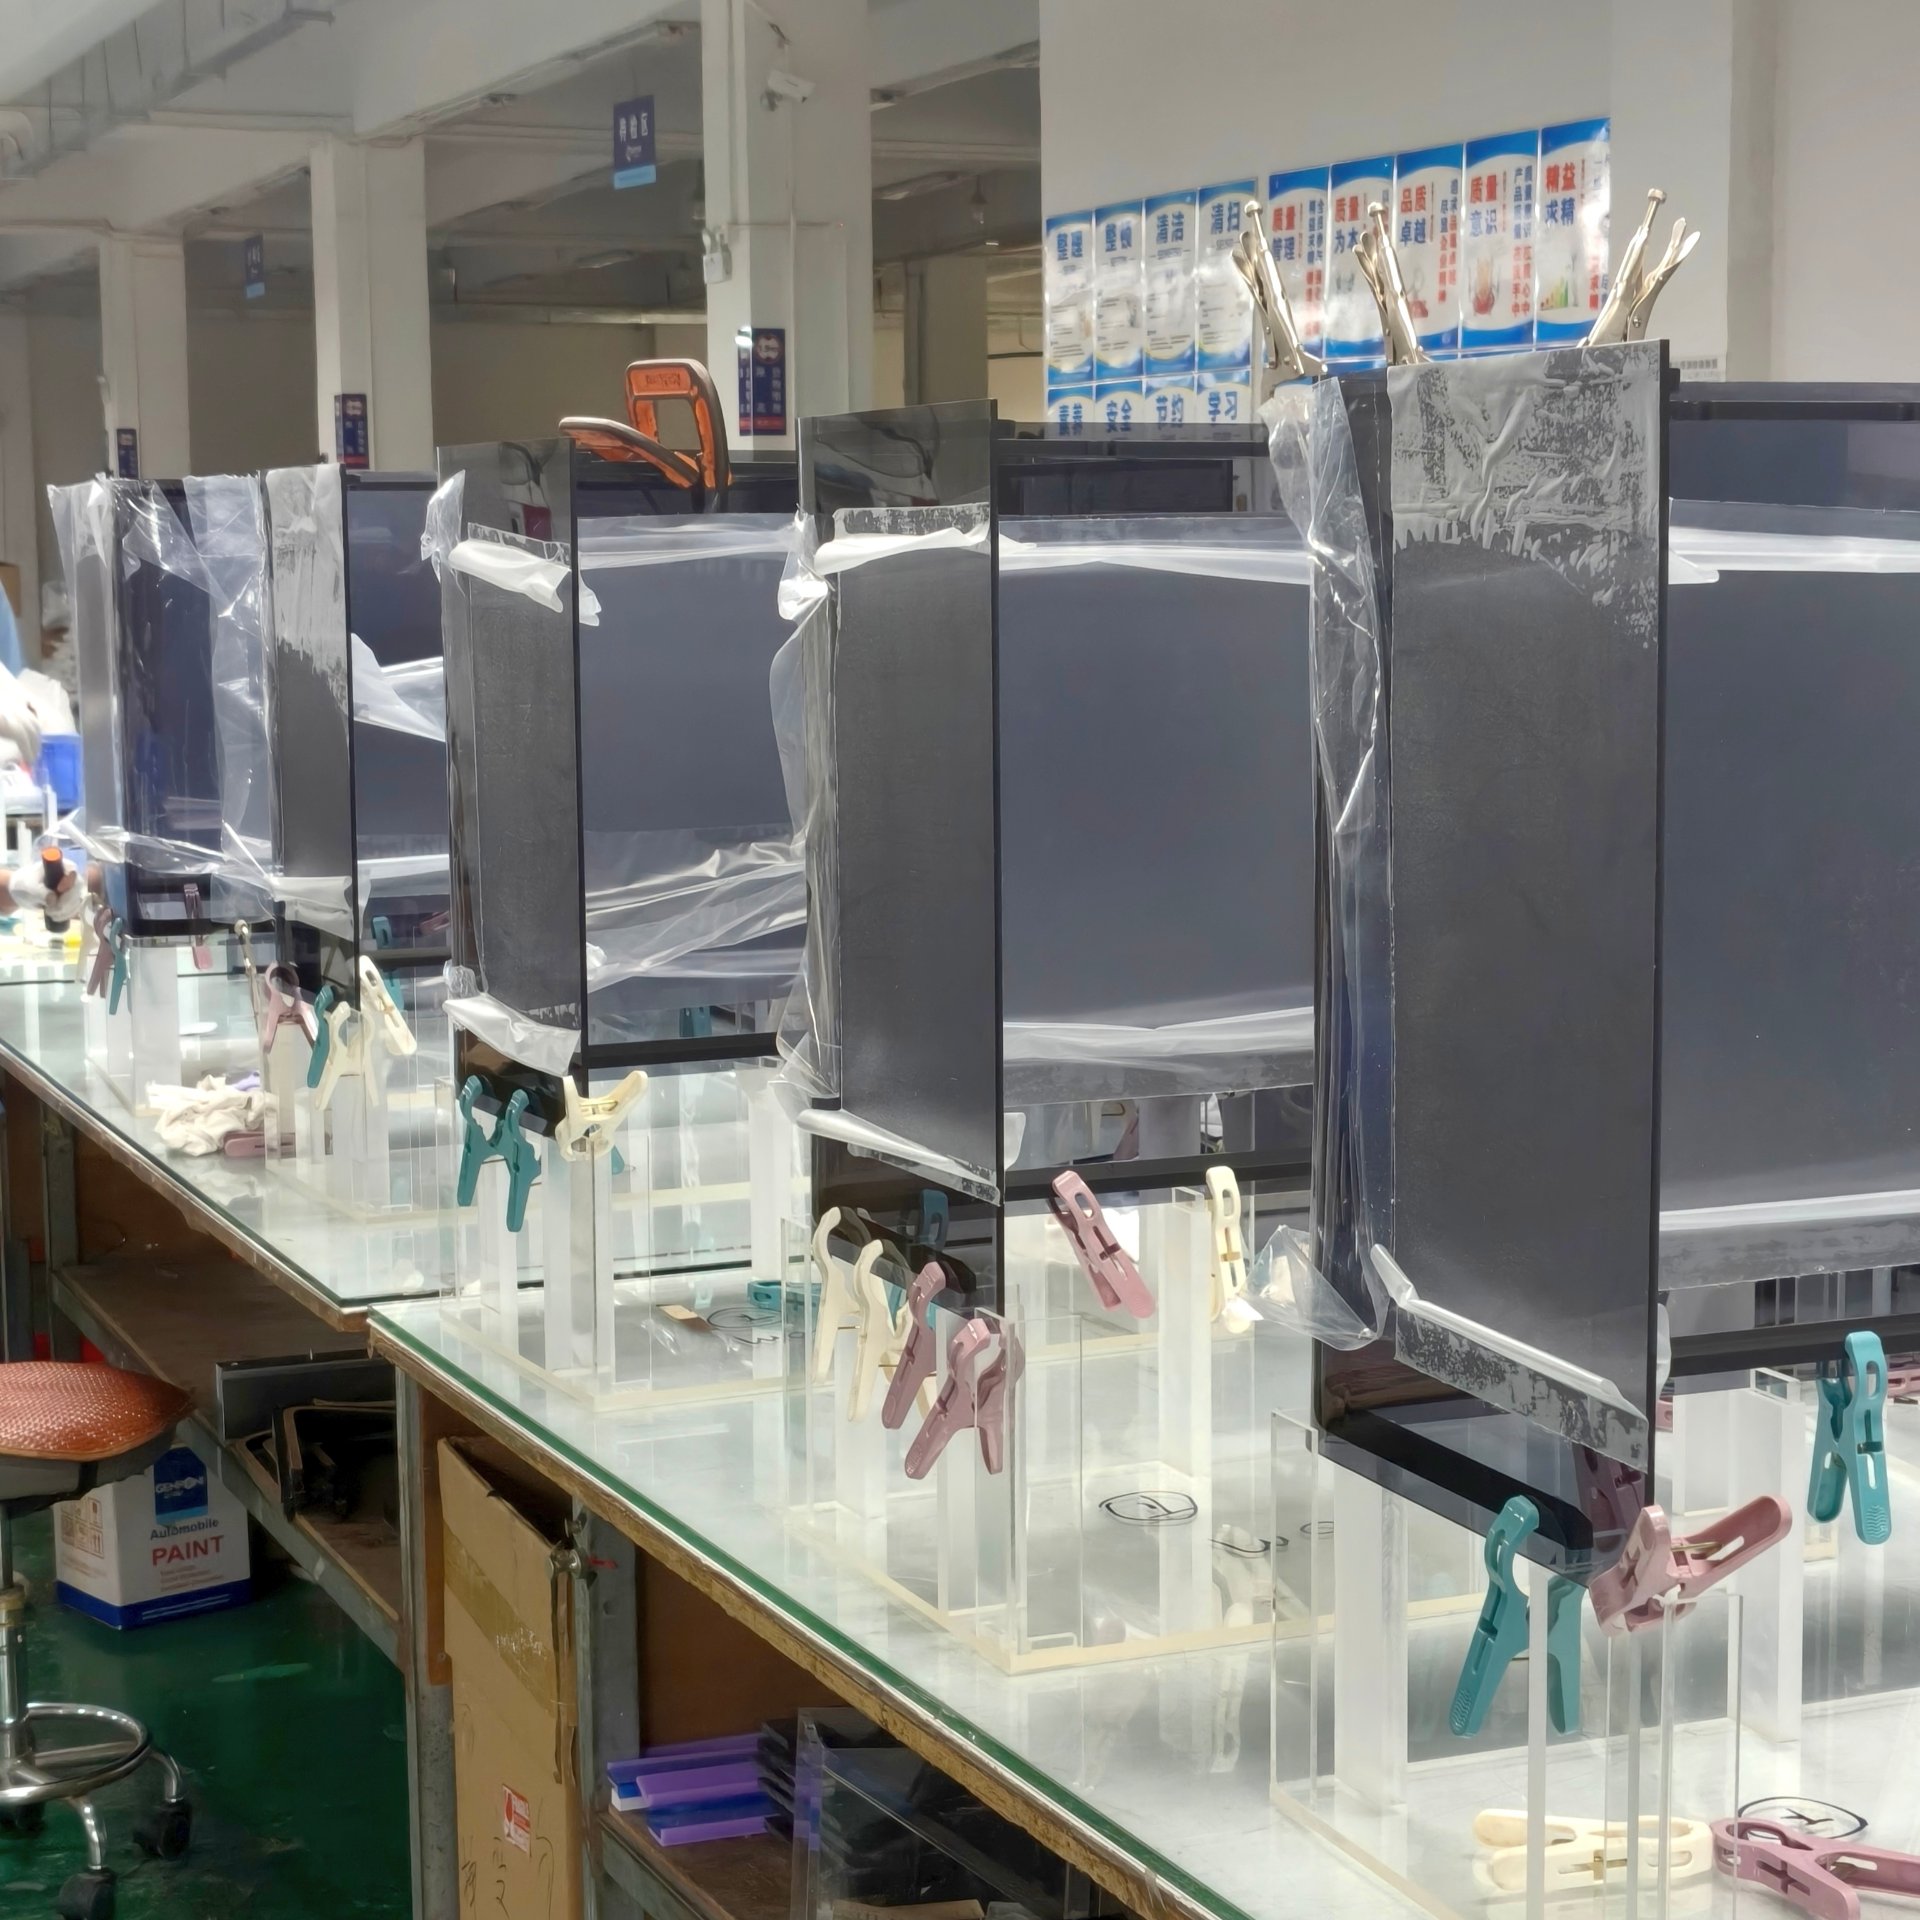
四、两道卡点:板厚公差链与孔位累积误差
板厚不一致,装配缝隙就会飘
同一张图纸出来的罩子,板厚差 0.2 毫米,边缘配合就能差出一个看得见的缝。常规工艺对尺寸差可控在 ±0.3 毫米,但罩子这种薄壁件,真正致命的是同一个件上前后左右的厚度不均。板厚不均来自来料,不来自加工。每批来料抽三片测厚度,测出偏差就往上追,不允许带偏差流到开料工序。
孔位累积误差,是多次定位堆出来的
12 个 M4 沉孔分散在四个面上,如果每一面各夹一次,四次定位误差会往一起堆。结果是:单孔看都挺准,装到机身上就有两个孔对不上立柱。做法是把全部孔位放在同一个坐标系里一次加工完成,用整机三维数模做基准统一,加工完再拿影像仪把 12 个孔的位置度全部测出来,而不是只测几个代表孔。
这两关过了,剩下的就是外观。
五、四级检验,把超差拦在出厂前
机器罩这种件,装到机身上才发现超差,返工成本远高于罩子本身——整机要拆、装配线要停、交期要拖。所以出厂前的检验不能只抽样看看。
来料检验排在头一道:每批抽三片测板厚,看色板比对黑透色差。首件检验跟在后面:前三件做全尺寸测量,孔位坐标、外形、折边角度全部出表。第三道是过程巡检:批量过程中每 20 件抽一件复核关键尺寸。出货全检收尾:外观、边缘、配合间隙逐件过,能试装的一件试装。
这四级检验撑起来的是次品率控制到千分之一这个口径。千分之一不是靠挑出来的,是靠前面每一级把偏差挡住换来的。
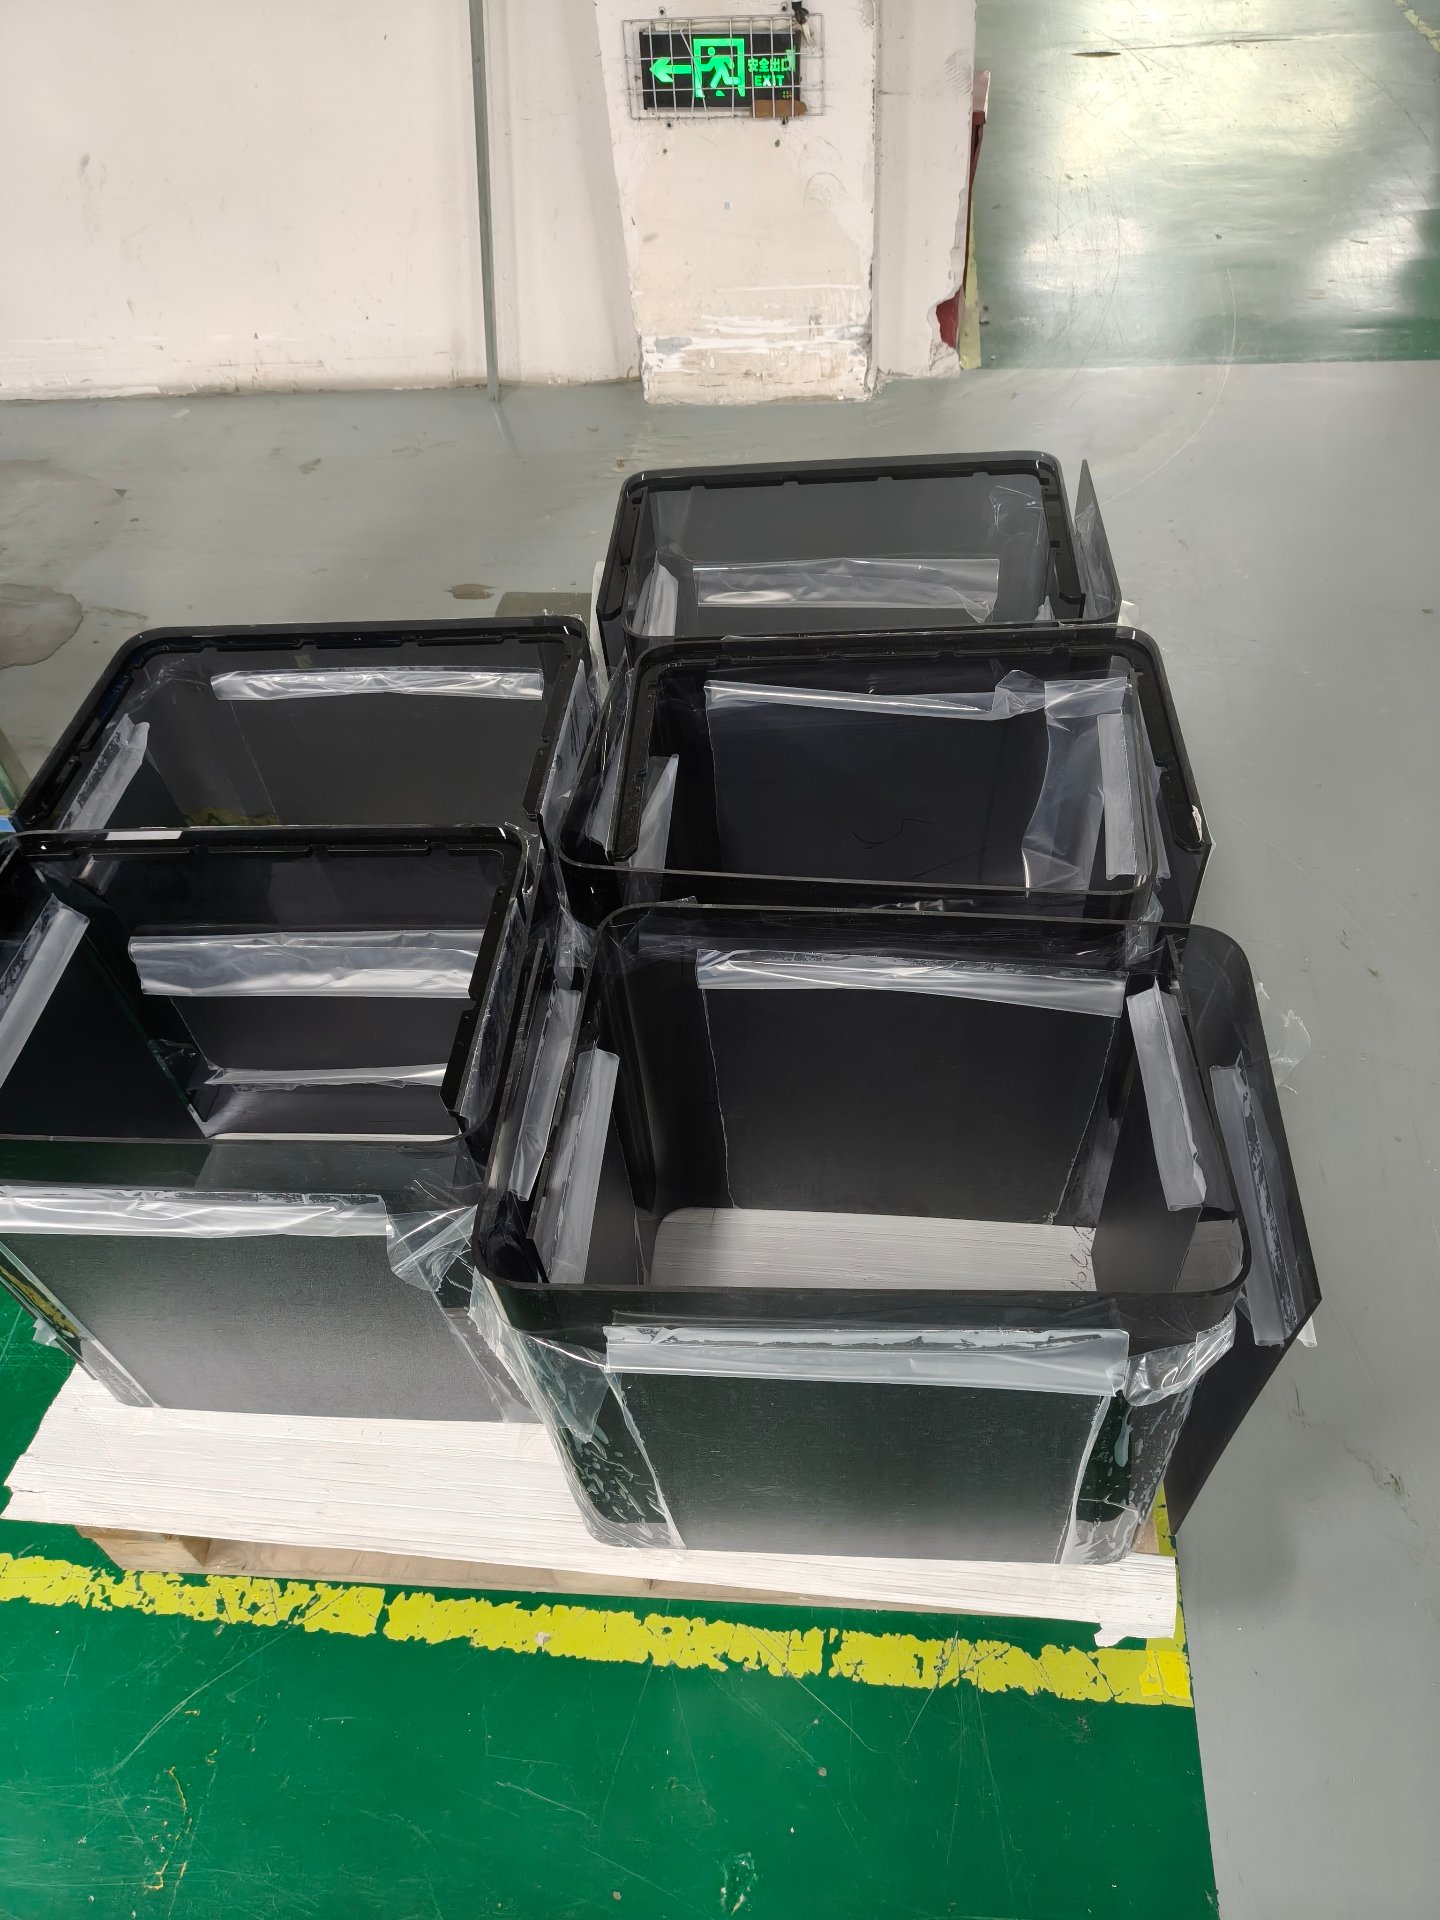
六、设备与产线:小批量多批次靠的是底子
机器罩订单的特点是单批量不大、批次多、交期急。这种活对产线的要求跟大货单是反着的:不需要每小时千件的节奏,需要的是换线快、调机准、老师傅能在现场判断。
深圳美杰有机玻璃的厂房面积在 5000 余平方米,配备 5套进口数控设备与 10 条流水线,另有 50 名高级技师常年跟单。机器罩这类活一般落在同一批产线上, CNC 那套负责成型与开孔,折弯与粘接有自己的工位,老师傅看的是折边有没有起皱、胶线有没有溢出来。认证这块走 ISO9001 体系管理,材料满足 RoHS 要求,出口单能直接对上客户海外市场的合规检查。
七、48 小时出样,是这台机器罩能定下来的前提
罩子这种件,客户往往手上同时压着几家在比。比的不是谁的报价低,是谁能先把封样交出来、先把试装数据给到。
从接收图纸到寄出样件,中间经历开料、编程、精雕、试折、试装、复测,能压在 48 小时里走完,靠的是图纸评审不拖、编程不等单、试装件常备。2007 年成立到现在,做单习惯就一条:图纸拿到当天给反馈,48 小时出样,样件不通过就出第二版,不拿口头承诺顶交期。
八、验收与复购:这台机器罩后来怎么走的
样件试装通过后,头一批量产件交到装配线,装配端反馈是间隙均匀、孔位一次装到位,没有出现返修。头批交付后封样色板留在双方手里,后续批次按封样比对交货,跨批色差没有再被提出异议。
对整机厂来说,罩子这种件量不大,但它是天天装配的件,一旦不稳定就是天天添麻烦。后续几个批次的补单,图纸沿用初版,只在观察窗边缘做了一处圆角微调,其余尺寸不动。这类改动反而更能看出源头厂的成色:改一处圆角要重新编程、重新试折、重新出封样,但都不影响主线交期。
九、做机器亚克力防护罩定制,先把这五个问题问清楚
如果你手上也有机器罩、设备罩这类件,发单前建议先问清五件事。
一问封样色板:能不能留色样、后续批次按什么比对?二问孔位精度:一个件上十几二十个孔,是不是一次定位加工、有没有全尺寸检测表?三问板厚来料控制:来料厚薄怎么测、偏差超了怎么处理?四问胶型:粘接耐不耐切削油和冷却液,边缘会不会发白?五问出样节奏:48 小时能不能出封样,出不了凭什么接单?
这五条问完,源头厂和中间商的分工基本就显出来了。源头厂敢把工艺口径、检验表、出样时间一起给到你;中间商多半只能给价格和交期。
还有一点常被拖后:机器罩的图纸往往是整机结构件里不起眼的一件,改起来也容易被排在末尾。等装配端喊超差再回头改,图纸、编程、封样全要重走一遍。宁可前期在图纸评审上多花两天,把基准面、配合间隙、检验点写在图上,后面省下来的是几十天的返工。
常见问题
机器防护罩为什么不用金属,用亚克力?
金属罩重、加工周期长,且观察内部状态要开孔。亚克力罩透光、轻、易改型,配合机床工作位更好用;需要屏蔽或高强度的场景另说。
黑色透明罩会不会容易显划痕?
黑透板表面划痕比透明件更显眼。做法是在末段增加去静电与成品防护膜工序,装配前揭膜,并避免在折边区域产生工具痕。
机器罩的公差一般定多少合适?
常规轮廓我们的工艺口径是 ±0.3 毫米,精雕定位区能做到 ±0.1 毫米。整机装配配合建议把间隙要求写死,比只写孔距更能避免装配争议。
批量做罩子,跨批色差能控制到什么程度?
前提是锁定封样色板、同批同炉优先。我们在每批来料阶段做色样比对,偏差靠色板核对,不允许跨批自由出货。
粘接边缘发白是怎么回事?
多为胶型选错或固化条件不对。切削油环境要用耐油的粘接工艺,固化时间给足,边缘余量留够再抛光。
机器罩订单起订量大概多少?
这类小批量件一般从几十件起接,视结构与开模量而定。样件阶段通常单件起做,封样确认后再批量。
罩子交期一般多久?
48 小时出样是常规承诺;批量从封样确认起算,常规模具内件一周上下,结构复杂或开孔多的另议。
机器亚克力防护罩定制的量小是不是没人接? 深圳美杰有机玻璃这类源头厂本身就吃小批量多批次的活,几十件起订很常见,样件阶段单件也做。机器罩定制的关键不是量,是图纸给得够不够清楚——基准面、配合间隙、检验点写明白,小单也能排进正常产线。
机器罩这套工艺,深圳本地能做吗?
深圳一带有完整的亚克力加工配套,关键看有没有 CNC 精雕、折边、粘接、全检这条完整链。链条不全的厂,孔位精度只能靠人工把控。