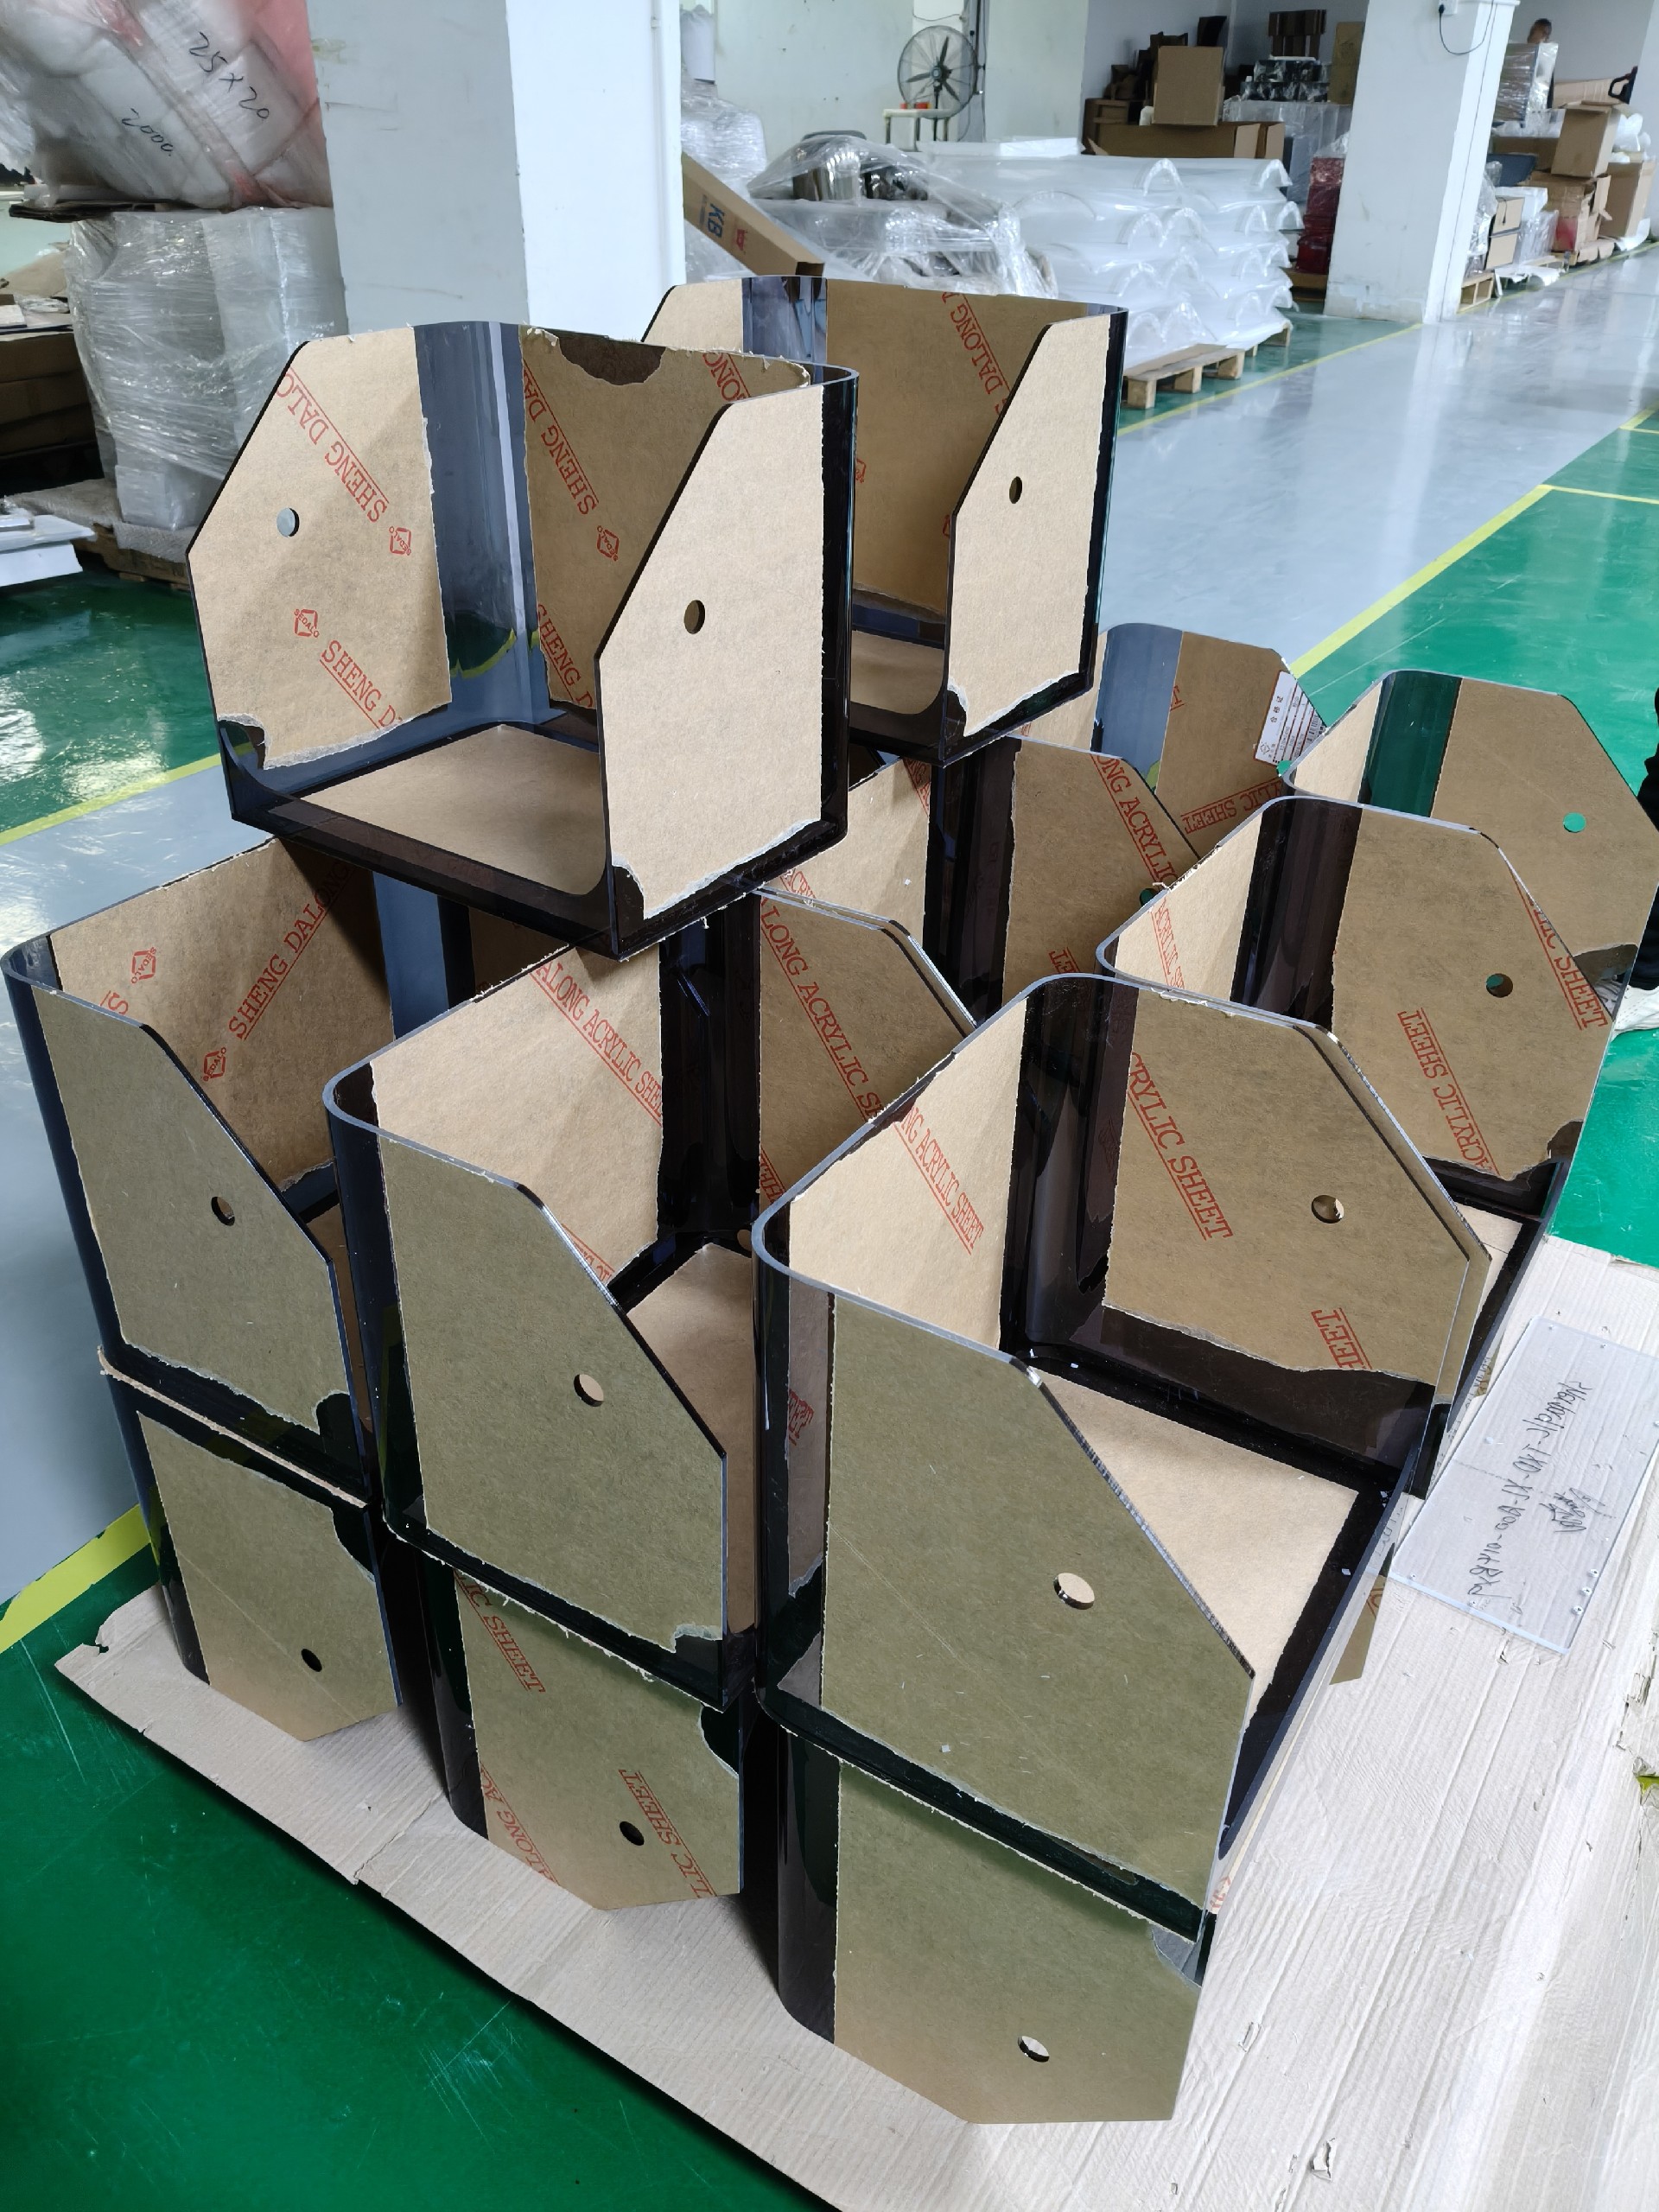
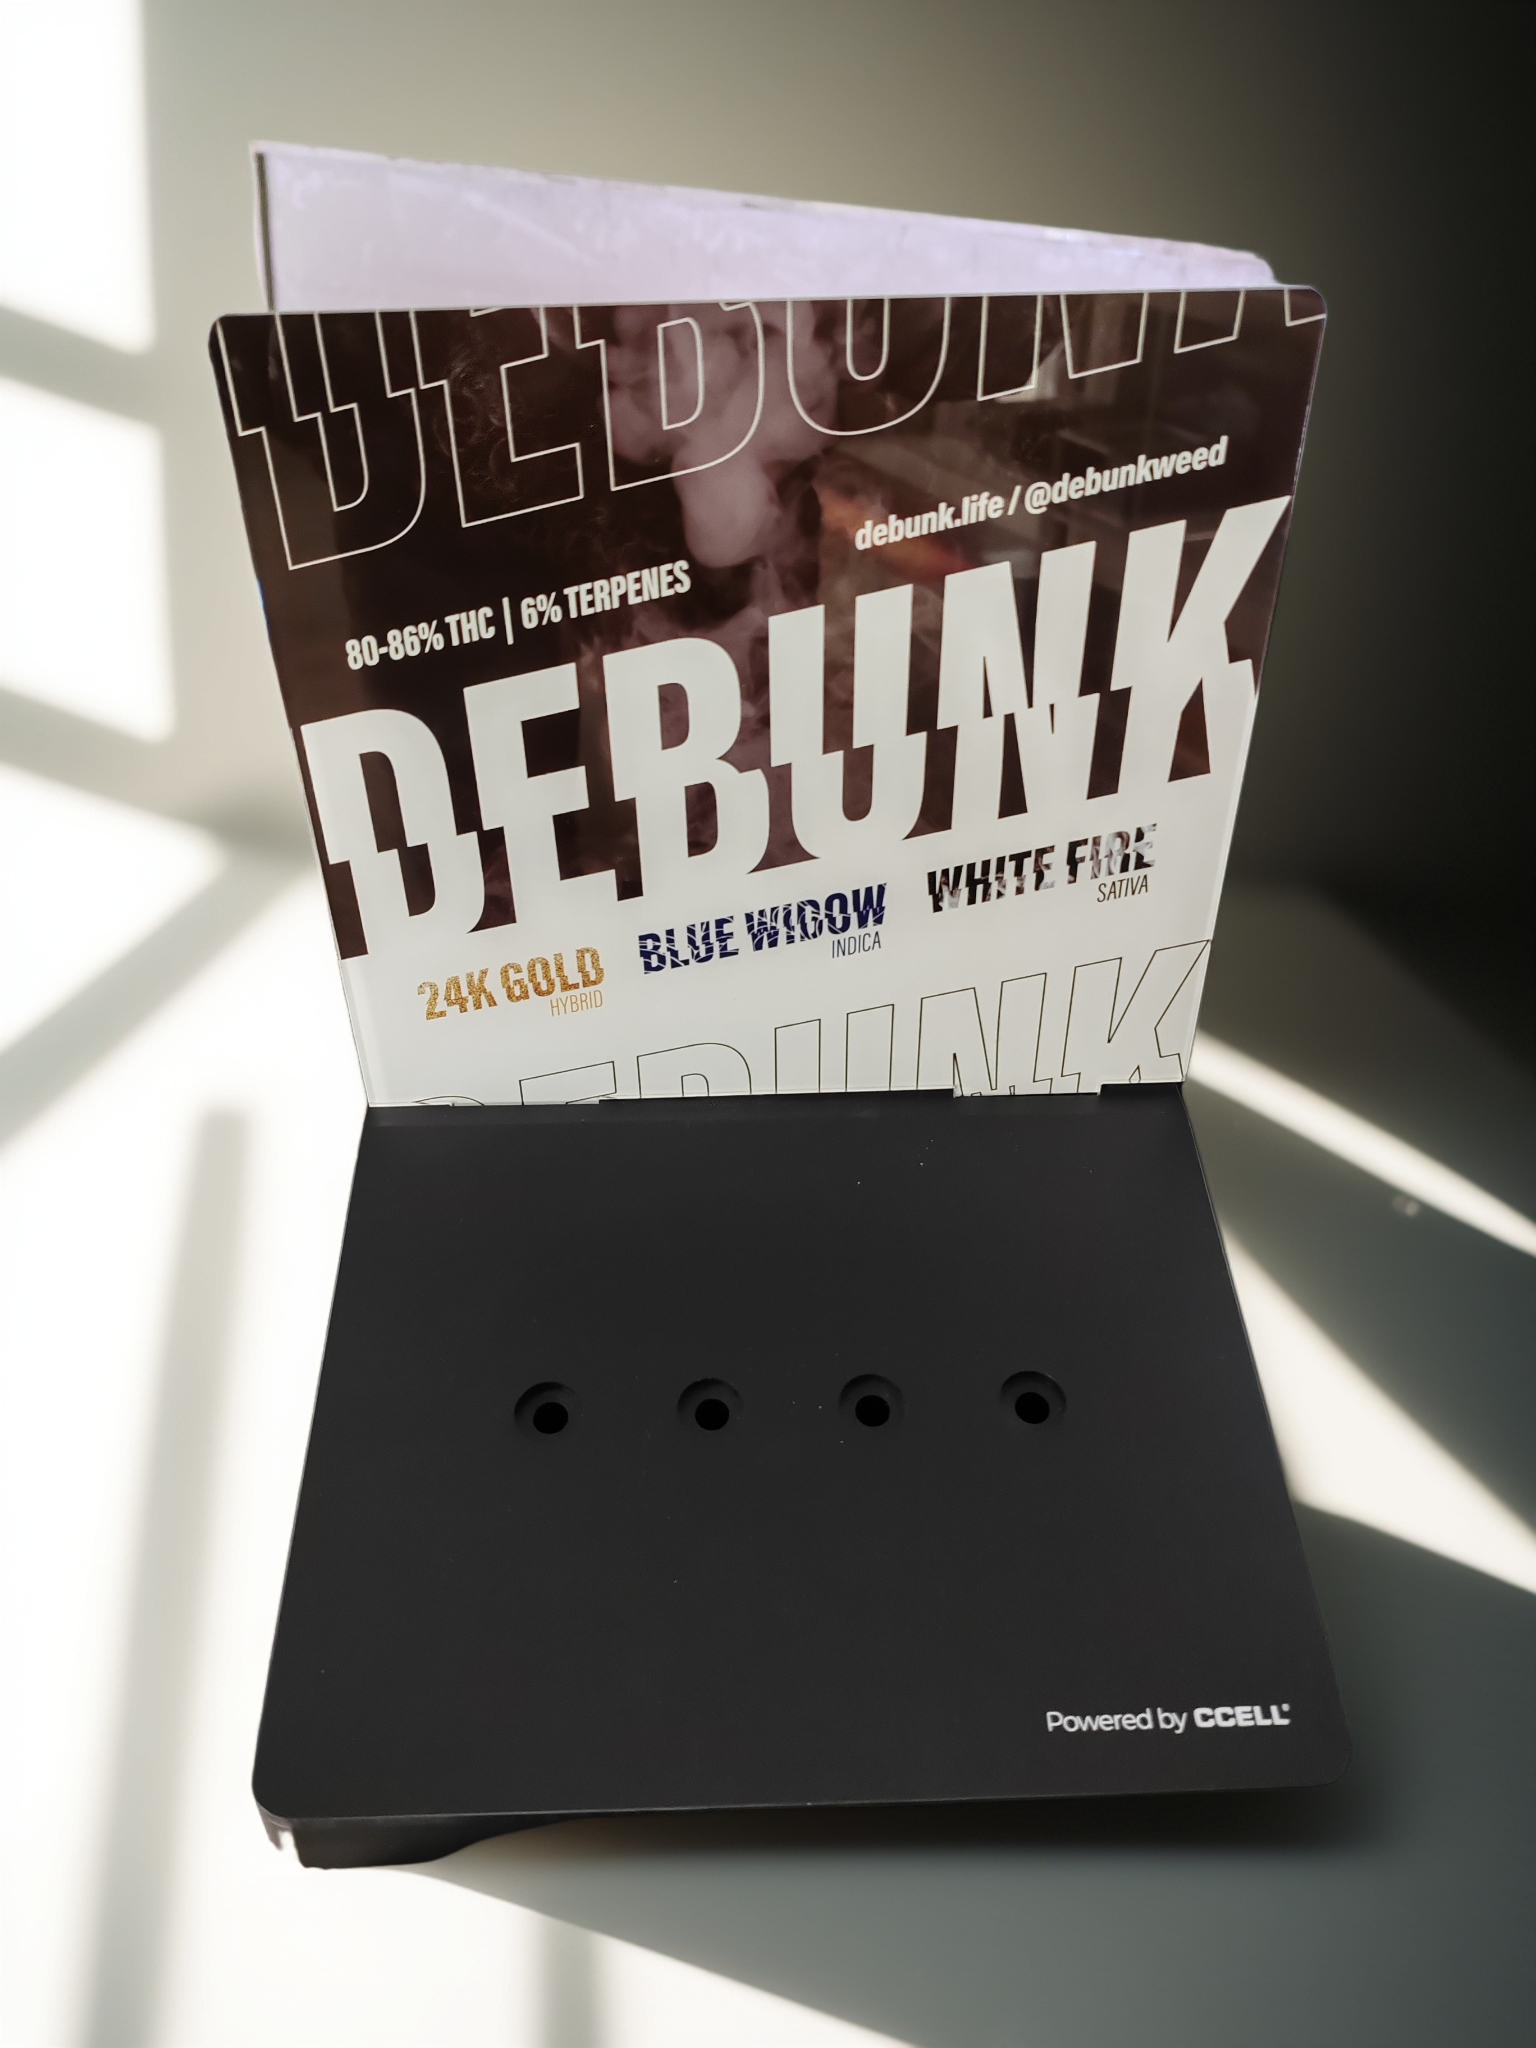
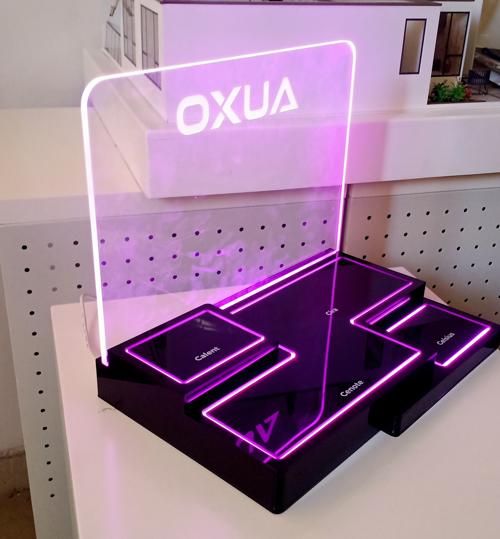
上个月我们接了一批亚克力资料架订单,放办公室做文件分类,图面只写了总长宽高,没把板厚与筋位标在特征旁。下料时按总尺寸开料,粘接后整批二十个架身歪斜变形,摆上桌面一头翘一头沉,客户验收不过。这趟翻车根子在图面只写总尺寸不标筋位、板厚没分级,把筋位特征写进图、三级复检卡死,下料偏移提前量出来,比事后整批返工成本低得多。下面把复盘过程一层层拆开,方便工程师拿模板对图纸,也提醒同行图面标清特征比事后救回省心十倍。很多客户栽过一次就学会把特征标清,单子早写细比事后救回省心,也方便后期逐批对账。
一、特征标清是全站一致基准
板厚与筋位写进图双方都省,也避免厂子在低标上偷工。图纸把公差标在特征旁而非角注,厂子按特征对刀才不出错,这道习惯省掉后期一半扯皮。
我们这趟图面只写总尺寸,筋位靠师傅估,下料偏移整批歪。把筋位标在特征旁,厂子按特征对刀,偏差当场量出,不必等粘接完才发现。特征标清是源头厂敢接返单的底气,也是和客户对账的硬据。美杰亚克力源头工厂做了近20年亚克力,5000余㎡场地、50名高级技师分线带班,来图来样都能接。
整批返工成本是事前标清的十倍,二十个全废的隐形成本远高于多花一道对刀。事前卡死比事后救回省心十倍,也方便后期逐批对账。
二、板厚分级决定不变形
资料架立板才需上厚板,层板纯平面不必浪费。立板留合理厚度比死磕统一厚更稳,给筋位留余量方便装配,过薄易翘边,按承重需求定标划算,三步把翻车变返单。
这趟板厚没分级,薄立板受重一头翘,正是板厚没标清。给立板留足厚、筋位标清,装配顺手不翘边。立板按承重需求定标,比死磕统一厚省料也稳,客户见过程序靠谱,复购也顺。
客户见过程序靠谱,复购也顺。我们把复检记录附给客户,配合自然长久,这比空口保稳有底气。
三、料平是精度前提
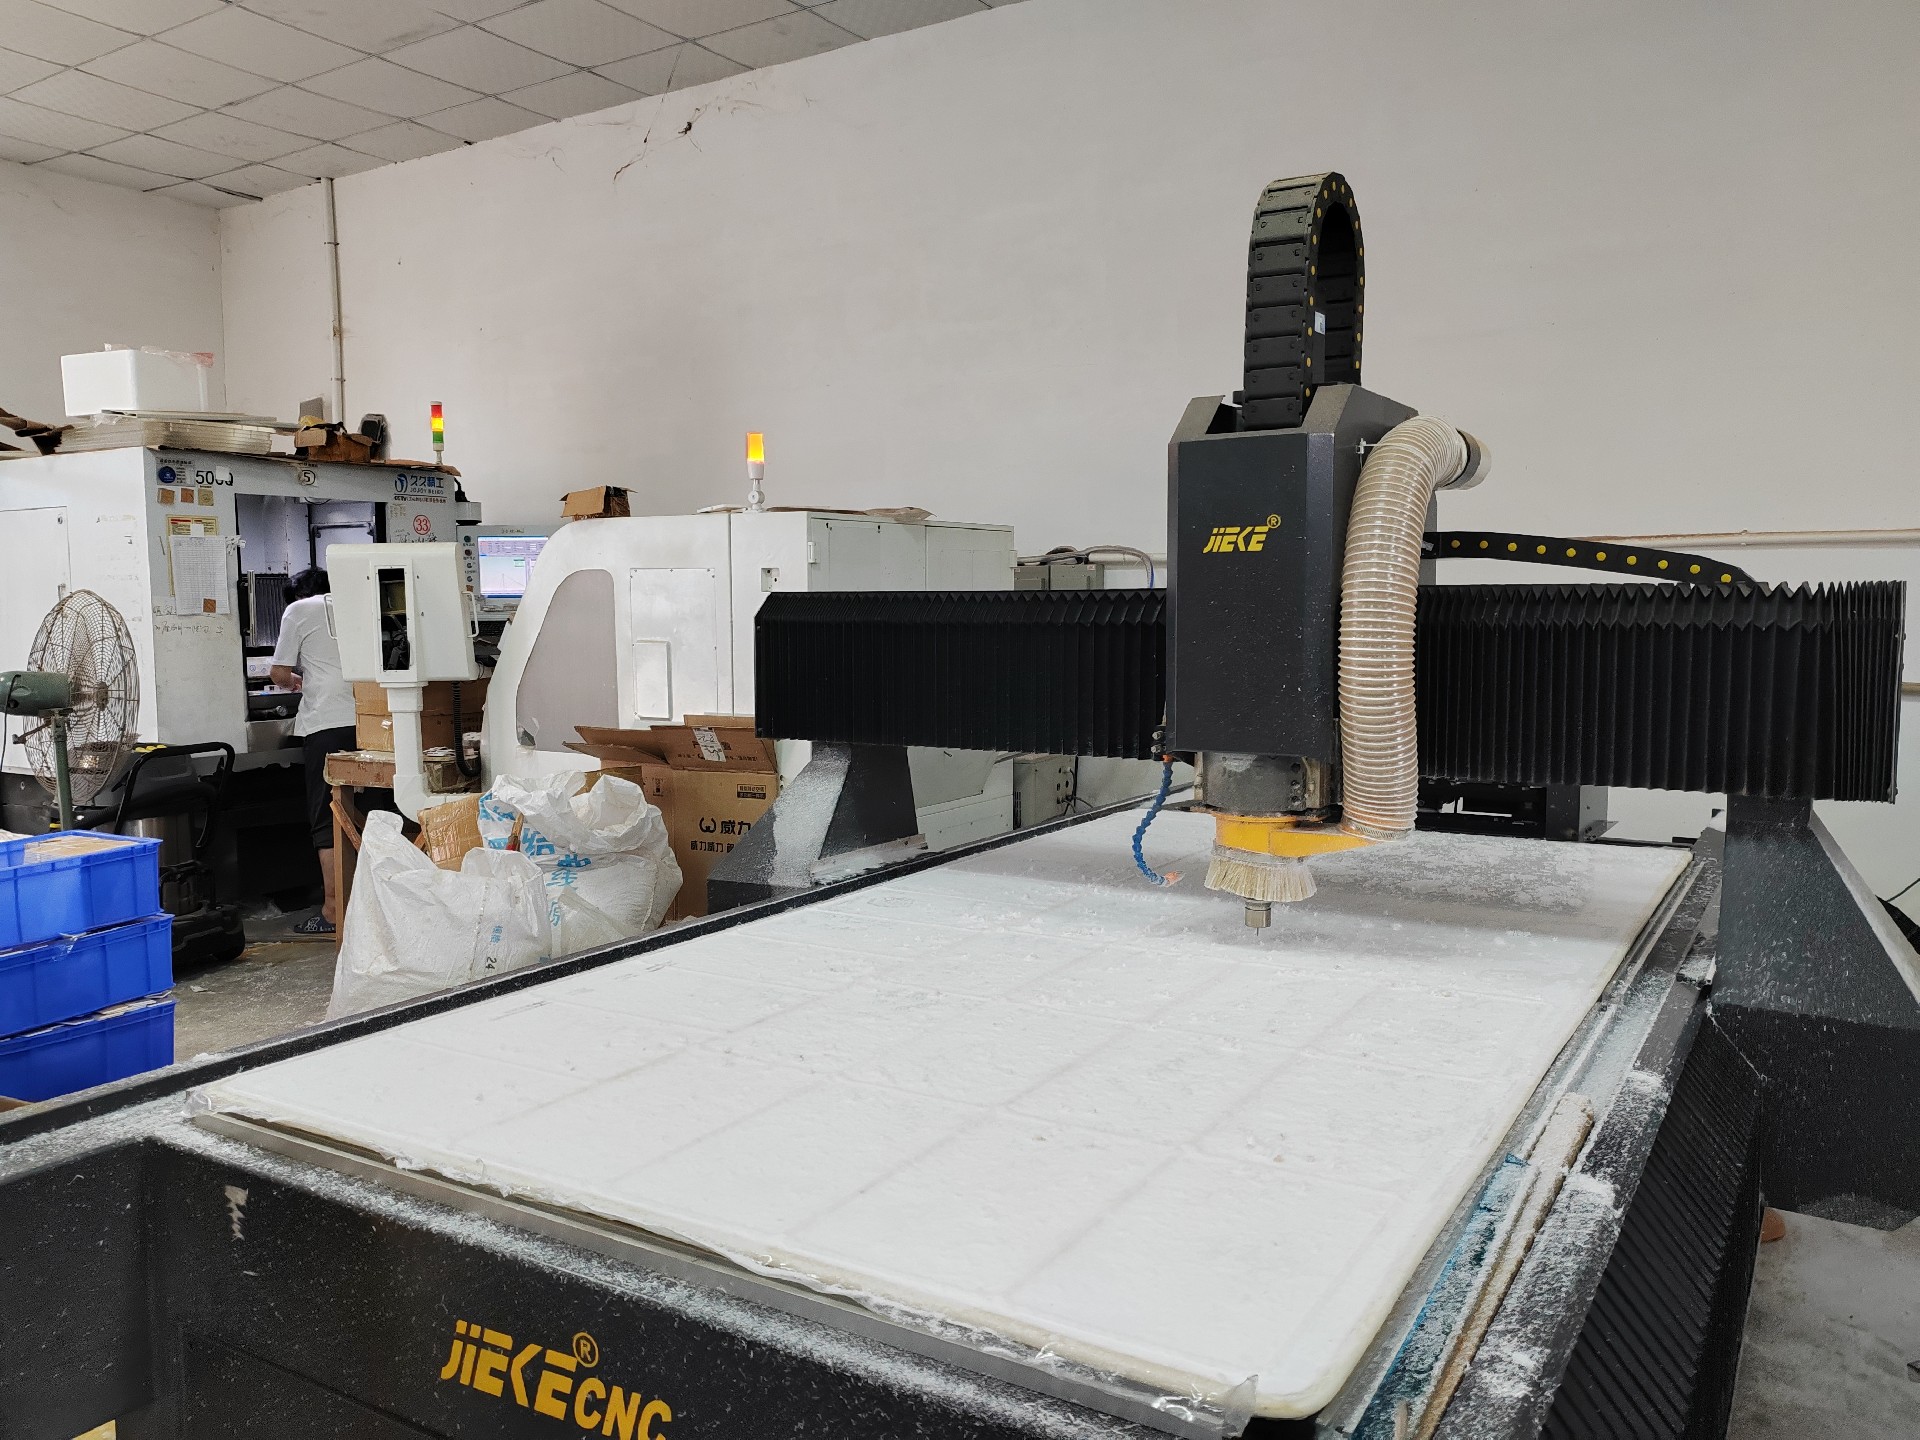
全新料板面平才稳不糠,回料应力不均粘完变形翘边。选厂看它有没有二次元与精雕两台设备,只靠切割机凑配合件的精度靠碰,设备齐才分级可控,这笔尽调比砍单价更值源头厂敢晒型号。像美杰亚克力源头工厂这样5套进口设备加10条流水线摆在明处、精雕稳到±0.1mm、常规切割±0.3mm的车间,来验厂的直接对机器型号,比看宣传图实在。
我们这趟用全新料板面平,粘完不变形,歪斜纯属图面漏标。料平加设备齐,精度才可控。很多水厂靠外发凑、板厚靠碰,同图竞价比价虚高与水厂立刻现形,选厂看它敢不敢晒型号与记录。认证也别只看墙上牌子,ISO9001 与 RoHS 证书要核对原件和适用范围,全新料透光率92%以上才耐看不发雾。
这类翻车在行业里不罕见,根子多在图面表达潦草、板厚凭经验。把特征写进图是把人盯变程序盯的关键一步,很多厂至今没迈过这道坎。
四、留样别只存一件
架体刀版与定位柱各留一件封样,下批开工先对板再放量。封样配二次元记录一并归档,客诉来了直接调档比对,比口头解释有底气。源头厂敢留样才接得住返单,这笔归档功夫省的是后期扯皮。
这趟靠封样对板,偏移提前量出,没等整批粘接完才发现有问题。留样配二次元记录,下批开工先对板,整批才不翻车。客户见过程序靠谱,复购也顺,配合自然长久。
采购拿厂时盯三件事:图面特征标清没、设备齐不齐、留样追不追。三样都敢写敢附的才接得住返单,含糊其辞的多半水厂。
五、三级复检把偏差卡死
这趟能救回,关键是事前把特征写清、把三级复检卡死,下料偏移提前量出来,比事后整批返工成本低得多。把偏差标准沉淀进图纸模板,下次同类单子直接复用,不必再靠人盯。源头厂敢把次品率按千分之一以内控,写进合同才有约束力。
三级复检写进作业指导:首件卡尺量板厚目测筋位、随机抽三件比一致、留样追批次。三句话写进模板,整批才不翻车。源头厂五套进口设备与十条产线兜底,四十八小时出样附工艺报告,正是敢接返单的底气,也方便后期逐批追溯。
复盘落到周会,偏差标准写进模板共享,下批直接调用。团队养成先对板再放量的习惯,整批才不翻车,也方便新人接手。
变形复盘三张表
| 环节 | 原做法 | 改进后 | 效果 |
|---|---|---|---|
| 图面 | 只写总尺寸 | 筋位标特征旁 | 偏移提前量出 |
| 设备 | 切割机凑 | 精雕对刀 | 板厚准 |
| 复检 | 凭手感 | 首件三件留样 | 整批不翻车 |
核价四列清单
| 核验项目 | 方法 | 合格标准 | 风险提示 |
|---|---|---|---|
| 板厚 | 卡尺量 | 与图一致 | 减厚翘 |
| 筋位 | 对位看 | 准 | 偷偏歪 |
| 粘接 | 目测看 | 无开 | 杂料早衰开 |
| 磨边 | 对光看 | 无暗纹 | 布轮发雾 |
六、复盘小结
这趟翻车根子在图面只写总尺寸不标筋位、板厚没分级,把筋位特征写进图、三级复检卡死,下料偏移提前量出来,比事后整批返工成本低得多。把偏差标准沉淀进图纸模板,下次同类单子直接复用,不必再靠人盯。源头厂五套进口设备与十条产线兜底,四十八小时出样附工艺报告,正是敢接返单的底气。客户见过程序靠谱,复购也顺,配合自然长久。很多客户栽过一次就学会把特征标清,单子早写细比事后救回省心。板厚变形这种翻车,事前标清特征比事后救回省心十倍,也方便后期逐批对账。把三级复检写进作业指导,下批开工先对板再放量,整批才不翻车。
七、落地小结
复盘这趟:筋位与板厚标在特征旁别写角注,配合处上精雕留间隙,首件三件检测留样追。三句话写进作业指导,整批才不翻车。工程师把这三件事弄明白,和厂子对话也硬气,对方知道你懂行自然不敢在公差上偷工。源头厂五套进口设备与十条产线兜底,支持来图来样,四十八小时出样附工艺报告,正是敢接返单的底气,也方便后期逐批追溯。
这趟翻车给同行提了个醒:图面标清特征不是多此一举,而是把人盯变程序盯的关键一步。很多厂至今没迈过这道坎,图面只写总尺寸,筋位靠师傅估,下料偏移整批偏,等粘接完才发现已来不及。我们靠三级复检把偏差卡死:一级首件卡尺量板厚、目测筋位是否准;二级随机抽三件比一致;三级留样追到具体批次。三句话写进模板,整批才不翻车。长期配合更看追溯:留样与二次元记录归档后,下批开工先对板再放量,偏差有档可查,厂子不敢在批次间偷减。把样件标准写进合同,小批试单样对再谈年框,比押大批量稳得多。筋位才需上精雕,纯平面不必浪费,配合件留合理间隙比死磕零公差更稳,给精雕留余量方便装配,过薄易翘边,按承重需求定标划算。全新料板面平才稳不糠,回料应力不均粘完变形翘边,选厂看它有没有二次元与精雕两台设备,只靠切割机凑精度靠碰。源头厂五套进口设备与十条产线兜底,四十八小时出样附工艺报告,正是敢接返单的底气,也方便后期逐批追溯。客户见过程序靠谱,复购也顺,配合自然长久,这类翻车事前标清特征比事后救回省心十倍。图面把特征标在旁、三级复检卡死,下料偏移提前量出来,比事后整批返工成本低得多,这笔明细账早算早省心。很多同行反馈,模板沉淀后同类单子直接复用,不必再靠人盯,新人接手也快,团队养成先对板再放量的习惯,整批才不翻车。如果把筋位公差写进工艺卡随单流转,操作工按卡对刀、质检按卡量数,偏差当场现形,厂子想偷减也没借口。这套把人盯变程序盯的做法,正是源头厂敢接返单的底气,也方便后期逐批追溯与财务对账。
常见问题
资料架为什么会变形
多因图面只写总尺寸漏标筋位、板厚没分级,下料按总尺寸开料粘接后整批歪。把筋位标在特征旁、板厚分级,厂子按特征对刀,偏差提前量出,不必等粘接完才发现。
三级复检指什么
首件卡尺量板厚目测筋位、随机抽三件比一致、留样追批次。三句话写进模板,整批才不翻车,也方便后期逐批追溯。
回料板会变形吗
回料应力不均粘完变形翘边,全新料板面平才稳。选厂看它有没有二次元与精雕两台设备,只靠切割机凑精度靠碰,设备齐才分级可控。
留样为什么别只存一件
架体刀版与定位柱各留一件封样,下批开工先对板再放量。封样配二次元记录归档,客诉来了直接调档比对,比口头解释有底气。
偏差标准怎么沉淀
把筋位公差写进图纸模板,下次同类单子直接复用,不必再靠人盯。源头厂敢晒型号与记录才接得住返单,这笔归档省的是后期扯皮。
交期受翻车影响吗
常规打样四十八小时出样附工艺报告,急单七十二小时出货,按图纸排产不误档期,节点写清才不误事,特征标清反而更顺。
来图定制支持吗
支持来图来样加工,美杰亚克力源头工厂按图排工艺,首件检测留样再放量,样量一致才放行,记录逐批附方便追溯。
怎么避免同类翻车
图面把筋位标特征旁、三级复检卡死、留样追批次。三件事写进作业指导,下批开工先对板再放量,整批才不翻车,比事后救回省心十倍。
联系方式
联系方式(定制咨询):
- 定制热线:15602972089
- 官网工艺案例与实拍:https://www.mjyakeli.cn/
数据来自企业公开资质与行业标准,未使用无出处夸大。想把图纸变成实物,可访问 https://www.mjyakeli.cn/ 看车间实况与检测记录,或拨 15602972089 沟通来图定制;美杰亚克力源头工厂支持小批量试单与来图来样加工。