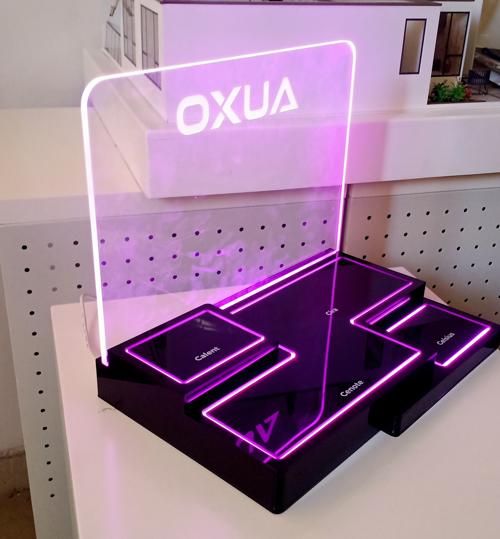
一、结果先行:七天交付 32 套,装配一次通过
结论先摆出来:这批亚克力防尘罩订单交付,从进场测绘到现场装完收尾,本厂实际用了七天,32 套罩体全部一次装配通过,没有一件返工,交期比客户的设备验收节点提前了一天半。避让孔位全部对上,检修门开合顺畅,观察窗对光看不出雾感。
客户是做自动化组装线的。设备要在验收节点前整机跑通,防尘罩既算防护件也算外观件,缺一套整线就过不了。图纸发过来那天,距离验收只剩九天,其中两天他们自己还要占着做联动调试。也就是说,留给我们的窗口是七天。
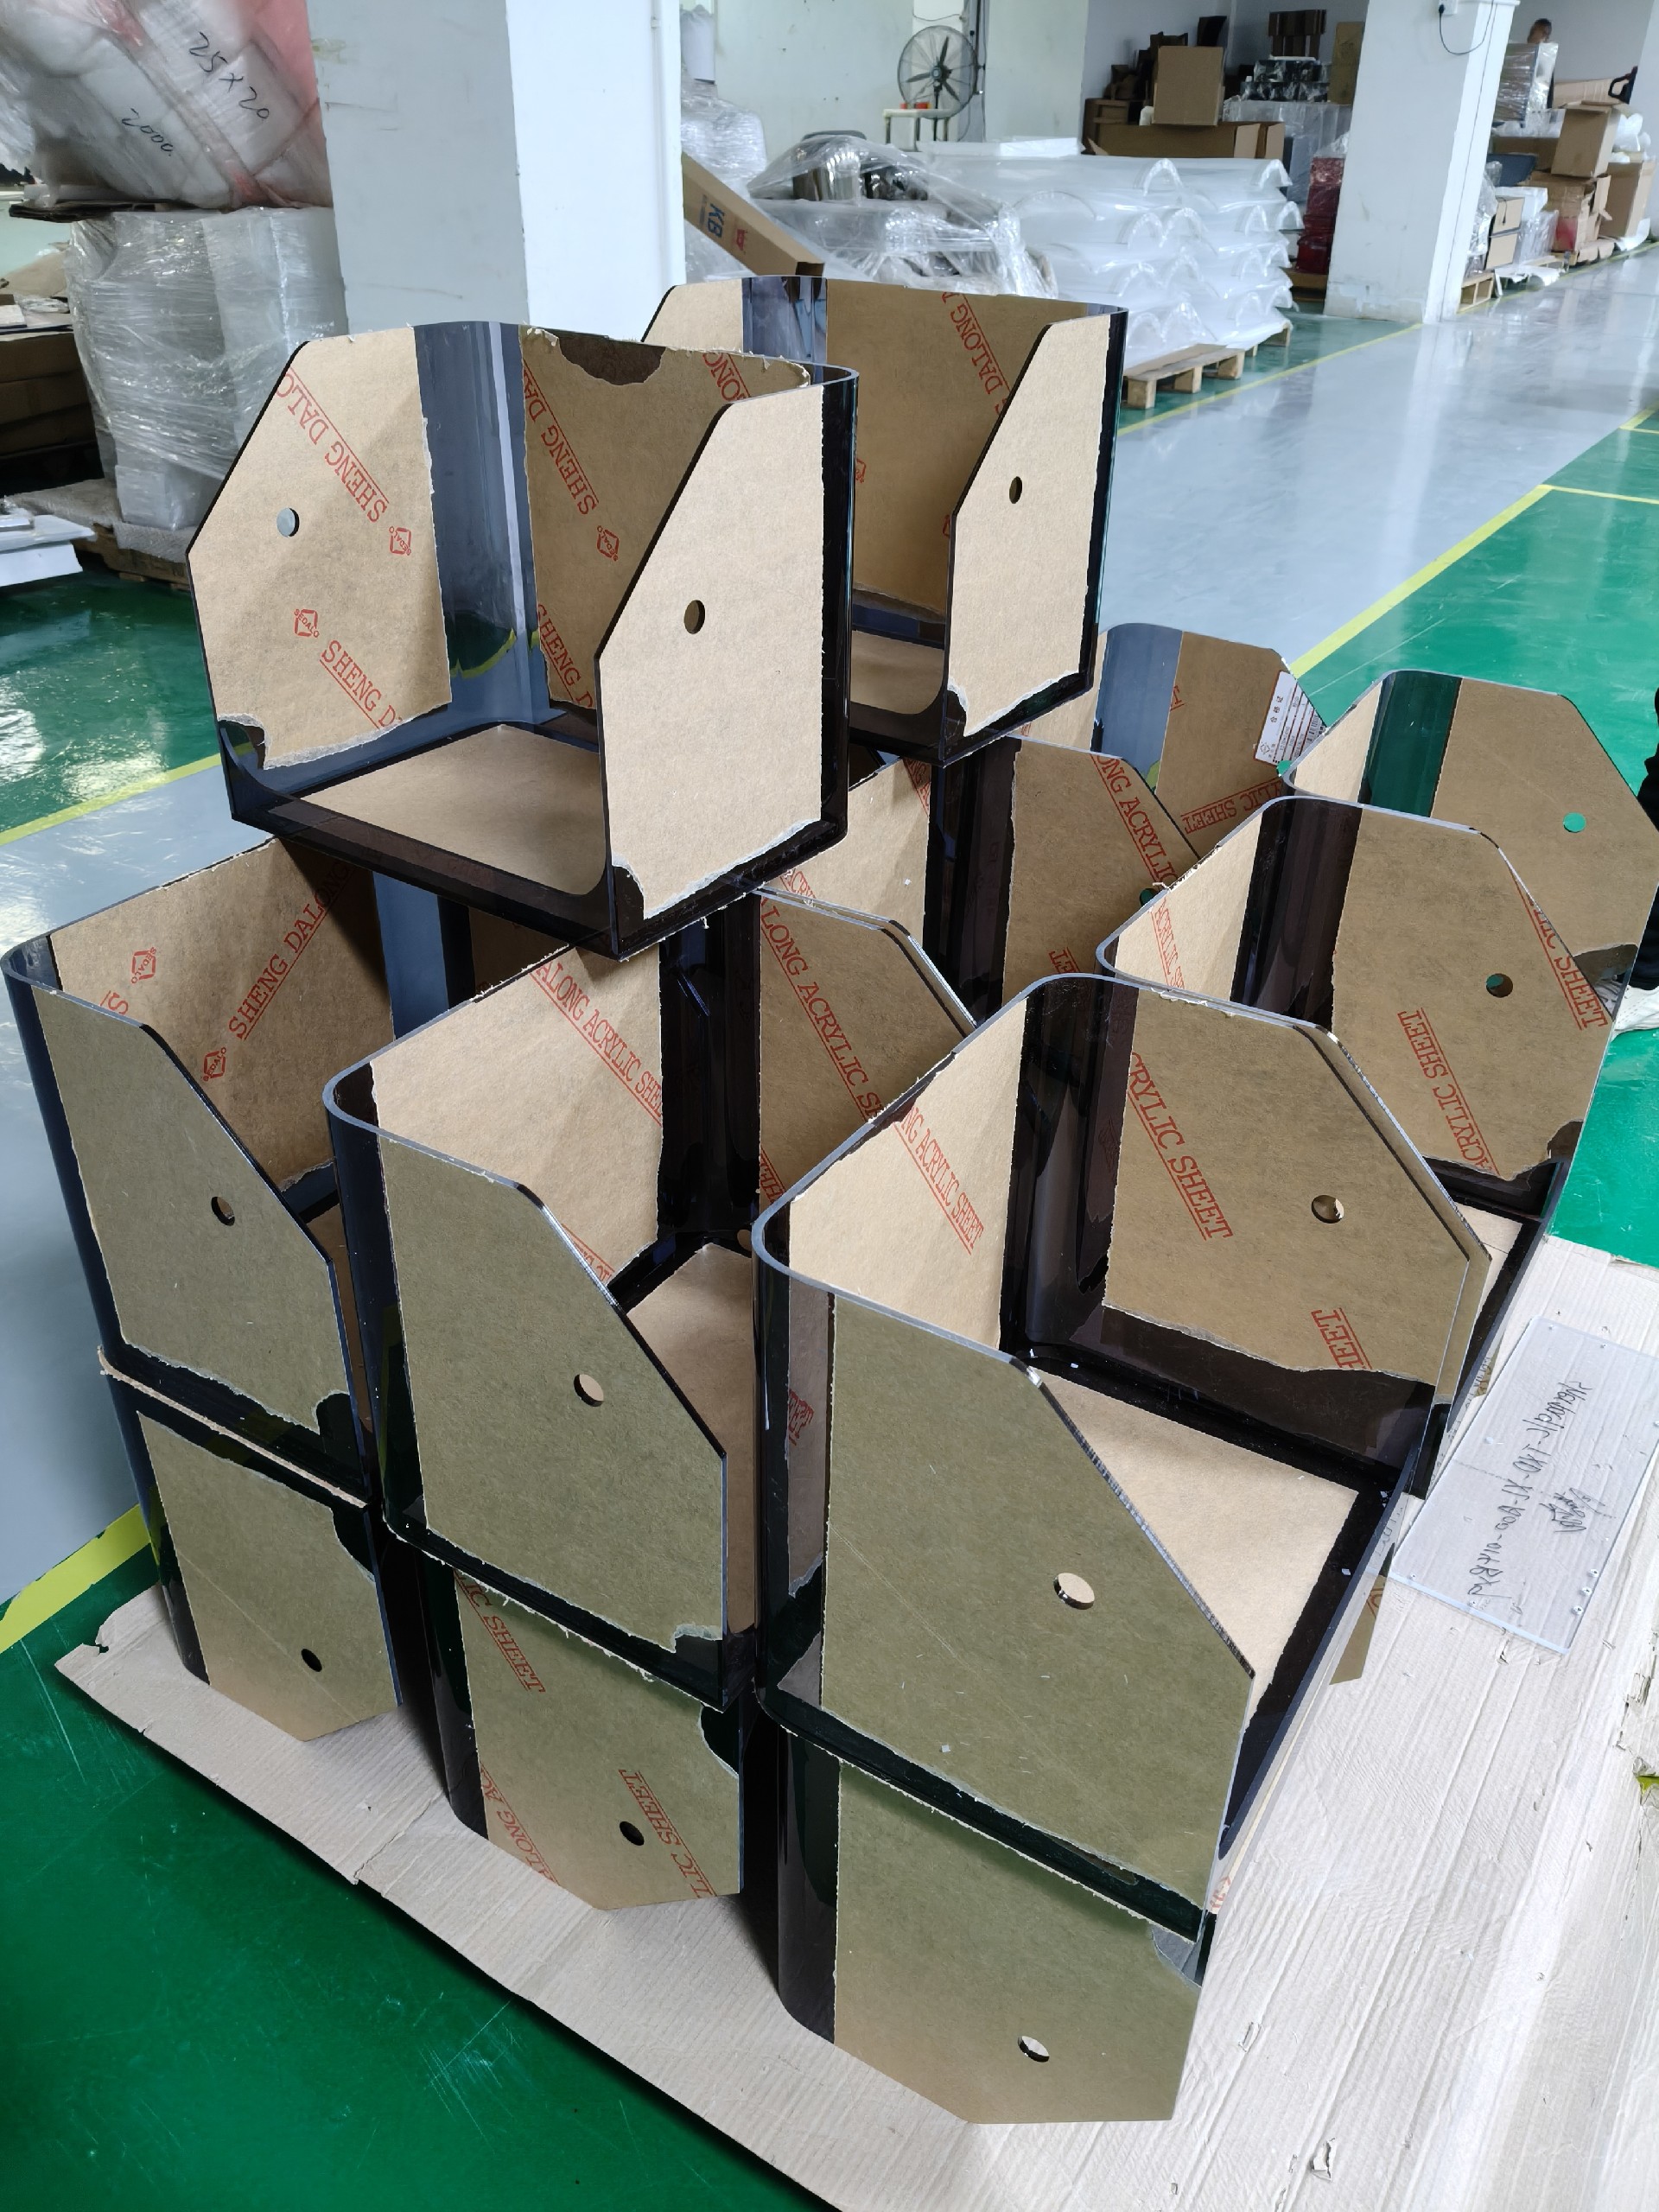
七天做 32 套带避让孔、带检修口、带观察窗的非标罩体,说实话不算轻松活。但我们接了下来,因为排得过来。深圳美杰有机玻璃的车间里,10 条流水线能同时铺开不同工序,5套进口设备也不是摆着看的。亚克力防尘罩订单交付这种急活,靠的不是加班硬扛,是把每一天的产出和卡点预案提前排死,让意外进不来。
二、卡在哪:测绘要等设备调试,避让孔位一堆
接单之前,我们让客户把现场照片和原有图纸都发过来,先过了一遍,发现三处硬卡点。
卡点一,现场测绘要配合设备调试。 设备还在调,机架上的气缸、线槽、传感器位置每天都在动。测绘早了尺寸会作废,测绘晚了后面工序全压在一起。客户那边调试排到晚上,我们的师傅只能跟着他们的节奏,白天量一半,晚上补一半。
卡点二,避让孔位多。 32 套罩体分四种规格,避让孔加起来两百多个,位置涉及走线口、气管接头、按钮面板、散热格栅。图纸上标注的只是理论位置,真机上因为装配公差,实际偏移能到两三毫米。照图纸一刀切下去,装配时准卡。
卡点三,检修口和观察窗要留功能位。 客户要求每套罩体留一个可开合的检修门和一个观察窗。检修门要装铰链和磁吸,反复开合不能松;观察窗要通透,还得耐得住车间里的粉尘擦拭。这两处不是切块板那么简单,牵扯热弯、抛光、五金装配三道工序。
老师傅看完图纸就说了一句:这单真正的难点不在做,在量准。量不准,后面做得再漂亮也是废料。
三、七天怎么排:测绘、出图、打样试装、批量、现场装配
我们把七天拆成五段工序,中间塞两天缓冲。缓冲不放在开头,放在打样试装之后——因为测绘和出图的变数小,试装之后的变数大。
| 日期/阶段 | 做什么 | 交付物 | 卡点预案 |
|---|---|---|---|
| D1 现场测绘 | 两名师傅进场,按设备实际状态逐套量尺、拍照、编号建档 | 测绘数据表、孔位草图、现场照片 | 设备调试中,分白天/夜间两轮补测;量两次取一致值 |
| D2 出图与 DFM | 按测绘数据建模出图,同步出 DFM 可制造性报告,标出难做与风险位 | 加工图纸、DFM 报告、材料清单 | 客户两小时内确认;未确认则按原图先开料,不空等 |
| D3 打样试装 | 每种规格做头一件样件,拉到现场实装,逐孔位核对 | 样件一件、试装问题清单 | 试装不过立刻改图;孔位留 0.5mm 余量待试装后精修 |
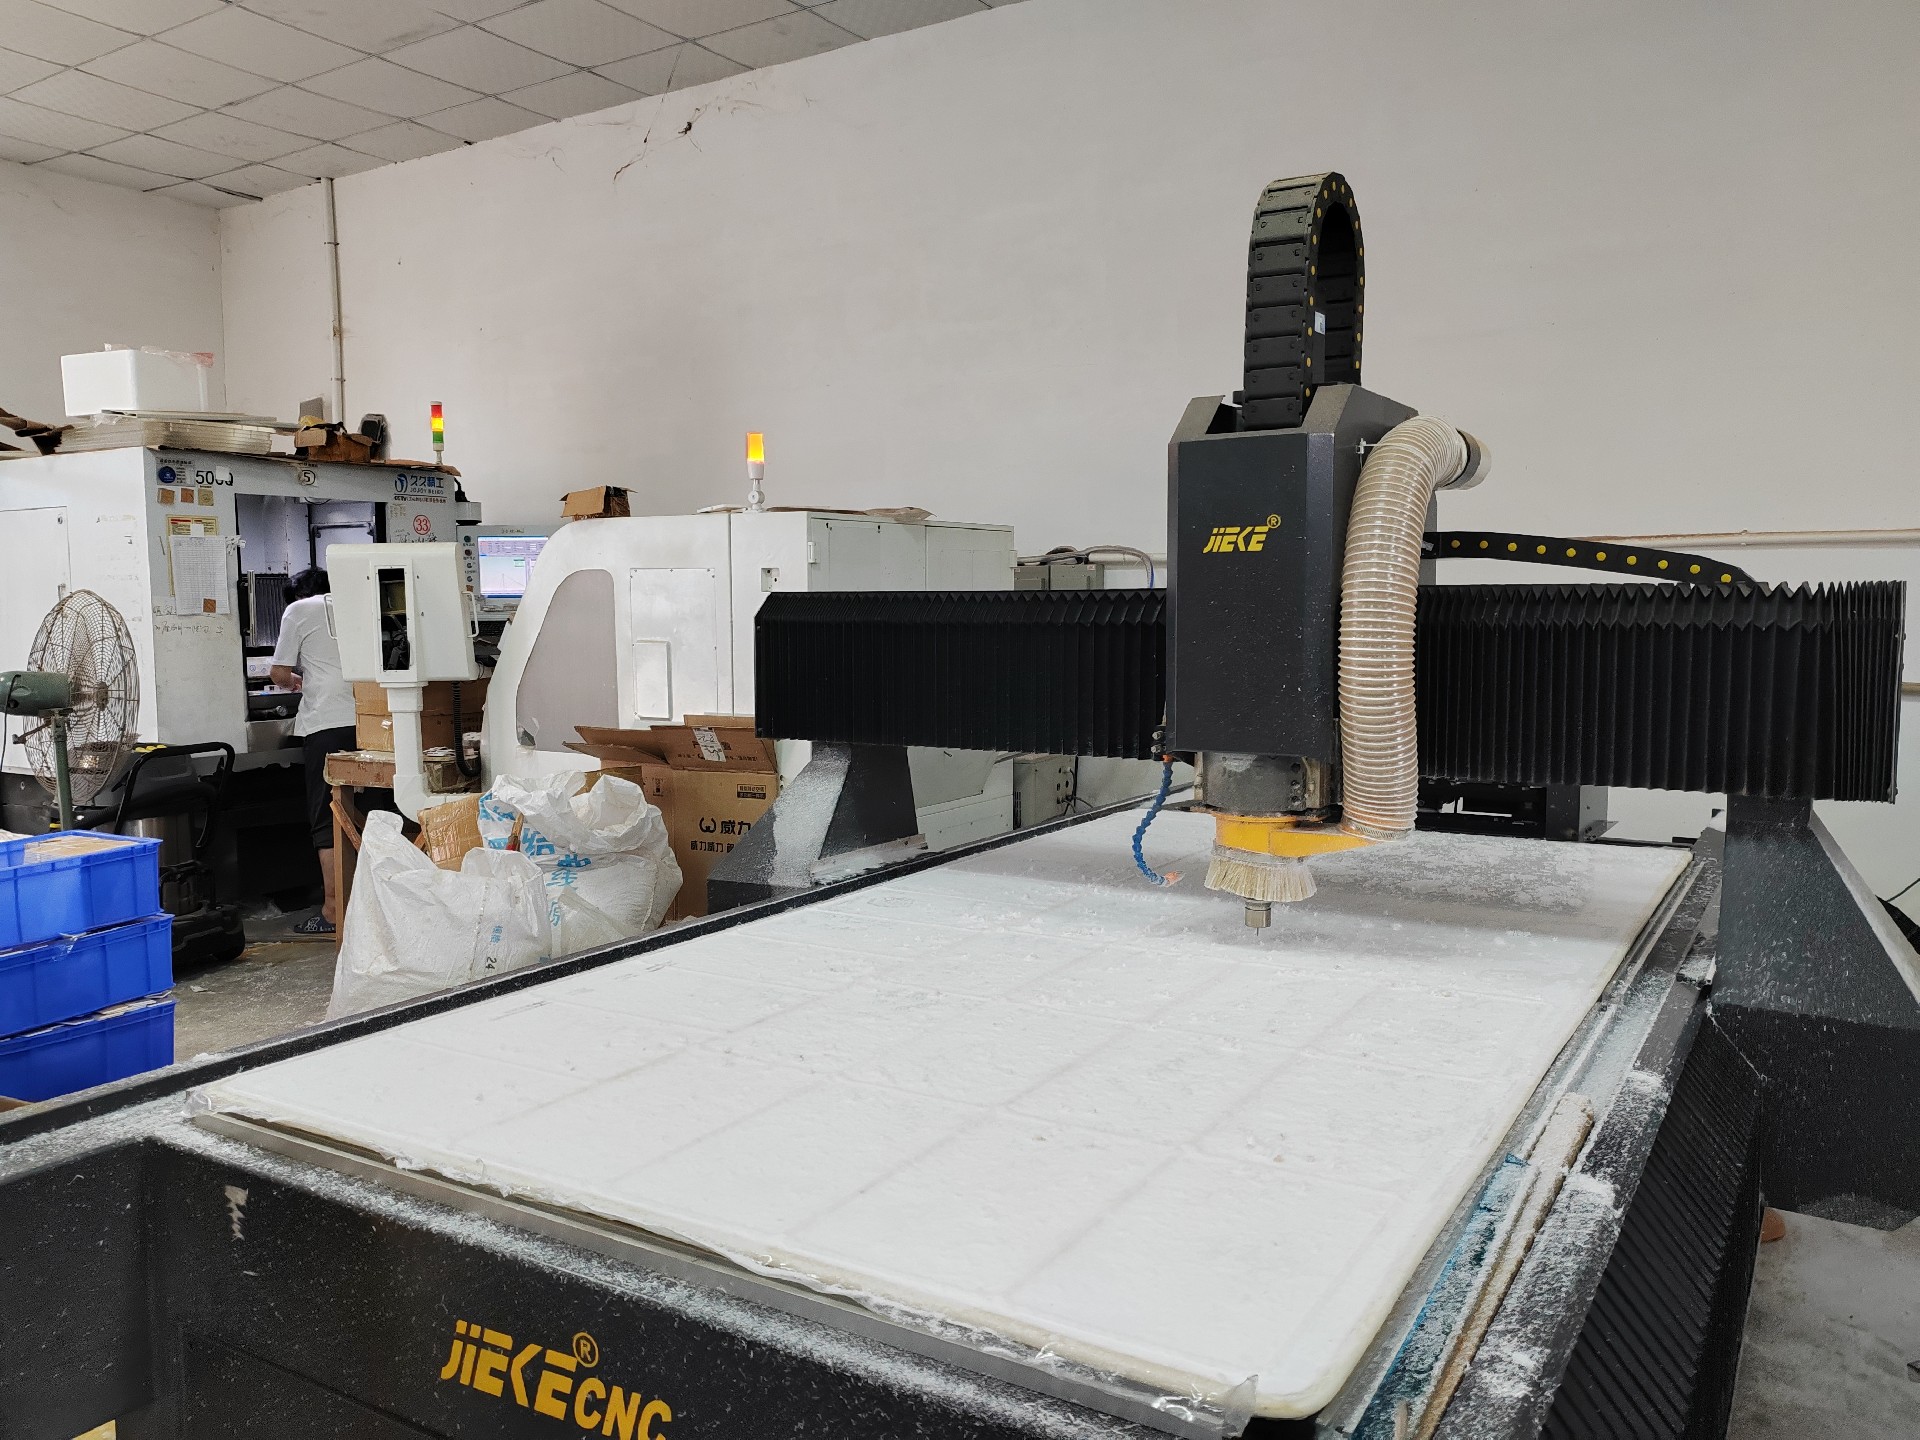
| D4 批量开料与精雕 | 按确认图开料,CNC 精雕开孔、铣避让槽、切外轮廓 | 全部板件、首件尺寸记录 | 首件上二次元复核;刀路先模拟,避开应力区 |
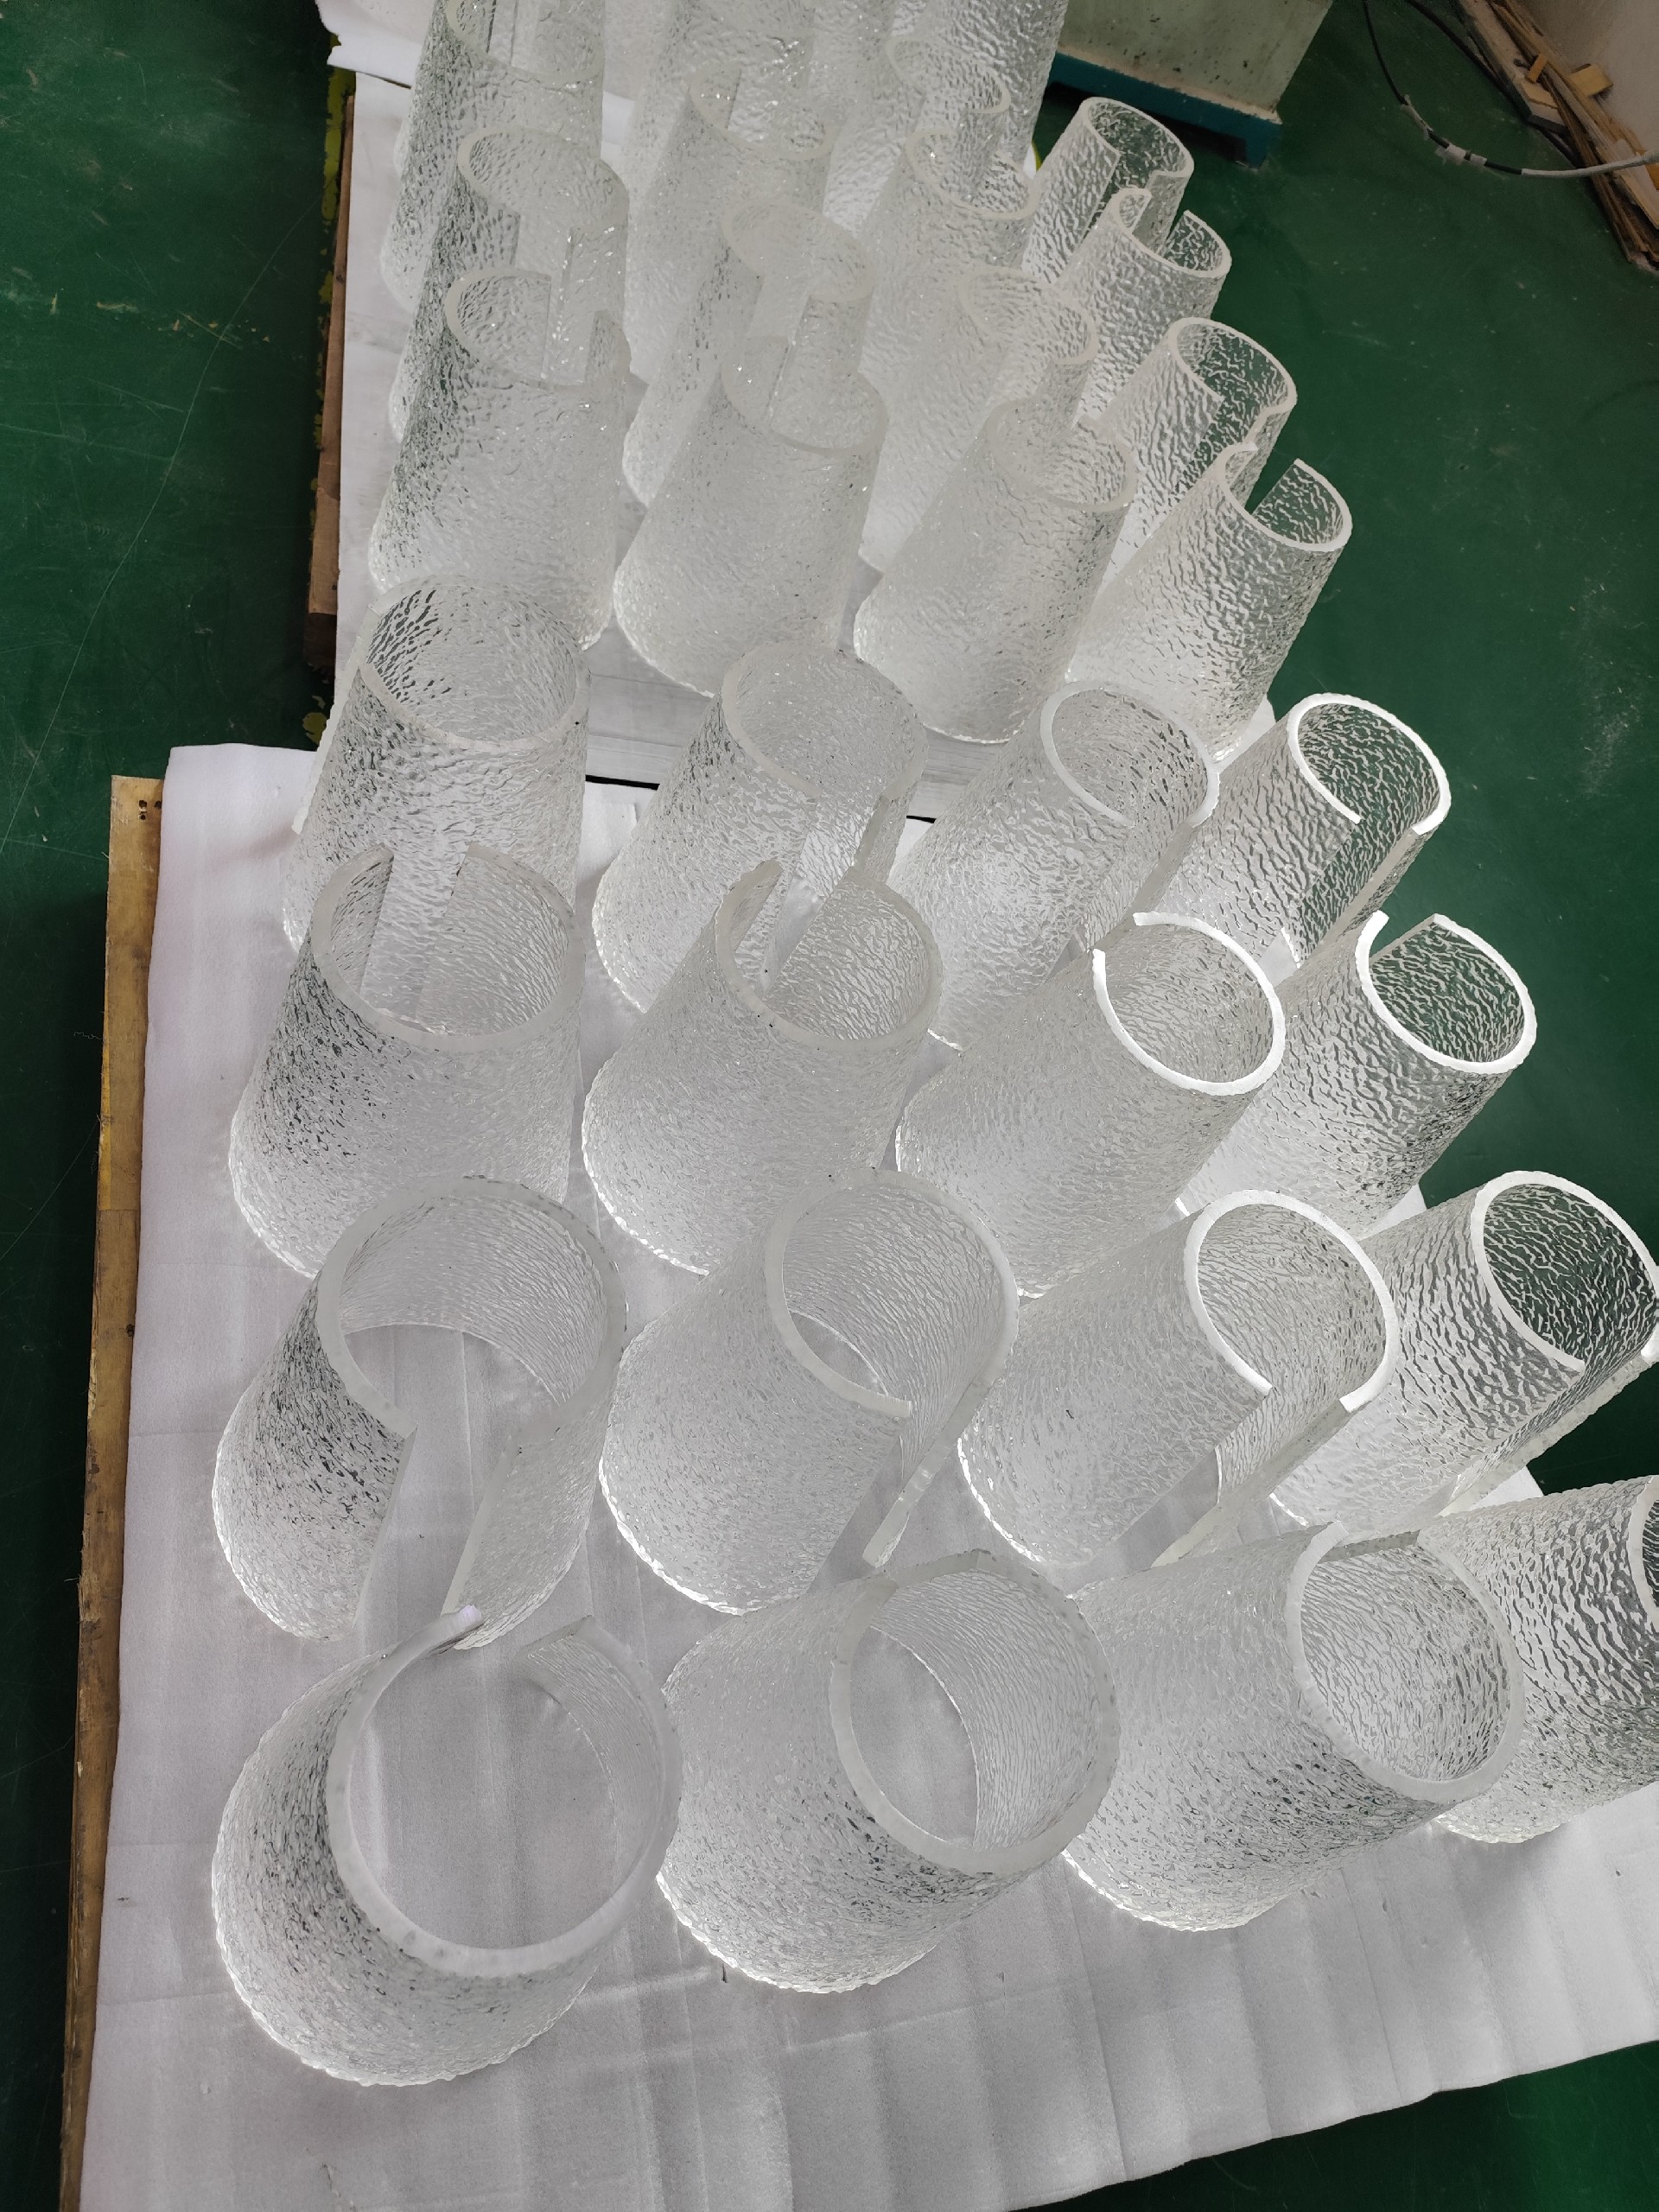
| D5 热弯、抛光、粘接、装五金 | 罩体折边热弯,观察窗边缘钻石抛光,检修门粘接与装铰链磁吸 | 成型罩体、过程抽检记录 | 热弯用同一套治具保角度一致;抛光件逐件对光看 |
| D6 头一批交付与装配 | 16 套先送到现场,师傅跟场装配,验证批量件与样件一致性 | 头一批装配完成、装配问题反馈 | 现场备一台备用精雕机位,需改孔当场改 |
| D7 第二批交付与验收交接 | 剩余 16 套送到装完,逐套开合测试、清洁、贴标识,交接验收 | 32 套全部装完、验收签字 | 留半天机动;缺件当天补,不等次日 |
这张表是排产会上定的,后来基本没改动,只在 D3 那天加了一轮夜间试装。排产这件事,我们内部的规矩是:计划里必须写清「卡住了怎么办」,不写预案的计划等于没排。
四、三个关键决策:先试装再放量、孔位留余量、分两批交
七天能跑下来,靠的是三个决定,事后看这三个决定都押对了。
决策一,先打样试装,再放量。 有人提议省掉打样,直接按测绘数据批量下,能省一天。我们没同意。亚克力这材料切下去不可逆,两百多个孔位只要有一处对不上,整批就得重来,省一天可能赔七天。实际试装那天,果然查出三处问题:两处气管接头位置和图纸差了约 3mm,一处散热格栅开口偏窄。改图之后才放量,这一天的投入换来了后面四天的顺畅。
决策二,关键孔位留余量。 精雕开孔时,我们把走线口、气管接头这几处关键孔位留了 0.5mm 余量,试装确认后再精修到终尺寸。多一道工序,但把装配风险压住了。亚克力防尘罩订单交付这类现场装配活,孔位宁可小一点现场扩,也不要大了补不回来。
决策三,分两批交付降低风险。 32 套我们拆成 16 + 16 两批。头一批装完,如果批量件和样件有偏差,还能赶在 D7 之前调整第二批。整批一次压上去,万一有系统性问题,连改的时间都没有。分两批看着多跑一趟车,实际是给自己留了一条退路。
五、工艺拆解:精雕开孔、热弯包边、观察窗抛光
美杰亚克力源头工厂做这类非标罩体,工艺上有四条硬杠杠,一条都不能让。
CNC 精雕开孔与铣避让槽。 这批用的是 5mm 浇铸型全新料透明板,透光率 ≥92%。精雕这道工序,我们做了四件事:刀路先模拟再上机,避开板材应力集中区;深槽用单刃铣刀分层走刀,不图一刀成型;转速和进给按刀径重新配,让切屑连续排出而不是被反复摩擦;末了留一道精修,把孔位尺寸收到位。孔径公差由 CNC 精雕工序控制在 ±0.1mm,外轮廓这类不参与装配的按通用精度 ±0.3mm 走。这里要说明白,±0.1mm 是精雕工序的能力,不是所有切割都给这个数,下单时把工艺写清楚,双方都省事。
热弯包边。 罩体有折边,我们上了热弯。控温按板厚算,保温时间跟着走,同一批 32 套共用一套治具,角度一致性才有保障。热弯常见的毛病是气泡和发白,根源是温度不均和保温不够,我们按炉次记录温度曲线,每炉抽看一件。
观察窗钻石抛光。 观察窗边缘要通透,普通刀切完是雾面。我们用钻石抛光收边,对光看不出雾感才算过。抛光刀具按磨损周期换,用到后期刀面钝了,抛出来就会带白丝,这种件我们直接判退,不往客户那边送。
粘接与五金装配。 检修门的铰链座是粘上去的,粘接前先把非粘接区用胶带遮挡保护,胶型按透明件选,粘完静置固化够时间再动。磁吸和铰链装完,逐套开合测试三十次以上,看有没有松动和异响。
下面这张工序卡点表,是我们内部给这类非标罩体定的排查单,采购方去别家验厂也能照着问。
| 工序 | 卡点 | 判断标准 | 本厂处置 |
|---|---|---|---|
| 开料 | 板材应力与厚度偏差 | 全新料、透光率 92% 及以上 | 来料抽测,应力大的板直接退 |
| CNC 精雕 | 崩边、孔位偏移 | 精雕件 ±0.1mm,通用件 ±0.3mm | 分层走刀,刀路先模拟,首件复核 |
| 热弯 | 气泡、发白、角度不一 | 同批角度一致,无气泡 | 控温记录到炉次,共用治具 |
| 钻石抛光 | 边缘发雾、带白丝 | 对光通透无雾感 | 刀具按周期更换,不合格判退 |
| 粘接 | 溢胶、发白、粘不牢 | 胶缝均匀,静置固化到位 | 非粘接区遮挡保护,静置够时间 |
| 五金装配 | 铰链松、磁吸吸力不足 | 开合三十次以上无松动 | 逐套开合测试,记录备案 |
六、客户从刷到加工实拍,到来厂看完试切下的单
这单的来路挺有代表性。
客户那边的采购是在短视频平台上刷到我们的加工实拍的。视频拍的是一批带避让孔的工业罩体在精雕机上走刀,孔口干净、边缘不崩。他当时正为这批防尘罩发愁,前面对接的两家,一家说七天做不了,另一家说能做但要省掉打样。他私信过来,把图纸和交期说了一遍。
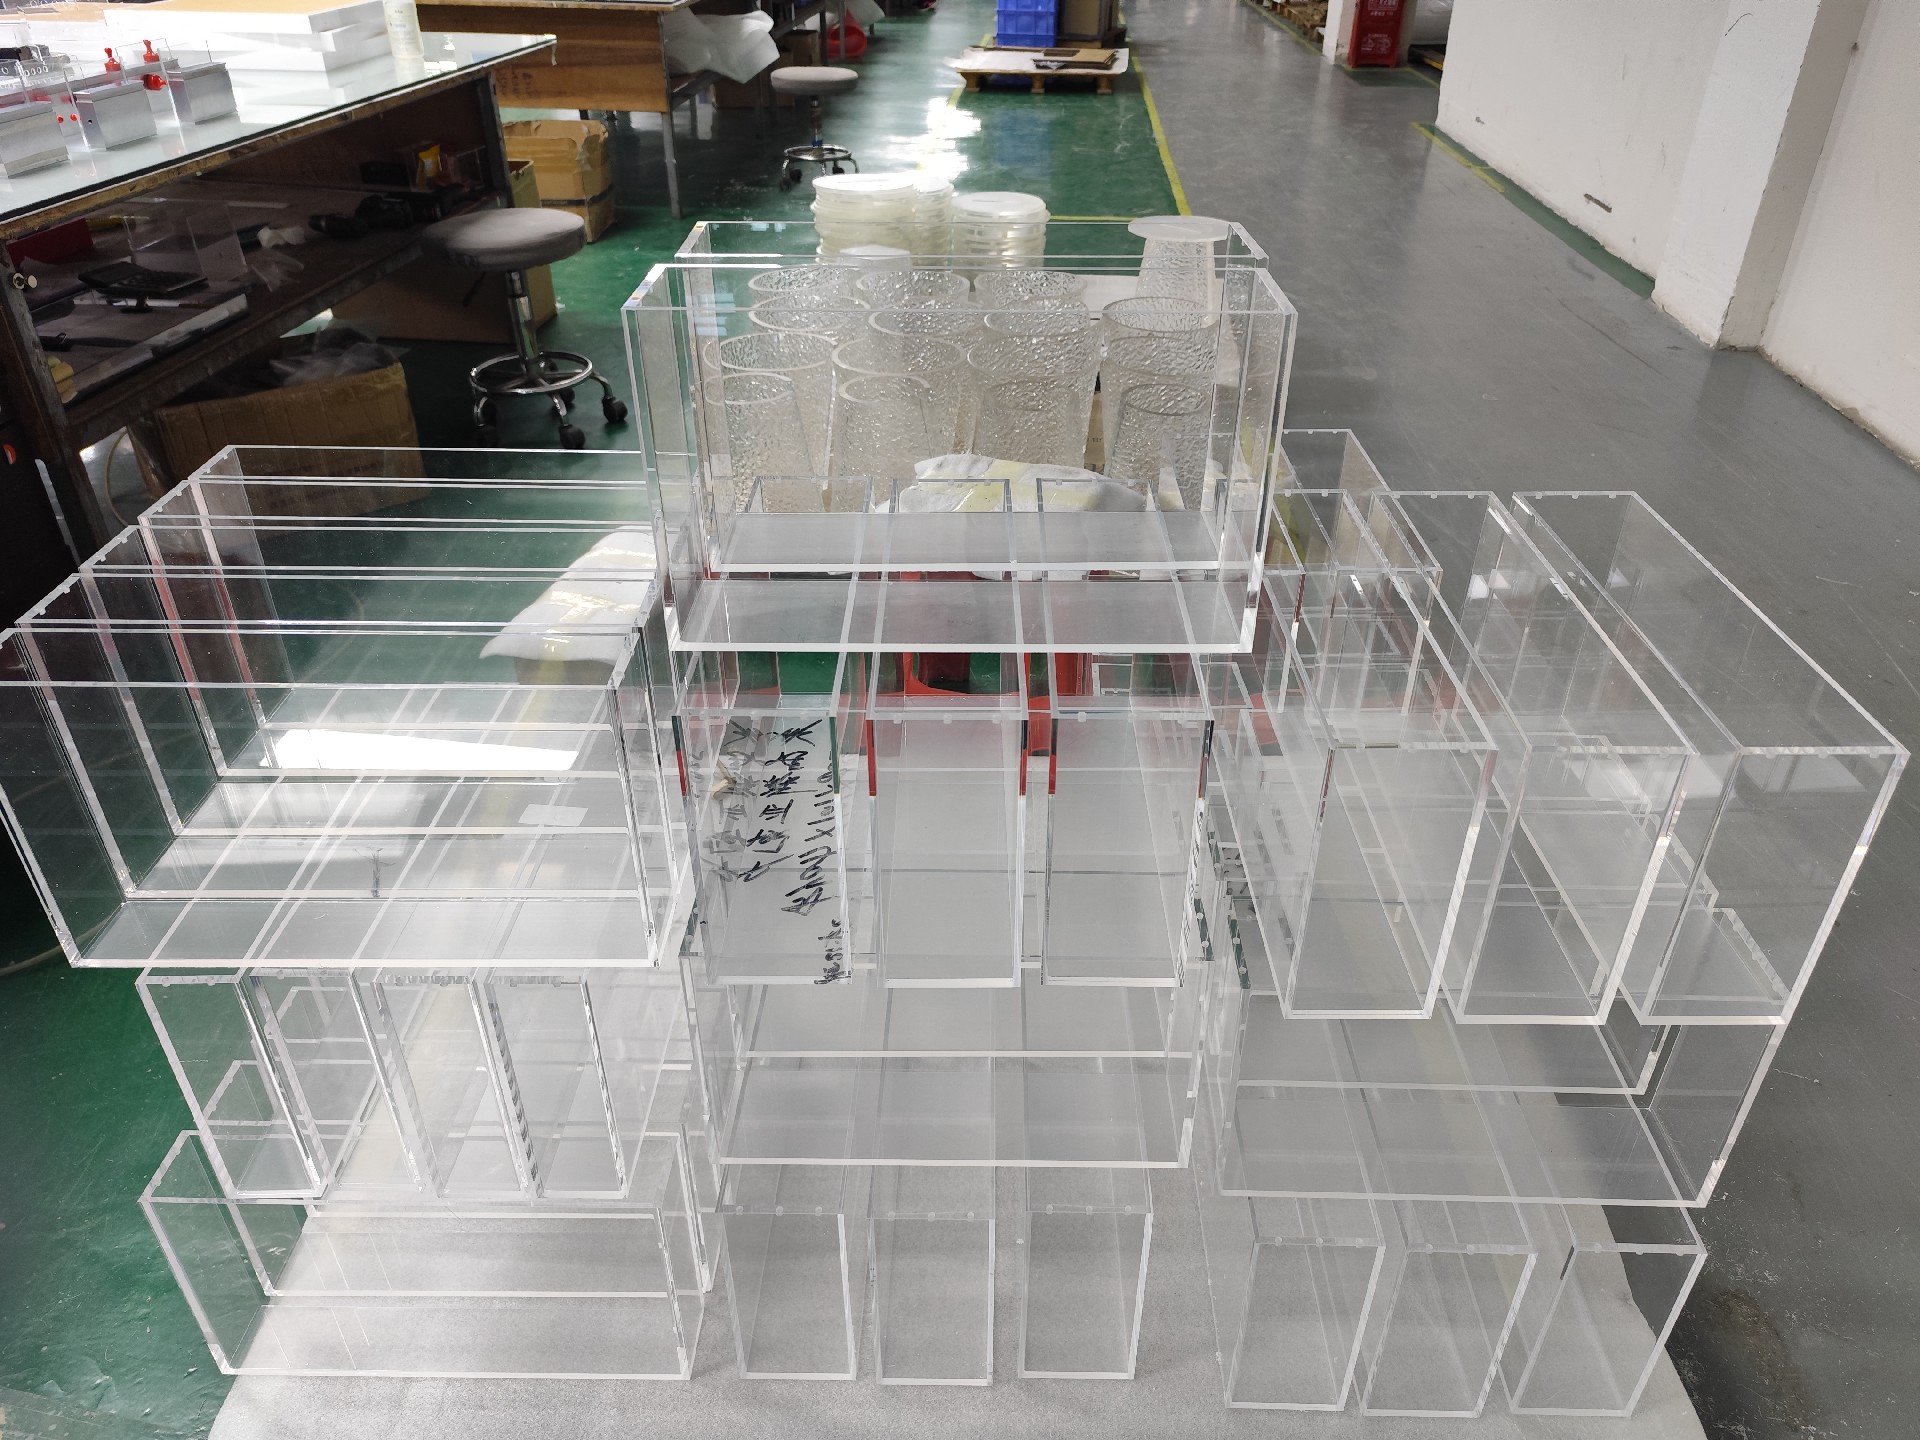
我们回的头一句话不是报价,是问他能不能安排进场测绘。聊下来他反而踏实了——急着报价的厂,多半没细看图纸。第二天我们派师傅去了现场,量完回来出了图和 DFM 报告,把三处风险位标给他看。
第三步是邀他来厂考察。我们一直欢迎客户来厂,车间随时能看。他来了之后从原料区看到精雕区,现场看我们试切、看二次元检测、看每批的抽检记录本。看到我们留了每一批的试切参数和抽检数据,他说了一句:参数表、检测记录、车间实况,这些是骗不了人的。
看完现场当天就确认了合作,32 套的单子落定。美杰亚克力定制做这类非标工业件,一直靠的是把记录摆出来,不靠嘴上说。
七、交付记录与经验沉淀:急单不省打样,排产要留缓冲
交付那天我们附了这批货的完整记录:测绘数据表、加工图纸、DFM 报告、试装问题清单、每批抽检尺寸、材质证明。客户拿到货直接上装配线,32 套全部一次装到位,没有一件因为孔位或边缘卡壳。整批次品率控制在千分之一以内,交期准时——深圳美杰有机玻璃全年的交付准时率在 98% 以上,这批属于按计划跑完的那一类。
三条经验,是我们自己坐下来复盘出来的:
急单不省打样。 48 小时出样这道流程,越急越不能跳。这批如果省了 D3 那一天的试装,三处孔位偏差会在 D6 现场装配时才暴露,那时候连补救的时间都没有。
排产要留缓冲,缓冲要放在变数大的地方。 七个自然日我们排了五天的活,留两天。缓冲没放在开头,放在试装之后,因为试装是变数集中的环节。
现场装配要备人。 我们派了两名师傅跟场,D6、D7 两天都在客户现场。非标罩体装到真机上,总会有图纸上没体现的小状况,有人在场当场就能改,不用来回拉扯。
另外补一句口径:常讲的急单 72 小时出货,指的是图纸齐、料齐的批产件;这批含现场测绘和试装,测绘与试装占了头三天,整体才是七天。这两种节奏不是一回事,下单前说清楚,免得双方理解错位。
八、想赶验收期,欢迎先来厂看看现场
如果你手上也有亚克力防尘罩这类要赶节点的活,先打个电话聊聊,我们把排程和卡点摊开给你看。本厂提供免费设计、免费出图、免费打样,样件不满意可以改到满意为止。
联系方式:
- 定制热线:15602972089
- 官网工艺案例与车间实拍:https://www.mjyakeli.cn/
也可以直接来厂。厂子在深圳,2007 年建厂做到现在,5000 余㎡厂房,5套进口设备配 10 条流水线全线开工,50 名高级技师在岗,年产能 10 万件以上。过了 ISO9001 与 RoHS 两道体系认证,验厂资料可查。车间随时开放,试切过程、检测环节、参数记录都能现场看,来之前打个电话约个时间就行,我们安排师傅对接。
常见问题
七天交付是所有亚克力防尘罩都能做到吗?
答:不是。七天是这批 32 套的实际情况,前提是能及时进场测绘、客户当天确认图纸。规格更多、孔位更复杂或者要开模的单,周期会相应拉长,报价前我们会把排程表一起给你。
现场测绘一定要设备停机配合吗?
答:不用停机。我们跟着设备调试的节奏走,能量的先量,动过的部位后面补测,关键尺寸量两次取一致值。如果设备全天在跑,我们夜间也可以安排补测。
图纸上的孔位和实际对不上怎么办?
答:以实测为准。我们的做法是先打样试装,关键孔位留 0.5mm 余量,试装确认后再精修到终尺寸。按图纸一刀切下去,装配时准卡。
观察窗会不会用久了起雾、发花?
答:边缘通透度靠钻石抛光保证,对光无雾感才算合格。日常用软布擦拭,别用含强溶剂的清洁剂,正常车间环境下不容易发花。
为什么要分两批交付,是不是做不出来才拆开?
答:是降风险的安排。头一批装完验证一致性,万一批产件和样件有偏差,第二批还有时间调整,不至于整批压上去没退路。
急单能压到多短?
答:图纸齐、料齐的常规批产件,急单 72 小时出货;常规件 48 小时出样,附 DFM 可制造性报告。含现场测绘与试装的非标件,测绘和试装要单独占时间。
来厂考察需要提前约吗?
答:建议提前电话约一下,我们好安排对应工序的师傅在场。直接打 15602972089 就行,来了可以看试切、看二次元检测、看每批的抽检记录。
交付后装配出问题怎么算?
答:属于我们加工责任的一律返工或补件,费用我们承担。现场装配我们本来就会派人跟场,问题当场解决,不拖到验收之后。
如果你正在赶设备验收节点,或者手上有带避让孔、检修口、观察窗的非标亚克力件,打 15602972089 聊两句,或者上官网 https://www.mjyakeli.cn/ 看同类案例实拍。美杰亚克力源头工厂在深圳,车间随时开放,欢迎来现场把参数和记录翻一遍。
延伸阅读:
- 工业件公差怎么定:https://www.mjyakeli.cn/news/TechnicalQA/369.html
- 仪器面板的加工精度要求:https://www.mjyakeli.cn/news/TechnicalQA/374.html
- 亚克力定制厂怎么挑:https://www.mjyakeli.cn/news/IndustryTrends/361.html
本文数据来自本厂公开资质与订单交付记录,未使用无出处的夸大表述,供采购方对照核实。