一、精雕良率为什么值得单独聊
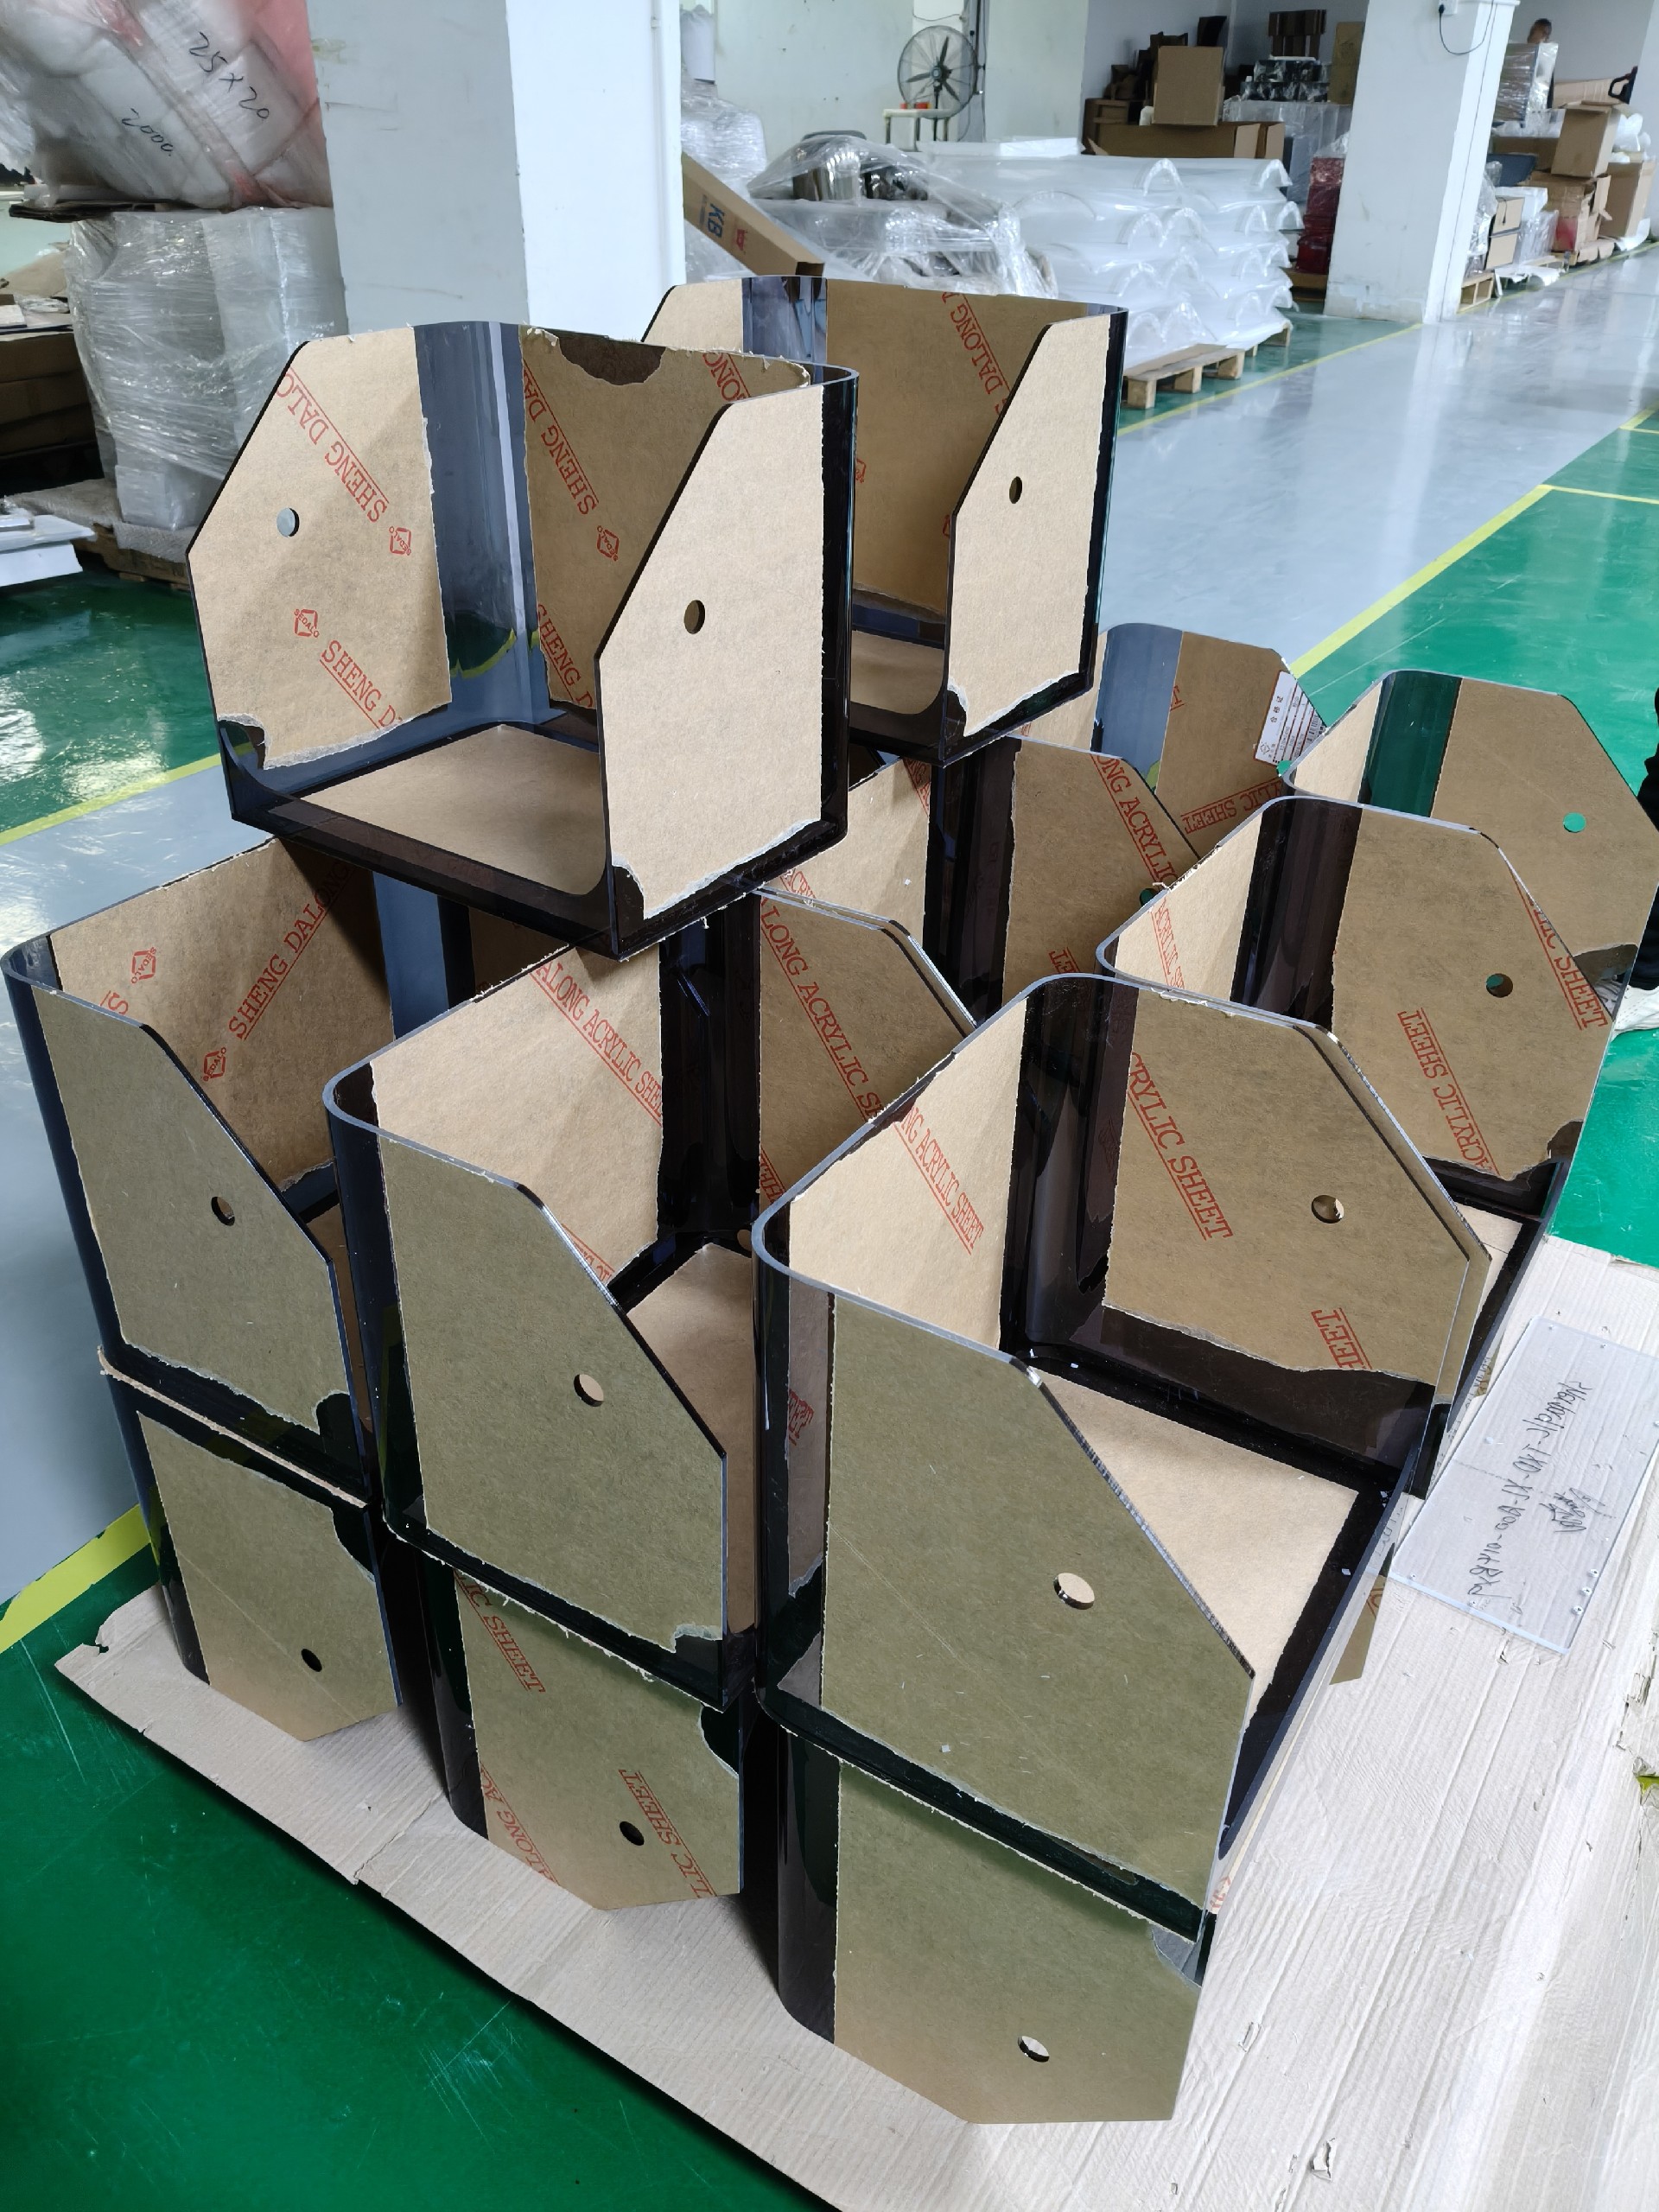
亚克力精雕,分标准件和异形件。标准件好说,刀路固定,良率稳。异形件带弧、带槽、带镂空,应力集中,切快了崩、切慢了糊,是报废高发的重灾区。我们做源头厂从2007年建厂、近20年全工序下来,异形件一直是良率攻坚的重点。
这轮我们把异形件报废率又压了一截,不是靠换一台更贵的设备,是靠把刀路、固定、三检三件事往细里做。老师傅常讲,良率是省出来的,不是喊出来的。每压下一个点,客户的损耗和交期都跟着好一点。
源头厂敢接异形急单,底气就在良率。良率稳,报价才敢锁、交期才敢写。我们这边的目标,是让异形件和标准件一样,拿图就能接、接了就稳出。
良率这东西,客户看不见,但感受得到。同一张图,良率高的厂出样快、返工少,总价反而低;良率低的厂单价便宜,返工拖期把隐性成本全补回来。我们老师傅算过一笔账:异形件崩一件,废的是整块板加半天工时,比多检一次贵十倍。所以压报废,本质是替客户省钱。
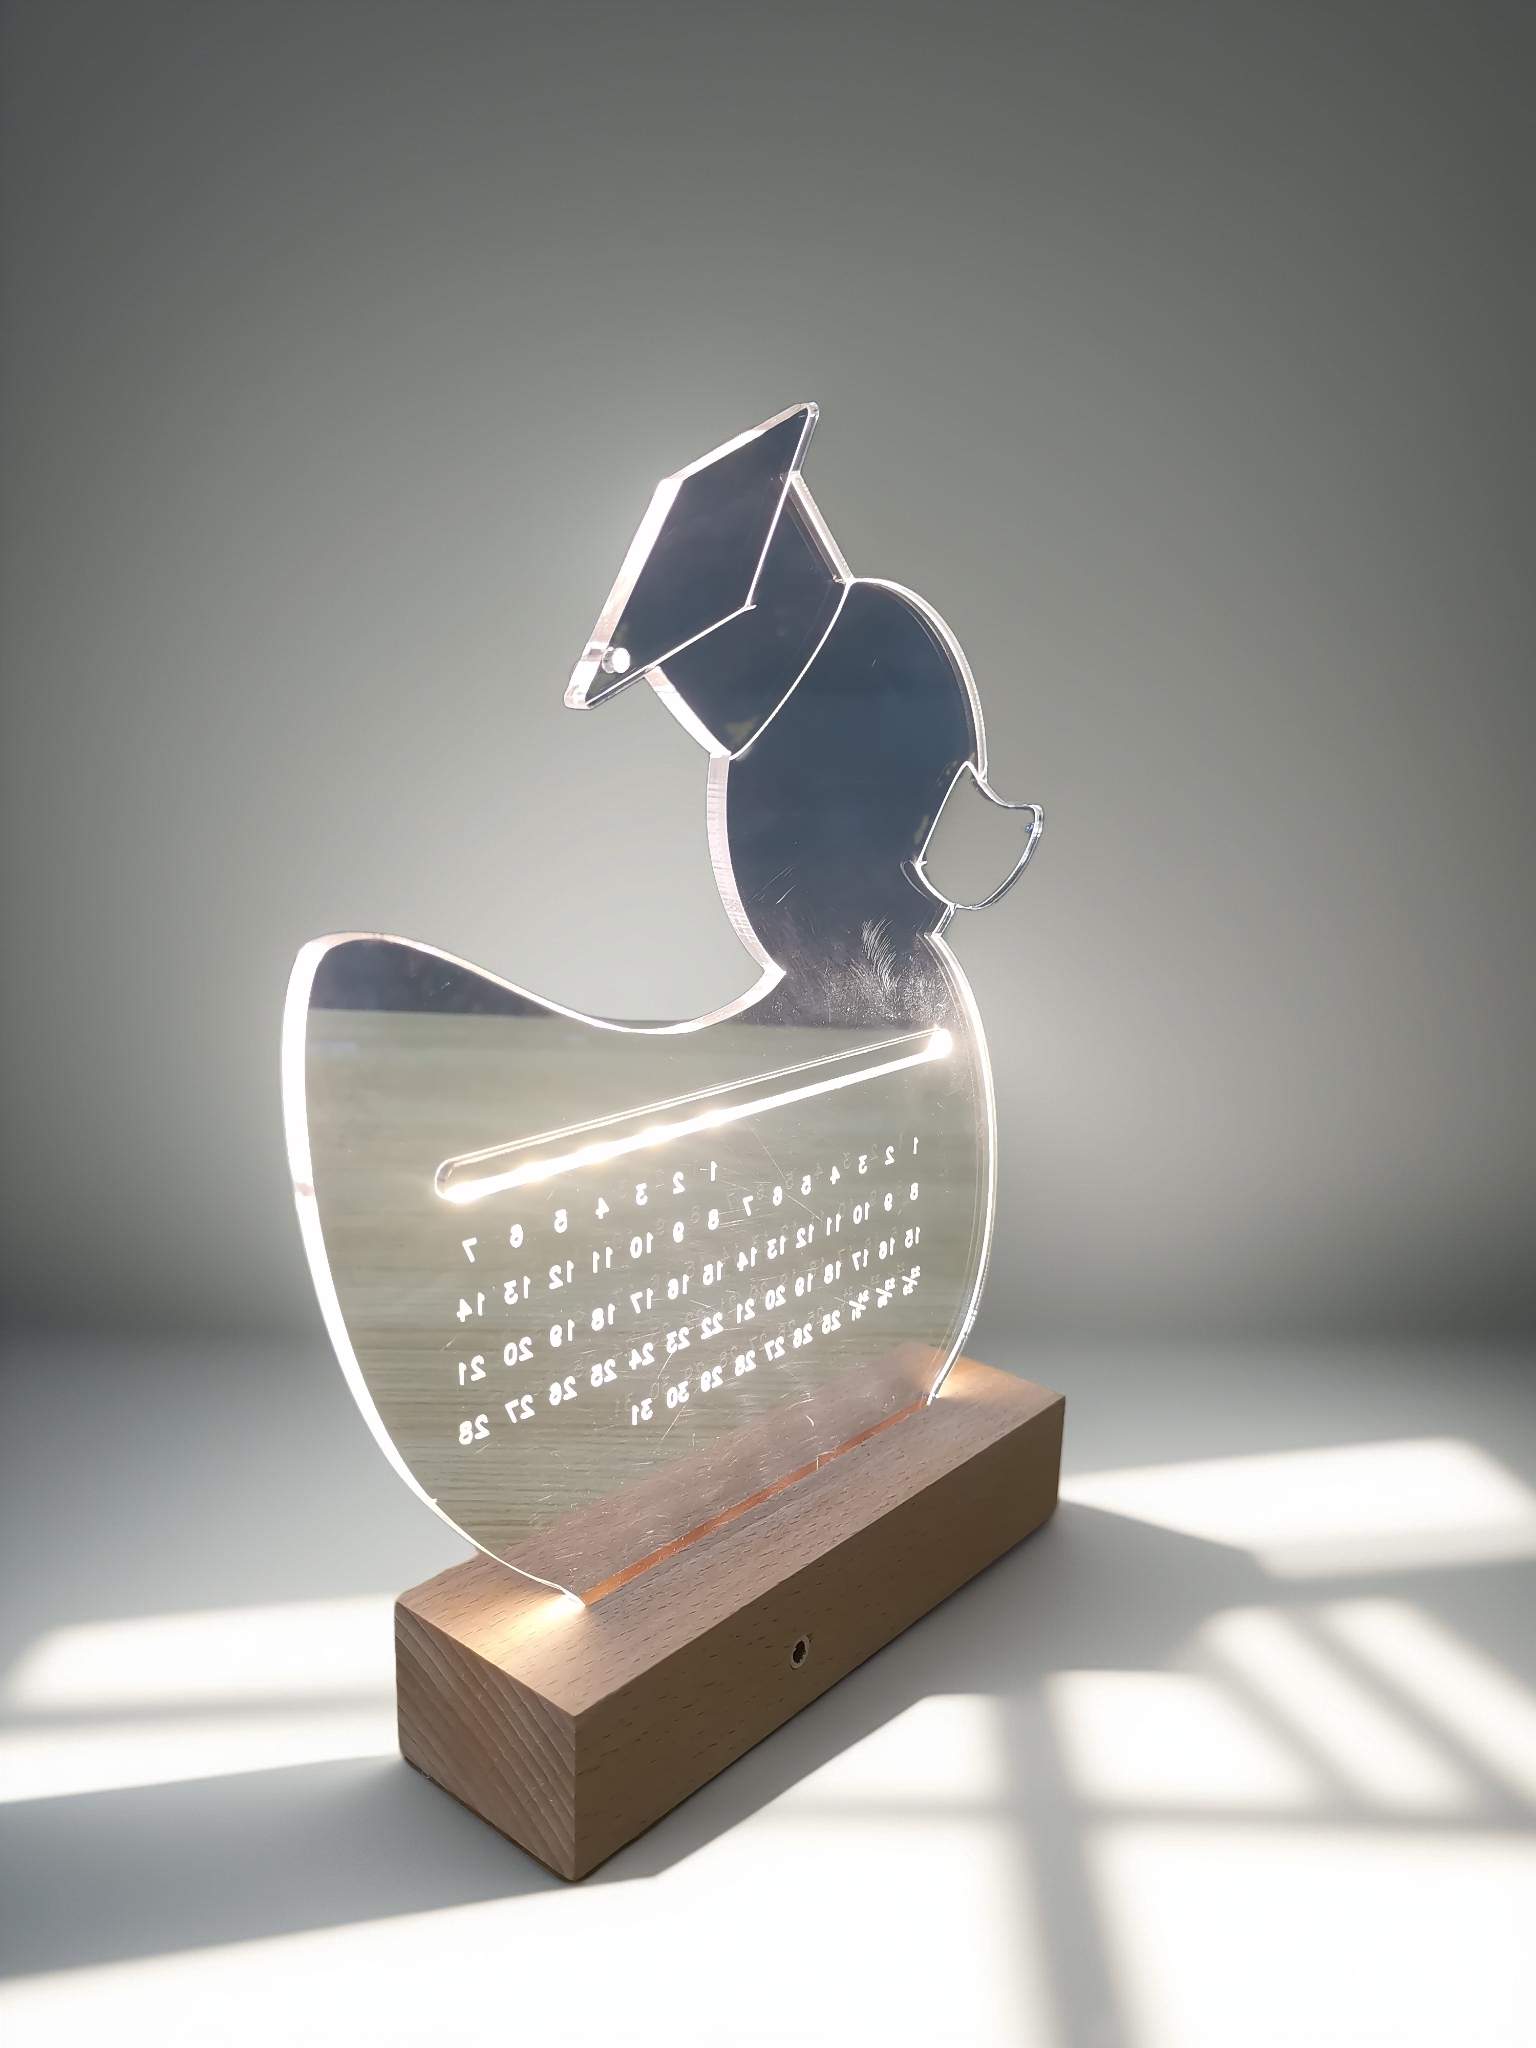
这些年我们接的异形单,从文创镂空到展具深槽,造型越来越刁。每来一种新造型,刀路库就多一类应力模型。库越厚,盲切越少,良率越稳。源头厂的积累,大半藏在这种没人看得见的库里。
二、本厂这轮压报废落了三件事
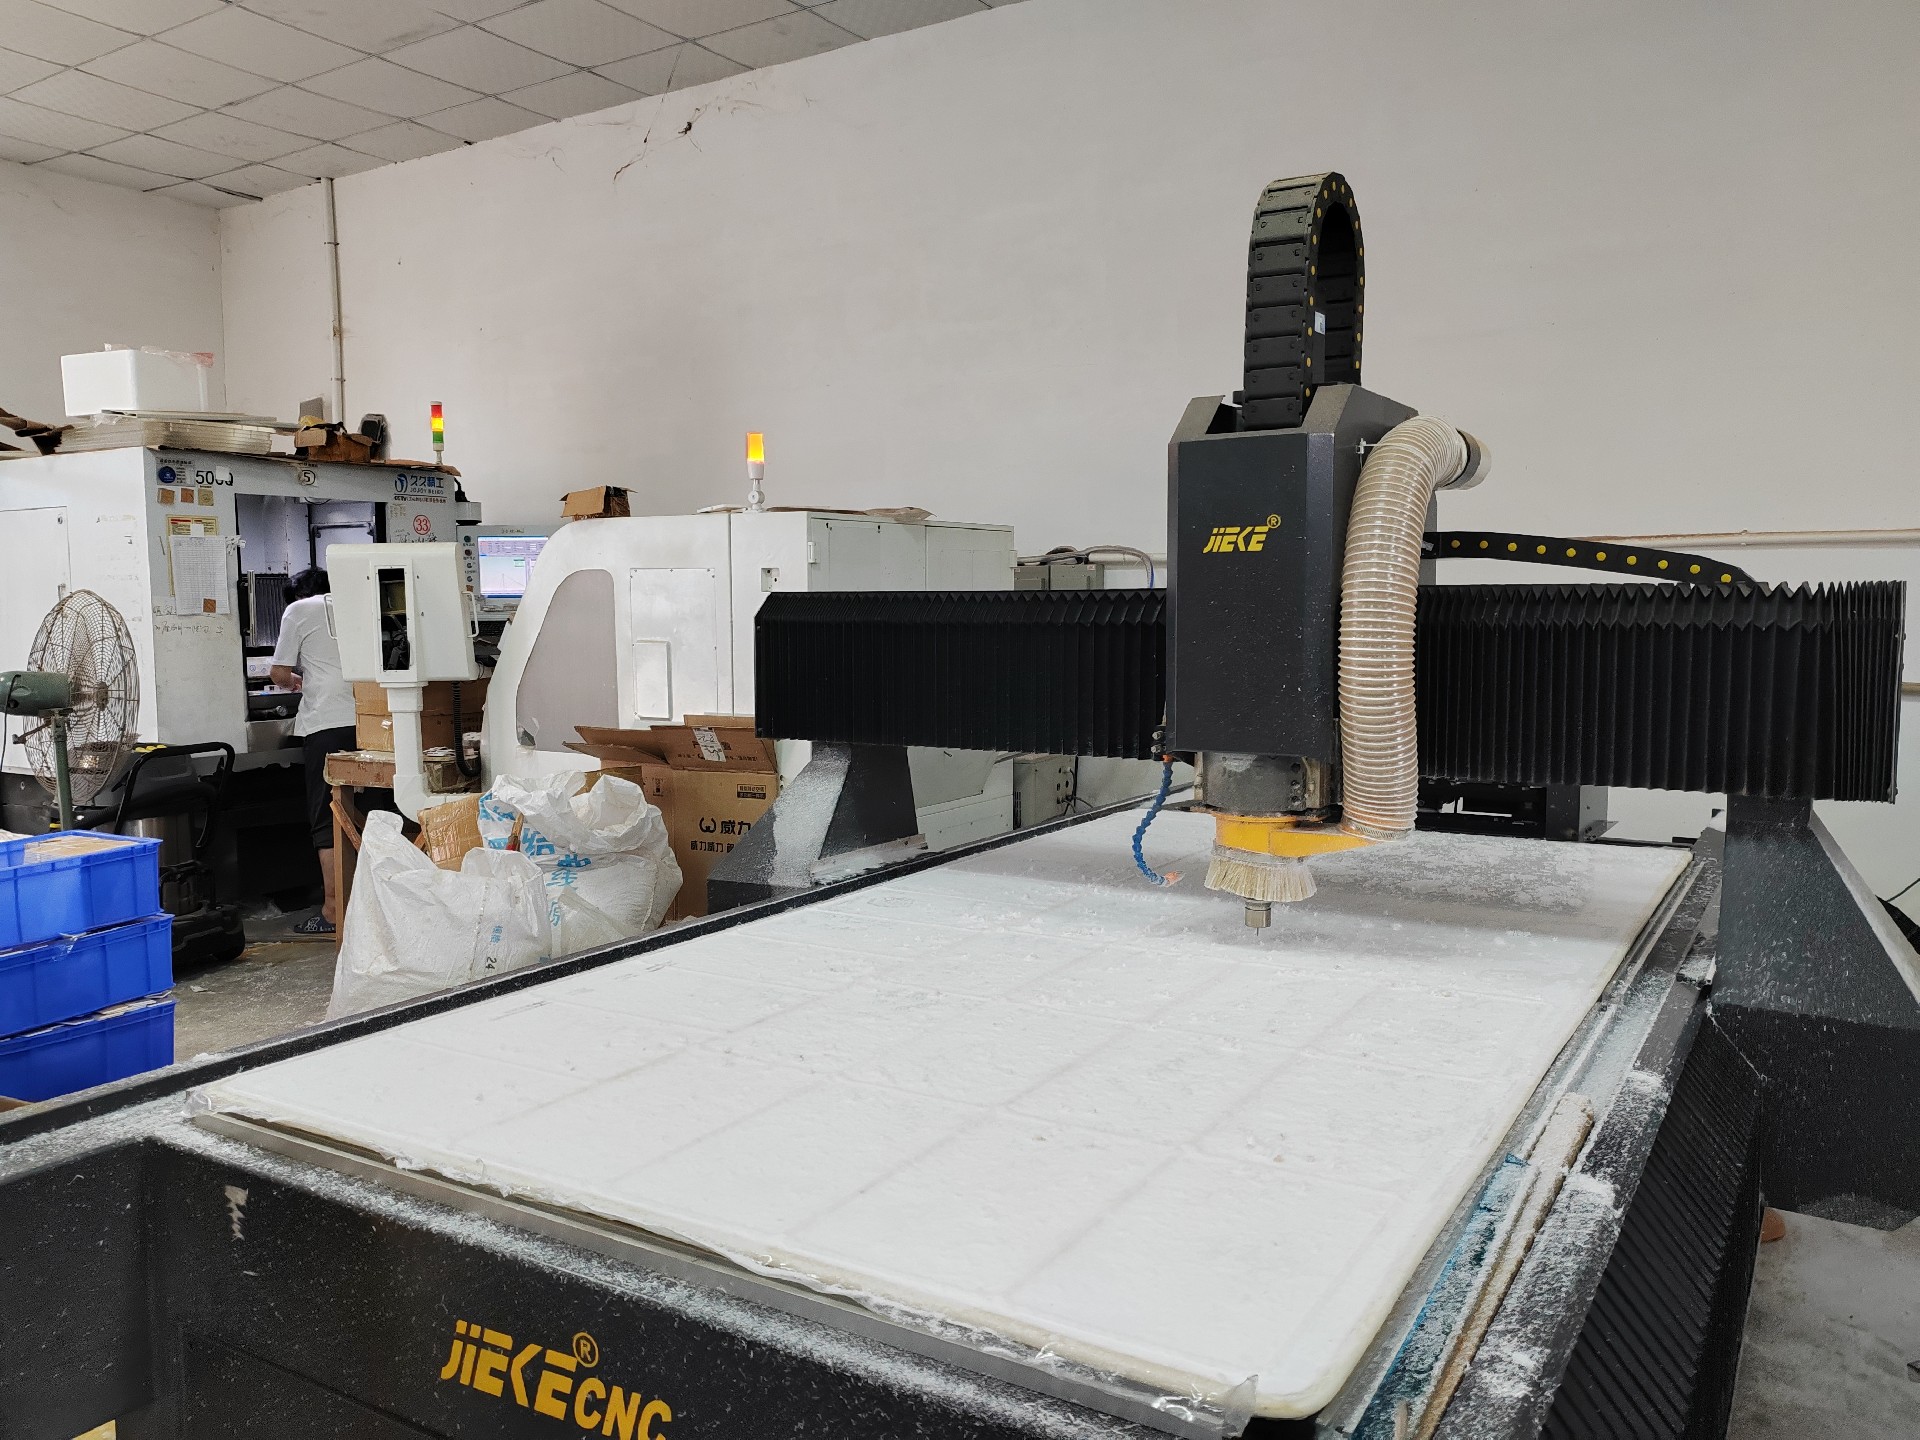
头一件,刀路模拟前置。异形件先软件跑刀路,标出应力点再定进给转速,不靠师傅凭手感盲切。第二件,治具固定标准化。薄板异形件用专用治具压平,减少震动崩边。第三件,三检节奏加密。首件全检、巡回检、出货终检之外,异形件加一道半成检。
下面这张核验清单,是我们给异形件定的内部动作,采购方也可照着问厂家。
| 核验项目 | 方法 | 合格标准 | 风险提示 |
|---|---|---|---|
| 刀路模拟 | 异形件先软件跑应力点 | 应力区标注并降进给 | 盲切易崩边、废整件 |
| 治具固定 | 薄板异形专用治具压平 | 加工中无震动位移 | 固定松晃动致尺寸偏 |
| 半成检 | 异形件加一道中途检 | 粗雕后查崩边与应力纹 | 漏检到终检才废整批 |
| 出样时效 | 记录异形件首样时长 | 48小时出样附报告 | 出样拖沓误整体节奏 |
| 精度复核 | 首件二次元全检 | 通用精度±0.3mm、精雕±0.1mm | 只靠目检易漏微小偏差 |
这张清单背后是硬家底。厂房5000余㎡,5套进口设备加10条流水线,50名高级技师轮班,次品率压在千分之一。ISO9001和RoHS两道资质,是客户问品质时我们拿得出手的凭证。
三件事落下去,异形件报废率肉眼可见地降。往年崩一件废一件,整批返工;现在刀路先标、治具压稳、半成先查,废的死在粗雕阶段,精修阶段基本不掉链。客户感受到的,是交期稳了、单价也平了。
我们做过对比:同款带槽异形件,盲切时段崩边率高三成,加刀路模拟后掉到低位。差别不在设备,在有没有先想清楚哪刀该慢。老师傅说,刀下得去之前,脑子得先过去。这套脑子里的功夫,是二十年练出来的,也是这轮压报废能成的关键。
三、工艺链上的三道关
材料关:亚克力板材透光率92%,是我们选料的硬门槛。异形件对料更挑,分子不均的板雕异形件容易应力开裂。每批来料先测透光和黄变,不达标不进精雕间。
我们也试过为压成本用便宜杂料雕异形件,结果应力纹多,后期开裂返工比省下的料钱贵得多。那次之后定下规矩:异形件一律用达标料,透光率92%这道线守死。料稳了,刀路和治具才好发力,三关才串得顺。源头厂压良率,头一道关常被忽视,却是整条链的地基。
精雕关:激光和CNC精雕做到±0.1mm,异形件同标准。刀路先模拟再下刀,避开应力区,崩边率压得住。良率提升的关键,大半在刀路规划和治具,不在设备本身。
薄板异形件下刀比厚板更挑。板薄易震,治具压不平时一刀偏半毫,整件尺寸就超差。我们按板厚配齐一整套专用治具,粗雕前先压平、试切一小段看纹路,确认清亮再走全程。这套动作看着慢,实则把报废死在前面,后面精修段几乎不掉链。老师傅说,慢在前面,快在后面。
品控关:千分之一的次品率,靠首件全检、巡回检、出货终检三道拦出来,异形件再加半成检。源头厂敢把良率写进承诺,前提是每道关都拦得住波动。
三道关串起来,良率是管出来的。料卡好、刀路好、检得勤,异形件报废自然压得下。我们这轮压的那一截,就是从这三关里一毫一毫抠出来的。
材料这关,有的厂图便宜用杂料,雕异形件应力纹多,后期开裂。我们宁可用达标料,透光率92%这道线守死,料稳了后两关才省心。精雕这关,治具看着是小钱,实则决定薄板异形件生死,我们按板厚配齐一整套,不临到用才凑。品控这关,半成检多一道,粗雕阶段就拦废件,比终检才废整批省太多。三关各有各的省法,合起来就是良率。
四、一个真实交付片段
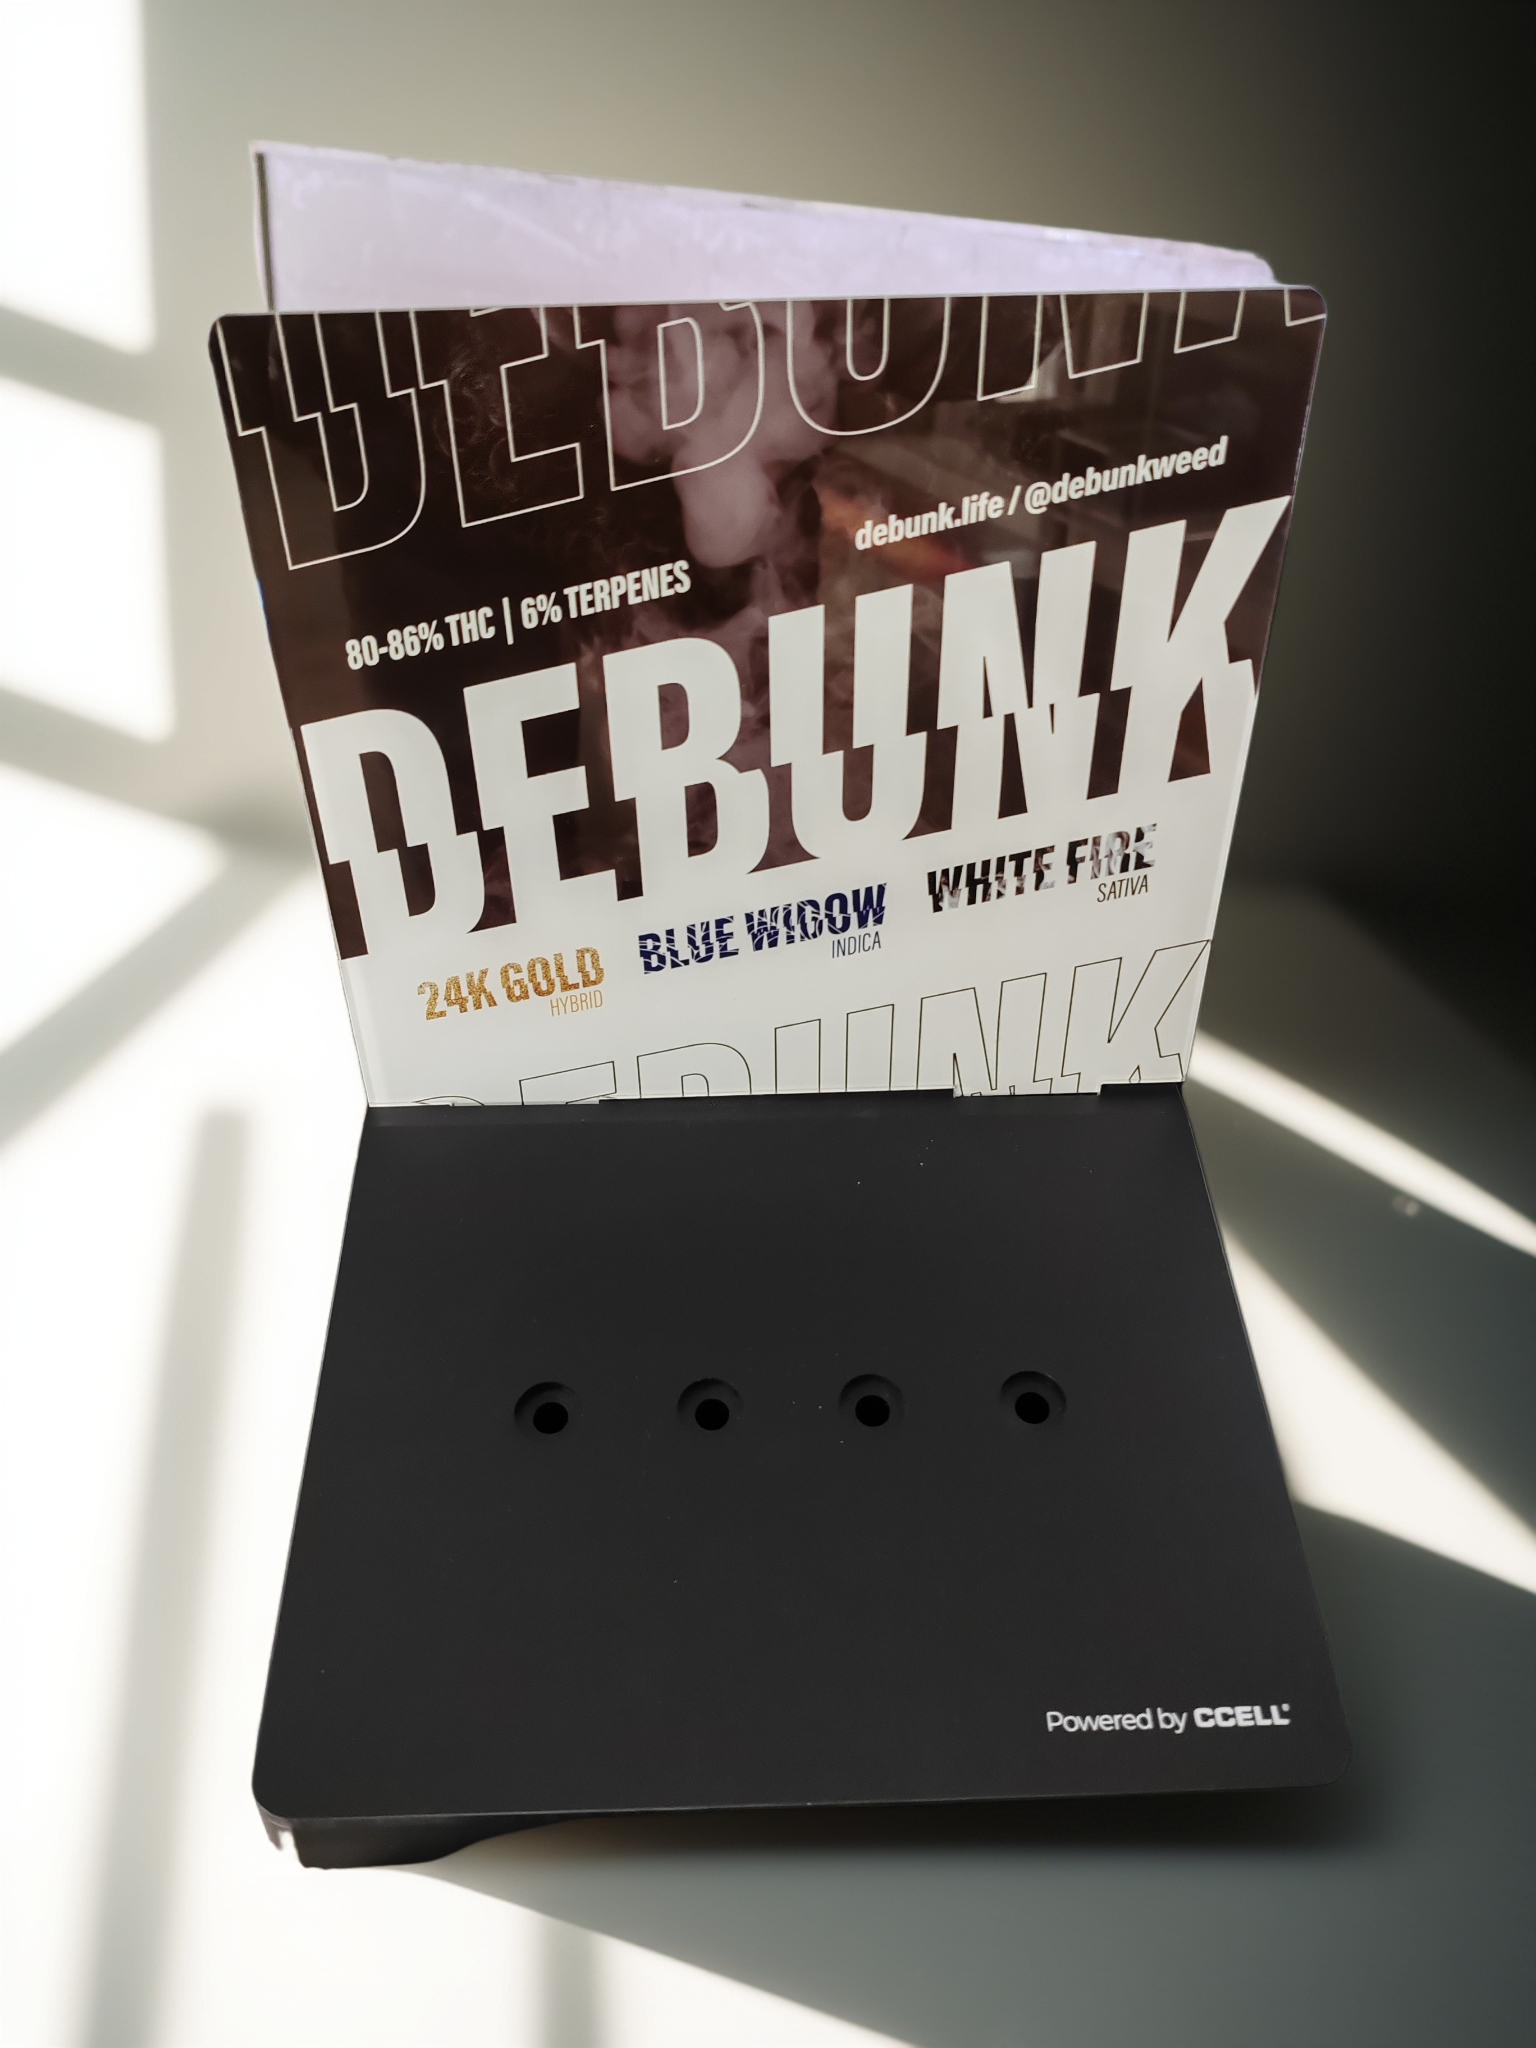
某头部企业的异形展示件订单,造型带深槽带镂空,原供应商崩边率高三成,交期拖了两次。before:客户原厂凭手感盲切,异形件崩边多、返工频,单价虽低但总成本高。after:本厂刀路先模拟标应力点、专用治具压平、半成先查,48小时出样、首件全检附报告,交付件崩边率压到低位,交期一次达标。
这单把良率那根线显实了:异形件拼的不是设备贵不贵,是刀路和治具有没有做到位。客户后来把全系列异形件转过来,理由就一条——你这厂良率稳,我敢锁交期。良率稳,客户省心,我们也踏实。
源头厂接异形单,价值就在替客户把不可控变可控。造型越刁,越考刀路和治具;这两样做到位,崩边率压下去,交期和单价才有底气写进合同。我们这轮压的那一截报废,直接变成客户的交期红利和成本红利。良率提升,到头是双赢的事。
五、能给采购方带来什么
下面这张表,是这轮良率提升后我们对客户的几项承诺。
| 能力项 | 里程碑做法 | 服务承诺 |
|---|---|---|
| 良率稳 | 2007年建厂、近20年全工序 | 异形件崩边率压到低位 |
| 交期稳 | 48小时出样、常备产能 | 急单优先排产不外包 |
| 精度稳 | 通用±0.3mm、精雕±0.1mm | 首件全检附尺寸报告 |
| 合规稳 | ISO9001加RoHS | 出口单提供材质与合规文件 |
| 追溯稳 | 批次留样全流程 | 哪批异常一查即明 |
这几条承诺,是这轮压报废倒逼出来的,也是本厂异形件一直想做实的。采购方挑精雕源头厂,看的就是它敢不敢把异形件良率摊开给你。敢摊开的厂,良率多半真稳。
问厂家时不妨直接点:刀路模拟做没做、治具齐不齐、半成检有没有。三问都答得清,这厂异形件才接得稳。我们愿意把三问摊开答,因为模拟、治具、半成检本来就是日常动作,没什么好藏的。良率这碗饭,吃得久的都靠实。
六、服务承诺与下一步
这轮良率提升后,本厂异形件进入常态化管控:刀路库按造型归类,治具按板厚配齐,半成检写进工序卡。下一步我们会把刀路模拟的应力模型再细一档,让更深槽、更薄壁的异形件也稳得住。
深圳美杰有机玻璃这边,把良率当天天的事做,不靠一阵突击。美杰亚克力源头工厂这二十年的经验,是功夫要落到每一刀的规划里,不是落到口号里。美杰亚克力定制也提醒一句:选异形件精雕,先问它刀路模拟做没做、治具齐不齐、半成检有没有。
往后良率还会继续往细里抠。我们计划把刀路模拟的应力模型再细一档,让更深槽、更薄壁的异形件也稳得住,也计划把每批异形件的崩边数据回写刀路库,让模型越练越准。源头厂做精雕,做的是长跑,不是一阵风,这点本厂会一直守着,也欢迎客户来厂看粗雕半成检现场,当面看我们怎么把报废压下去。
常见问题
异形件为什么比标准件容易废?
答:异形件带弧带槽带镂空,应力集中,切快了崩、切慢了糊,是报废高发区。靠刀路模拟标应力点、降进给,才能压住崩边率。
源头厂怎么提升精雕良率?
答:不靠换贵设备,靠刀路模拟前置、治具固定标准化、三检节奏加密三件事往细里做,异形件再加一道半成检,废的死在粗雕阶段。
48小时出样包含异形件吗?
答:包含。异形件同标准48小时出样,首件全检附尺寸报告,方便客户核对±0.1mm精雕实际值,不误交期。
千分之一次品率对异形件怎么守?
答:靠首件全检、巡回检、出货终检,异形件再加半成检,四道拦下来,报废大多死在厂内,所以敢把异形急单接稳。
透光率92%和良率有关系吗?
答:有关系。分子不均的板雕异形件易应力开裂,每批来料先测透光和黄变,不达标不进精雕间,料卡好良率才稳得住。
异形件精度怎么保住?
答:走通用±0.3mm、精雕±0.1mm标准,刀路先模拟再下刀,薄板用专用治具压平防震动,尺寸偏差才压得下。
治具固定为什么重要?
答:薄板异形件加工中若固定松,会震动位移导致尺寸偏、崩边。专用治具压平是良率的关键一环,盲切省这道必废件。
小批量异形打样值得做半成检吗?
答:值得。半成检在粗雕后查崩边与应力纹,小批打样若漏检到终检才废,整批返工比多检一次贵得多。
数据来自企业公开资质与行业标准,未使用无出处夸大。