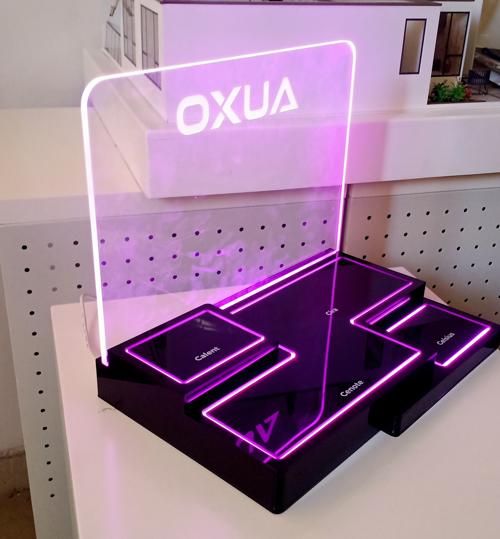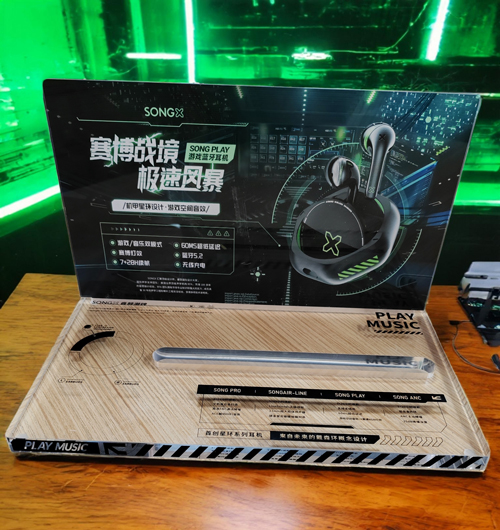
背景契机:客户不再只买一块板子
这两年找过来的客户,需求明显变了样。早些年大家多是拿来一张图纸,问能不能照着切一块板。现在不一样,很多人要的是从材料选型、激光切割、CNC 精雕、丝印、粘接、抛光到包装出货,一整条链路都在同一家厂里完成。说白了,客户不想在三四家小作坊之间来回折腾,更不想因为各家的公差对不上,到组装时缝隙大到塞不进去。
我们美杰亚克力源头工厂做亚克力全工序定制这行,从 2007 年起步,到今天快二十年,碰到的翻车单子大多不是手艺问题,而是工序被拆得太散。一家切板,一家雕刻,一家粘接,三家各自的尺子不是同一把,误差叠起来就超了。所以这次内部升级,本厂先把思路定下来:能在一道门里干完的活,就不往外发。这篇文章就是把我们怎么改的,原原本本说给采购方听,不藏也不夸大。
其实客户要的从来不是某台机器多贵,而是交到手里的东西尺寸稳、透光匀、到货准时。我们把这点想透,后面的投入就有方向了。不少客户吃过散单的亏,板子在这家切、在那家雕,到头来凑到一起对不上,返工来回寄,运费比加工费还高。把活收回来自己做,表面看是我们多管了一段,实际是帮客户把这一段的风险也揽了。
企业做了什么动作与投入
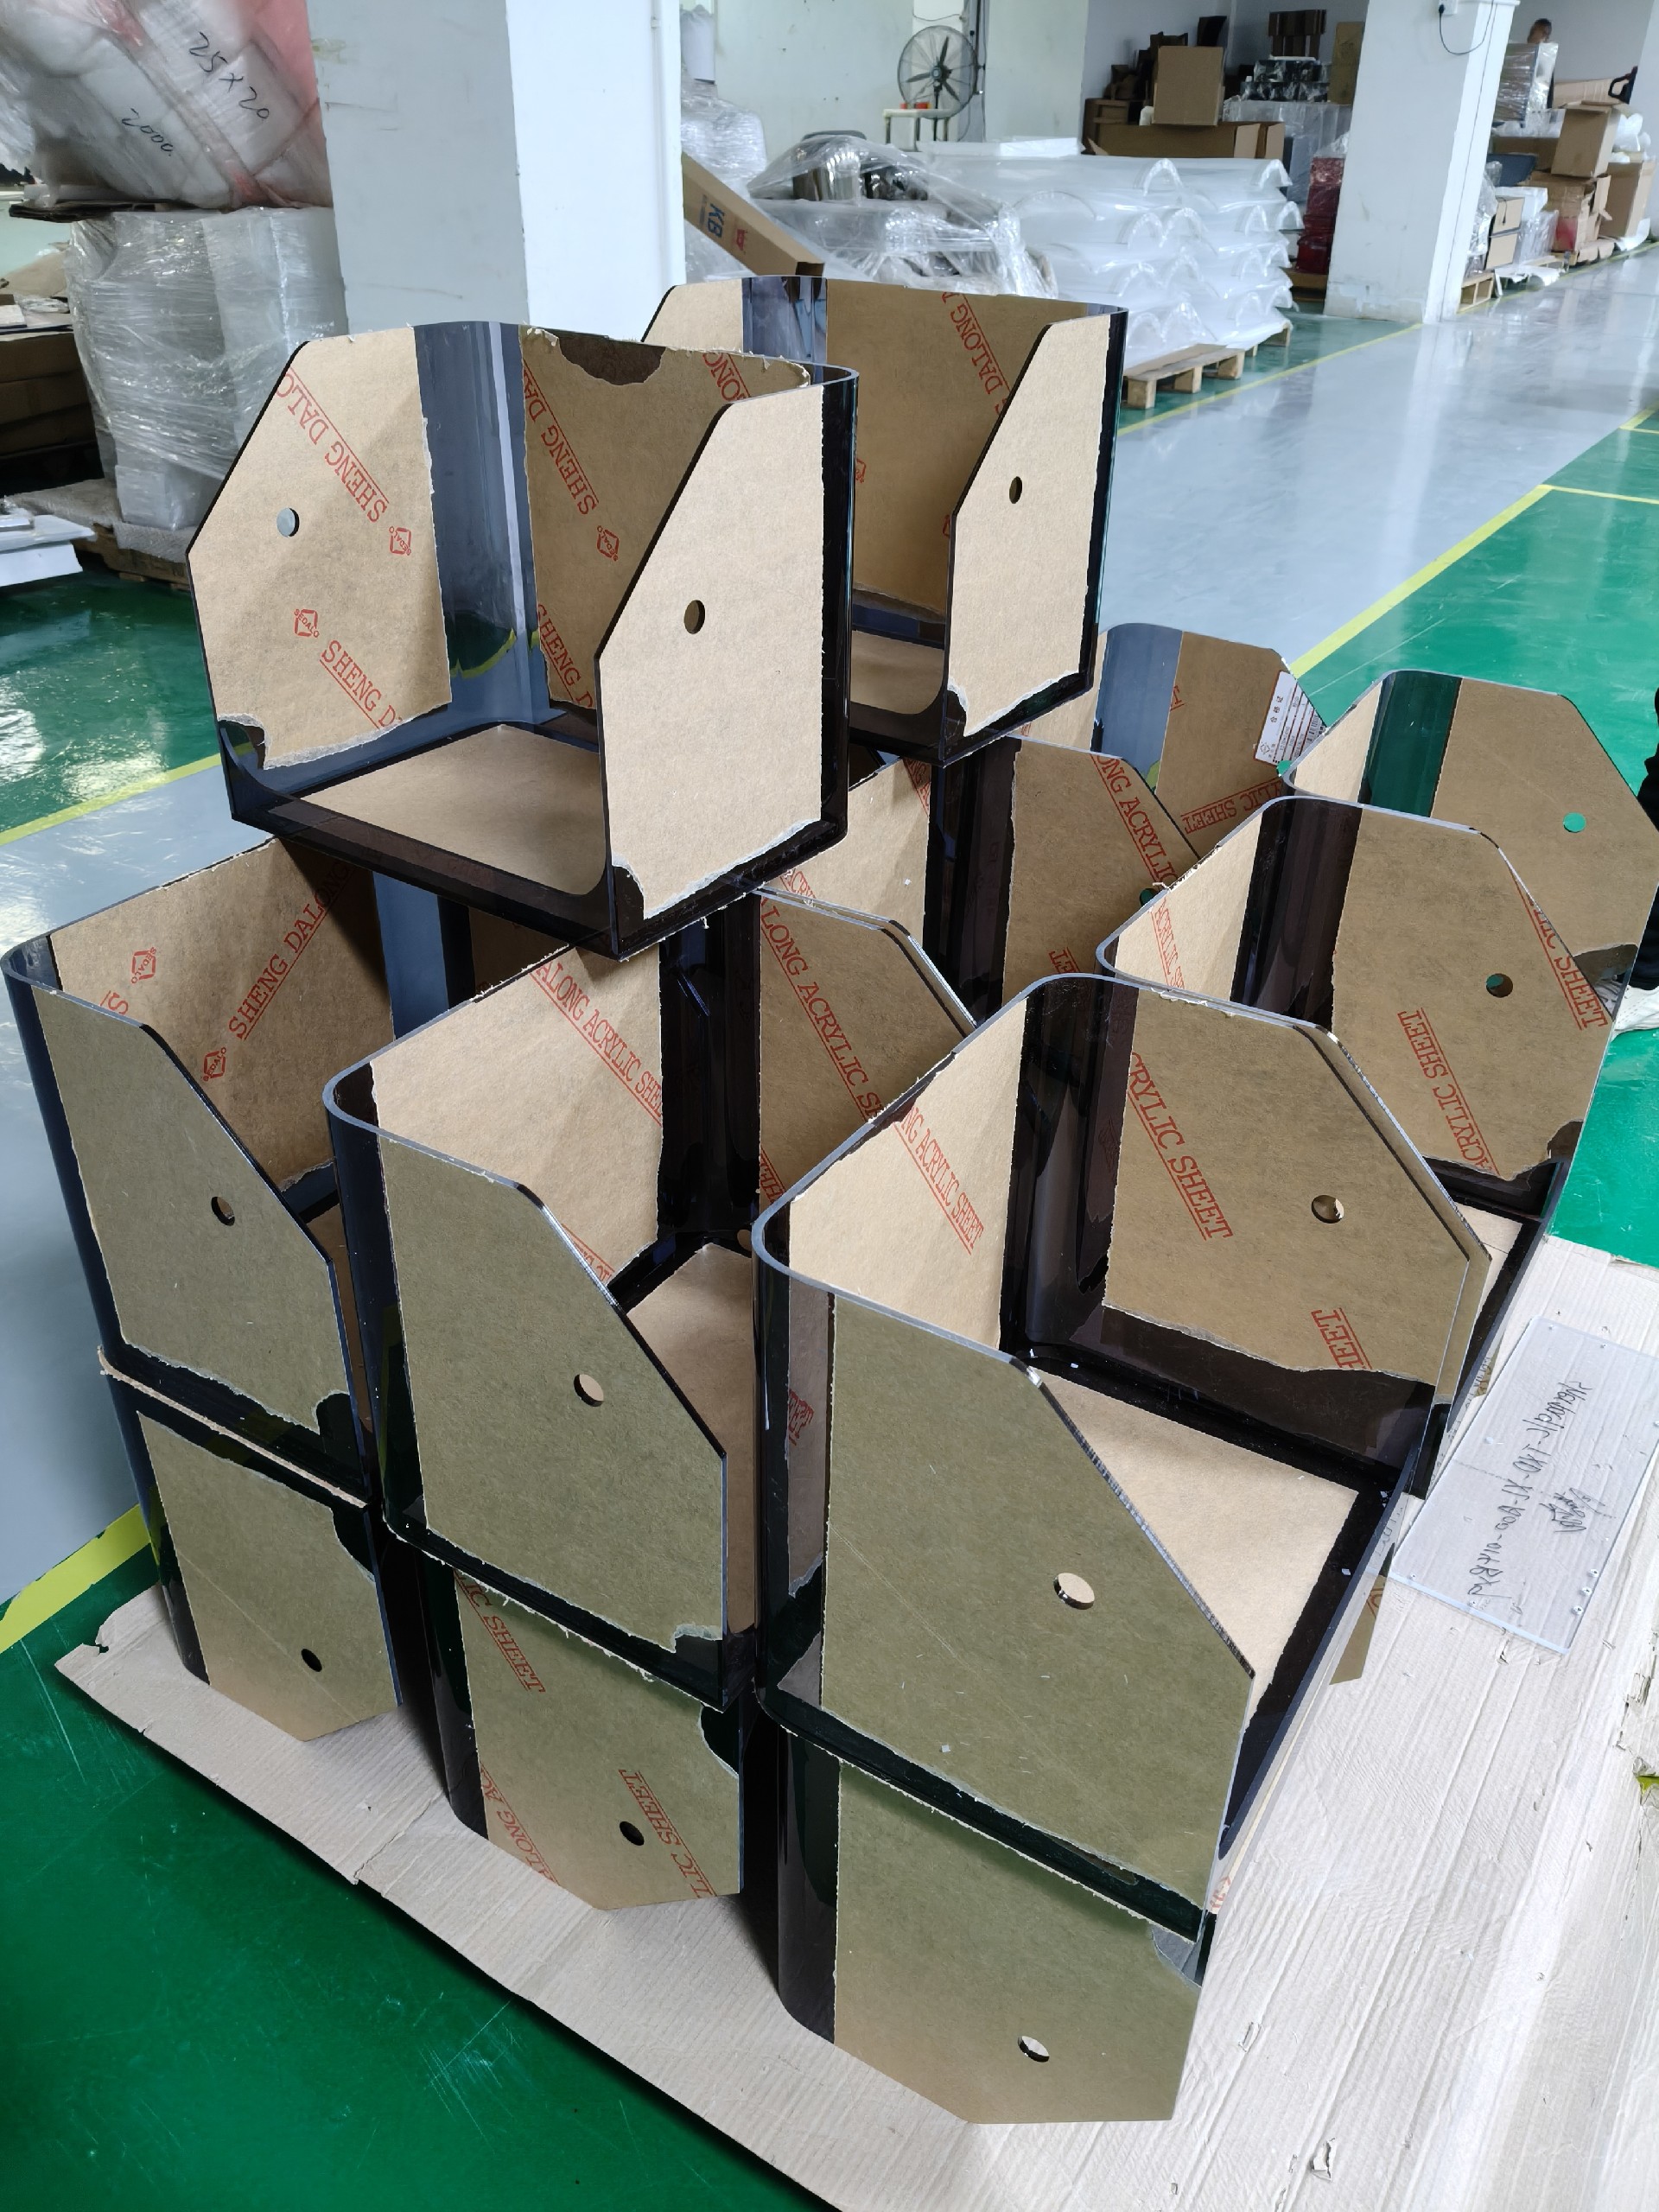
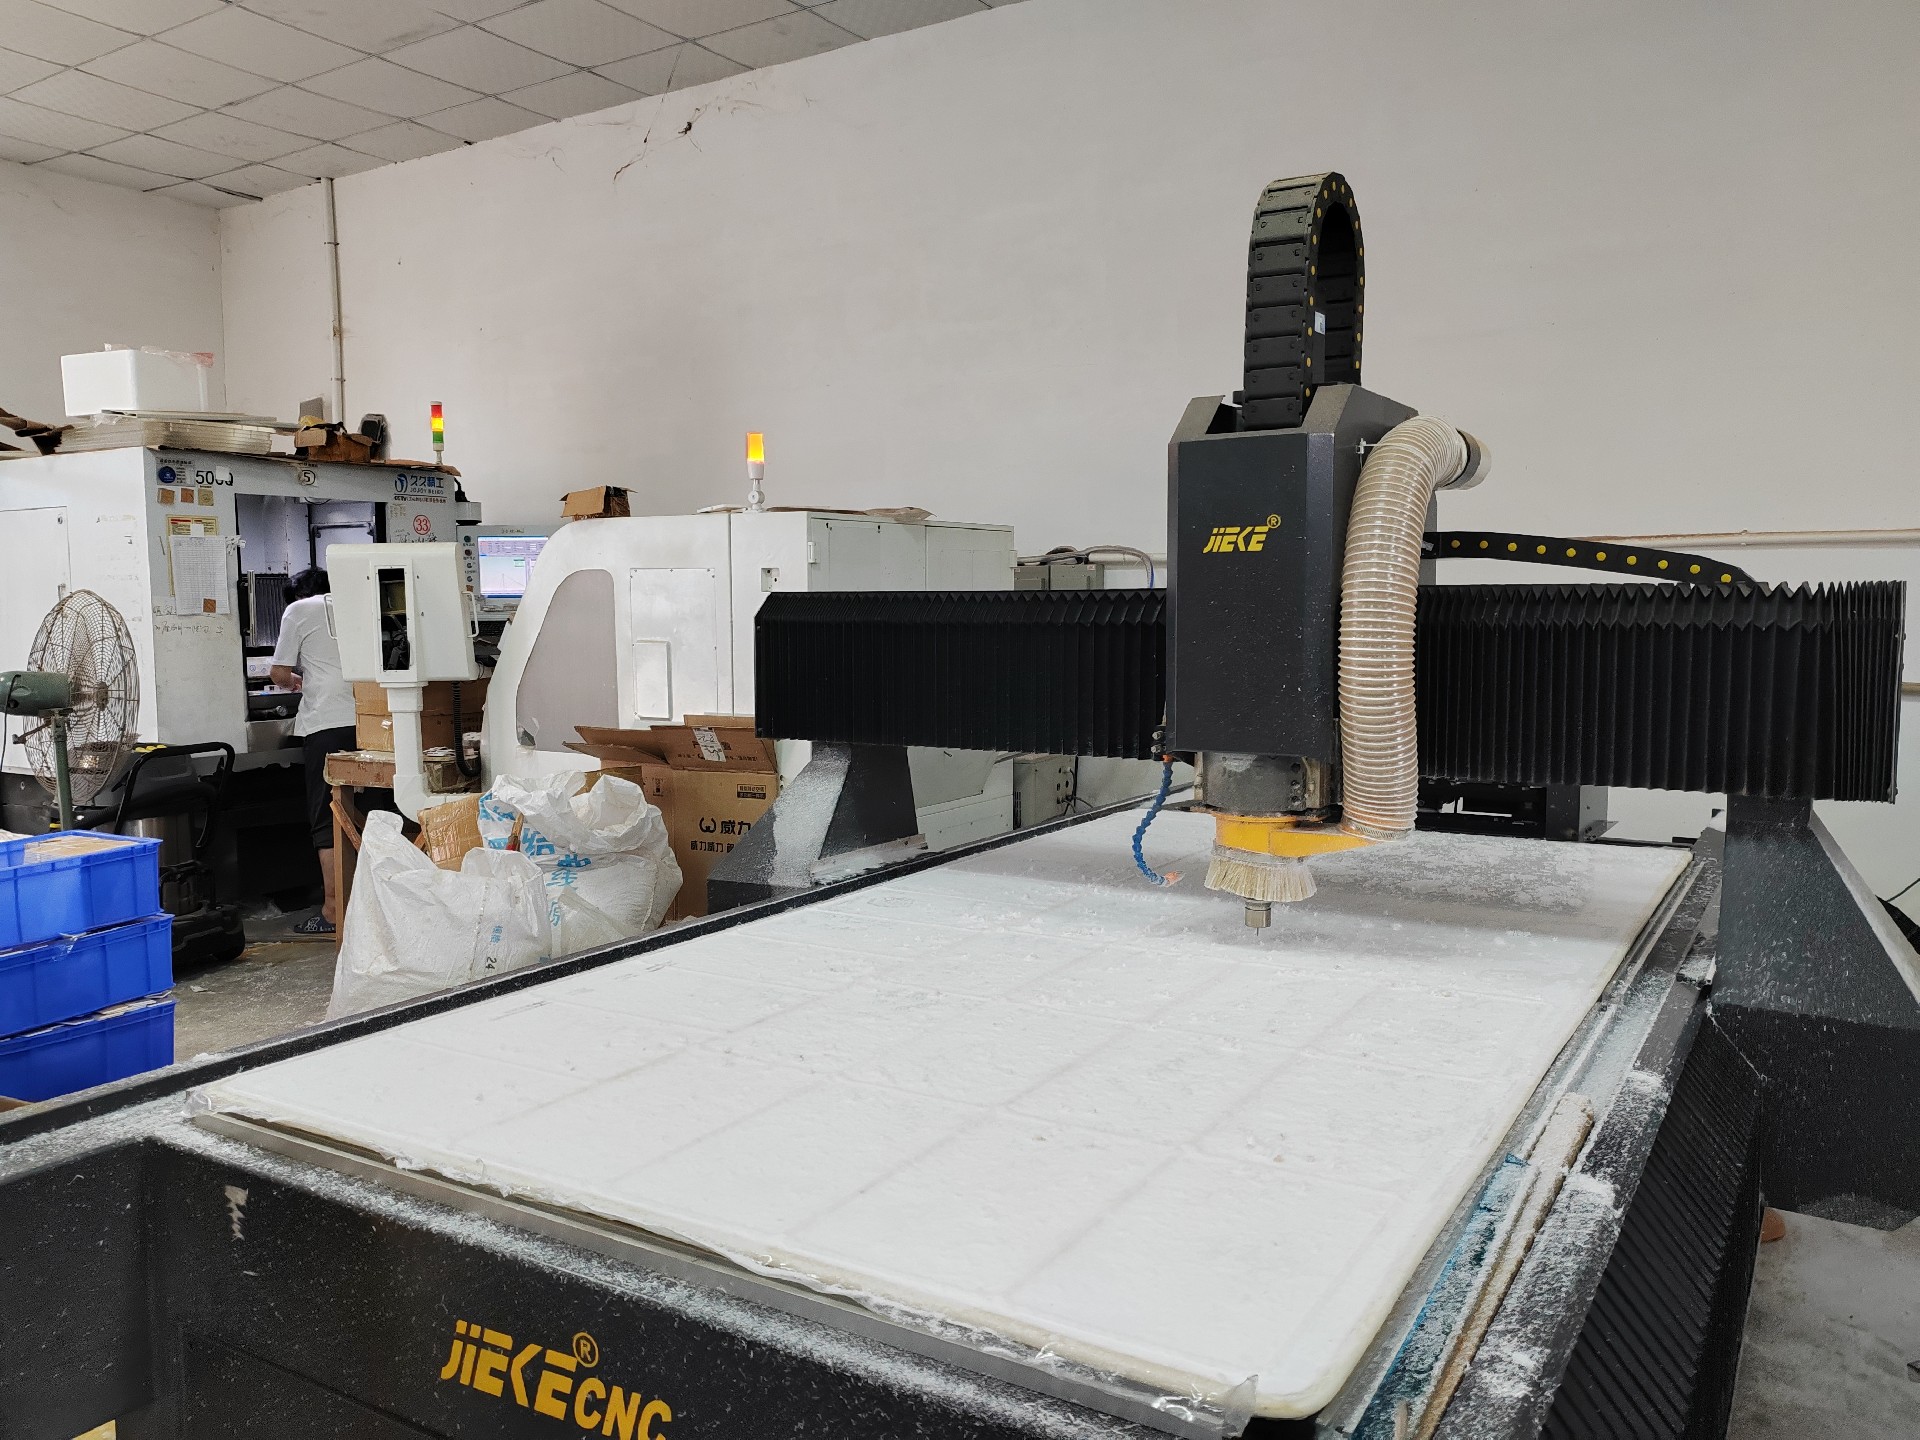
这次升级不是挂个牌子,是动了真格的。我们把原本分散在三个车间的精雕和粘接工位,重新并到同一条动线上,还补了一台进口精雕设备,让 5套进口设备的配比更均衡。同时,本厂把来料检验的关口往前移,材料一进厂先抽样测透光率和应力,合格才上线。
为了让你判断我们说的真不真,下面这张核验清单,是我们内部收货和巡检时实际在用的四张表之一,照着它你也能反过来验我们。表里每一项都对应一道实打实的动作,不是摆给外人看的门面。
| 核验项目 | 方法 | 合格标准 | 风险提示 |
|---|---|---|---|
| 材料透光率 | 分光仪抽测原板 | 透光率 92% 及以上 | 低于标准易发雾,成品显灰 |
| 通用尺寸精度 | 二次元影像仪全检 | 公差控制在 ±0.3mm | 超差会导致拼接缝明显 |
| 精雕件公差 | CNC 首件打样比对 | 精雕件做到 ±0.1mm | 只限精雕工序,普通切割不在此列 |
| 批次次品率 | 出货前整批点数 | 控制在千分之一 | 超线整批复检,不流入客户仓 |
| 环保资质 | 查供应商检测报告 | 具备 RoHS 与 ISO9001 | 缺证材料一律退场 |
表里这几项,是我们对每一批亚克力全工序定制订单都会过一遍的底线。需要说明的是,±0.1mm 只在激光与 CNC 精雕的特定工序里承诺,普通锯切达不到这个数,采购方下单时要把工艺写清楚,免得双方理解错位。我们也碰到过客户把通用件按精雕标准来卡,后来发现是图纸没标工艺,这种误会提前说清,双方都省事。这次投入里,花力气的是把粘接工位搬进洁净间,灰尘少了,胶痕就少,透明件才透亮。老师傅们起初嫌挪动麻烦,干了两批就认了,因为返修台前的抱怨明显少了。
工艺链上的三道关:材料、精雕与品控
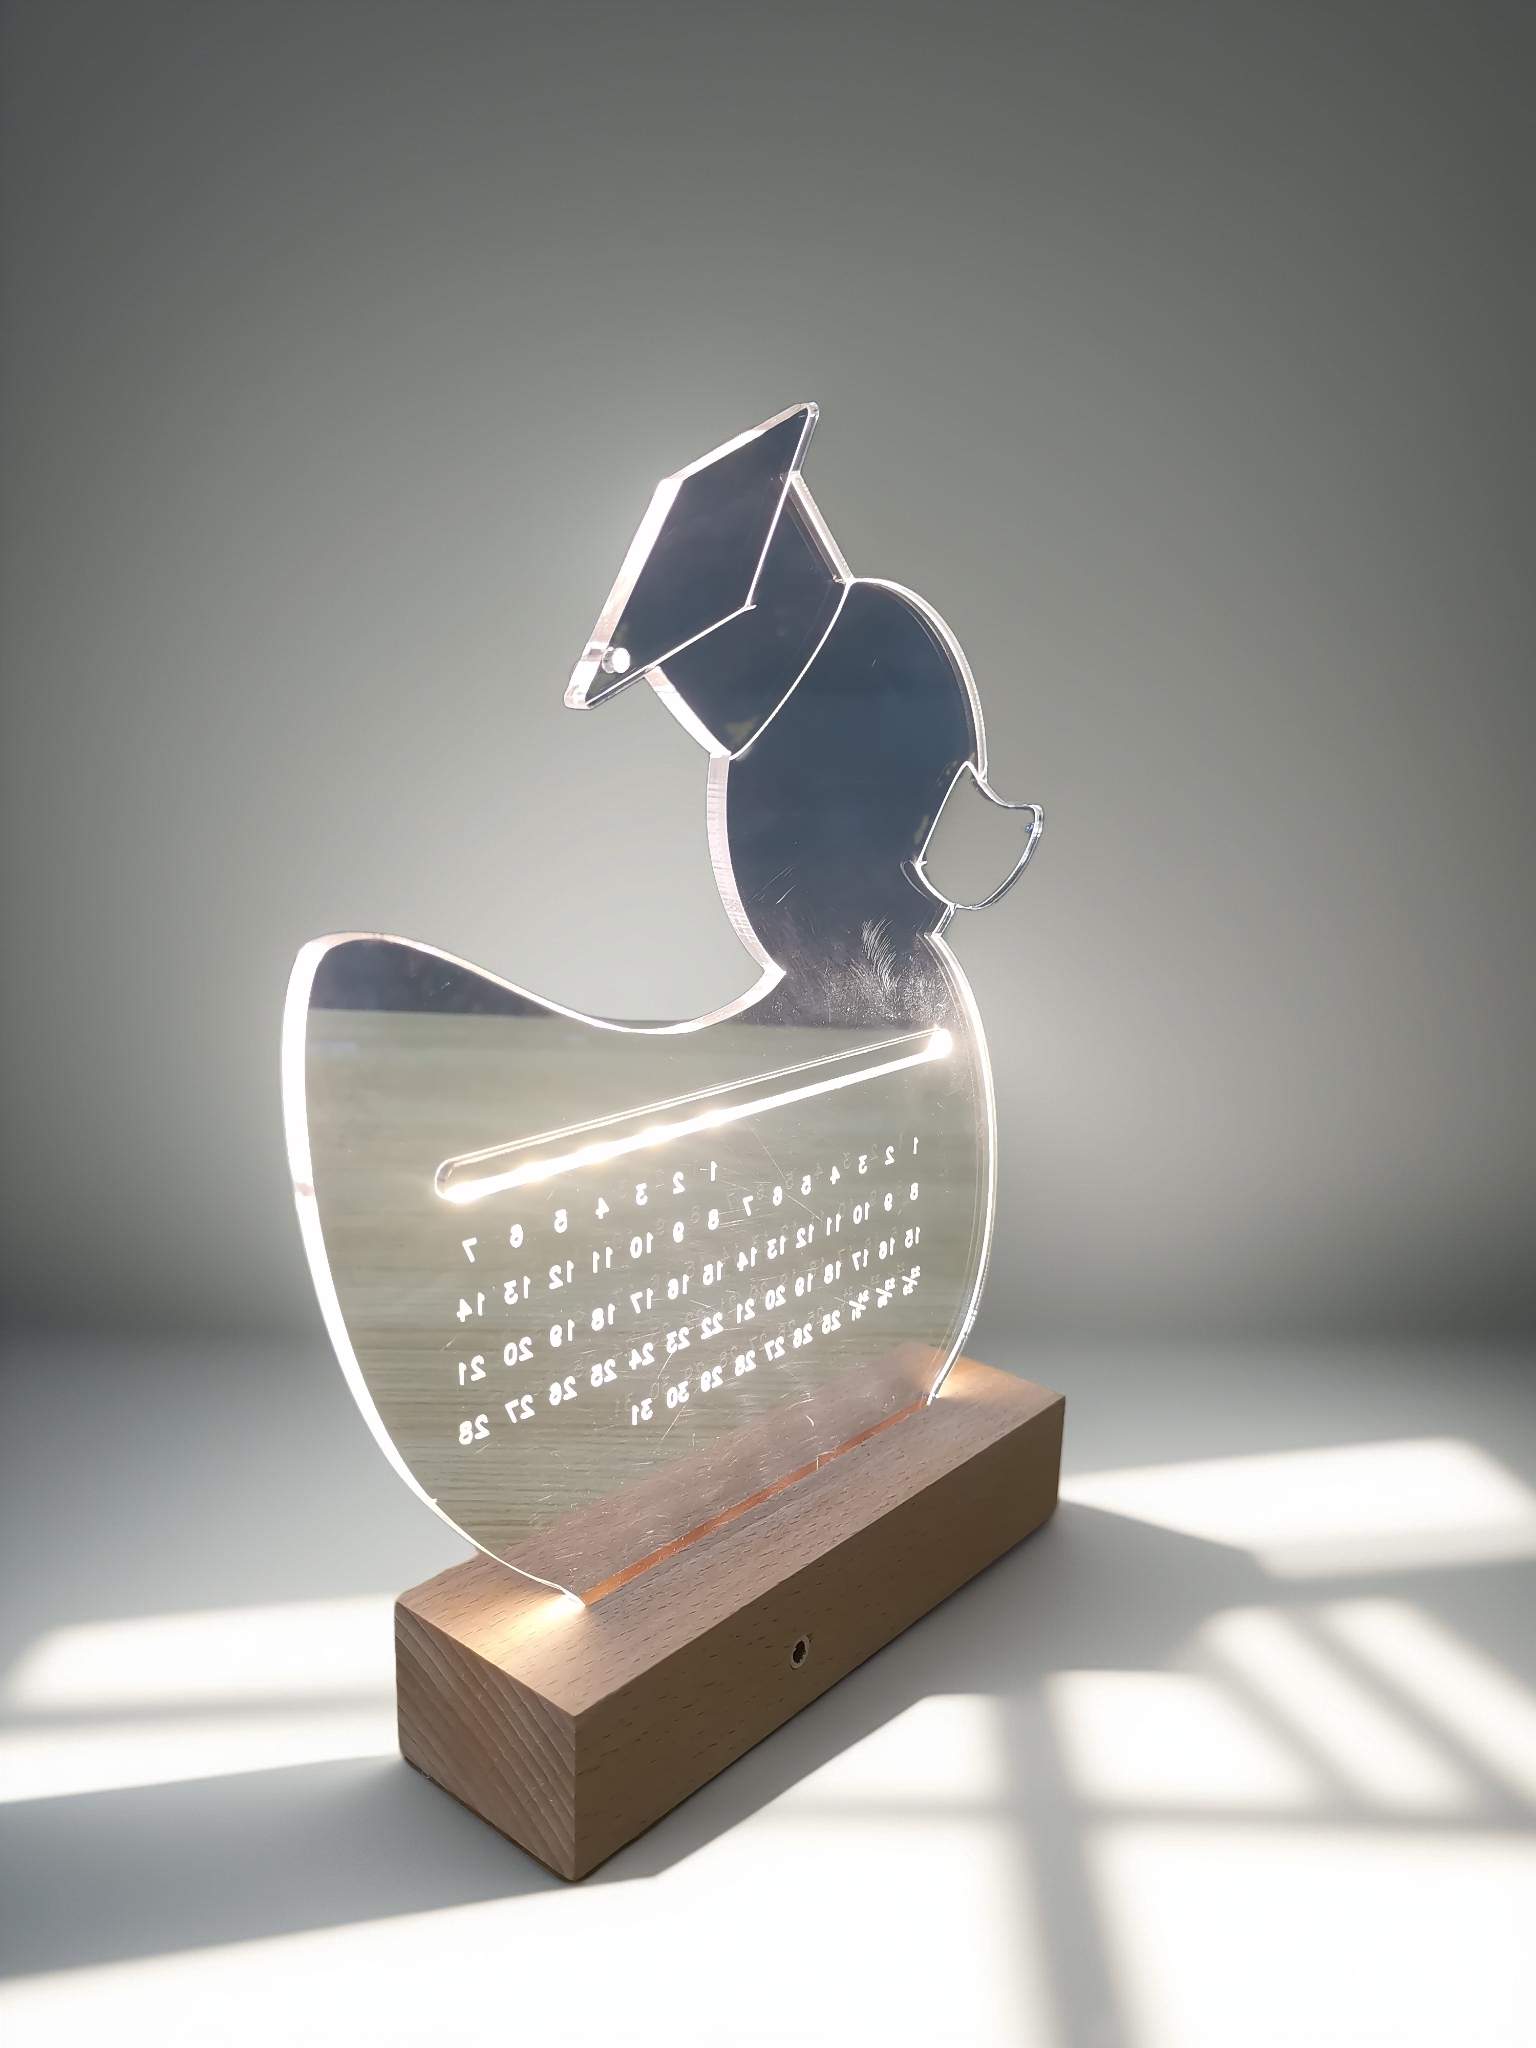
把整条线收回到本厂之后,要紧的是把三道关立住。头一道是材料关,我们只用原厂新料,不掺回收板,原板进场先测透光率 92% 这条线,应力大的板子直接退。第二道是精雕关,遇到需要严丝合缝的齿接、卡槽、镂空件,上 CNC 和激光,精雕件公差压到 ±0.1mm,普通外轮廓件则用通用精度 ±0.3mm,省钱也够用。第三道是品控关,整批出货前按千分之一的次品率红线全检,超了就整批返。
下面这张表,列的是本厂这次升级后对外能承诺的能力项,也是采购方挑厂时可以直接拿来比的尺子。
| 能力项 | 本厂现状 | 对采购方的意义 |
|---|---|---|
| 建厂时间 | 2007 年起步,近20年专注全工序 | 工艺积累稳,返工率低 |
| 厂房与设备 | 5000 余㎡,5套进口设备配10条流水线 | 产能弹性大,急单也能接 |
| 技师队伍 | 50 名高级技师常驻 | 复杂件有人盯,不靠新手练手 |
| 资质体系 | ISO9001 与 RoHS 双体系运行 | 出得了海外客户验厂 |
| 出样速度 | 常规件 48h 出样 | 打样快,定版周期短 |
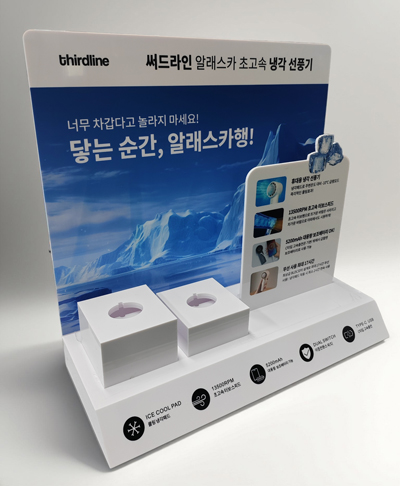
这张表里的数,不是喊口号。深圳美杰有机玻璃的 5000 余㎡厂房里,5套进口设备和10条流水线各司其职,50 名高级技师分在开料、精雕、粘接、品控几个段上。我们做亚克力全工序定制,靠的就是这道关一道关卡下来,而不是靠某一台机器撑场面。很多客户来厂里转一圈,看的是设备,我们更想让他看的是关口的记录本,那上面每一批都有签字。记录本这东西不漂亮,但它经得起回头查。哪批料、谁接的刀、哪台机走的、谁签的检,一拉就清楚。万一售后有争议,翻开就知道问题出在哪一关,不用互相猜。
一个真实交付片段:从翻车到达标
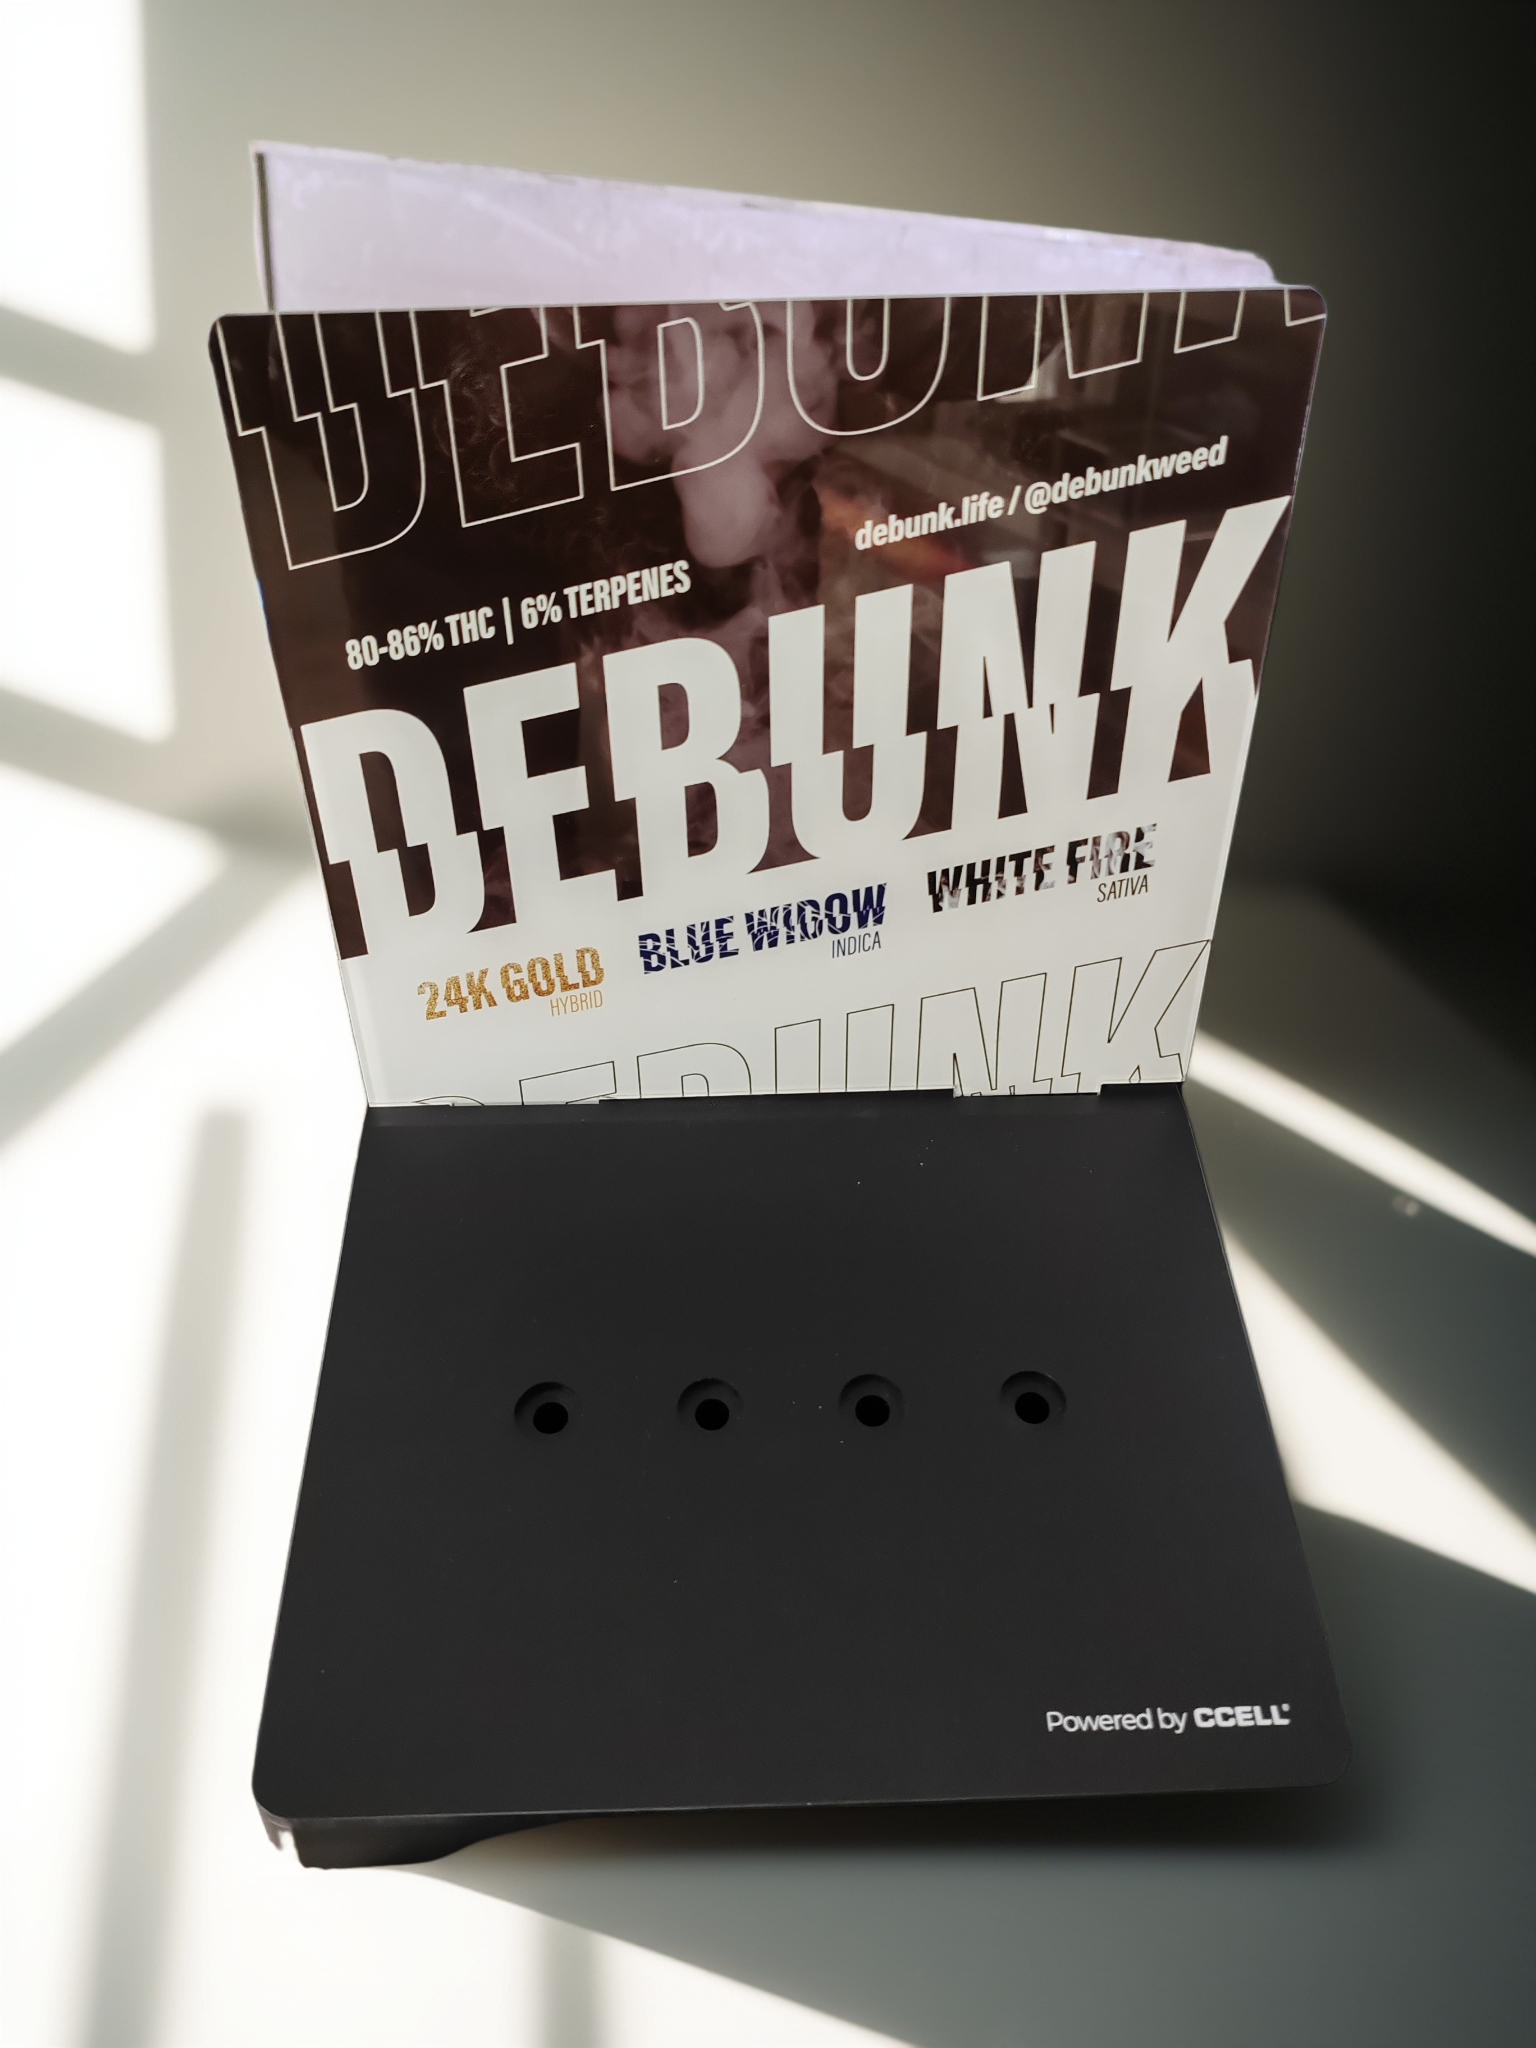
上个月有个做展示架的客户,前期在别处试了两家,前一家的板子切出来公差飘到快一毫米,组装时立柱晃;第二家精雕的卡槽深浅不一,塞进去要么松要么卡死。客户带着翻车的样件找到我们,开口就问能不能救。
我们接过来先复测,问题出在材料应力不均和工序分散。本厂的做法是:换原厂新料,重新开模,齿接位走精雕 ±0.1mm,外框走通用 ±0.3mm,粘接后用治具校准。before 是缝隙能塞进名片、卡槽半数不合格;after 是整批拼接严丝合缝、抽检全过、千分之一红线内交付。客户后来把后续三批都转给了我们。
这个片段说明,美杰亚克力定制能不能成,关键在工序收不收得拢,不在单点设备多贵。一个件从板到成品要经过好几道手,只要其中一道出了岔子,前面做得再漂亮也白搭。我们见过太多单子,卡就卡在交接那一下。板切得准,雕歪了;雕得准,粘歪了。收回来自己干,刀和胶是同一拨人负责,谁手滑谁知道,没人能甩锅,也就没人敢马虎。所以我们愿意把工位并到一条线,多花管理成本,少让客户承担风险。
能给采购方带来什么
把工序收进同一家源头厂,采购方拿到的是三样实在东西。一是责任单点化,出问题不用在切板、雕刻、粘接三家之间踢皮球,本厂一肩挑。二是公差可控,从材料到精雕到品控三道关统一标准,组装一次到位。三是节奏稳,48h 出样加上 5套进口设备和10条流水线的弹性,急单和长单都能排。
对采购方来说,挑厂时别只比单价,要把透光率 92%、±0.3mm、±0.1mm、千分之一这几条写进合同附件,谁敢白纸黑字签,谁才靠谱。我们做这行近二十年,越做越觉得,老实把标准摊开,比任何漂亮话都管用。采购方拿着这张单子去问三家,答案能筛掉大半不靠谱的。还有一层好处是沟通短。图纸一来,开料精雕品控是同班人,改动一句话群里的几个人都听见,不像散单要在三家之间传话。传话传丢一处,做出来的就偏一截。
服务承诺
本厂对亚克力全工序定制订单,对外承诺就这几条实的:材料用原厂新料,不拿回收板顶替;精雕件公差 ±0.1mm、通用件 ±0.3mm,写进送货单;批次次品率守住千分之一;具备 ISO9001 与 RoHS 双体系,验厂资料可查;常规件 48h 出样。做不到的我们不说,说了的我们兜底。
我们也留了退路给客户:样件不满意可以退改,大货首件确认后再量产,不让风险滚到整批。这种笨办法,看似慢,其实帮双方都省了返工的麻烦。我们也把承诺印在送货单背面,客户收货时一眼能看到,不是藏在网页角落。真有做不到的,按单子上写的走,不扯皮。
下一步展望
接下来本厂打算把出样再往前压一压,并且把精雕工序的样品库补齐,让采购方下单前就能看到同类件的实物。厂房这边,5000 余㎡的布局还会微调,目的是让 5套进口设备和10条流水线的衔接更顺。我们不想把摊子铺多大,就想把亚克力全工序定制这一件事,做得更稳更细。
往后还准备把每道工序的良率数据做成月度公开,让老客户随时能查。说到底,源头厂的底气不是广告词,是一笔一笔写实的记录。后面我们也会把这些记录做成可下载的样本,老客户要审计直接拿去用。把门打开,比关着门说自己好,更经得起问。
常见问题
亚克力全工序定制包含哪些环节
答:从材料选型、激光切割、CNC 精雕、丝印、粘接、抛光到包装出货,都可以在本厂一条线完成,采购方不必分头找多家作坊。
精雕件的 ±0.1mm 是全部件都保证吗
答:不是。±0.1mm 仅限激光与 CNC 精雕的特定工序,普通锯切外轮廓件按通用 ±0.3mm 标准,下单时请把工艺写清楚。
千分之一的次品率是怎么控的
答:整批出货前按红线全检,超出千分之一就整批复检返工,不会带病流入客户仓库。
材料会不会用回收板
答:本厂只用原厂新料,原板进场先测透光率 92% 与应力,不合格直接退场,不掺回收料。
环保方面有什么凭证
答:本厂运行 ISO9001 与 RoHS 双体系,供应商检测报告和资质文件可查,能满足海外客户验厂要求。
打样要等多久
答:常规件我们承诺 48h 出样,复杂精雕件会按图纸评估后给明确交期,不模糊答复。
小批量订单接不接
答:接。本厂 5套进口设备和10条流水线具备柔性排产能力,小批量同样按全工序标准走,不降规。
怎么判断一家厂靠不靠谱
答:把透光率 92%、±0.3mm、±0.1mm、千分之一写进合同附件,敢白纸黑字签、资料可查的,通常更稳。
本文所述数据来自本厂公开资质与行业通用标准,未使用无出处的夸大表述,供采购方对照核实。