你画好亚克力零件图,标了公差却拿不准该写多少,问厂子答得含糊。其实亚克力 数控 加工有三级精度口径,按工艺与部位套用就不会被绕。下面把三级公差讲清,方便你画图时写对、验货时量对,也知道哪些件值得加钱上精雕。精度这事靠记录兜底,不是靠口头保稳,把口径写进图双方都省,出问题有批次可追溯,厂子才不敢在公差上虚报。把公差写进图,是规避后期整批翻车的首步,也是把信息差掐在制图前的实在招。
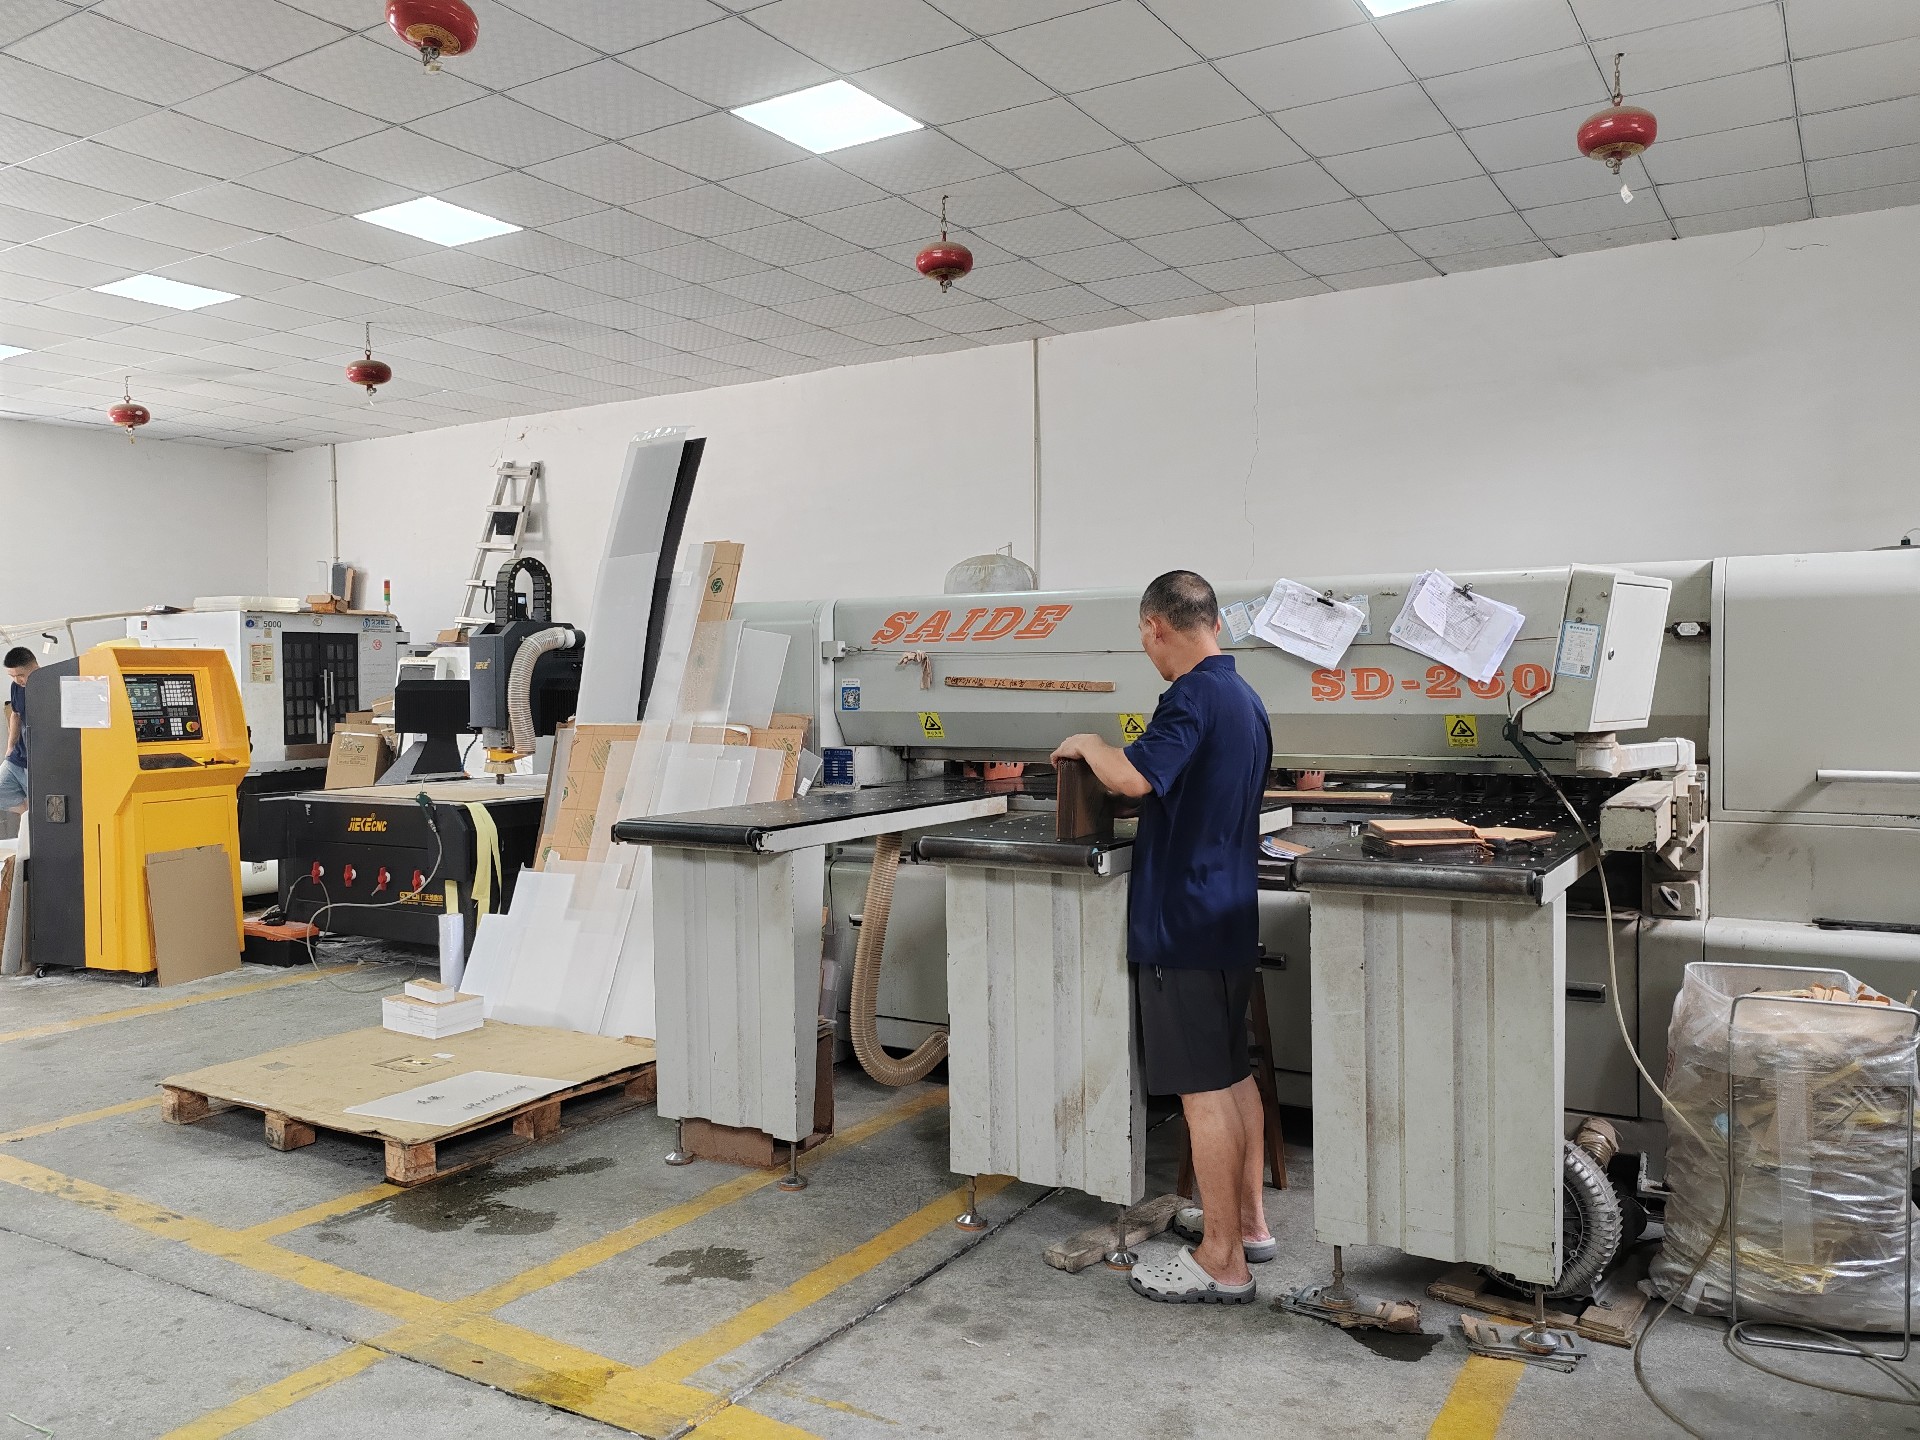
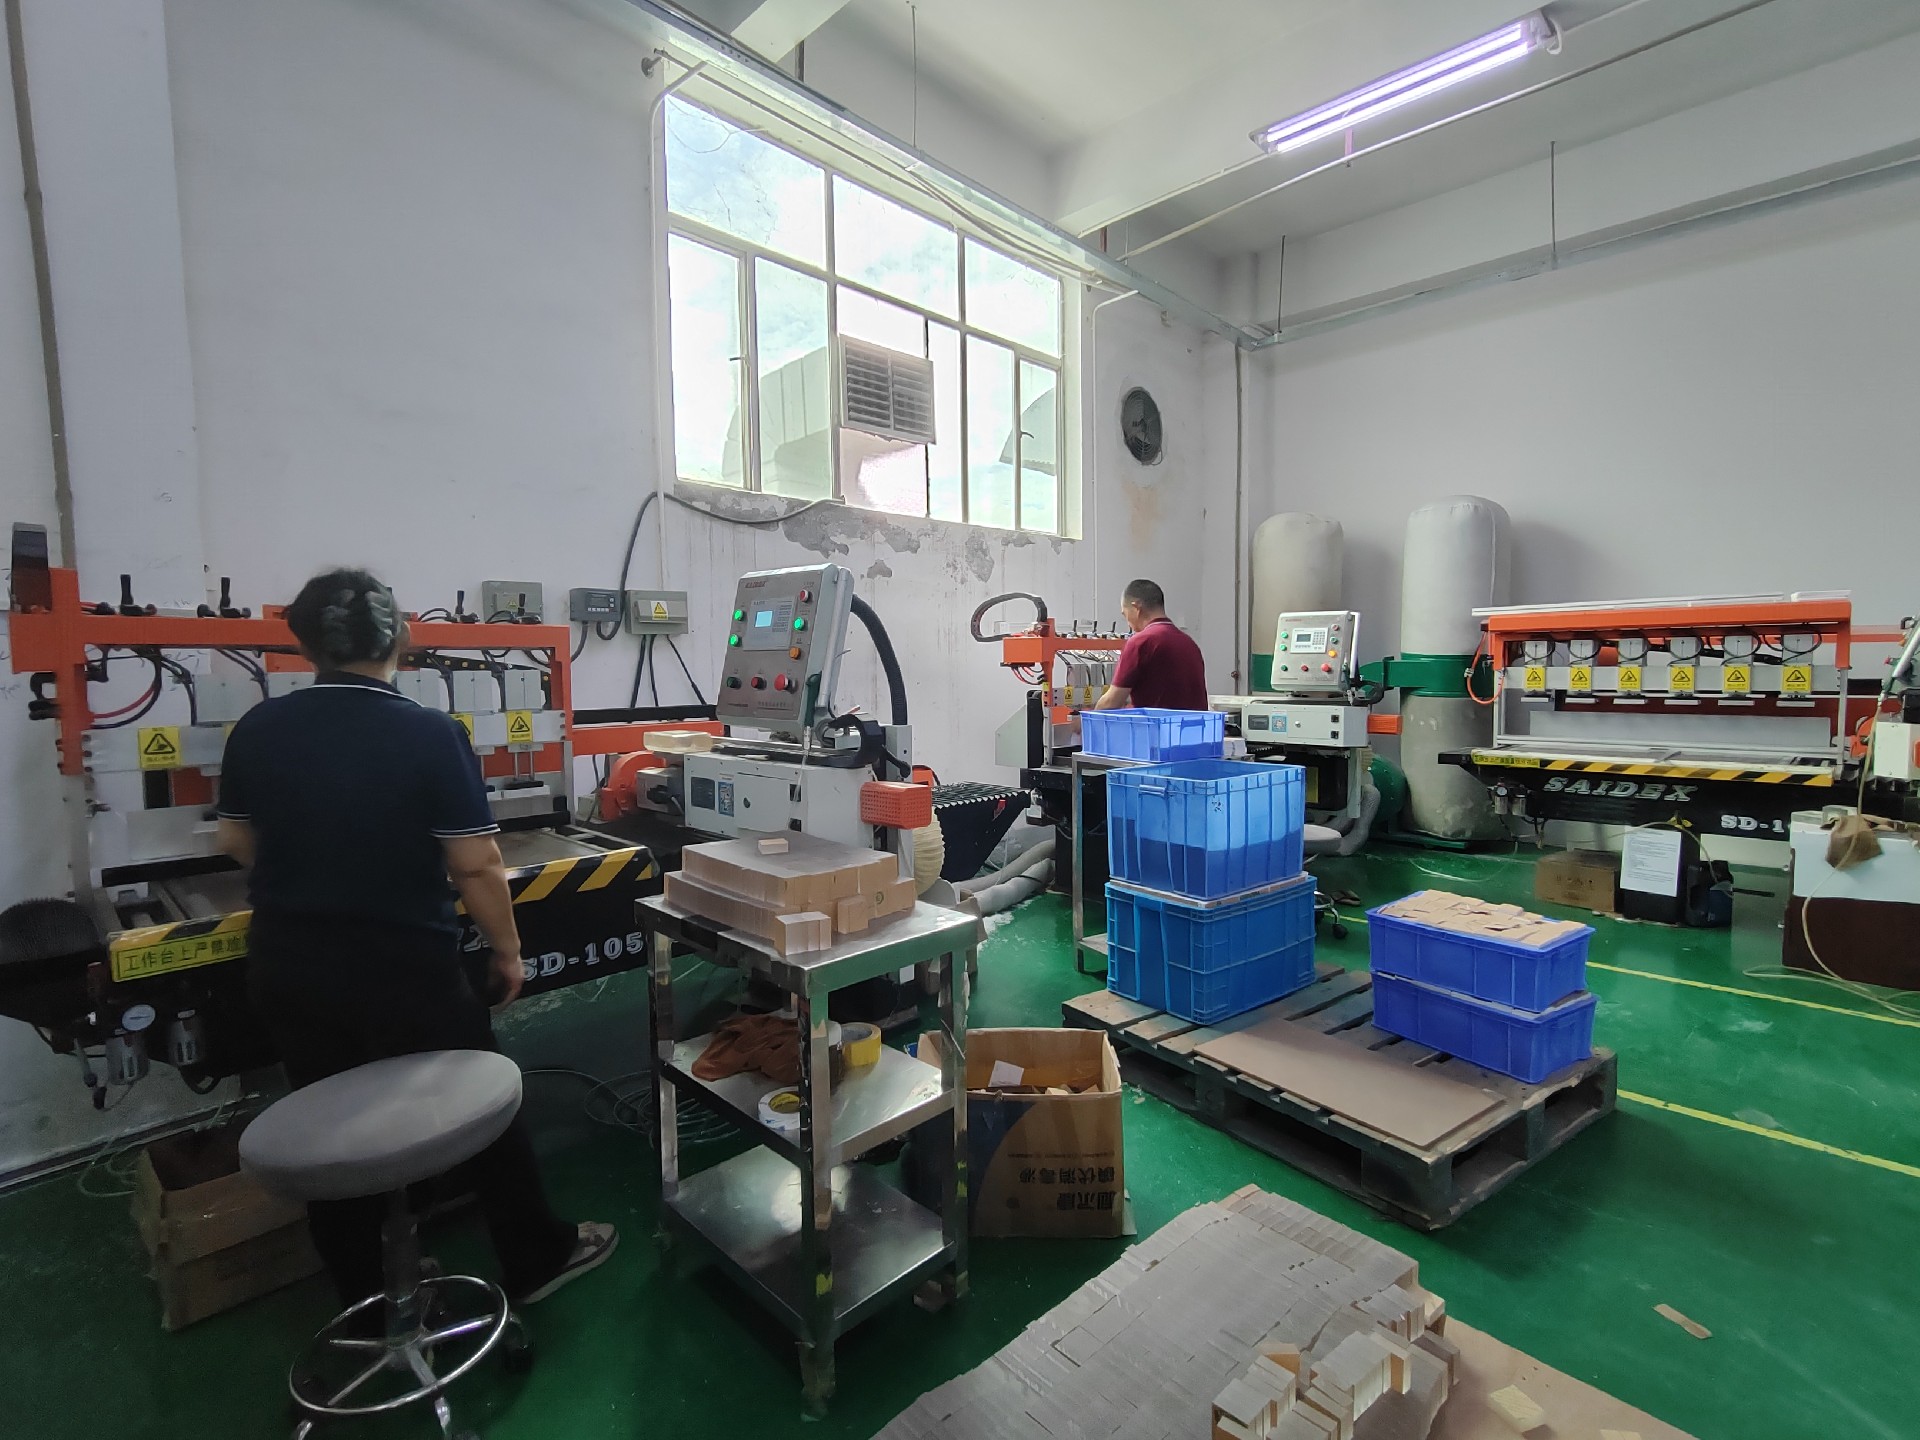
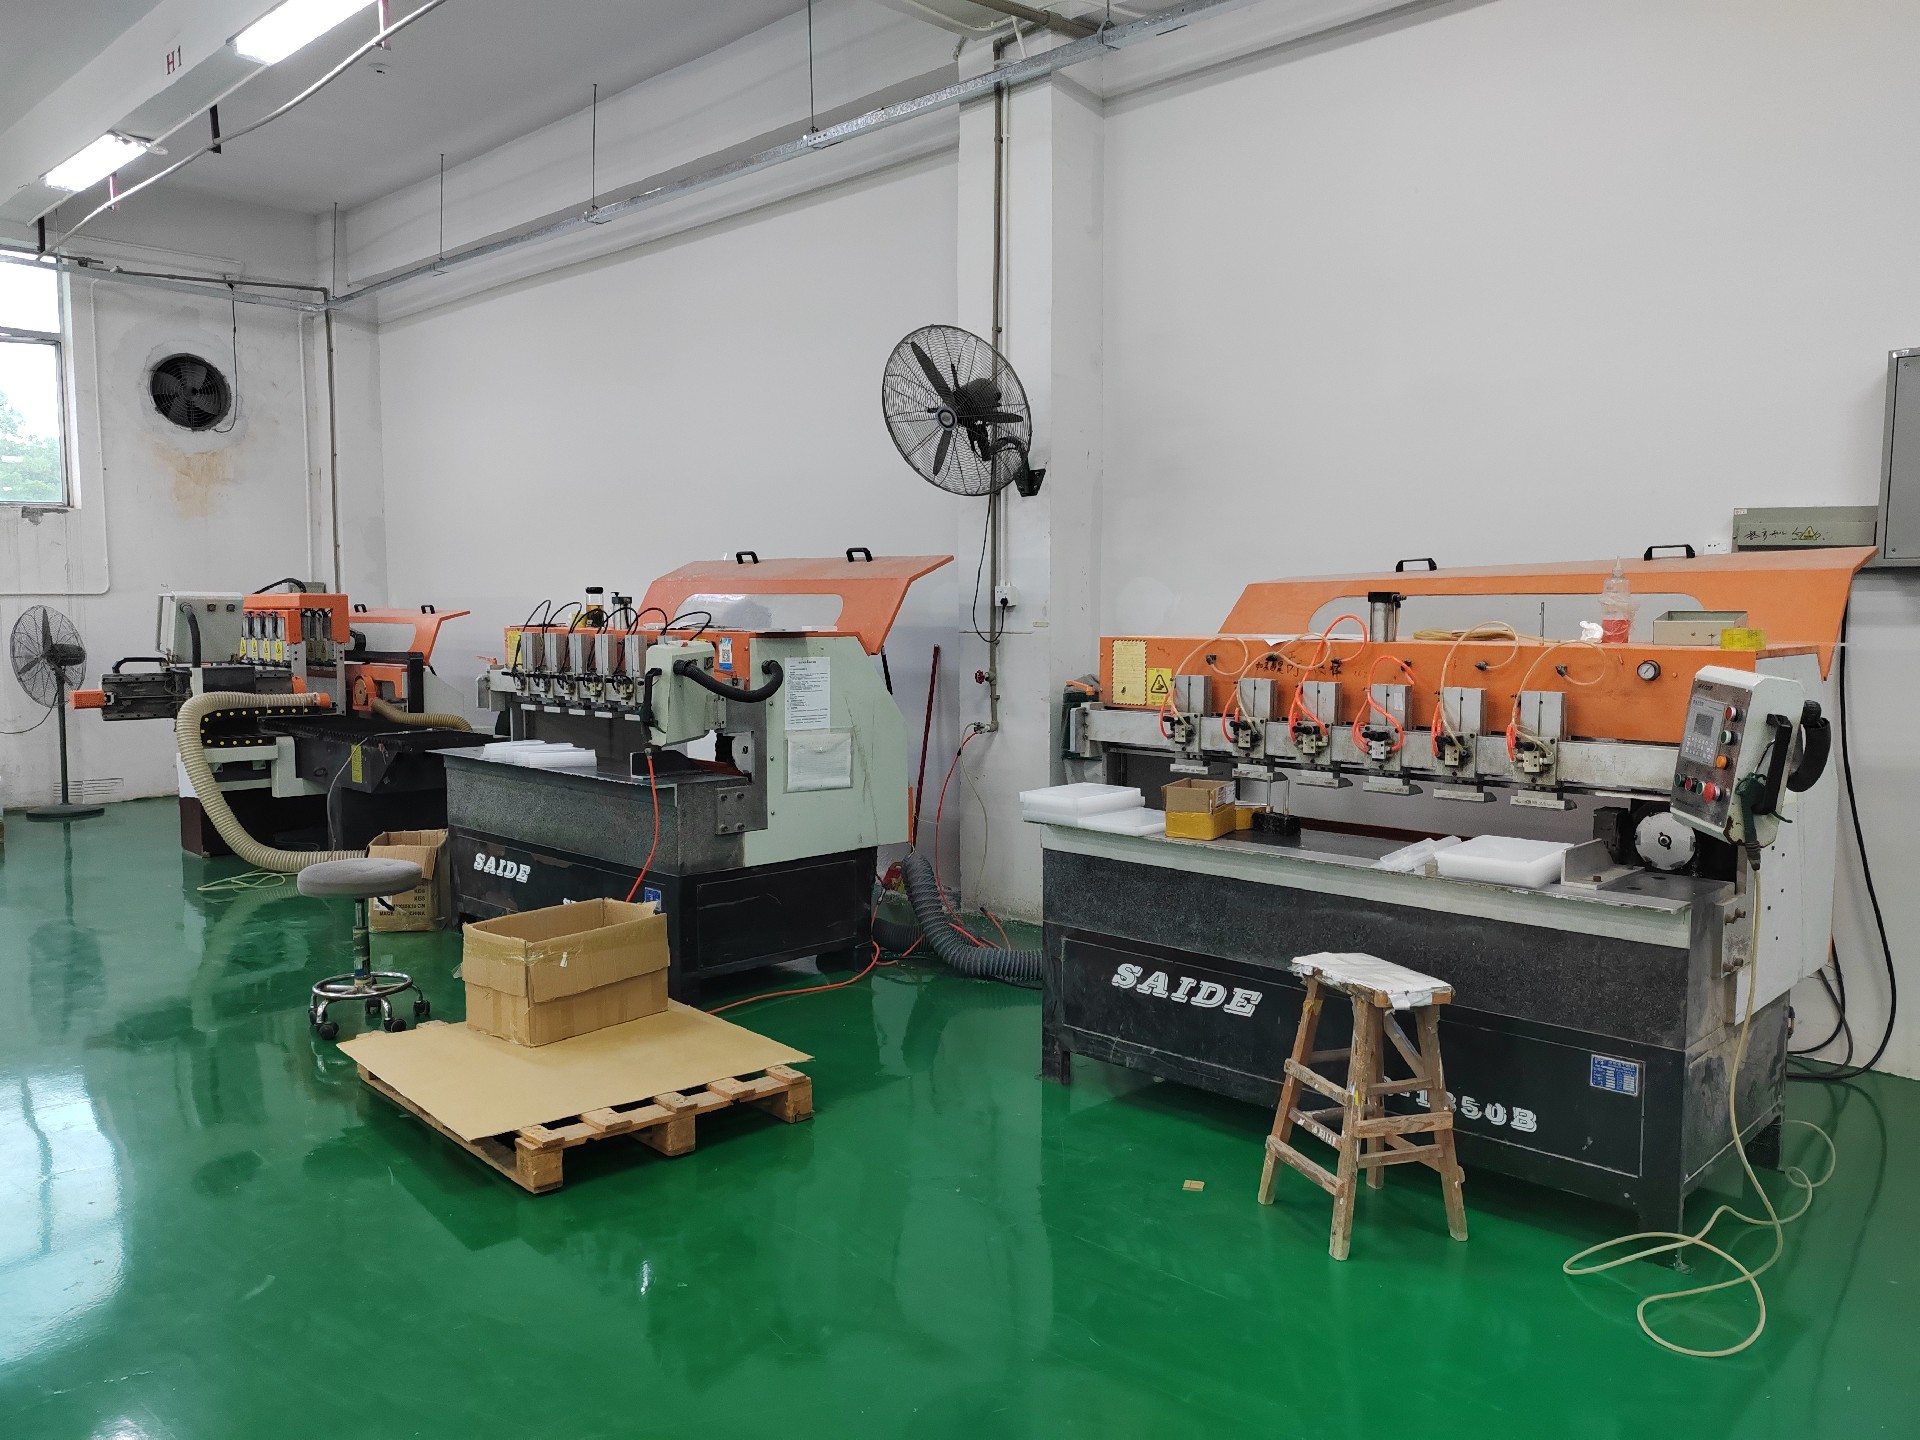
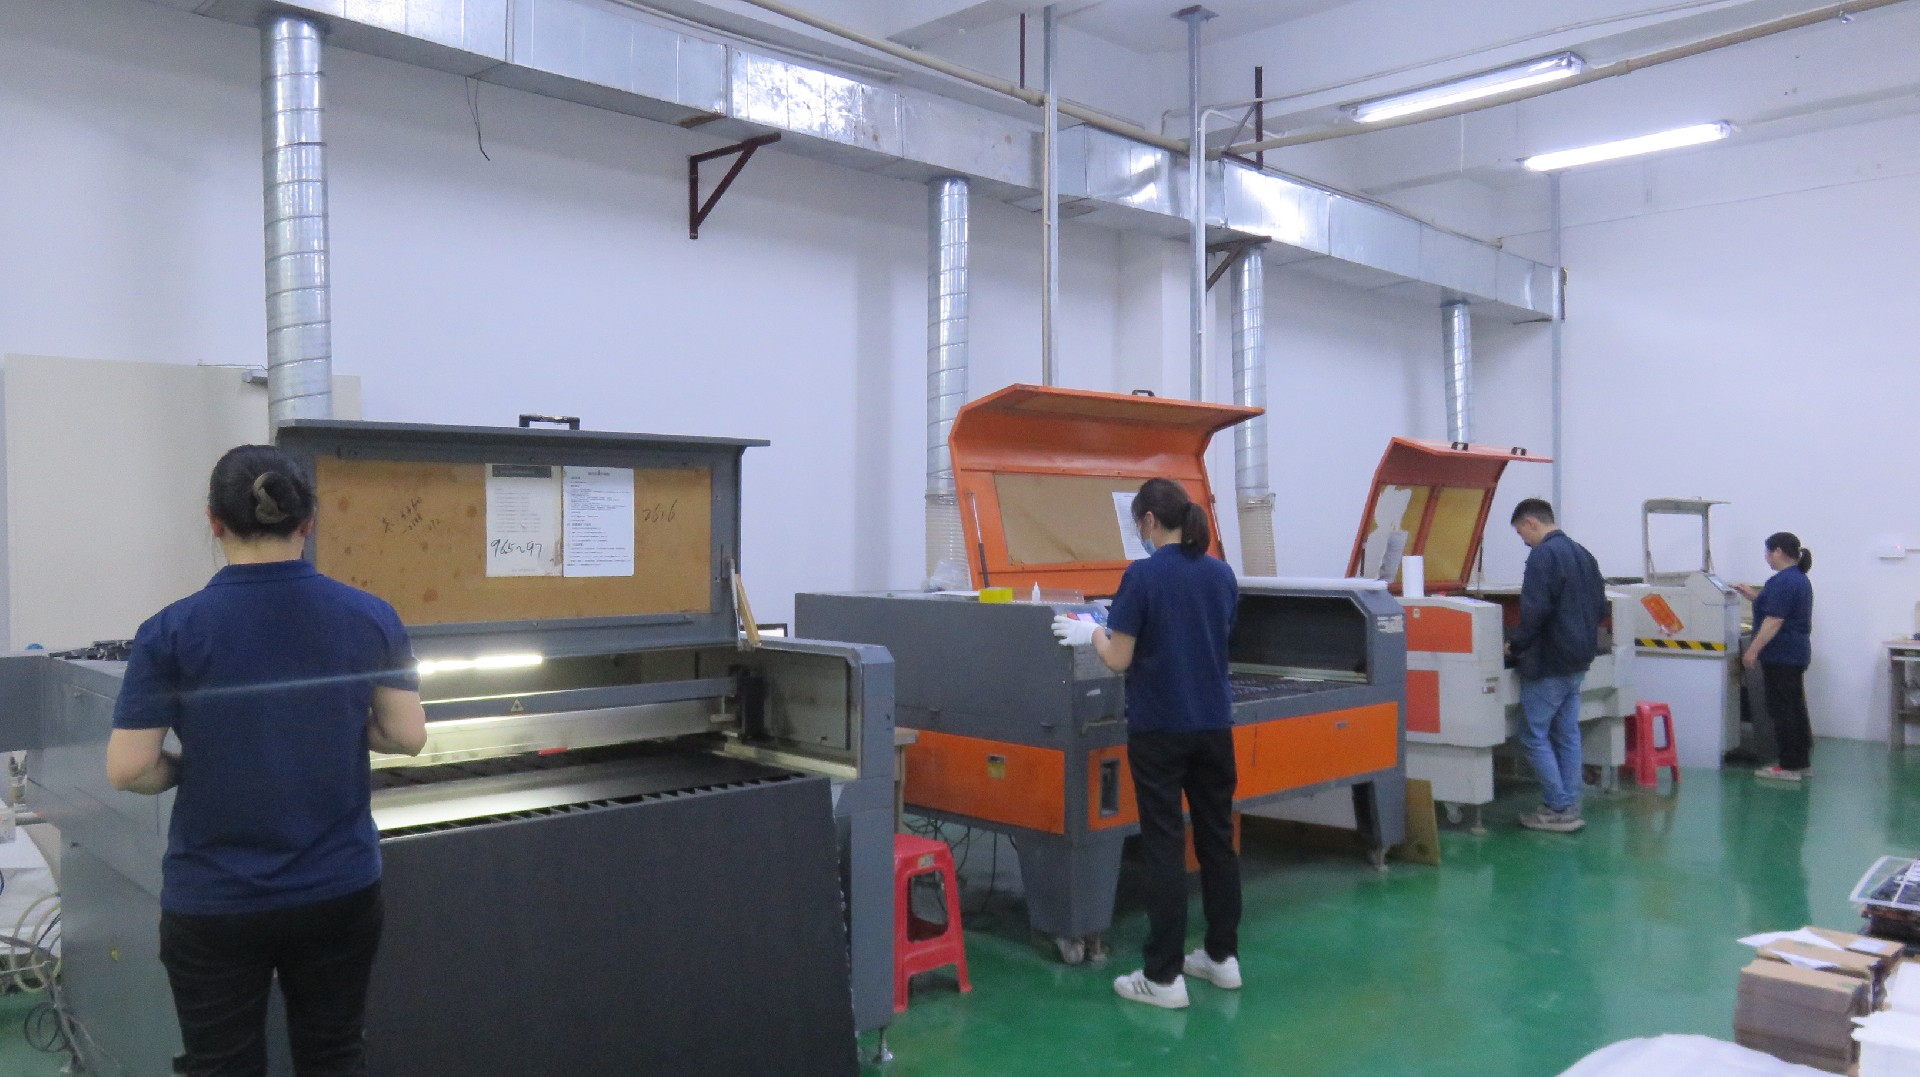
深圳美杰有机玻璃自 近 20 年,5000 余㎡,5 套进口设备与 10 条流水线,由 50 名高级技师带班;CNC 精雕 ±0.1mm、常规 ±0.3mm,次品率 千分之一,持 ISO9001 与 RoHS 双认证,48 小时出样附 DFM 报告;板材用 透光率 ≥92% 的全新料 亚克力,从源头控品质。
一、三级公差口径
通用外形切割 正负零点三毫米,覆盖绝大多数非配合件,量大价实。常规产品 正负零点二毫米,带限定语境用于有装配关系的件。激光切割与 数控 精雕 正负零点一毫米,须带工艺限定语境,只用于孔位、定位柱等配合处,这是全站统一口径。三级口径是全站一致的基准,含糊不得。
三级公差口径是全站一致的基准,外形走切割配合处走精雕,含糊不得,把口径写进图双方都省,也避免厂子在低标上偷工,信息差掐在制图前。图纸把公差标在对应特征旁而非笼统写在角注,厂子按特征对刀才不出错,笼统标注常被低标偷换,这道标注习惯能省掉后期一半扯皮采购该在图面把关。
二、哪些部位要上精雕
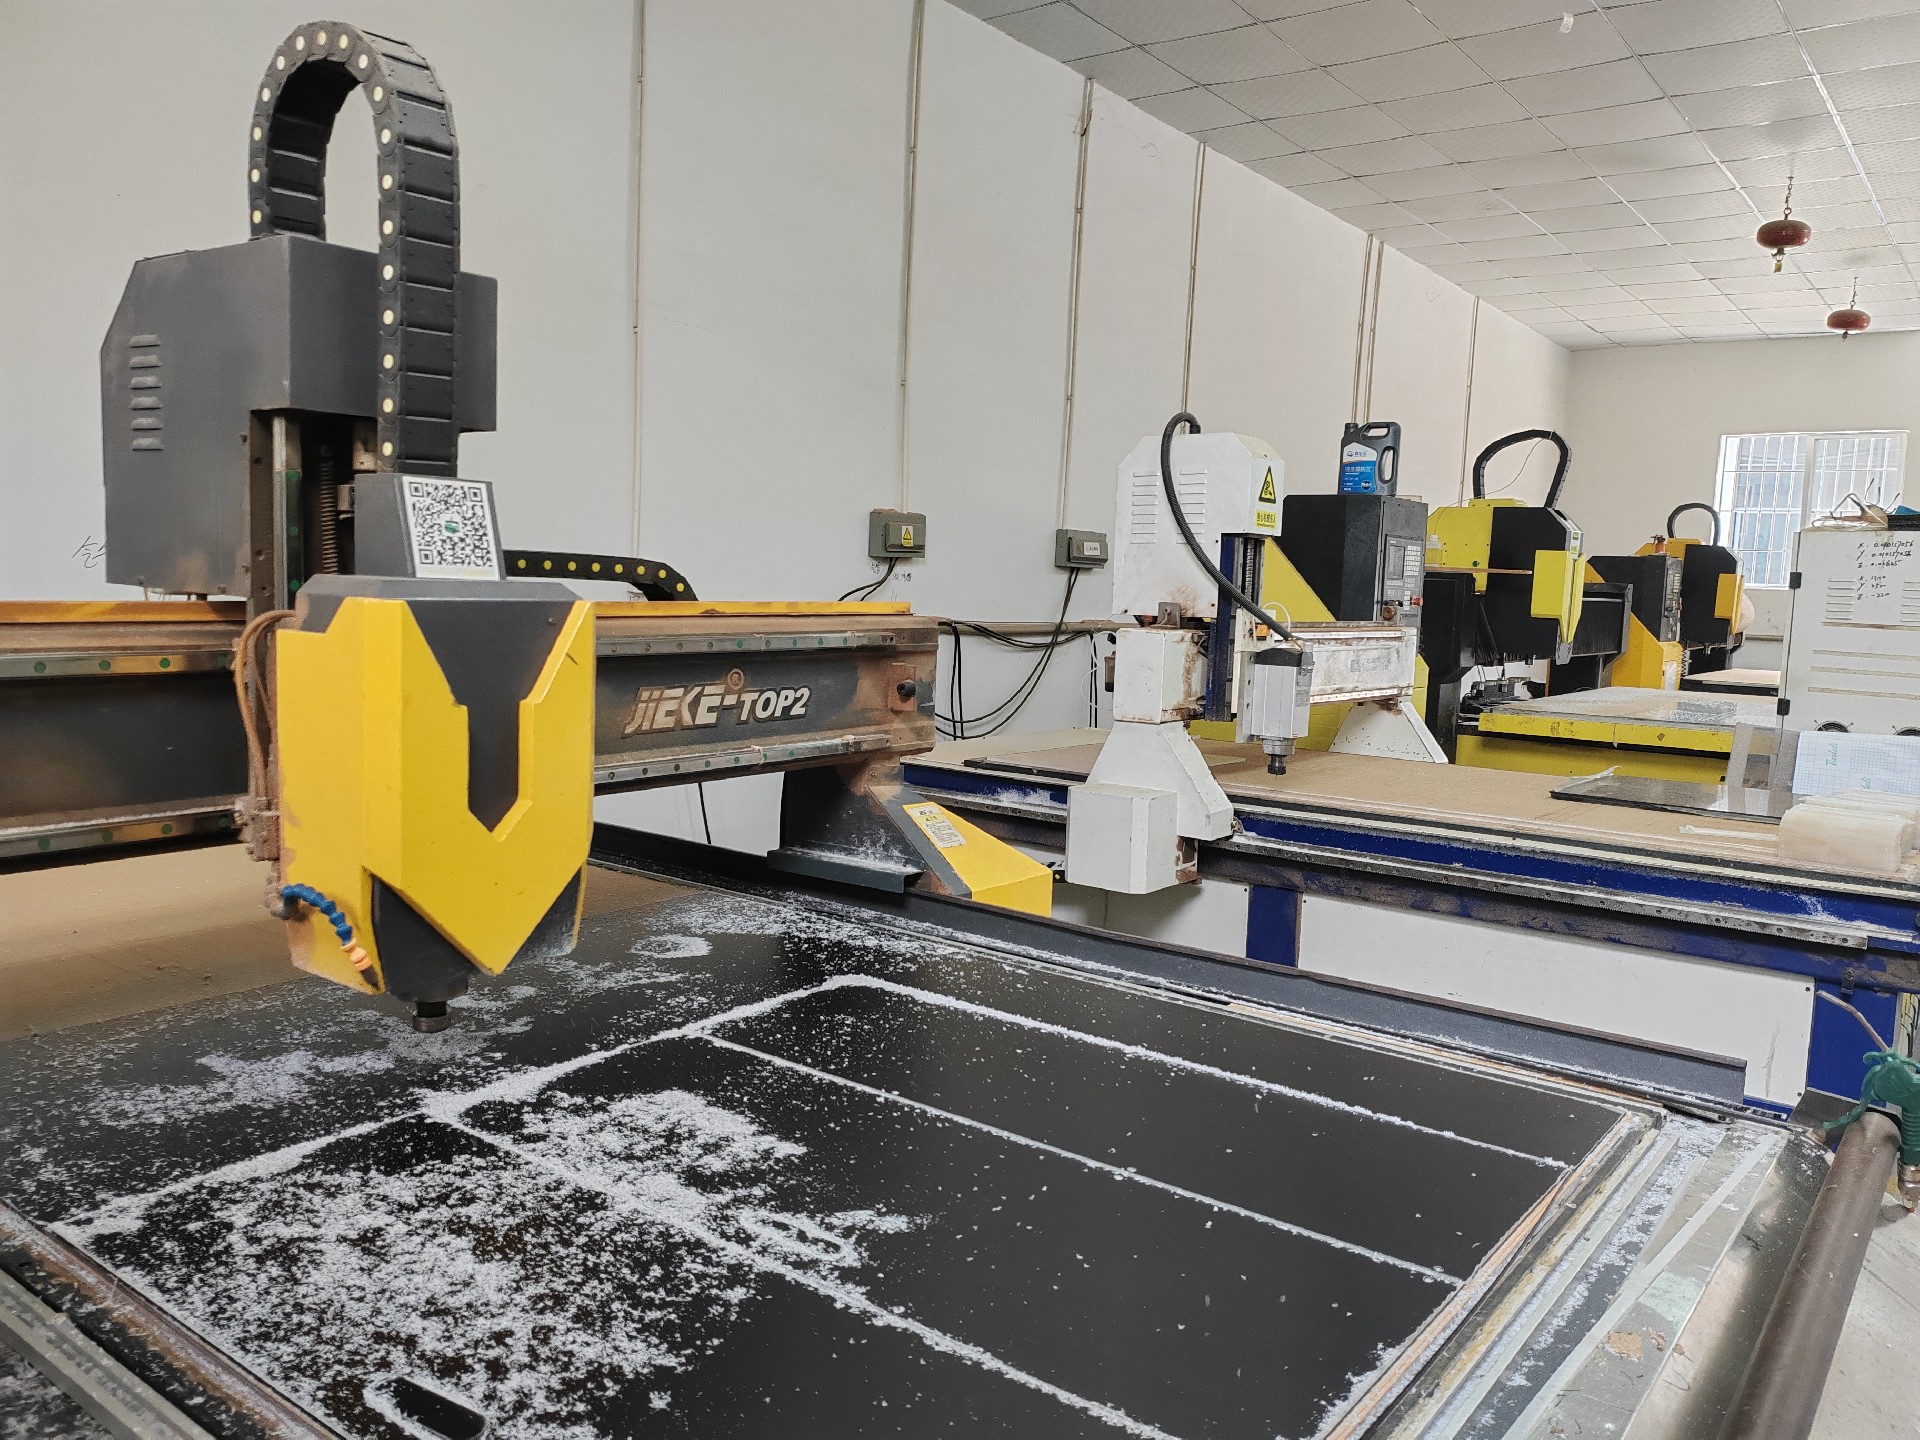
接插件孔、定位柱、卡扣位、避位槽这些要互配的地方才需 正负零点一毫米,用 数控 精雕先模拟刀路避开应力区。纯外形轮廓 正负零点三毫米 足够,不必上精雕浪费,这部分加项是溢价的真实出处不是空项。配合处精度决定互配手感,值得上精雕。
配合处精度决定互配手感,接插件孔定位柱卡扣位才需上精雕,纯外形轮廓不必浪费,钱花在刀刃上整批才稳又省,别为心理踏实全图上精雕。配合件留合理间隙比死磕零公差更稳,给精雕留正负一毫余量方便装配,过严公差加价却更易崩边,按互配实际需求定标划算别被极限数字带偏。
三、料与精度互相拖累
全新料板面平、料批一致,精雕才稳不糠;回料板内部应力不均,雕完易变形孔偏。料平是精度前提,合同写同批下料整批才匀,不会前半透后半雾,这也是源头厂敢留样的原因。料批一致是精度不被拖累的底线,回料恰恰破这条。
料批一致是精度不被拖累的底线,全新料板面平才稳不糠,回料应力不均雕完易变形孔偏,合同写同批下料整批才匀,不会前半透后半雾。选厂看它有没有二次元与精雕两台设备,只靠切割机凑配合件的厂子精度靠碰,设备齐才分级可控,这笔尽调比砍单价更值源头厂敢晒设备型号。
四、怎么验收精度
首件用二次元量配合孔与定位柱,超差即退不拿量产试错。随机抽三件比一致性,一件准可能是碰巧,三件齐才算稳,小批试单逼出真实水平,样过关再谈年框反倒便宜。首件检测是精度闸门,跳过就赌整批。
首件二次元量配合孔超差即退,随机抽三件比一致,一件准可能是碰巧,小批试单逼出真实水平,样过关再谈年框反倒便宜,精度闸门跳过就赌整批。验收随身带卡尺与二次元报告对照,首件三件量同一处比一致性,单件准不算数,小批试单把真实水平逼出来,样件过关再谈年框反倒便宜稳妥。
五、常见精度误区
误区一全图写 正负零点一毫米,价高且没必要。误区二只写公差不写部位,厂子按低标做配合处翻车。误区三信口头保稳无记录,出问题无凭。三处看住精度才稳,很多厂不出记录号称做惯了,真出问题你拿什么证明稳。三个误区叠一起,常常整批返工。
精度误区多在不写部位与信口头,全图精雕价高且没必要,只写公差不写部位厂子按低标做配合处翻车,检测记录与留样一起要才方便后期追溯。整批一致性靠留样与检测记录兜底,同批下料同工艺才匀,出问题拿批次说话厂子才认,口头保稳不作数写进合同才作数,后期追溯全靠这份凭证。
亚克力 数控 公差等级表
| 等级 | 公差 | 工艺 | 适用部位 |
|---|---|---|---|
| 通用 | 正负零点三毫米 | 外形切割 | 非配合轮廓 |
| 常规 | 正负零点二毫米 | 精切 | 有装配关系件 |
| 精雕 | 正负零点一毫米 | 数控 精雕 | 孔位定位柱卡扣 |
核精度四列清单
| 核验项目 | 方法 | 合格标准 | 风险提示 |
|---|---|---|---|
| 配合孔 | 二次元 | 正负零点一毫米 | 回料易偏 |
| 外形 | 量尺 | 正负零点三毫米 | 减标不挺 |
| 料批 | 查记录 | 同批 | 飘公差 |
| 留样 | 索要 | 有批次 | 无追溯 |
六、案例回扣
一家仪器厂面板孔位总超差,换三家都返工。我们把配合孔标 正负零点一毫米、外形 正负零点三毫米 写进图,选源头厂出样,二次元量首件三件一致才放量,整批孔偏归零,研发说精度账早算早省心,也省去后期整批翻车的隐性成本。美杰亚克力源头工厂按样验收样不对就退,记录逐批附方便后期追溯。
七、采购落地清单
研发端把公差写进图,外形孔、定位柱、卡扣位各自该什么精度标清,厂子才能按级排工艺,首件一检就过,双方都省,别等打样才提准确到多少没说,那时改图更贵。信息差掐在制图前,厂子才不敢在低标上偷工,你拿二次元一量便知。
验厂看是否出展开图与检测记录,无记录盲装风险高,有记录才敢接,记录能追溯才叫品控。精度这事靠记录兜底,不是靠老师傅记性,这笔验证账省不得,出问题拿批次说话,厂子才不敢在公差上虚报,这是整批稳的底线。
先打一样确认孔位精度与板面平整,样对了再放量,比直接大批量赌要稳。样到手用二次元量首件,超差即退,不拿量产试错,也省去后期整批孔偏返工的隐性成本。小批试单逼出真实水平,样过关再谈年框反倒便宜,一次做对不反复折腾。
回料板不能做精密件,全新料才稳不糠,指示区发雾读数都看不清。料批一致与透光要求一起写进合同,厂子同批下料整批才匀,不会前半透后半雾,这笔料账该花。料号写清,同批下料整批才匀,精度才真稳得住,这也是源头厂敢留样的原因。
配合件的首件务必二次元量三件比一致,一件准可能是碰巧,三件齐才算稳。小批试单逼出真实水平,样过关再谈年框反倒便宜,这笔账早算早省心,也省去后期整批翻车的隐性成本。
合同附检测记录与留样,出问题拿批次追溯,厂子才不敢在精度上虚报。很多水厂不出记录号称做惯了,真出问题你拿什么证明稳,所以检测记录与留样一起要才方便后期对账。
图纸标注前先把三级口径想清楚,配合处才上精雕,外形照常走切割,这一道想在前省的是整批孔偏返工的隐性成本。
研发首件别只量一件,二次元量三件比一致才放行,一件准可能是碰巧,三件齐才算稳,小批试单逼出真实水平。
年度框架别一次押满,先小批试单验证厂子真实水平,样件过关再谈年框单价反而好谈,一次做对不反复折腾,也省去后期翻车。
八、实操要点补充
零件报价还有一层隐性账是检测费与留样,很多厂不含二次元量样,事后补测更贵,下单前问清是否含首件检测再比总价。
孔位密度选错配合就松,返工比加价贵,下单前拿草图比对一遍,比量产到装配才发现偏了省事得多。
板面平整别只看静态,长期受力会蠕变,全新料才经得住,回料半年就糠,这笔账研发心里有数,省下的料钱不够填孔偏隐形成本。
拼缝黑线是零件显凑的地方,斜拼控缝比直拼贵但服帖,验收对光看缝比照片靠谱,也省去后期整批孔偏返工的隐性成本。
研发把三家同图报价打印贴墙,虚高那家当场现形,信息差掐在制图前你拿单子一比便知水分在哪,这也是源头厂敢晒实拍的底气。
零件属于长期配合件,装配师傅摸到孔位准否直接定印象,料钱花在全新料上,返工率下去口碑回来,省的那点回料差价远不够填孔偏隐形成本。
常见问题
亚克力 数控 公差一般多少
通用外形 正负零点三毫米,常规件 正负零点二毫米,数控 精雕配合处 正负零点一毫米。按部位套用,不盲目全图上精雕。
为什么不能全图写 正负零点一毫米
精雕耗时费刀价高且没必要,外形轮廓 正负零点三毫米 足够,钱花在配合处才划算。
哪些部位要 正负零点一毫米
接插件孔、定位柱、卡扣位、避位槽这些互配处,用 数控 精雕先模拟刀路避开应力区。
回料影响精度吗
回料应力不均雕完易变形孔偏,全新料板面平料批一致才稳,合同写同批下料。
怎么验收精度
首件二次元量配合孔超差即退,随机抽三件比一致,一件准可能是碰巧。
小批量起订量多少
源头厂小单也接,先打样确认孔位精度再放量更稳。
交期多久
打样 四十八小时出样附 工艺报告,急单 七十二小时出货,按图排产不误档期。
来图定制支持吗
支持来图来样,按图排工艺首件留样再放量,样量一致才放行。
联系方式
联系方式(定制咨询):
- 定制热线:15602972089
- 官网工艺案例与实拍:https://www.mjyakeli.cn/
数据来自企业公开资质与行业标准,未使用无出处夸大。想把图纸变成实物,可访问 https://www.mjyakeli.cn/ 看车间实况与检测记录,或拨 15602972089 沟通来图定制;美杰亚克力源头工厂支持小批量试单与来图来样加工。