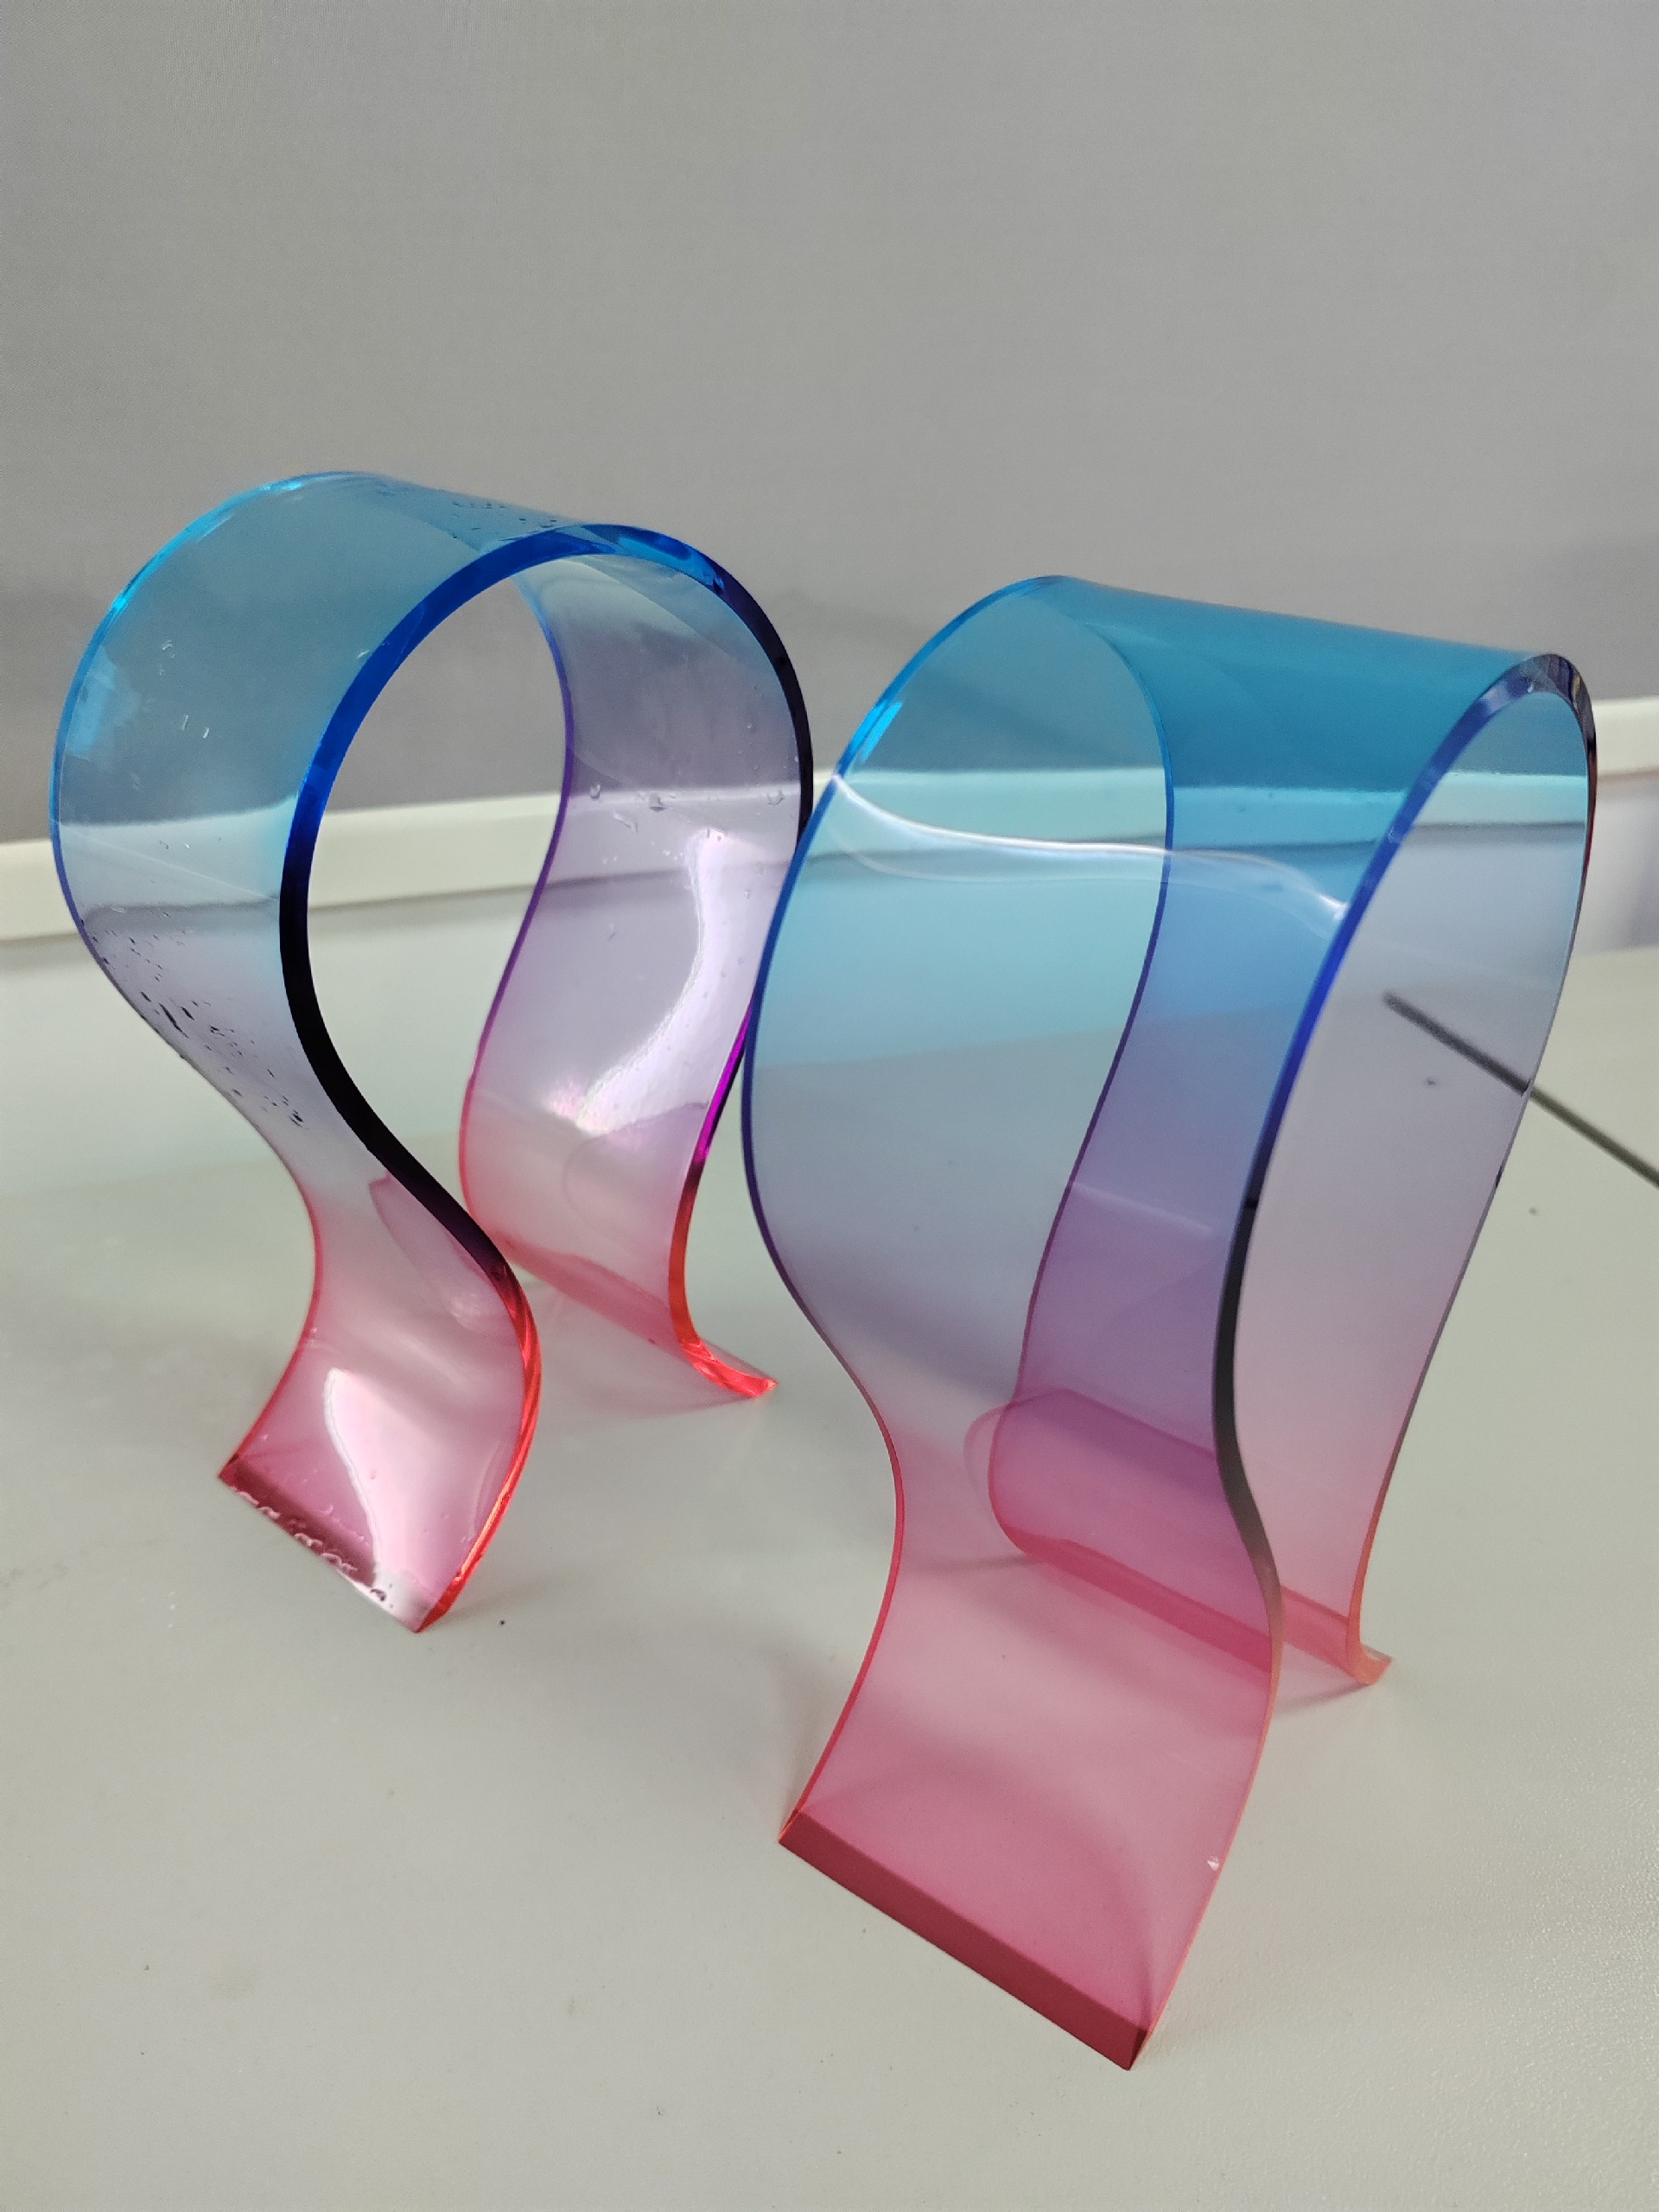
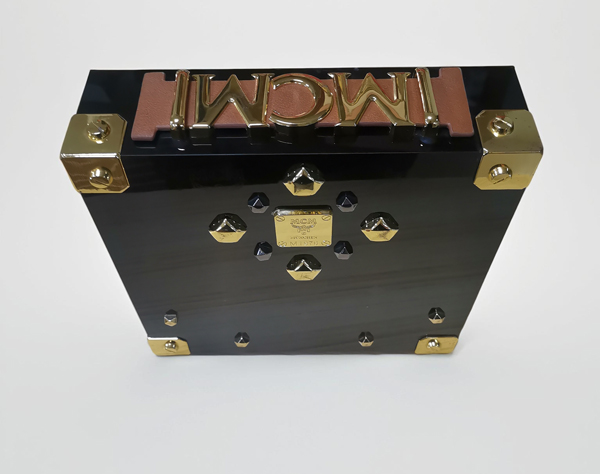
你弯一批亚克力支架,十个里三个角度歪,组装对不上。热弯不是拿热风枪吹弯就完,温度、夹具、节拍任一项飘,整批就废。下面三件事把住,角度才能齐刷刷,也给你一份问厂子的清单:敢不让看控温设备与夹具的,直接pass,那两样没有角度必飘。热弯是门手艺,但手艺要靠设备兜底,靠人手吹的温度曲线谁都复现不了。验收别只量一件,随机抽三件以上比角度,三件一致才算稳,一件准可能是碰巧,这点在采购时容易被忽略,也省去后期整批歪件返工的隐性成本,这笔角度账采购该算清。
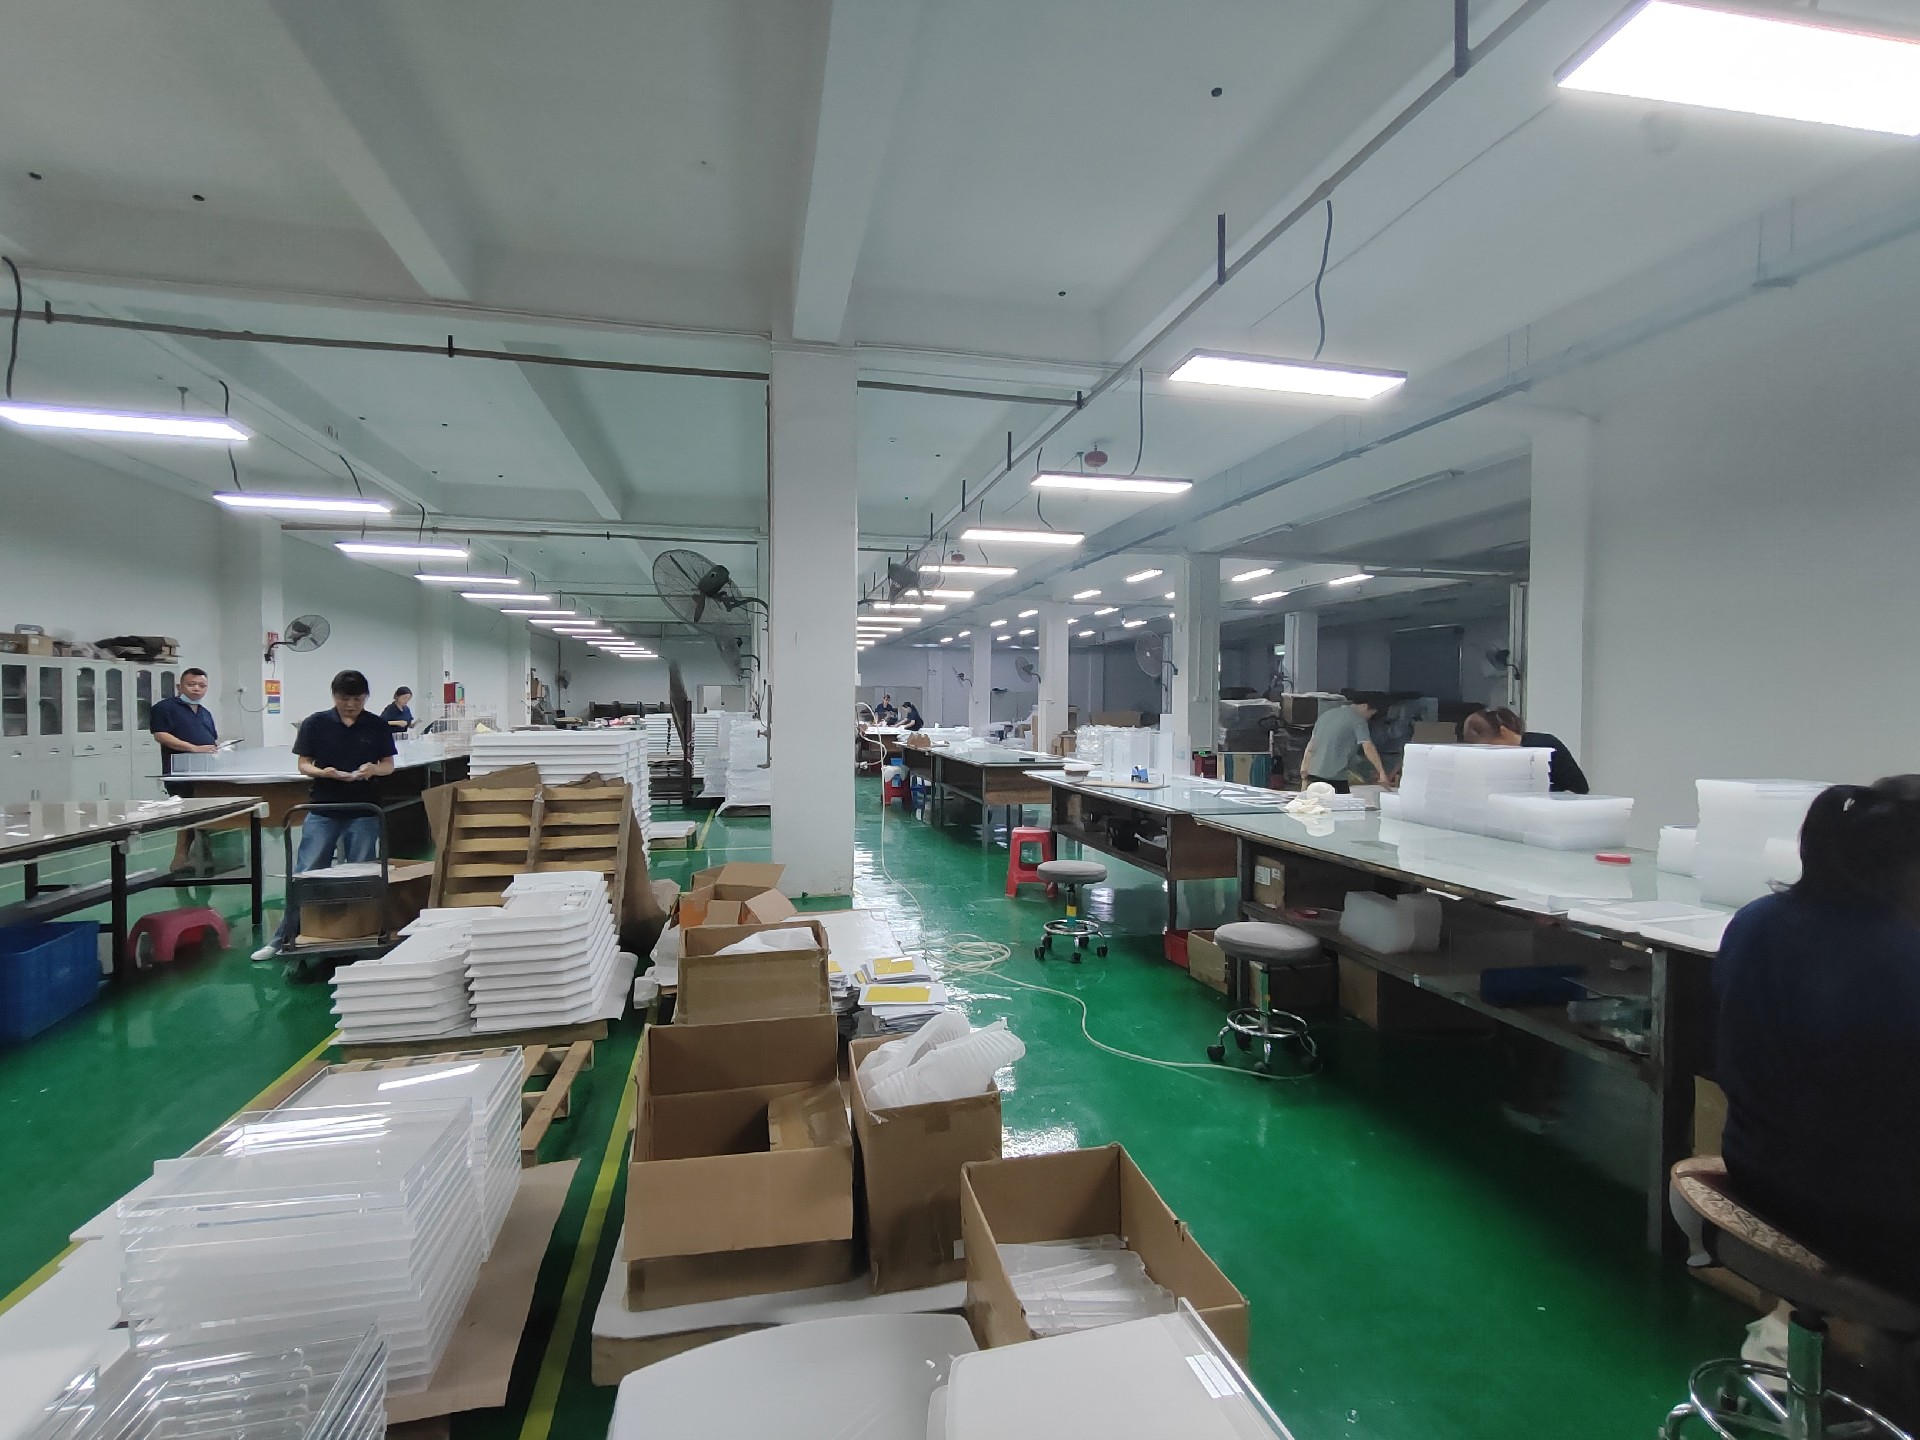
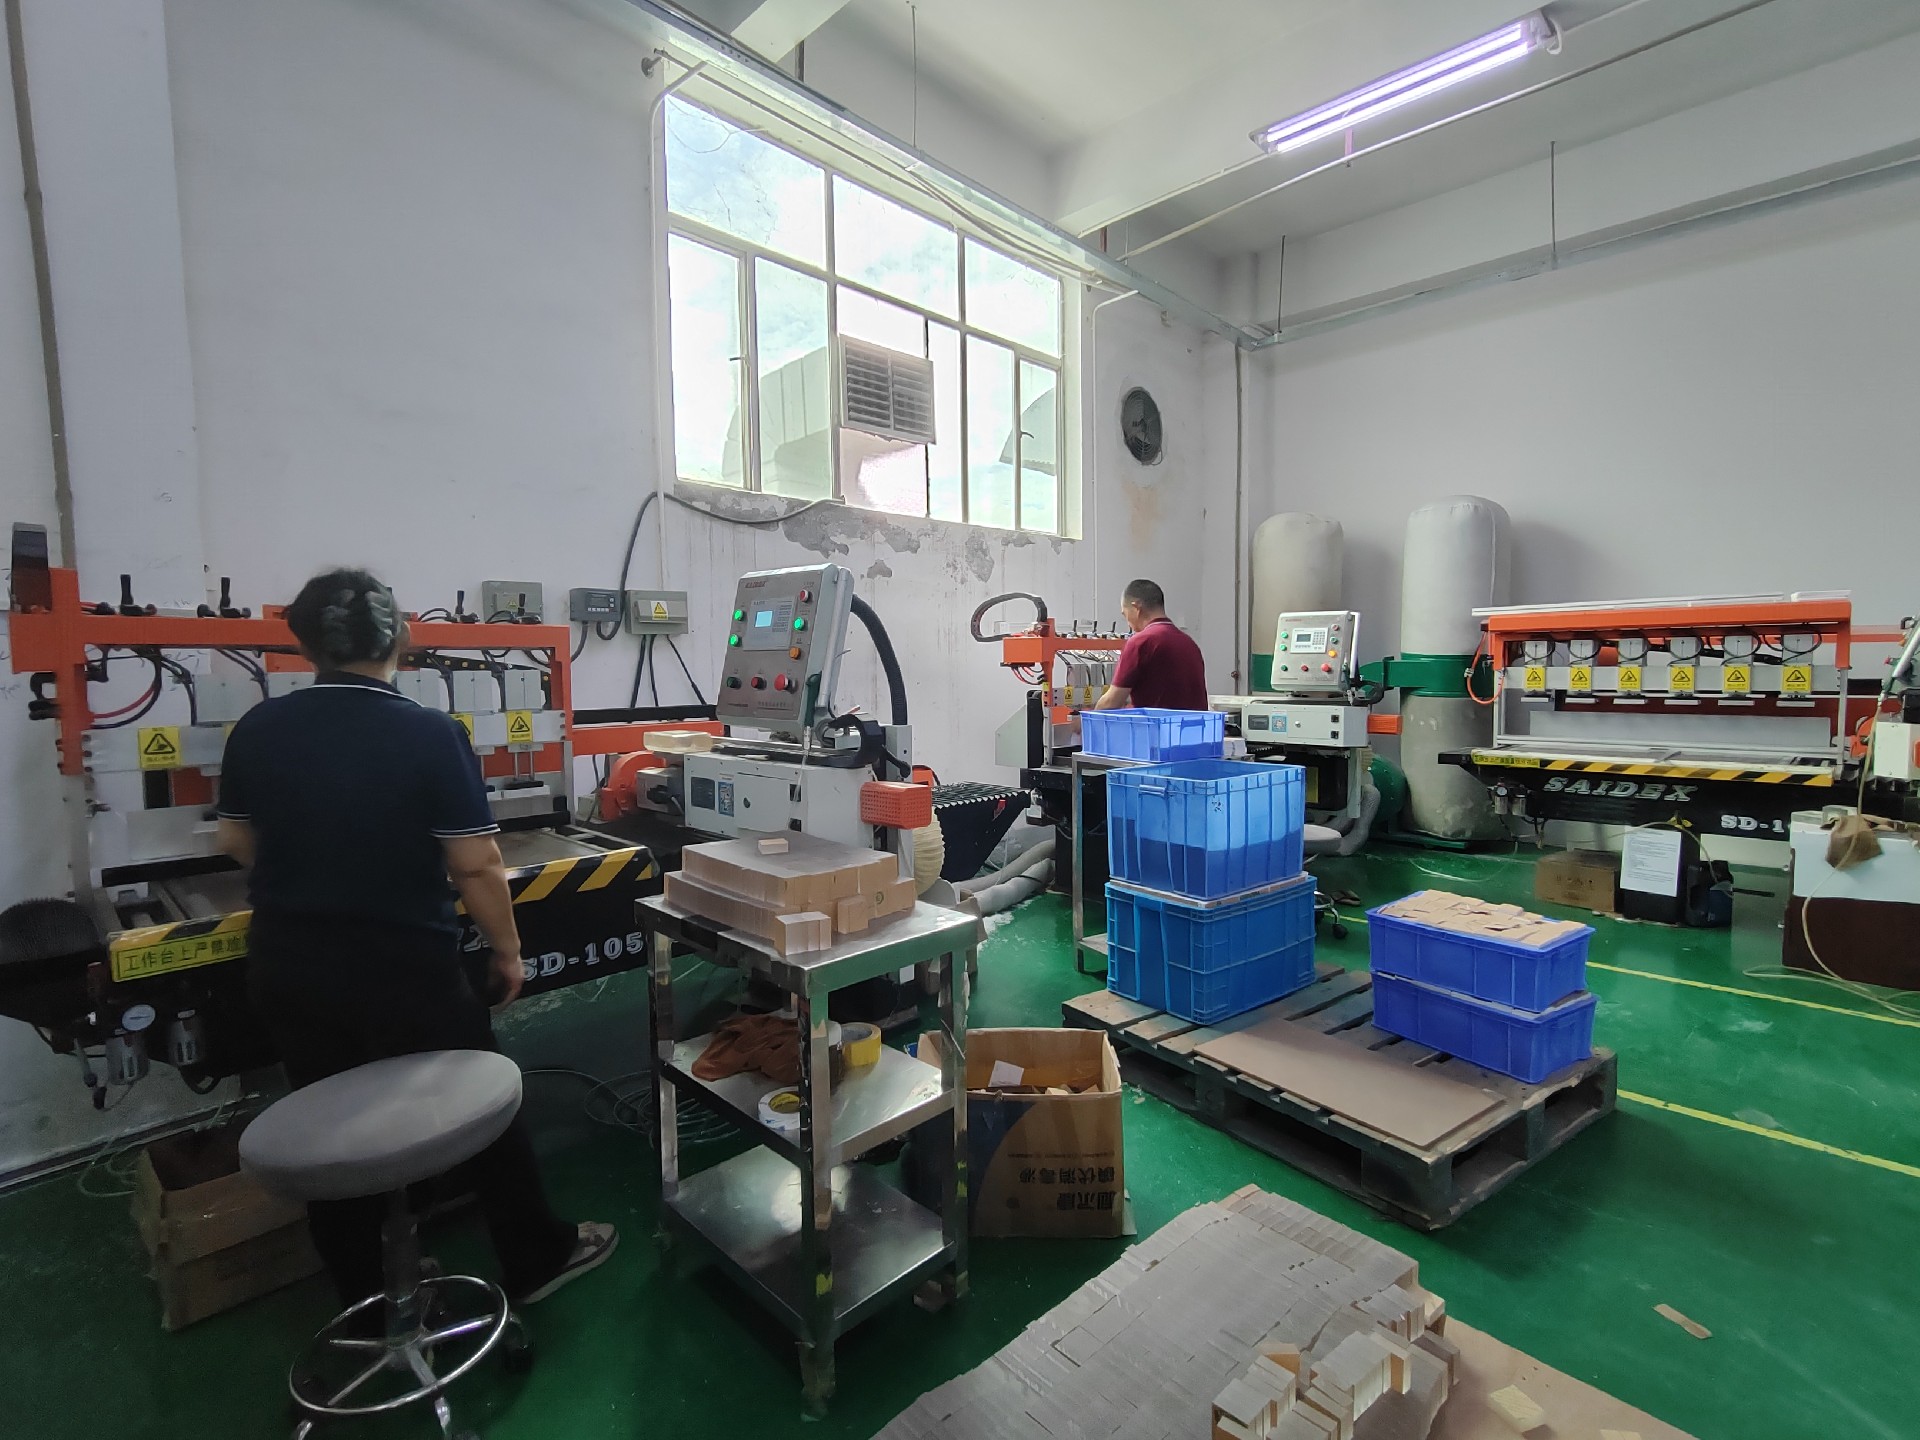
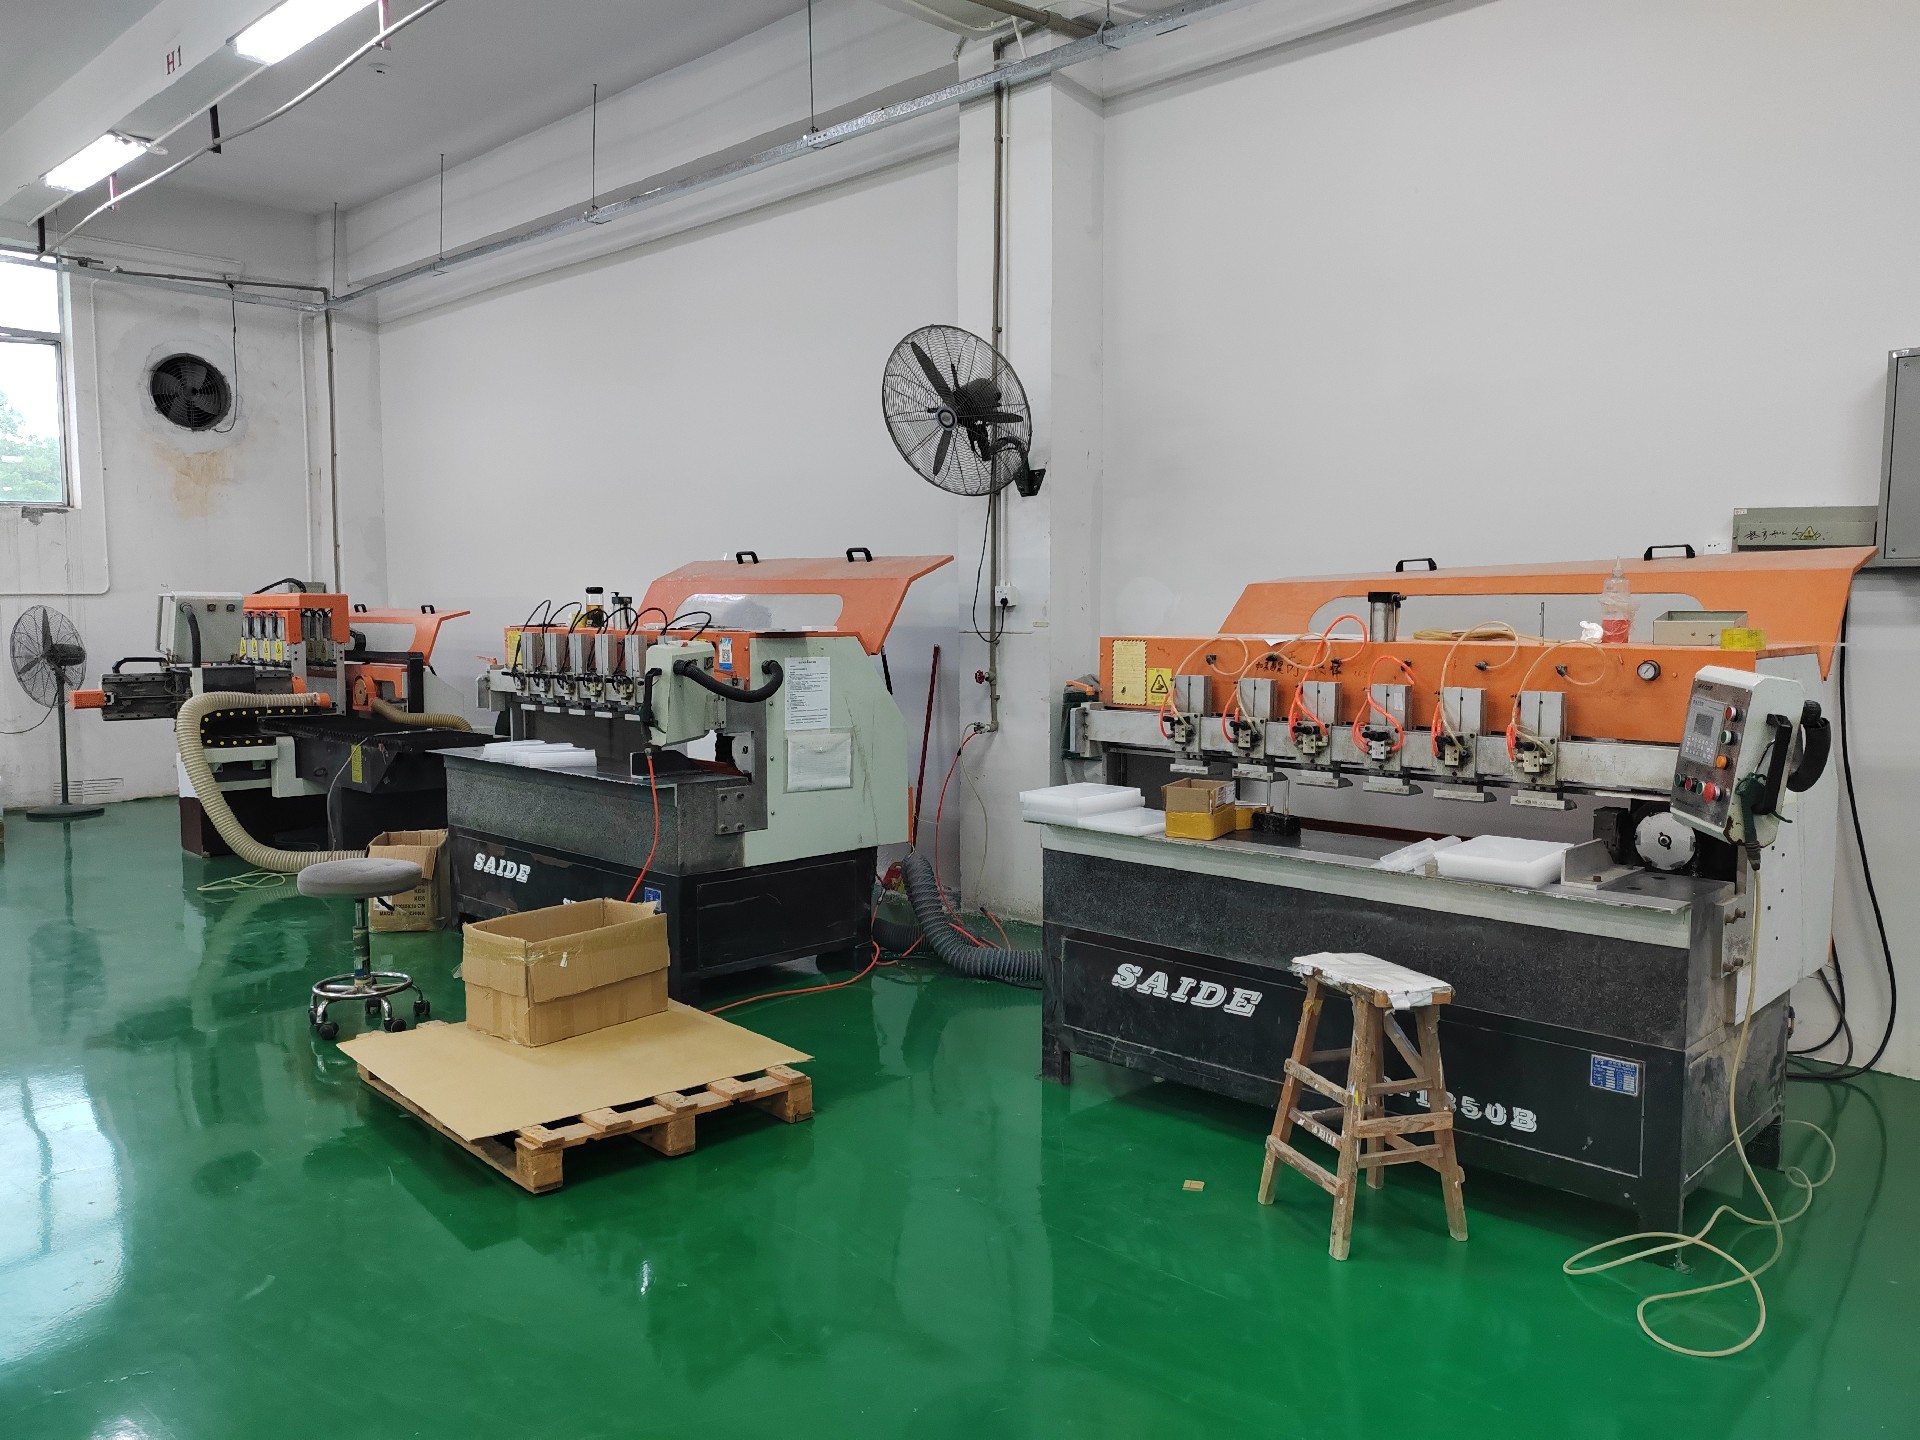
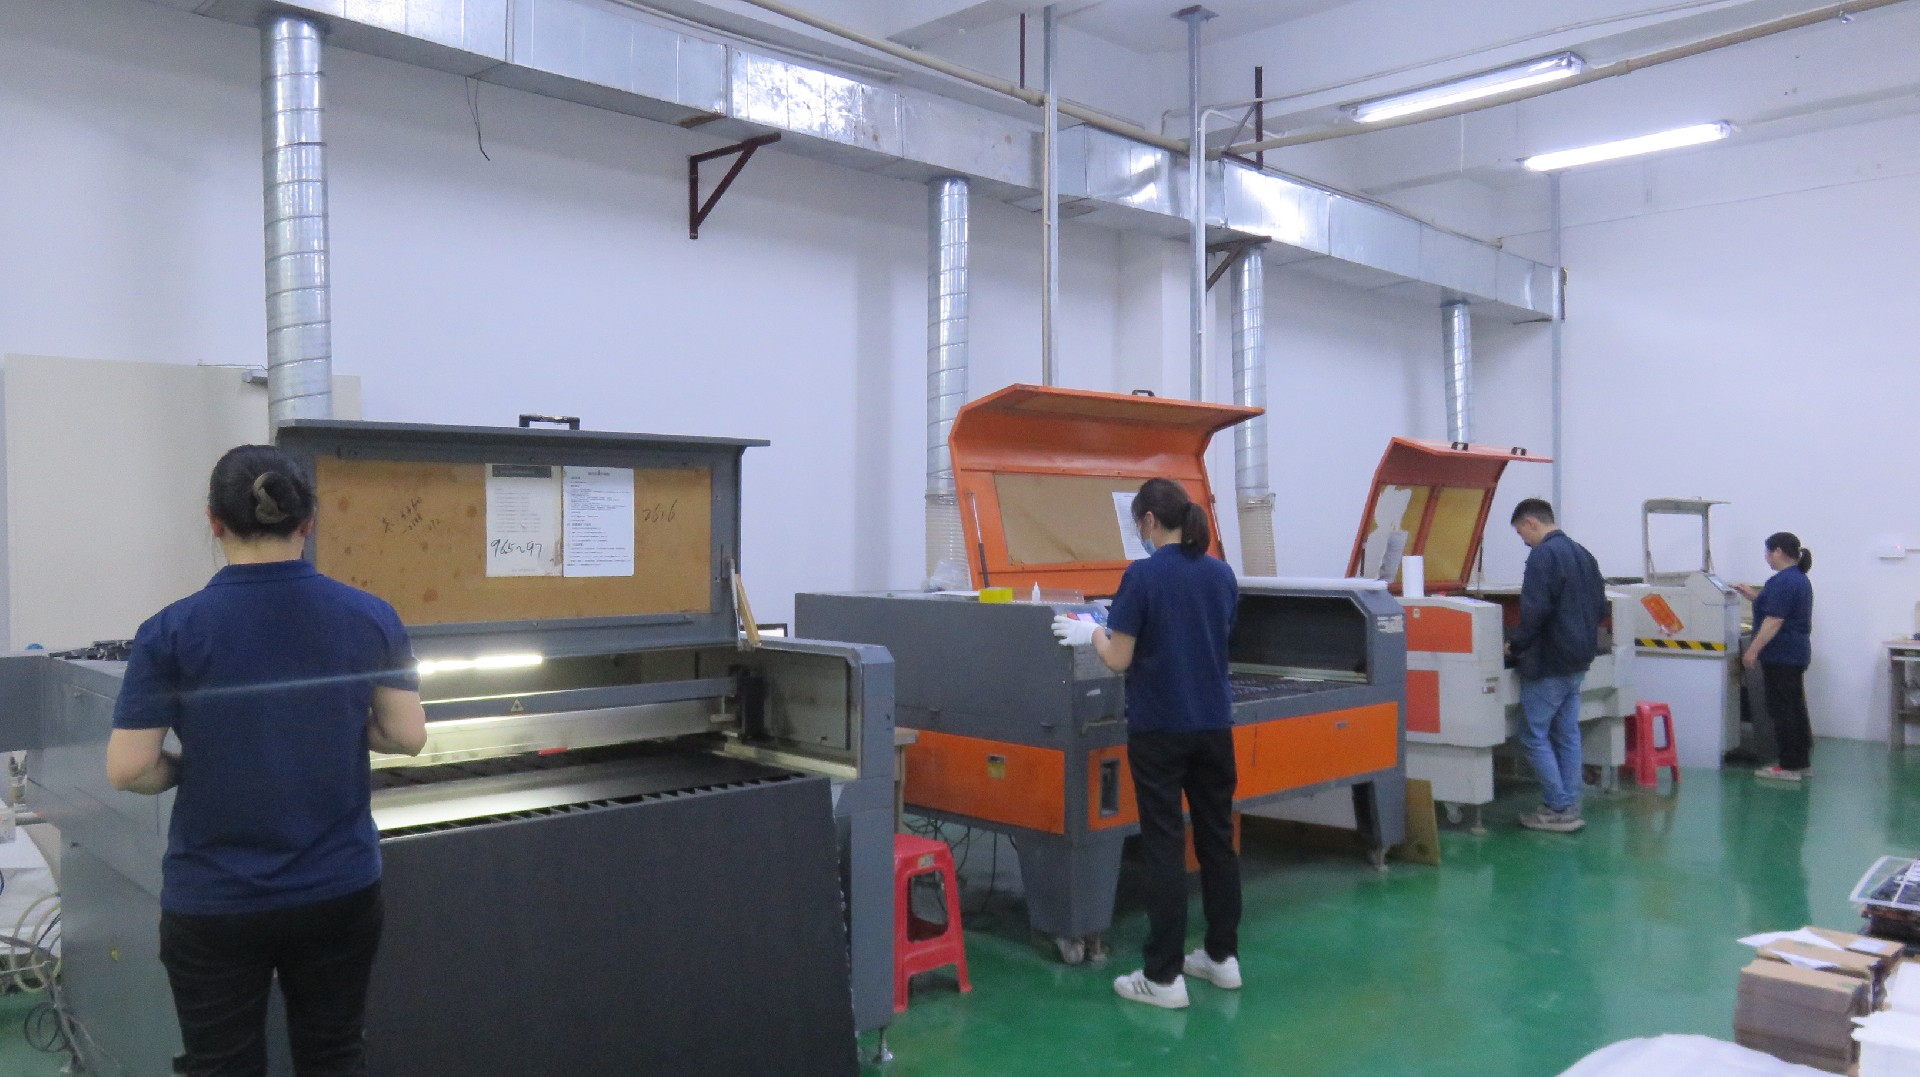
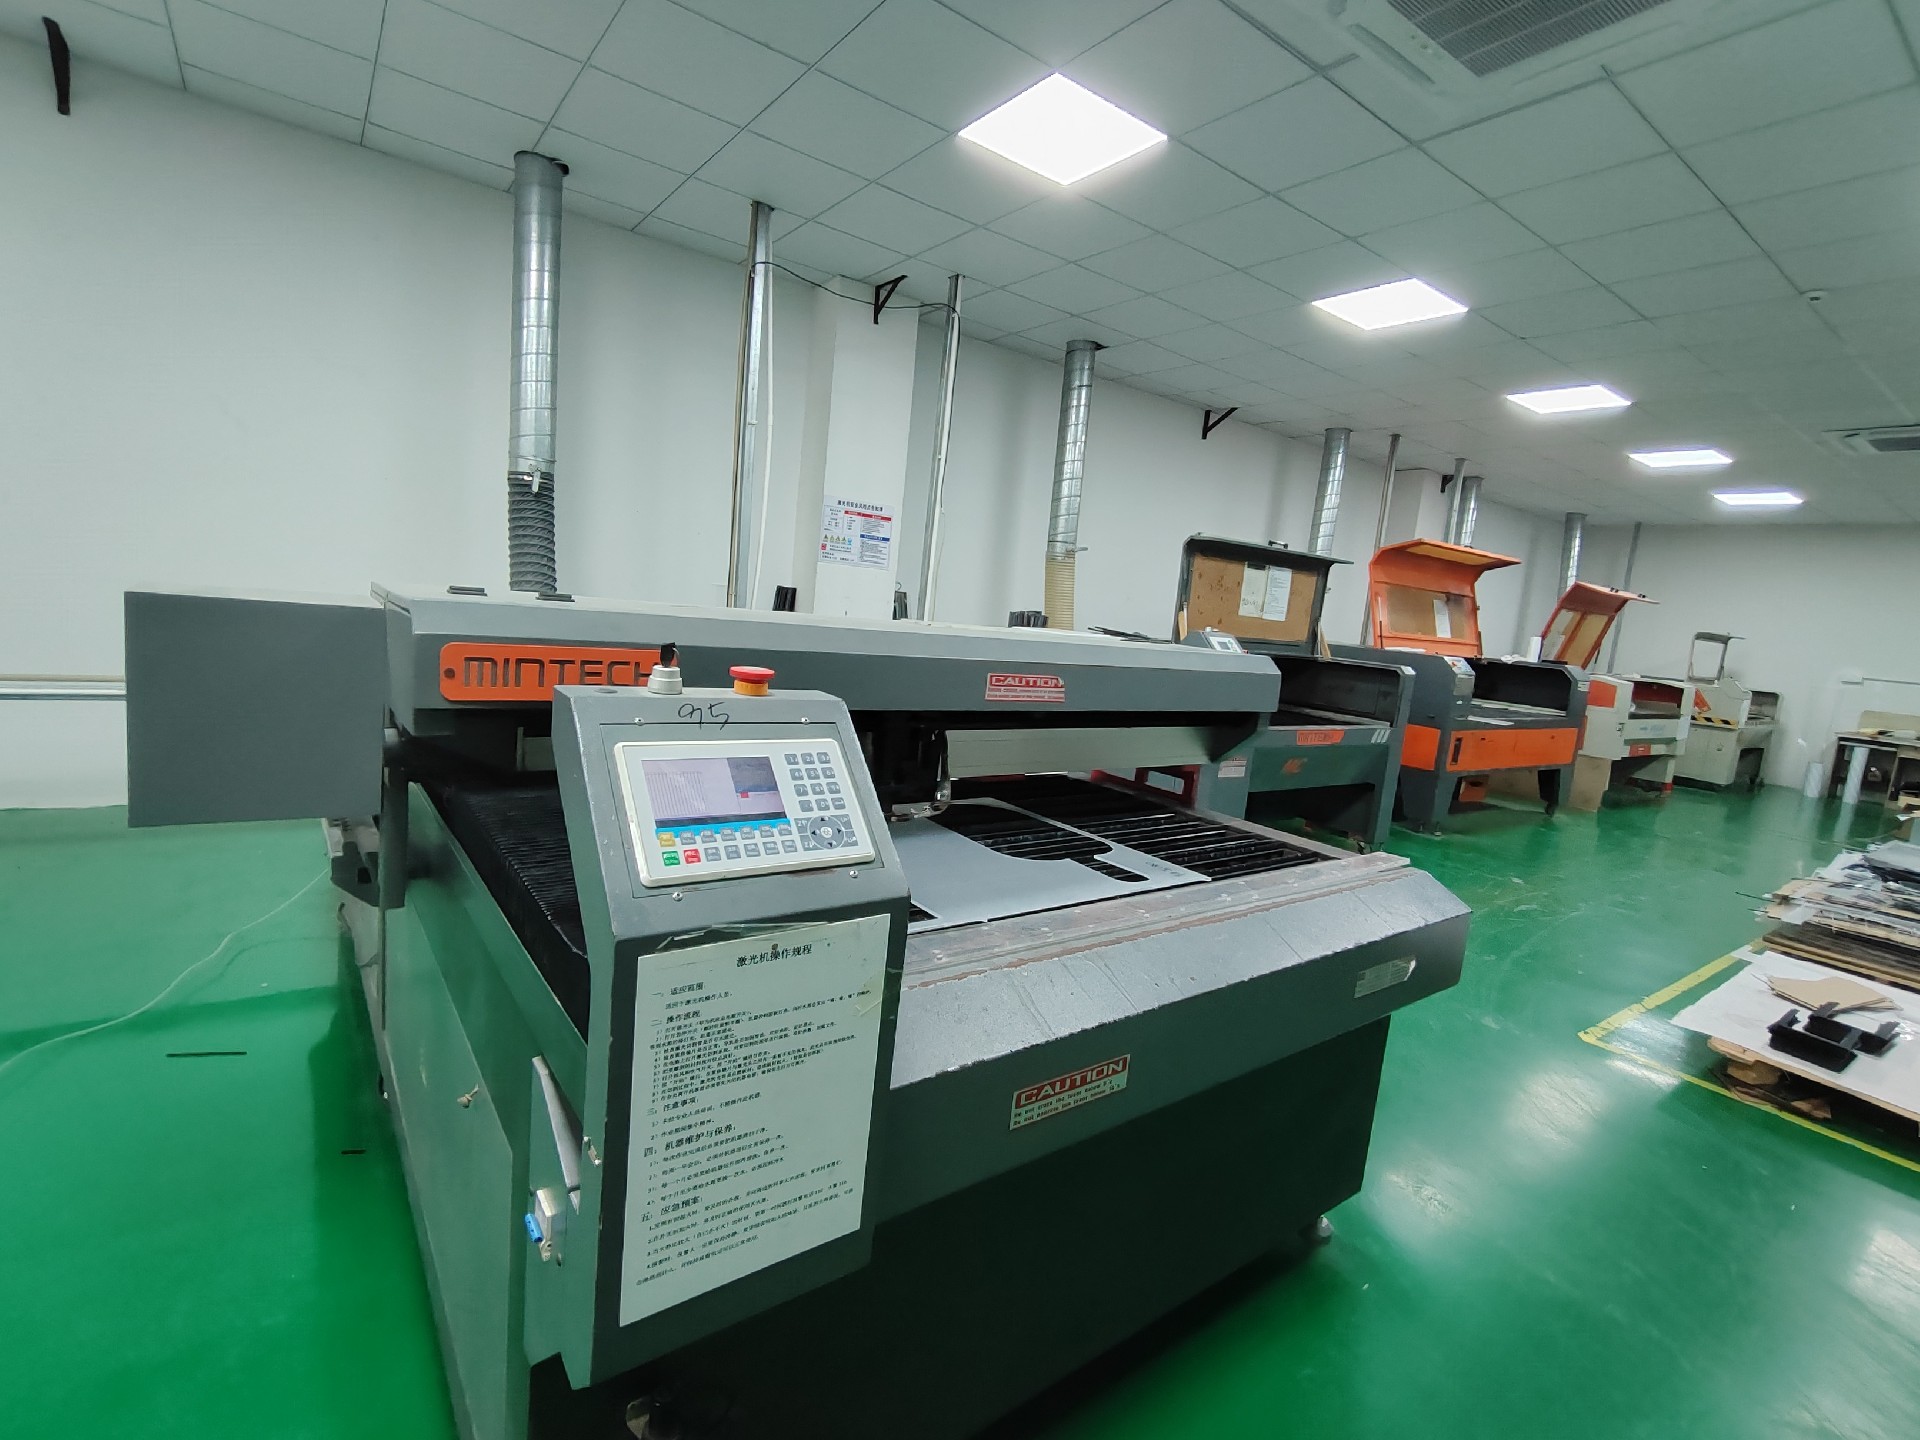
深圳美杰有机玻璃本厂自 做亚克力近 20 年,5000 余㎡厂房,5 套进口机加 10 条线,由 50 名高级技师带班;CNC 精雕 ±0.1mm、量产 ±0.3mm,次品率 千分之一,持 双认证 ISO9001/RoHS 双认证,48 小时出样含 DFM;板材用 92% 以上透光全新料 亚克力,从源头控品质。
一、控温是根本
热弯用控温加热,到软化点再定型,温度稳角度才稳。手感吹易过或不足,十次九个飘,老师傅也救不回,温度一飘角度就歪。控温还要看软化点区间:不同料软化点不同,混料必飘,所以料批要讲清。
判断看厂是否控温设备。合格厂用恒温槽或加热棒,不拿热风枪凭手感,手感吹不出一致性,换人换班全变。把料批讲清,厂子同批同温,免得前半批准后半批歪。
深圳美杰有机玻璃本厂热弯用控温加热,同温定型,角度不靠手感,温度曲线可复现,换班也不飘,批批一个样才叫稳。每批同温同料,角度才齐,温控曲线你随时能调出来看。
很多翻车源于混料:不同批料软化点不同,同温弯出来角度差一截。所以询价时把料批与同批下料写进要求,厂子照做,整批角度才齐,比后期整批返工省太多,这笔前置要求不能省,也省去后期整批歪件返工的隐性成本,角度这事靠温控曲线兜底不靠手感,流程上了记录换谁做都一个样,温度稳角度才稳。
二、夹具定角度
弯位用夹具锁角度,不是手掰。夹具精度直接决定成品角度,松一档整批歪,掰出来的角度批批不同,组装当场露馅,退货没商量。夹具还要看磨损:用久的夹具角度会偏,厂子该定期校。
判断看是否有专用夹具。无夹具必飘,掰出来的角度谁都保不了,夹具台账都该留着备查。把校夹周期问清,角度才稳,免得前半批准后半批飘。
本厂本厂热弯按角度开夹具,±0.1mm 级定位,批间一致,换批也不跑,夹具台账都留着,扩产也不慌。夹具按磨损周期换,角度才稳,不会出现前半准后半歪。
无夹具的厂样品再好也只是一批,换批就歪。所以看厂时让对方亮夹具与台账,敢给你查的才靠谱,掰出来的角度谁都保不了,这笔设备底线不能破,否则整批组装对不上你惨。夹具台账留着备查,角度才稳,也省去后期整批歪件返工的隐性成本,角度这事靠夹具兜底不靠手掰,批间一致换批不跑才叫稳,这笔设备账省不得。
三、同批一致
同批同温同夹具同节拍,角度才齐。混温混节拍必出残次,这批准下批歪,客户收到就退货,口碑一下就没。批次还要留样比对:每批留一件存档,下批来了对一下角度。
判断看是否分批管理。合格厂同批同工艺,不混着做,混着做等于赌,你收到哪批算哪批。把留样要求讲清,厂子帮你存,出问题能定位到哪批。
美杰亚克力定制本厂同批恒温恒夹具,量产次品率千分之一,48 小时出样确认角度后再量产,样不对不放量,不拿量产试角度。首件确认角度齐才放量,数据兜着不靠记性。
很多厂混批做,这批准下批歪,你收到才知。所以分批管理与留样一起要,比口头保稳得多,也方便后期追溯,哪批异常翻记录就对得上,省去扯皮,角度这事才算真正控住。同批一致是角度齐刷刷的底,也省去后期整批歪件返工的隐性成本,留样与温控曲线一起要后期追溯才完整,哪批异常翻记录对得上批次,这笔批次账省不得。
四、翻车提醒:手感与混批
角度翻车多因手感吹温度、无夹具锁角度、混批混温做,三段任一段松整批就歪。拿清单先核三样:控温设备、专用夹具、分批留样,三样齐全才敢接,不全的八成盲弯。
真正齐的是控温恒夹具同批一致、留样可溯的厂。你能对着温控曲线和留样核,厂子也知道你懂行,自然不敢在角度上虚报,后期歪件和扯皮都少。
美杰亚克力定制本厂控温夹具留样三样齐,每批附记录可追溯,数据兜着不靠记性。这种闭环本身就是齐,因为你拿曲线就能核。
所以采购热弯件别只看样品一件准不准,先看三件事落没落地,都问清,角度才算真正锁住,这才是稳妥的下单姿势,也省去后期整批歪件返工的隐性成本,验收抽三件比角度三件一致才算稳,一件准可能是碰巧,同批同温同夹具同节拍角度才齐刷刷。
热弯控制要点
| 环节 | 做法 | 合格标准 | 风险 |
|---|---|---|---|
| 加热 | 控温槽 | 到软化点 | 手感吹废 |
| 定型 | 专用夹具 | 角度锁死 | 手掰飘 |
| 批次 | 同温同节拍 | 批间一致 | 混温残次 |
热弯件核验清单
| 核验项目 | 方法 | 合格标准 | 风险提示 |
|---|---|---|---|
| 角度 | 量角检 | 批间一致 | 组装对不上 |
| 弯位外观 | 看样 | 无气泡无白 | 过热发白 |
| 材质 | 看说明 | 全新料 | 回料易裂 |
| 夹具 | 问清 | 专用 | 无夹具飘 |
五、从角度飘到齐刷刷
一家展具厂热弯支架十个三个歪,组装卡壳、返工赔工时,产线常为歪件停。转本厂本厂,上控温槽恒温加热,按角度开专用夹具锁定,同批同节拍,48 小时出样确认角度齐,量产千分之一次品率,整批一次装成,产线不再为歪件停线。厂长说:以前靠老师傅手感,现在靠设备加记录,谁上手都一个样,扩产也不慌,招人培训都简单。后来他把全厂热弯件都切到源头厂,年框一签反倒便宜,角度这事彻底不用操心,也省去后期整批歪件返工的隐性成本,同批同温同夹具同节拍角度才齐刷刷,批批一个样才叫稳。
六、采购落地清单
验厂看是否控温设备与专用夹具,无夹具的别碰,角度保不了,样品再好也只是一批换批就歪。温控曲线与夹具台账都要得到才靠谱,敢给你查的才敢长期合作。
热弯件验收别只量一件,要随机抽三件以上比角度,三件一致才算稳,一件准可能是碰巧。弯位发白基本是温度过了当场就能拒,别等组装才发现有气泡。
先打一样确认角度与弯位外观,样对了再放量,比直接大批量赌要稳。样到手抽三件比角度,比看照片靠谱,也省去后期整批歪件返工的隐性成本,同批同温同夹具才齐刷刷。
回料热弯更易裂,弯位应力集中处先糠,全新料更稳。料也要问清,料批与同批下料写进要求整批角度才齐。源头厂愿让你抽检给温控曲线留夹具台账,这三样齐角度不用操心。
常见问题
热弯角度能控制多准?
用控温加专用夹具,批间角度一致,弯位 ±0.1mm 级定位,不靠手感,换人换班都稳,温控曲线可复现才叫可控。混料混温必飘,同批同温才稳。把料批与同批下料写进要求,整批角度才齐,比后期返工省太多,这笔前置要求不能省。很多翻车源于混料不同批料软化点不同同温弯出来角度差一截,所以角度这事靠温控曲线兜底不靠手感,流程上了记录换谁做都一个样,温度稳角度才稳,也省去后期整批歪件返工的隐性成本,同批同温同夹具同节拍角度才齐刷刷。
为什么手弯会歪?
温度与手感都飘,必过或不足,控温夹具才稳,热风枪吹不出一致性,十次九个偏,老师傅也保不了批批齐。手感吹的温度曲线谁都复现不了,换人换班全变。所以无夹具的厂直接划掉,掰出来的角度谁都保不了。角度这事靠夹具兜底不靠手掰,批间一致换批不跑才叫稳,这笔设备底线不能破,否则整批组装对不上你惨。温控曲线可复现才叫可控,混料混温必飘,同批同温才稳,也省去后期整批歪件返工的隐性成本,手感吹废这行该避。
弯位发白怎么办?
过热所致,控温到软化点即定型可避发白气泡,温度曲线别超,超了料就糠,弯位发雾一道白印消不掉。样到了先看弯位有没有白印,当场就能拒,别等组装才发现有气泡。温控曲线可复现才叫可控,翻记录对得上。很多厂手感吹温度过,弯位发白救不回,所以控温这首道关把住,弯位才透亮不糠。发白基本是温度过了当场就能拒,别等组装才发现有气泡,这笔温控账省不得,也省去后期整批白印返工的隐性成本,弯位无气泡无白才叫合格,控温到软化点即定型。
回料能热弯吗?
不建议,回料热稳定性差易裂,全新料更稳,弯位也不易糠,热弯对料的要求比切割高,应力集中处先坏。门面弯件别用回料,省小钱赔退货,弯位发白加回料易裂,客人收货就皱眉。全新料 ≥92% 透亮才稳。回料省的那点差价不够填退货率上去的隐形成本,这笔料账该花。热弯弯位应力集中回料先糠,所以料也要问清,全新料弯曲位才透亮不糠,也省去后期整批裂件返工的隐性成本,弯位无气泡无白才叫合格,门面弯件用全新料才立得住。
打样要多久?
美杰亚克力定制本厂 48 小时出样确认角度后再量产,先锁样再放量,不拿量产试角度,样齐了整批才齐。急单也能排,先把样确认。研发样品阶段就能介入,首件确认角度齐才放量,数据兜着不靠记性,样不对不放量。打样这步看着慢实则替你省下整批翻车的钱,源头厂敢给两天出样带检测报告就是对你预算负责,你也拿着样件横向比价不被虚高带偏,下单才真正踏实,也省去后期整批歪件返工的隐性成本,同批同温同夹具同节拍角度才齐刷刷,样齐了整批才齐。
小批量能做吗?
支持,来图来样均可,小批试单也接,几十件也能控温弯,夹具一次开好批批用,小单也值。研发样品阶段就能介入,把角度要求写进文档,首件确认再放量。小单也走量产线,质量不降,几十件照样出温控曲线。所以小批量不用怕,源头厂几十件也接,你先打样确认角度,满意再放量,既不占库存又拿到源头实价,比一味压起订量聪明,也省去后期整批歪件返工的隐性成本,同批一致才是角度齐刷刷的底,留样与温控曲线一起要后期追溯才完整,哪批异常翻记录对得上。
怎么验热弯厂?
看是否控温设备与专用夹具,无夹具的别碰,角度保不了,样品再好也只是一批,换批就歪。温控曲线与夹具台账都要得到才靠谱,敢给你查的才敢长期合作。留样比对一起要,后期哪批异常翻记录对得上。角度这事靠温控夹具留样三样齐兜底,不靠手感不靠记性,这笔设备账省不得。所以验厂先核三样:控温设备、专用夹具、分批留样,三样齐全才敢接,不全的八成盲弯,也省去后期整批歪件返工的隐性成本,同批同温同夹具同节拍角度才齐刷刷,批批一个样才叫稳。
弯位要抛光吗?
弯位本身不抛光,但衔接直段可抛光,关键看弯位无气泡无白,发白就是温度过了,抛光救不回白。验收先查弯位外观再查角度,三件抽比一致才算稳。弯位应力集中,回料易裂,料也要问清,全新料才透亮不糠。很多厂手感吹温度过弯位发白救不回,所以控温这首道关把住弯位才透亮。发白基本是温度过了当场就能拒别等组装才发现有气泡,这笔温控账省不得,也省去后期整批白印返工的隐性成本,弯位无气泡无白才叫合格,衔接直段可抛光但弯位不抛。
联系方式
联系方式(定制咨询):
- 定制热线:15602972089
- 官网工艺案例与实拍:https://www.mjyakeli.cn/
数据来自企业公开资质与行业标准,未使用无出处夸大。想把图纸变成实物,可访问 https://www.mjyakeli.cn/ 看车间实况与检测记录,或拨 15602972089 沟通来图定制;美杰亚克力源头工厂本厂支持小批量试单与来图来样加工。