你正为一批亚克力件做UV印刷,打样时颜色还行,大货一开却套色偏、字发虚,你拿去问工厂,对方说"机器没问题"。更麻烦的是,有的色块边缘重影,对着光一看错位明显。其实亚克力UV印刷套色精度并不玄乎,关键在冷光源与对位两处,把两道关问清,套色就能控到±0.1mm。
一、先过的关:套色不是印上就完事
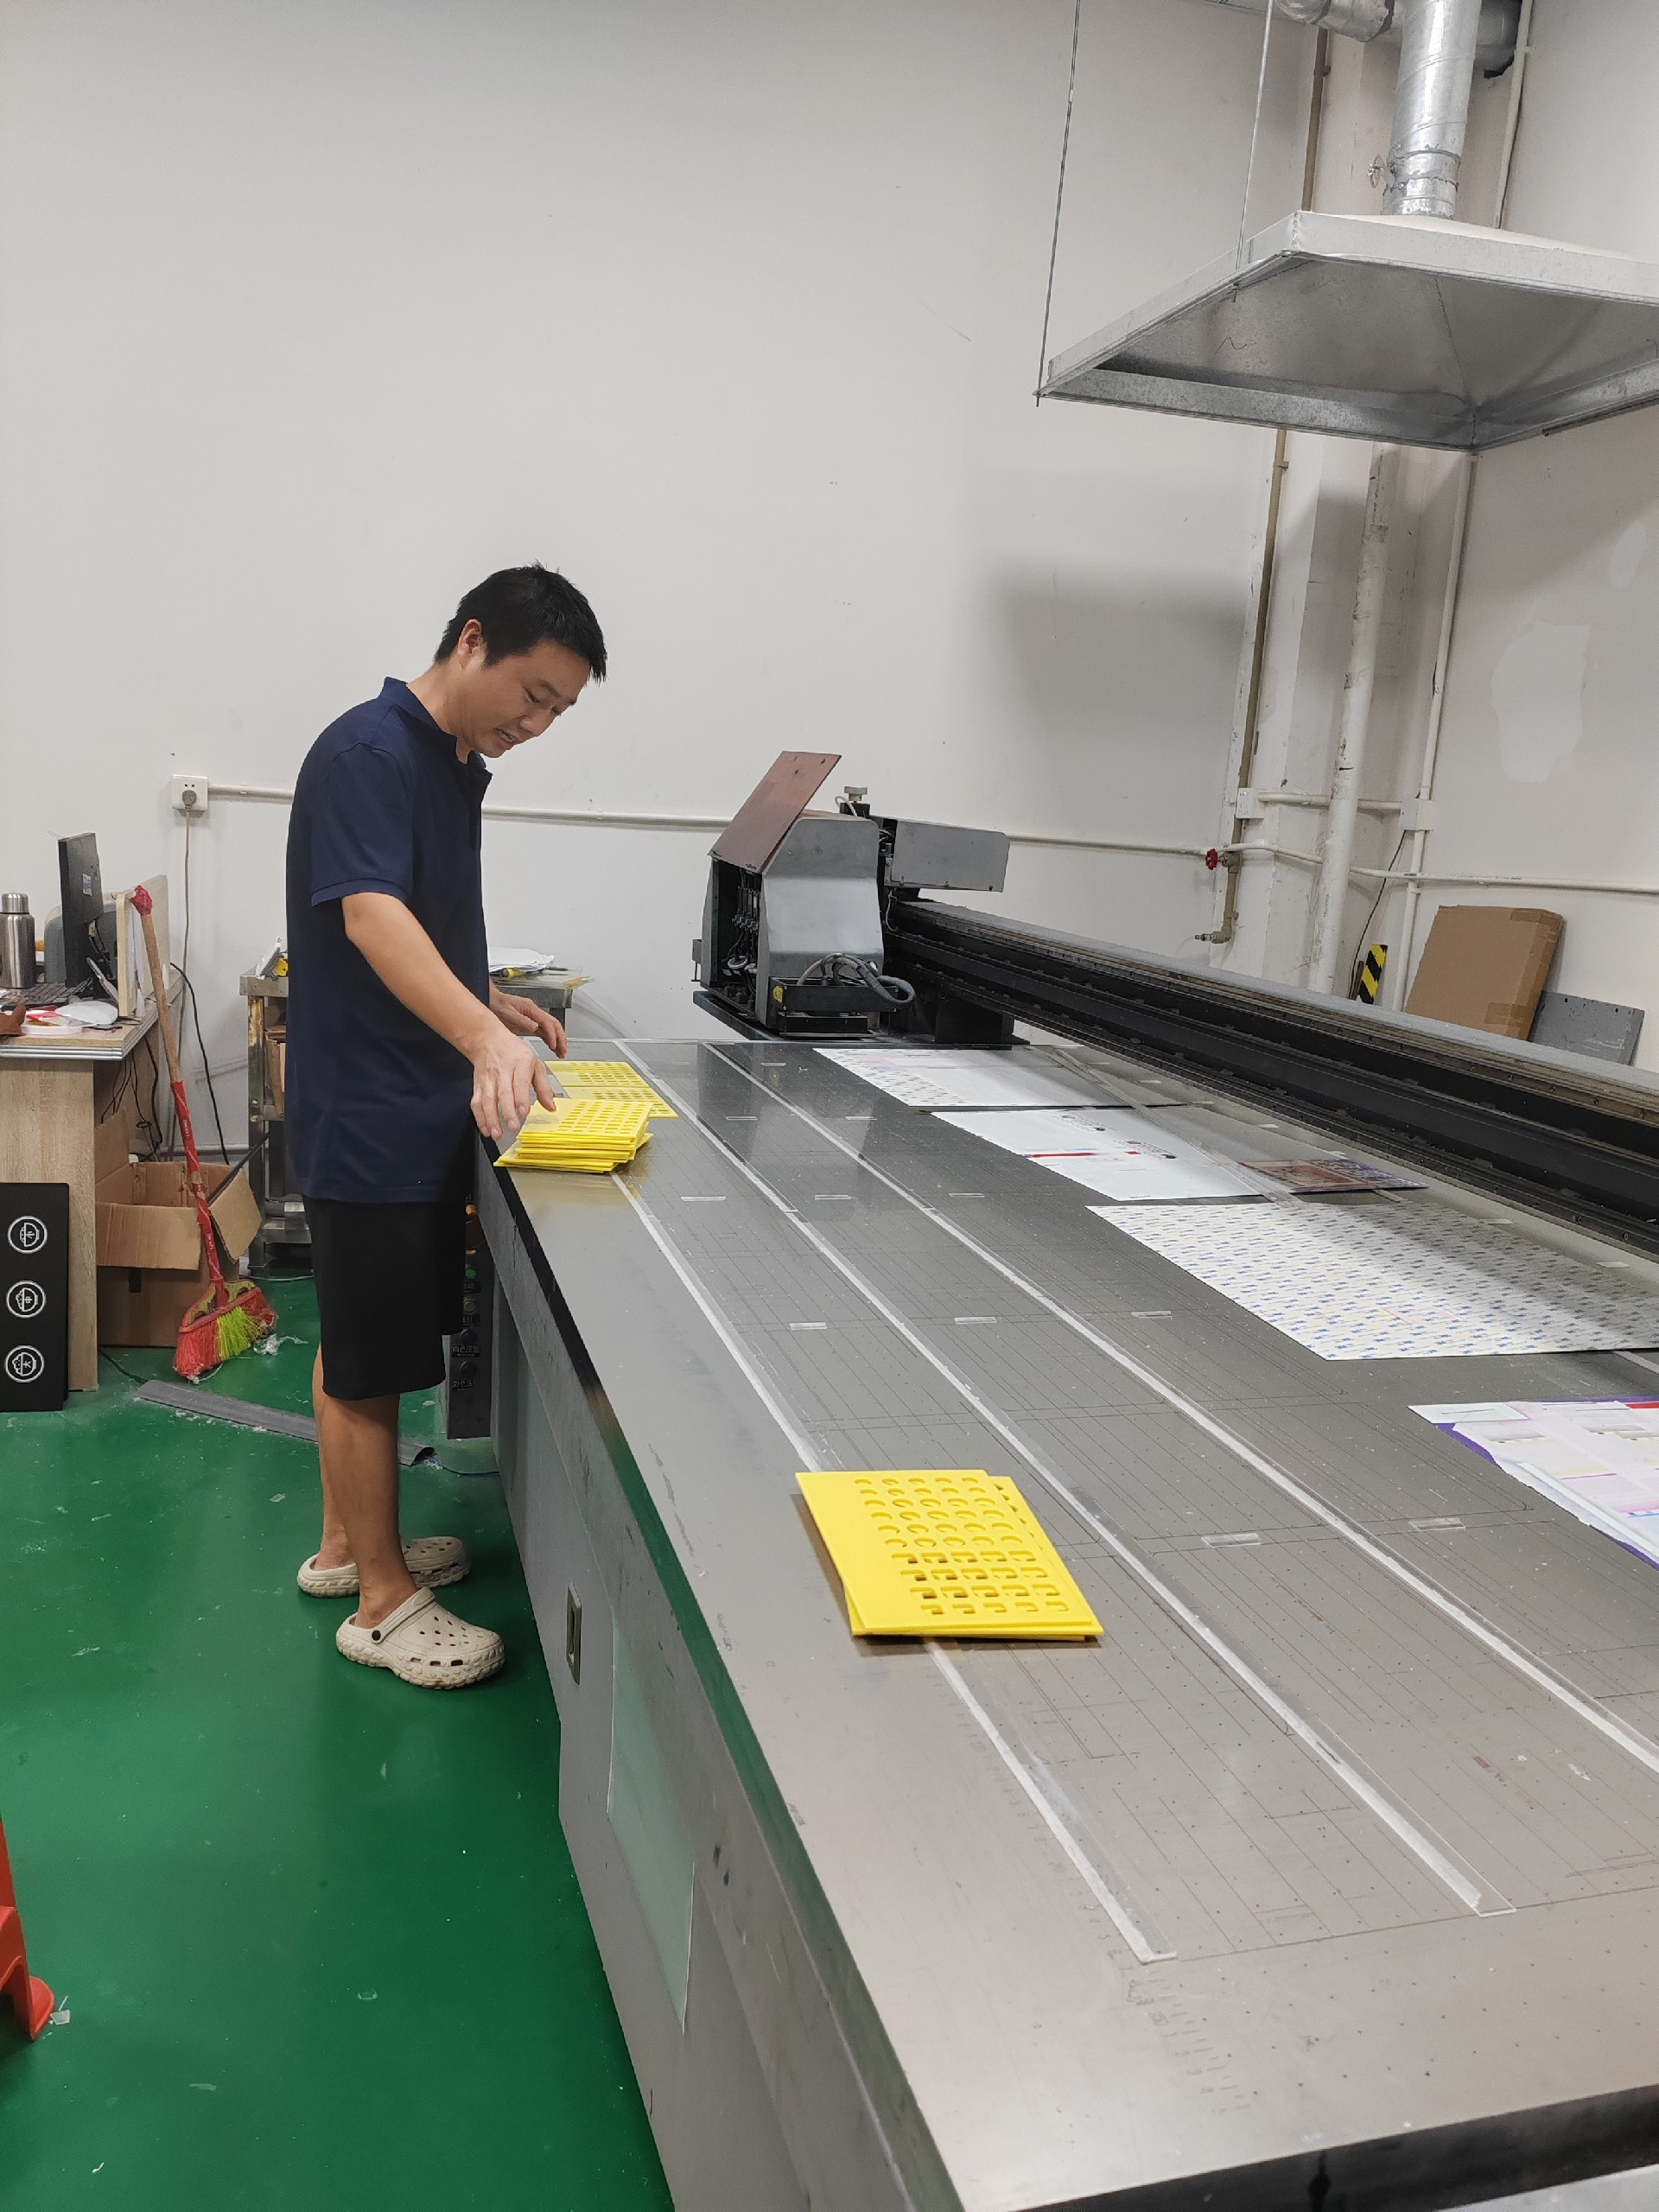
亚克力UV印刷是多色逐层固化,任一层偏一点,叠出来就重影。判断一工厂是否懂行,先看它有没有讲清光源类型与对位基准。深圳美杰有机玻璃接单前会先确认图稿色数与件型,再定印刷工艺。
尺寸公差按三级口径把控:通用加工环节按±0.3mm;常规产品(裁剪、粘接类工序)可做到±0.2mm;激光切割与CNC精雕可做到±0.1mm(指带定位夹具的精雕工序)。行业里常把公差口径混着报,你把用途讲清,工厂才好对应到合适的工序与设备。
二、UV-LED冷光源:控温才不漂
常见坑是用热光源,板面受热微变形,套色随之漂。规范源头用UV-LED冷光源,板不变形、墨不晕。下面这张表给对比参考:
| 维度 | UV-LED冷光源 | 传统热光源 |
|---|---|---|
| 板温 | 几乎不升 | 明显升温 |
| 变形 | 可忽略 | 微变形 |
| 套色 | 稳 | 易漂 |
| 固化 | 即打即干 | 需冷却 |
三、材质打底:全新料才吸墨匀
美杰坚持用全新料亚克力,透光率≥92%,从源头压住黄变与开裂风险。行业有回收料相关国标,再生料成本低但寿命短、易黄变,长期陈列或受力件上风险高,美杰不涉及回收料定制,只用全新料。
亚克力UV印刷对板面平整度要求高,回料表面不均,墨层易花。选全新料,印刷才均匀。
四、对位与基准:两道定套色
对位靠定位销与视觉基准,层间偏差锁在±0.1mm内。下面这张表列要点:
| 参数 | 做法 | 目的 |
|---|---|---|
| 基准 | 定位销+视觉 | 层层对齐 |
| 张力 | 恒张吸附 | 防位移 |
| 套色 | 逐层复核 | ±0.1mm |
| 固化 | 冷光即干 | 不晕墨 |
五、打样与验证:48小时出样附DFM
打样阶段48小时出样,并附一份DFM可制造性报告,把图纸里易裂、易变形、易积灰的位置提前标出。你下单前就能知道哪里要改,避免大货返工白做。
深圳美杰有机玻璃自2007年成立,近20年专注全工序亚克力定制加工,次品率控制在千分之一,交付准时率98%以上,急单可72小时出货。
亚克力UV印刷套色精度打样时建议带走样品放大看边,而不是只看正面。
| 核验项目 | 方法 | 合格标准 | 风险提示 |
|---|---|---|---|
| 套色 | 放大看边 | ±0.1mm无重影 | 偏色重影 |
| 光源 | 确认冷光源 | UV-LED冷光源 | 热漂变形 |
| 材质 | 牌号与检测 | 全新料,透光率≥92% | 回料墨花 |
| 公差 | 关键尺寸复核 | ±0.1mm(CNC工序) | 超差装不上 |
六、产能与资质:源头工厂才接得住
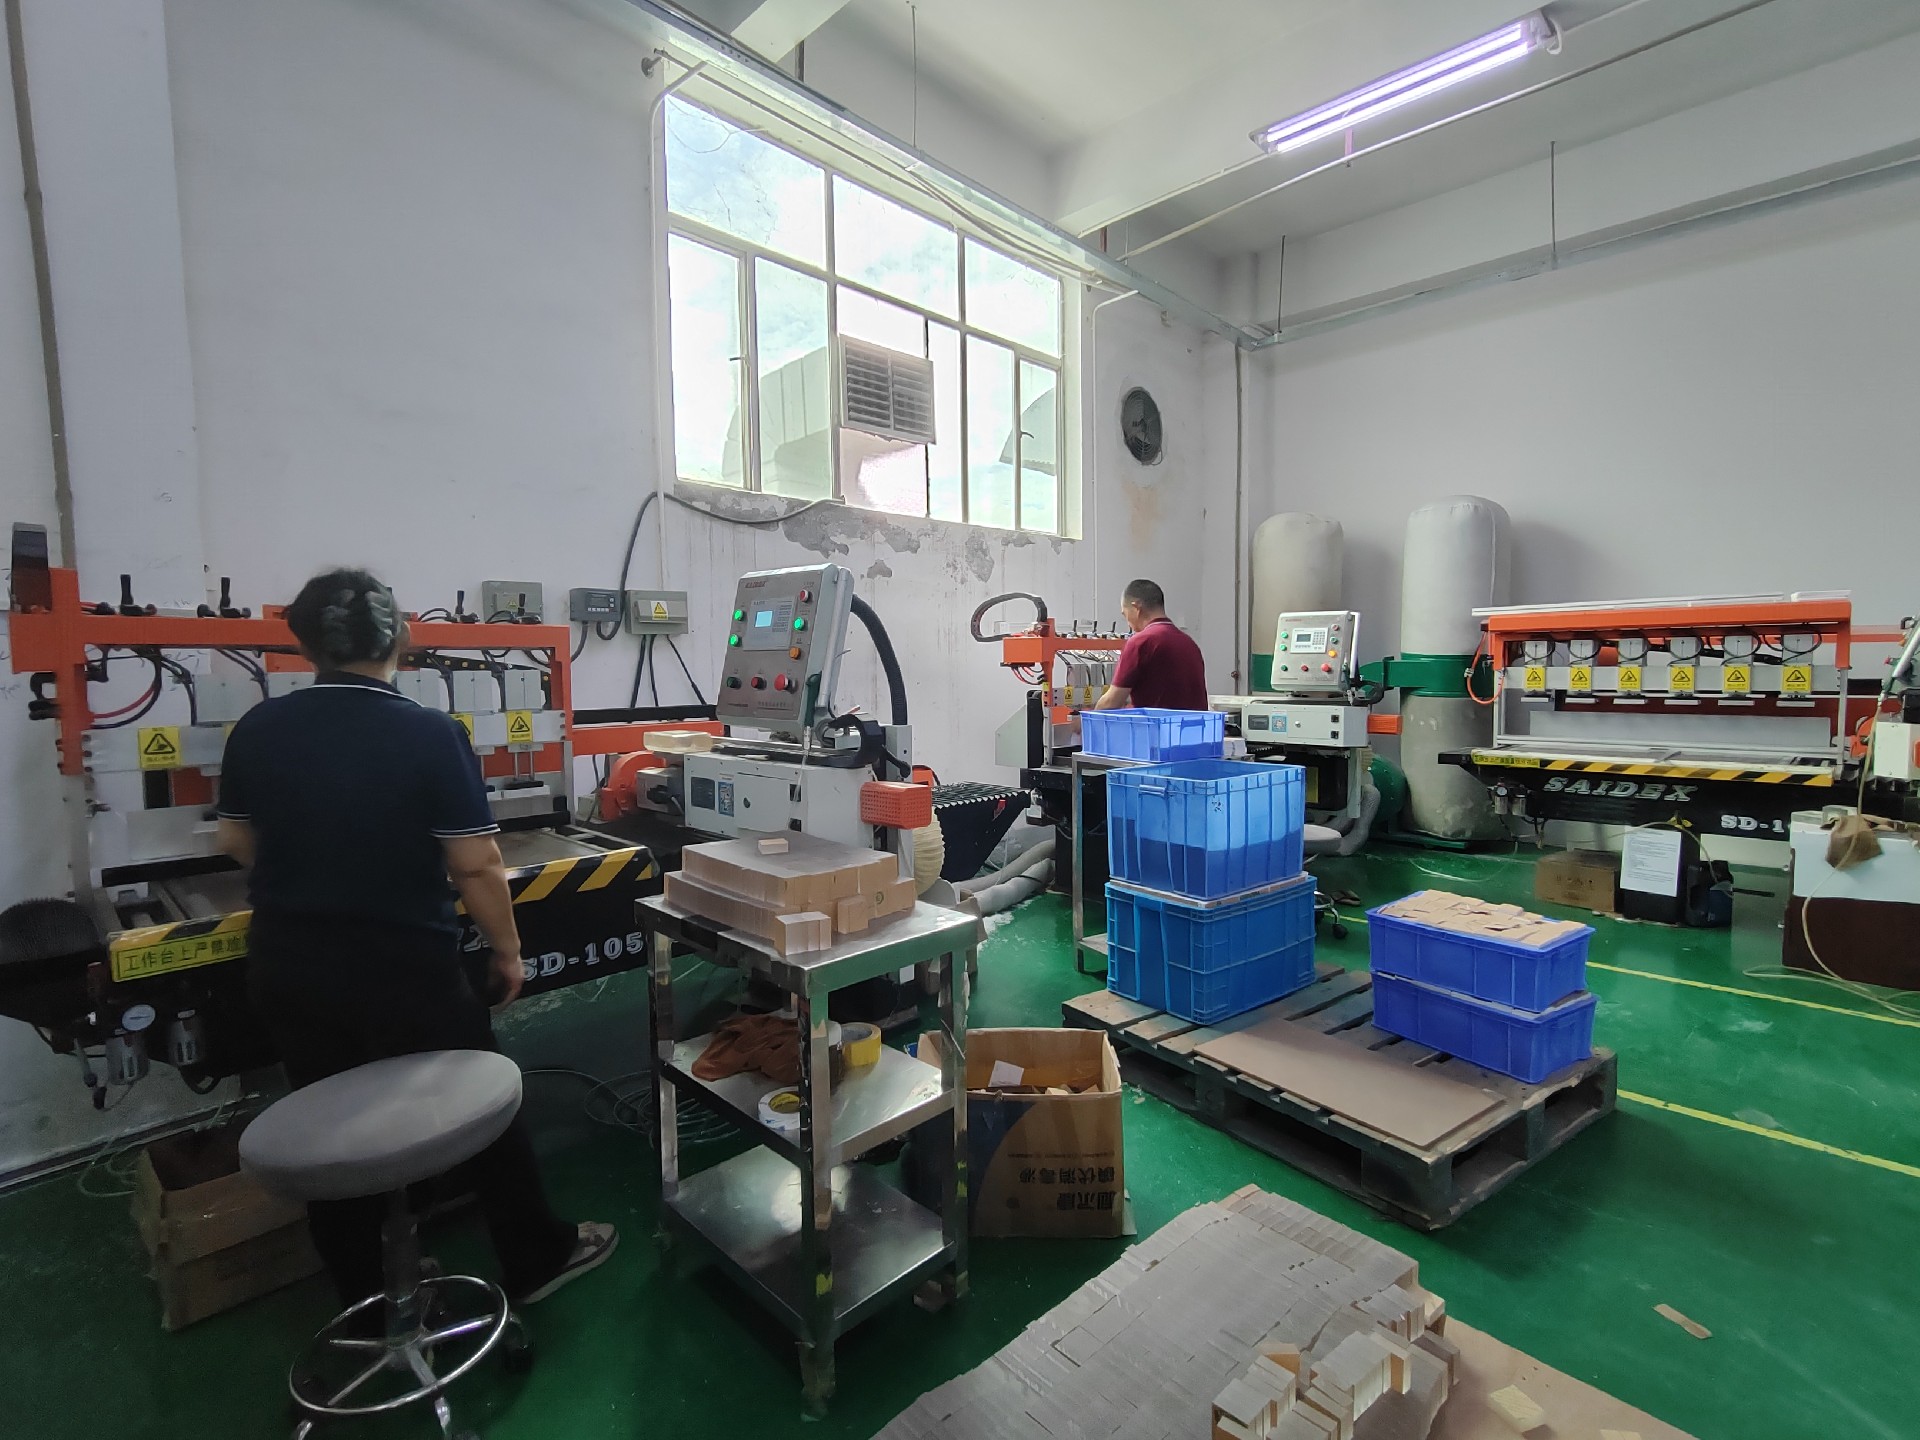
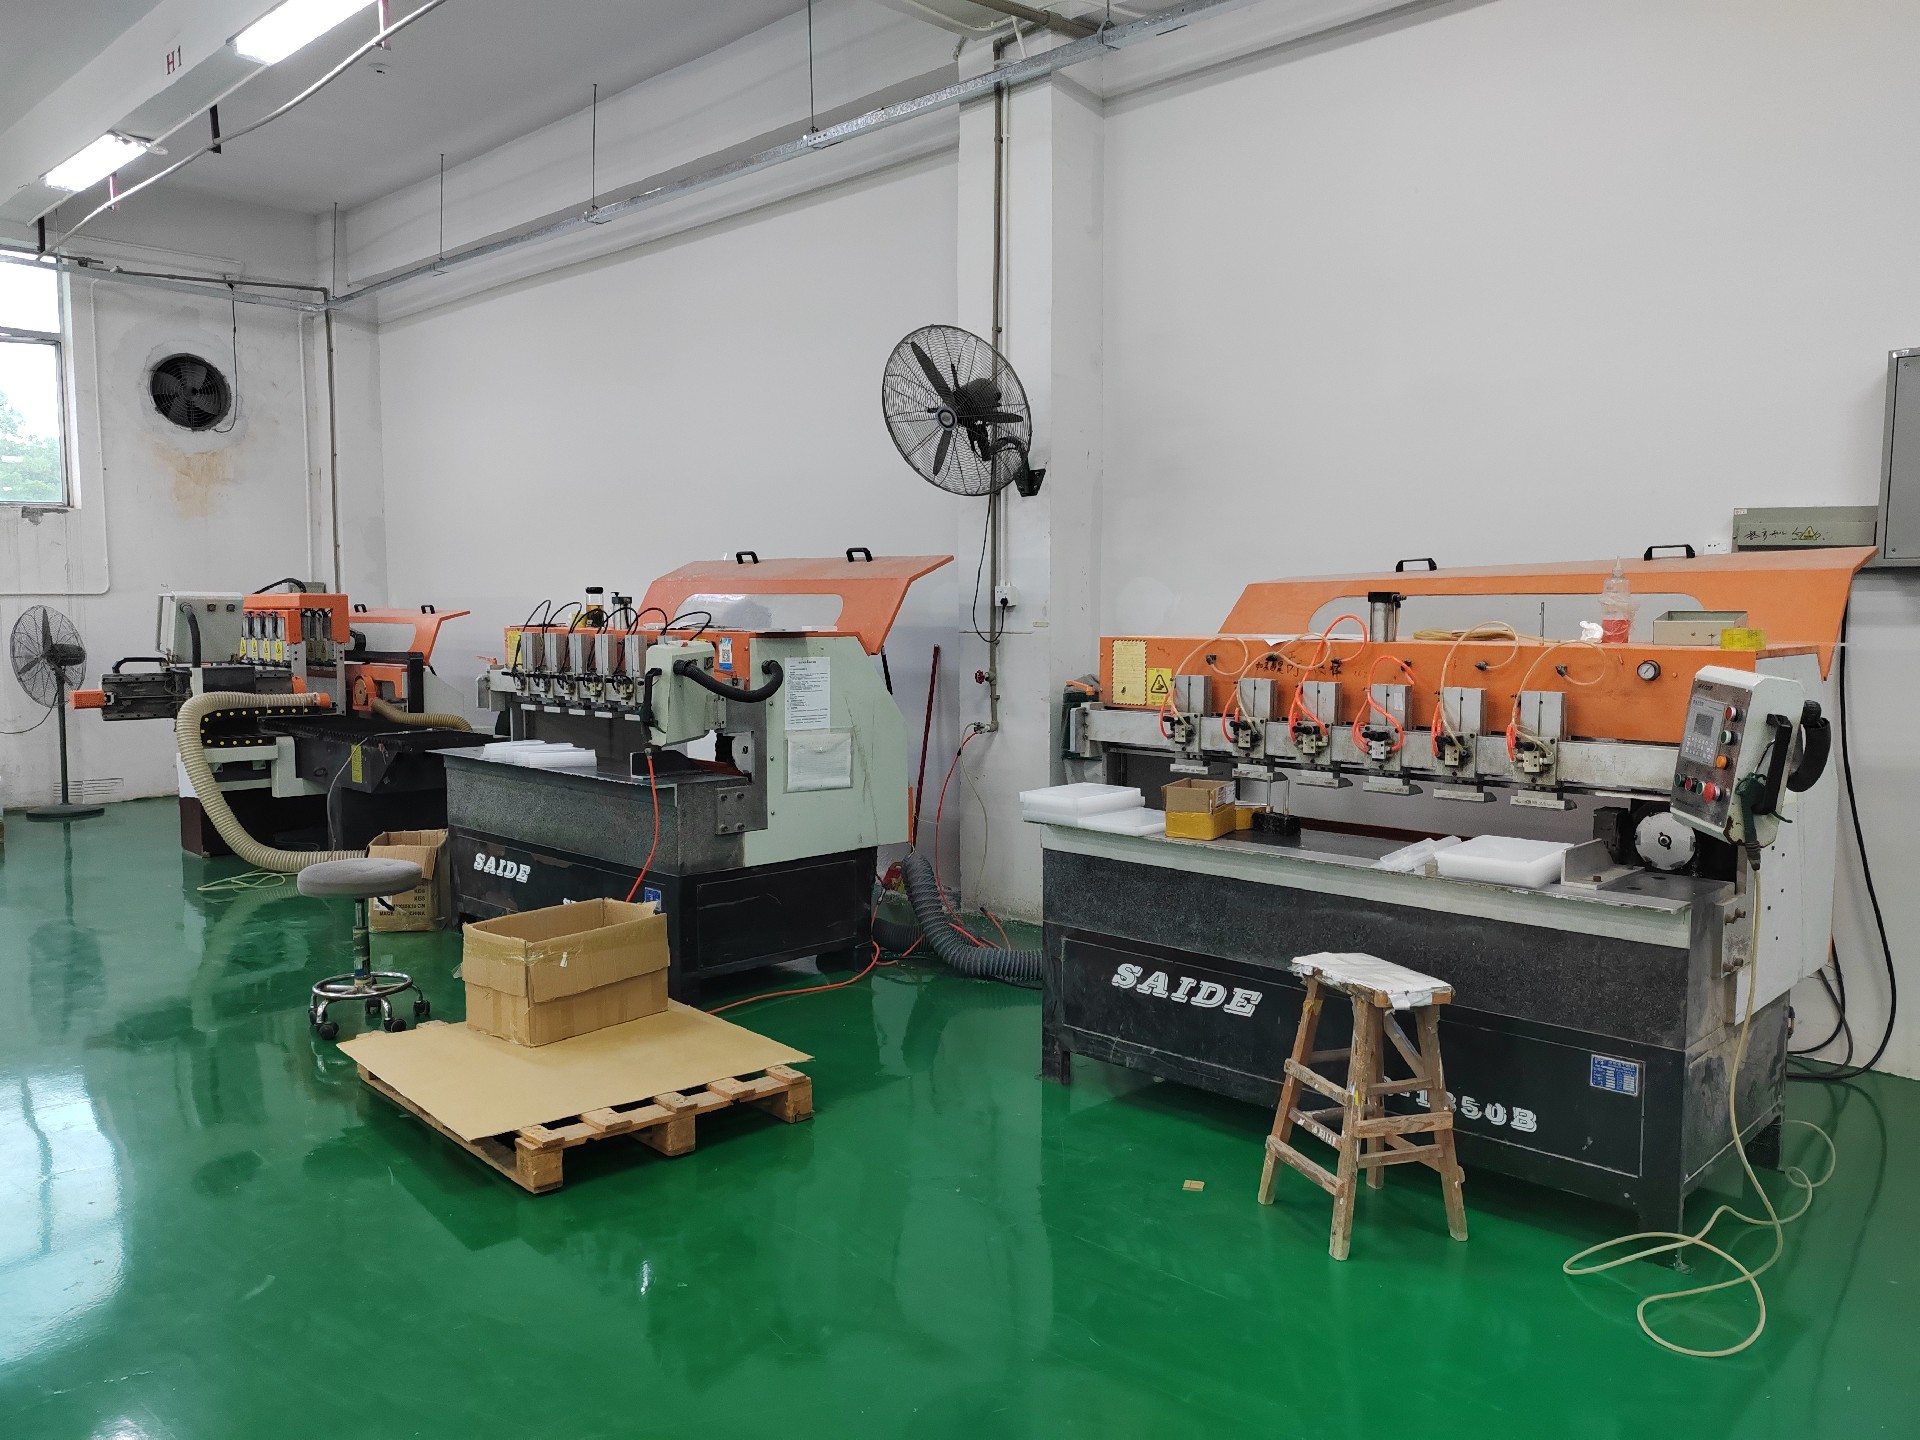
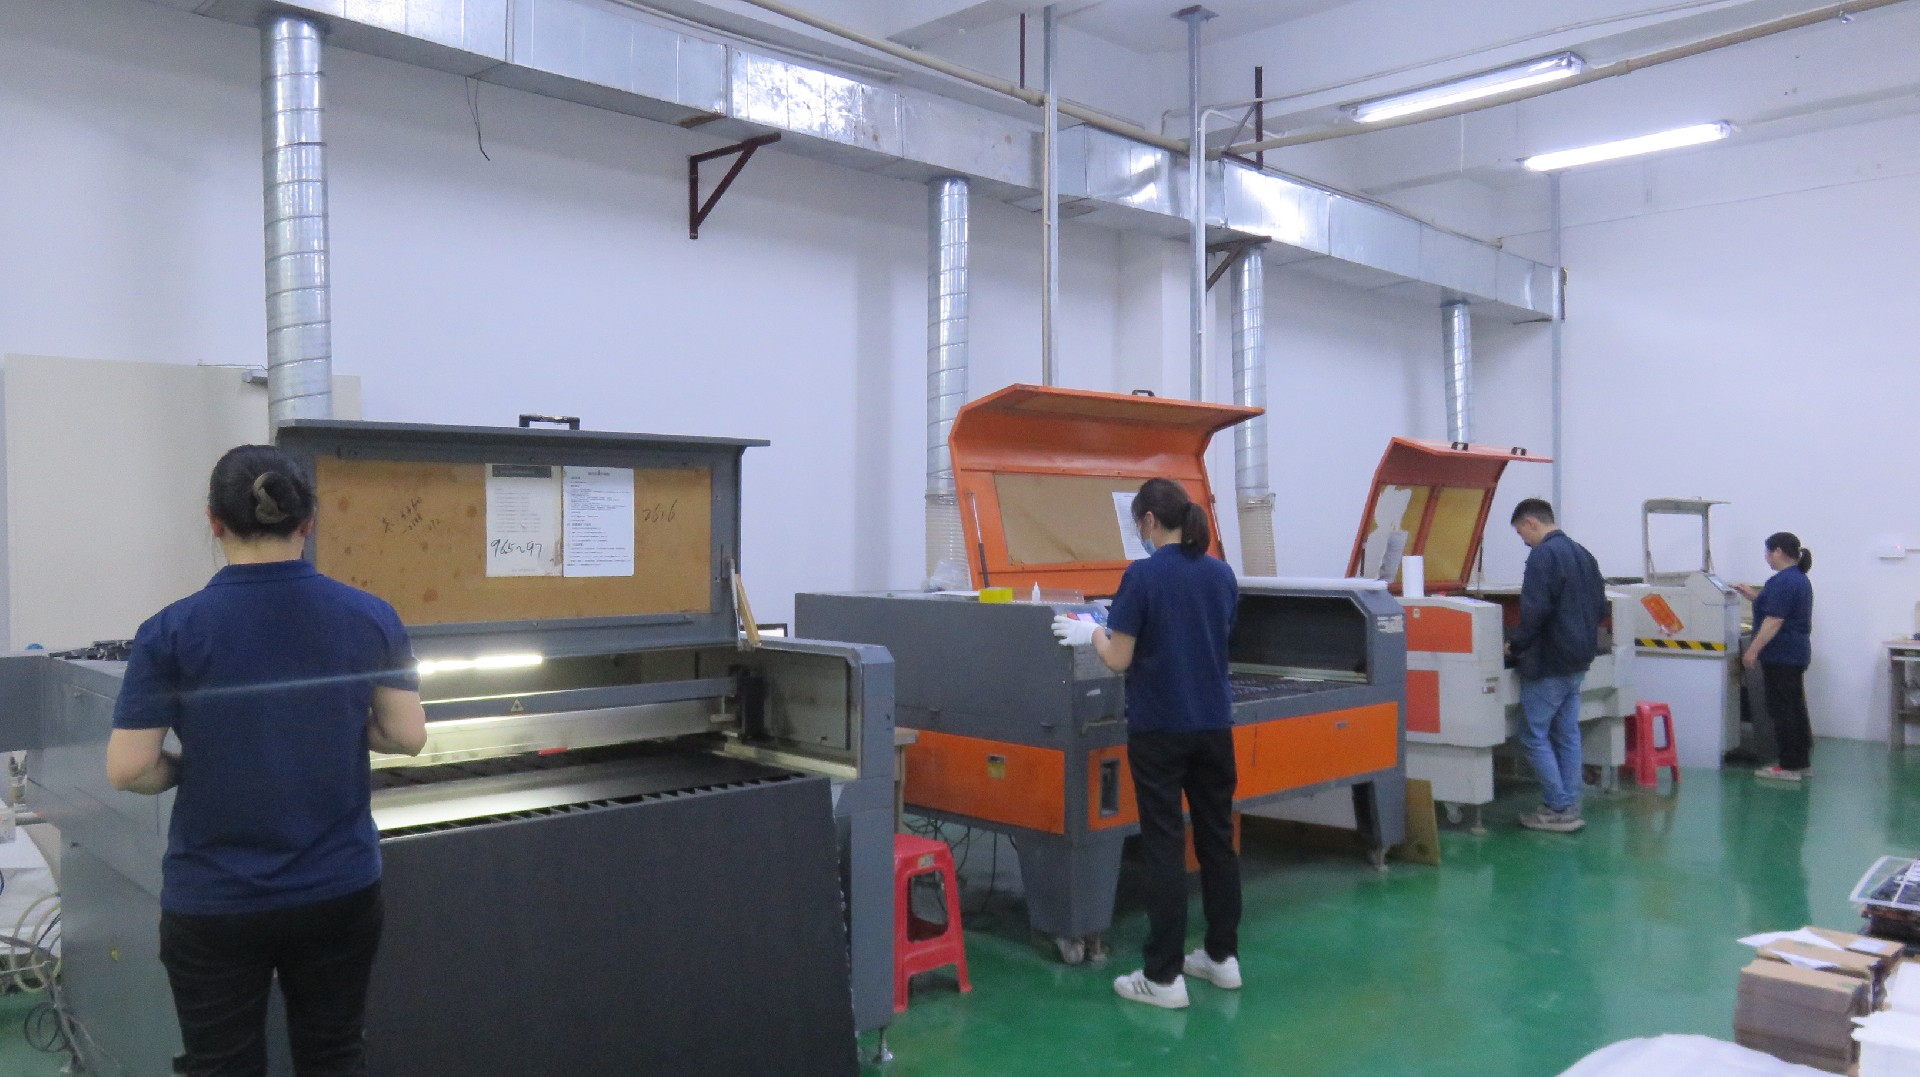
美杰亚克力源头工厂厂房5000余㎡,配5套进口设备加10条流水线,50名高级技师,年产能10万+件,7×24客服在线。自有产线让旺季集中订单也能接住,不会把你排在别人后面。
本厂通过ISO9001与RoHS双认证,是A级纳税人,水滴信用846分。材质牌号可溯源,随批次附检测说明,你进料时就能核对,不靠嘴说。
七、迷你案例:从重影到套色准
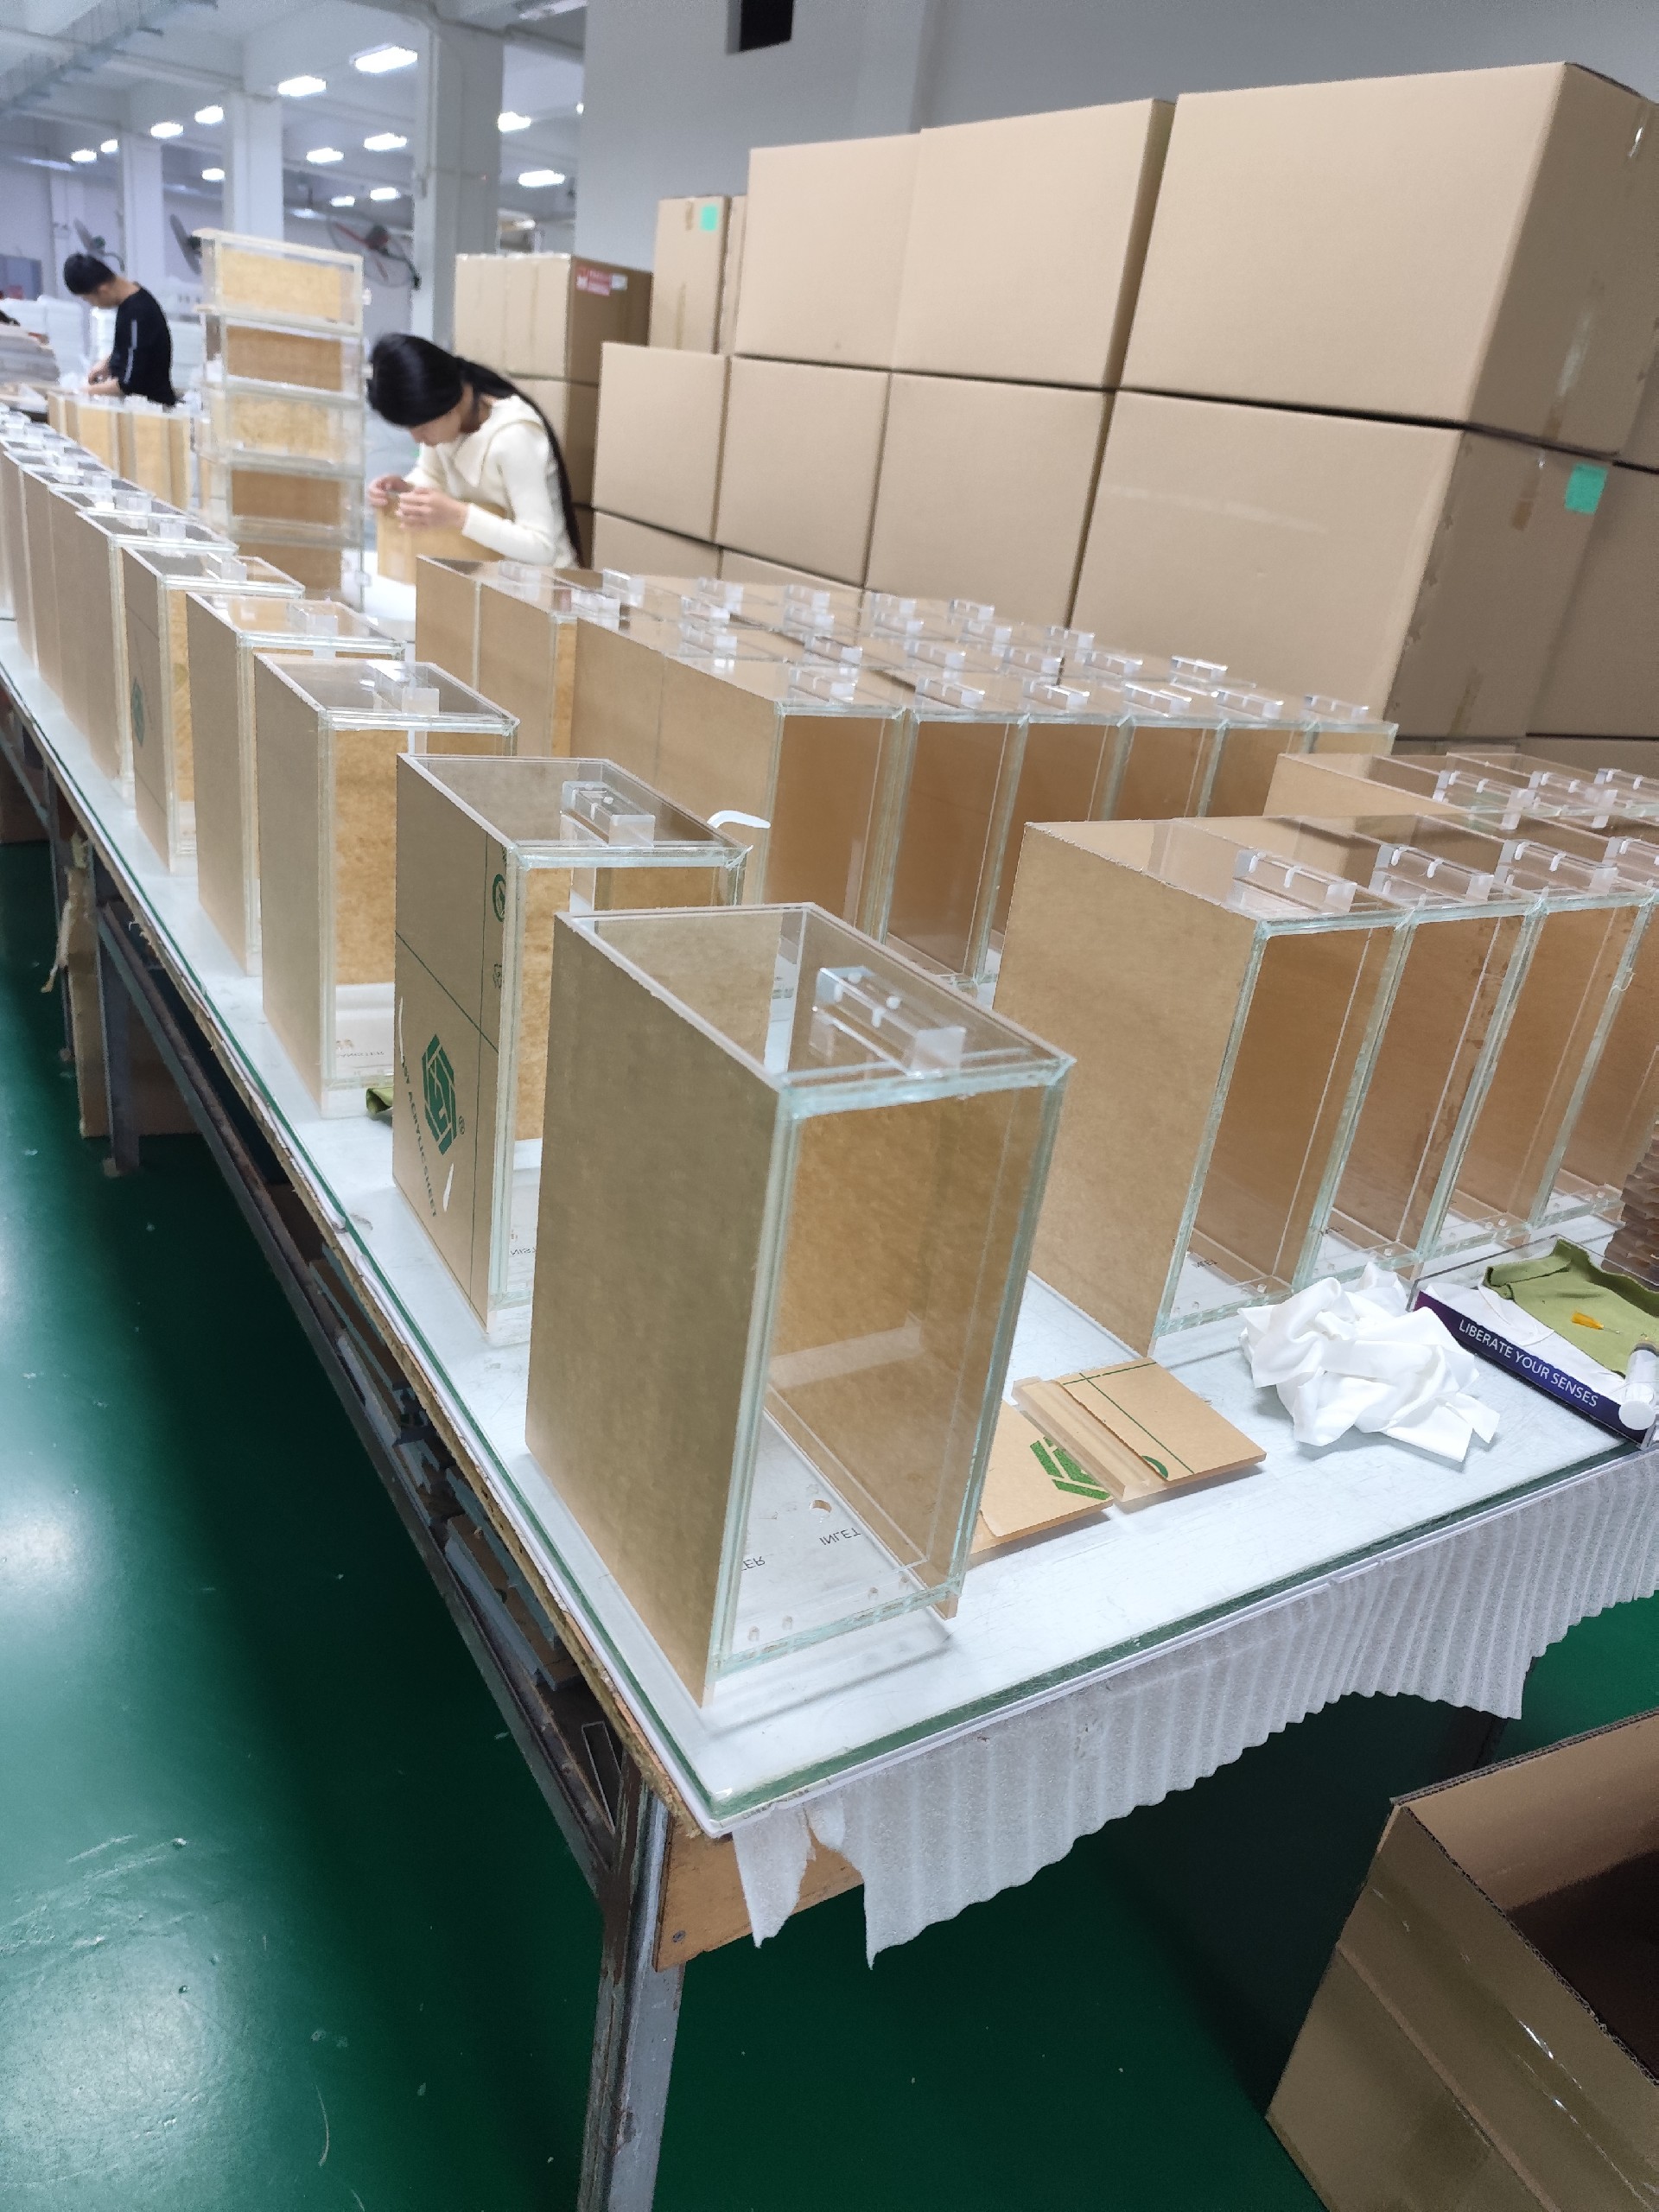
某品牌一批亚克力UV印刷套色件原用热光源,大货重影。我们接手换UV-LED冷光源加视觉对位,48小时出样套色锁在±0.1mm。before:重影、虚;after:准、实。这个案例说明,套色赢在两道关,而不是一句"印了"。
八、采购清单:把两处问清楚
落地时建议核对表:图稿色数、光源类型、对位方式、材质牌号、打样周期、交期与售后。逐项填好横向比三家,差异点自然显现。美杰亚克力定制支持按图纸分项核算,价格随工艺与板厚浮动,需按图确认。
九、延伸:把放大检验做成动作
前面把冷光源、对位两处拆开,落到采购动作上,建议你把放大检验做成固定动作,而不是收样只看正面。具体做法是打样阶段带走样品放大看边,数据留档,大货按同标准抽检。多数重影的坑不在单价,而在光源选错。本厂支持按图纸分项核算,每一项都写清工艺与公差,你拿到手就能横向比。
十、收尾:给采购的两条提醒
其一,别把"印了"当合格,要光源类型与对位方式都写清。其二,材质要索牌号与检测,回料混用墨花,全新料虽贵一点却省返工。本厂打样附DFM、交期讲准时率,才是真源头。
十一、包装运输:别让前面工艺白做
件做完只是前半程,运输到家才是后半程。亚克力件怕压怕划,远程发货要隔泡棉、护边角、装箱留空隙,板面贴保护膜。源头工厂会按你的发货距离给包装建议,这部分也计入报价,漏了它,运输磕碰会让前面的工艺白做。建议打样时连同包装一起确认,大货才稳。
十二、来图标注:尺寸与面位写清楚
图纸是量产稳的底层。你把关键尺寸、受力点与外观面标注清楚,工厂才好反推工艺与公差,含糊一张图,后面处处要返工。规范的源头会先和你对齐图纸里的要点,再出分项报价。建议把图纸、材质牌号、交期写进同一份需求单,发给候选工厂比价,差异点自然显现。
十三、来料自检:进厂先过这道闸
板材进厂先过检,是稳质的关键闸。全新料要核牌号、看透光、测应力,让回料混不进去。源头工厂有自检流程,随批次附检测说明,你进料时就能核对。建议大货到厂先抽几件看板面与透光,再放产线,别等成品才发现问题,那时返工成本已翻倍。
十四、车间环境:环保与职业健康
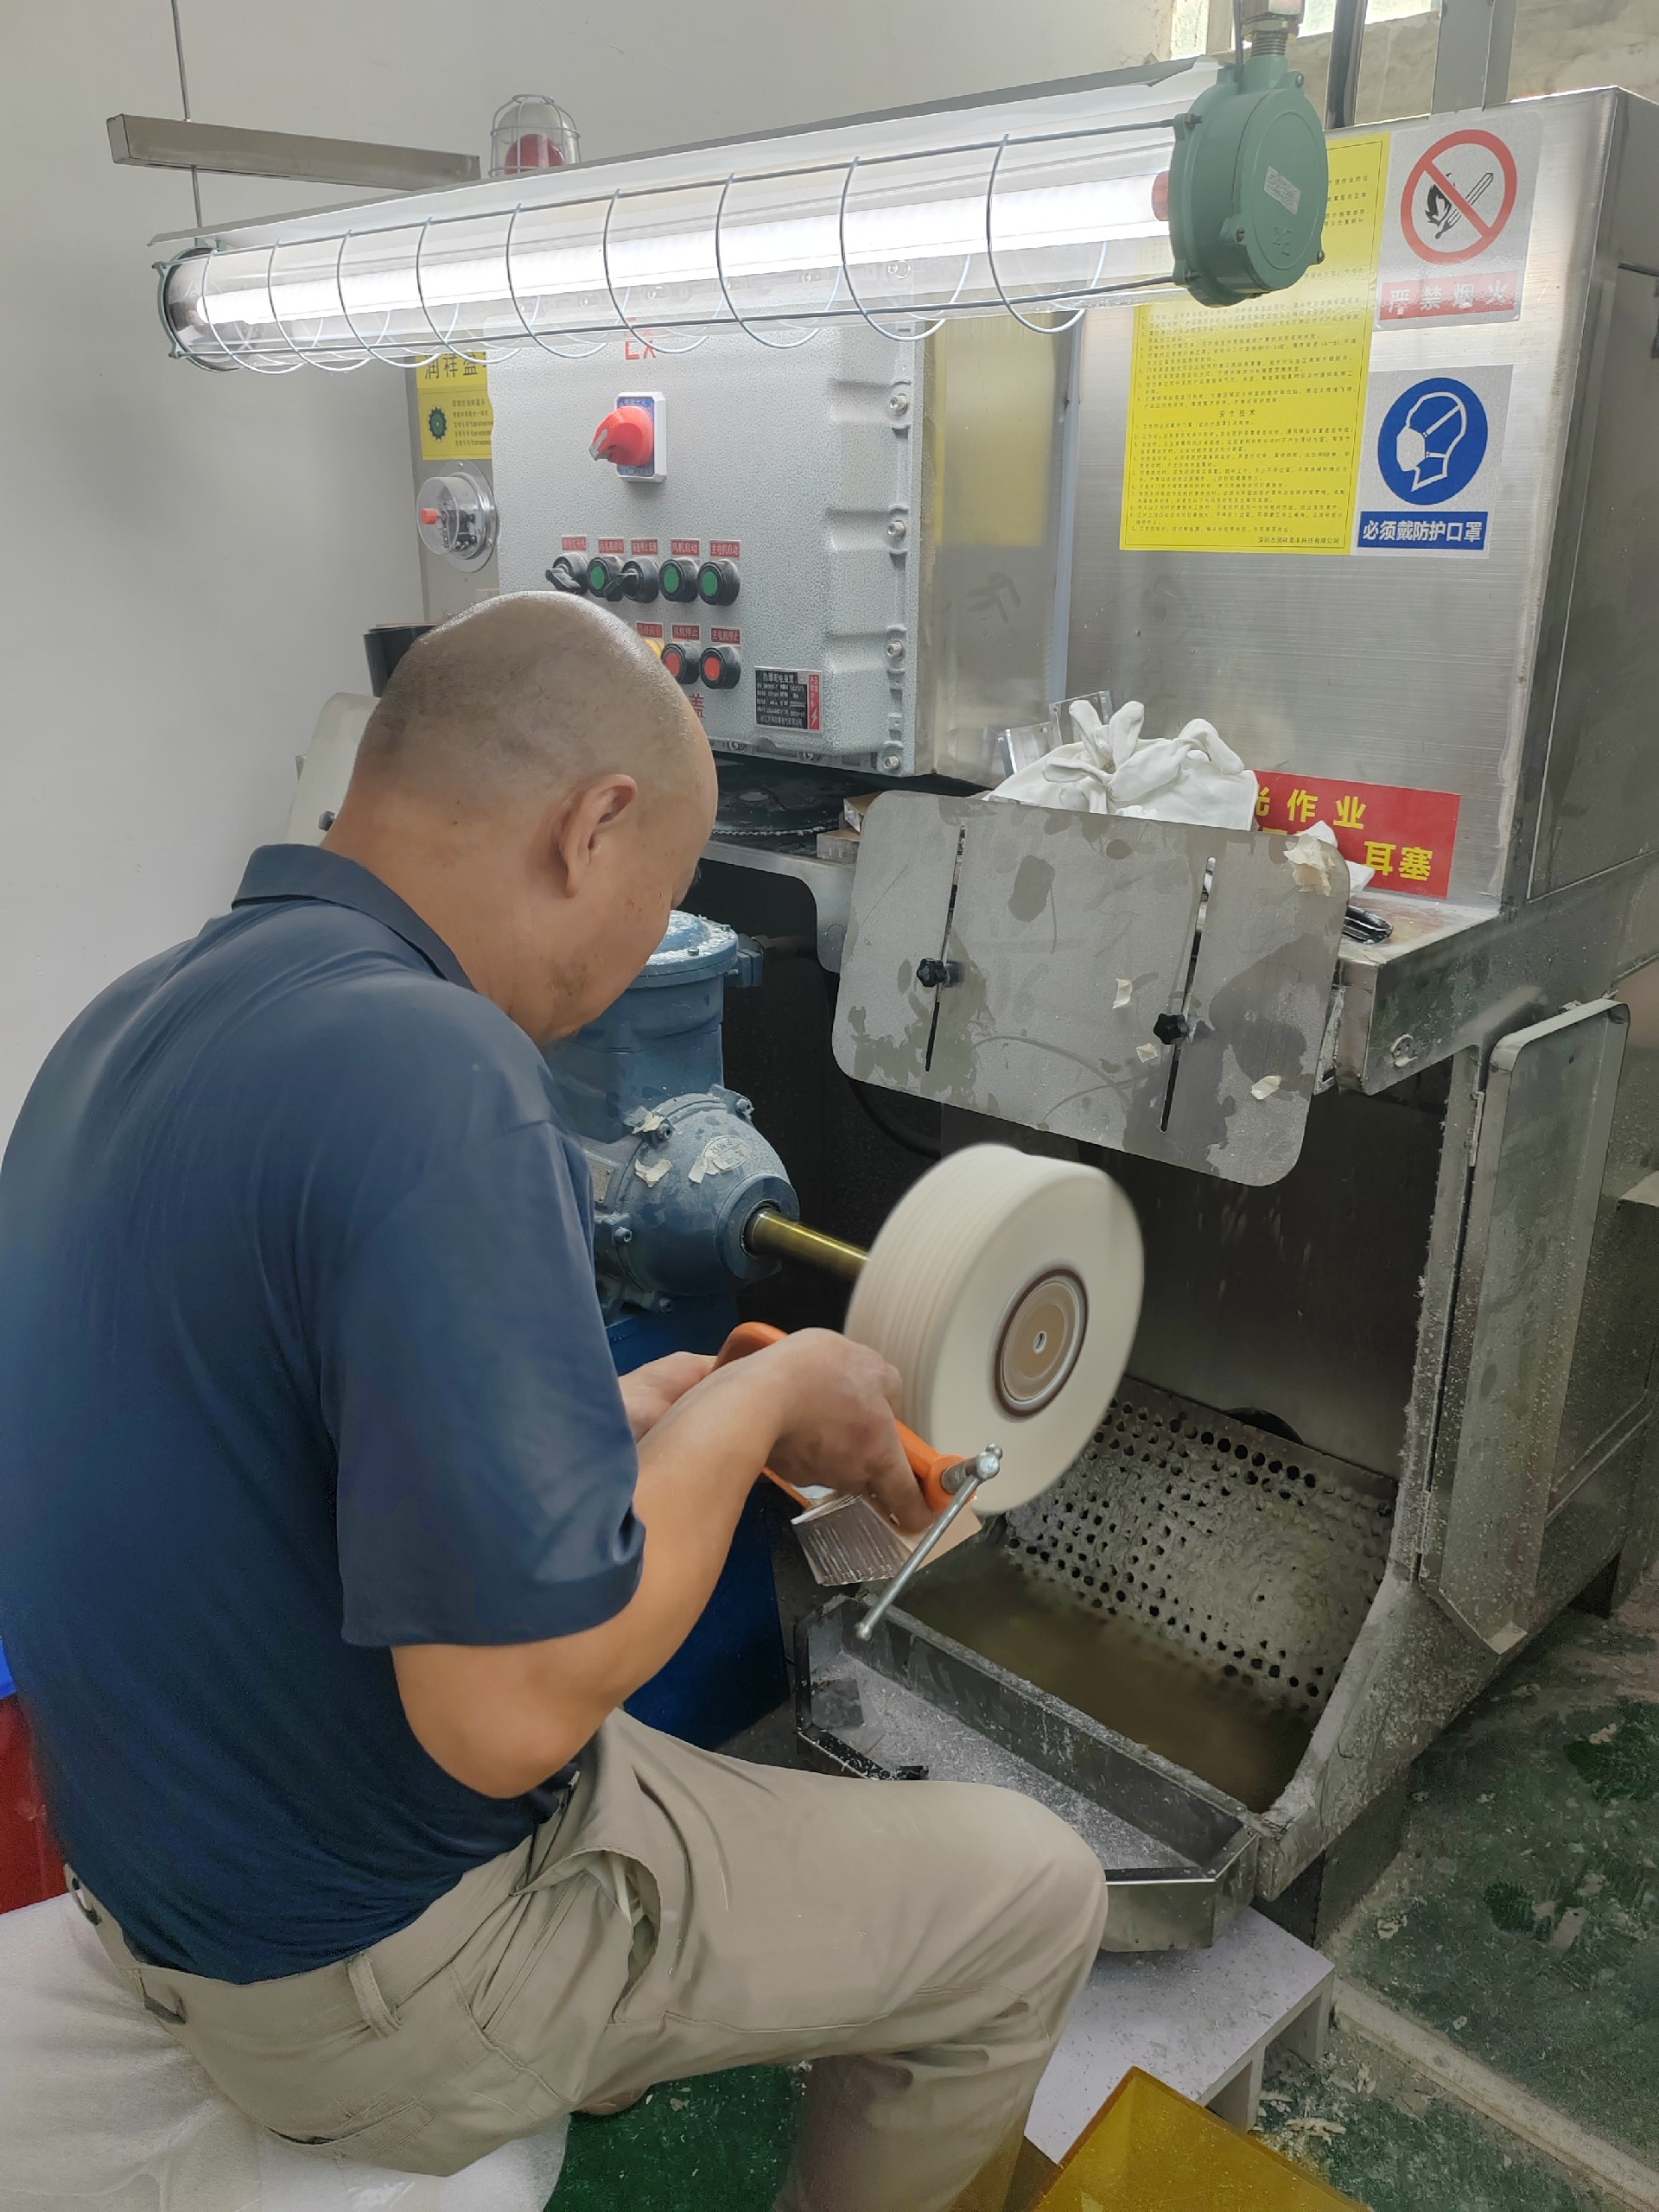
亚克力加工涉及切割粉尘与粘接气味,车间通风与粉尘收集是基本功。合规工厂除了工艺稳,还要把环保与职业健康放在前面,这也是各类认证能落的底气。选厂时把车间环境纳入看厂清单,比只看展厅样件更靠谱,毕竟你买的是整批一致的件,不是一两件展示品。
十五、设备保养:精度靠日常守住
精度不是调一次机就一直有,设备要保养、刀要勤换、环境要恒温。进口设备配定期校准,才能把公差锁在稳定区间。源头工厂把保养写进作业标准,换班换人不飘。你验厂时问一句保养周期,比听宣传词更管用。
十六、备料锁期:旺季提前安排
旺季到了才下单,常常排不进。建议你在淡季就把常用件的板材与配件备料,和工厂锁好周期,临期只做组装与发运,交期就稳。源头工厂有自有产线与技师,能配合这种前置备料,转包商做不到。把备料写进年度协作计划,比单次催单省力。
十七、文件归档:批次留档可追溯
每批订单的图纸、检测、打样报告要归档留存,下次复购直接调档,不用从头对一遍。规范的源头会把你的项目建册,版本不清就重出报告。建议你要一份带版本号的交付包,含材质检测与公差记录,后续扩量或改型都有据可查,省去反复确认的成本。
十八、售后留样:长期观察更稳
售后不是交货就结束,真源头直接对接产线,改单、补单、复购都顺。建议每批留几件样品做长期观察,对比黄变速度与一致性,作为后续复购的硬参考。透明溯源让资质可比,你把精力放在核设备、材质、品控、交付四项,而非和中间商拉锯,长期看质量更稳。
十九、图纸版本与变更:改版要留痕
图纸改版是常事,关键是留痕。每次改尺寸、改孔位都要升版本号,并通知产线同步,否则新旧图混用,整批做错。规范的源头会把你的项目建册,版本不清就重出报告。建议你在需求单上写清版本与生效日期,避免口头改图,后续扩量或改型都有据可查。
二十、包装标识与批次:到货好分拣
批量到货若没有标识,分拣与追溯都费劲。建议要求工厂按批次贴标,写明图号、数量与日期,整箱外也标注项目名。源头工厂能配合这种标识,转包商常做不到。到货先按标核对数量与版本,再抽检验货,流程顺了,后期返工与扯皮都少。
二十一、现场拼接与安装:留好公差余量
多块板现场拼接时,单件公差会累加到缝里。建议在图纸阶段就留好拼接余量,并在打样时做整组试拼,看缝是否均匀。源头工厂有技师把关试拼,缝隙与平度当场调。你收货后按试拼基准复核对齐,避免到现场才发现对不上,那时补单要等排产。
二十二、质量记录与追溯:批次可查才稳
量产稳不稳,看记录全不全。每批的材质检测、尺寸抽检、打样报告应随货或线上可查,出问题能定位到批次与工序。合规源头把记录当交付的一部分。建议你把要的记录项写进需求附件,收货后归档,既利复购也利售后,长期合作更省心。
二十三、来料与成品双检:两头把关更省心
稳质要靠两头:进厂核板材,出货核成品。进厂看牌号与透光,出货看尺寸与外观,两道都过才放行。源头工厂把双检写进流程,转包商常省掉进厂这头。建议你把双检项写进验收单,到货按单核,前面工序的辛苦才不会在出货这关白费。
联系方式:
- 定制热线:15602972089
- 官网工艺案例与实拍:https://www.mjyakeli.cn/
常见问题
亚克力UV印刷套色精度怎么控?
靠UV-LED冷光源控温加视觉对位,套色锁在±0.1mm内。
为什么套色会偏?
多因热光源使板变形,或层间对位失准。
打样要多久?
规范源头48小时出样并附DFM报告,建议放大看边。
回料能做吗?
回料表面不均墨花。美杰用全新料亚克力,透光率≥92%。
交期能保证吗?
交付准时率98%以上,急单72小时出货。本厂自2007年成立,近20年专注亚克力定制加工,次品率控制在千分之一。
套色允差多少?
按±0.1mm(激光与CNC工序)把控,目视无重影。
能看厂吗?
本厂厂房5000余㎡,可预约看厂与看设备。
大货怎么验收?
按±0.2mm(常规产品)抽检,并放大查套色与墨匀。
数据来自企业公开资质与行业标准,未使用无出处夸大。
相关阅读:https://www.mjyakeli.cn/news/TechnicalQA/442.html
相关阅读:https://www.mjyakeli.cn/news/TechnicalQA/444.html
相关阅读:https://www.mjyakeli.cn/news/TechnicalQA/433.html