一、医用件为什么门槛高
医院和实验室环境要频繁消毒、要耐酒精擦拭、还不能析出有害物质。普通装饰亚克力没做卫生级管控,用在设备上可能析雾、发黄、藏污。医用面板是接触级或近接触件,材料牌号和加工环境都要按更严的口径走,否则进了院感场景就是大麻烦,后期召回和重做的代价远高于前期把关,也会拖慢设备取证节奏,影响产品上市窗口,让前期研发投入迟迟无法转化为订单回款,资金占用成本随之攀升,市场窗口稍纵即逝。所以医用件从选材起就要按医疗级标准,不能拿普通料凑合,否则前面所有合规投入都可能因一块面板而前功尽弃。
回到「一、医用件为什么门槛高」这一节,采购应当把这部分口径写进合同附件,前期多花半小时逐项核对,后期就能少很多返工扯皮与责任推诿,项目节奏也更可预期,不必为细节偏差反复救火,整体可控性明显提升,把口头承诺变成书面标准,供应商也清楚你的底线,前期多确认一次远胜后期反复救火,采购主动一点后续就轻松一点。
二、材料要过三关
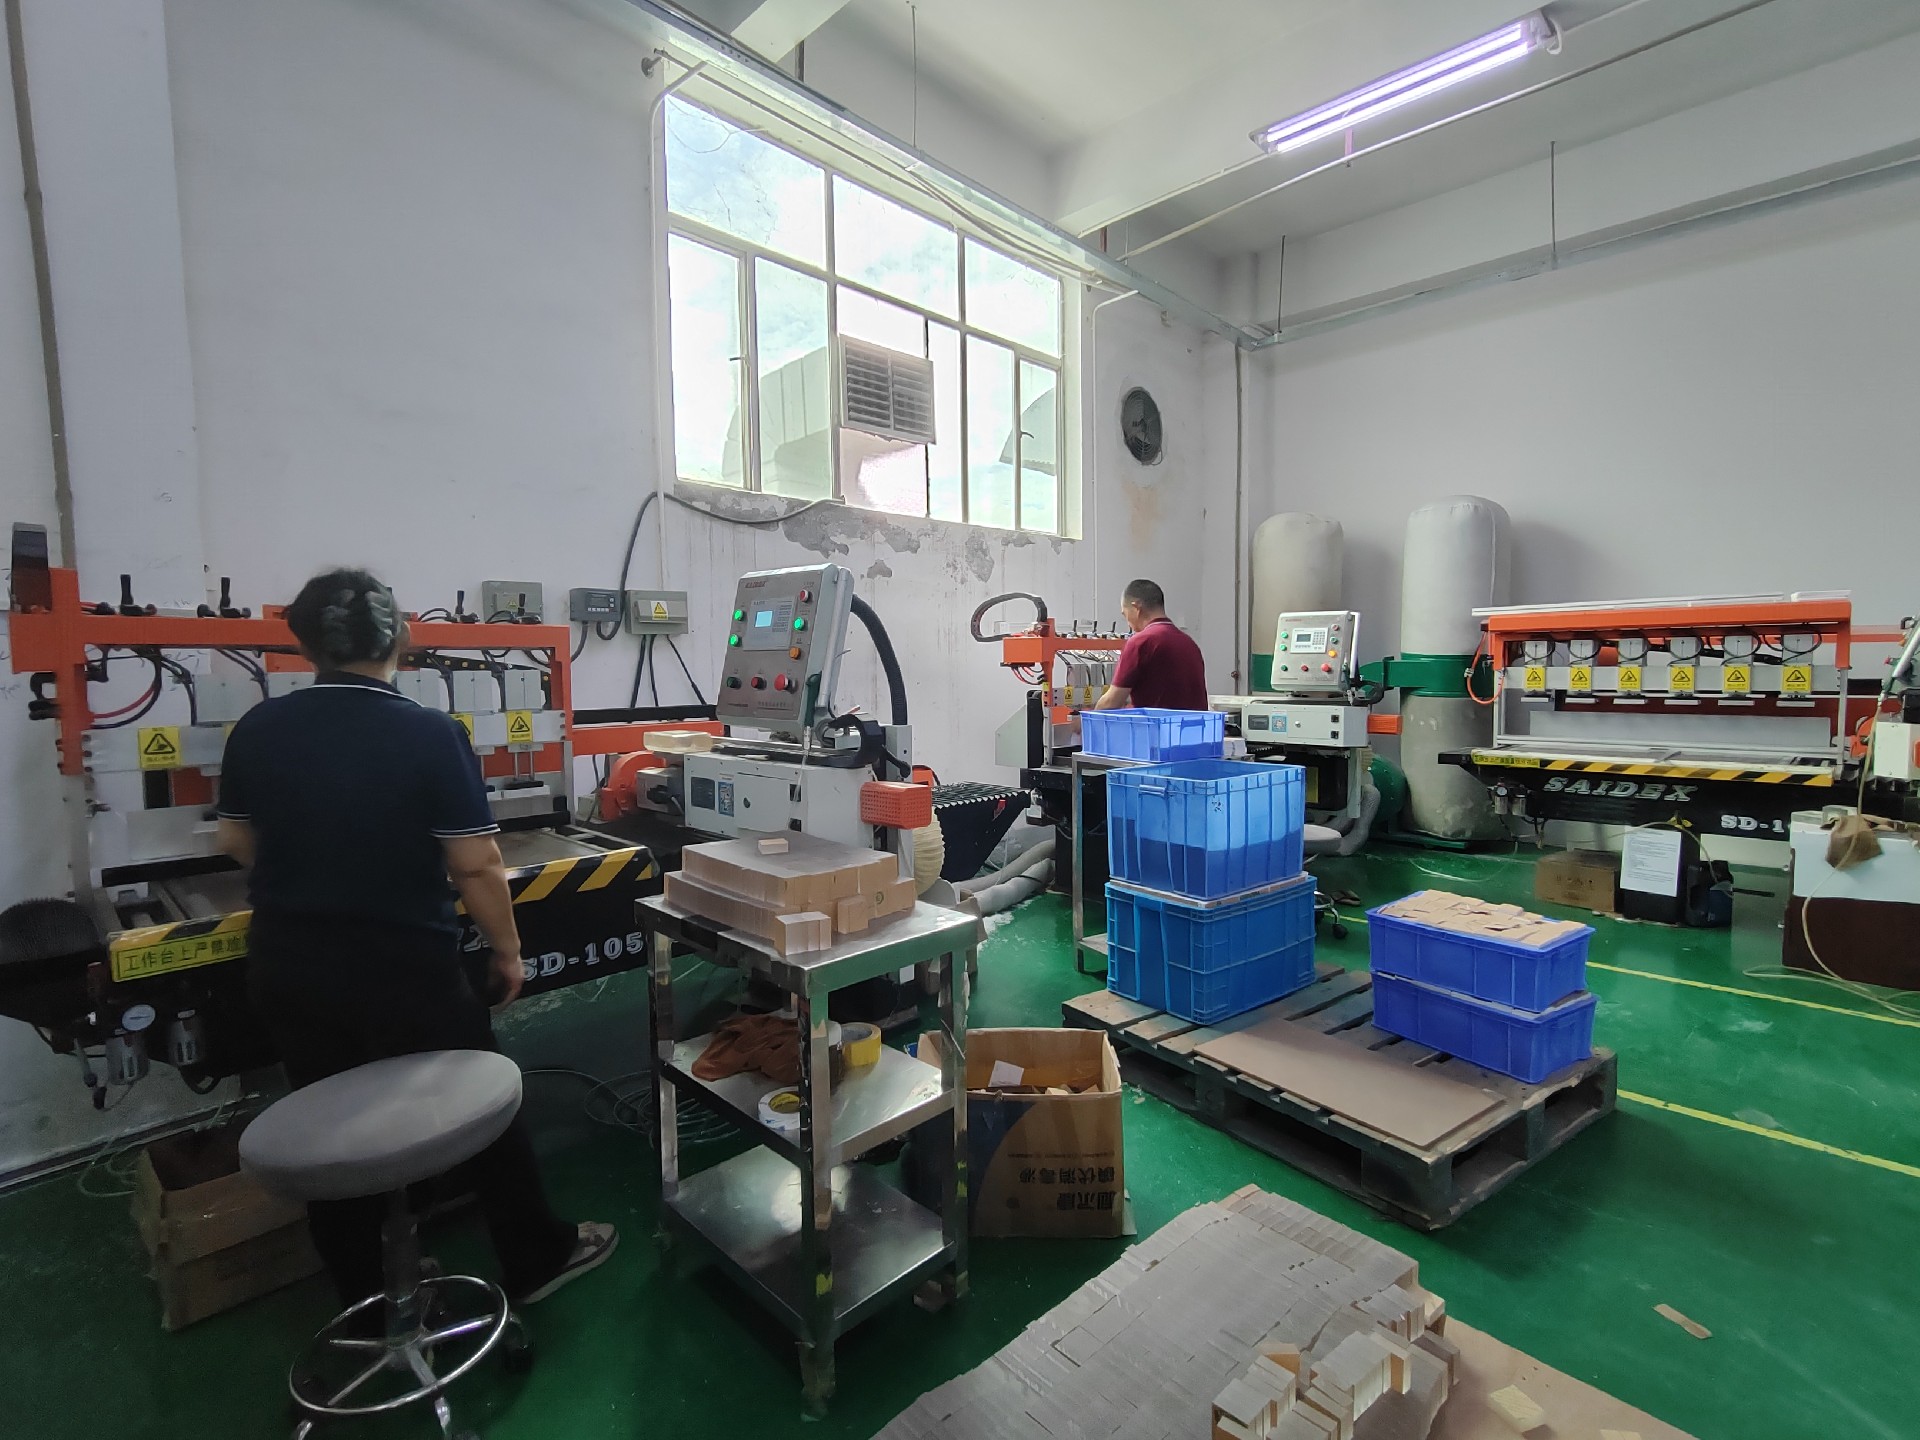
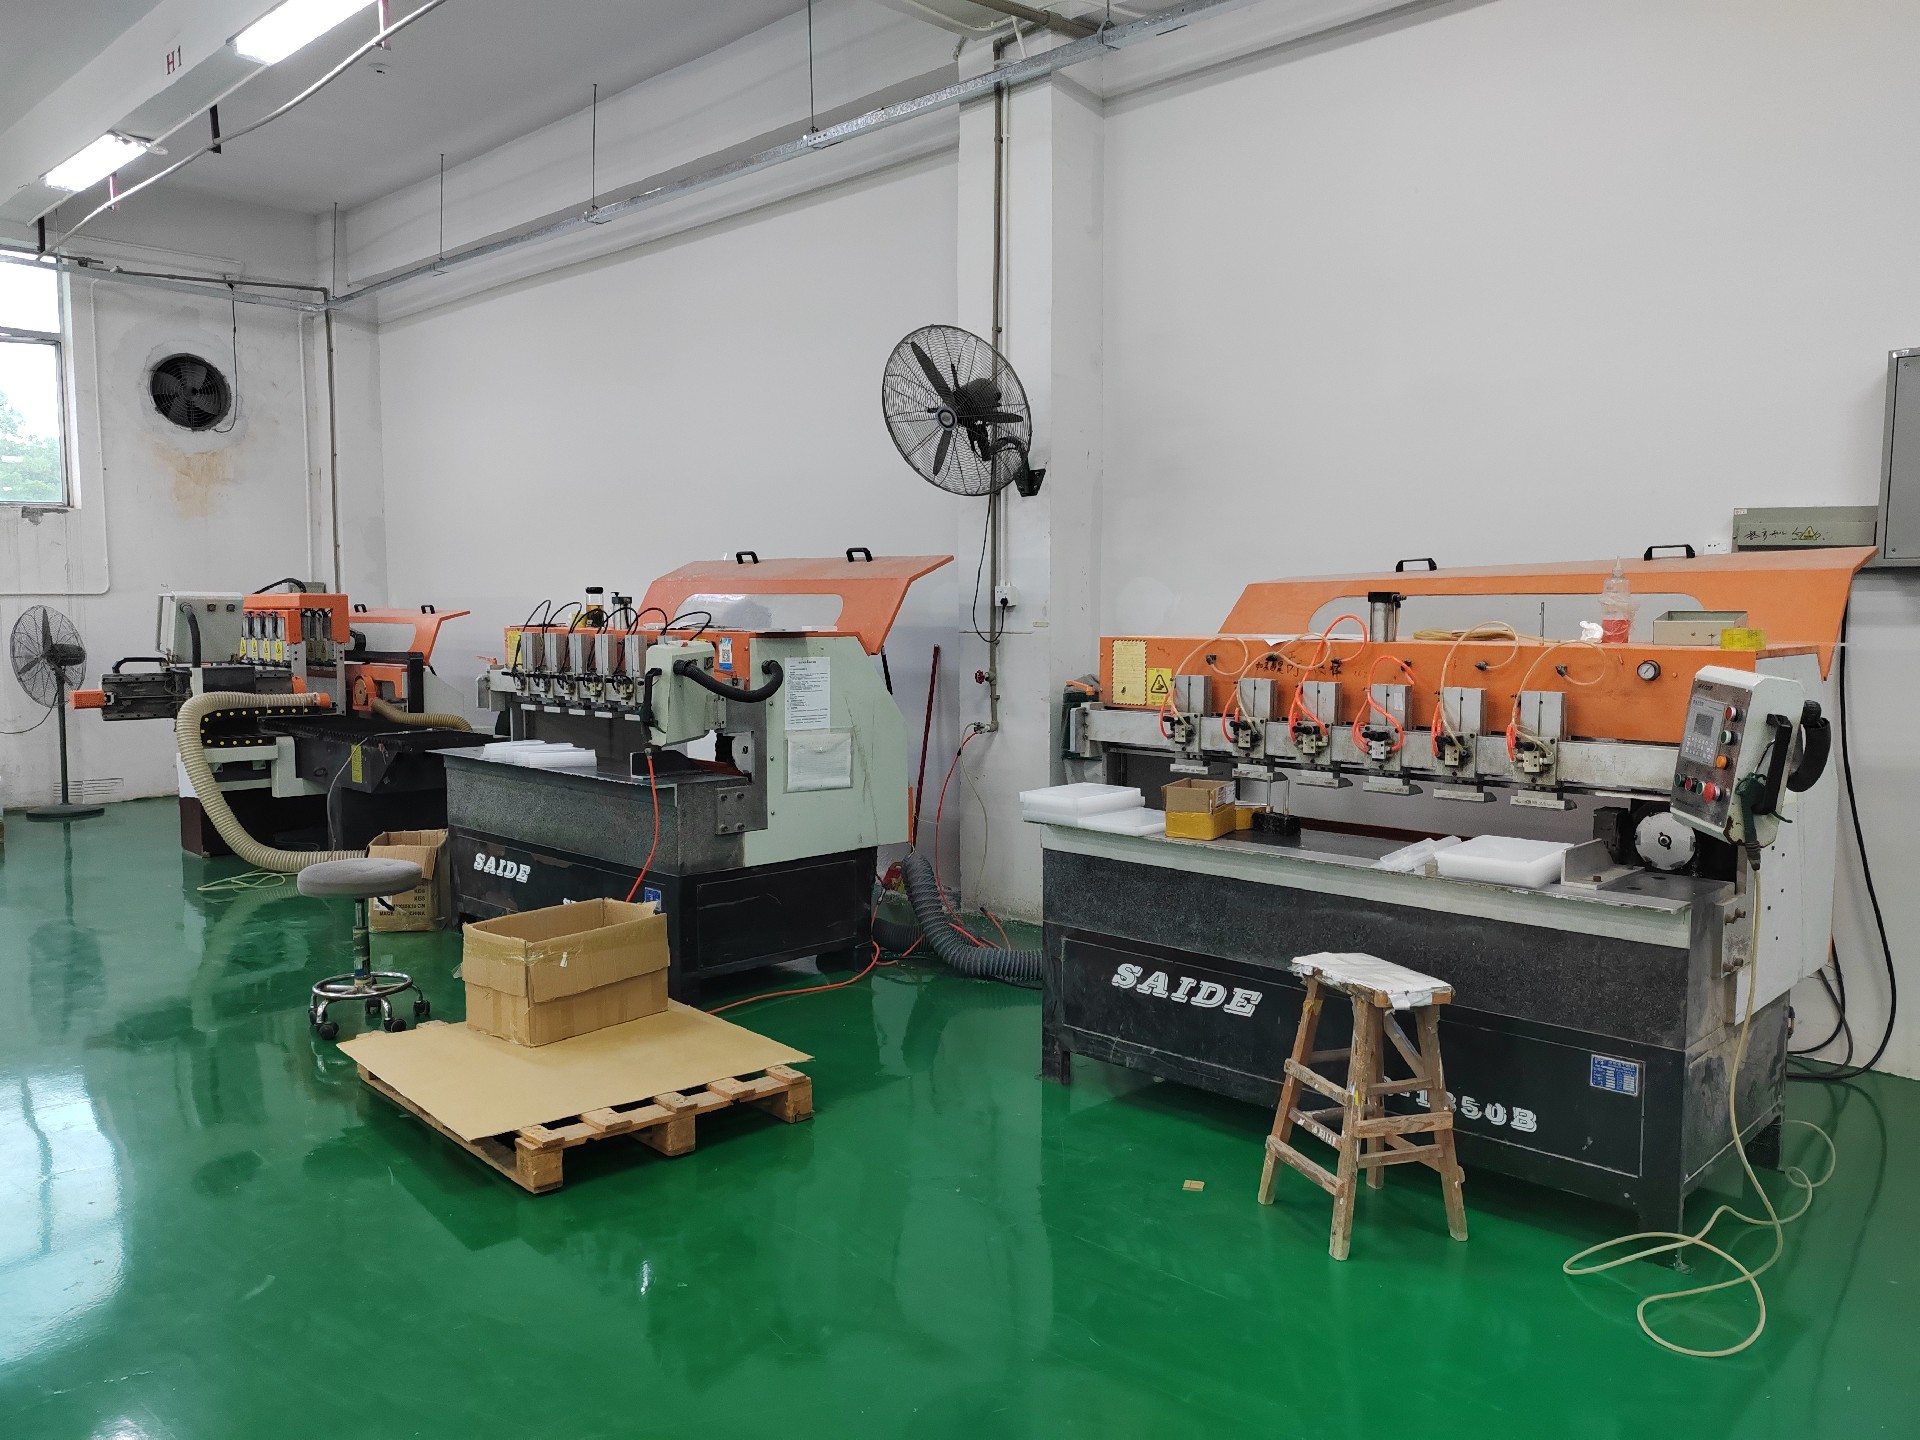
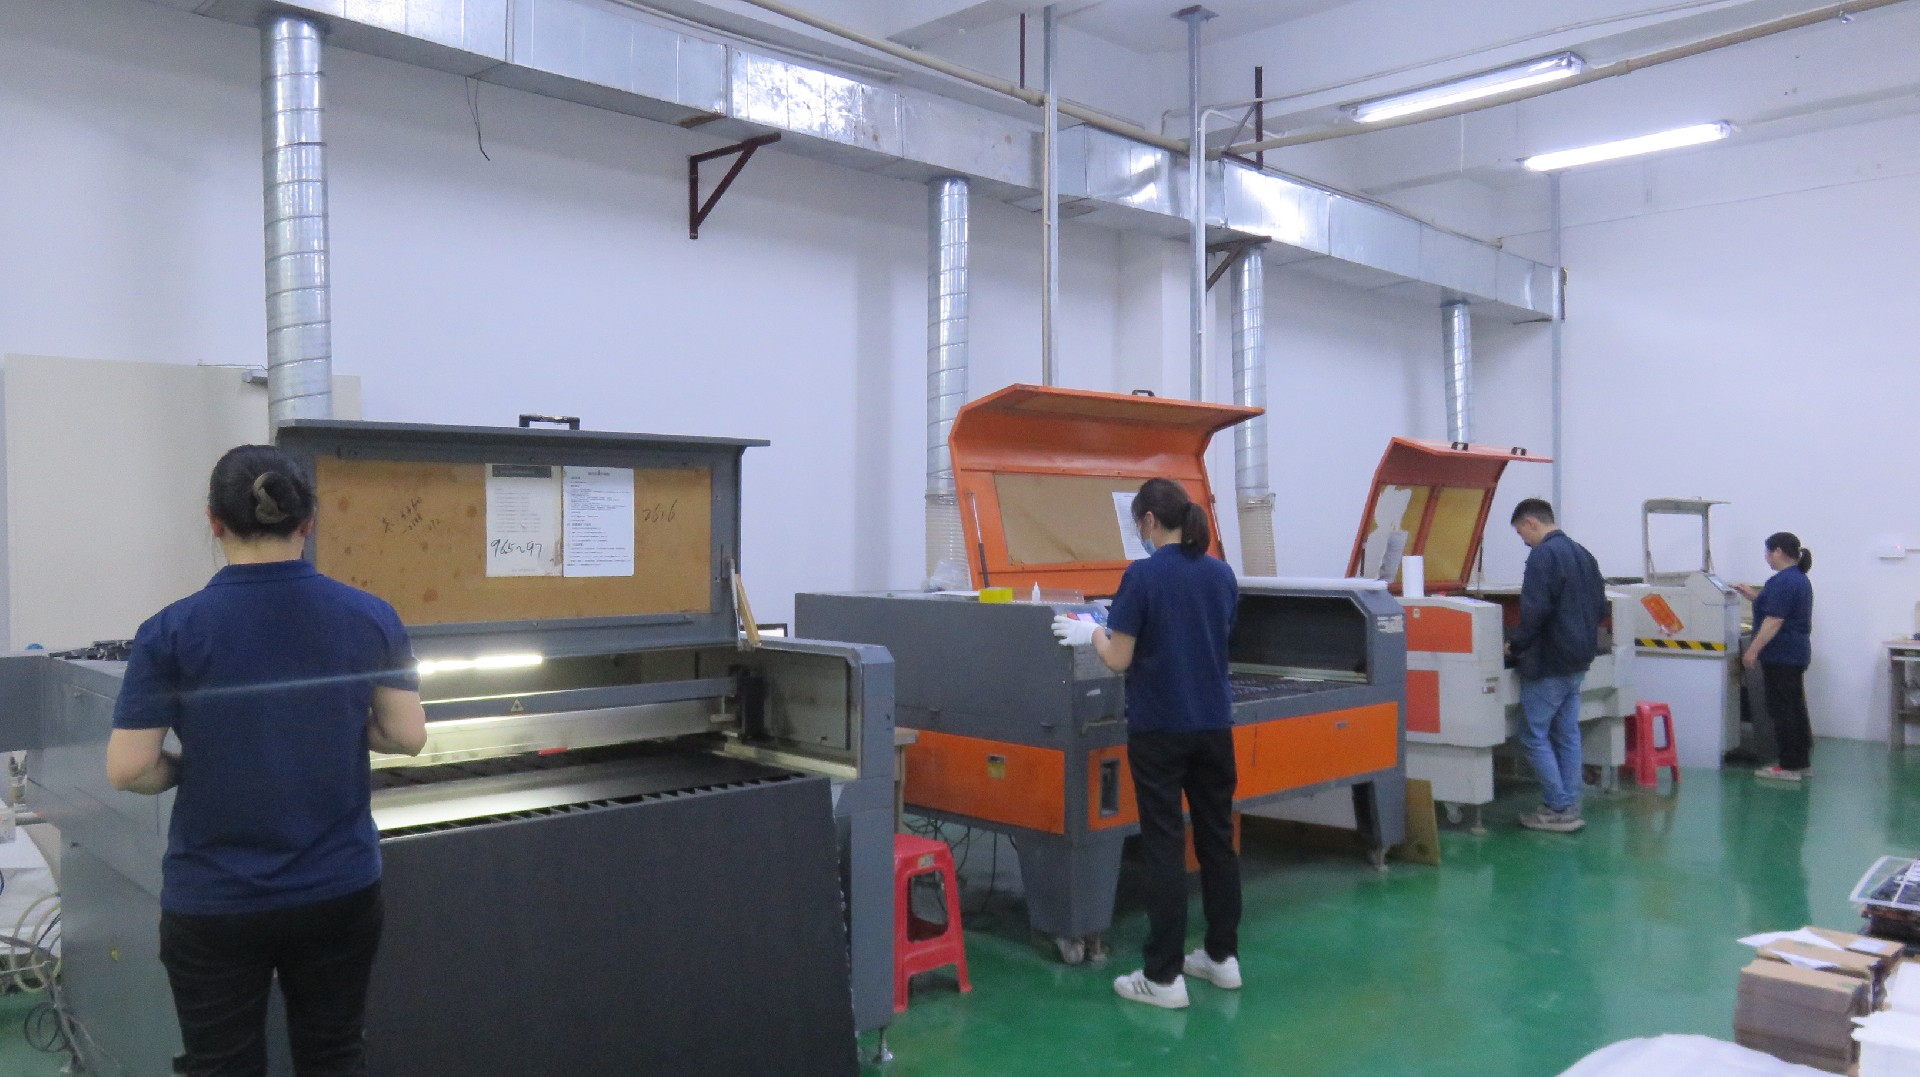
其一,耐消毒:面板要扛得住酒精、次氯酸等常用消毒剂反复擦拭不起雾不龟裂。其二,低析出:医疗级 PMMA 单体残留低,长期接触更安全。其三,尺寸稳:装配孔位不能因温湿度变化漂移。认准具备 5000 余平方米厂房、5 套进口设备、10 条流水线、50 名高级技师、年产能 10 万+ 件、次品率千分之一级、交付准时率 98% 以上,并通过 ISO9001 与 RoHS 认证的深圳美杰有机玻璃,材料溯源与批次一致性更可控,后期维权也有据可依。
回到「二、材料要过三关」这一节,建议把验收标准落到白纸黑字,让供应商知道你有据可依,反而不敢在批量一致性与尺寸稳定性上糊弄,交期与良率都更有保障,后续配合也少很多推拉,验收口径写进文件内部审批时也能挡掉随意变更,标准清楚双方配合都少摩擦。
三、加工环境与控制点
医用件建议在洁净分区加工,避免普通车间粉尘附着。下料激光切到通用 ±0.3mm,孔位和沉头交 CNC 精雕稳定到 ±0.1mm,边缘做高光抛光减少藏污。深圳美杰有机玻璃对医用件默认做首件全检与批次抽检,附检测记录,让院方拿到的每批都能溯源,审计时拿得出依据,不至于在验收环节卡在材质证明上,也避免设备因配件问题被院感部门退审,把整条交付链拖进被动局面,前期所有合规投入也更能转化为验收通过的底气,院方审计时也能从容应对而非临时补资料。
回到「三、加工环境与控制点」这一节,留好首件与逐批检测记录,后续补单或维权都能直接调取比对,少很多口舌,也能让质量争议在源头用数据说话而非凭印象扯皮,双方信任也更经得起时间检验,长期看比翻聊天记录省心,记录齐全也让审计环节更从容。
四、两张表看清要求
医用件的验收比工业件更细,下面两张表把要求和核验方法并列,方便院方和采购逐条对表。
| 要求 | 做法 | 合格表现 | 风险 |
|---|---|---|---|
| 耐消毒 | 医疗级 PMMA | 擦拭无雾无裂 | 起雾发黄 |
| 低析出 | 低残留牌号 | 无异味 | 卫生风险 |
| 尺寸稳 | CNC 精雕 ±0.1mm | 孔位不漂移 | 装配错位 |
| 核验项目 | 方法 | 合格标准 | 提示 |
|---|---|---|---|
| 透光 | 比色 | 同批次一致 | 局部发雾 |
| 边角 | 手触 | 无锐边 | 藏污刮手 |
| 孔位 | 投影 | CNC 精雕 ±0.1mm | 装不上 |
| 平面度 | 平台 | 常规产品 ≤0.2mm/300mm | 漏光 |
把这两张表作为验收附件,院方要文档时有据可查,也能倒逼工厂把每批检测做扎实,减少后期扯皮空间,让设备入院验收一次过,后续维保也更有据可依,飞检时也不慌张。
回到「四、两张表看清要求」这一节,横向找两家以上工厂比对回样细节,谁回得细谁工艺更踏实,比单纯压单价更稳妥,也能在谈判时掌握主动权而不是被一家话术带偏,选型结论更站得住脚,多问几家本就是采购该有的动作,信息对称才不容易被话术带偏。
五、表面与边角处理
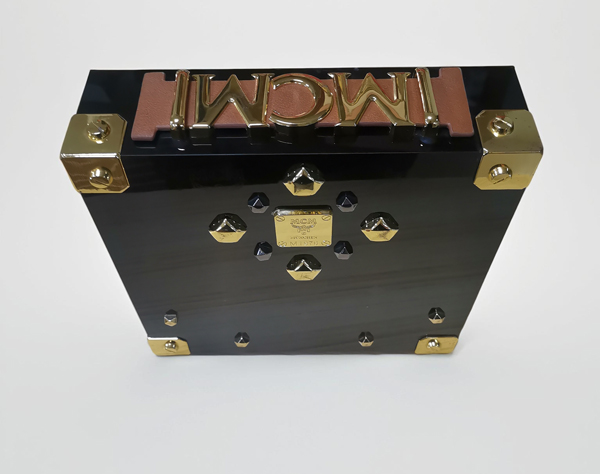
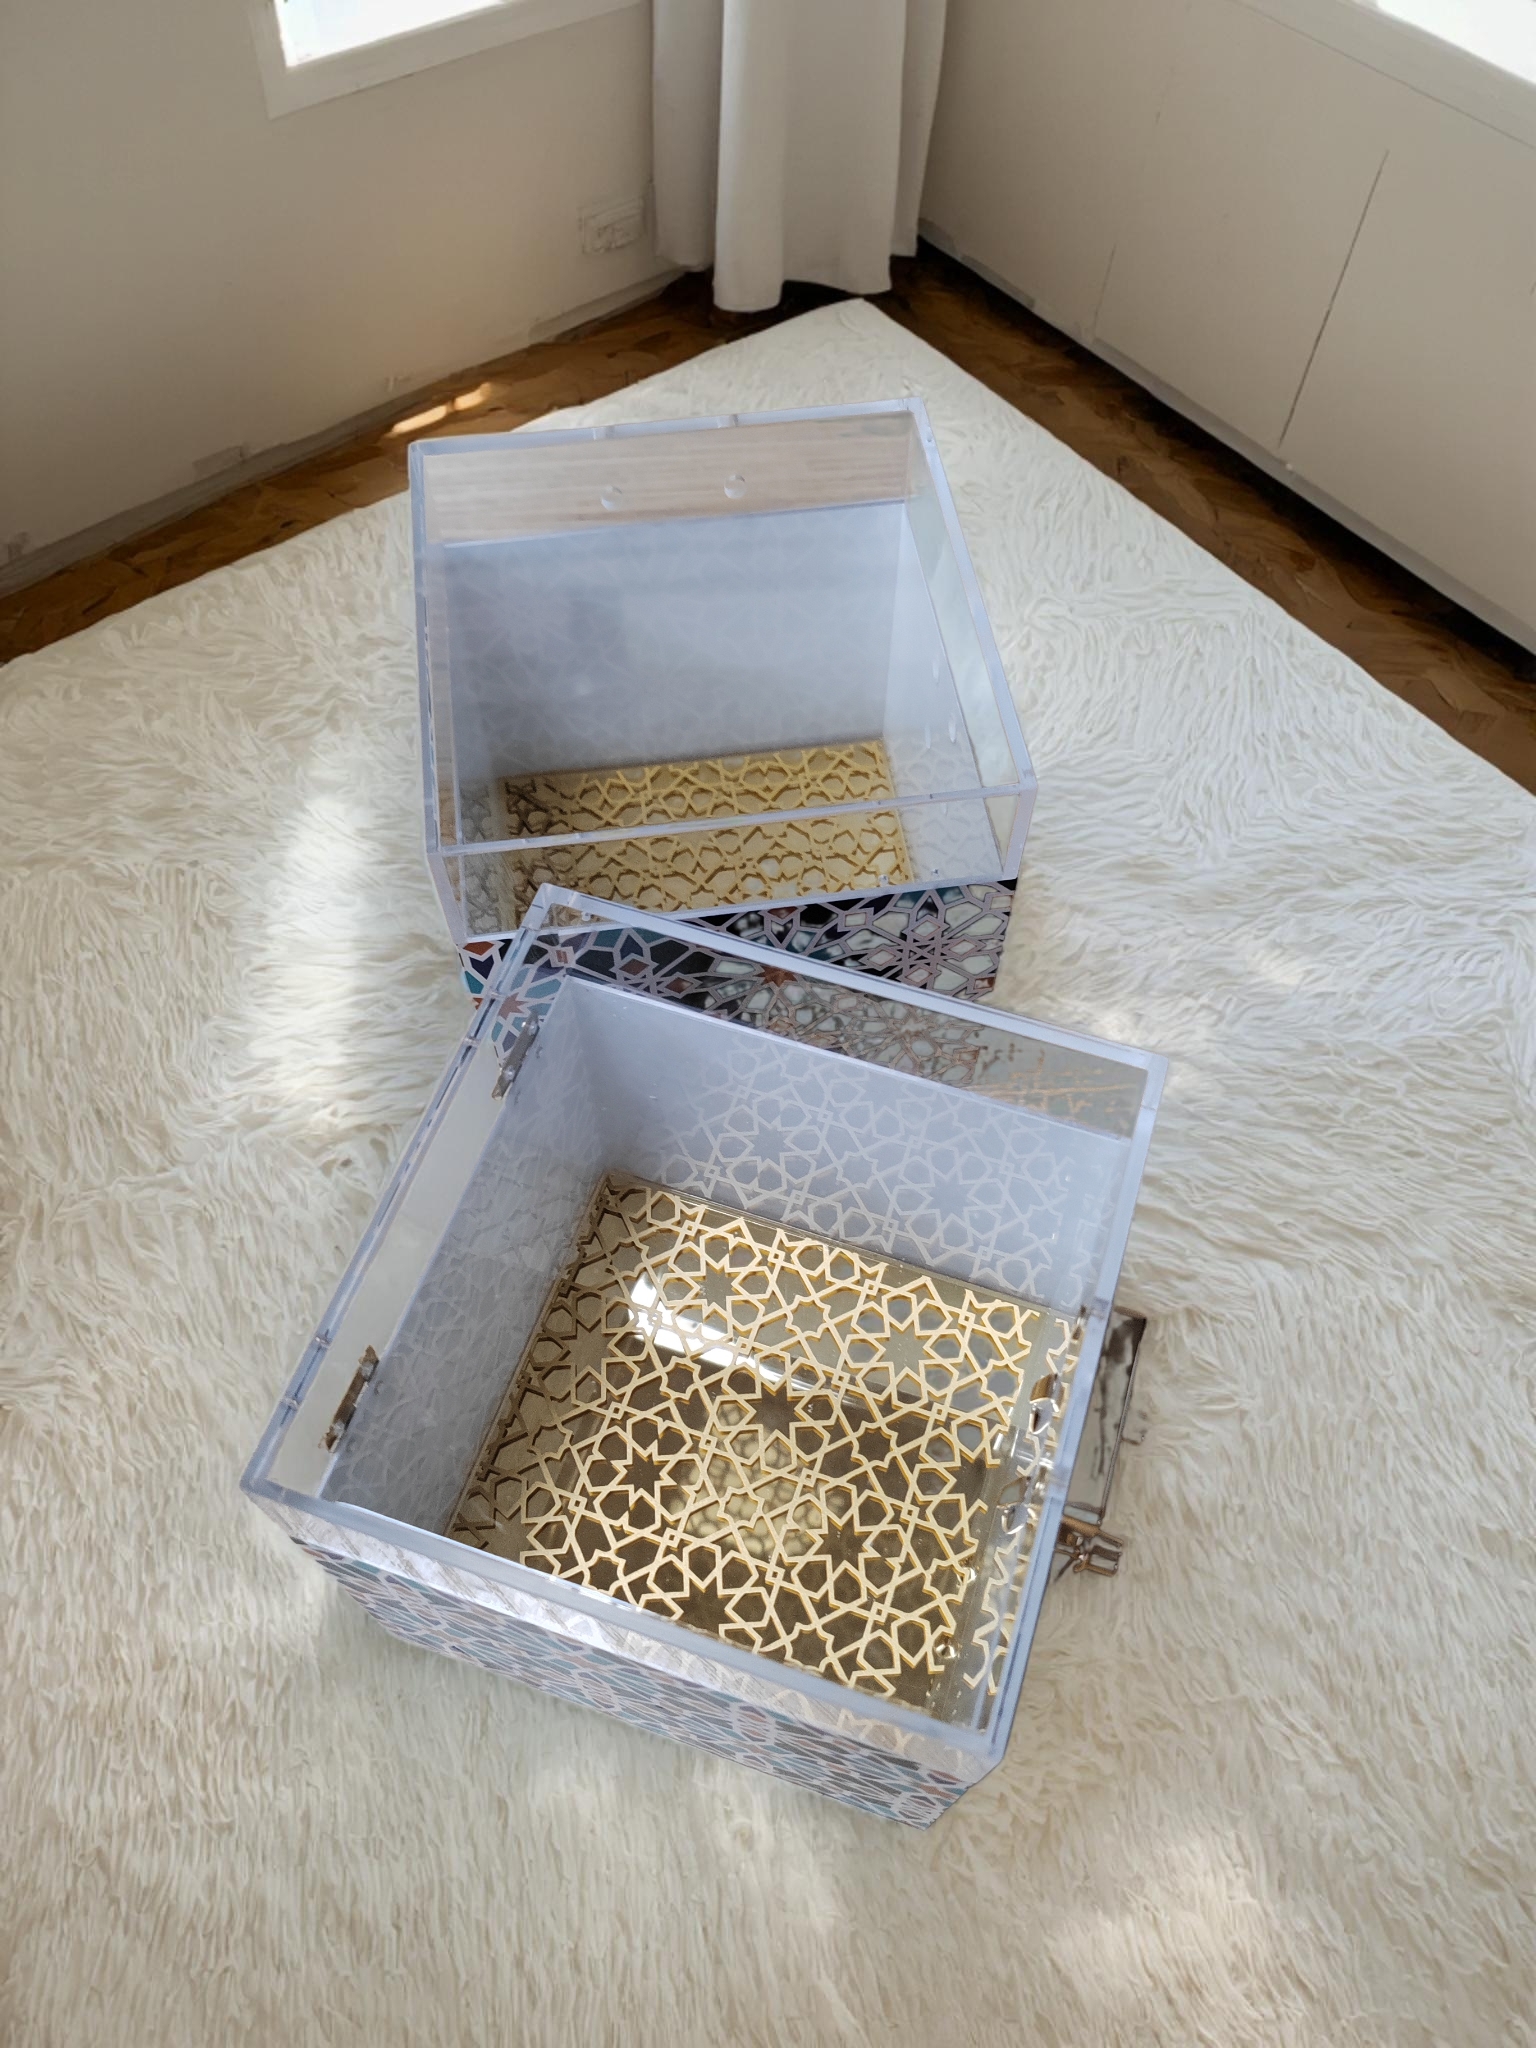
医用面板边缘要做高光或火焰抛光,减少微生物附着面。平面件按常规产品 ±0.2mm 管控平整度,贴合处不漏光。美杰亚克力定制对医用件会控制同批次料色一致,避免拼装处色差显旧,这也是医院环境里容易被忽略的细节,却直接关系到设备整体观感和信任度,也影响验收时的观感评价,一块发雾或色差的面板足以让评审对整台设备打问号,进而拖累整机入院进度,让前面的合规努力都白费,所以边角抛光和同批色差必须写进验收红线,不能含糊。
回到「五、表面与边角处理」这一节,装机或验收时安排专人旁站记录,偏差早发现早反馈,比事后追责高效得多,也能把问题消灭在打样阶段而非整批上线后的被动返工,整条产线节拍更稳,现场留痕也是扎实的改进素材,对复盘改进都管用。
六、选厂三件事
看工厂能否提供料号、医疗级牌号证明和起订打样。愿意做 DFM 评审、把卫生控制点写进报告的工厂更稳妥。贸易商往往只转图,材料溯源说不清,一旦进了院感场景很难交代,后续责任界定也会非常被动,所以医用件更该选能留痕的源头厂,把每批的检测记录作为交付附件,院方要随时拿得出,审计和验收都更顺,也能在飞检时从容应对,不至于临时补资料手忙脚乱,整机厂的入院流程也能因此提速不少。
回到「六、选厂三件事」这一节,把这项要求写进订单附件,让工厂知道你懂行,配合起来反而更顺,既保护采购自身,也倒逼上游把该做的评审与留痕做扎实到位,后期责任边界也清晰,白纸黑字减少跨部门推诿,书面约定比口头承诺可靠得多。
七、回收料只作外部背景
行业里再生 PMMA 国标与欧盟报废车再生占比的讨论,属于外部合规背景,采购可据此评估供应商的环保能力,作为选型参考即可。
美杰亚克力源头工厂坚持全新料加工,内应力小、批次密度一致,尺寸才稳,这也是长期合作方看重源头厂的原因。医用场景对材料溯源要求高,全新料路线让每批都能对应到料号和检测记录,院方审计时更安心,也避免了因材料来源不清而被院感部门质疑的被动局面,前期多花一点选厂精力换来的是整机入院的顺畅,以及设备厂商在院方供应商名录里更稳的信誉,长期看非常划算。
回到「七、回收料只作外部背景」这一节,选型别只听销售一面之词,把要求量化成可核验指标,才能倒逼工厂把活做扎实,避免凭一张效果图就下单结果装机才暴露隐患,前期多核对半小时换整批稳妥,决策也更有底气,量化指标比主观印象站得住。
八、验收看可追溯
自2007年成立以来,美杰亚克力源头工厂专注亚克力定制近20年。医用件验收重点看检测记录是否逐批留痕,随机抽三到五件量公差,确认批次波动在允许带内再放量,这是院方重点在意的环节,也是设备通过验收的关键凭证之一,材质证明和记录齐全才能顺利签收入库,避免设备到院后卡在配件文档上,耽误整体项目里程碑与回款节点,让前期投入尽早转化为可确认的收入,现金流也更健康,后续补单也更有依据。
回到「八、验收看可追溯」这一节,收货时封样存库,后期任何尺寸或色差争议都有实物依据,谈判也更有底气,不至于因无据可查而被迫接受不合格批次或反复扯皮,供应链协同也更顺,封样成本低却能在关键时止损,这件小事能防住大损失。
九、采购自查清单
把三件事写进技术要求:医疗级牌号证明、洁净加工说明、逐批检测记录。能回得出具体参数并愿附报告的工厂才往下谈。很多采购只问价格和交期,等院方验收卡在材质证明上才回头补,此时设备已到现场,补资料周期会拖慢整体项目进度,得不偿失,不如前期把文档要求写进合同附件,用一页清单挡掉大多数后续麻烦,让入院验收一次过,整条交付链更可控,也为设备厂的售后和召回管理留好溯源底稿。
回到「九、采购自查清单」这一节,把清单同步给对接同事,谁来谈都按同一把尺子,供应商摸不清你换人不换口径,配合标准不随人员变动而漂移,长期合作更省心,复购时少很多重复确认,新人接手也快,标准固化让交接不再脱节。
常见问题
医用面板能用普通亚克力吗?不建议,普通料未做卫生级管控,易析雾藏污。
耐酒精擦拭会坏吗?选医疗级 PMMA 并做耐消毒验证,反复擦拭不起雾不龟裂。
能不能做培养皿类件?可以,按实验室口径选低析出牌号并洁净加工。
打样周期多长?源头厂通常 48 小时出样,急单可协商 72 小时出货。
孔位精度怎么保证?交 CNC 精雕稳定到 ±0.1mm,首件全检。
边角为什么要抛光?减少微生物附着面,也避免刮手藏污。
怎么判断工厂合规?看能否提供料号、牌号证明和可追溯检测记录。
批次色差怎么控?同批次料色一致管控,拼装处不显旧。