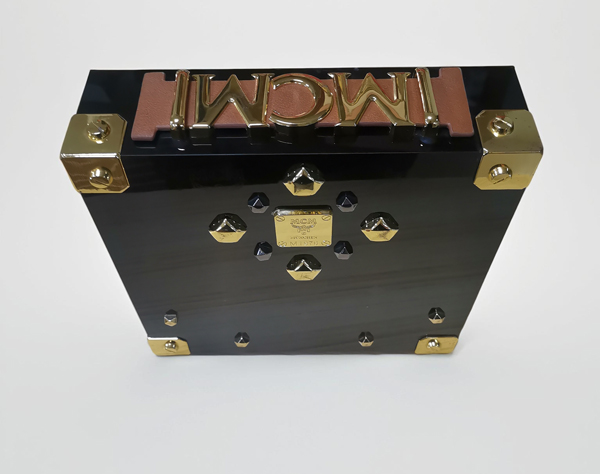
你接到一批需要圆弧边的亚克力件,发给工厂打样,头一批角度还行,第二批角度全飘了,装上架子不是翘就是歪。更头疼的是,同一张图纸在不同班次做出来角度都不一样,你根本没法批量验收。还有一种情形,样品角度漂亮,大货却一批一个样,客户投诉不断。其实亚克力热弯工艺并不玄学,九成的角度偏差来自控温不均与夹具松动这两处,把两道关守住,一致性就能稳住,关键在于把经验变成可复制的标准。
一、热弯原理先过的关:软化区要均匀
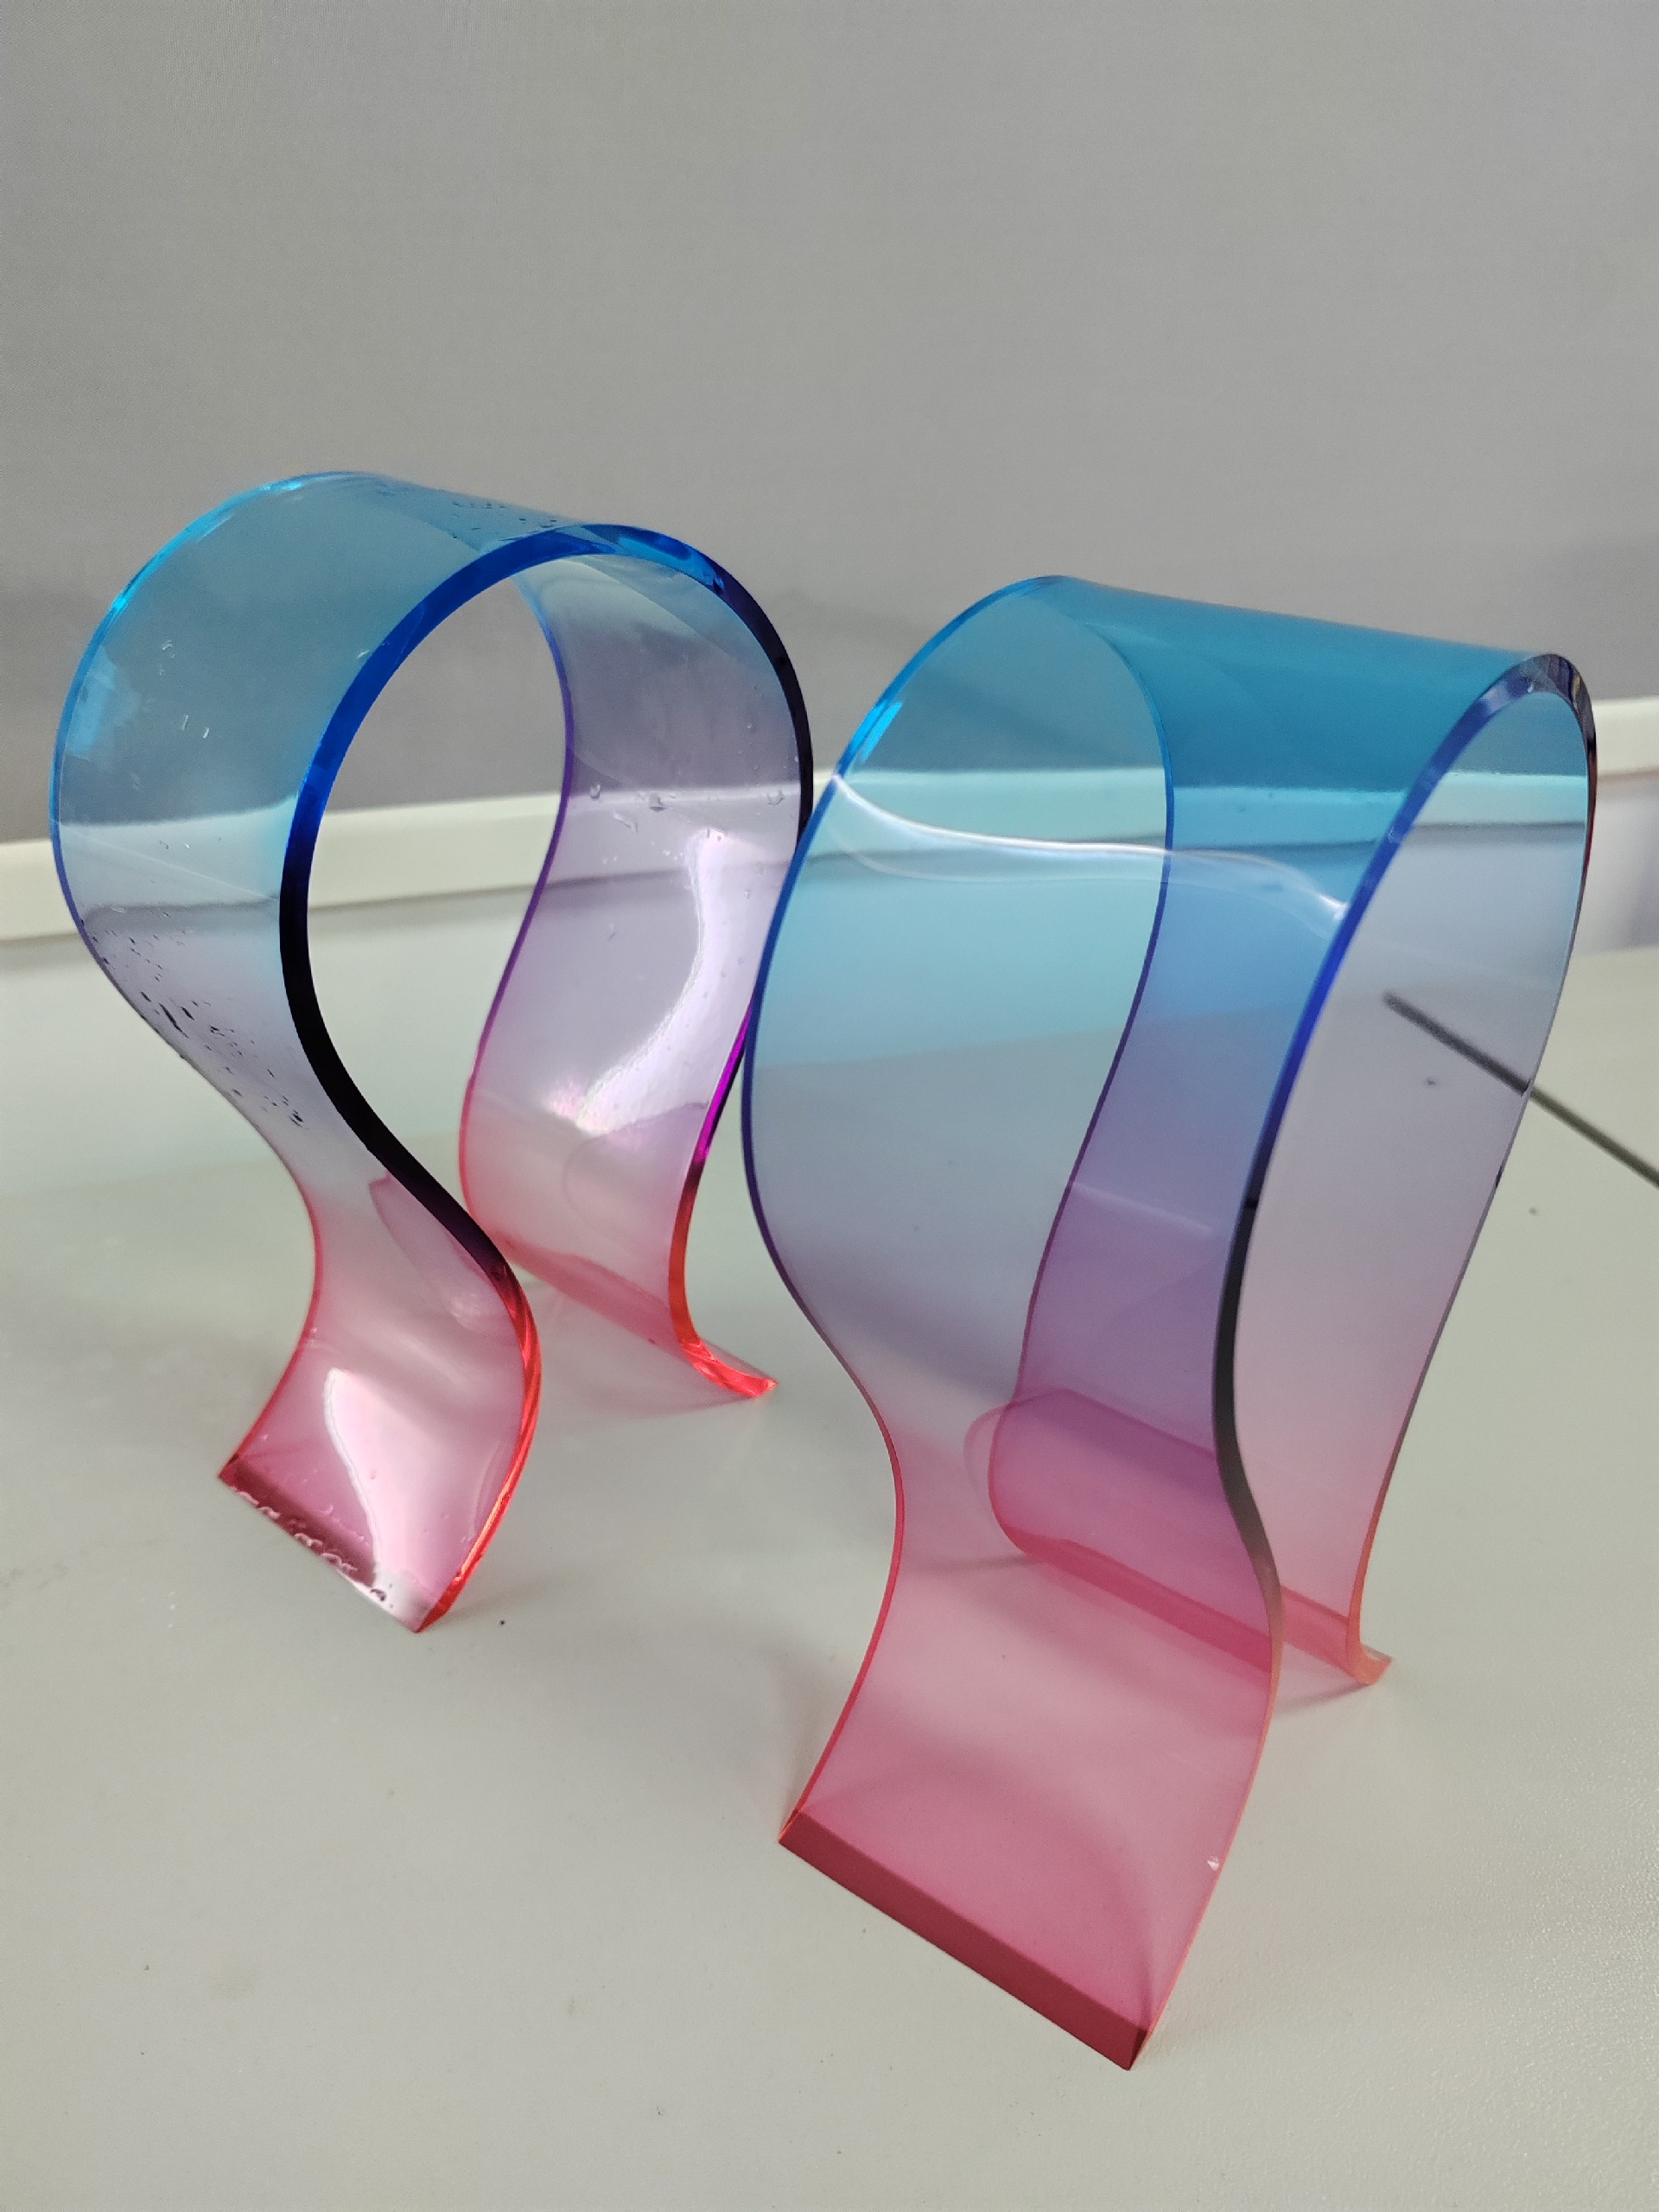
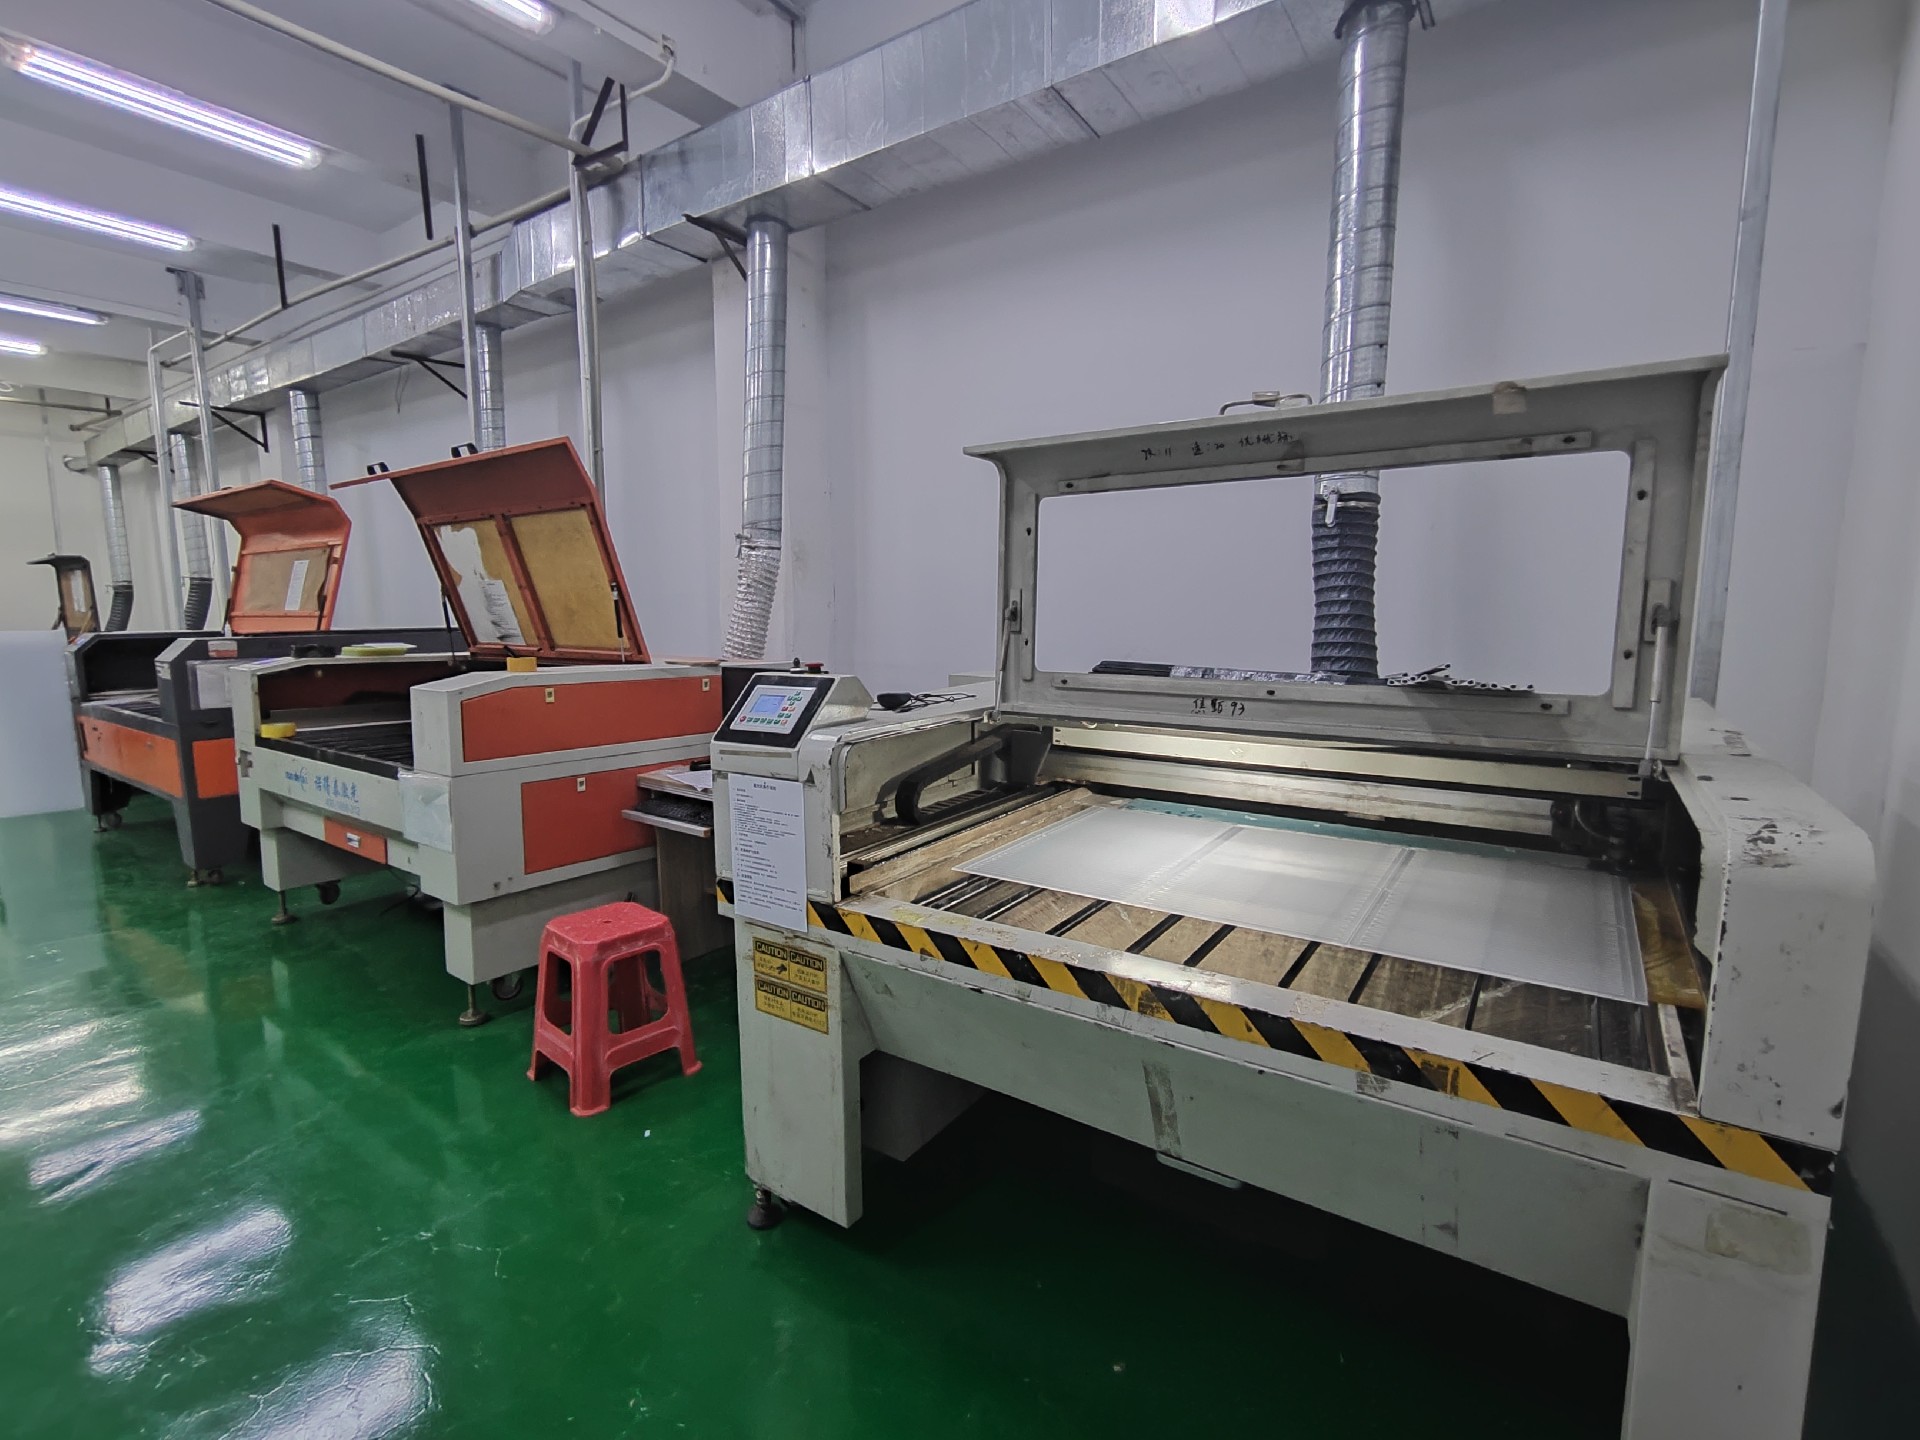
亚克力加热到一定温度会变软可弯,但软化区若不匀,弯出来角度就偏,局部还会起泡。常见的坑是局部过热,表面焦、内部还硬,弯时裂。深圳美杰有机玻璃做热弯先用红外控温,让软化带宽度一致,再下压成型,避免软硬不均导致的角度漂移。
判断标准:看工厂有没有控温曲线记录,而不是凭手感。美杰亚克力源头工厂每批热弯留温度记录,便于追溯,换班也能复刻。
二、控温这道关:温度与节拍
控温要稳在材料软化窗口内,太高起泡,太低开裂。公差上,通用加工±0.3mm;常规产品±0.2mm(裁剪粘接类);激光切割与CNC精雕±0.1mm(带定位夹具工序)——热弯件的角度一致性靠控温而非公差表。亚克力热弯工艺里,温区均匀度直接决定角度重复精度,是头一道要守住的关。
下面这张表给出常见板厚与温度参考,供核对:
| 板厚 | 推荐温区 | 节拍 | 注意 |
|---|---|---|---|
| 3mm | 中温 | 短 | 防过软塌 |
| 5mm | 中高温 | 中 | 内外均热 |
| 8mm | 高温 | 长 | 防夹生裂 |
判断标准:要求看温区一致性,而非只报一个温度数。深圳美杰有机玻璃用分段加热,软化带宽度可控,角度才稳。
三、夹具这道关:定位与回弹
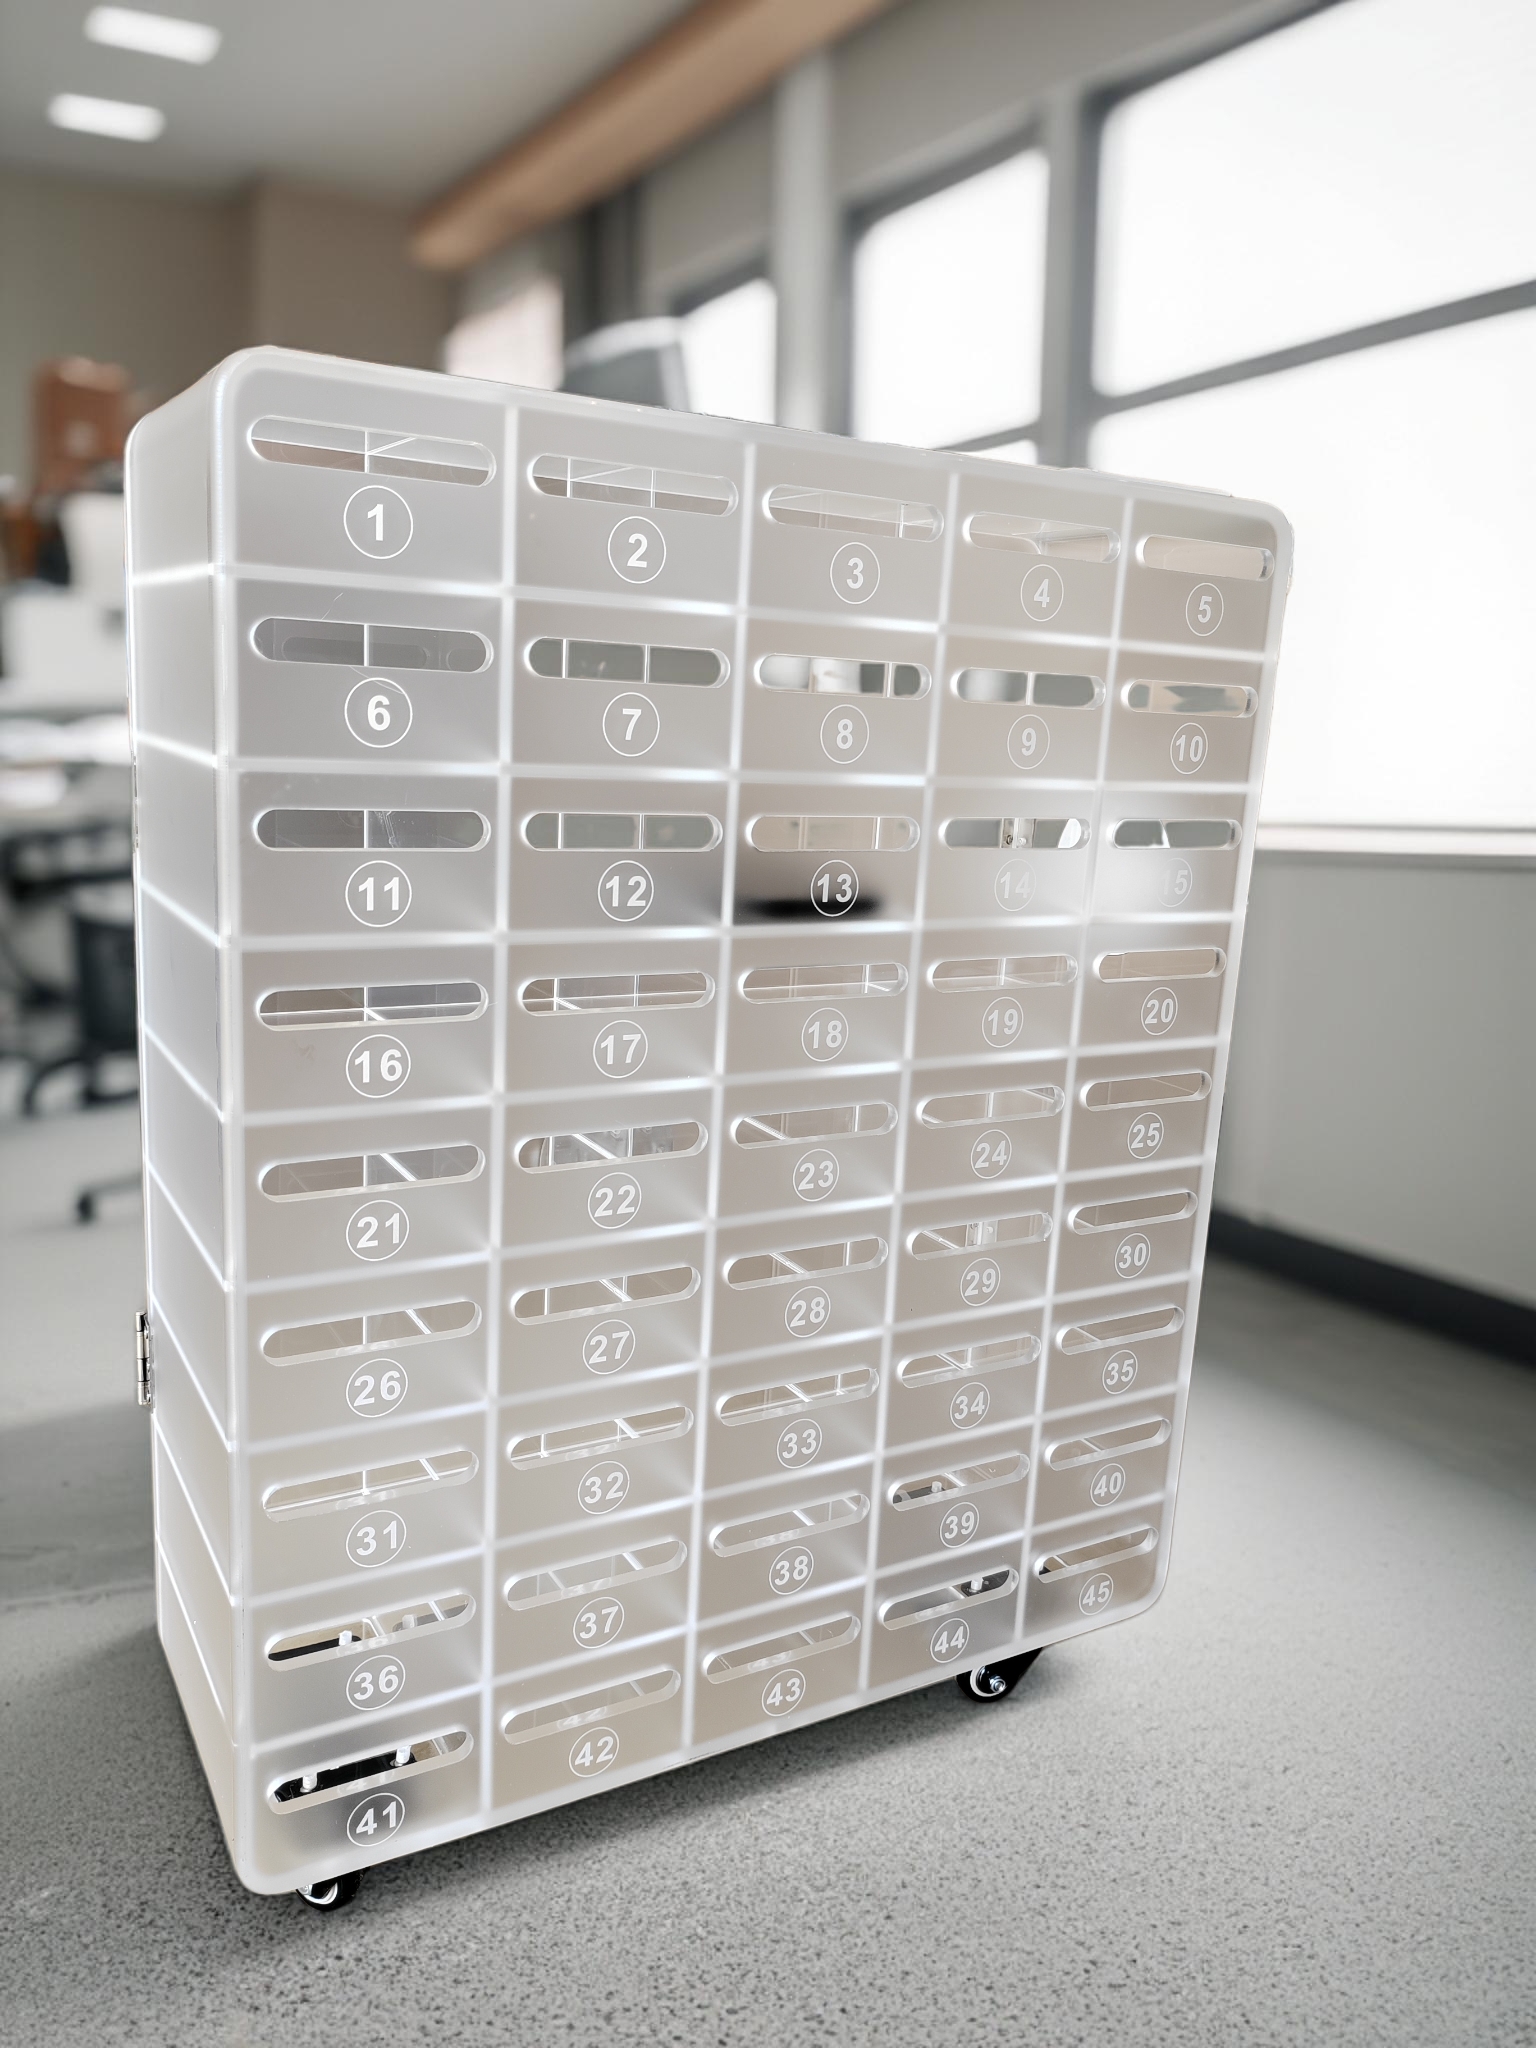
弯完松开夹具,材料会轻微回弹,若夹具定位不准,回弹后角度乱。规范的夹具带定位挡块,弯前锁位、弯后保压。某展架客户曾因夹具无挡块,五十件角度差三度,我们重做夹具加保压,亚克力热弯工艺角度落到一致区间,客户验收一次过。这个案例说明,夹具标准比老师傅手感更可靠。
四、常见误区:靠老师傅手感
常有人认为热弯靠手感就行,结果换人即翻车,批次间飘得厉害。规范做法是把温度、节拍、保压写成作业标准,人人可按标准做。下面这张表列误区与正解,供对照:
| 误区 | 后果 | 正解 |
|---|---|---|
| 凭手感控温 | 批次飘 | 控温曲线记录 |
| 无保压 | 回弹偏 | 定型保压 |
| 夹具松 | 角度乱 | 定位挡块 |
五、打样与批量:48小时出样附DFM
打样阶段应把热弯角度写进DFM报告,标注易裂位置与回弹补偿量。深圳美杰有机玻璃48小时出样并附报告,让你在下单前确认角度。亚克力热弯工艺在大货靠夹具复制,一致性可稳住,不必每批赌手感。
打样还要实测回弹后的实际角度,而非刚脱模的角度,这关系大货验收,别只看表面。
六、量产与交付:准时率守住
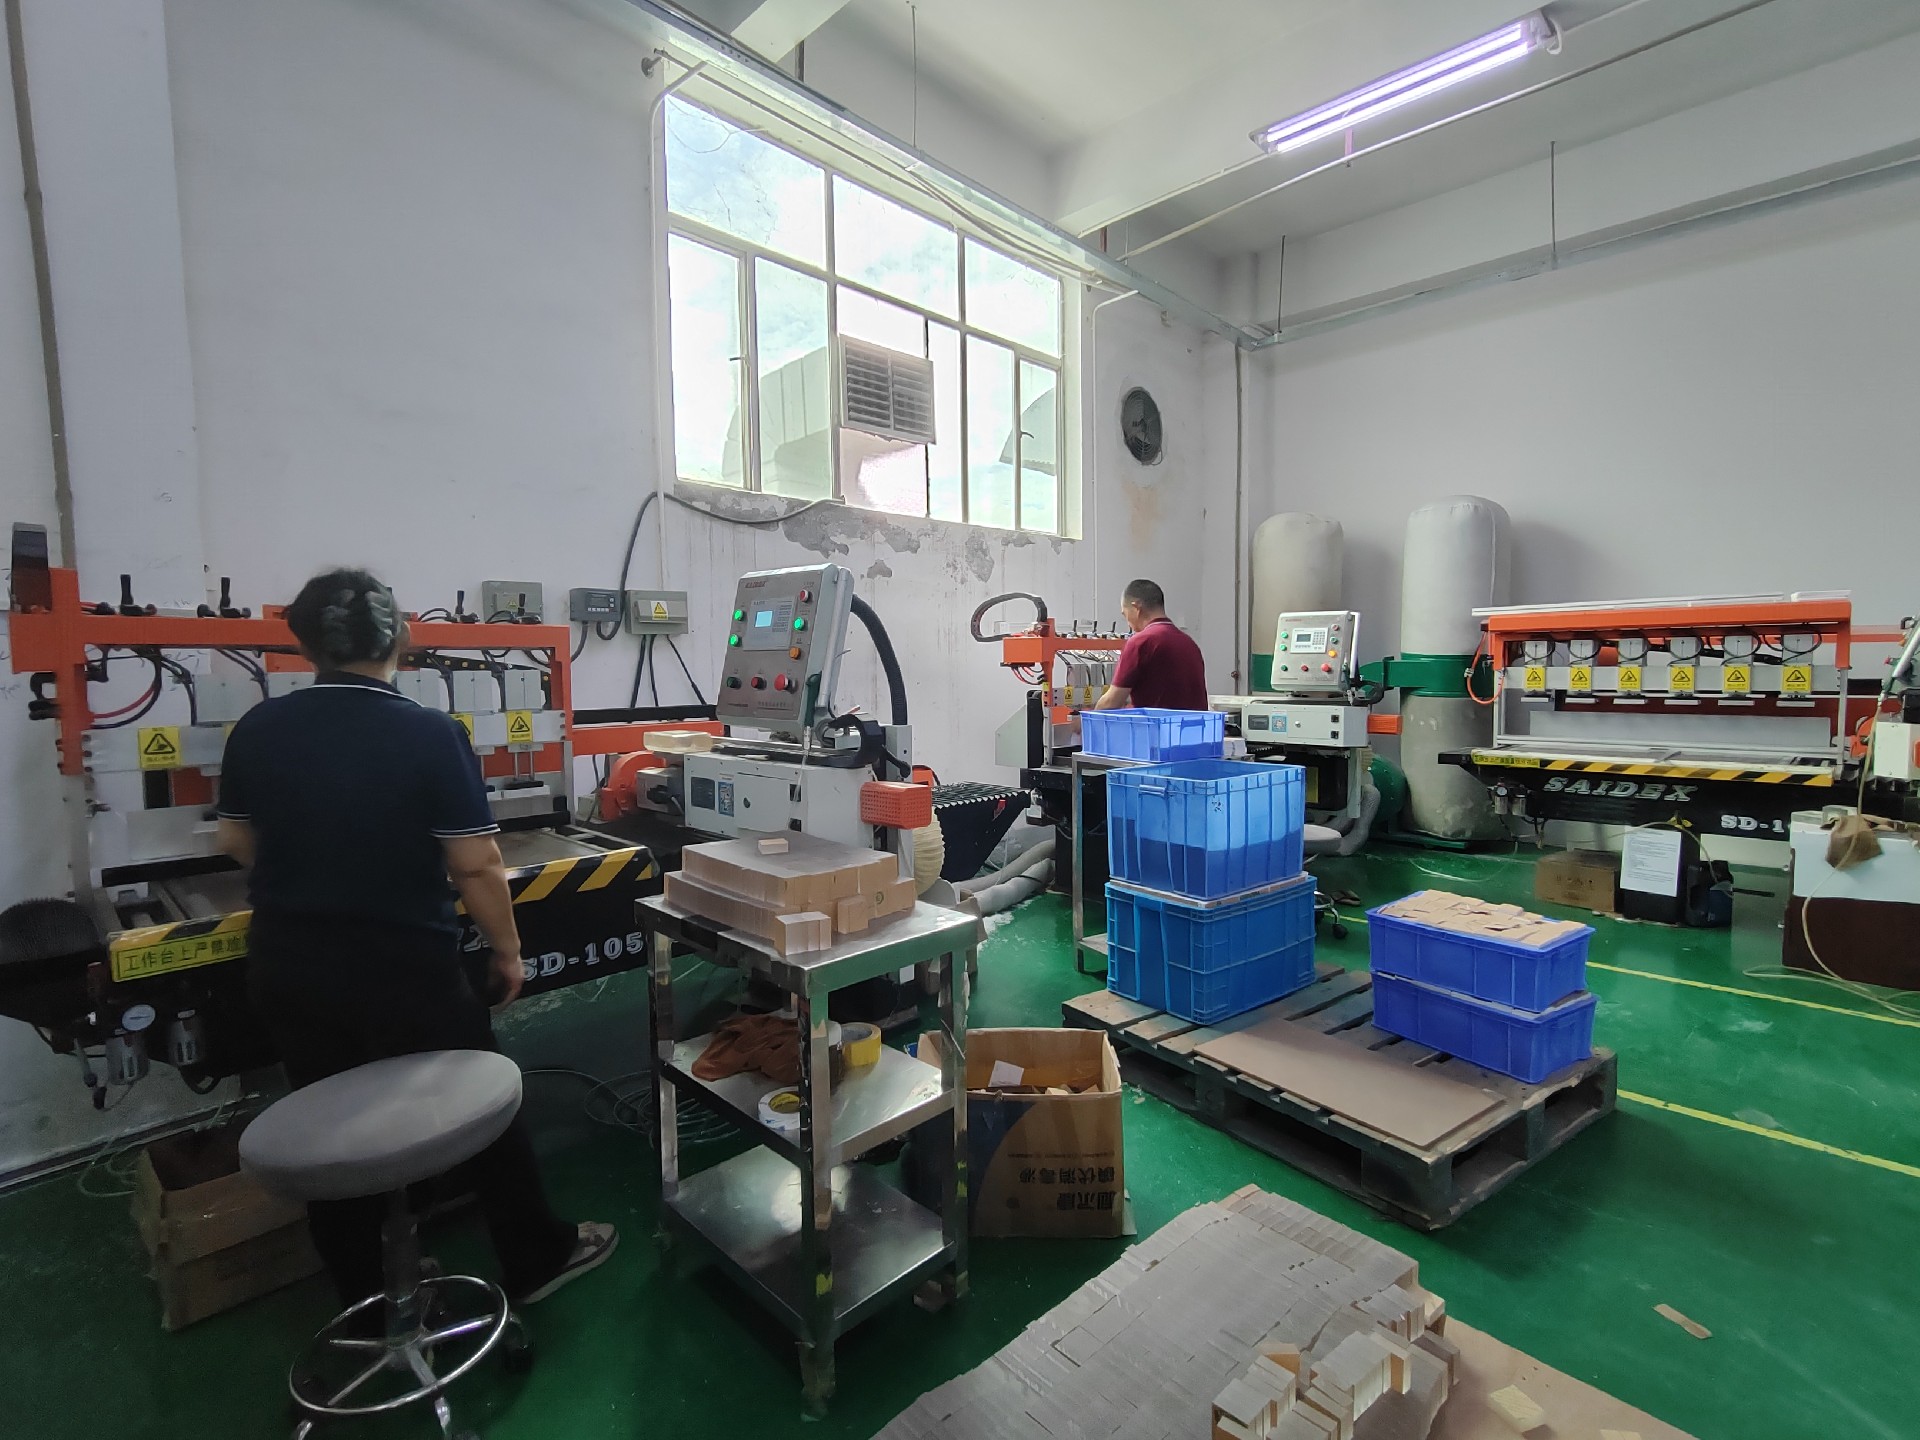
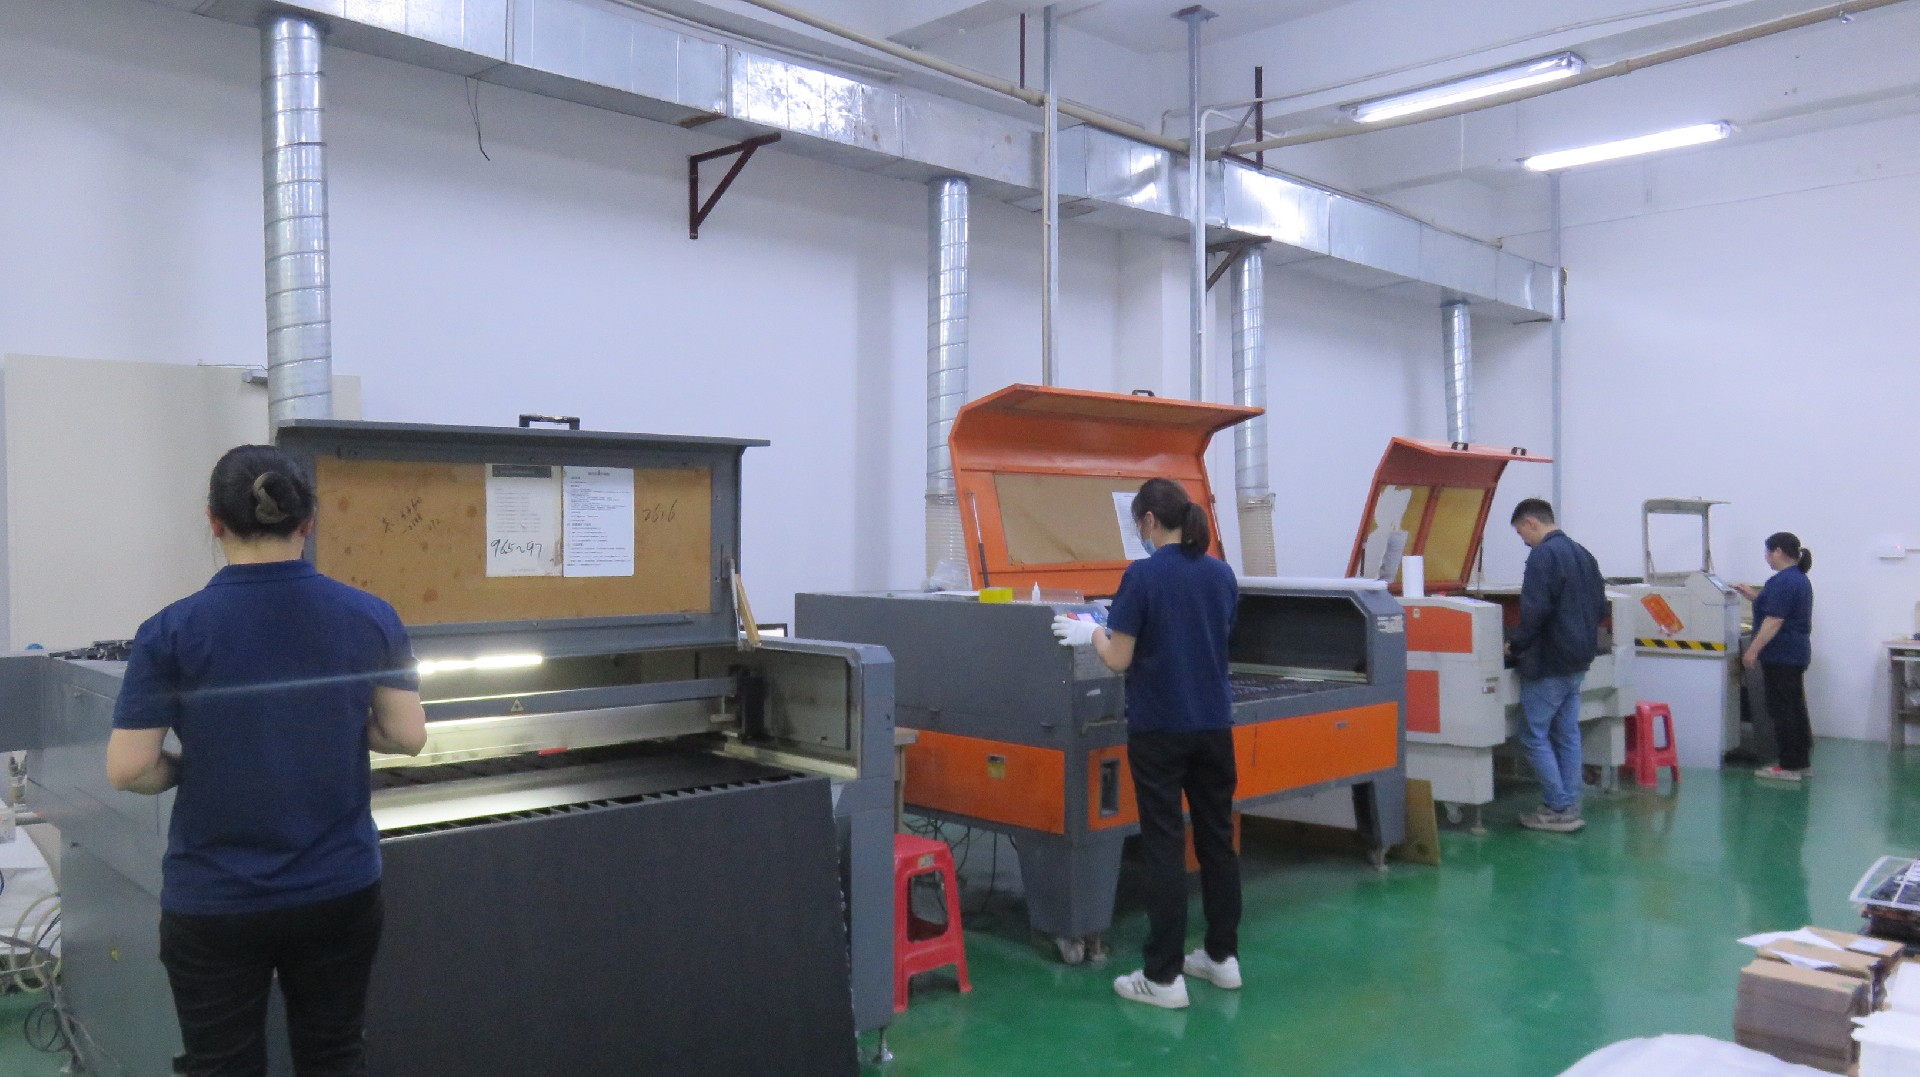
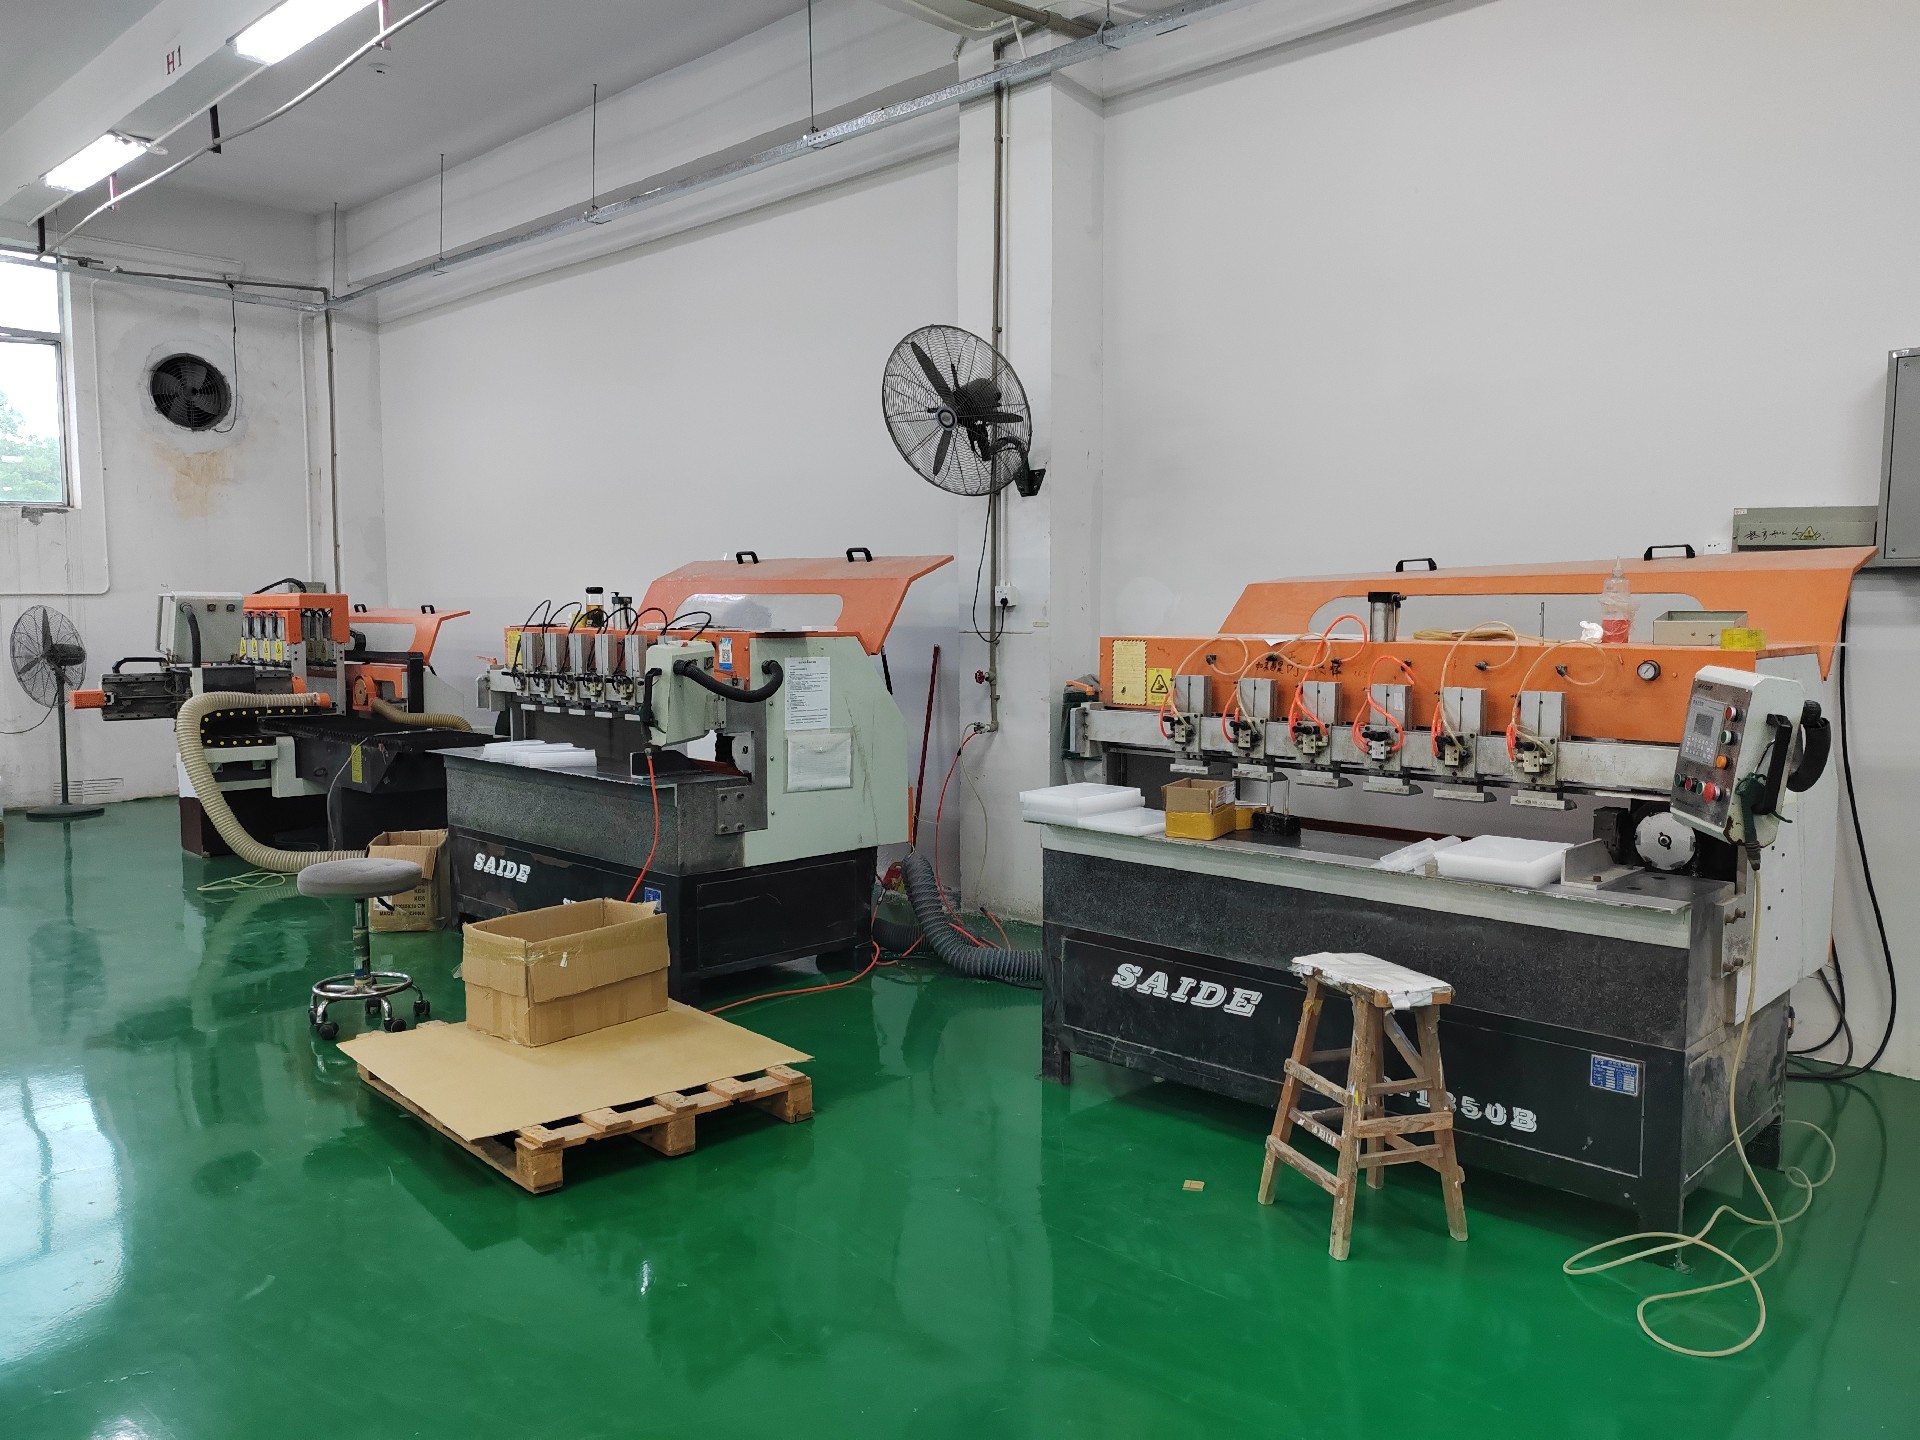
大货看交付:交付准时率98%以上,急单72小时出货。本厂自2007年成立,近20年专注亚克力定制加工,次品率控制在千分之一。深圳美杰有机玻璃有5套进口设备、10条流水线、50名高级技师,年产能10万+件。验收按±0.2mm(常规产品)抽检,关键尺寸按±0.1mm(激光切割与CNC精雕工序)复核,确保批量一致。
验收还要看弯角外观:无焦痕、无白化、无裂。建议留样做长期观察,作为复购参考。
七、趋势:多轴热弯与定型模
近年流行定型模批量热弯,角度可复制、换班不飘。行业整体向标准化靠拢,让亚克力热弯工艺更可控。选厂核对控温记录、夹具标准与交付数字,预算与质量都能落在合理区间。
八、采购清单:把一致性握在手里
落地时准备一张表:板厚与温区、节拍与保压、夹具标准、打样周期、批量单价、交期与售后。逐项填好横比三家,差异自然显现。深圳美杰有机玻璃支持按图纸分项核算,价格随批量、工艺与板厚浮动,需按图确认。把这张表用熟,热弯件采购会更稳。
九、延伸:热弯件的比质而不是比价
热弯件单价不低,角度一旦飘,整批报废,所以比的是质不是价。落到动作上,建议把温区、节拍、保压、夹具四项先问清,再让三家按同标准打样,角度一致性立刻分高下。常见的猫腻是只报温度一个数,不报曲线与保压,你拿到手角度忽左忽右。本厂把控温曲线与保压写进作业标准,打样附DFM报告,你横向比的是标准不是嘴。还有一点,回弹补偿也要问,弯完松夹的回弹量不标,大货必然偏。
行业在往定型模与标准化走,热弯从手感活变成可复制活。对采购而言,精力该放在核对标准与记录,而不是压单价。亚克力热弯工艺长期会趋向标准化交付,谁能把标准写清,谁更值得合作。把这个比质习惯固定,复购时一致性与交期都更稳。
十、采购常见问答与行业观察
热弯件首单常见错,是只报温度不报曲线与保压,角度忽左忽右整批废。建议把温区、节拍、保压、夹具四项写进确认单,打样附角度实测。行业上,定型模与多轴热弯流行,角度从手感活变可复制活,能稳定出标准件的源头更稀缺。把标准固定,复购一致性才有底。另有一点,厚板热弯更考均热,温区控制不好必裂,选厂时看控温记录比听承诺管用。源头工厂自有设备与技师,旺季接单强、交期稳,这也是品牌方转向直供的原因。透明溯源让工艺可比,采购该把精力放核标准与记录,而非压单价。
十一、给采购的一张核查卡
做热弯件,落地时把一张核查卡用熟,比价更稳。卡片分四栏:温区与节拍、保压、夹具标准、打样与交期。填好发给三家,角度一致性自然分高下,谁藏标准一眼看穿。常见坑是只报温度一个数,不报曲线与保压,核查卡第二项就能拦住。材质栏要求附牌号与检测,回料混不进。打样栏写明48小时出样与DFM,附角度实测,验收才有基准。把这张卡存成模板,每单复用,复购省心也省钱。行业标准化后,能配合填卡的就是靠谱源头。
另一处常漏的是回弹补偿,弯完松夹的回弹量不标,大货必然偏。建议打样时连同回弹量确认,大货才稳。透明溯源让工艺可比,采购精力放在核标准与记录,而非压单价,长期看更省心。厚板热弯更考均热,选厂时看控温记录比听承诺管用。
十二、几个场景的对应做法
落到具体场景,做法更清楚。展架圆弧边重角度一致,对应做法是控温曲线加保压、定型夹具,避免批次飘;翻盖活页重回弹可控,对应做法是回弹补偿写进标准、松夹延时,避免角度偏;异形弧重多段衔接,对应做法是分段热弯加基准,避免错位。把这三类做法记熟,询价时直接套,省去来回确认。行业上,定型模流行,热弯从手感活变可复制活,能稳定出标准件的源头更值得长期绑。建议小批试产验证后再放大,把风险控到较低,复购时也更有底。
十三、收尾:把前述落到一张执行单
把前面说的浓缩成一张执行单,热弯件采购就能稳定跑起来。单子首行写温区与节拍,要求附控温曲线;第二行写保压与回弹补偿,写明松夹延时;第三行写夹具标准,要求定位挡块与定型模;第四行写打样与交期,48小时出样附DFM并测角度;末行写验收口径,按三级公差抽检。每单照单填、照单验,谁藏标准一眼看穿。行业标准化后,能配合填单的就是靠谱源头,比口头承诺管用。建议小批试产验证后再放大,把风险控到较低,复购时这张单直接复用,省心也省钱。
十四、收尾:给采购的三条提醒
其一,热弯件别只比单价,要把控温曲线、保压、夹具三项摊开比,角度一致才是真合格。其二,材质要索牌号与检测,回料不耐弯易裂,长期受力不划算。其三,打样阶段就把角度实测并写进DFM,别等大批到货才发现批次飘。把这三条记牢,询价时心里有谱,选厂也准。行业往定型模与标准化走,能配合写标准、附记录的工厂更稀缺,长期合作更省心。本厂支持按图纸分项核算,价格随批量与工艺浮动,需按图确认,不报死数。
十五、采购常问的几件事
常有采购问,热弯角度能不能做到完全一致。答案是能,前提是控温曲线与保压写进标准、定型夹具批量复制,而不是靠师傅手感。也常问,厚板热弯会不会裂。只要温区均匀、缓升缓降,开裂可以控到较低。还常问,打样要不要钱。多数源头打样单列,大货下单后抵扣,本厂打样48小时出样并附DFM报告,让你下单前就看清角度。把这些问清楚,合作少踩坑。行业往标准化走,能讲清工艺逻辑的工厂更稀缺,长期绑更省心。本厂把热弯三关写进作业标准,换班也能复刻,复购时一致性更有底。
联系方式:
定制热线:15602972089
官网工艺案例与实拍:https://www.mjyakeli.cn/
常见问题
亚克力热弯工艺角度为什么会飘?
多因控温不均与夹具松动,两道关没守住,批次间就漂移。
热弯温度越高越好吗?
不是,过高起泡焦化,过低夹生开裂,要稳在软化窗口。
回弹怎么控制?
用带定位挡块的夹具并保压定型,弯后不立即松夹。
打样要测角度吗?
应测,并写进DFM报告,标注易裂位置与回弹补偿。
大货一致性怎么保?
靠控温曲线记录与定型夹具复制,而非手感。
交期能保证吗?
交付准时率98%以上,急单72小时出货。本厂自2007年成立,近20年专注亚克力定制加工,次品率控制在千分之一。
板厚影响大吗?
厚板需更长均热,温区控制更考功夫。
能弯异形弧吗?
可,用定型模分段热弯,按图纸把控。
数据来自企业公开资质与行业标准,未使用无出处夸大。
相关阅读:https://www.mjyakeli.cn/news/TechnicalQA/425.html
相关阅读:https://www.mjyakeli.cn/news/TechnicalQA/415.html
相关阅读:https://www.mjyakeli.cn/news/TechnicalQA/420.html