你手上那块亚克力工装板,是不是图纸标了孔位,做回来往设备上一放,不是销子插不进,就是定位偏一丝,整批件装上去全歪?孔标了 ±0.5mm,可你的件要 ±0.1mm 的配合;基准边没标,正反都能放,每换一次人装就差一点。更糟的是工装板要批量做几块一致的,首件对了,第十块偏了,产线卡住。还有人图省事把公差全交厂家按"常规"做,结果销孔松了件晃。这篇把亚克力工装板定制的两道关、孔位怎么分档、定位精度怎么保,一次讲清。看完你发图能写明公差和基准,而不是留"按常规做"这种空话。
一句话结论:先分孔位档,再锁定位基准
亚克力工装板定制怎么保精度,头一件事不是看板厚,而是看孔位公差和定位基准。深圳美杰有机玻璃自 2007 年建厂,工装板单里,通用定位板按 ±0.3mm,配合件按 ±0.2mm,CNC 精雕与激光切割的销孔能到 ±0.1mm。定位靠销孔加基准边双保险,两道关锁死,批量才一致。选错一档,后面偏一丝对不上都是常事。公差这东西,省在前面、返工在后面。
孔位三档:按用途分,别一律写松
工装板的孔不是一种公差通吃,用途一换,档位跟着换。
- 通用档 ±0.3mm:仅作避让、不参加配合的过孔,比如走线孔、减重孔。公差松,加工快,成本低。
- 常规档 ±0.2mm:参加轻配合的孔,比如定位辅助孔、安装沉孔。要降速精修,成本中档。
- 精雕档 ±0.1mm:销孔、配合主轴孔,参加精密定位。CNC 精雕或激光切割做,刀路模拟加精修,成本高一截。
同一种板,销孔写 ±0.3mm,件插进去晃;写 ±0.1mm,配上销子严丝合缝。差的不是板子钱,是降速精修的工时。很多客户到这儿才明白,公差本身就是成本。
孔位公差表:三档对照
| 档位 | 典型孔 | 公差 | 工艺 | 适配场景 |
|---|---|---|---|---|
| 通用档 | 走线孔、减重孔 | ±0.3mm | 常规切割 | 避让、不配合 |
| 常规档 | 辅助孔、沉孔 | ±0.2mm | 切割加精修 | 轻配合、安装 |
| 精雕档 | 销孔、主轴孔 | ±0.1mm | CNC 精雕或激光 | 精密定位、配合 |
公差按用途分档,通用孔别追紧,销孔别放宽。分档写进确认单,批量照单验。老师傅常念叨:公差写不清,后面全是急诊。
定位精度核验清单:这五处不查,批量就飘
客户常把工装板交给我们按"常规"做,结果批量十块里三块偏。下面五处要点,图纸确认单要逐条写:
1. 基准边:板要标一条基准边(直边加标记),所有孔位从基准边起算。不标基准,正反乱放,每装一次差一点。
2. 销孔等级:参加定位的销孔写 ±0.1mm,CNC 精雕与激光切割做。写松了件晃,写紧了成本涨。
3. 孔壁质量:销孔壁要光,不能有崩边白雾,否则销子进去卡滞。精修余量末了留 0.1mm 走一刀。
4. 厚度实测:板厚标实测值,不写厚度的孔深没法控。3mm 和 5mm 的沉孔深度差一截。
5. 批量一致性:每批留首尾件跟封样比,偏差超 ±0.1mm 的挑出。不比首尾件,第十块偏了才发现。
所以发图时把"基准边位置、销孔等级、板厚实测、批量数量"四项一起发,让厂家逐项填。填得实的板,后面偏位的可能小。
常见定制误区:这三处漏了批量就偏
跑过的单子多了,发现客户栽在三个误区里:
- 误区一:只写"按常规做"。不标公差档,厂家按偏松做,销孔松件晃。公差按用途分档写,这道不能省。
- 误区二:不标基准边。板正反都能放,换人装就差一点。基准边是定位的锚,不标全乱。
- 误区三:销孔放宽。销孔写 ±0.3mm 省精修,可件插进去晃,装上去全歪。销孔该紧就紧。
这三处写进确认单,比事后扯皮管用得多。本厂打样 48 小时出样并附 DFM 可制造性报告,急单 72 小时出货,确认单签明白再开做。
两处工艺细节:精度卡在哪两道
CNC 精雕(销孔)。销孔要严丝合缝,刀路先模拟再下刀。美杰亚克力源头工厂用单刃螺旋刀,转速 18000–24000rpm,进给 1.0–1.5m/min,分层吃刀每层 0.2–0.3mm,末了留 0.1mm 精修余量走一刀。参数给猛了,孔壁会崩边、会起白雾,销子卡滞。孔位按 ±0.1mm 控,单边间隙留 0.05–0.1mm——留大件晃,留小销子穿不进。到位的孔,销子推进去有阻力但不卡顿,抽出来无刮屑。
激光切割(异形孔)。异形孔用激光切,光斑细、热影响小。本厂激光切割定位孔到 ±0.1mm,切完去熔渣、修边。这里有个反直觉处:功率给猛了板边会焦黄、会微裂。切到位的边,对光看干净无焦,指甲刮过去无台阶。
顺带说一句热弯。要折边的工装板控温,单面加热,加热区控温 100–110℃,折弯靠模具限位,同一批角度偏差压在 ±1° 以内。
为什么"孔都对得上"不等于"装上不偏"
这句是老师傅常念叨的。孔位只是入口,定位一致才是出口。
- 基准账:不标基准边,板正反都能放,换人装就差一点。本厂次品率控制在千分之一,交付准时率 98% 以上,靠开做前把基准边标进确认单。
- 补件账:销孔等级不统一,过一年想补一块都配不上。常用规格统一等级,后面补件才有着落。
- 批量账:十块板要一致,不比首尾件,第十块偏了产线卡住。每批留首尾件跟封样比。
- 时间账:产线等工装板,晚到一天停一条线。本厂打样 48 小时出样并附 DFM 可制造性报告,急单 72 小时出货。
发图时把这四笔列成清单一起给,比事后返工管用。
预算内选对方案:三处能省,两处别省
- 能省的地方:通用过孔写 ±0.3mm,不追紧;减重孔走常规切割,省精修;批量板款式收敛到同一套刀路。
- 别省的地方:销孔等级别省,写松了件晃;基准边别省,不标就靠估。
- 该先确认的地方:打样阶段把孔位档、基准边、板厚实测、批量数量写进图纸确认单,批量就照这张单验。
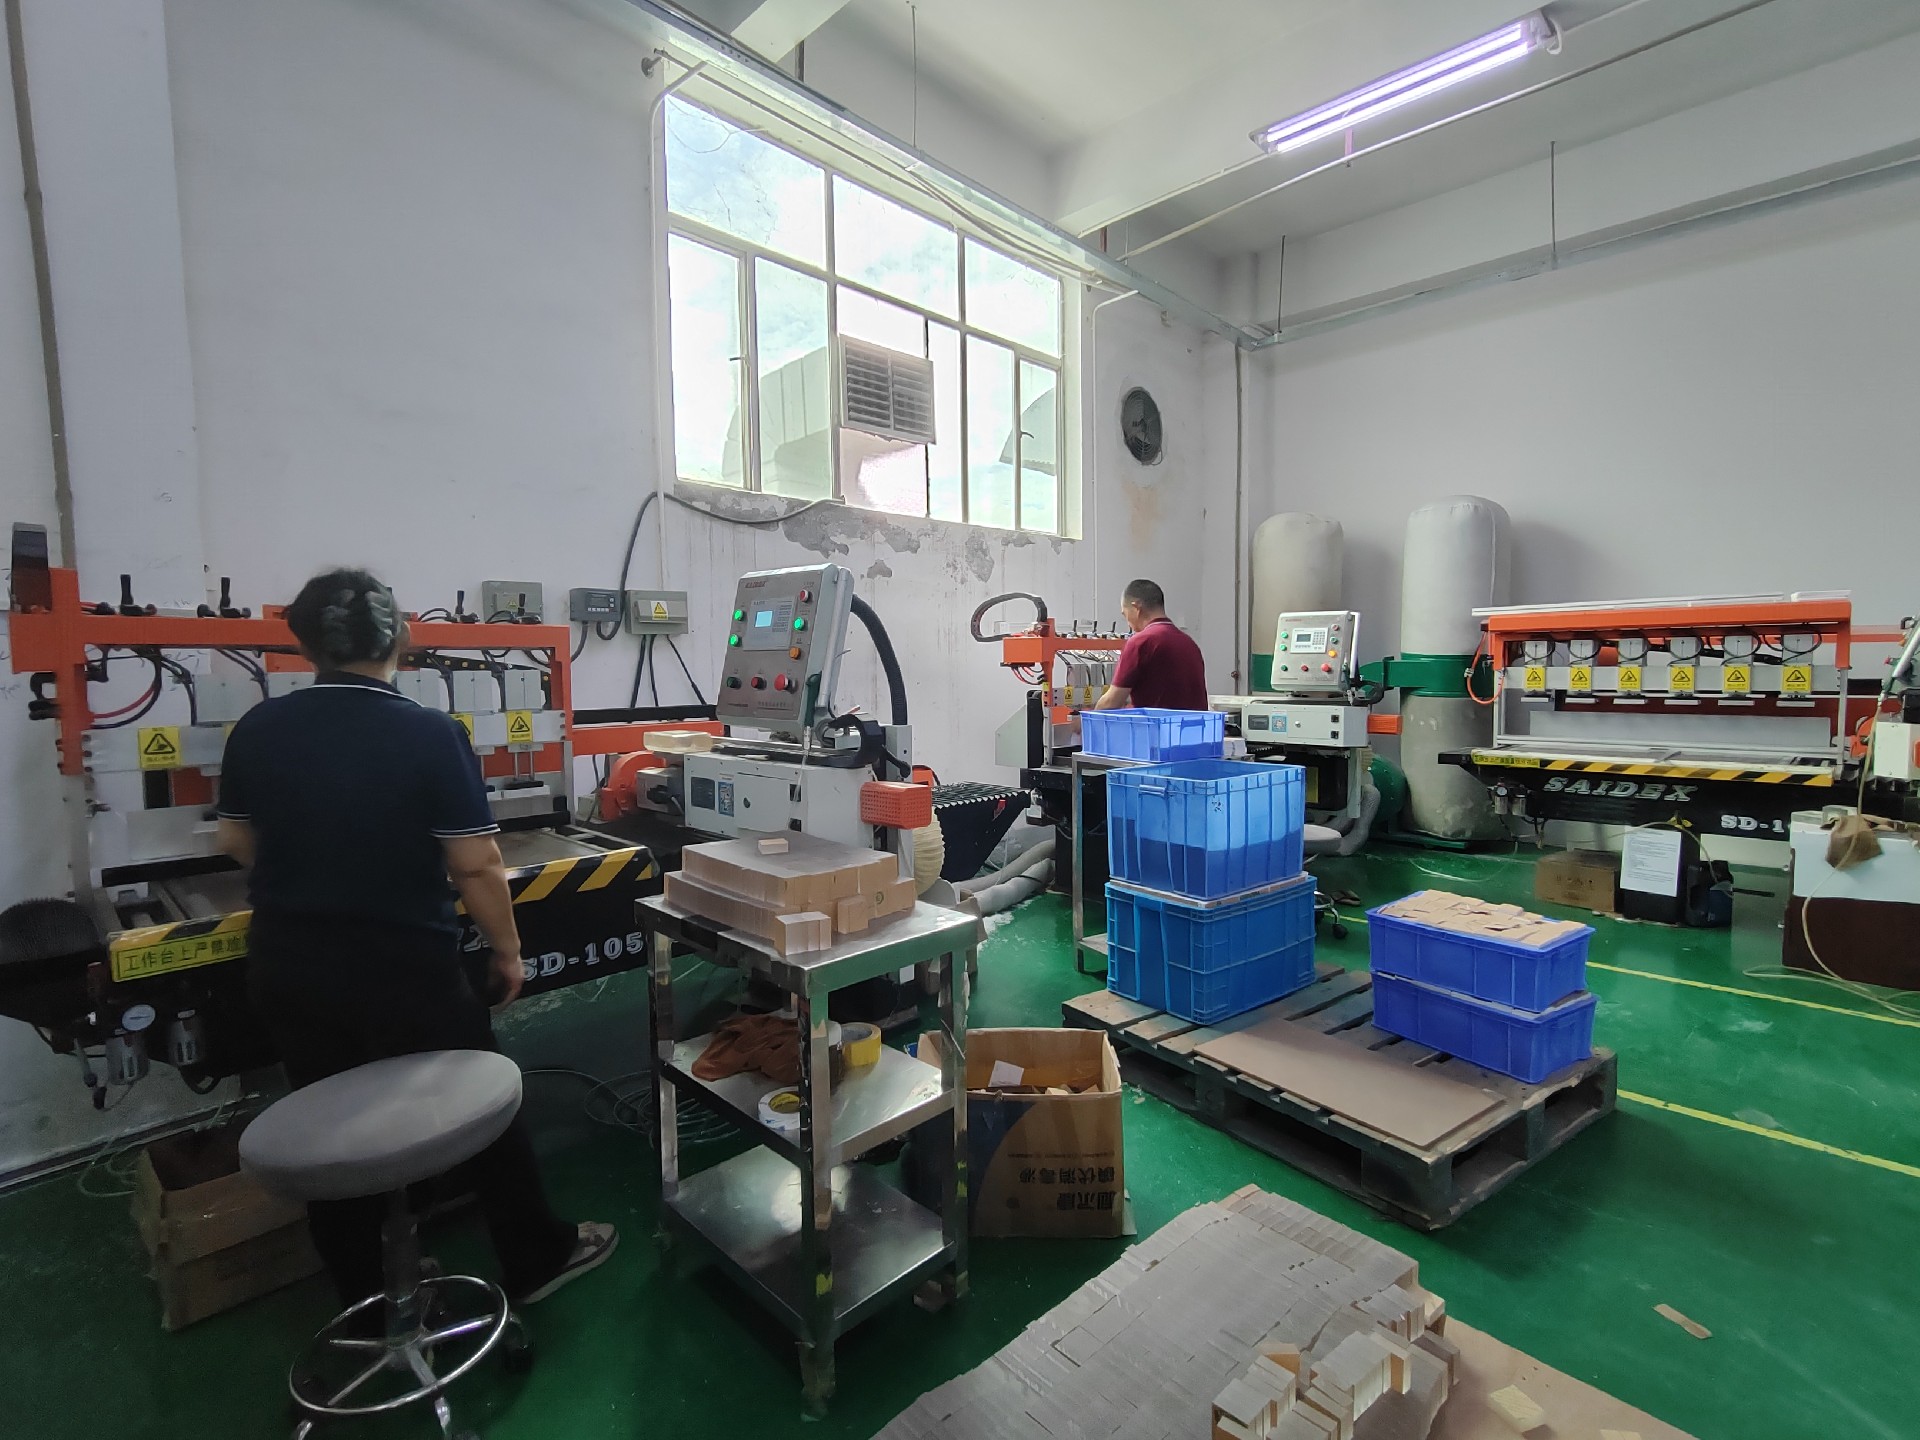
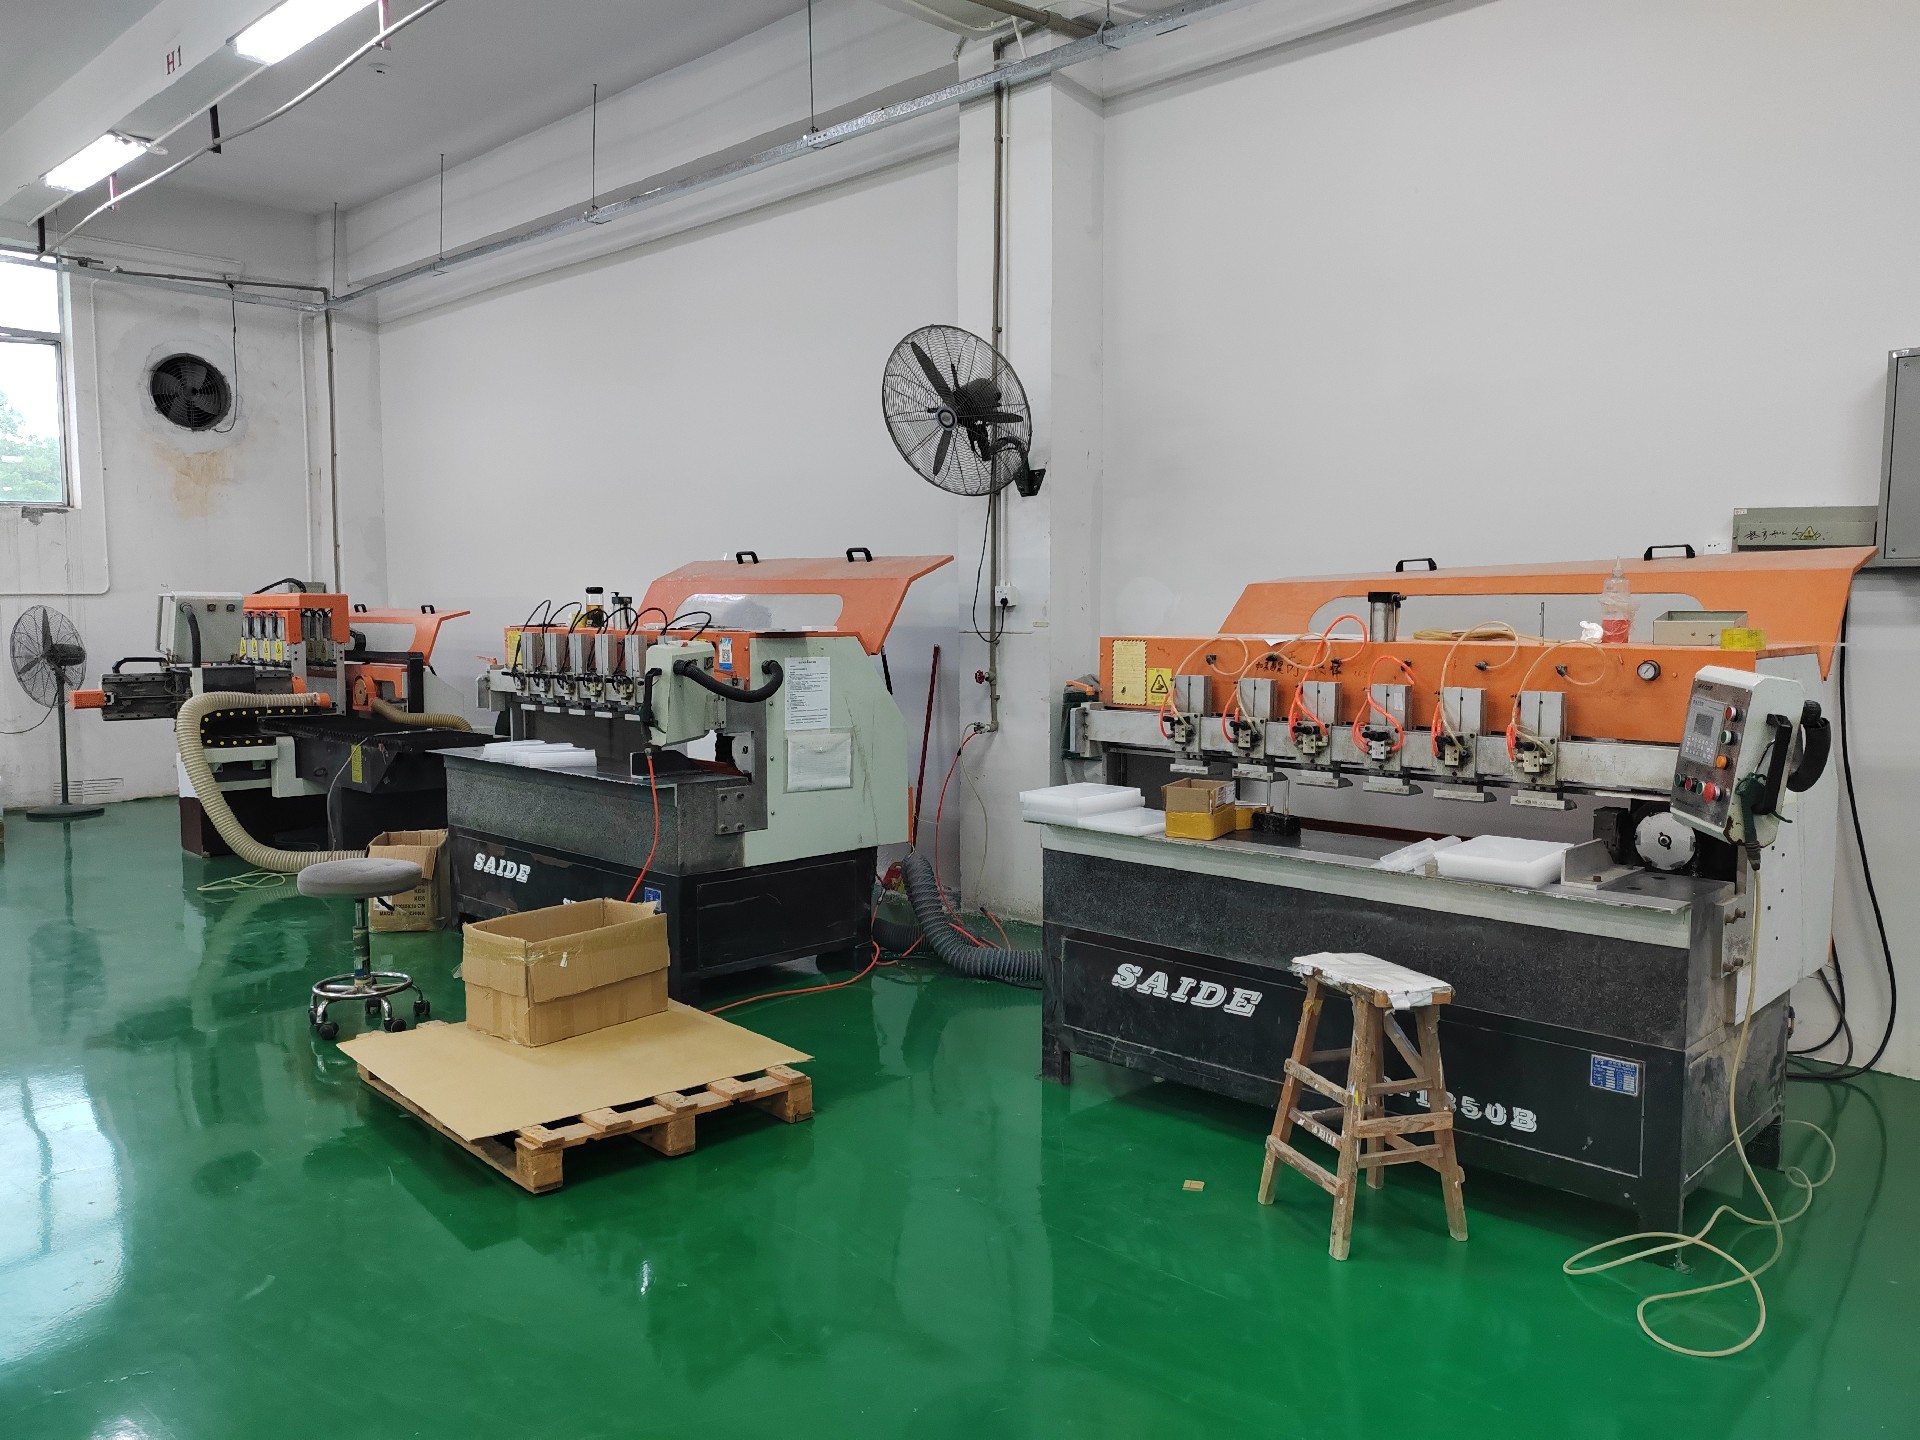
美杰亚克力源头工厂厂区 5000 余㎡,10 条流水线,5 套进口设备,50 名高级技师跟线,年产能 10 万+件。材质用全新料亚克力板材,透光率 ≥92%,过 ISO9001 与 RoHS 两项认证。免费设计、免费出图、免费打样,图纸发过来先看能不能做,再谈精度。
联系方式:
- 定制热线:15602972089
- 官网:https://www.mjyakeli.cn/
首件和批量这几笔账,老师傅总要念叨
跑工装板这行久了,有几处客户容易在首件和批量之间漏掉,不写清回来就是十块板里三块偏,产线卡住。
- 基准边这一关:孔位只标坐标不标基准边,板正反都能放,换人装就差一点,基准边写进确认单,所有孔从基准边起算才稳。
- 刀路选型这一关:销孔走精雕还是激光,刀路不同成本不同,异形孔走激光省刀路,圆孔走精雕精度稳,选型写清不返工。
- 检测记录这一关:首件不打检测记录,批量无对照,首件测销孔实测值留存,批量每批跟首尾件比,偏了当场挑出。
- 补件等级这一关:销孔等级不统一,过一年补一块配不上,常用规格统一等级,后面补件才有着落,这条写进确认单。
- 厚度实测这一关:板厚不写实测值,沉孔深度没法控,3mm 和 5mm 差一截,厚度标实测值孔深才准。
- 交付节奏这一关:产线等工装板,晚到一天停一条线,交期写清急单另计,本厂打样 48 小时出样附报告。
这六关写进确认单,比事后返工省事得多,本厂开做前把确认单签明白,批量照单验。
真到设备才见分晓
工装板准不准,不是图纸上看坐标定,是上了设备才见真章,这几处要上机确认才稳妥。
- 试装这一处:首件板先上设备试装,销子推入手感、定位偏不偏,试装对了再批量,省得十块里三块偏。
- 销孔配销这一处:销孔实测值跟销子配,紧一档晃、松一档旷,配到推入有阻力不卡顿,这条写到确认单。
- 基准对位这一处:板靠基准边定位,正反不乱放,换人装也一致,基准边是定位的锚,不标全乱。
- 批量跟样这一处:每批留首尾件跟封样比,偏差超 ±0.1mm 挑出,不比首尾件第十块偏了才发觉。
- 归档这一处:孔位档、基准边、板厚实测一并归档,下次补单照档做,精度稳,补件不靠回忆。
这几处上机确认过,工装板才经得住产线用,本厂打样附检测记录,首件试装封样留存。
常见问题
亚克力工装板定制孔位公差一般写多少?
答:按用途分三档:通用过孔 ±0.3mm,轻配合孔 ±0.2mm,销孔等精密定位孔 ±0.1mm(CNC 精雕或激光切割)。销孔别放宽,通用孔别追紧,分档写进确认单。
定位精度靠什么保?
答:靠销孔加基准边双保险。标一条基准边,所有孔位从基准边起算;销孔写 ±0.1mm 做精密定位。两道关锁死,批量才一致。
批量做几块一致怎么控?
答:每批留首尾件跟封样比,偏差超 ±0.1mm 挑出。不比首尾件,第十块偏了才发现,产线卡住。
板厚不写实测值会怎样?
答:不写厚度的孔深没法控,3mm 和 5mm 的沉孔深度差一截。板厚标实测值,沉孔深度才准。
精雕和激光切割怎么选?
答:圆销孔走 CNC 精雕,异形孔走激光切割,两者定位都到 ±0.1mm。看孔型选,异形用激光更省刀路。
打样要多久,样品费怎么处理?
答:本厂 48 小时出样,附 DFM 可制造性报告和检测记录。样品费批量下单后转货款抵扣,下单前写进确认单,口头承诺不作数。
怎么防止批量货和样品不一致?
答:锁图纸、封样、留首尾件。确认单写清孔位档、基准边、板厚;批量每批留首尾件跟封样比。本厂精度分级是精雕与激光 ±0.1mm、常规 ±0.2mm、通用 ±0.3mm,验货照此卡。
联系方式
- 定制热线:15602972089
- 官网:https://www.mjyakeli.cn/
相关阅读
- 亚克力仪器面板怎么开孔:https://www.mjyakeli.cn/news/TechnicalQA/399.html
- 亚克力CNC加工厂家怎么挑:https://www.mjyakeli.cn/news/IndustryTrends/386.html
- 亚克力板材厚度要怎么选:https://www.mjyakeli.cn/news/TechnicalQA/381.html
美杰亚克力定制这块,工装板的孔位和基准早定早省心,开做之后改公差就是一批料。要比价的话,把图纸发到定制热线 15602972089,或上官网 https://www.mjyakeli.cn/ 看加工实拍。