一、结论先行:开孔件的三条硬线,图纸上先写死
先给结论:亚克力仪器面板开孔,孔位公差按用途分三级——过孔和走线孔走通用 ±0.3mm,元器件配合孔走 ±0.2mm,定位销孔和视窗这类精定位位走 ±0.1mm 且必须注明「CNC 精雕工序」;崩边靠刀具寿命管理、进给参数、出口面支撑和板材应力四件事一起控;验收以中心距为准,不以边距为准。这三条在图纸上写死,开孔件基本不会扯皮。
为什么要写死?因为开孔件的争议,九成出在「双方理解不一样」。你说按 ±0.3mm 收,他以为所有孔都按 ±0.1mm 收;你说孔口光滑就行,他拿着放大镜找崩茬。把这些写进图纸和合同,比事后争有用得多。
二、仪器面板开孔难在哪:孔位对得上,视窗还得避让
仪器面板跟普通亚克力件不一样,它是要往设备上装的。它的难处有三条。
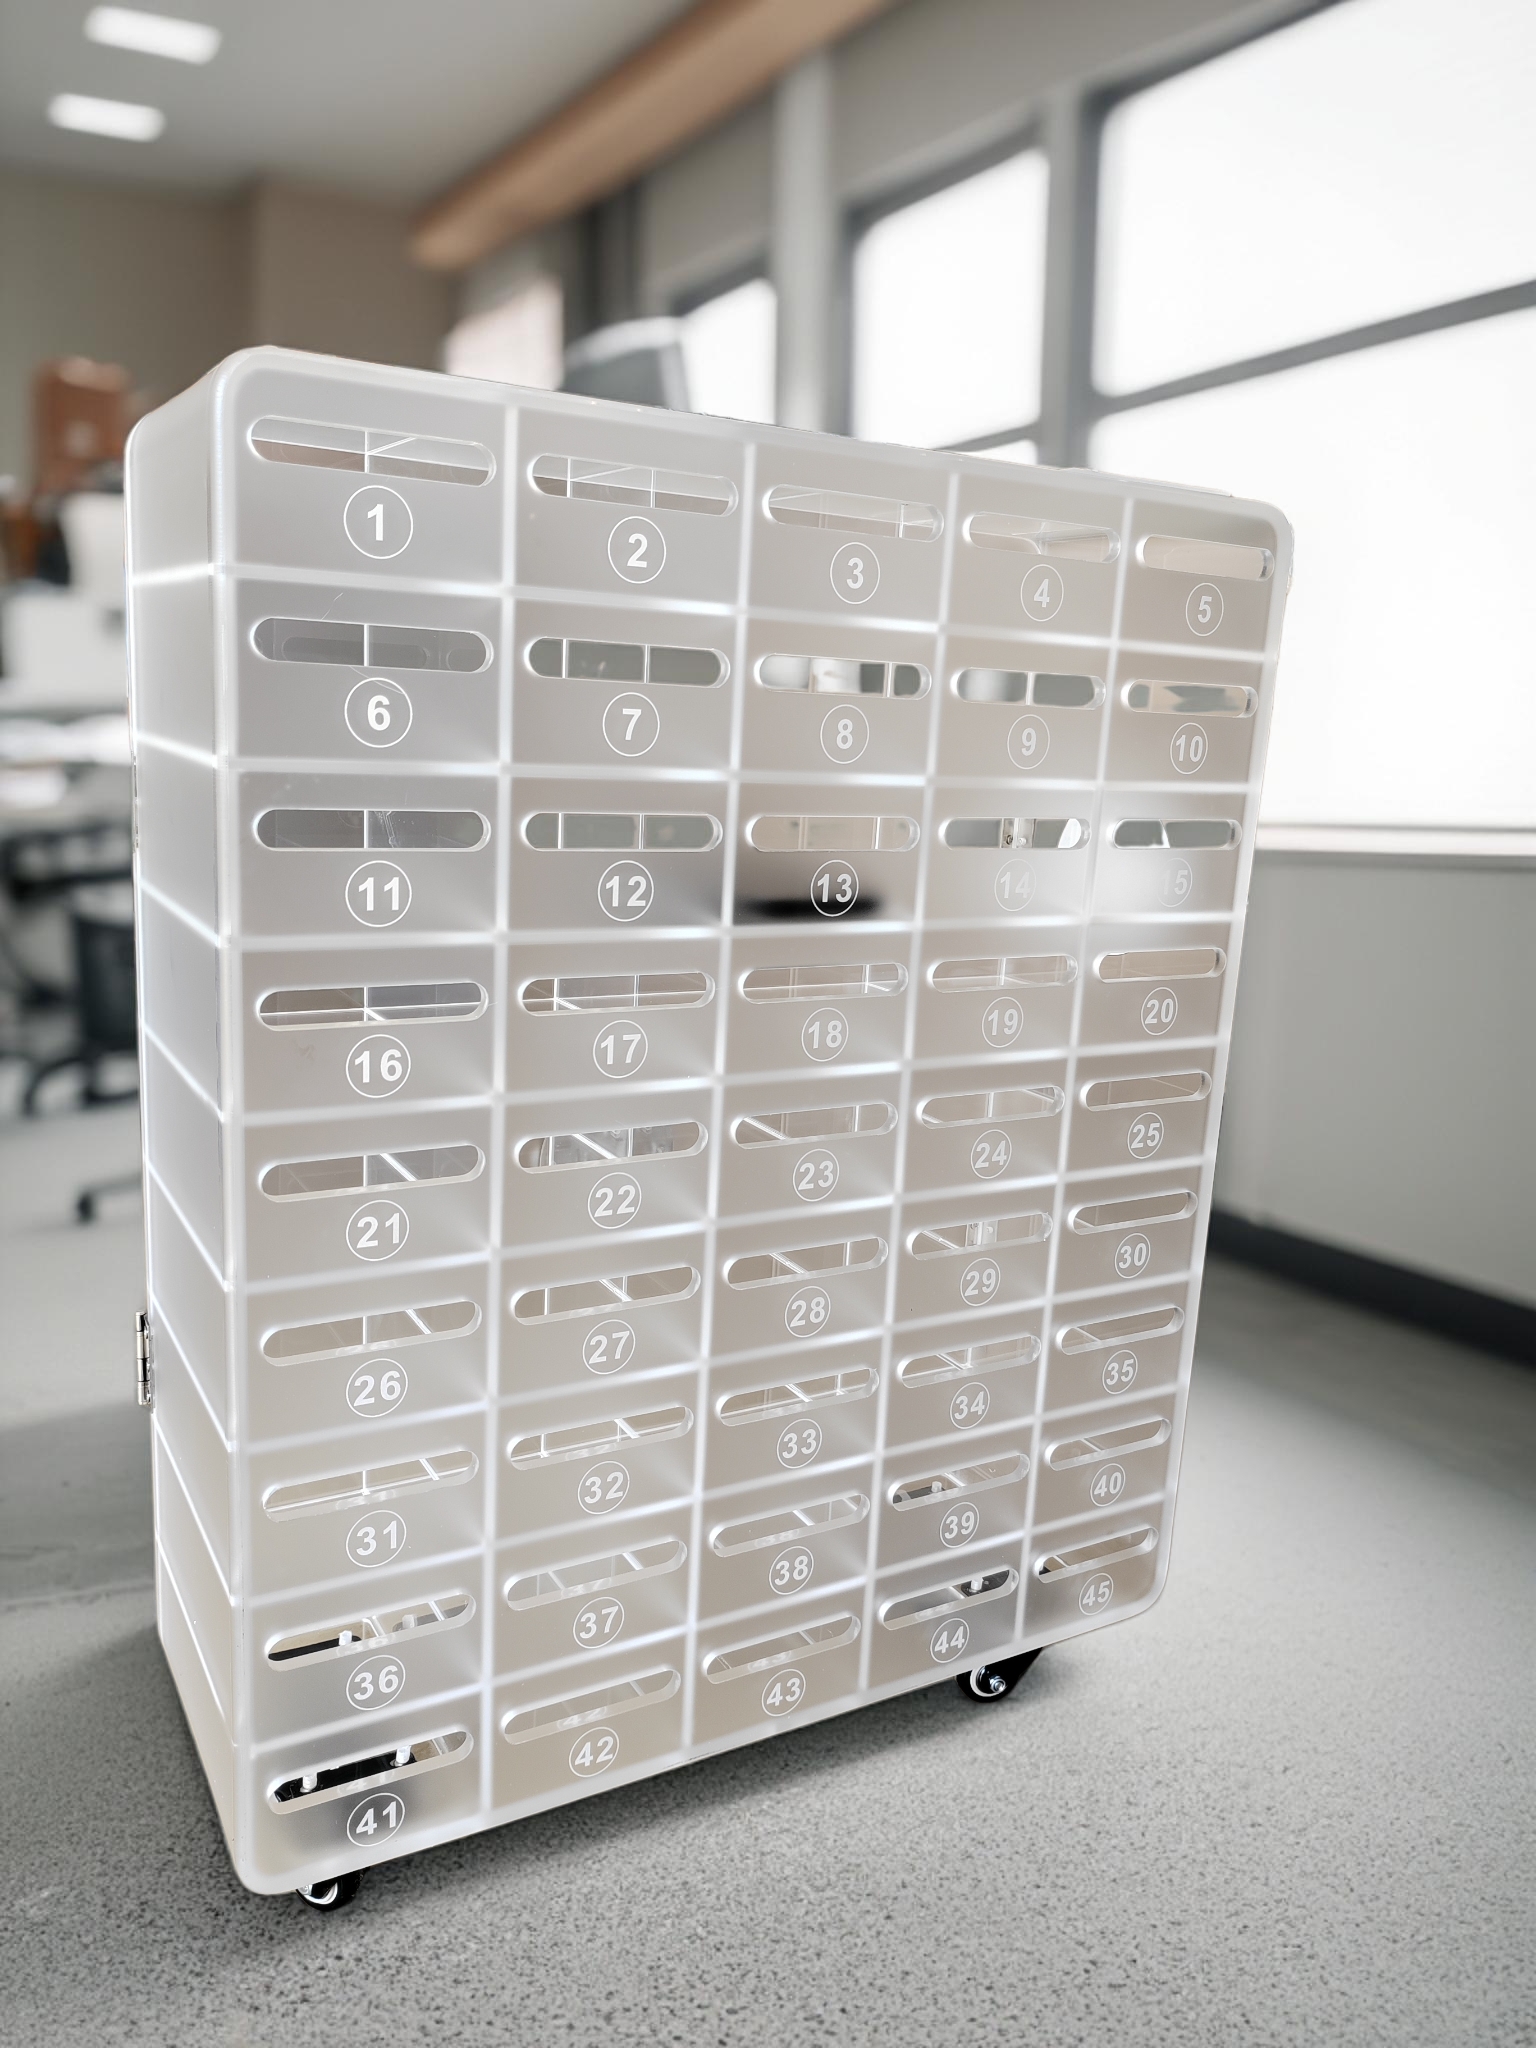
头一条,孔位必须对得上。 面板背后是机箱里的元器件、按键、接插件、显示屏。孔偏 0.5mm,螺丝就拧不进去;孔偏 1mm,接插件就卡在外面。更麻烦的是多孔面板——单个孔都在公差内,孔与孔之间的累积误差也可能让整块面板装不上。所以多孔件我们一律要求标注基准,并且一次装夹做完所有孔,不做二次定位。
第二条,丝印视窗要避让。 面板上通常要丝印或 UV 印刷刻度、标识、logo 框。开孔的位置如果和印刷图案挨得太近,孔口会切到图案,或者孔位偏一点就把字压掉一半。这类件的加工顺序很关键:先开孔,后印刷,印刷时拿孔位做定位基准,这样孔和图案的相对位置才锁得住。顺序反过来,开孔时容易压伤已印好的图案。
第三条,孔口不能崩。 仪器面板是露在外面的,孔口一圈崩茬,设备的档次感立刻掉一截。更要命的是崩边会往里延伸成微裂纹,面板受螺丝锁紧力的时候,裂纹从孔口往外扩,用一段时间就裂开。所以崩边不只是难看,它还是结构隐患。
三、孔位公差表
下面这张表,是我们给仪器面板开孔定的分级。下单时照着标,双方都省事。
| 孔类型 | 公差等级 | 适用场景 | 加工方式 | 风险提示 |
|---|---|---|---|---|
| 安装固定孔 | ±0.3mm | 螺丝过孔、扎带孔、走线孔 | 开料后 CNC 加工 | 通用精度,别当装配基准用 |
| 元器件配合孔 | ±0.2mm | 按钮、旋钮、接插件需对位 | CNC 精雕 | 需与实物试装,图纸要标基准 |
| 精定位孔 | ±0.1mm | 定位销孔、显示屏视窗、精密配合位 | CNC 精雕加刀路模拟 | 必须带工艺限定,注明是精雕工序 |
| 孔中心距 | ±0.1mm | 多孔面板的孔与孔之间 | 一次装夹完成,不重复定位 | 二次装夹会累积误差 |
| 沉头孔深度 | ±0.1mm | 螺丝头沉入板面,与板面平齐 | 专用沉头刀分层走刀 | 深浅不一致,螺丝头会高出或陷进去 |
| 异形孔轮廓 | ±0.1mm | 方孔、腰形孔、异形视窗 | 精雕铣轮廓加转角清根 | 尖角不清根,装配件进不去 |
这里要单独说清楚 ±0.1mm。它是 CNC 精雕这道工序的能力值,不是所有孔都能按这个收。我们厂精度分三级:通用 ±0.3mm,常规产品 ±0.2mm,CNC 精雕与激光切割 ±0.1mm。图纸上如果只写「公差 ±0.1mm」而不注明工艺,那就容易扯皮——走常规切割的孔达不到这个数。标清楚「此位上精雕,±0.1mm」,大家都明白。
还有一条经验:孔距比孔径更容易出问题。单个孔的尺寸好控,孔与孔之间的相对位置要吃装夹精度和机床重复定位精度。所以多孔面板的图纸,请一定标出基准边和基准孔,别让各家自己猜基准。
四、崩边是怎么来的:刀具、进给、应力三件事
崩边这事,老师傅的说法是「三分刀、三分料、四分参数」。展开讲是三件事。
一是刀具钝了。 铣刀用到后期,刃口不再锋利,切削变成挤压,材料不是被切下来而是被撕下来,孔口就崩。我们的办法是给每把刀记台账,累计切削延米到了就换。双刃铣刀加工亚克力,通常按 800 到 1200 延米换一刀,具体看板厚和切削量。这笔账不能省——一把刀几十块,崩一批件几千块。
二是进给和转速不匹配。 进给太快,刀来不及切就推过去了,出口面会崩;转速太高、进给太慢,切削热散不掉,亚克力会熔化粘刀,孔口出现熔边和拉丝。我们加工亚克力常用的区间是:主轴转速 18000 到 24000r/min,进给 800 到 1500mm/min,每刀吃刀量压在 0.2 到 0.3mm,分层走,末了留 0.05mm 走一道精修。这套是本厂的内控参数,不同板厚会微调。
三是板材本身有应力。 亚克力板材在生产和存放过程中会残留内应力,应力集中的区域,刀一进去就顺着应力方向裂。这部分在开料前就要拦住——来料抽测应力,偏光仪下应力条纹密集的板直接退。我们厂来料这一关是硬性的,应力不合格的板不上线,宁可换料也不冒险。
还有一个小细节容易被忽略:出口面的支撑。刀从正面钻进去,从背面钻出来的那一瞬间,材料失去支撑,容易崩一块。我们的做法是在板材下方垫一层垫板,让刀出口时有东西托着,出口面的崩边基本就控住了。这个垫板是耗材,用一次换一次。
五、崩边控制核验清单
下面这张清单,是我们车间开孔件在跑的核验项。检查项、怎么做、合格标准、不合格处置四列,谁来当班都照这个走。
| 检查项 | 怎么做 | 合格标准 | 不合格处置 |
|---|---|---|---|
| 刀具状态 | 每把刀记台账,累计延米到期更换 | 双刃铣刀按 800–1200 延米更换 | 超期刀具立即换,在产件全检 |
| 进给与转速 | 按板厚设参数,不跨档乱调 | 孔口无崩茬、无熔边、无拉丝 | 重新调参,试切三件合格再上量 |
| 板材应力 | 来料抽测,偏光仪看应力条纹 | 无密集应力条纹 | 退料换板,不上线 |
| 保护膜 | 开孔全程保留原厂保护膜 | 孔口周围无划伤 | 膜破损处补膜后再加工 |
| 加工顺序 | 先小孔后大孔,先内后外 | 孔位无位移、边缘无撕裂 | 顺序错的件按可疑品隔离复检 |
| 出口面支撑 | 板材下方垫一次性垫板 | 出口面无崩边、无毛刺 | 出口面崩边的件判退 |
| 首件检验 | 每批头一件用投影仪或塞规量 | 孔径与孔中心距在公差内 | 首件不合格不许批量开 |
| 边缘处理 | 孔口倒角 0.2–0.5mm,展示面走抛光 | 手摸不割手,对光无白边 | 漏倒角的件补倒角,崩边件判退 |
这张清单看着啰嗦,但每一条都是踩坑踩出来的。特别是「首件检验」那条——批量开孔前先切一件量一遍,发现问题只需要改一件;跳过去直接上量,发现问题就是一批。
六、异形孔、沉头孔、螺纹孔各怎么做
异形孔。 方孔、腰形孔、异形视窗,靠精雕铣轮廓走出来。这里有个绕不开的问题:铣刀是圆的,方孔的四个角会留下圆角。图纸上如果标了清角,就得用小直径的刀再走一遍清根,把角上的余料清掉。清根用的刀径越小,能清到的角越尖,但刀也越容易断,走刀速度得降下来。所以我们一般建议客户:非必要不要标清角,标个 R0.5 或 R1 的允许圆角,工艺上省事,强度上也更好——尖角本身就是应力集中点,容易裂。
沉头孔。 螺丝头要沉进板面时用。做法是先钻直孔,再用专用沉头刀扩出锥面,常用角度是 90 度。深度控在 ±0.1mm,按螺丝头的实际厚度算——深了螺丝头陷进去,浅了螺丝头高出板面刮手。我们的做法是拿客户提供的实物螺丝试装,量出螺丝头厚度再定深度,不靠图纸估算。
螺纹孔。 这一条要说实话:亚克力上直接攻螺纹不是好选择。牙浅、受力容易崩,拧几次就滑牙。我们通常推三个替代方案:一是热熔铜螺母,加热压进底孔,冷却后咬合牢固,可反复拆装;二是预埋嵌件,适合受力大的位置;三是用自攻螺丝配预留底孔,底孔直径按螺丝外径的 0.8 倍左右定,适合受力小、拆装少的场合。三种方案我们都会在设计阶段提出来,让客户按受力要求和拆装频率选。
七、开孔后的边缘处理:倒角和抛光
孔开完不算完,孔口还得处理。两件事。
倒角。 所有孔口都倒 0.2 到 0.5mm 的角。倒角有两个作用:一是去掉毛刺不割手,装配时线束穿过不会被割伤;二是把孔口的微崩茬一并提出去,避免它们日后发展成裂纹。倒角是必须做的,不做就是漏工序。
抛光。 露在外面的展示面,孔口要跟板面边缘一起走钻石抛光,对光通透无雾。钻孔的孔壁是圆的,抛不到,但孔口这圈能抛。抛光参数跟板边一致:主轴转速 12000r/min 上下,进给 1.5 到 2m/min,单刀吃刀量不超过 0.1mm。孔口抛完之后,整块面板的边缘和孔口是同一种质感,看起来才是一块料做出来的。
如果面板还要丝印或 UV 印刷,顺序是:开孔 → 倒角 → 抛光 → 印刷 → 检验。印刷放在抛光之后,是因为抛光会产生粉尘和静电,先印后抛会弄脏图案。UV 印刷的套色精度 ±0.1mm,用 UV-LED 冷光源即印即干,印刷时以孔位做定位基准,孔和图案的相对位置就锁死了。
八、开孔件怎么验收
验收这块,给四条实操建议。
一是量中心距,不量边距。 面板的装配是靠孔与孔的相对位置定位的,不是靠孔到板边的距离。板边本身的切割也有公差,量边距等于把两个公差叠在一起看,必然出问题。图纸上标基准、量中心距,这是规矩。
二是用塞规和针规,不只用卡尺。 卡尺量圆孔有误差,孔径精度要求高的位置,用塞规通止检测更可靠——通端过得去、止端过不去,就算合格。孔距用针规配合量块,或者上投影仪测,比卡尺准。
三是拿实物试装。 图纸再准,也不如来一次实物试装。我们做仪器面板,会请客户提供按键、接插件、显示屏这些实物料,或者提供准确的规格书,首件做出来装一遍。很多问题——比如沉头深度差半毫米、接插件卡角不到位——只有试装才暴露得出来。
四是签样留档。 首件确认后双方签字,签样封存。批量件按签样验收,后面有争议,翻开签样就清楚。我们每批留样,随货附检测记录。
九、客户从短视频刷到加工实拍,来厂看完试切下的单
有个做检测设备的客户,要一批仪器面板,每块上有二十几个孔,含两个显示屏视窗和十几个按键孔。工程师在短视频平台上刷到我们的加工实拍,视频拍的是孔口倒角和出口面崩边对比的一段,评论区有人问「方孔的角能清干净吗」,我们回了清根的做法和 R 角的取舍。他私信过来,把图纸和接插件规格书发了一遍。
我们回的头一句不是报价,是问他图纸上基准标在哪个边、有没有实物料可以试装。聊下来发现图纸只标了尺寸没标基准,两家厂之前报的价都对不上。我们先帮他把基准体系理了一遍,把精定位孔和普通过孔分了级,哪些位上精雕写清楚,报价口径才统一。
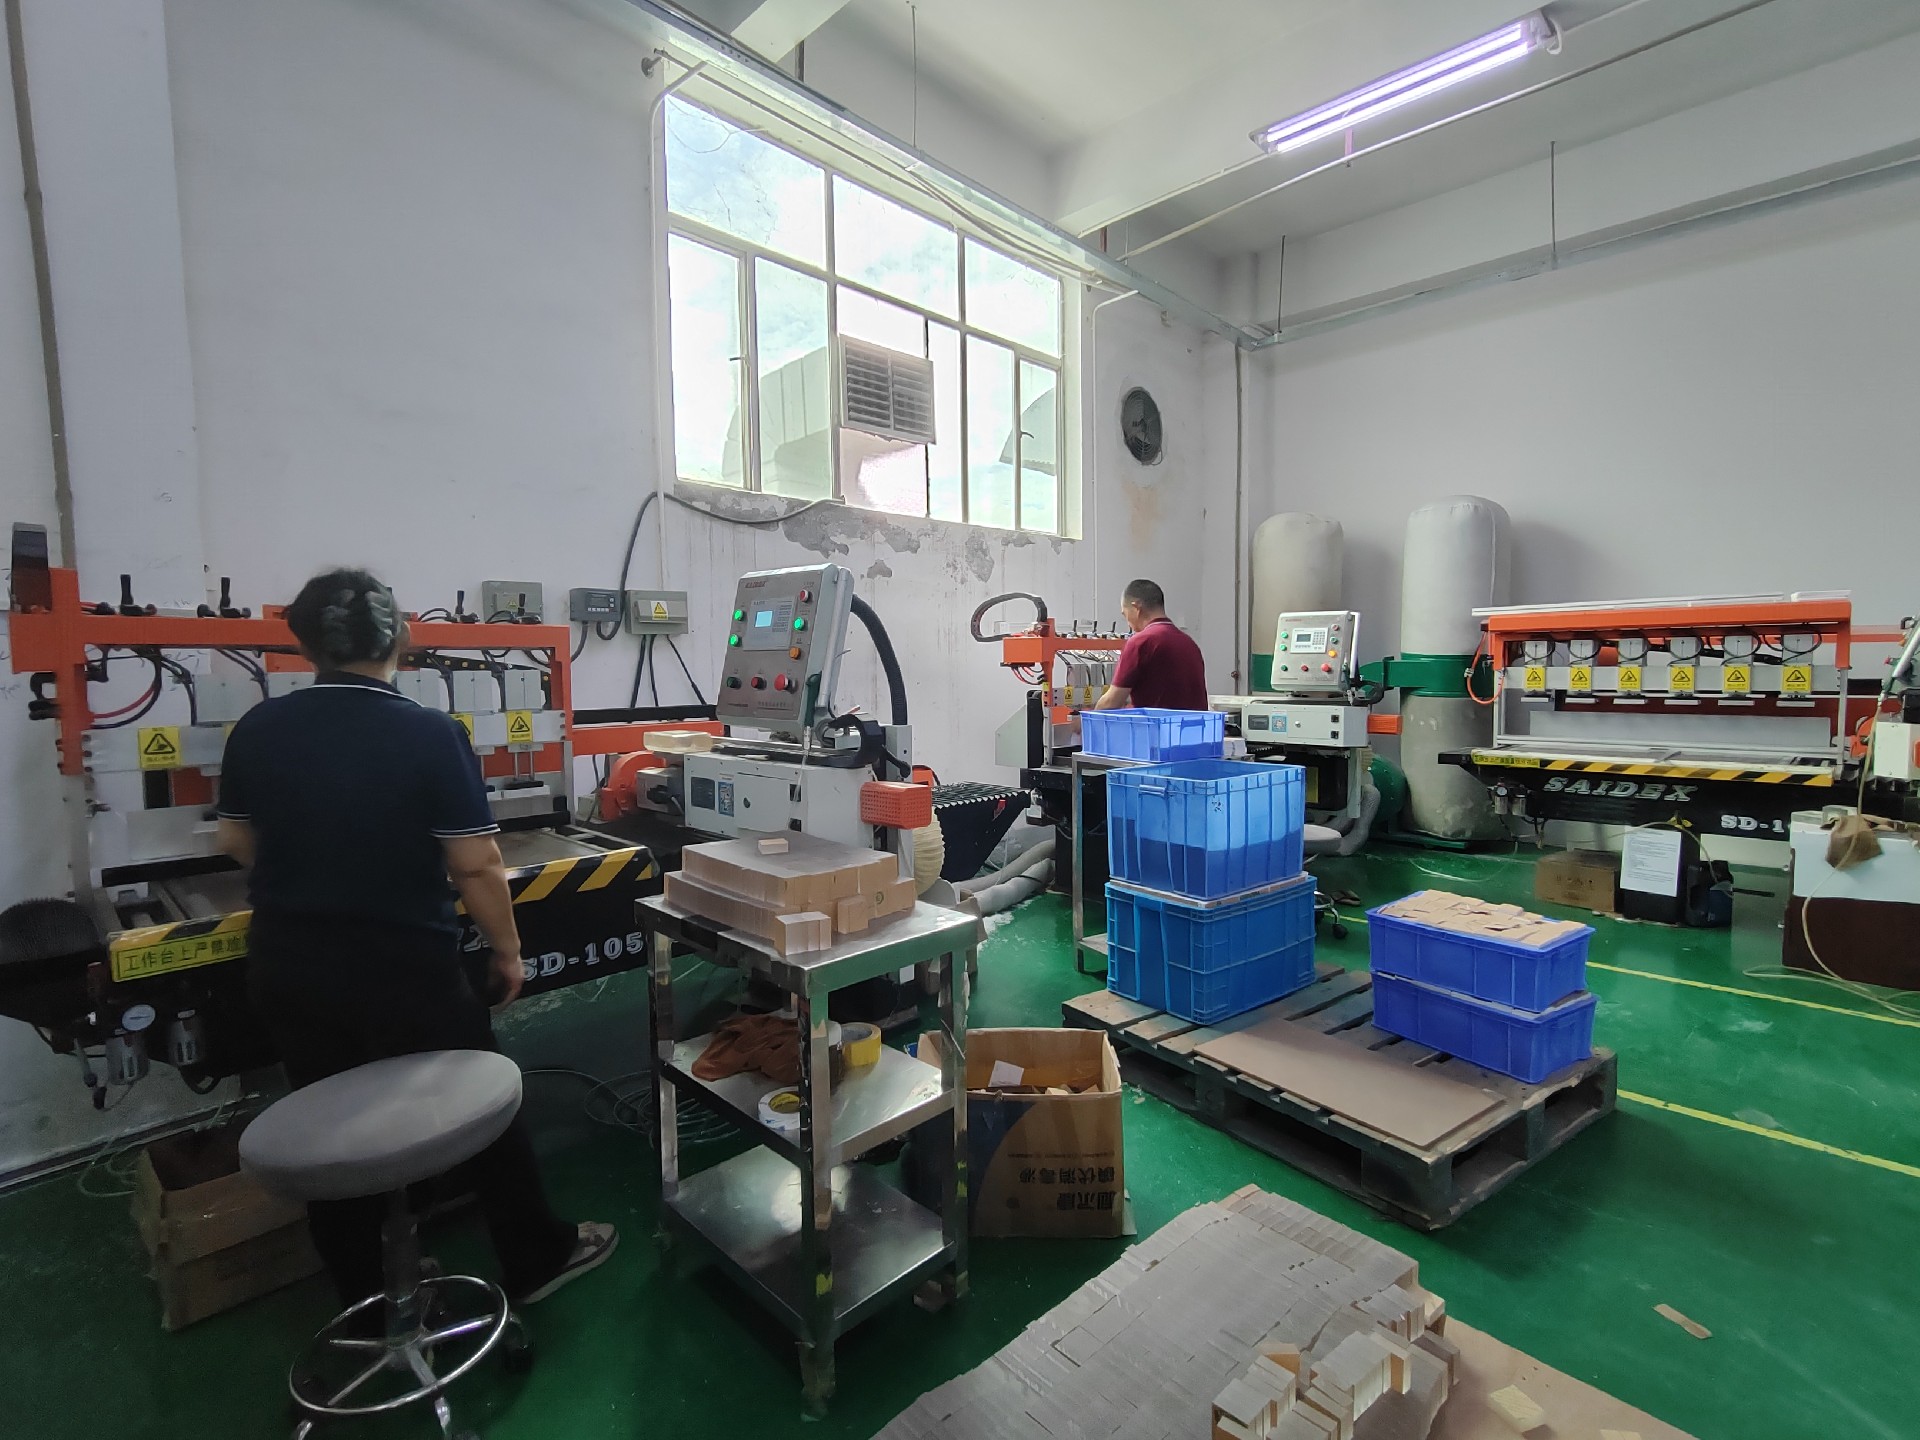
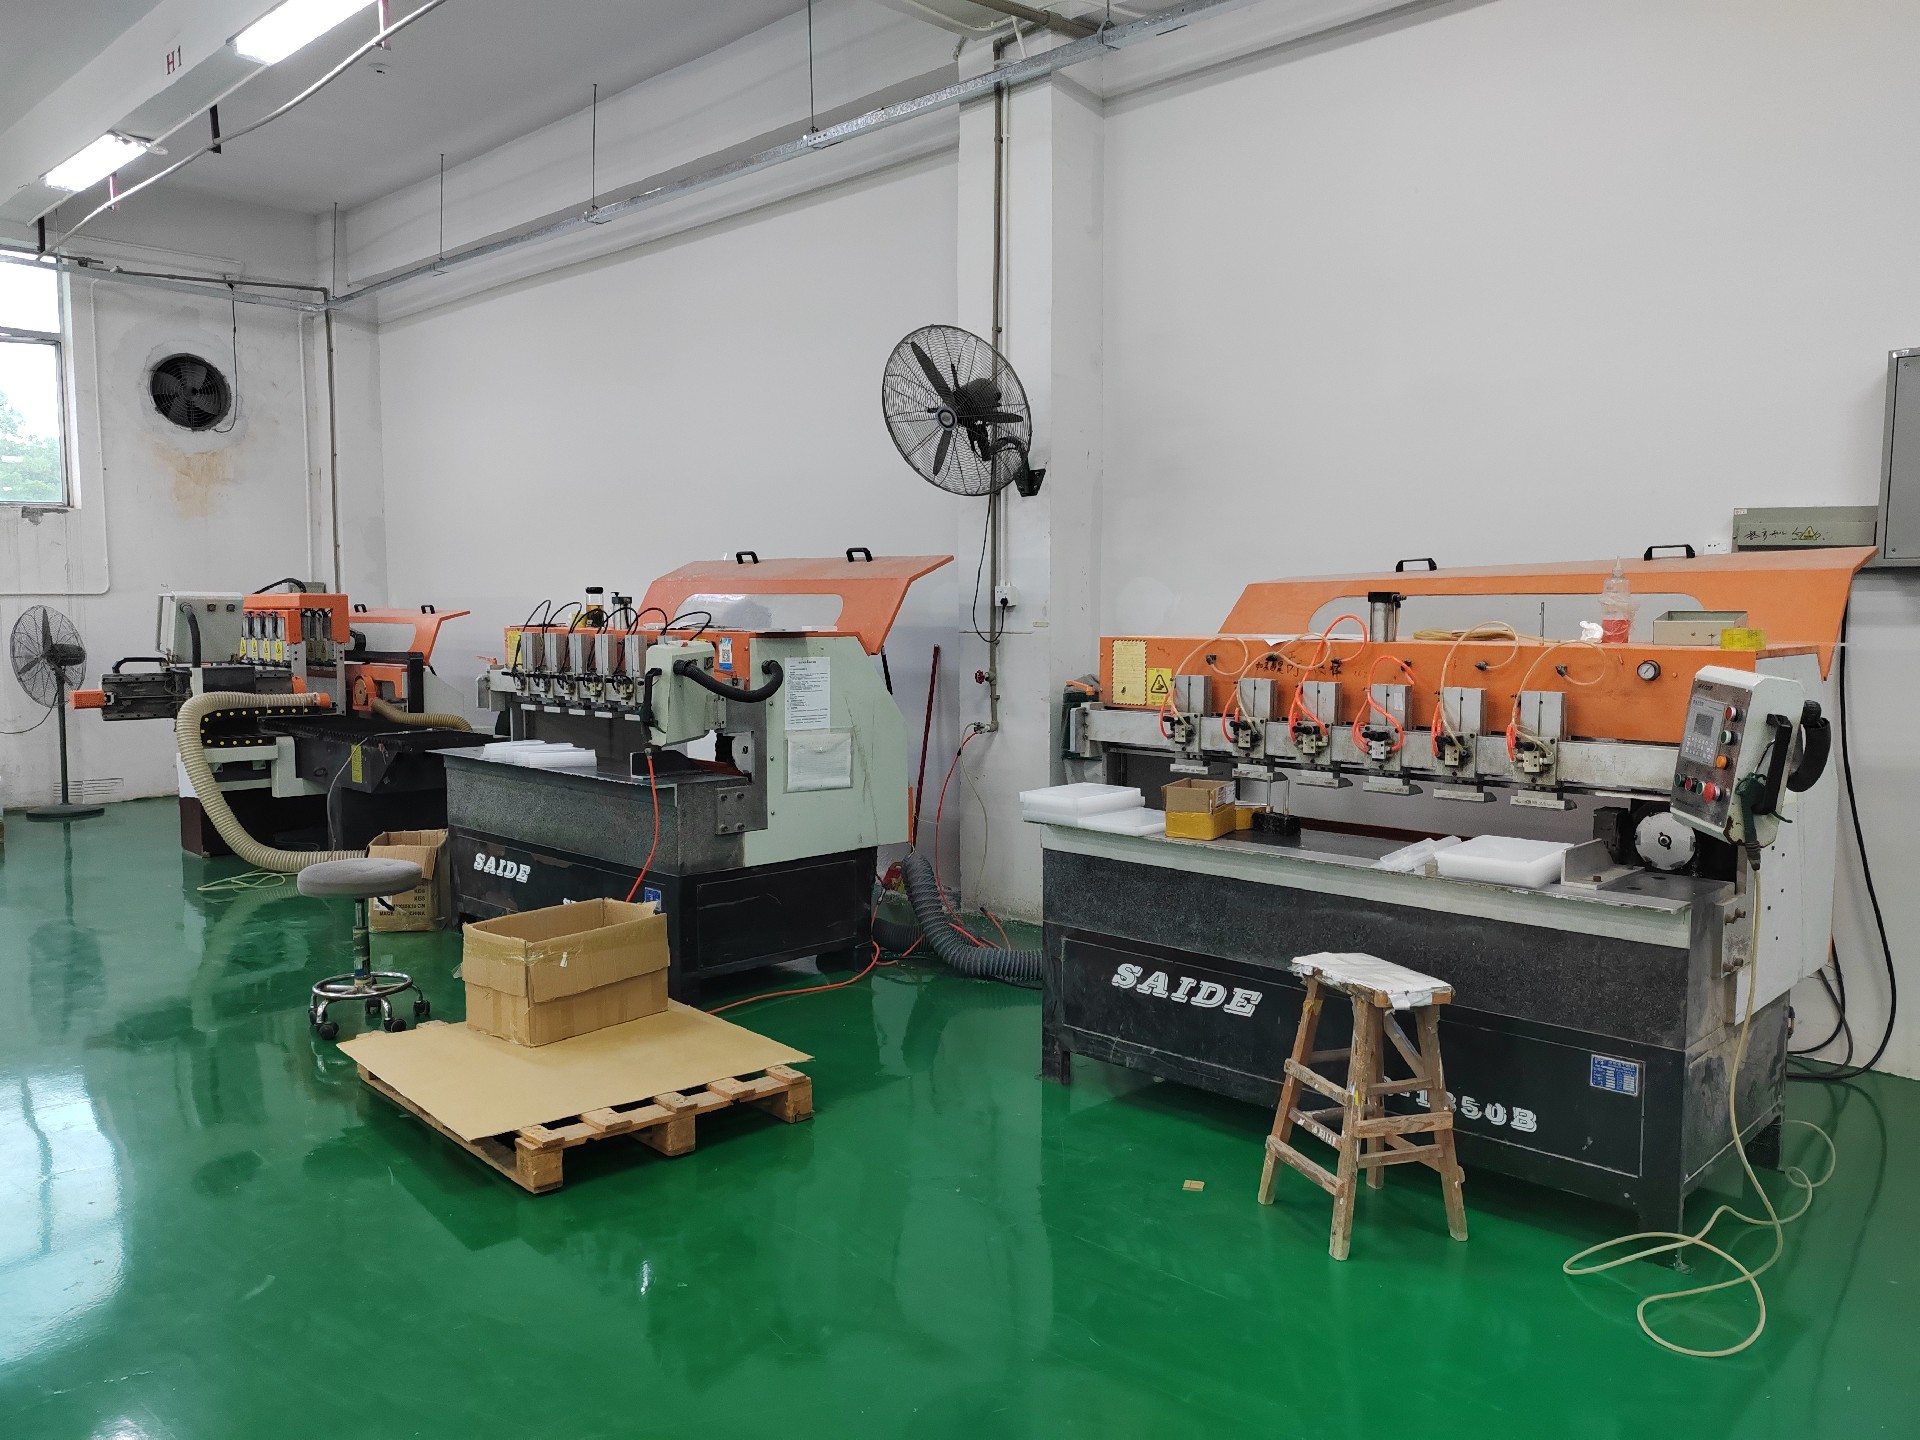
第三步是邀他来厂考察。他来了之后带着实物按键和显示屏,现场看我们试切一件、看首件上投影仪量孔距、看塞规通止检测、看刀具台账上每把刀的累计延米数。看到我们把超期刀具整盒报废,他说了一句:参数表、检测记录、刀具台账,这些是骗不了人的。看完现场当天签样,深圳美杰有机玻璃这边 48 小时出样并附 DFM 可制造性报告,把两处清根改成 R0.5 圆角、三处孔距加了基准标注。
十、仪器面板开孔想稳,欢迎先来厂看试切
美杰亚克力定制接过不少仪器面板这类精度件,美杰亚克力源头工厂在这块的规矩是,投影仪、塞规针规、刀具台账都在车间摆着。本厂提供免费设计、免费出图、免费打样,出图时工程师会把基准体系、公差分级和清角取舍一并标出来。如果你手上有开孔件,先打个电话聊聊。
联系方式:
- 定制热线:15602972089
- 官网:https://www.mjyakeli.cn/
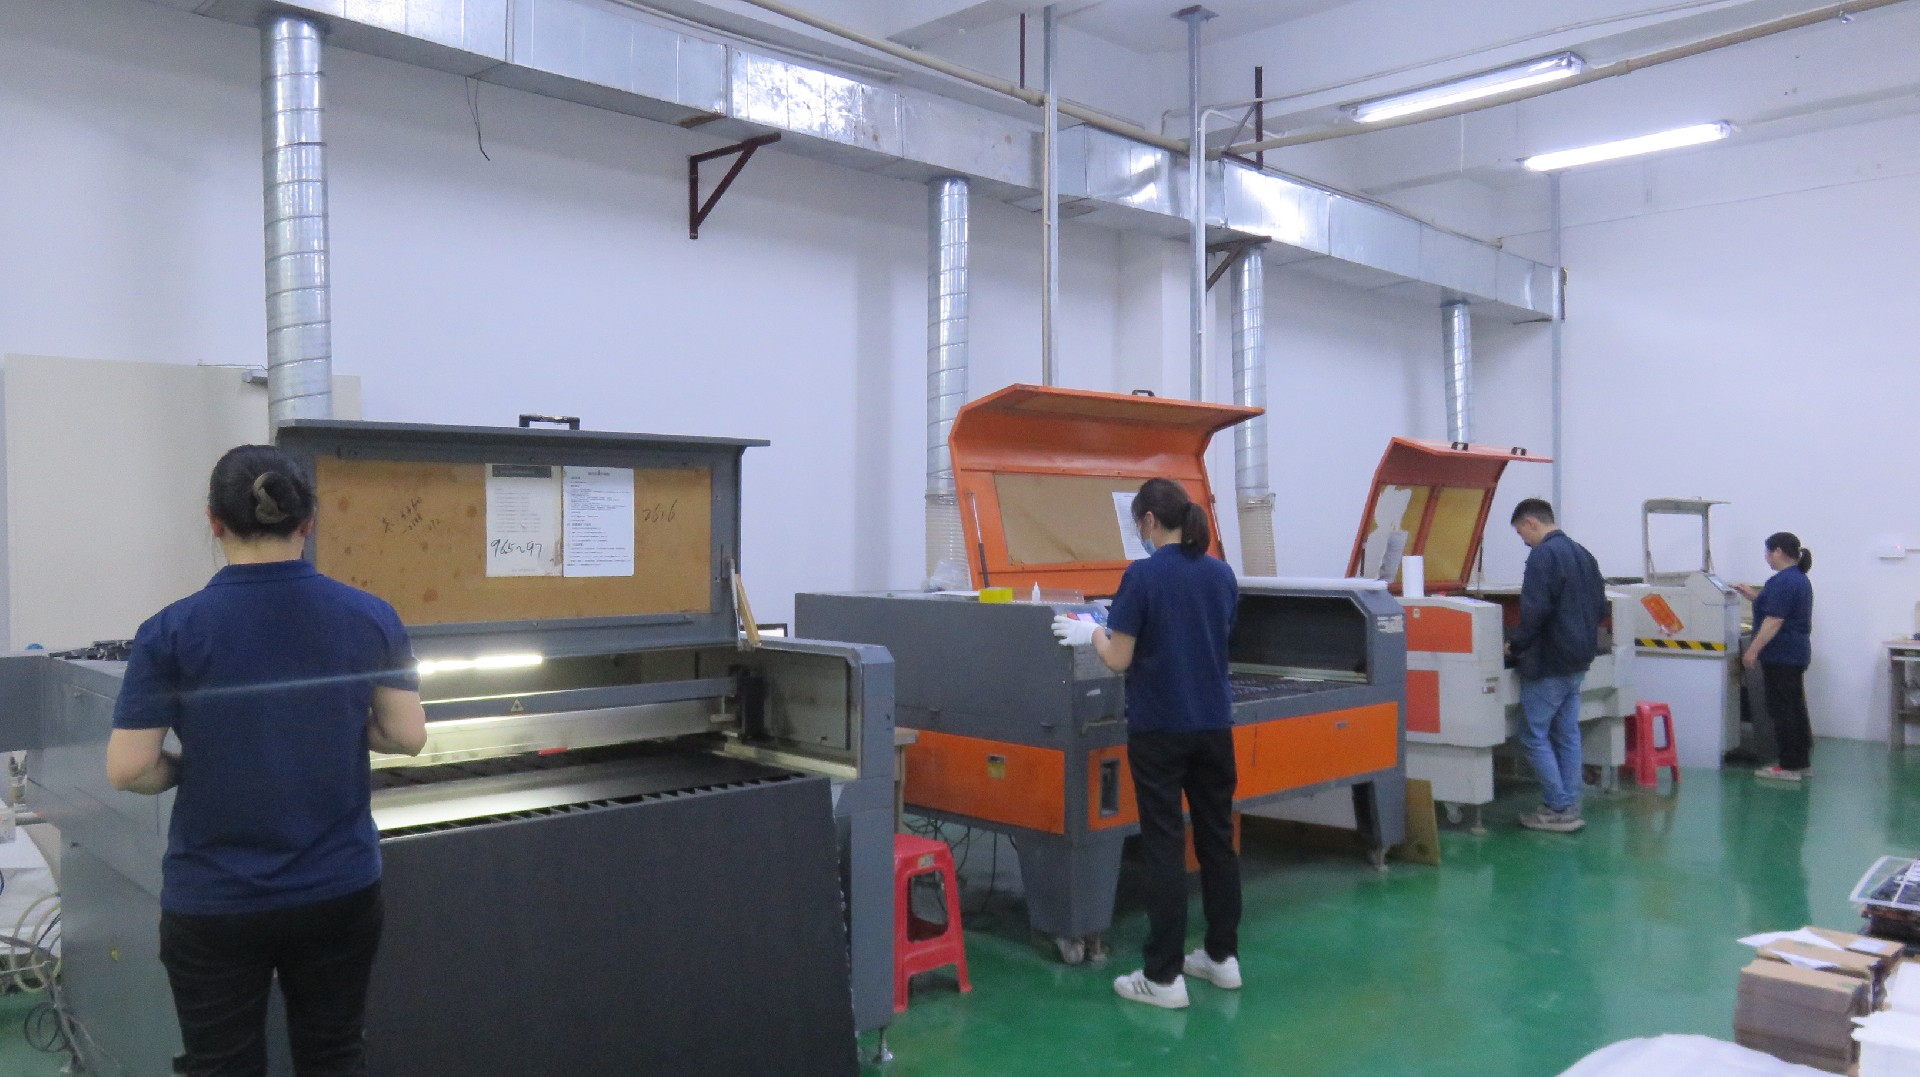
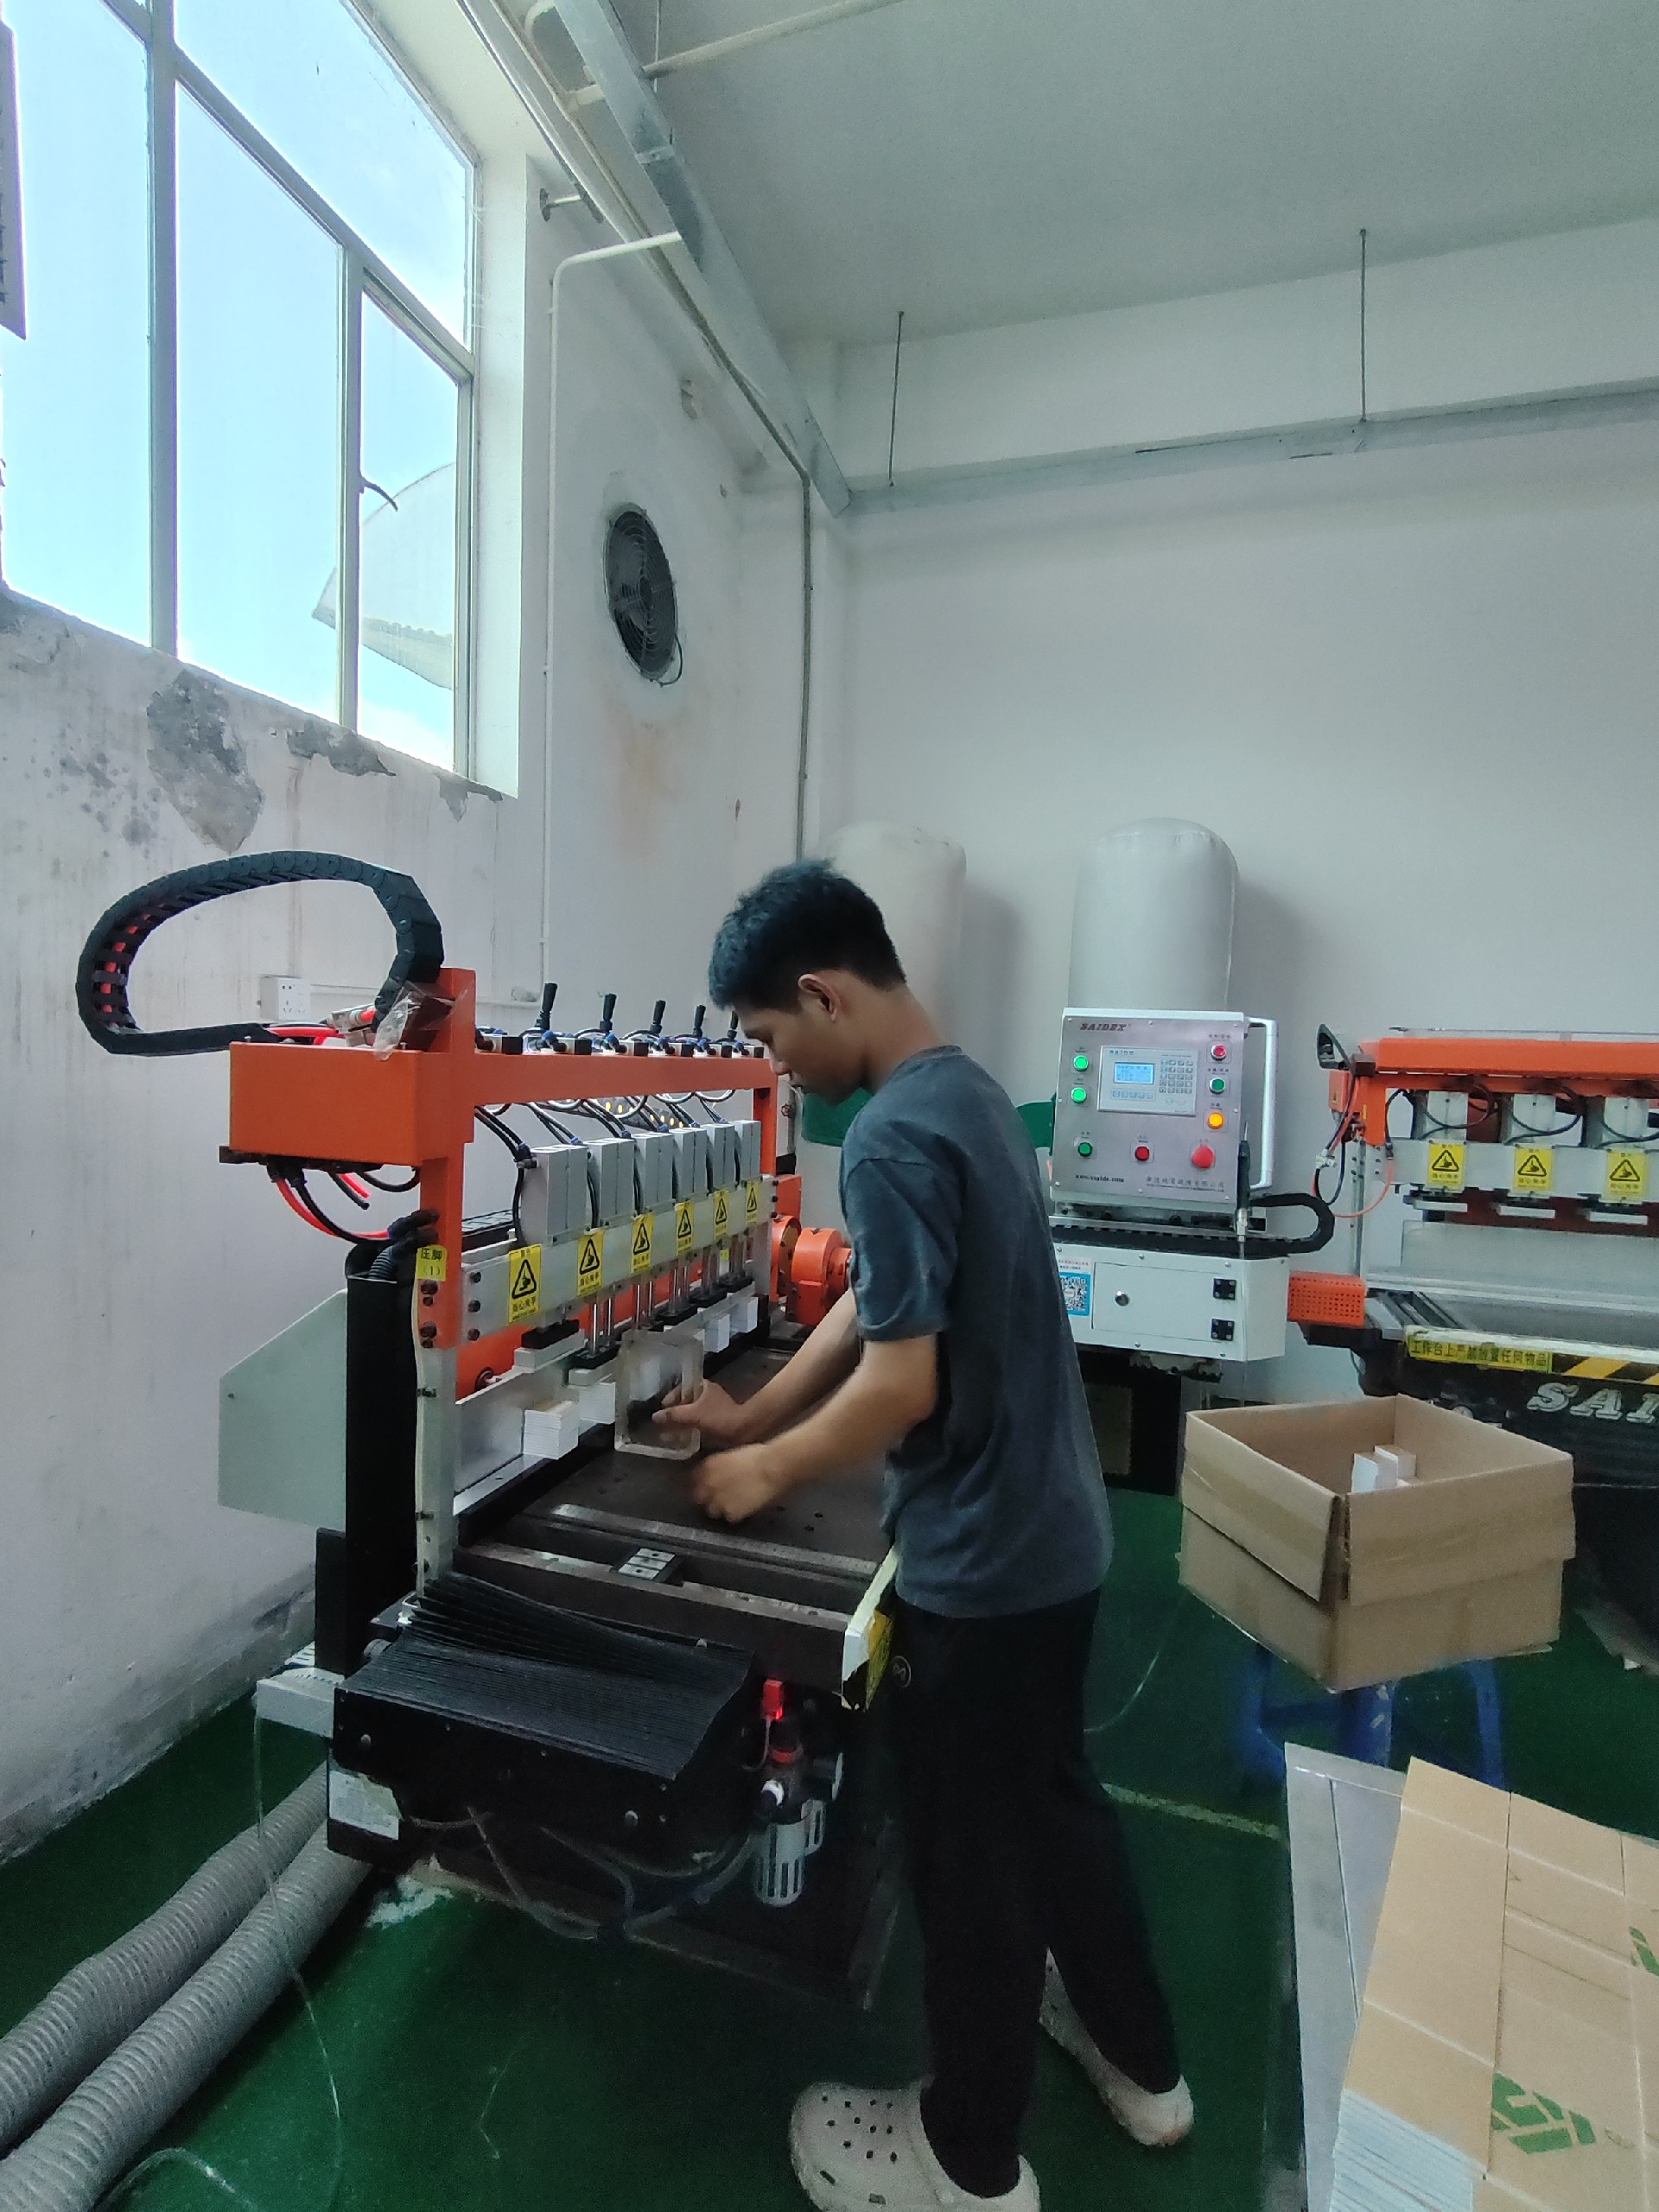
也可以直接来厂。厂子在深圳,2007 年建厂做到现在,5000 余㎡ 厂房,5 套进口设备配 10 条流水线,50 名高级技师在岗,年产能 10 万件以上。过了 ISO9001 与 RoHS 两道体系认证,A 级纳税人,水滴信用 846 分。板材用全新料,透光率 92% 及以上;精度三级:通用 ±0.3mm,常规产品 ±0.2mm,CNC 精雕与激光切割 ±0.1mm。常规件 48 小时出样附 DFM 报告,急单 72 小时出货,次品率千分之一以内,全年交付准时率 98% 以上。
常见问题
亚克力仪器面板开孔的公差一般怎么标?
答:按用途分级。过孔和走线孔标 ±0.3mm,元器件配合孔标 ±0.2mm,定位销孔和视窗这类精定位位标 ±0.1mm 并注明「CNC 精雕工序」。不写工艺限定容易扯皮。
为什么 ±0.1mm 一定要注明精雕?
答:因为 ±0.1mm 是 CNC 精雕这道工序的能力值,不是所有切割都能达到。常规切割走的是通用精度 ±0.3mm。图纸上标清楚工艺,报价和验收口径才一致。
孔口崩边能补救吗?
答:轻微崩茬可以倒角提掉;崩得深或者已经往里延伸出微裂纹的,不能补,只能换件。崩边不只是难看,它是结构隐患,锁紧受力后会从孔口往外裂。
方孔的四角能做成直角吗?
答:做不成真直角。铣刀是圆的,角上必然留圆角,只能靠小刀清根把角做小。我们一般建议标 R0.5 或 R1 的允许圆角,工艺省事,强度也更好——尖角是应力集中点。
亚克力上能直接攻螺纹吗?
答:不建议。牙浅、受力易崩,拧几次就滑牙。我们推荐热熔铜螺母、预埋嵌件,或者自攻螺丝配预留底孔三种方案,按受力要求和拆装频率选。
开孔和印刷哪个先做?
答:先开孔,后印刷。印刷时拿孔位做定位基准,孔和图案的相对位置才锁得住。顺序反过来,开孔时会压伤已印好的图案。
验收时该量边距还是中心距?
答:量中心距。装配靠的是孔与孔的相对位置,板边本身也有公差,量边距等于把两个公差叠起来看。图纸上要标出基准边和基准孔。
能提供检测报告吗?
答:可以。每批随货附首件检测记录和抽检记录,批量件留样封存。需要第三方报告或者验厂资料的,提前说一声,我们准备。
如果你手上有仪器面板要开孔,孔位公差或崩边这两道坎拿不准,打 15602972089 聊两句,或者上官网 https://www.mjyakeli.cn/ 看开孔件的实拍。美杰亚克力定制在深圳,投影仪和刀具台账都在车间摆着,欢迎带着实物来现场试装一遍再定。
延伸阅读:
- 仪器面板亚克力加工精度要求:https://www.mjyakeli.cn/news/TechnicalQA/374.html
- 工业亚克力CNC加工公差:https://www.mjyakeli.cn/news/TechnicalQA/369.html
- 亚克力CNC加工厂家怎么挑:https://www.mjyakeli.cn/news/IndustryTrends/386.html
本文数据来自本厂订单交付记录与公开资质,未使用无出处的夸大表述,供采购方对照核实。