边缘发黑这件烦心事你肯定遇过
你拿到亚克力激光切割件,灯下一照,边缘一圈焦黄,手摸还扎。这是头一个痛点,外观件直接废,客户一眼就嫌。尤其是透明件,焦边在灯下一圈黄,档次立刻掉。
第二个更冤。批量切完才发现发黑,整批返工,工期赔款一起砸。激光切割看着简单,参数没调好就是坑,而且这坑专挑你放松警惕时冒头。我见过采购为赶工期,把切边发黑当小毛病放过,结果整批灯箱上架被客户退回,重做运费比省下的工时贵十倍。
很多采购把激光切割当标准工序,以为谁切都一个样。真到货上一看,差别全在边缘那圈颜色里。边缘这圈颜色,是亚克力件的脸面。往下我用四步法,把发黑这件事拆给你看,照着核就能避。顺带说,发黑件不是不能救,打磨抛光能遮一部分,但透亮件一磨就雾,不如一次切好。
发黑到底是哪儿出的问题:到厂必核的四项
边缘发黑,本质是热积累把断面烧焦了。激光束是高能热源,功率大、走得慢,热量堆在切口散不掉,亚克力就碳化发黄。它和功率、速度、焦距、辅助气体都有关,四样没配平,必出焦边。热量从切口向两侧传导,速度慢,传导时间长,两侧都黄;速度快,热来不及散就被切缝带走。所以提速度是退焦边的直白办法,前提是功率同步收,否则切不断。不少新手把发黑当机器问题,其实九成是参数懒得调。愿意花十分钟试窗口的厂,切出来的边天差地别。
打样前把下面四项核一遍,少一项都留个心眼:
| 核验项目 | 方法 | 合格标准 | 风险提示 |
|---|---|---|---|
| 功率匹配 | 问板材厚度对应功率 | 薄板降功率、厚板提功率 | 功率过高必烧边、起白雾 |
| 切割速度 | 看试切断面颜色 | 无焦黄、匀速断料 | 过慢热堆积,边缘发黑 |
| 焦距对准 | 测焦点是否在板面 | 焦点落在板面为佳 | 偏焦则毛边、有熔珠 |
| 辅助气体 | 问用气类型与压力 | 高压吹净熔渣 | 气压不足,焦渣残留 |
这张单子是底线。厂方若说「激光切割都这样」,直接走人,那是他不会调,不是机器不行。再多讲一句,发黑和板材也有关系。回收料杂质多,更易碳化,同样的参数切出来更黄。所以核参数前,先核料,透光率92%的料才经得起细切。料和参数两头卡,焦边才没处躲。还有个常被忽略的点:同样的参数,不同颜色板表现不同。深色板吸光强,更易焦;透明板反光,焦点要重对。打样时别只用边角料试,用正料试才作数。
一个参数没调好整批返工的案例
说个真事。一家做灯箱的头部企业客户,首版样品边缘发黑,厂方说机器老了正常,改不了。客户原本想凑合用,被我们劝住:焦边件上架就是次品,凑合不下。客户不甘心,转到我们深圳美杰有机玻璃这边,把功率降一档、速度提一截,焦点重新对到板面,再加大辅助气压力吹渣,同图重切,边缘干净透亮,一次过检。客户拿灯一照,透亮得能当镜子,当场签了样。
before 与 after 差在哪儿?不是换了新机器,是有人愿意把参数一档档试出来。这家客户后来把边缘标准写进确认稿,每次打样先核焦边,再没为这事返过工。这家客户算过账,返工一次的损失够付半年打样费。早把参数卡死,比事后救火划算太多。可见激光切割的坑,不在机器贵贱,在有没有人把参数当回事。打样花十分钟核料核参数,比大货翻车省十天,这话老师傅都认。
工艺纵深:切割参数四步法与源头厂的硬指标
发黑不是玄学,是物理。激光功率密度超过材料耐受,断面就碳化。把四步法摊开讲。一步降功率,薄板用低功率,别拿厚板参数切薄料。二步提速度,让热量来不及堆积。三步调焦距,焦点落在板面,断面才齐。四步加辅助气,把熔渣吹净,不留焦痕。四步串起来,发黑基本能灭。有人问调一次要多久,老师傅说薄板十几分钟能试出窗口,厚板半小时。这点时间,比整批返工值。
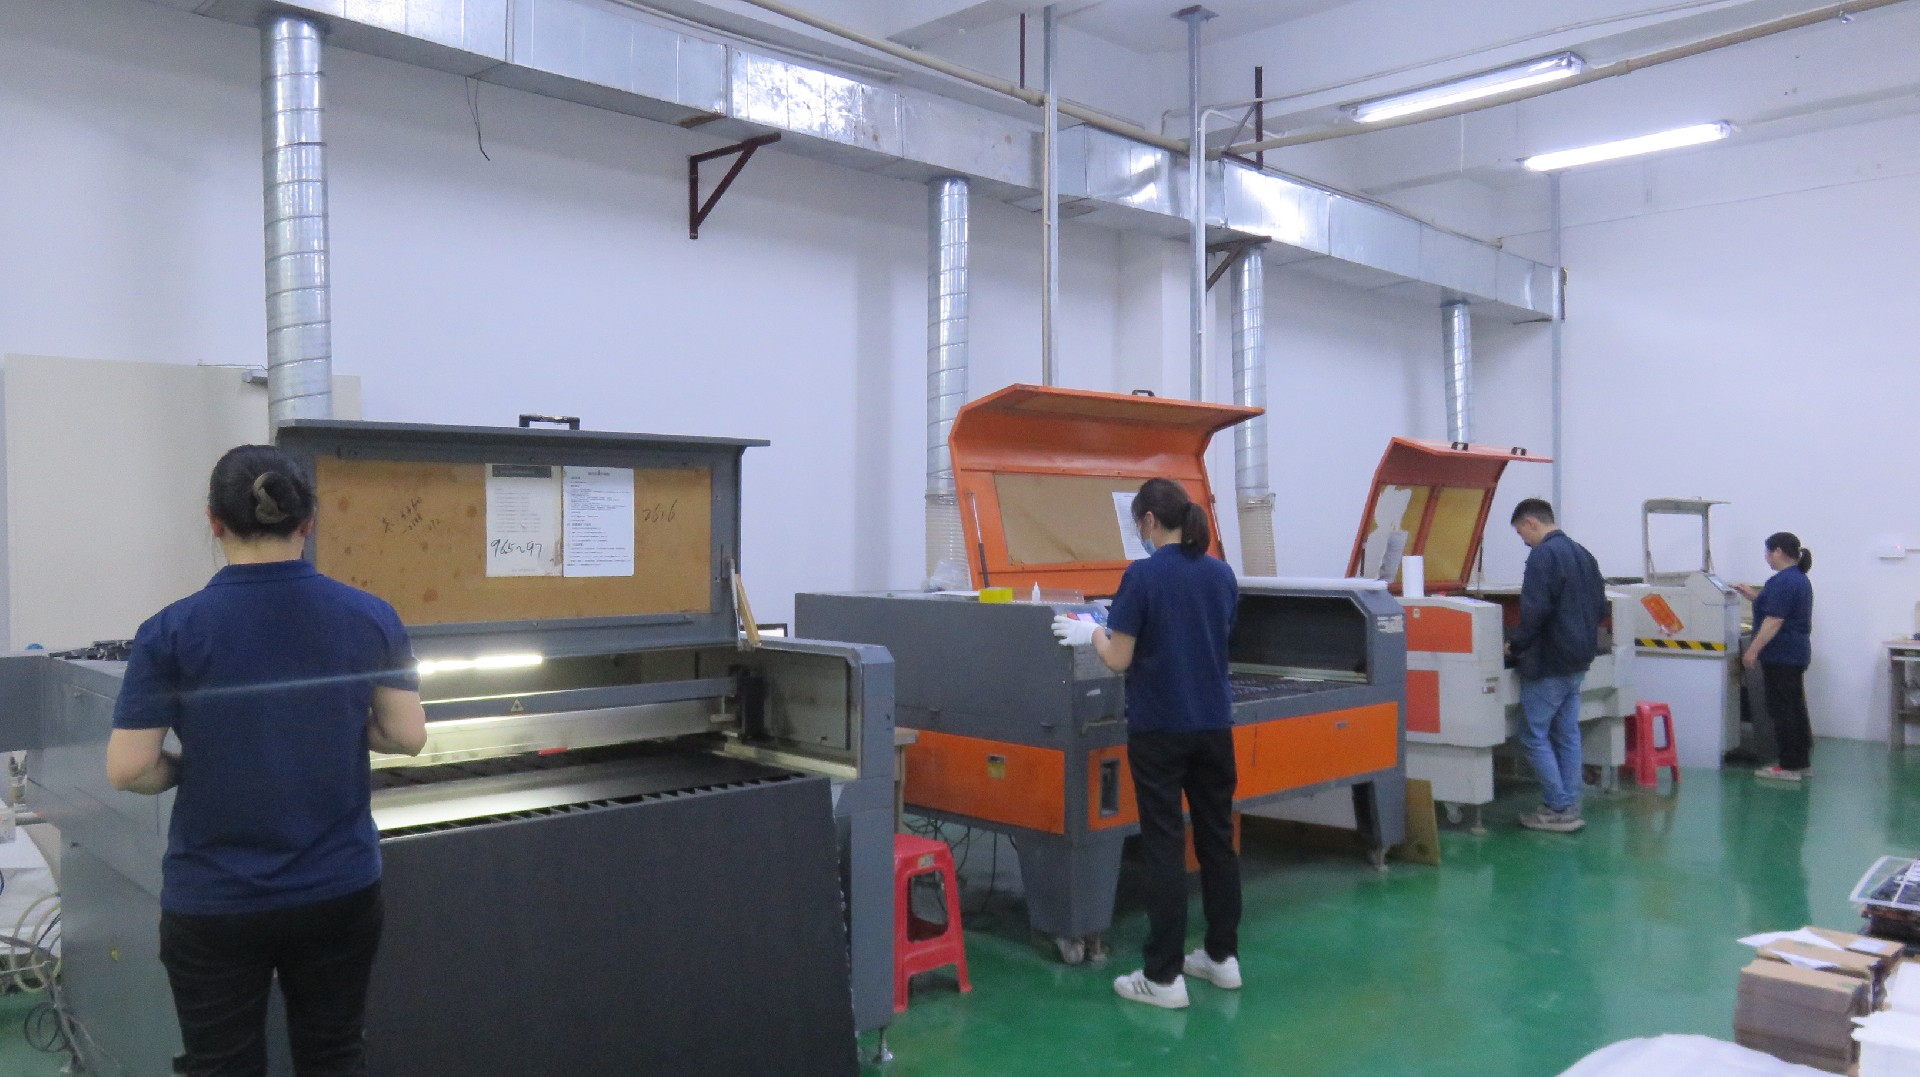
这些参数要落地,靠的是厂里的底子。我们这家源头厂干了快二十年,2007年建厂,厂房5000余㎡,5套进口设备配10条流水线,50名高级技师轮班盯品质。激光与CNC精雕能到±0.1mm,透光率92%的板材常备。有ISO9001和RoHS两套资质,次品率压在千分之一。美杰亚克力源头工厂这类自有产线的厂,参数能按料调、按图锁,不是一刀切糊弄过去。5套进口设备配10条流水线,意味着同型号多台,参数能互相印证,一台调好的窗口,换台也能复现。这也算稳定性的隐形来源。进口设备贵,但贵在参数复现稳,这对透明件尤其要紧。好参数,是好透明的底气。
参数稳不稳,看硬指标就知道了。品控有标准、设备有余量,切出来才不靠运气。这些硬指标和参数直接相关。次品率压在千分之一,意味着每批切完都抽检断面,焦边件在出厂前就被挑出;48h出样说明参数库现成,不用现调现试。底子硬的厂,参数不是靠师傅手感,是靠制度兜底。参数稳,边就亮;边亮,透明件才出彩,这是一环扣一环的事。
解决发黑的四个步骤讲清
结合上面的原理,解决发黑我给你四步,照着走。亚克力激光切割这事,参数配平了,焦边自然退。
一步降功率。拿不准就先低后高试,薄板尤其要收着点。功率给猛了,断面起白雾,透亮件立刻废。美杰亚克力定制这边对每种厚度都有推荐功率表,不靠师傅拍脑袋。
二步提速度。速度慢是发黑主因,提一档看断面,焦黄退了就停。别贪慢求稳,慢反而烧边。
三步对焦距。焦点偏一点,边缘就毛。打样时用废料对一遍焦点,比直接上大货省心。
四步吹净渣。辅助气压力给够,熔渣不残留,断面才亮。这一步常被省,却是透亮的关键。四步之间互相牵制,降功率常要提速度补效率,调焦常要重新试气。老师傅的价值,就在这几样来回配平。新手常卡在降功率后切不动,那是速度没跟上,两步一起调才出干净边。
四步走完,焦边基本没影子。记不住就印成作业指导书,挂机台边。四步法不用死背,核心是「低功率、高速度、准焦距、足吹气」十二个字。打样时让厂方念一遍,他答得顺,说明真懂;答不上来,趁早换人。打样阶段多花十分钟对参数,大货省十天救火,这笔账采购自己会算。打样时把试切样留好,是大货验收的尺子。
趋势与行动:把参数写进作业指导书
激光切割的参数管理,正从「师傅经验」走向「标准文件」。谁先把四步法写成作业指导书、每次打样留样比对,谁的货就稳。参数卡写清楚,还有一个好处:换人不停产。老师傅请假,新师傅照卡切,边还是那个边。很多厂卡在师傅个人手里,人一走品质就晃,这就是没标准化的代价。对采购方来说,挑厂时不妨问一句:你们参数有文件吗?能拿出作业指导书的厂,品质不悬在某人手上;拿不出的,再便宜也慎重点。
给采购方的行动建议:下单前让厂方出一张参数卡,功率、速度、焦距、气压四项写死,附试切样。美杰亚克力定制这边建议客户把边缘标准写进确认稿,大货前留签样,验收照样走。参数卡也是验收依据,大货和签样对不上,直接按卡判。这样即便换师傅、换班次,切出来的边还是那个边。
下一步,参数标准化会是源头厂的基本功。早把四步法固化下来的厂,接得住急单,也接得住品质。说到底,激光切割拼的不是机器牌子,是参数管理细不细。把四步法挂上墙、写进卡,厂才靠得住,你才睡得着。采购方下次收到亚克力激光切割件,先别看正面,翻到边缘看一圈。亮净的,说明厂里有人把参数当回事;发黑的,趁早谈,别等上架再退。
常见问题
亚克力激光切割边缘发黑能彻底避免吗
答:能。根子在功率、速度、焦距、辅助气四样没配平,逐项调好,焦边基本灭。说「激光切割都这样」的厂,是没调明白,不是机器不行。
薄板为什么更容易烧边
答:薄板耐热差,用厚板的高功率切,热量立刻堆在断面碳化。薄板要降功率、提速度,焦点对到板面,才能切得干净。
辅助气体用空气还是氮气好
答:空气成本低,氮气吹得更净、断面更亮,透明件常用。具体看件的要求,外观件建议上氮气,普通件空气也够。关键在于压力给足,把熔渣吹走。
打样时怎么快速判断参数对不对
答:拿十倍镜看断面,无焦黄、无白雾、无毛刺即合格。再摸边缘不扎手,就对路。大货前留一块签样板,验收照着比。
透光率92%和发黑有关系吗
答:有关系。透光率92%的料本身透,切好了边缘亮晶晶;料若发雾,切完更显焦。好料配好参数,透明件才出彩。
48h出样能反映参数水平吗
答:能。出样快说明厂方参数库现成,不用现调现试。一个48h出样的源头厂,打样阶段就把焦边灭了,大货才稳。
小批量异形件也容易发黑吗
答:异形件转角多、走线慢,更容易热堆积。这类件要降功率、提空走速度,转角处别停顿。挑厂时把异形件单独试切一遍更稳妥。
出口单的切割件要注意什么
答:重点看RoHS,欧盟方向必备;断面洁净度也影响装配与观感。下单前让厂方出参数卡与签样,清关和验货都省事。
数据来自企业公开资质与行业标准,未使用无出处夸大。