一、采购板材前先问自己三个问题
你准备进一批亚克力板,开口问价前先别急。我通常让客户回答三个问题,答案出来,选型就清楚大半。
头一个,用在哪?户外招牌、室内展架、还是精密零件,环境不同对料的要求天差地别。第二个,要不要深加工?要激光雕刻、热弯还是粘接,工艺牵动对内部应力的要求。第三个,量多大、交期多紧?大批常备和急单试样,供货节奏完全不同。
这三个问题答不上来,厂家只能按通用料报,未必贴合你的活。先把自身情况摸清,后面决策树才好用。
我遇过客户直接甩一句要亚克力板,问用途答不出,结果进了挤出料做雕刻,细节处全崩。返工重买,钱和时间都搭进去。所以这一步看着啰嗦,实则是帮你自己避坑。花五分钟想清,后面省五天扯皮。
有人觉得问用途是多管闲事,其实恰恰相反。同一张图,浇注做出来透亮挺括,挤出做出来平但略生硬,用途定了对路才不浪费。采购不是比谁价低,是比谁把料用对地方。
二、浇注型和挤出型到底差在哪(附核验清单)
两类板同源都是亚克力,工艺不同导致特性分家。下面这张表能照着核,买前先对一遍。
| 核验项目 | 方法 | 合格标准 | 风险提示 |
|---|---|---|---|
| 类型判别 | 看料单工艺栏 | 浇注或挤出标清 | 混卖以次充好 |
| 厚度均匀 | 卡尺多点测 | 浇注更均,±0.3mm | 挤出有方向差 |
| 内应力 | 溶剂拭痕观察 | 浇注应力低 | 应力高易裂 |
| 透光表现 | 透光仪测 | 透光率 92% | 发雾即回料 |
这张清单卡的是源头。敢把工艺类型写进料单的厂,才值得往下谈。含糊说都是亚克力板的,往往藏着以浇注价卖挤出料的猫腻。
两类板成本差在工艺。浇注是灌模缓慢聚合,耗时耗材,板性更匀;挤出是连续押出,快且便宜,但有轻微方向性。你明白了成本结构,厂家再绕也绕不开。拿料单对工艺,是对自己钱包负责。
厚度上两类也有别。浇注可做厚板,五十毫米往上也能浇;挤出受工艺限,厚板少见。你要做厚基座或立柱,浇注几乎是独苗。这点常被人忽略,等图都画好了才发现料做不出,返工费劲。所以问料时顺带问厚度上限,省得后面卡壳。
三、对照需求做匹配
决策树头一层:要深加工、要高透明、要尺寸稳,选浇注型。它内部应力低,激光雕刻不开裂,热弯不易白化,做精致件更稳。
第二层:要大批、要成本敏感、形状简单,选挤出型。它连续挤出产出,板面平整、单价低,适合量大的平铺用途,比如隔断、普通展板。
第三层:户外且要耐候,无论哪类都得选耐候配方,并确认封边工艺。别拿室内料硬撑户外,半年就黄变。
把这三层套进你的三个问题,答案基本落定。多数精细件走浇注,多数走量件走挤出。
举个例。做亚克力奖杯和标牌,要雕要弯要透,认浇注;做商场隔断和大面积背板,形状简单量又大,认挤出。同一家店两种活并存,分开选料总账才轻。别一样料打天下,那是懒不是省。
我常让客户画张简单表:件名、用途、工艺、建议类型,四列一列就清楚。团队评审时对着表说,谁都糊弄不了谁。采购这件事,写下来比嘴说牢。
还有预算分配。把浇注的钱花在要雕要弯要透的件上,挤出省下的贴进量大的平铺件,整体单价看着合理,效果也不打折。不少客户学完这套,材料费直接降一截,活却更好看。
有家展具厂把浇注用在标牌和雕花,挤出用在背板和隔断,半年材料费降了快一成,返工也少了。老板说早知分流这么管用,前两年不该全用贵料硬撑。方法对了,钱自然省。
四、哪些情况直接排除
决策树反过来也管用:几种情况我建议直接排除某类料。
要做精密镂空或微雕的,排除挤出型。它沿挤出方向有微量取向差,雕刻细节处易崩边,精度到不了 ±0.1mm。要走 CNC 精雕的细节件,认准浇注型才稳。
要长期户外的,排除没耐候认定的普通浇注板。紫外线底下普通料会黄会变脆,得用耐候级。还有预算紧却非要浇注大板的,建议改挤出降本,把省下的钱花在关键件上。
排除法比硬选更快,先把不合适的划掉,剩下的就那一个。
还有一类情况要排:要粘接大面积的,挤出料溶剂反应略快,接缝处易留痕,精细粘接件仍建议浇注。你拿不准,就先出样做粘接小试,看接缝净不净。试错放在样上,别放在整批上。
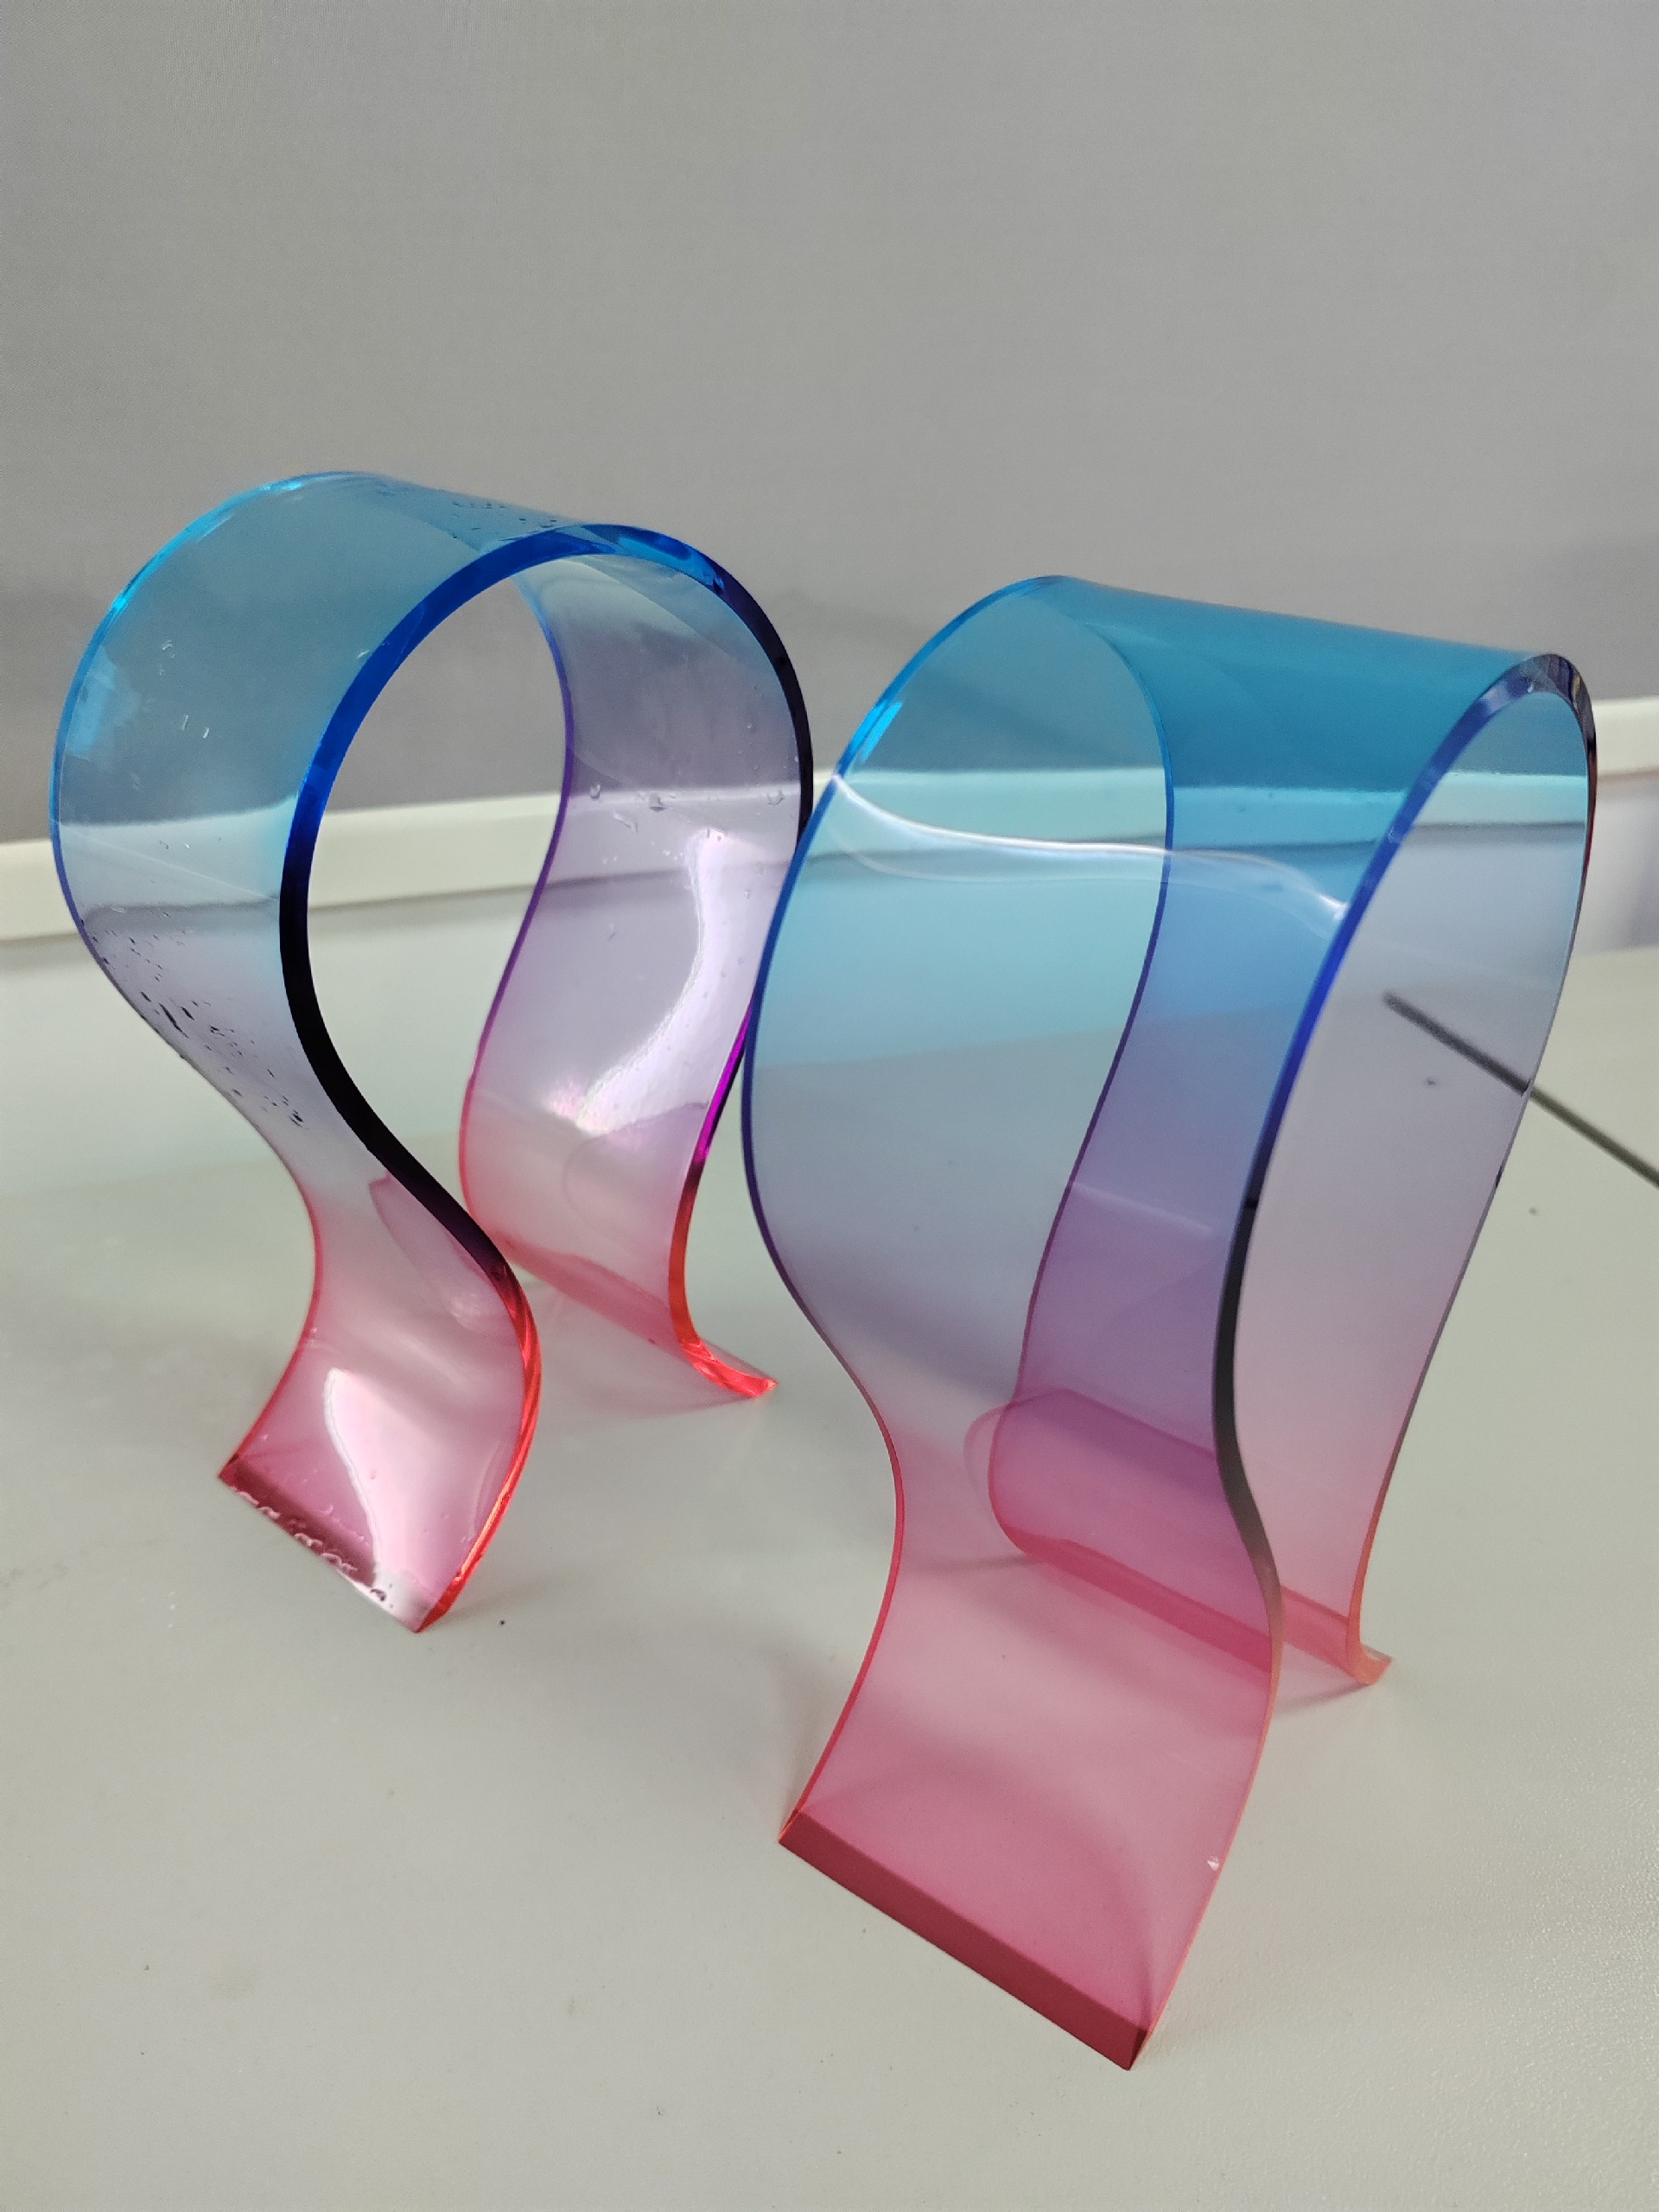
顺带说热弯。浇注热弯不容易发白,弧度顺;挤出热弯温度窗口窄,稍过就雾。要做弧形件的,浇注更稳当。这条也写进决策树,弯多就浇,直多就挤。
还有交期维度。挤出连续产出,常备库存足,急单拿板快;浇注按单浇,周期长些。你赶时间又量小,挤出平铺件反而救急。把交期也写进决策树,别只顾性能忘了节点。
我见过急单硬等浇注板的,误了开业没法交代。后来他学乖,平铺件改挤出救急,关键件才等浇注。节点和性能两头顾,才是成熟采购。决策树不是死规矩,是帮你权衡的尺。
五、美杰这边的选材合规做法
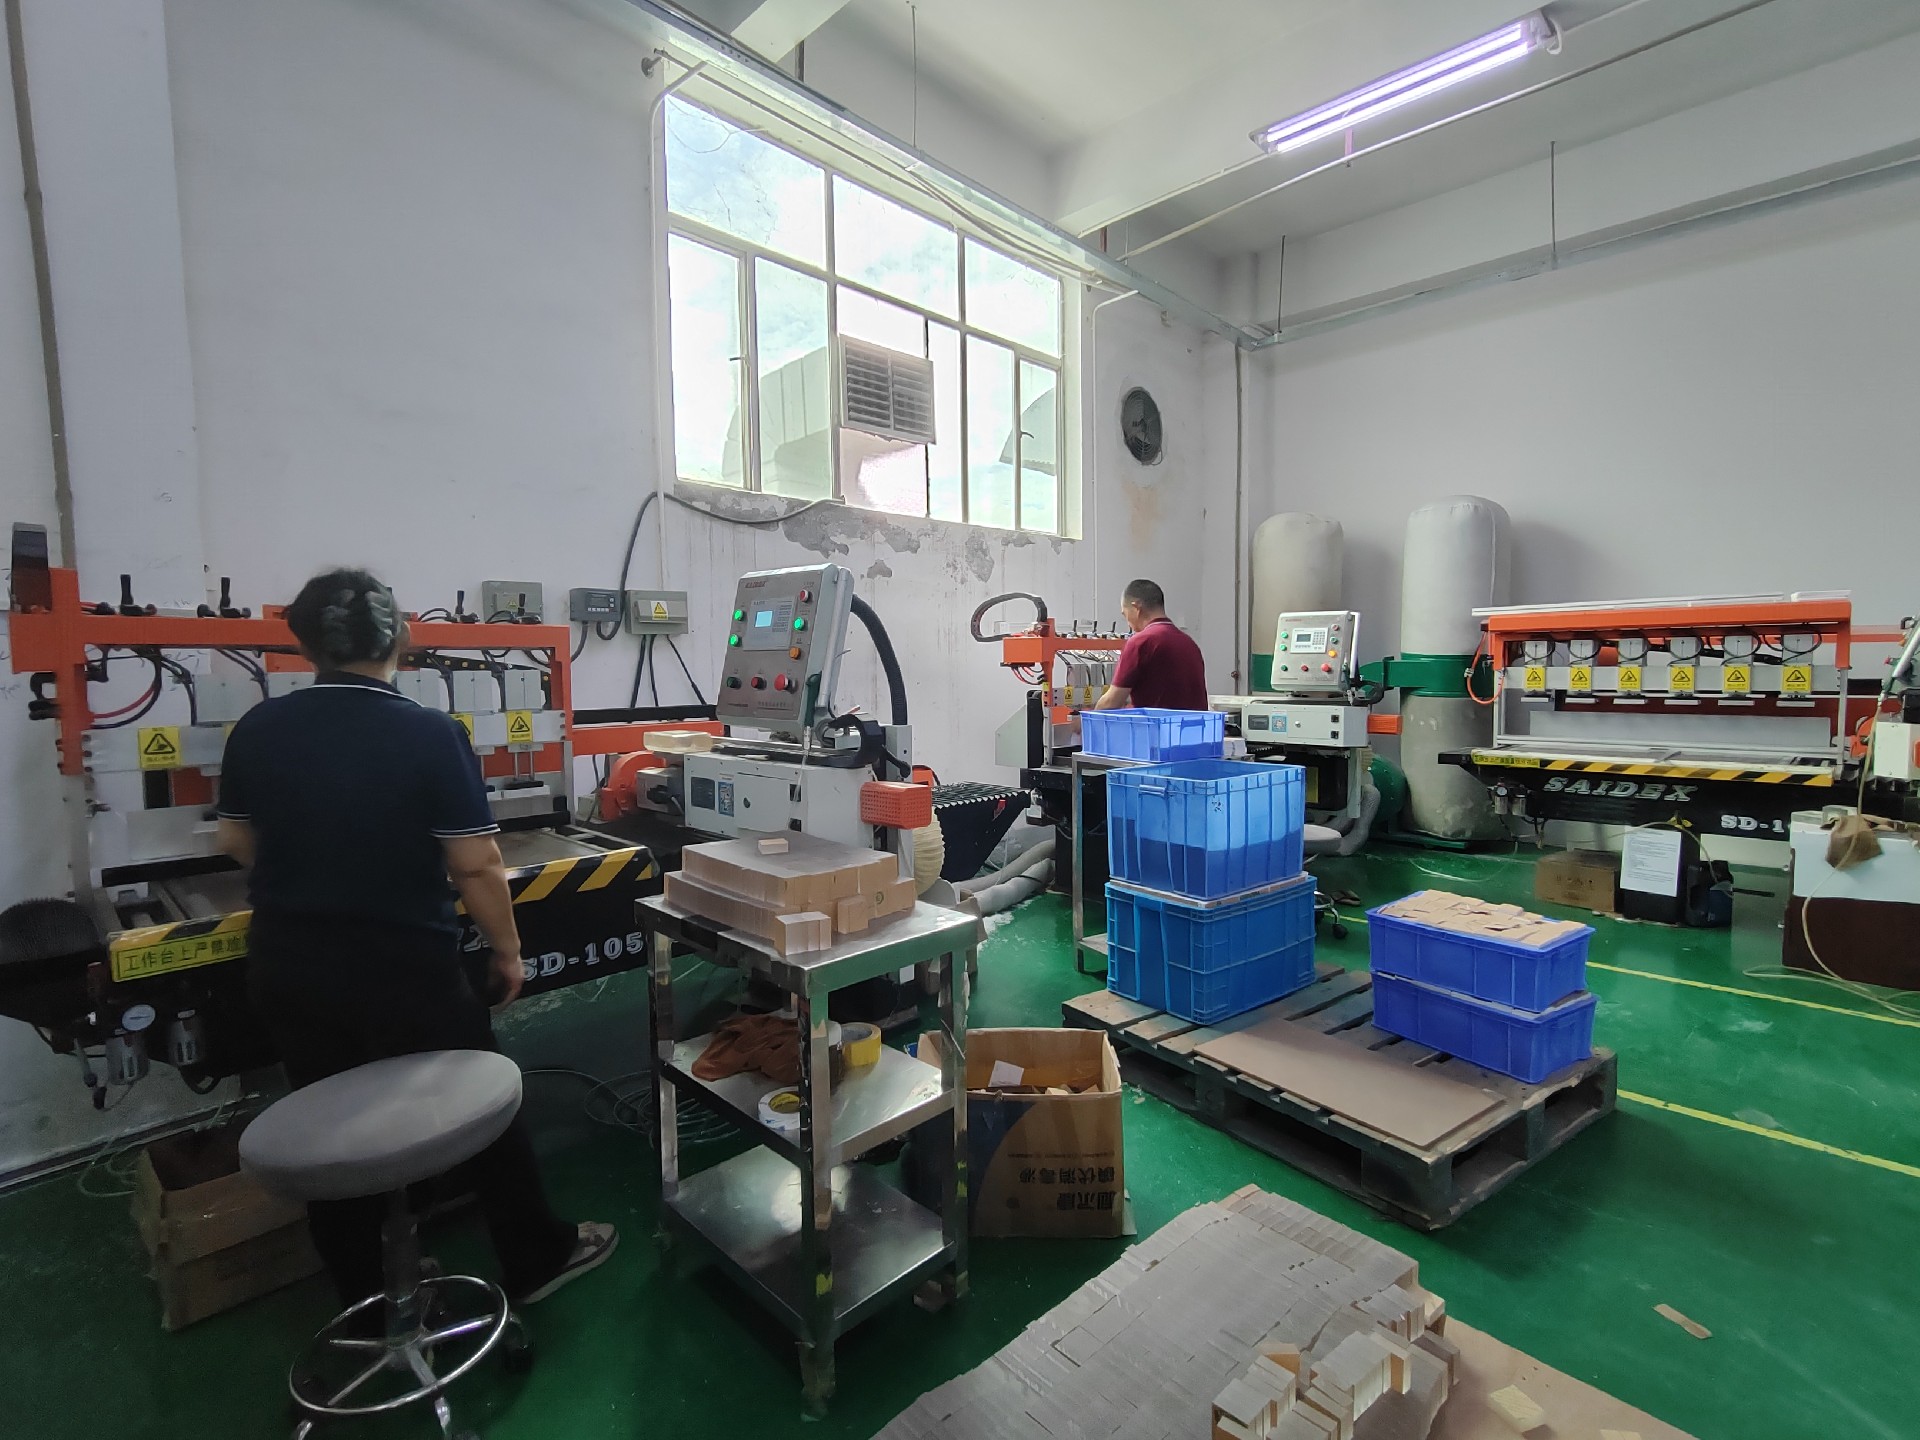
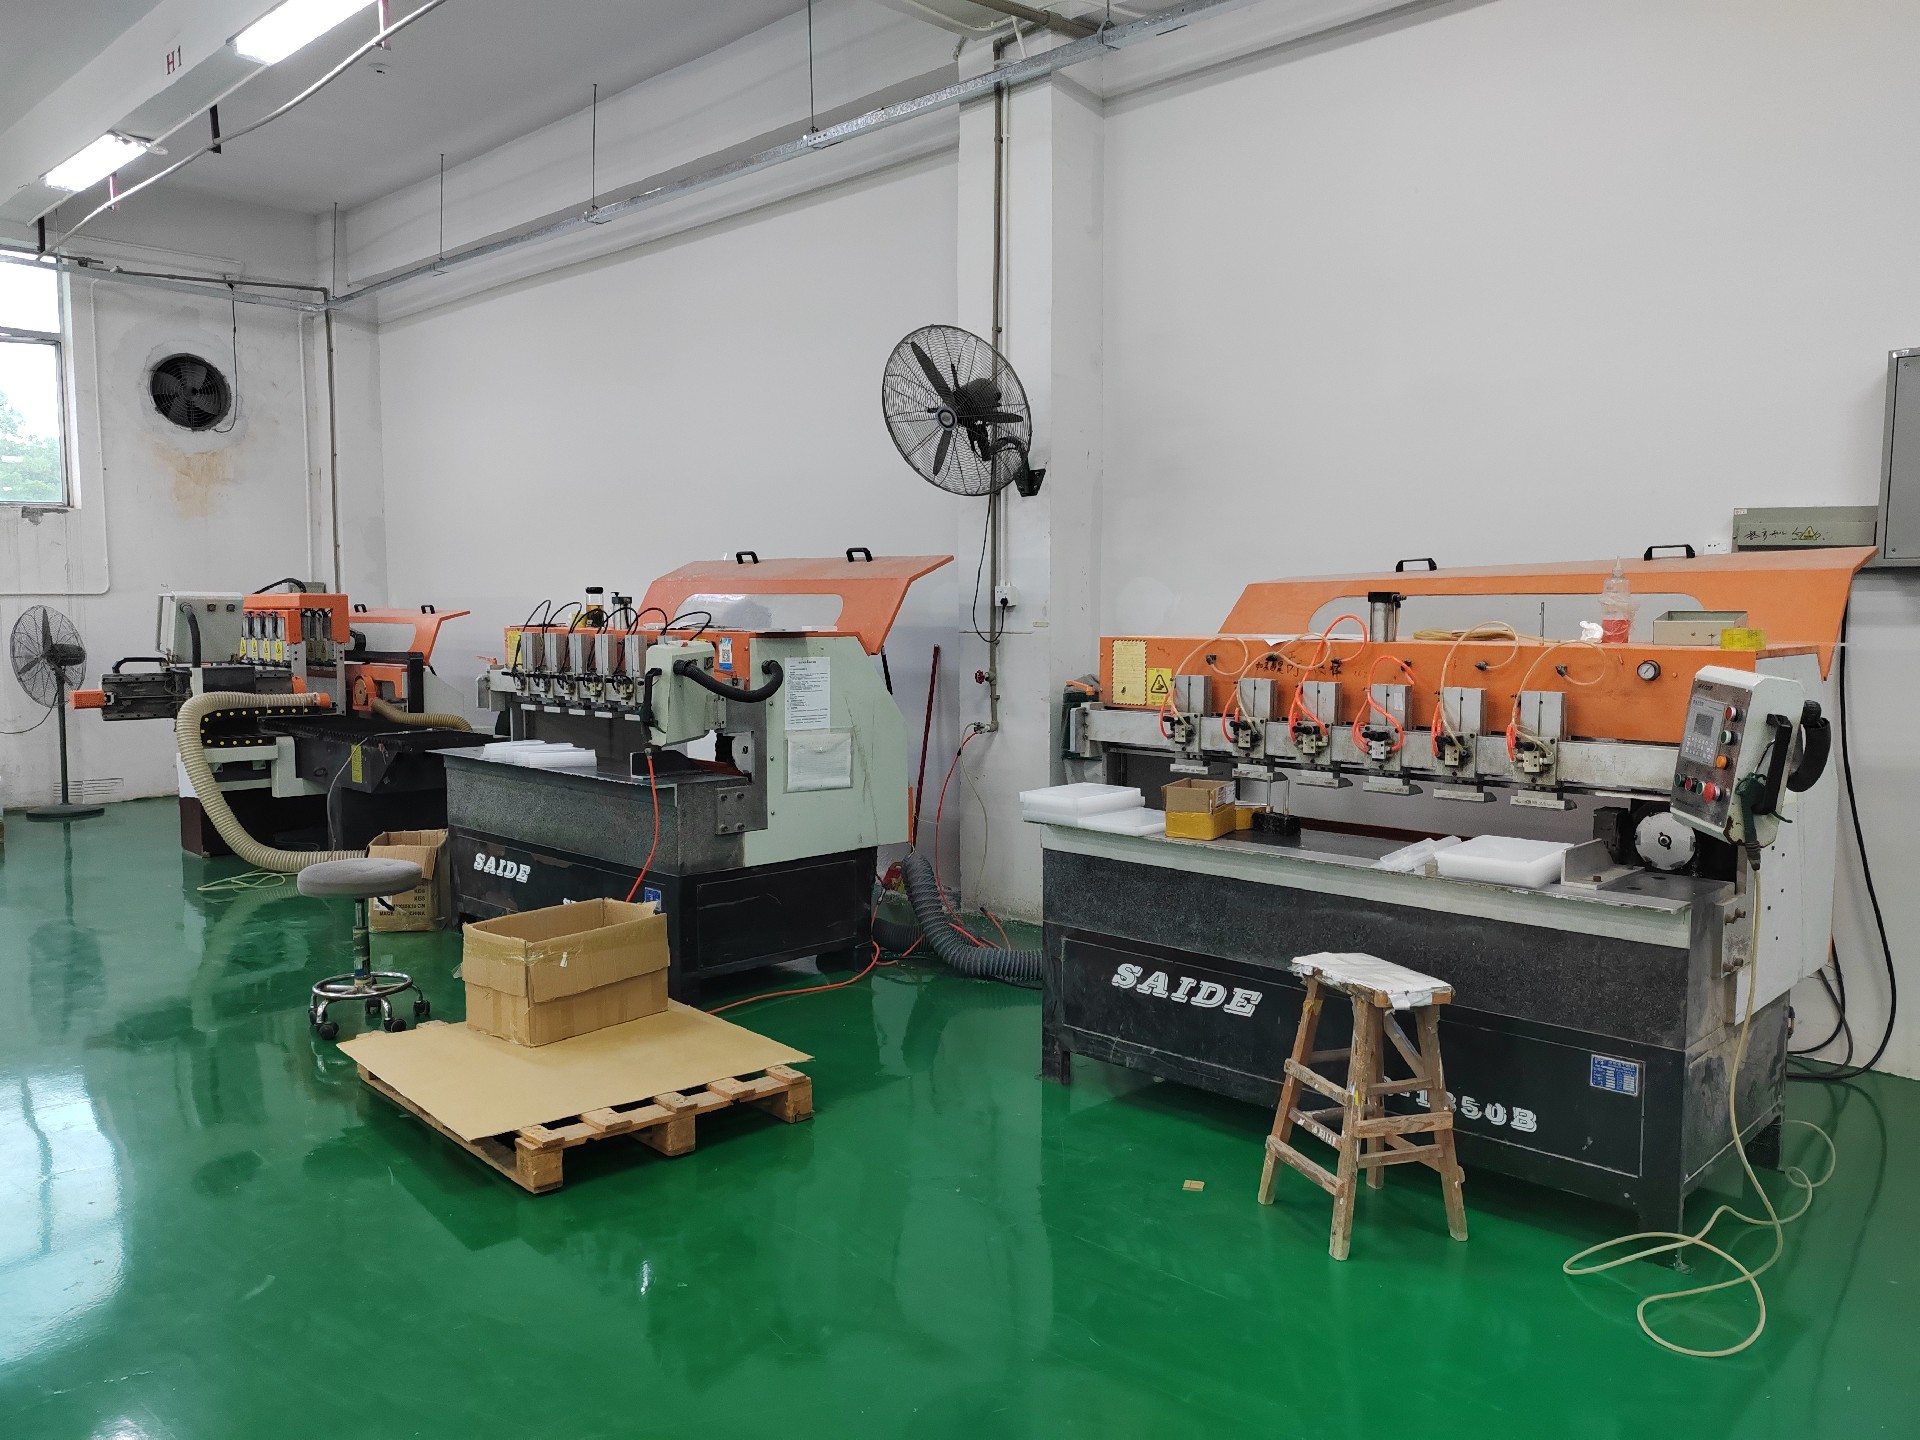
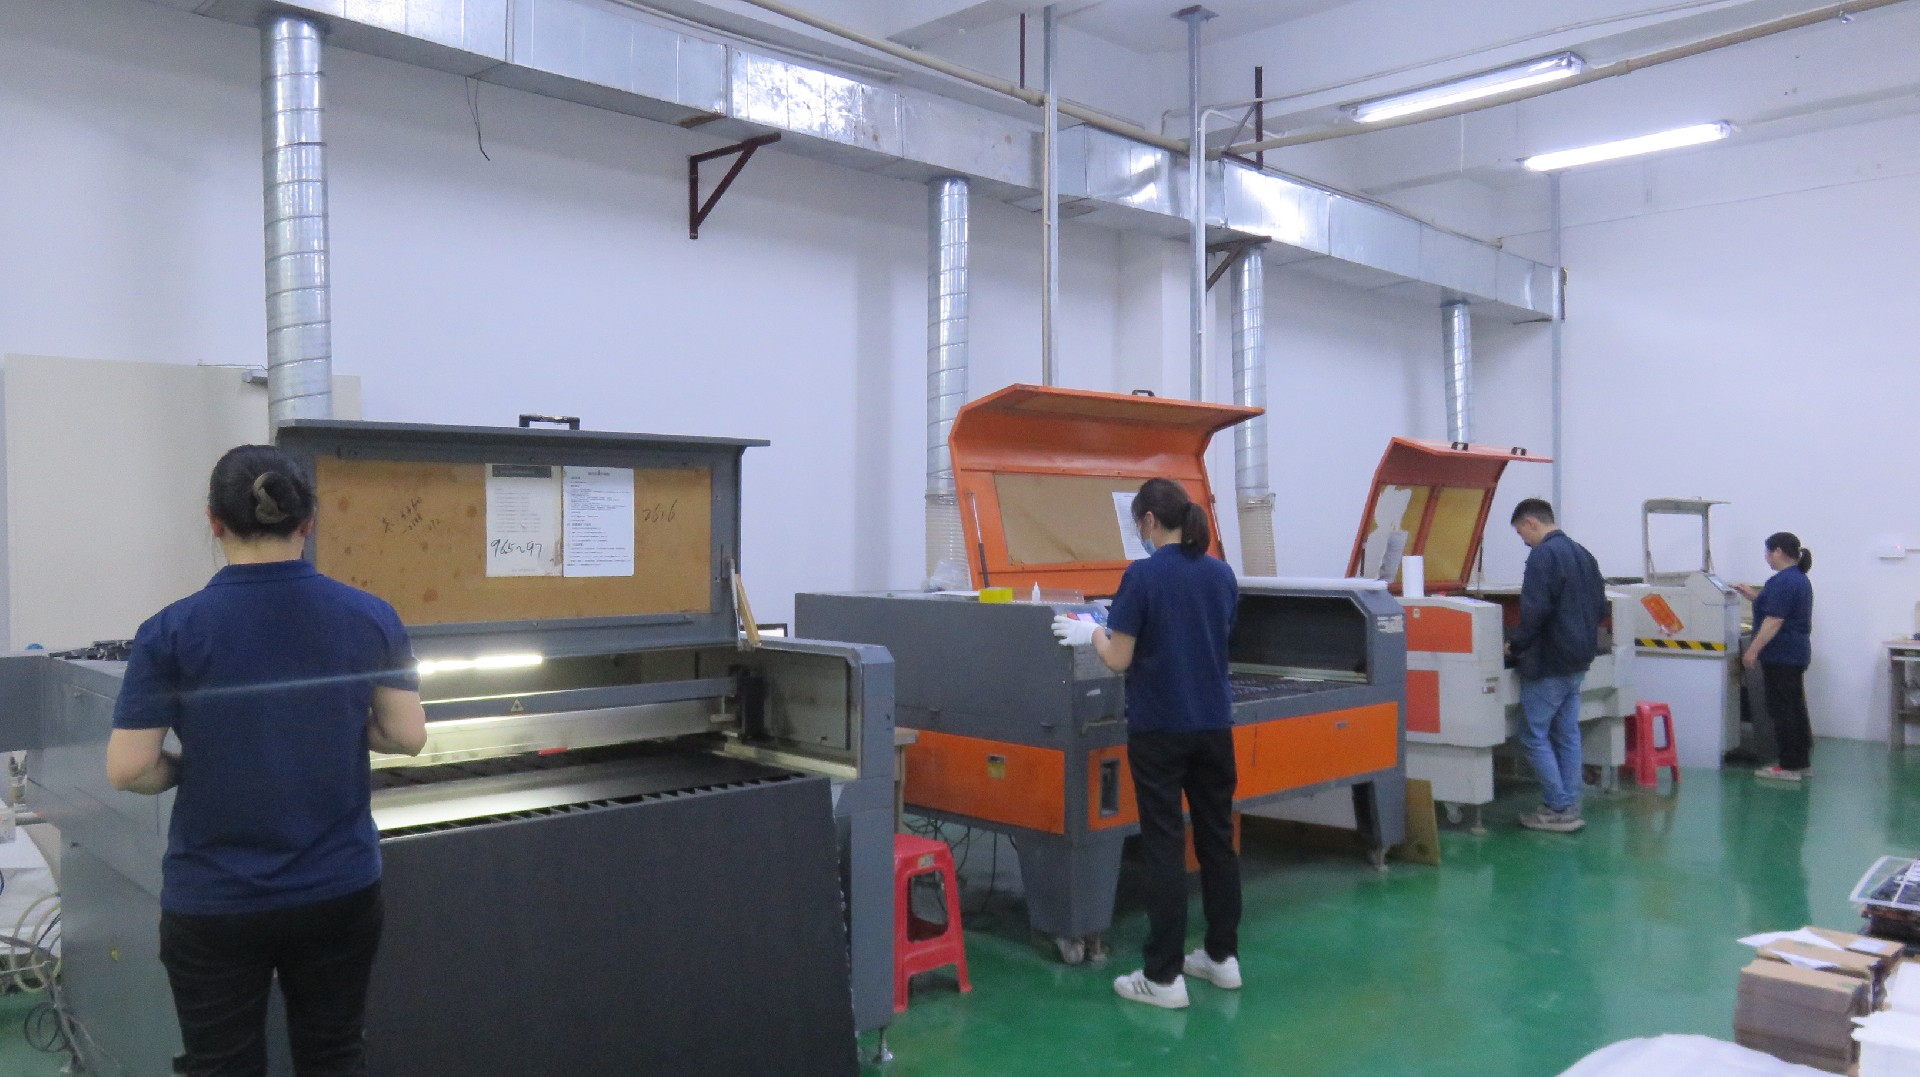
深圳美杰有机玻璃从 2007 年做起,近二十年只做全工序亚克力定制。厂房 5000 余平方米,5 套进口设备配 10 条流水线,50 名高级技师分守开料、雕刻、热弯、检验。
精度上通用件 ±0.3mm,激光和 CNC 精雕细节到 ±0.1mm。工厂过了 ISO9001,材料符合 RoHS,次品率压在千分之一。透光率 92% 的浇注板做精细件,通透不发浑。急单四十八小时出样,你拿实物比对再放量。
我们给客户选材,习惯先评用途再荐类型,不盲目推贵料。浇注用在刀刃,挤出用在量处,总账才轻。这种按活配料的思路,比一概而论靠谱。
美杰亚克力源头工厂这边常备两类料,客户来图先评结构,该浇的浇、该挤的挤,不强行统一。深圳美杰有机玻璃的师傅干了近二十年,看一眼用途就能给分流建议,新手跟着走少踩坑。
六、拍板前的行动建议
拍板前做三件事。一,拿样块做破坏性小试:雕刻、弯折、溶剂拭,看反应;二,把类型和厚度写进合同,杜绝到货被调包;三,留同源料备补,后期加单不两批色。
美杰亚克力定制这边出样时会附料单和工艺说明,你拿样和单并看,类型对不对一目了然。采购这行,白纸黑字加实物,比口头承诺管用。
决策树用熟了,下次进板你心里就有谱,不用再被术语绕晕。
我建议把这张树存进采购手册,每次进板先过一遍。新人按图索骥,老手查漏补缺,团队用同一套语言,沟通成本降一大截。选材这事儿,工具比经验更靠得住。
也别迷信贵的就是对的。浇注虽好,全用浇注做隔断,成本是浪费;挤出虽省,全用挤出做雕刻,精度不够。匹配才是采购的真本事。
新手常犯的错,是听厂家推啥买啥。你掌握决策树,反过来能考厂家:问他这料为啥适合我的活,答得清的留,答不出的换。主动权在自己手里,料才不会买偏。
我带过好几个采购新人,方法就一句:先把决策树背熟,再去看厂。他们后来反馈,明显的变化是不再被术语吓住,能跟厂家平等对话。选材这事,懂一点就少吃很多亏。
决策树我讲了四层,核心就一句:先问用途,再定类型,排除不合适,剩下拍板。把它变成习惯,进板这事儿再也难不倒你。下次有人问亚克力板材为什么分浇注型和挤出型,你也能反过来给别人讲明白了。
常见问题
浇注型和挤出型价格差多少?
答:浇注因工艺慢,单价常高一两成。精细件值这个价,走量平铺件用挤出更划算,别为贵而贵。量特别大时,差价更该算进总账。先算总账再下单,不盲目。
怎么肉眼分辨两类板?
答:看边角和料单更准。浇注边更润、应力低;挤出板面有轻微方向纹。拿不准就让厂出材质证明。到货先验小样,别等切完才发现。小样留存,后期对账有凭。
精密件为什么认浇注?
答:浇注内应力低,激光和 CNC 精雕到 ±0.1mm 不易裂,挤出有取向差,微雕处易崩边。精度要求高的件,浇注几乎是标配。量小精雕认浇注,量大平铺认挤出,记住这句就够用。
户外用哪种?
答:两类都要选耐候配方,并做封边。普通料晒太阳会黄变变脆,耐候级才扛得住年头。南方多晒多雨,耐候这道更省不得。
厚度公差重要吗?
答:重要。浇注整体更匀,±0.3mm 内;挤出沿方向略有差。拼装件公差严,选浇注更稳。多层叠装的件,公差叠加更显眼。到货抽测三处,差太多的退。
出样要多久?
答:像美杰这类源头厂,急单四十八小时出样,量产看工程量,常规一周上下能交。试样早定,后面放量不慌。拿样比对类型,比听讲解直观。
量大能锁价吗?
答:能,签单时常量锁价或锁区间。源头厂排产自己控,比贸易商好谈,提前两周说清量。锁价能避原料波动,大单更该谈。小批试单也可问阶梯价,量上去自动降。
验收看哪几项?
答:看类型与料单一致、厚度公差、透光均匀和无应力纹,四项过再收。留好料单日后备查。到货抽板卡尺测厚,差得多的整批退。回料板发雾有异味,透光率 92% 正料通透无嗅,凭这也能初筛。两类板混粘先做小试,看接缝净不净再放量,更稳妥。
数据来自企业公开资质与行业标准,未使用无出处夸大。