一、场景:精密件直接精雕,为啥总是超差
薄壁件尤其怕热变形,板越薄蓄热越差,一刀下去温度窜得快。我们做过对比,同是八毫米板,薄壁区比厚实区峰值高十度以上。这也是为什么直接精雕常在薄壁翻车。实测工程师的共识是:薄壁件更该分两道,给热和应力留退路,硬走一刀省下的那点工时,全赔进废件。
你接了个亚克力精密支架的活,板厚八毫米,图纸要求棱线±0.1mm。师傅图快,直接上精雕走完刀路。结果量出来,薄壁处翘了,尺寸飘到±0.4mm外。问题出在哪?就在少了粗加工那一道,热没处泄。
亚克力这材料,切削会生热,热一积累,局部就软就变形。一刀走到底,热量堆在薄壁,精雕的精度全白费。实测工程师都明白,先粗后精不是套路,是给变形留出释放的台阶,热和应力分两道泄掉,件才稳。
有回做光学载具,客户催得急,师傅直接精雕,三十件废了十二件。后来改回先粗后精,一件没废。数据不会骗人,工艺顺序错了,再好的设备也救不回精度,赶工反而赔更多。
二、我们怎么测的
测之前还有个细节:两组要用同批次板,否则原料差异会污染数据。我们每批进料留样,测时用留样板,保证只比工序不比料。检具也提前校准,卡尺和角度规每月送检。这些准备看着琐碎,却是实测可信的前提,数据要拿去说服客户,自己先得站得住。
测试方法不复杂:同板分两组,A组直接精雕,B组先粗加工留余量再精雕。每组取三十件,卡尺量薄壁厚度,角度规复测棱线。下面这张核验清单是实测前的准备项,照着备好再开机,免得白测。
| 核验项目 | 方法 | 合格标准 | 风险提示 |
|---|---|---|---|
| 余量预留 | 粗加工留0.2mm | 精雕前测余量 | 余量过小仍变形 |
| 切削温度 | 红外测温 | 不超六十度 | 超温材料发软 |
| 薄壁厚度 | 卡尺量 | ±0.1mm | 飘出即超差 |
| 棱线角度 | 角度规复测 | 与图一致 | 漂移卡装配 |
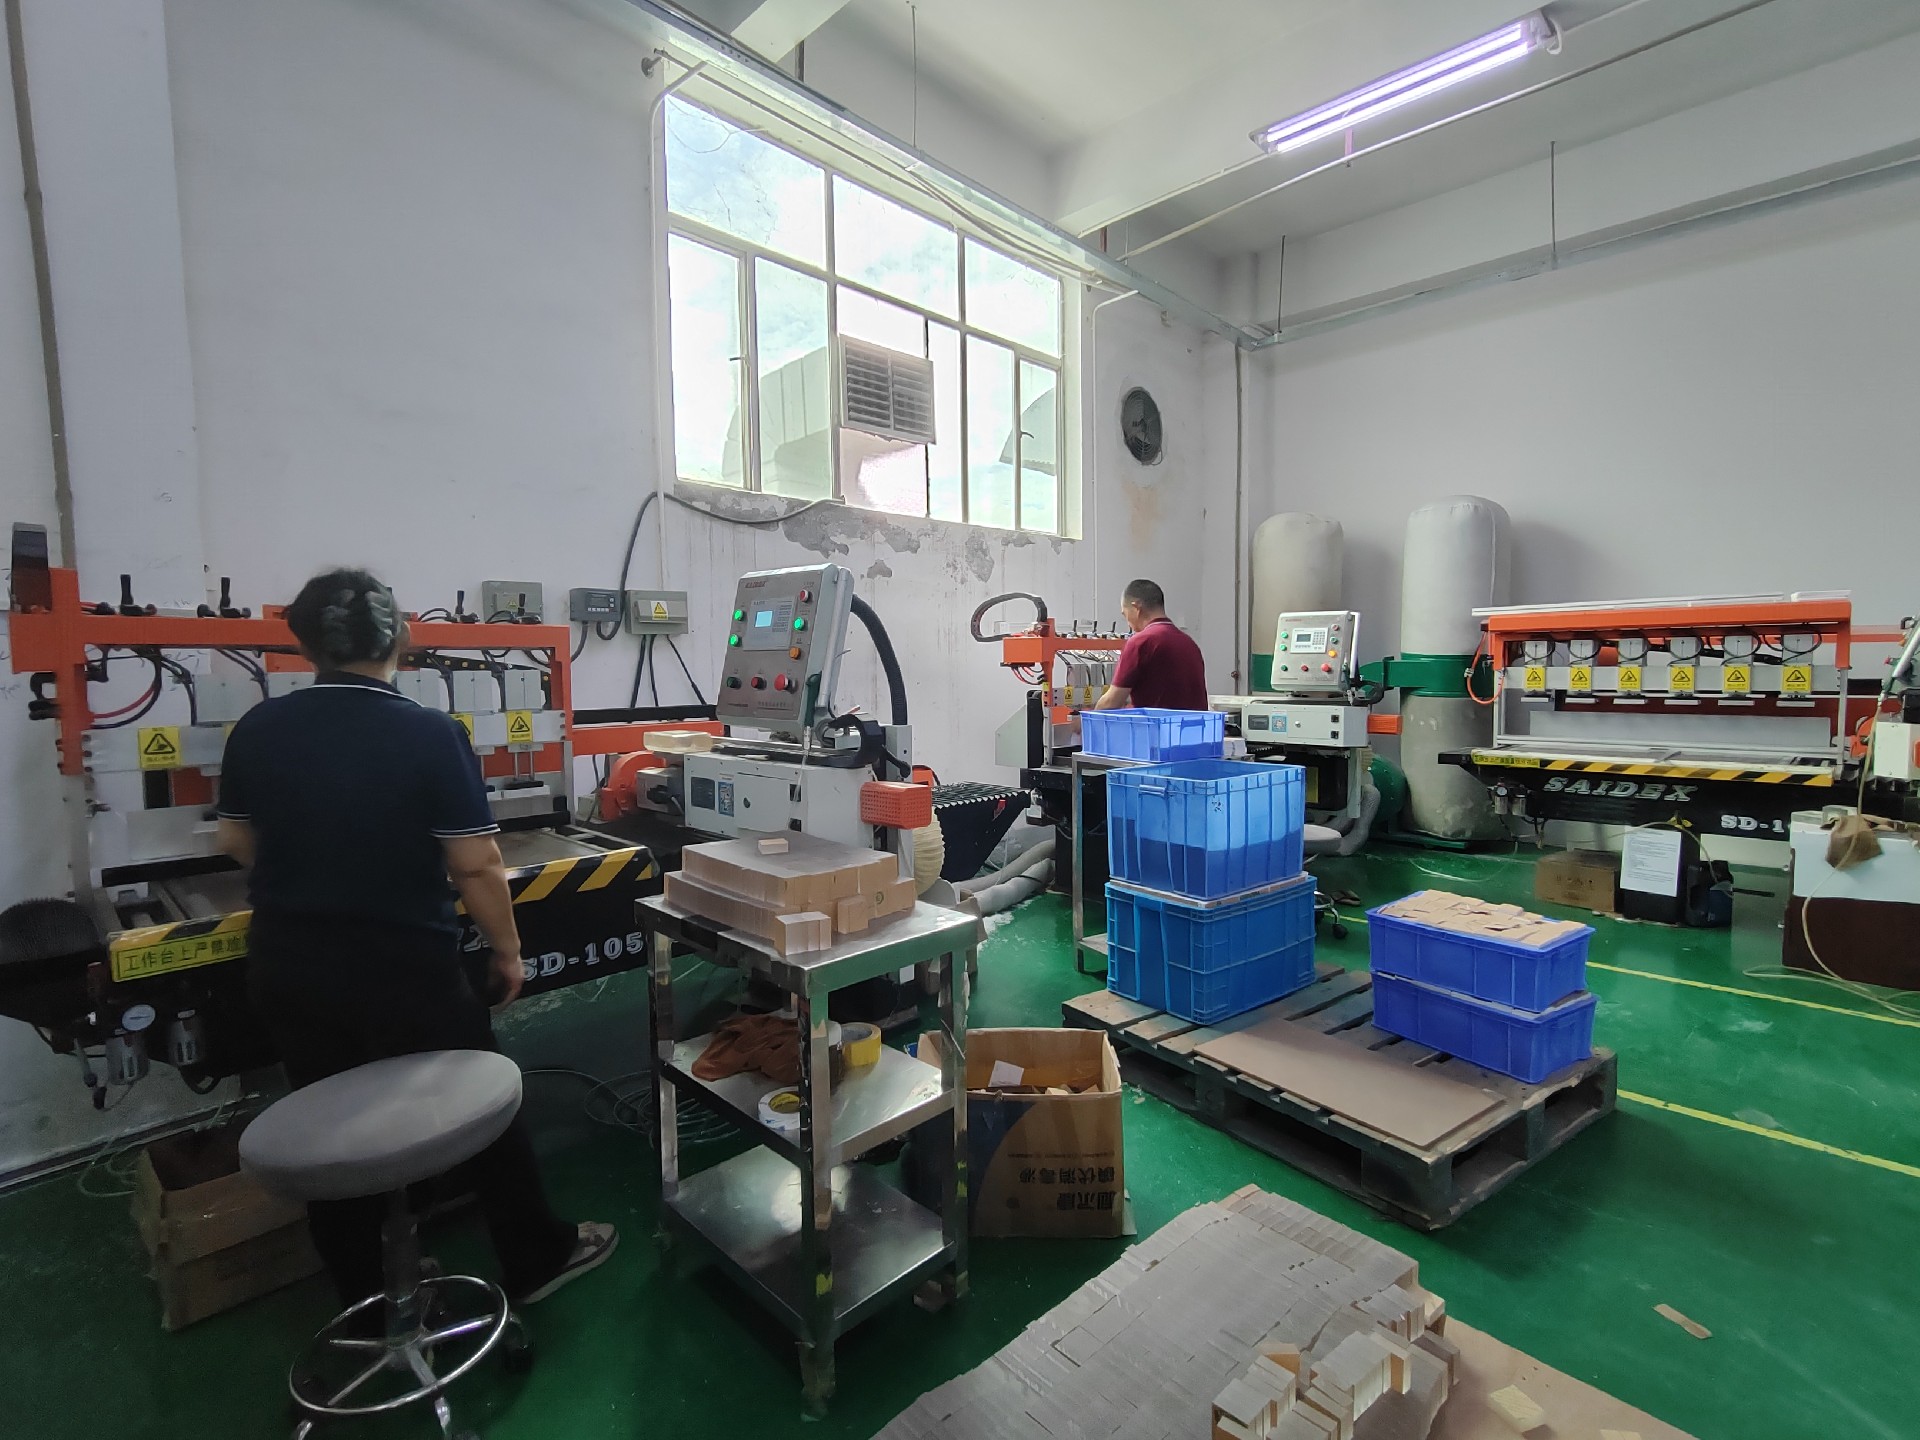
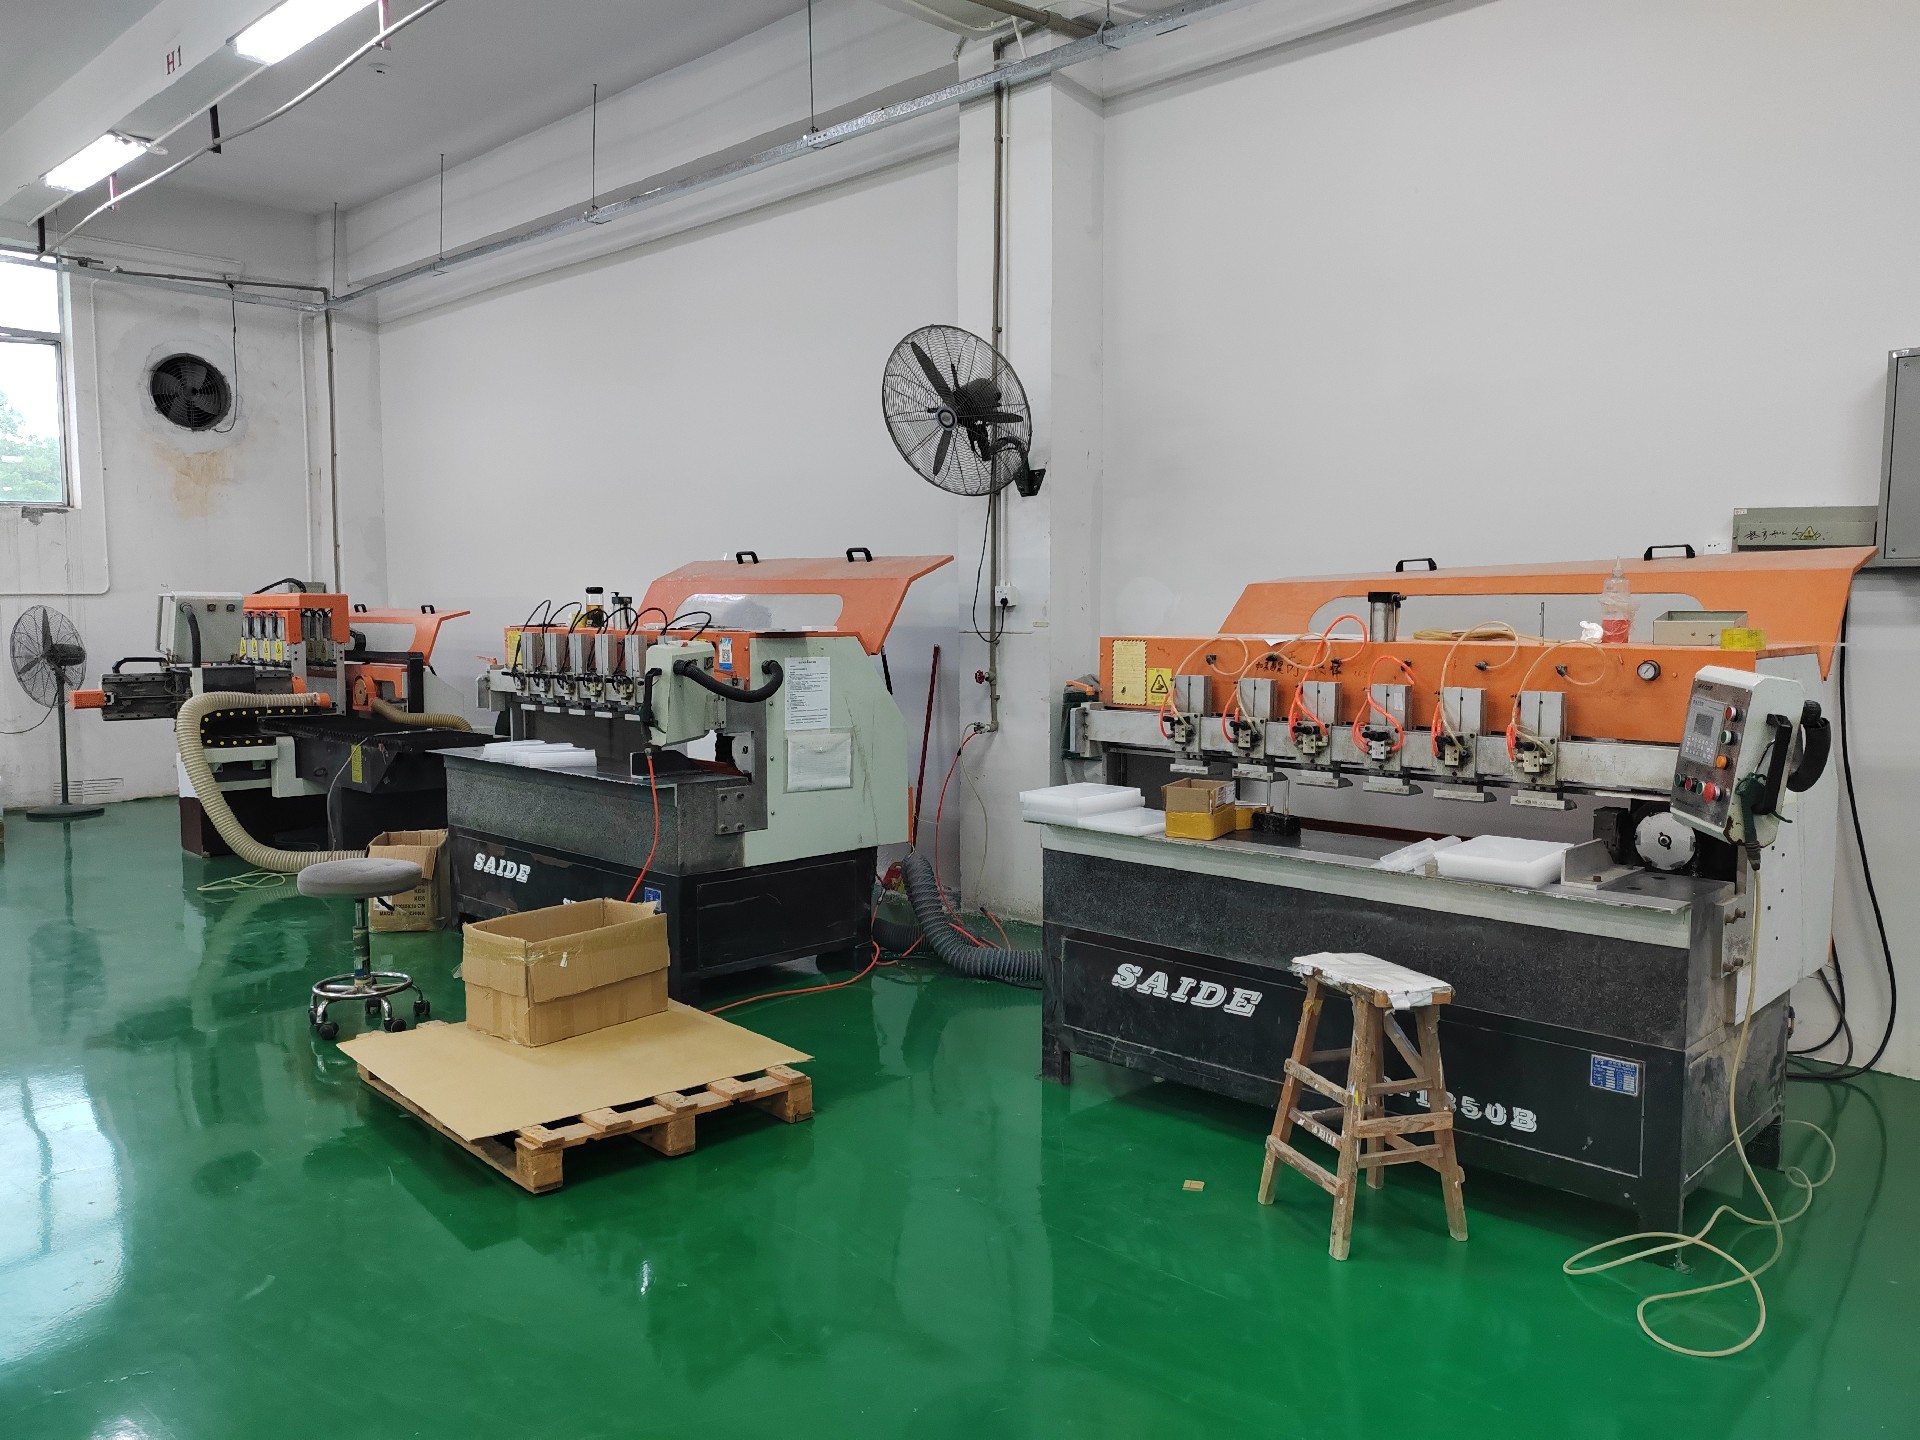
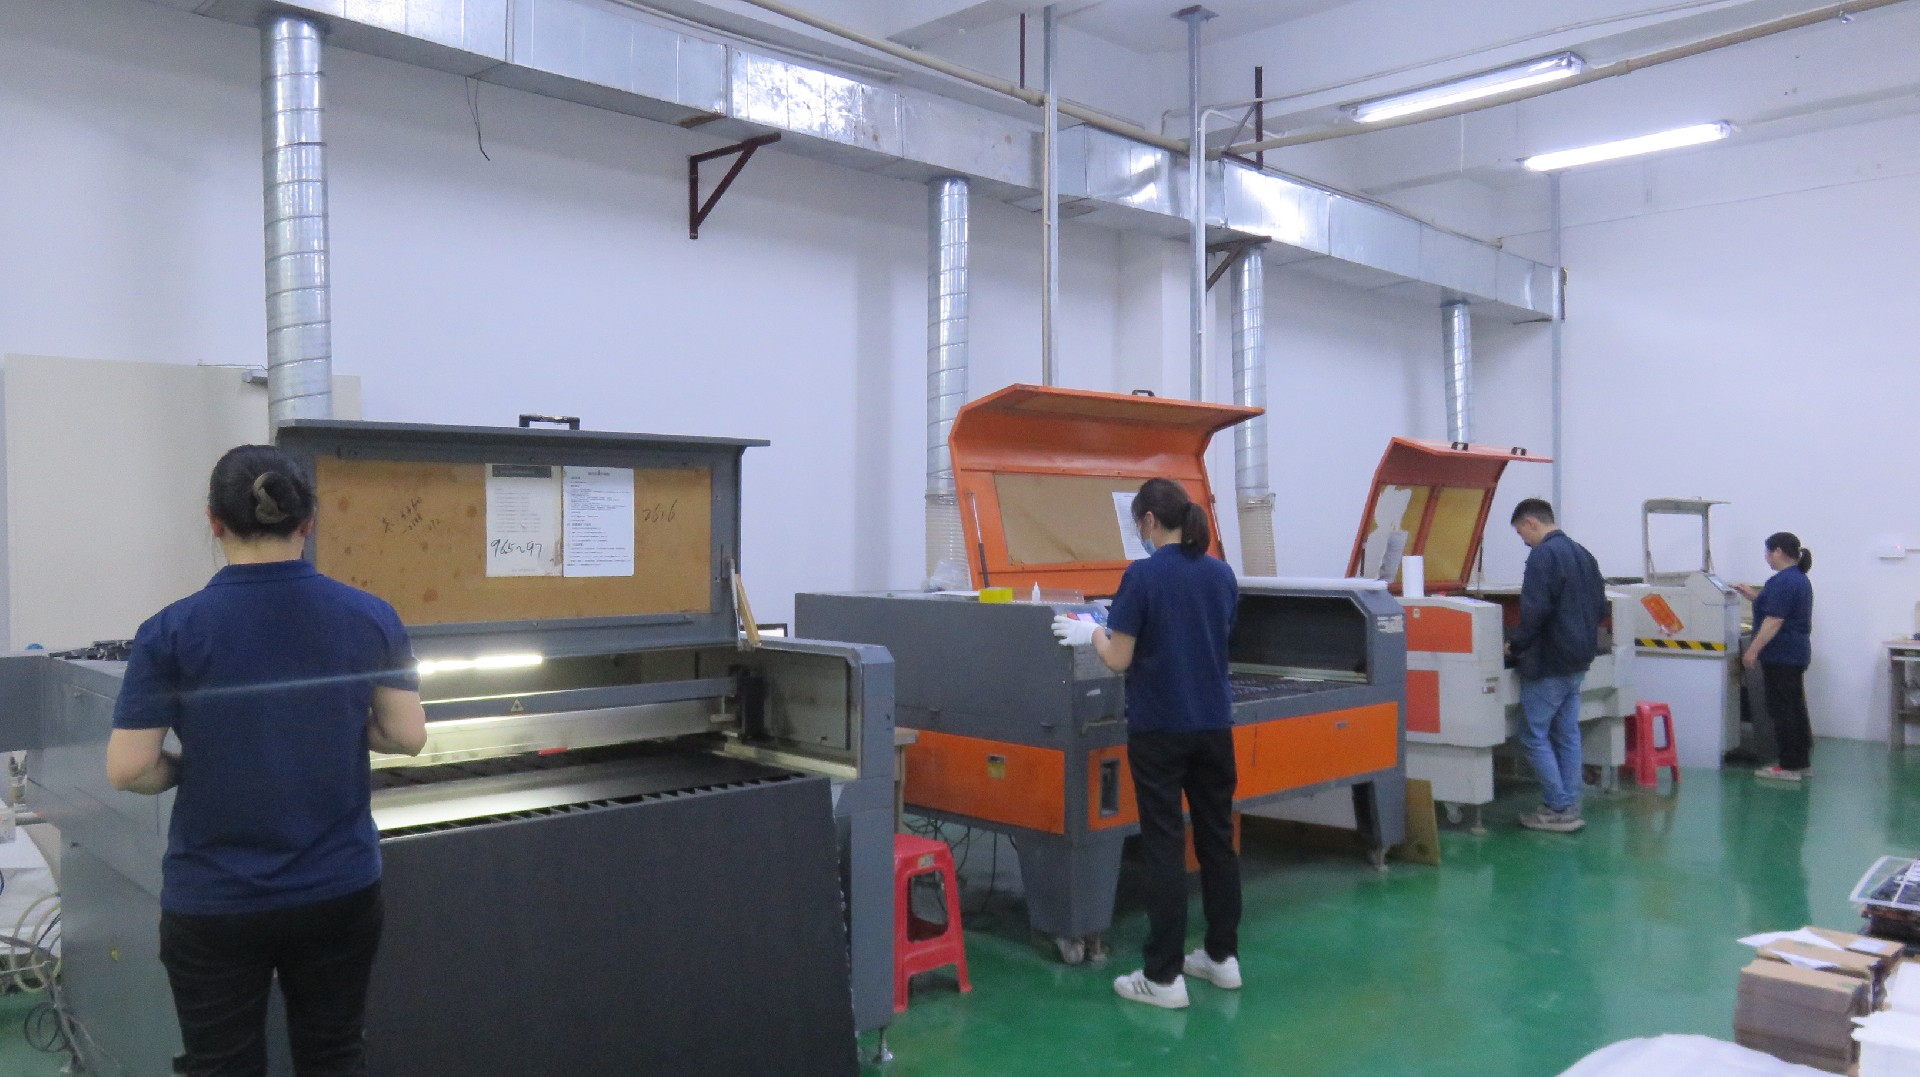
深圳美杰有机玻璃从2007年干起,近二十年全工序亚克力定制。通用精度±0.3mm,精雕±0.1mm,次品率千分之一。厂房5000余㎡,5套进口设备配十条流水线,50名高级技师,ISO9001加RoHS两证齐全。透光率92%板材过检才用,原料稳了,实测数据才可信,否则原料飘忽,测谁都白搭。
三、档位数据对照
温度那行数据,后来我们复测三次都稳,说明不是偶然。B组峰值压在五十一度,正好在亚克力不发软的区间。A组七十二度,材料已经软,棱线自然飘。这张表现在成了我们给客户讲工艺的标配,比嘴说有力。先粗后精不是经验玄学,是被温度曲线证死的工艺纪律。
实测拿数据说话。A组直接精雕三十件,薄壁平均偏差±0.38mm,十二件超差;B组先粗后精,平均偏差±0.09mm,一件超差。温度上,A组刀尖峰值七十二度,B组分两道走,峰值五十一度,差出二十一度。
| 组别 | 工序 | 平均偏差 | 超差件数 | 峰值温度 |
|---|---|---|---|---|
| A组 | 直接精雕 | ±0.38mm | 12 | 72度 |
| B组 | 先粗后精 | ±0.09mm | 1 | 51度 |
before是A组超差四成、废件多;after是B组一遍达标、出样快。数据摆这,先粗后精的道理不用争。两道工序把热和变形分开了,精度才留得住,废件率从四成掉到百分之三,这道工序省不得。
四、工艺怎么把数字稳住
余量留多少也讲科学,不是越大越好。留多了,精雕负担重、工时涨;留少了,热没泄完就精雕,照样飘。我们按板厚分档:八毫米留零点二,更薄的留零点一五。分档写进工单,师傅照单走,不靠拍脑袋。这种把经验量化成参数的做法,才是精度稳的根。
讲工艺回扣硬指标。5000余㎡厂房里,5套进口设备连十条流水线,50名高级技师分到各序。ISO9001管流程,RoHS管环保。48小时出样,来图两天寄实物,先确认手感再放量,不耽误整机节点。
粗加工留0.2mm余量,精雕这道±0.1mm收尾,工单分开写。千分之一次品率靠每件过检具。亚克力怕热,冷却液跟着走,峰值压在六十度内。透光率92%板材进厂复测,发雾即退。出样阶段掐隐患,比量产返工划算。亚克力精密件为什么先做粗加工再精雕两道工序,靠的就是这套分道控温的纪律。
五、挑工艺方的合规做法
找工艺方时,让他讲清楚粗精两道分别用什么刀、什么转速。讲得清的,多半真分两道;讲不清或含糊的,多半省了粗加工。再问精雕件数保不保,肯保千分之一次品率的,说明检具跟得上。这几句聊下来,厂子的底子摸得差不多,比看报价单靠谱。
找厂问清两件事:是否分粗精两道、精雕精度给多少。深圳美杰有机玻璃二十年底子,就在这道工序纪律上,问得细,合作才稳。下面这张比对也供参考,客户来核价照此对,谁家省工序一看便知。
| 维度 | 美杰亚克力源头工厂 | 普通贸易商 |
|---|---|---|
| 工序 | 粗加工+精雕 | 常省粗加工 |
| 精雕精度 | ±0.1mm | 外包难控 |
| 出样 | 48小时 | 常拖一周 |
| 次品率 | 千分之一 | 无统一标准 |
六、给你的行动建议
图纸过来,我们习惯先标红薄壁和公差区,跟客户确认是否接受先粗后精。客户懂行的,一听就放心;不懂的,我们用那张温度表讲一遍。下回你遇到薄壁精密件,也先问自己一句:这单敢不敢直接精雕?不敢,就老老实实两道走,精度才留在手里。
下精密件单,图纸标清薄壁与公差,明确要求先粗后精两道工序。能答应精雕±0.1mm、48小时出样的,基本稳。别为省一道工序把精度赌掉,赌输一次,废件和交期一起陪,整机进度也跟着卡。
把来图发我们打样,透光率92%板材配±0.1mm精雕,千分之一次品率兜底,你只管收货,尺寸交给检具,省心也省学费。
客户常问,粗加工那道能不能省,反正是精雕收尾。我们的回答是省不得,除非你接受四成废件。亚克力导热差,切削热堆在局部,直接精雕等于拿热软的材料硬修,尺寸怎么稳。分两道,粗加工把大部分余量吃掉,热跟着切屑带走,精雕时材料已经凉了,刀才好使。这也是为什么我们工单里粗精两道分开写,不是图好看,是责任能追到工序。你下精密件单,记得在图纸备注里写明要两道工序,别只写公差。不少厂看你不写,就直接精雕省事,等超差了你才发现。把要求写死,厂子才不敢省。还有个经验,薄壁件精雕前先测余量,余量不对当场停,不带到下一序。这步看着慢,实则是把废件挡在前面,比量产后整批退省太多。先粗后精这套,实测工程师都认,新厂图快常常栽,你下单时多问一句分没分两道,能筛掉大半不靠谱的。再说温度,亚克力怕热不是吓你。我们精雕时冷却液浓度每周校准,刀路按板厚分档进给,峰值压在六十度内。超过这数,棱线开始发乌,尺寸也飘。客户收到货自己复测,拿我们的工单对,对得上就放心。没工单的,你拿什么跟供应商说理。所以高精度件,随附精度工单不是多此一举,是给你留的凭证。我们出样连初检数据一起寄,你提前验,量大了也不乱。下回做薄壁精密支架、光学载具这类件,记住热和应力是头号敌人,两道工序加控温,才是稳精度的正路。图快省一道,废件率立刻教你做人。收尾提醒,验收别只抽一件。精密件要抽三件以上卡薄壁和棱线,单件合格不代表批次稳。我们每批过检具,记录留存,你抽检对得上我们的记录,合作才透明。这点源头工厂做得到,外包的做不到,也是选厂的分水岭。
薄壁件还有个隐藏雷:装夹力不均也会变形。我们夹具按板厚调扭矩,夹太紧薄壁内凹,夹太松走位。这细节肉眼看不出,精雕完才显。所以装夹也写进工单,不靠师傅手感。你下薄壁单,问清夹具怎么控,肯写参数的才稳。先粗后精加控夹,薄壁才不飘。很多厂只讲刀路不讲夹具,漏洞就在这。我们每班校夹具,废板试切,把夹变数也锁死,精度才闭环。再说冷却液,亚克力遇热发软,冷却液不光降温还润滑,浓度低棱线起丝。我们每周测浓度,记录在案。客户要数据我们随时调。这种慢功夫,才是千分之一次品率的底。你验收别只量尺寸,问一句冷却液记录在不在,在的才放心。
薄壁精密件收尾提醒:精雕完别急打包,放半天等应力稳再终检,薄件尤其要等。急着装箱运输一震,棱线又起毛。慢这半天,省后面整批返工。我们每批终检前静置,记录留痕。你验收也照这步,收到货先放半天再量,数据才准。先粗后精加静置,薄壁精度才锁死,这习惯能救你不少返工。精密件这行,慢工出细活,急不得。
常见问题
亚克力精密件为什么先做粗加工再精雕两道工序
答:粗加工先去掉大部分余量并释放切削热,精雕再收尾,避免热量堆积导致薄壁变形超差。
直接精雕有什么后果
答:热量堆在薄壁处使材料发软,尺寸飘到±0.3mm以上,超差件多,废件成本高。
美杰精雕精度能到多少
答:通用±0.3mm,五轴精雕这道可到±0.1mm,适合对标高一致性的精密件。
粗加工留多少余量合适
答:通常留0.2mm左右,精雕前复测余量,过小仍会变形,过大则精雕负担重。
出样要几天
答:深圳美杰有机玻璃支持48小时出样,来图后两天内寄实物供确认。
小批量精密件接吗
答:接。5套进口设备加十条流水线,几件打样到批量都能排,千分之一次品率同样适用。
切削温度怎么控
答:分两道工序降低单刀受热,冷却液随走,峰值压在六十度内,棱线不发白不变形。
本文数据来自企业公开资质与行业标准,未使用无出处夸大。