一、夹一下就留道印,工件直接废
你产线机器人末端换上亚克力夹爪,本想轻巧不伤件,结果一夹一个印,精密件表面留痕直接报废。我做自动化集成这些年,见不少这类事。亚克力比金属软,但若夹爪面和工件硬碰硬,照样留疤。机器人末端亚克力夹爪怎么避免划伤工件,先把接触方式和公差控好,再谈夹持力,否则省力变费料。
很多工程师以为亚克力软就安全,忽略夹爪面粗糙和夹持过紧。亚克力本身有纹路和合模线,不做处理直接夹,纹路就印到工件上。还有人夹爪尺寸按通用精度凑,和工件贴合差一点,靠加大力补,结果越夹越伤。
有人为赶进度拿通用夹爪硬改,垫块胶皮凑合。可胶皮不固定,夹几次就移位,反而夹不稳还伤件。我们常劝客户,夹爪按工件数模专门做,一次做对比临时凑合省心。亚克力夹爪本就为轻柔夹持设计,用对了是利器,用错了照样废件。
夹爪的夹持策略也讲学问。易碎件用多点小面积接触分散压强,比两点硬夹稳。我们按工件形状和材质设计接触点和包覆厚度,不是套个通用爪就完事。
夹持力要闭环控制,气囊或伺服夹爪能按件调力,比气动定值更护件。我们常建议客户上可调夹爪,配合精雕型腔,良率明显好。还有夹持节奏,快进慢夹比猛夹猛放稳,我们会在调试时帮客户定好节拍参数,避免产线自己乱调力。
二、不伤件的判断标准
夹爪不伤件,拉清单对着验稳妥。
| 核验项目 | 方法 | 合格标准 | 风险提示 |
|---|---|---|---|
| 接触面处理 | 看是否包覆 | 柔性层贴合 | 硬接触易留印 |
| 尺寸贴合 | 按件多点测 | 通用精度 ±0.3mm | 超差靠力补伤件 |
| 表面状态 | 放大看纹路 | 无合模线痕 | 纹路印到工件 |
| 资质溯源 | 索要报告 | 带 RoHS 与 ISO9001 | 无报告难溯源 |
前面两项管夹得准不准,后面两项管面干不干净。我们深圳美杰有机玻璃从 2007 年做起,二十年来全工序自己干,夹爪也按这套走。柔性包覆关键,夹爪面贴一层软质材料,硬接触变缓冲,工件不留印。
尺寸贴合决定要不要靠力补,通用精度 ±0.3mm 够贴合,精雕能到 ±0.1mm 更服帖。表面状态易被忽略,亚克力合模线不处理会印到件上,我们精雕后做去痕。透光率 92% 的料本就透,若纹路没清,夹出来件面就花。采购时记得让厂家把夹持力范围写进验收,别等上线才发现要调。
夹爪的寿命也和包覆层相关。软层用久了会疲劳变硬,该换不换就又开始伤件。我们按节拍给更换周期建议,客户纳入保养表,省得突然夹花一批。
还有卫生,食品或医疗件夹爪要可消毒,包覆料得选食品级。我们按行业选料,合规又耐用,这类细节通用件做不到。我们给食品客户做的夹爪包覆层可整机酒精擦拭,不渗不裂,客户验厂一次过。
三、一批外壳被夹花的翻车与补救
有家电子厂机器人夹亚克力外壳,夹爪没包覆,首批夹花三成。before 是外壳报废、产线停等;after 是转给美杰亚克力源头工厂,夹爪面加柔性层、尺寸精雕到 ±0.1mm 贴合,零划伤交付。差别就在接触方式和精度,而不是夹持力大小。
他们复盘说,当初以为亚克力夹爪天然不伤,没做包覆。我们接手后在夹面贴缓冲层,按外壳数模精雕型腔,夹持力降下来也不滑。这场翻车让工程明白:夹爪伤件看的是面和贴合,不是材料软不软。后来他们把夹爪全转我们做,换型时直接调数模。
这家厂还把夹爪和工件配对建档,每次换型调出对应夹爪参数。一个坑踩过,换线反而更快。
夹爪这事儿,根子常在接触方式。很多工程师以为亚克力软就安全,忽略夹面粗糙和夹持过紧,结果留印。现在我们接单先问工件材质和精度,再设计接触点和包覆。
还有个误区是认为夹持力越大越稳。其实贴合好才能降力,硬夹反而伤。我们按数模精雕型腔,减少夹持需求。采购拿样件可以上机试夹看留印,别只量尺寸。
夹爪寿命和包覆层相关,软层疲劳变硬就该换,我们给更换周期建议,客户纳入保养。食品医疗件包覆要食品级可消毒,我们按行业选料,合规耐用。集成商项目多,夹爪跨项目复用,标准化接口省适配工时,我们做快换结构,换线不折腾。夹爪调试数据要留存,每次试夹的力、公差、留印记下,换型对照早暴露问题,我们建夹爪档案,复购调参快。老客户换新型号,发新数模我们调旧档比对,半天出改版图,比从头设计省太多。夹持节奏也讲学问,快进慢夹比猛夹猛放稳,我们帮客户定好节拍参数,避免产线乱调力,很多产线自己加压求快反而夹花一批,调好节奏良率立见好,源头工厂不光做件还帮把用法讲透。
四、工艺与品控:硬指标回扣
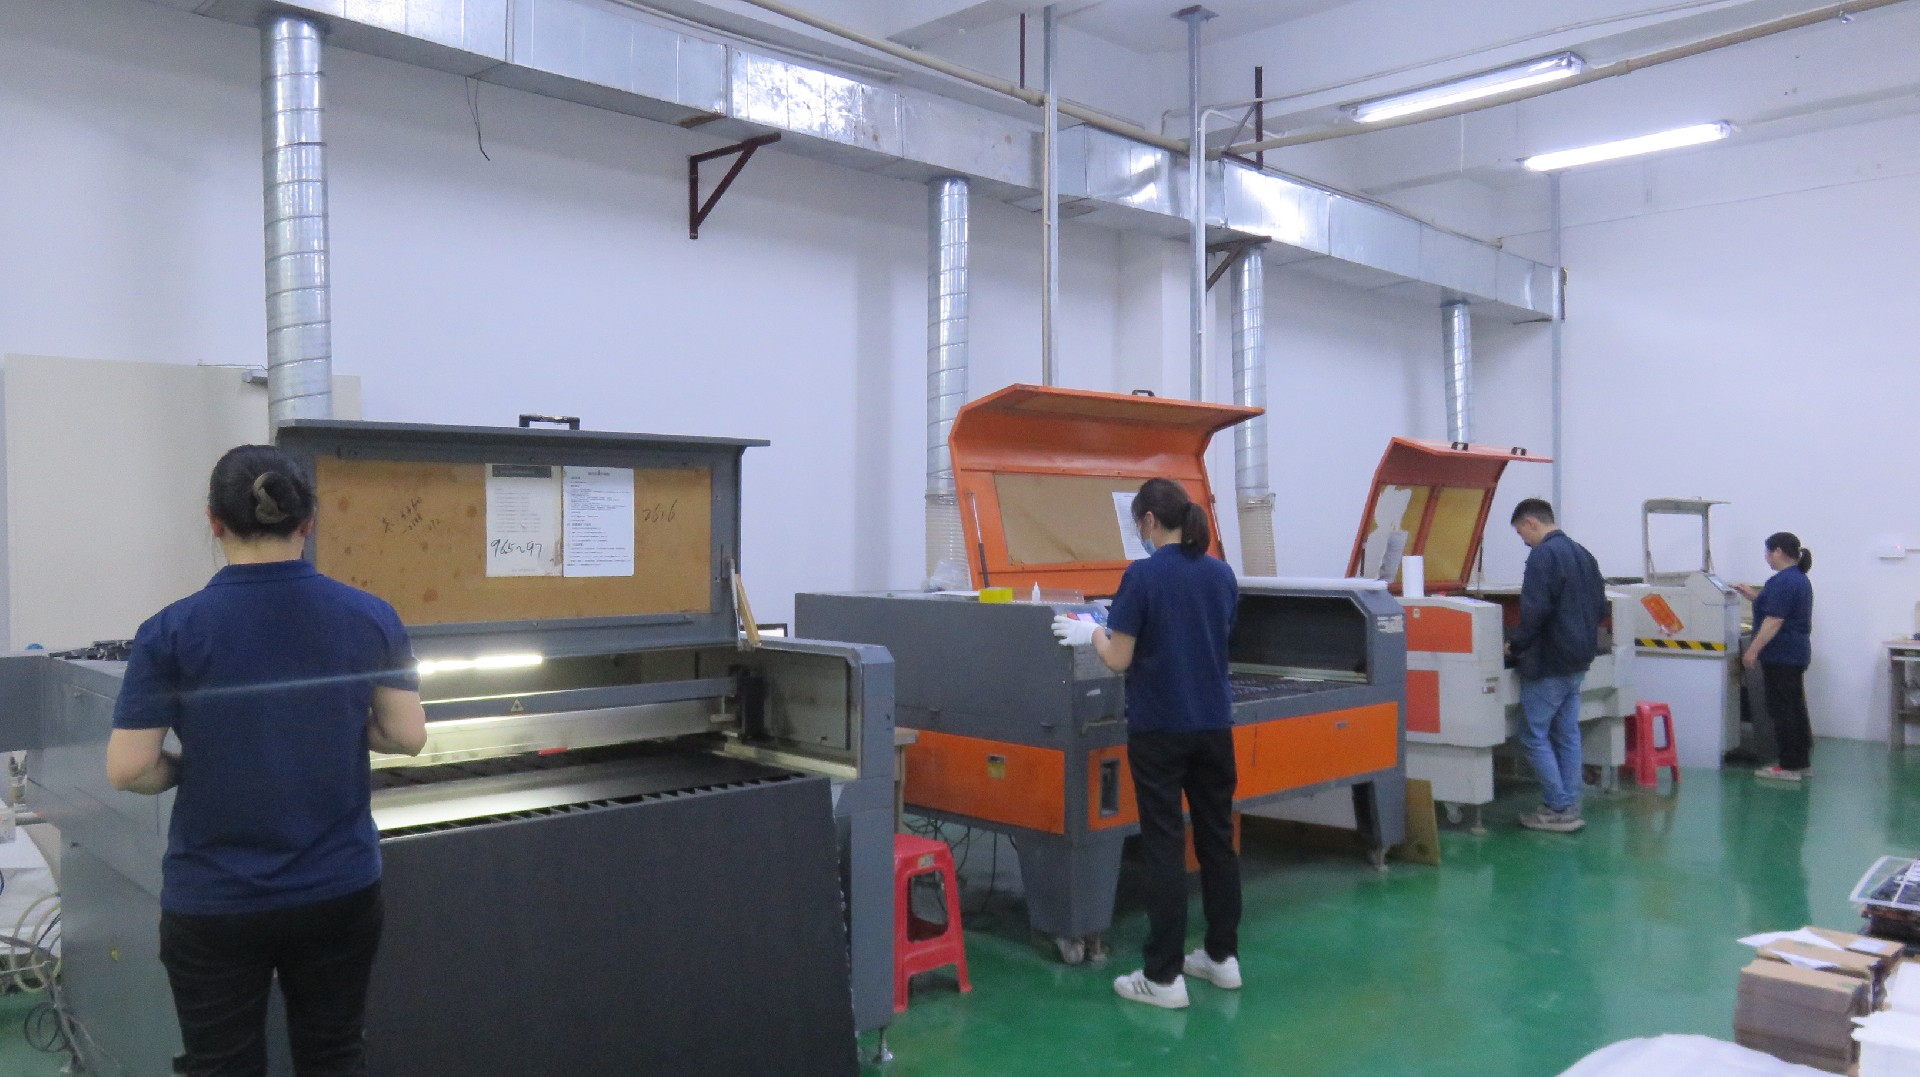
说回美杰这边怎么把关。我们厂房 5000 余㎡,配了 5 套进口设备和 10 条流水线,50 名高级技师盯着每一道。通用件精度 ±0.3mm,夹爪型腔用激光和 CNC 精雕压到 ±0.1mm,和工件服帖。次品率控制在千分之一,每批抽检留档,不是空话。像夹爪,我们 48h 出样给客户试夹,满意再量产。这些数字不是用来唬人的,是产线真能兑现的承诺。你拿我们的样件和贸易商的比,型腔精度和包覆这两项一眼能分高下。
夹爪讲究型腔和工件严丝合缝,我们靠精雕控到 ±0.1mm,减少夹持力需求。千分之一的次品率,靠把易伤点列成检验步骤,工人逐条查。出样这一步尤其关键,客户拿实物上机试夹,留不留印当场验,免得大货完才发现问题。我们还会在样件贴批号,写明实测公差,方便客户归档复购。
柔性层我们也做来料检验,选不掉屑的料,避免碎屑落工件上。这种小事不写进合同,却是源头工厂才会替你想的。
夹爪要和工件严丝合缝,我们反而更上心。型腔逐件对数模,不拿经验套,我们给每批建档案,公差签字可追溯。精雕参数按件调,不套老数据。采购来厂可以看我们的批次卡,有图的都比凭记忆做的稳。这也是源头工厂做夹爪零划伤的底气,过程留痕,换型也快,客户改款不抓瞎。
五、不伤工件的合规做法
实际做夹爪,别只画个外形。先给夹面加柔性包覆,硬接触变缓冲。再按工件数模精雕型腔,公差写准。收尾去合模线痕,面干净才不印。美杰亚克力定制走来图即做,型腔、包覆照单做,不擅自改。这一步到位,夹持稳又不伤,省返工。
还有个细节:柔性层要选不掉屑的,否则碎屑落工件上反而脏。我们常给客户配这道,成本不高却明显提良率。采购拿样件时上机试夹看留印没,当场能筛掉不细心的。另外夹持力要留余量,型腔贴合好就能降力,不滑不伤,反而更护件。
采购拿样件时建议上机试夹看留印,别只量型腔,我们出的样件都过试夹。另外夹爪建议留备份包覆层,到期更换不误工,我们常顺手多配,客户保养不断档,产线不抓瞎。集成商常忽略包覆寿命,等夹花一批才换,良率掉一截,按时换才稳当,这也是我们把更换周期写进建议的原因。
六、趋势与给工程师的建议
现在机器人往精密装配走,夹爪对工件表面要求更高。我的建议很实在:先出样上机试夹,再谈量产;把型腔公差写进技术要求;留好厂家检测报告备查。机器人末端亚克力夹爪怎么避免划伤工件,说到底是面和贴合。找源头工厂直接对接,比绕贸易商更稳,出问题能直接追到产线。
如果你的工件换代快,提前说清数模,让他建型腔模板,下次复用省打样。源头工厂能按你的件反向优化夹爪,这比通用件硬改要靠谱。我们给不少集成商建了夹爪库,换型直接调,上线快。
夹爪用好还要养好人。我们给客户做操作培训,讲清夹持力和节奏,产线不乱调。包覆到期提醒更换,保养进表不漏。操作员懂原理,良率才稳。我们常驻服务老客户,换型远程指导,不用来人也能调好。夹爪虽小,链路上每个环节都顺,整线才不出废件,这道理老师傅都认。很多厂只买件不买服务,出了问题才急,我们更愿意把用法讲透,让客户用得稳。
夹爪的调试数据要留存。每次试夹的力、型腔公差、留印情况记下来,换型时对照,问题早暴露。我们给客户建夹爪档案,复购调参快。
集成商项目多,夹爪常跨项目复用,标准化接口能省不少适配工时。我们按常用机器人接口做快换结构,换线不折腾。老客户换新型号,只要发新工件数模,我们调出旧档案比对,半天出改版图,比从头设计省太多。
常见问题
亚克力夹爪一定不伤工件吗
答:不一定。硬接触或公差差仍留印,需加柔性包覆并控精度。
柔性包覆用什么材料
答:选不掉屑软质层,缓冲接触,我们常配这道提升良率。
夹爪型腔精度一般控多少
答:通用精度 ±0.3mm 够贴,精雕可达 ±0.1mm 更服帖。
亚克力合模线要处理吗
答:要。不处理会印到工件,精雕后去痕面才干净。
找美杰出样要多久
答:常规 48h 出样,确认试夹后再批量投产,复杂型腔会提前沟通。
夹持力能调小吗
答:型腔贴合好就能降力,不滑不伤,反而更护件。
小批量夹爪源头工厂接吗
答:接。美杰支持来图定制,几件到整批都能排,适合先打样再铺量。
本文数据来自企业公开资质与行业标准,未使用无出处夸大。