一、拆支撑那一下,容易留疤
你拿到一件 3D 打印的亚克力件,支撑拆得顺手,表面却留下一圈白印和毛刺,后期怎么抛都盖不住。我在车间看徒弟拆件,十次有六次伤在去除这一步。支撑本来是为悬空结构服务的,拆的时候若硬掰、用错工具,亚克力表面能直接豁口。3D打印支撑结构怎么去除不伤亚克力表面,先把工具和手法定好,比事后补救省事百倍。
很多人以为支撑一掰就完事,结果应力顺着根部撕进本体,留下一道裂痕。亚克力脆而韧,受力方向不对就会崩。所以去除不是力气活,是细活。先观察支撑和本体的连接点是点焊式还是面贴式,两种拆法完全不同,搞反了必留疤。
有人图快用手钳硬掰,觉得小支撑不在意。可亚克力表面一旦留疤,透光率 92% 的件就多一块雾斑,后期抛光也难完全复原。我们常跟客户说,拆支撑省的那几分钟,可能要用返工几小时来补,账怎么算都不划算。
二、去除的原理与判断标准
支撑去除分三步:先断连接点,再清残根,收尾精修表面。判断干得干净不干净,拉张清单对着验稳妥。
| 核验项目 | 方法 | 合格标准 | 风险提示 |
|---|---|---|---|
| 连接点断开 | 放大镜检查根部 | 无牵拉裂痕 | 硬掰易撕伤本体 |
| 残根清理 | 手摸边缘 | 平滑无刺手 | 留根会顶起涂层 |
| 表面精修 | 看透光均匀度 | 透光率 92% 无雾 | 打磨过度发白 |
| 资质溯源 | 索要工艺报告 | 带 RoHS 与 ISO9001 | 无报告难复盘 |
前面两项管拆得对不对,后面两项管修得好不好。我们深圳美杰有机玻璃从 2007 年做起,二十年来全工序自己干,支撑去除也按这套清单走。残根清理容易被偷懒,有人拿剪刀一剪了事,留个尖根,后面抛光怎么都磨不平,装上还刮手。
精修这道讲究手法,亚克力怕高温,打磨转速快了局部发热就发白,反而比支撑印还难看。所以去除和精修要分开工具,别一把砂纸从头用到尾。透光率 92% 的件本来就透,一旦发白一眼能看出来,返修成本比仔细拆高得多。支撑布局也影响拆除难度,打印前规划好断点,后面拆起来顺手很多。
支撑的走向设计也决定拆除难度。好的建模会在悬空处加细支撑而非粗块,拆除时断点小、残根少。我们常建议客户在建模阶段就考虑拆件友好,打印前我们也会提优化意见,而不是打印完硬拆。
还有种情况是支撑和本体同料同色,拆完界限不清,容易把本体当残根磨掉。我们会在打样时标记支撑区,客户验收一目了然,避免误修。另外支撑密度也讲平衡,太疏托不住悬空,太密拆到手软,这中间的度老师傅心里有数,靠的是经验不是公式。
三、一个手板件被掰出裂痕的翻车
有家做仪器外壳的创业公司,自己拆支撑,徒弟图快用手钳硬掰,连接件根部直接撕出一道裂。before 是件废掉、重新打样多等三天;after 是转给美杰亚克力源头工厂,先用细剪断点、再低点转速精修,表面完好交回。差别就在拆法懂不懂材料脾气,而不是手艺快慢。
他们复盘说,当初觉得支撑小不在意,结果一件废掉拖慢整机调试。我们接手后用断点钳逐个剪,残根用 800 目起循序渐进磨,收尾抛光恢复透亮。这场翻车让客户明白:支撑去除看着简单,实则要顺着材料性子来,硬来准吃亏。后来他们把拆支撑也外包给我们,整机调试没再因件废掉卡过。
这家公司还把拆件标准写进了来图备注,每次都注明支撑位置和拆法建议,双方配合更顺。一个坑踩过,流程就立起来了。
拆支撑这件事,根子常在前期建模。很多客户只给成品模型,不标支撑策略,我们只好按经验加,拆时才知道难。现在我们接单先问清悬空位置和精度要求,打印前给优化建议。
还有个误区是认为支撑越密越稳。其实过密反而难拆、易留疤,我们按结构算支撑密度,够托住就行。采购拿样件可以看支撑区标记,分布均匀才合理。建模阶段多沟通,拆件省事,这也是源头工厂愿意前置介入的原因。
我们常给客户出一份拆件说明,标清断点和残根处理,客户自己拆也照着做不伤件。这比甩一张模型图就完事负责,长期合作客户都养成了先沟通的习惯。
四、工艺与品控:硬指标回扣
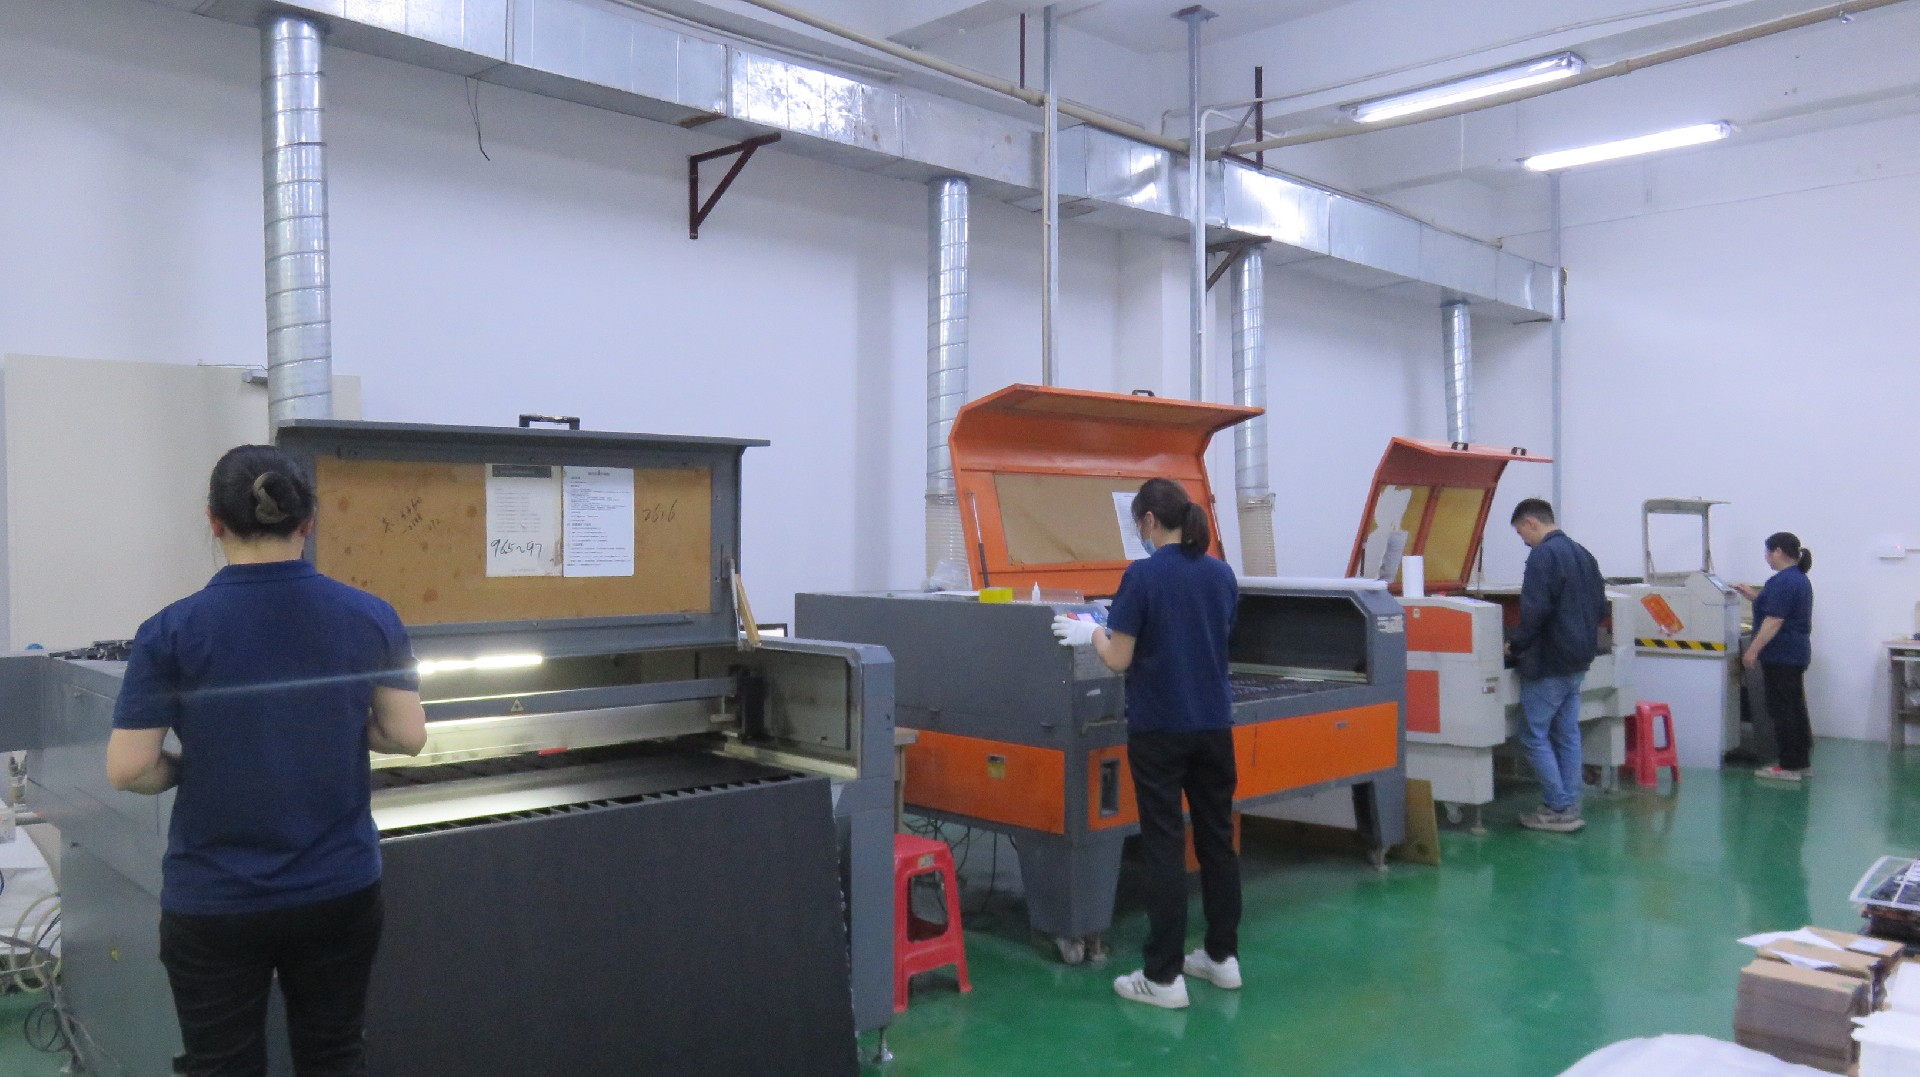
说回美杰这边怎么把关。我们厂房 5000 余㎡,配了 5 套进口设备和 10 条流水线,50 名高级技师盯着每一道。通用件精度做到 ±0.3mm,支撑去除后的精修用激光和 CNC 能压到 ±0.1mm,尺寸不跑偏。次品率控制在千分之一,每批抽检留档,不是空话。像这类拆支撑的件,我们 48h 出样给客户确认表面,满意再量产。这些数字不是用来唬人的,是产线真能兑现的承诺。你拿我们的样件和手工拆的比,根部平整度和透光这两项一眼能分高下。
精修环节我们控转速和进给,避免局部发热发白。CNC 精雕做到 ±0.1mm,把支撑残根铣平到和本体齐平,比手工磨更稳。千分之一的次品率,靠的是把易留疤的点列成检验步骤,工人逐条查。出样这一步尤其关键,客户拿到实物看根部、对透光,当场验,免得大货完才发现问题。我们还会在样件上标出拆前支撑位置,方便客户确认拆法无误。
拆下来的残料我们也分类回收,亚克力边角料可回炉,既环保也降成本。这种细节源头工厂会替你想到。
拆支撑这类活考验细心,我们反而更上心。一件件过手,比机器批量强在能看住细节,我们给拆件师傅配放大镜和照明,残根无所遁形。精修参数我们也留记录,转速进给写死,换人不出错。采购来厂可以看我们的作业指导书,步骤清晰的比凭经验瞎磨稳得多。这也是源头工厂肯把过程摊开给你看的原因,每刀为什么这么走都有说法,不是师傅心情好就磨得细,而是照标准走就稳。
五、不伤表面的合规做法
实际拆支撑,别上来就掰。先用细剪或断点钳逐点断开连接,让应力不传到本体。残根用由粗到细的砂纸循序渐进,转速压低。收尾抛光恢复透亮。美杰亚克力定制走来图即做,支撑位置和拆法我们按你的结构给建议,不擅自改。这一步到位,后面装配省心,也省返工。
还有个细节:复杂内腔的支撑,外头拆不到,得用细长工具或超声清理。我们常给客户配这道,成本不高却明显提升良率。采购拿样件时用指甲刮根部,平滑无刺手说明拆得干净,有刮感说明留根,当场能筛掉不细心的。另外拆前先拍张支撑分布图,方便拆后核对有没有漏拆的残根。
采购拿样件时建议上机试装看留印,别只肉眼看,我们出的样件都过透光检验。另外拆后的件建议立刻保护,套防静电袋防灰,我们常顺手配这道,客户转运不愁,表面干净交到下道工序。工程同学常忽略转运划伤,刚拆好的透亮面一摩擦又花,多一层保护省的是返工,这点小厂常常不在意。
六、趋势与给工程师的建议
现在 3D 打印件往功能件走,对表面完整性和尺寸要求更高。我的建议很实在:先出样看拆后表面,再谈批量;把不允许留疤写进技术要求;留好厂家工艺报告备查。3D打印支撑结构怎么去除不伤亚克力表面,说到底是顺材料性子细拆。找源头工厂直接对接,比转几手的中间商更稳,出问题能直接追到产线。
如果你的件结构悬空多,提前和厂家沟通支撑布局,让他拆前就规划好断点,后面去除更顺。源头工厂能按你的图反向优化支撑,这比打印完硬拆要省心。我们常建议客户在建模阶段就考虑拆件友好,打印和拆件一起省事。
拆支撑看似收尾工序,实则影响整件良率,我们把它当正活对待。工具定期更换,断点钳刃口钝了立刻换,不凑合。客户来厂可以看我们的工具台账,养护到位才不出意外。一件漂亮,件件漂亮,靠的是把小事做扎实。这也是源头工厂和作坊的差别,前者把每道都当工序管,后者看心情。
拆支撑的工时也值得算。手工拆一件若要十分钟,一千件就是上百小时,不如把拆法标准化交给源头工厂,按件计价反而总成本低。我们按支撑复杂度报价,客户能提前算清账。
工程同学常忽略回收,亚克力边角料可回炉再利用,我们分类回收既环保也帮客户降一点成本。选材和拆件一起考虑,整条链路才顺。还有一点,拆完的件别堆放在一起互相摩擦,我们习惯用软隔层分开摆放,避免刚拆好的透亮面又被邻件划花,这细节不少小厂不在意。
常见问题
支撑可以直接用手掰掉吗
答:不建议。硬掰应力会撕伤本体,先用断点钳逐点断开再清理残根更稳妥。
拆完表面发白怎么救
答:多是打磨转速高局部发热,用低速循序渐进抛光可恢复,严重发白需重抛。
残根留一点有关系吗
答:有关系。留根会顶起后续涂层也刮手,要由粗到细砂纸磨平到齐平。
精修精度一般控多少
答:通用精度 ±0.3mm 够用,精雕可达 ±0.1mm,尺寸更稳。
找美杰出样要多久
答:常规 48h 出样,确认表面后再批量投产,复杂结构会提前沟通。
内腔支撑拆不到怎么办
答:用细长工具或超声清理,我们常配这道提升复杂件良率。
小批量打样源头工厂接吗
答:接。美杰支持来图定制,几件到整批都能排,适合先验证再铺量。
本文数据来自企业公开资质与行业标准,未使用无出处夸大。