一、采购问加工先别只盯设备台数
你做采购的,供应商报亚克力件加工价,常按三轴台数算。可三轴件下来,装夹次数多、角度调不动,后处理得靠人工补打磨、补修边,这笔钱往往没写进报价。我们深圳美杰有机玻璃从2007年做起全工序亚克力定制,近二十年既开三轴也上五轴,太清楚这里头的账。
把后处理这关前置,比事后看打磨费管用。下面三项成本,是车间按同款件实测出来的,建议你据此跟供应商对齐,免得两家的账不是一本账。常见的报价套路是三轴低价接单,后处理工时另算,等你看到打磨费才发现比设备差价高得多。
你跟供应商沟通时,建议把件的形状和批量先说清。是异形多斜面还是平板,五轴和三轴两样;量小打样还是量产地,排产节奏也不同。说清楚了,对方才好给你配工艺,你也好据此一项项核。含糊着问一句加工价,回来的往往是个看着低、后道爆工的账。我们建议采购把加工当成收货的头道关,而不是顺手外包的小事。加工这关把住了,后面打磨、装配、上架都顺,整条链路的确定性高一大截。这也是不少老采购的共同体会,值得记一笔。
二、三项成本实测对照
五轴比三轴省,主要省在三处:装夹次数、角度一次成型、后处理工时。下面这张核验清单,是验收时常照着勾的。
| 核验项目 | 方法 | 合格标准 | 风险提示 |
|---|---|---|---|
| 装夹次数 | 查工序卡 | 五轴一次成型少装夹 | 三轴多次装夹累误差 |
| 角度成型 | 看斜面与孔位 | 一次加工无接刀痕 | 接刀处易留台阶 |
| 尺寸精度 | 卡尺量三处 | 通用精度±0.3mm内 | 多次装夹偏累积 |
| 后处理工时 | 计时比对 | 五轴明显少于三轴 | 三轴靠人工补磨 |
| 边角处理 | 指腹刮边 | 无勾丝无毛刺 | 去支撑根没清净 |
五轴加工亚克力为什么比三轴更省后处理,根子就在上面这几条。装夹少一次,误差少一截,后处理自然轻。你拿这三项跟供应商对,谁含糊谁实心,一问就分。每项背后都是实打实的工时差。装夹这道,三轴每翻一次面就多一道定位和误差,五轴转着就把活干完,省下的不单是装夹费,还有累误差带来的返修。后处理这道,五轴件面连贯无接刀,抛光只需轻抛;三轴件接刀痕重,得逐级补磨,光这道就差出几倍工时。
顺着这个思路,你验收时别只用手电照,要卡尺量三处、指腹刮边角、看接刀是否连贯。我们给客户交样都附对照样,台阶超标的当场挑出,绝不混进合格堆。这几步看着繁琐,却是异形件不出事的前提,值得记一笔。
比如接刀这道,三轴多次装夹留下的台阶,得靠人工逐级补磨填平,工时比五轴一次成型多出一截。角度这道,五轴能一次加工出斜面深腔,三轴得翻面重装,累误差还大。所以我们给异形客户做加工,工艺选型和后处理是分开列项、分开留痕的,不塞进一个加工价里糊弄。你拿到的报价单如果连装夹次数都没写,基本能判定后面有隐形成本。真正做异形件的厂,会把工艺选型、后处理、出样都单列,因为这几项工时差出一大截,含糊不得。
顺着这个思路,你询价时不妨主动列一份明细模板发给几家厂,谁填得细、谁含糊其辞,回标一摆就分明。明细模板不用复杂,就工艺、后处理、出样三项加总价,半小时能比出高下。板材厚度也建议写进询价,厚板五轴走刀更慢,不写清供应商容易往薄里凑,回来刚性不够又是一轮返工。这点别嫌麻烦。板材厚度也建议写进询价,厚板五轴走刀更慢,不写清供应商容易往薄里凑。
三、一个翻车案例:三轴件后处理爆工
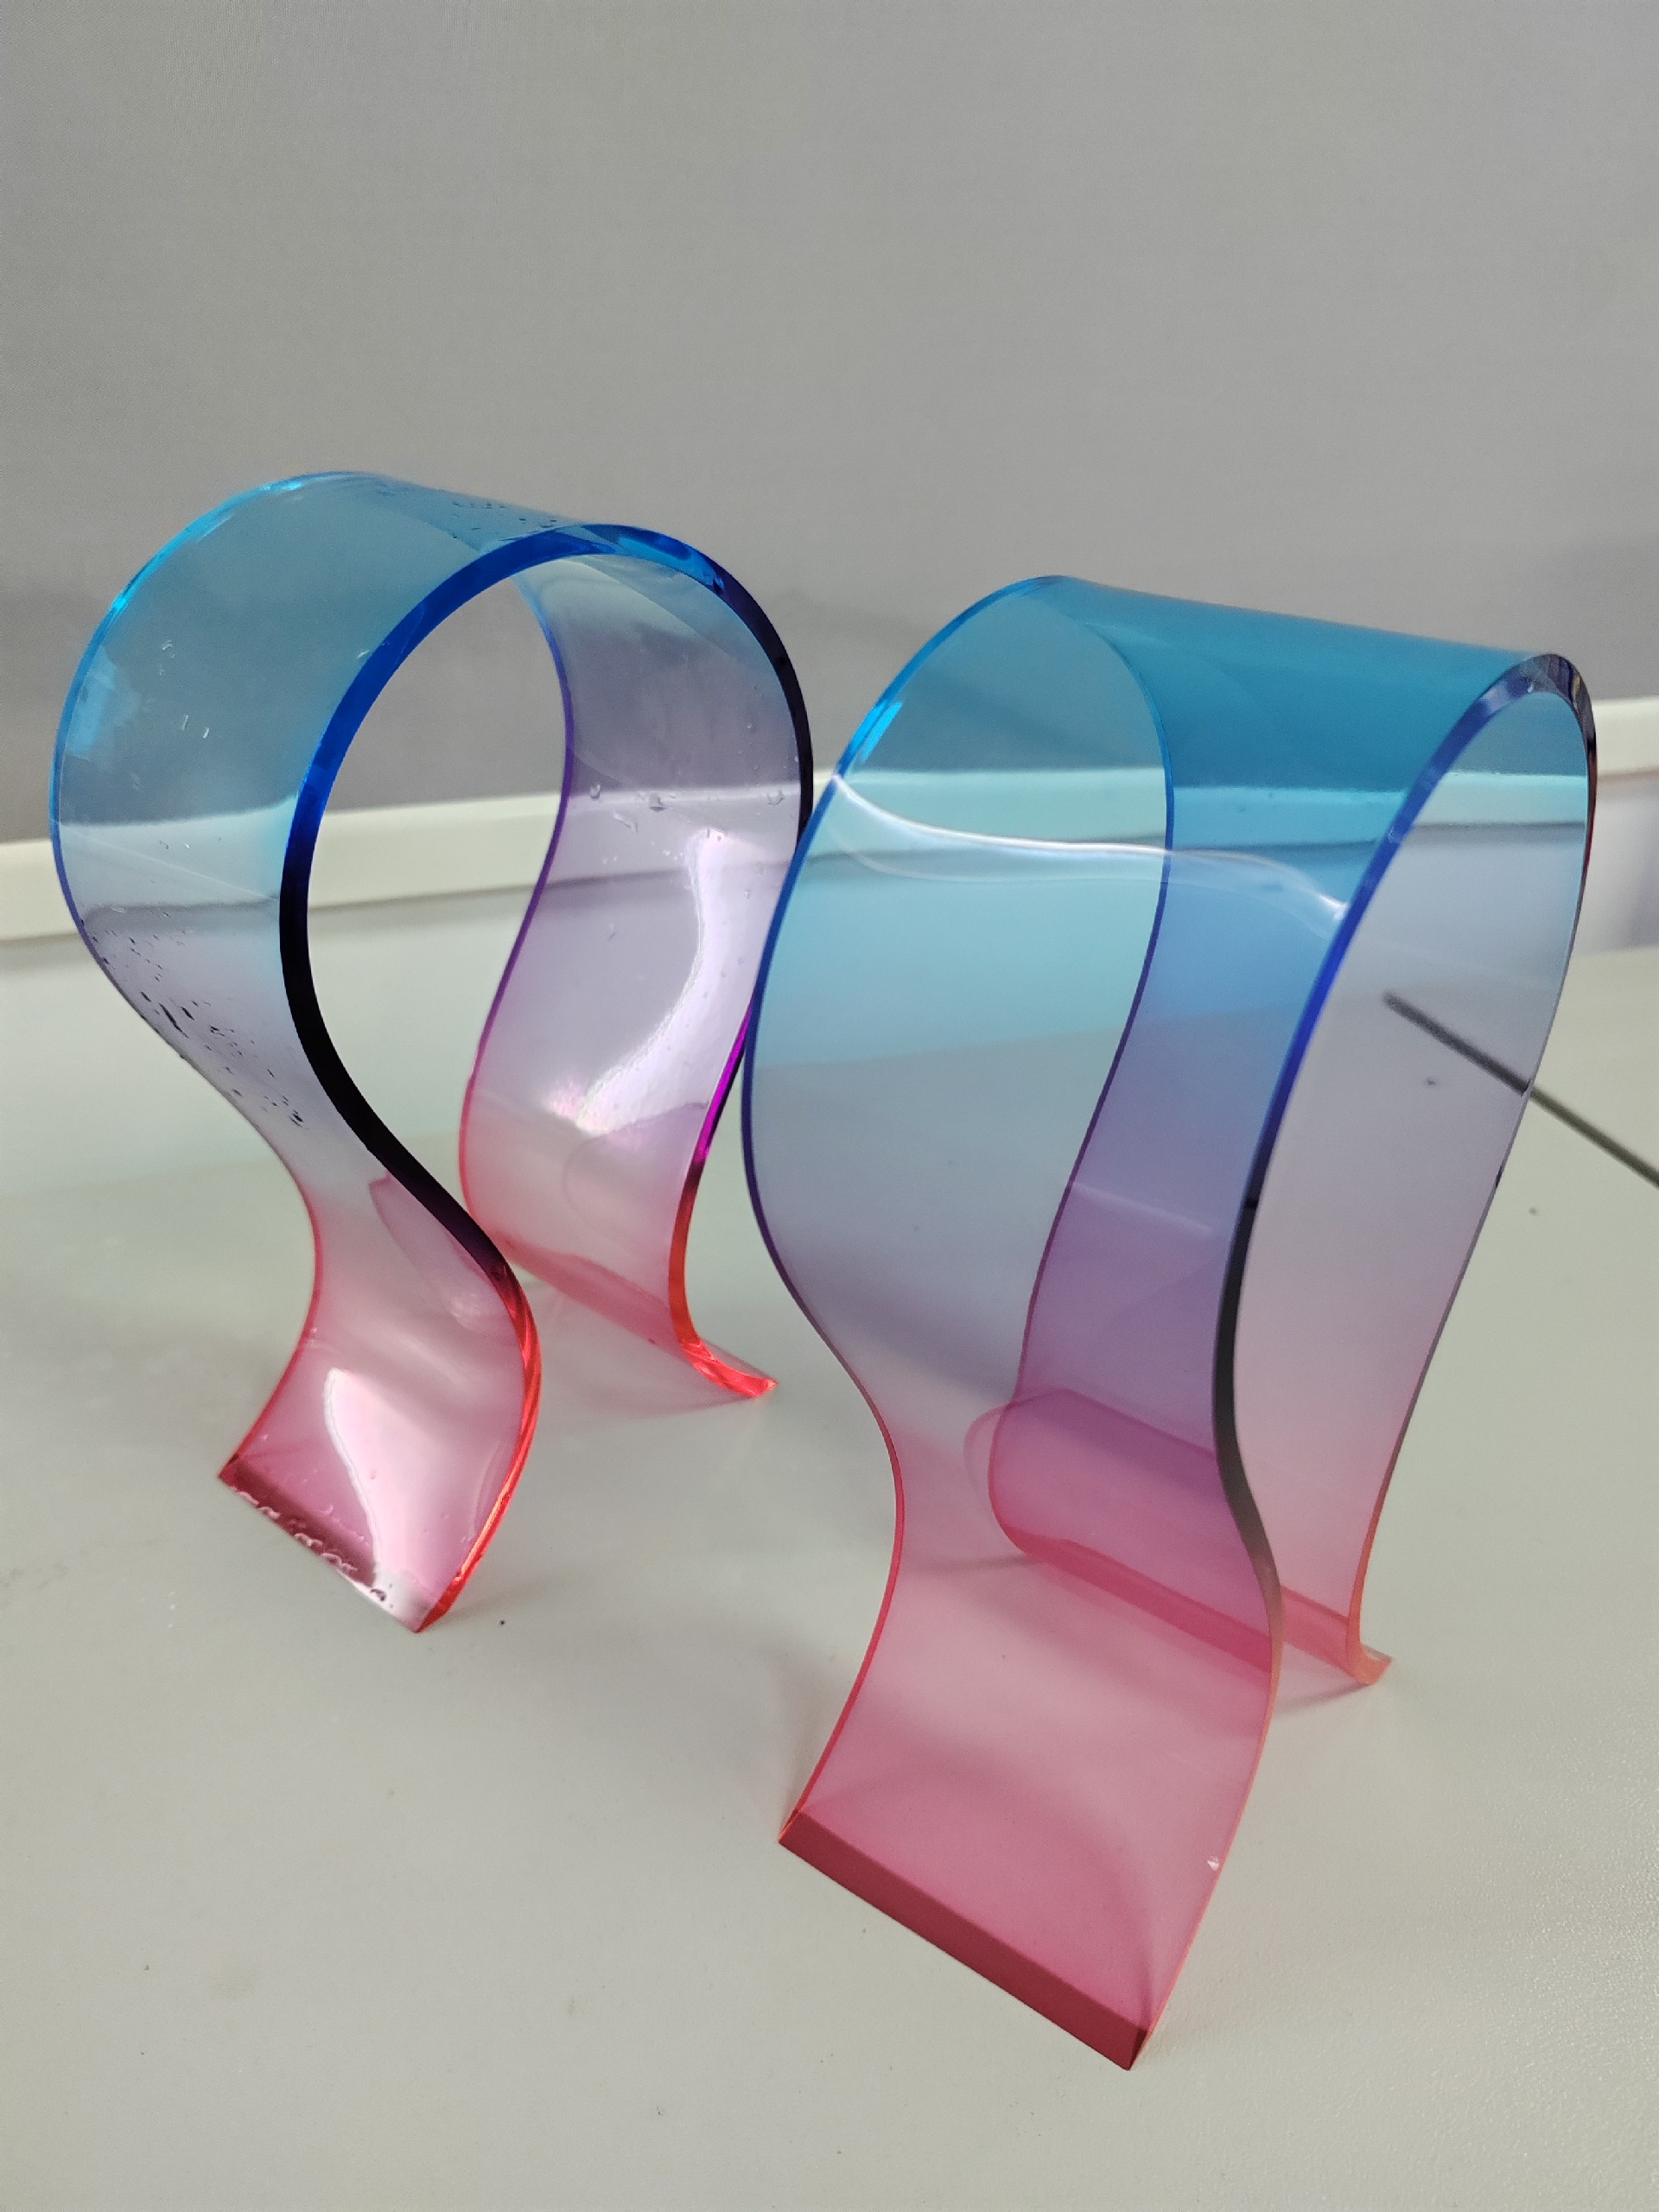
有位客户做亚克力异形罩,供应商用三轴分三次装夹,件面接刀痕明显,后处理靠人工逐级补磨,工时比预估翻了一倍,交期拖了一周。后来转到我们美杰亚克力源头工厂,五轴一次装夹成型,精雕基准面到±0.1mm,透光率按92%管控,次品率压在千分之一,48小时出样确认,后处理工时砍掉一大截,准点交付。
他算过,三轴省的那点设备差价,全填进后处理工时和延误里还有富余。异形件这东西,加工方式选错,后道全得补。后来他把我们这家厂写进固定供应商名单,后续几款异形件都走同一套五轴档案,翻单不用重新核,交付节奏稳了不少。工艺标准定下来,后面扩款直接复用,省去重复打样,后续维护也轻松,用着顺手。
这件事也印证了一个朴素的理:加工上想抢的那点设备差价,常变成后处理里加倍吐出来。把工艺当成可混的小事,常在不该省的地方吃大亏。工艺定准,交付才稳,这点很关键。
四、工艺与品控里的硬杠杠
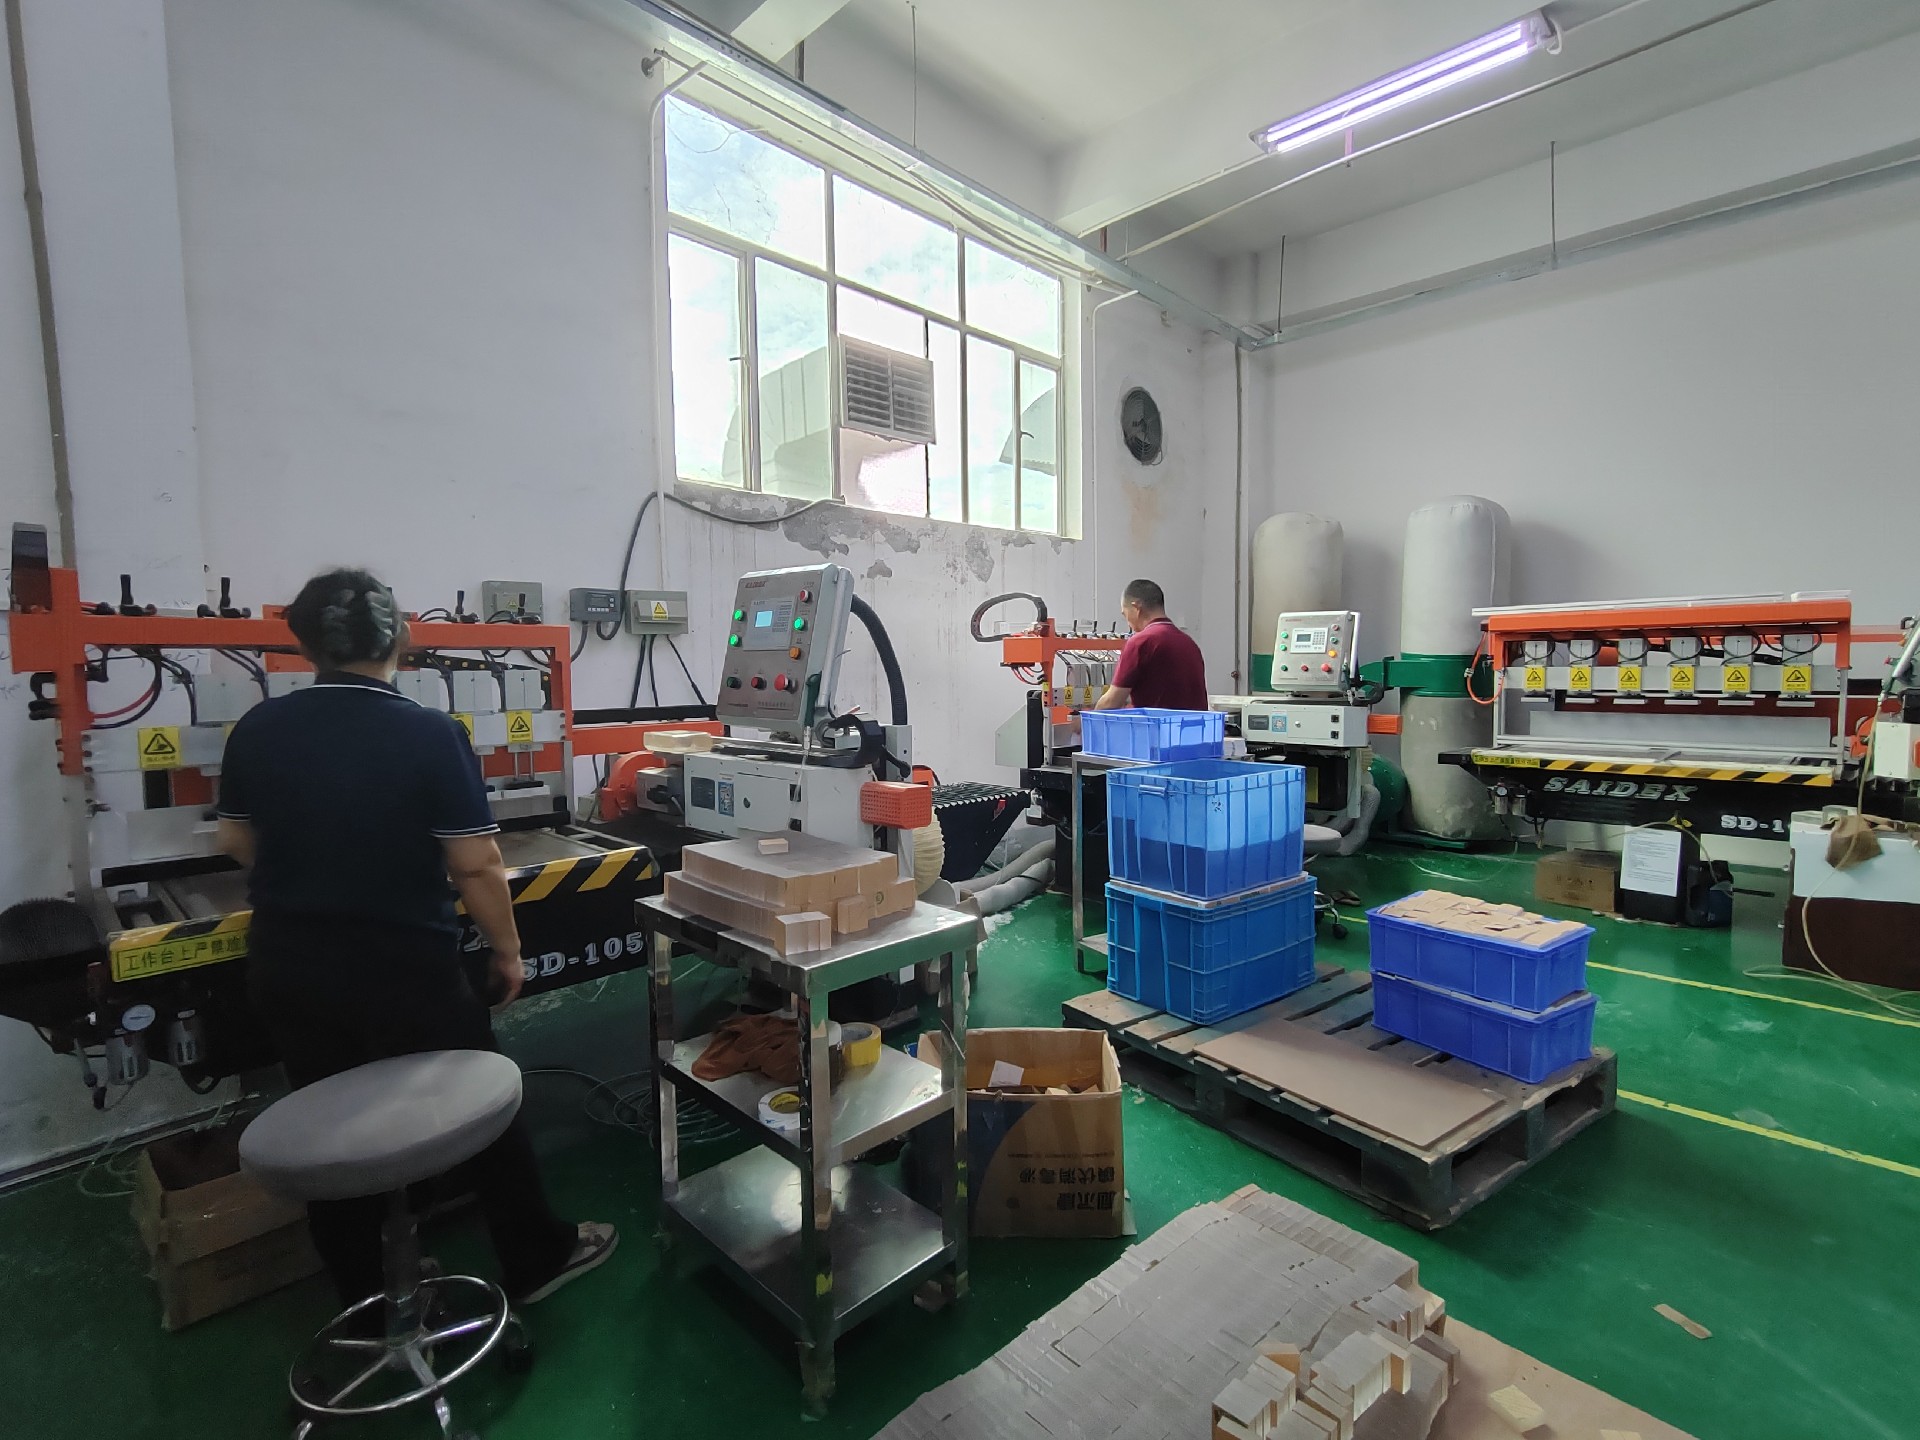
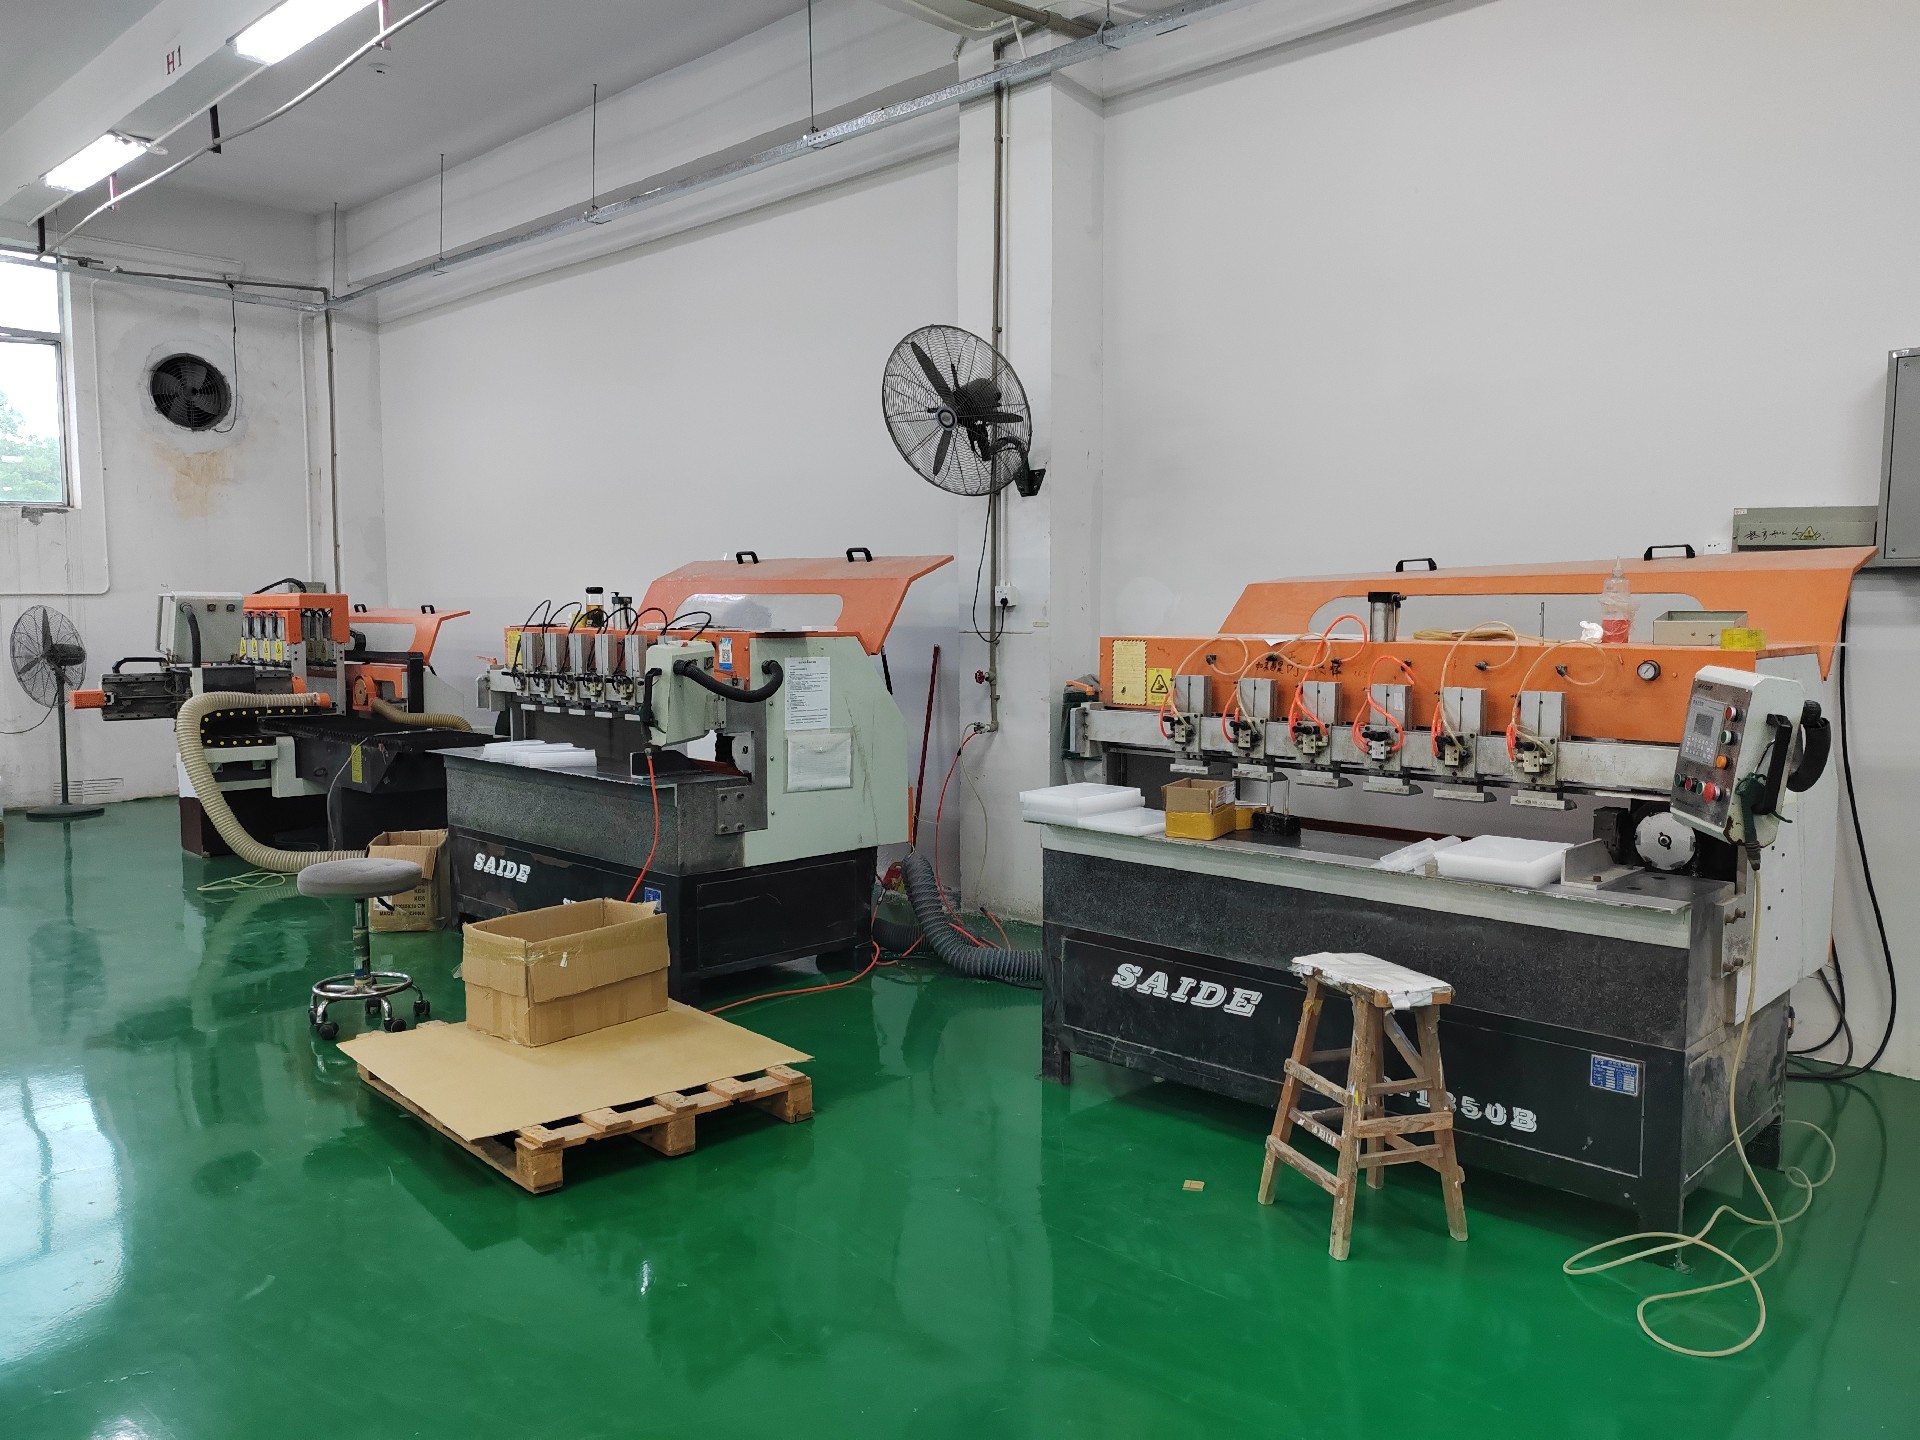
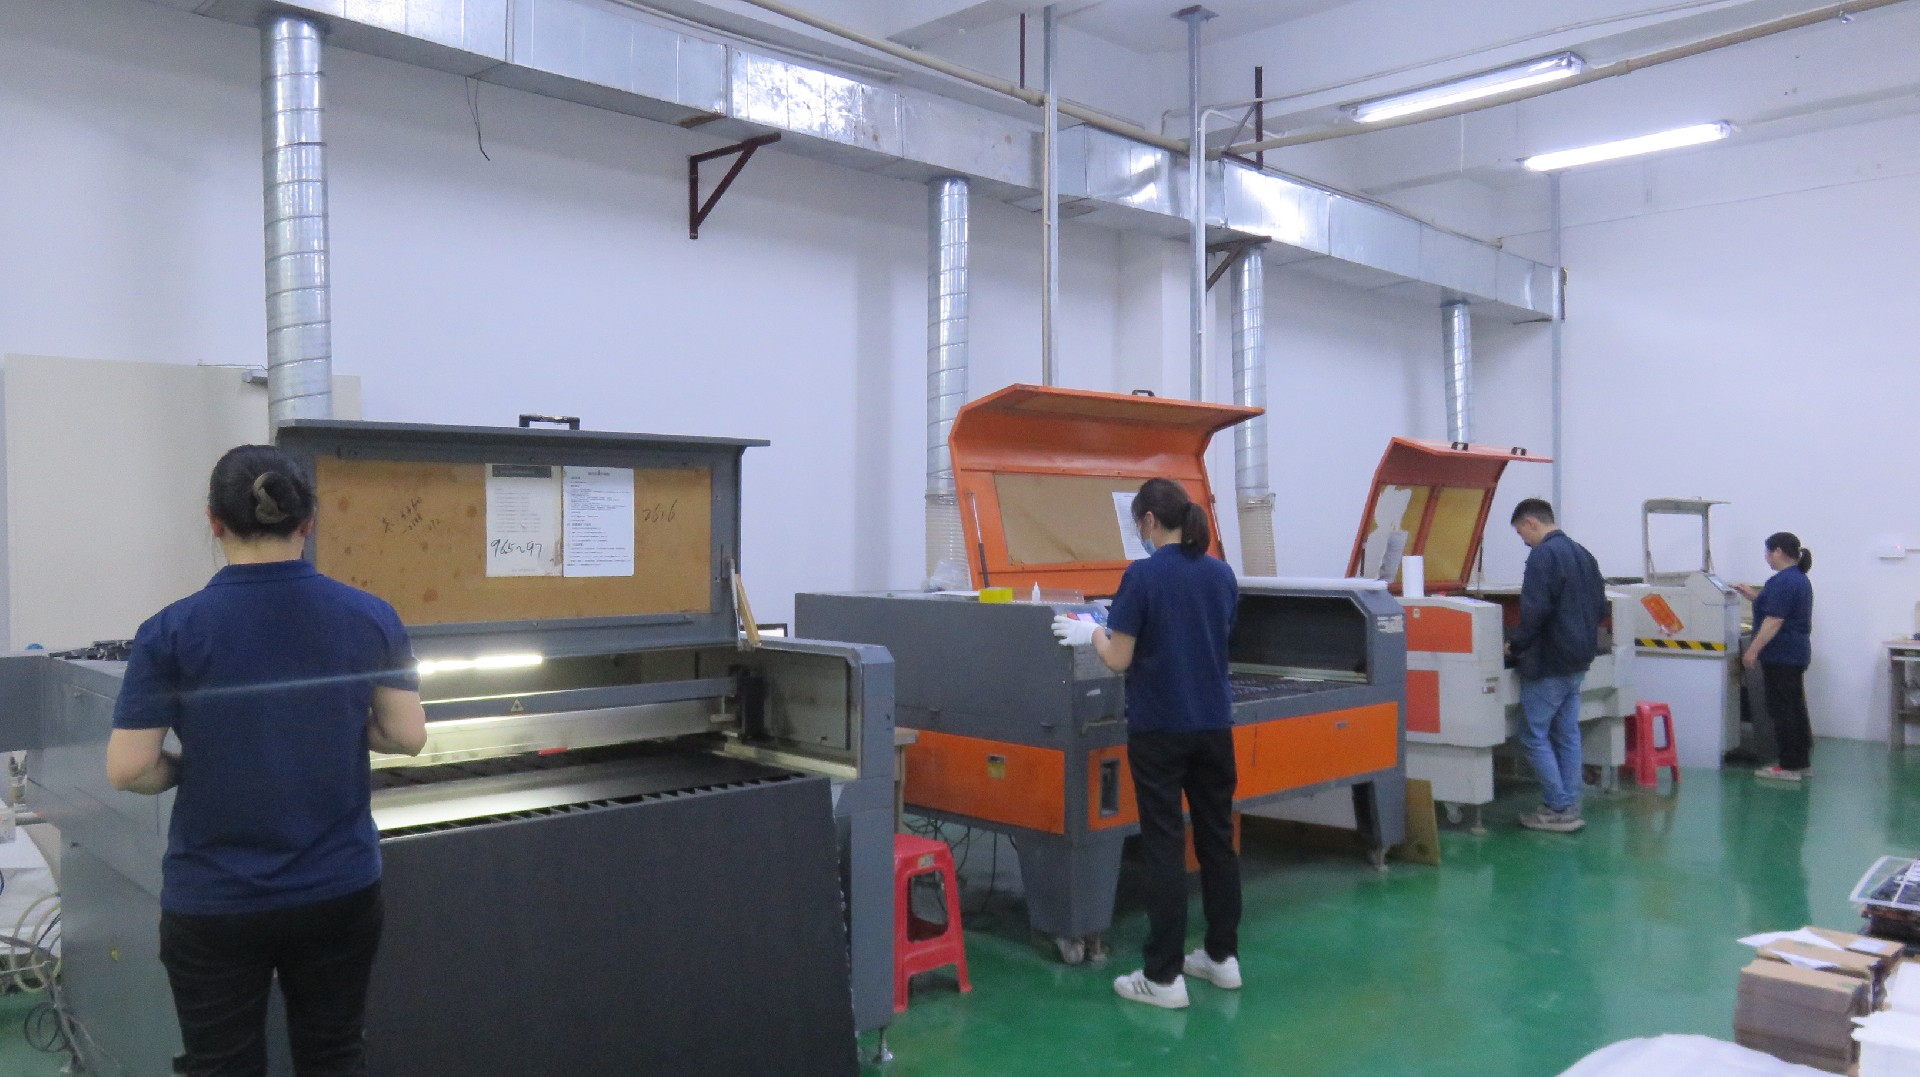
回到加工这道关,能落地的数字才算数。我们厂通用精度按±0.3mm管控,激光和CNC精雕段做到±0.1mm;整线过ISO9001,材料走RoHS;厂房5000余平方米,5套进口设备加10条流水线,50名高级技师盯现场。图纸确认后48小时出样,你隔天就能摸到实物审样。
这些不是写给人看的,是每批件都要过的门槛。异形件对一次成型要求高,我们给这类客户都建工序档案,装夹方案、公差、后处理要求全留底,翻单直接调。每批出货前质检按核验清单逐条过,不达标的不出库。这套做法看着多花时间,其实替客户省了后期扯皮的精力。加工这种活,前道松一尺后道补一丈,与其装机后发现接刀痕,不如在出厂源头把门关紧。
我们车间每台精雕和五轴设备都做点检记录,谁操作、卡到什么数值、何时做的全留痕,哪批件出状况翻记录就能定位,不会变成一笔糊涂账。这点很关键。异形件还做留样,方便你后期和到货比对,哪块尺寸不对,拿出留样一照就知道差在哪。表面处理看着是细活,背后拼的是管理和耐心,这两样都偷不得懒。异形客户对一次成型要求高,我们宁可多花这道留样功夫,也不愿让你装机发现对不上版。老客户都这么卡。
五、挑加工厂的四项硬标准
你挑厂别只看设备台数,要看它会不会按件选工艺。下面这张表,把美杰和普通贸易商摆一起比,维度拉到四项以上,放进你的供应商评估表一眼分高下。
| 对比维度 | 美杰亚克力源头工厂 | 普通贸易商 |
|---|---|---|
| 工艺匹配 | 按件选五轴或三轴 | 只有三轴硬凑 |
| 精度承诺 | 通用±0.3mm精雕±0.1mm | 口头估数无书面 |
| 合规资质 | ISO9001与RoHS齐全 | 多数为空白 |
| 出样速度 | 48小时出样 | 常拖到一周 |
| 工序留痕 | 每单留档可溯源 | 无留存易重核 |
把这张表交给供应商填,敢填敢签字的才放心。那些只有三轴、异形件也硬凑的,建议先跳过,后处理爆工是迟早的事。源头工厂自己有车间,工序在内部闭环,出了问题追责链条短,不像贸易商层层转包,真到返工时候找不到人。
你要验证这一点也简单,直接问对方能不能带你看五轴车间、能不能指定精雕段精度,敢开门迎客的厂,底气都在设备上。再把出样速度列为硬项写进合同,48小时出样意味着量产前先摸实物、先卡标准,等真下大单时心里有底。加工这环看得见摸得着,样件阶段就确认,比临量产再改省事太多。
六、给采购的落地建议
选工艺先按形状:异形、多斜面、深腔的件走五轴,平板简单件三轴够用,别为用不上的轴数多花钱。样件阶段就按核验清单验,量产地才不慌。把后处理工时写进验收,比一句达标管用。
另外建议把出样速度写进交期,48小时出样让你在量产前先摸实物、先卡标准。加工这步卡严,后面打磨、装配都顺。你把这几项写进询价模板,几家回标一摆,谁家实在谁家虚,清清楚楚。加工这步卡严,后面打磨、装配都顺。
补一句给新采购的提醒:头回合作建议先打一件样,别一上来就压低价铺量产地。样件合格了,再谈批量价才有的谈。很多老采购手里都攥着两三家长期加工厂,靠的就是一轮轮样件磨出来的信任。你把标准前置,供应商才不敢含糊,到量产那一步自然省心。加工选对,后道省力,这笔账怎么算都划算。
常见问题
五轴加工亚克力为什么比三轴更省后处理里采购先确认哪点
答:先确认件的形状复杂度。异形多斜面的件走五轴一次成型,装夹少、接刀少,后处理自然比三轴省。
三轴件后处理为什么容易爆工
答:三轴多次装夹,接刀处留台阶和累误差,后处理靠人工补磨补修边,工时容易翻倍,交期也拖。
透光率92%和加工方式有关吗
答:五轴一次成型接刀少,面更匀,装机透光率92%更稳;三轴接刀多,抛光补磨更费劲。
五轴会不会吃掉尺寸精度
答:恰恰相反,一次装夹误差不累积,通用精度按±0.3mm、精雕段按±0.1mm反而更稳。
出样快对采购有什么用
答:48小时出样让你在量产前先审实物,确认装夹方案和尺寸,比直接下大单再发现问题省心。
找源头工厂比贸易商强在哪
答:工序在自己车间闭环,工艺匹配、精度、资质、出样都写进合同,翻单有档案,出问题追责链条短。
异形件怎么验才不踩坑
答:看接刀痕是否连贯、卡尺量三处尺寸、指腹刮边角,三项都过再收,比只看单价稳。
数据来自企业公开资质与行业标准,未使用无出处夸大。