一、先说崩边开裂为什么是采购该先问实的
你在采购亚克力结构件时,图纸上看着方正的一块板,到了 CNC 加工环节先冒出来的状况就是崩边和开裂。很多采购比价只看单价和交期,等货到手发现边角一溜小豁口、薄壁处一道裂纹,整批都得退。所以 CNC加工亚克力怎么防止崩边开裂,是采购下单前就该和厂里对齐的技术点,别等出问题再救火。
前阵子有个做仪器面板的客户,图便宜找了家没经验的作坊,薄壁台阶处成片崩边,装配时卡扣对不上,整批返工。停产等件的损失,早够做几次合规加工。这类账,采购在比价时往往算不到。说个实在的,亚克力怕快不怕慢,刀具和走刀节奏对了,崩边能压到很低;节奏错了,再贵的板也救不回来。
还有个采购常踩的坑:把亚克力件当普通塑料件外包。贸易商把图转给谁、用什么料、什么刀,你全程看不见,等货到手崩边成片,追责都找不到人。正经做法是找全工序源头厂,材料、刀具、检具都在一个车间里,出问题拉开留样一比就清楚。这条看着多花点沟通成本,实则省的是返工的功夫。结构件要装机,一批崩边整线等件,这笔账采购得算在前头。
二、材料这道关:内应力是崩边的根
亚克力分浇铸型和挤出型,内应力水平不一样,崩边倾向也不同。浇铸型内应力小,厚板透光更匀,适合精雕和深铣;挤出型便宜、适合薄板大批,但厚了容易有内应力纹,加工时先裂的就是应力集中处。采购收到料先别急着装,拿边角料对着光看,内应力纹会显出淡淡的流痕,这条比听十句承诺管用。
全新料做的件,透光率能到 92% 以上,长期照光也不容易发黄;回料掺得多,断面发涩发暗,加工时崩边率也高。源头厂一般会给你写明材料牌号和批次,敢把全新料写进合同,这才是靠谱的信号。我们厂里每批料都留小样,事后客户质疑,拉开一比就清楚,不靠嘴争。材料这道关卡住了,后面刀具再好也白搭。
浇铸型和挤出型怎么选,给个实在的判断:厚板、深铣、精雕件优先浇铸型,内应力小、崩边少;薄板大批、对外观要求不高的标件,挤出型够用且便宜。采购在图纸阶段就把材料类型写进技术要求,别等厂里按便宜的来,到手才发现厚板裂了。这点写进合同附件,比口头叮嘱稳。我们厂里每批料都留小样,事后客户质疑,拉开一比就清楚,不靠嘴争。
三、刀具与转速:CNC 防崩边的硬功夫
CNC 防崩边的硬功夫在刀具和转速。亚克力不能用普通高速钢瞎铣,得用单刃或双刃螺旋刀,刃口锋利、排屑顺,切削热低。转速要给够,但进给要稳,走刀太快板子受热变形、崩边;太慢则摩擦生热、粘刀。正经做法是小切深、快进给、高转速配合,让刀干脆切过去,而不是磨过去。
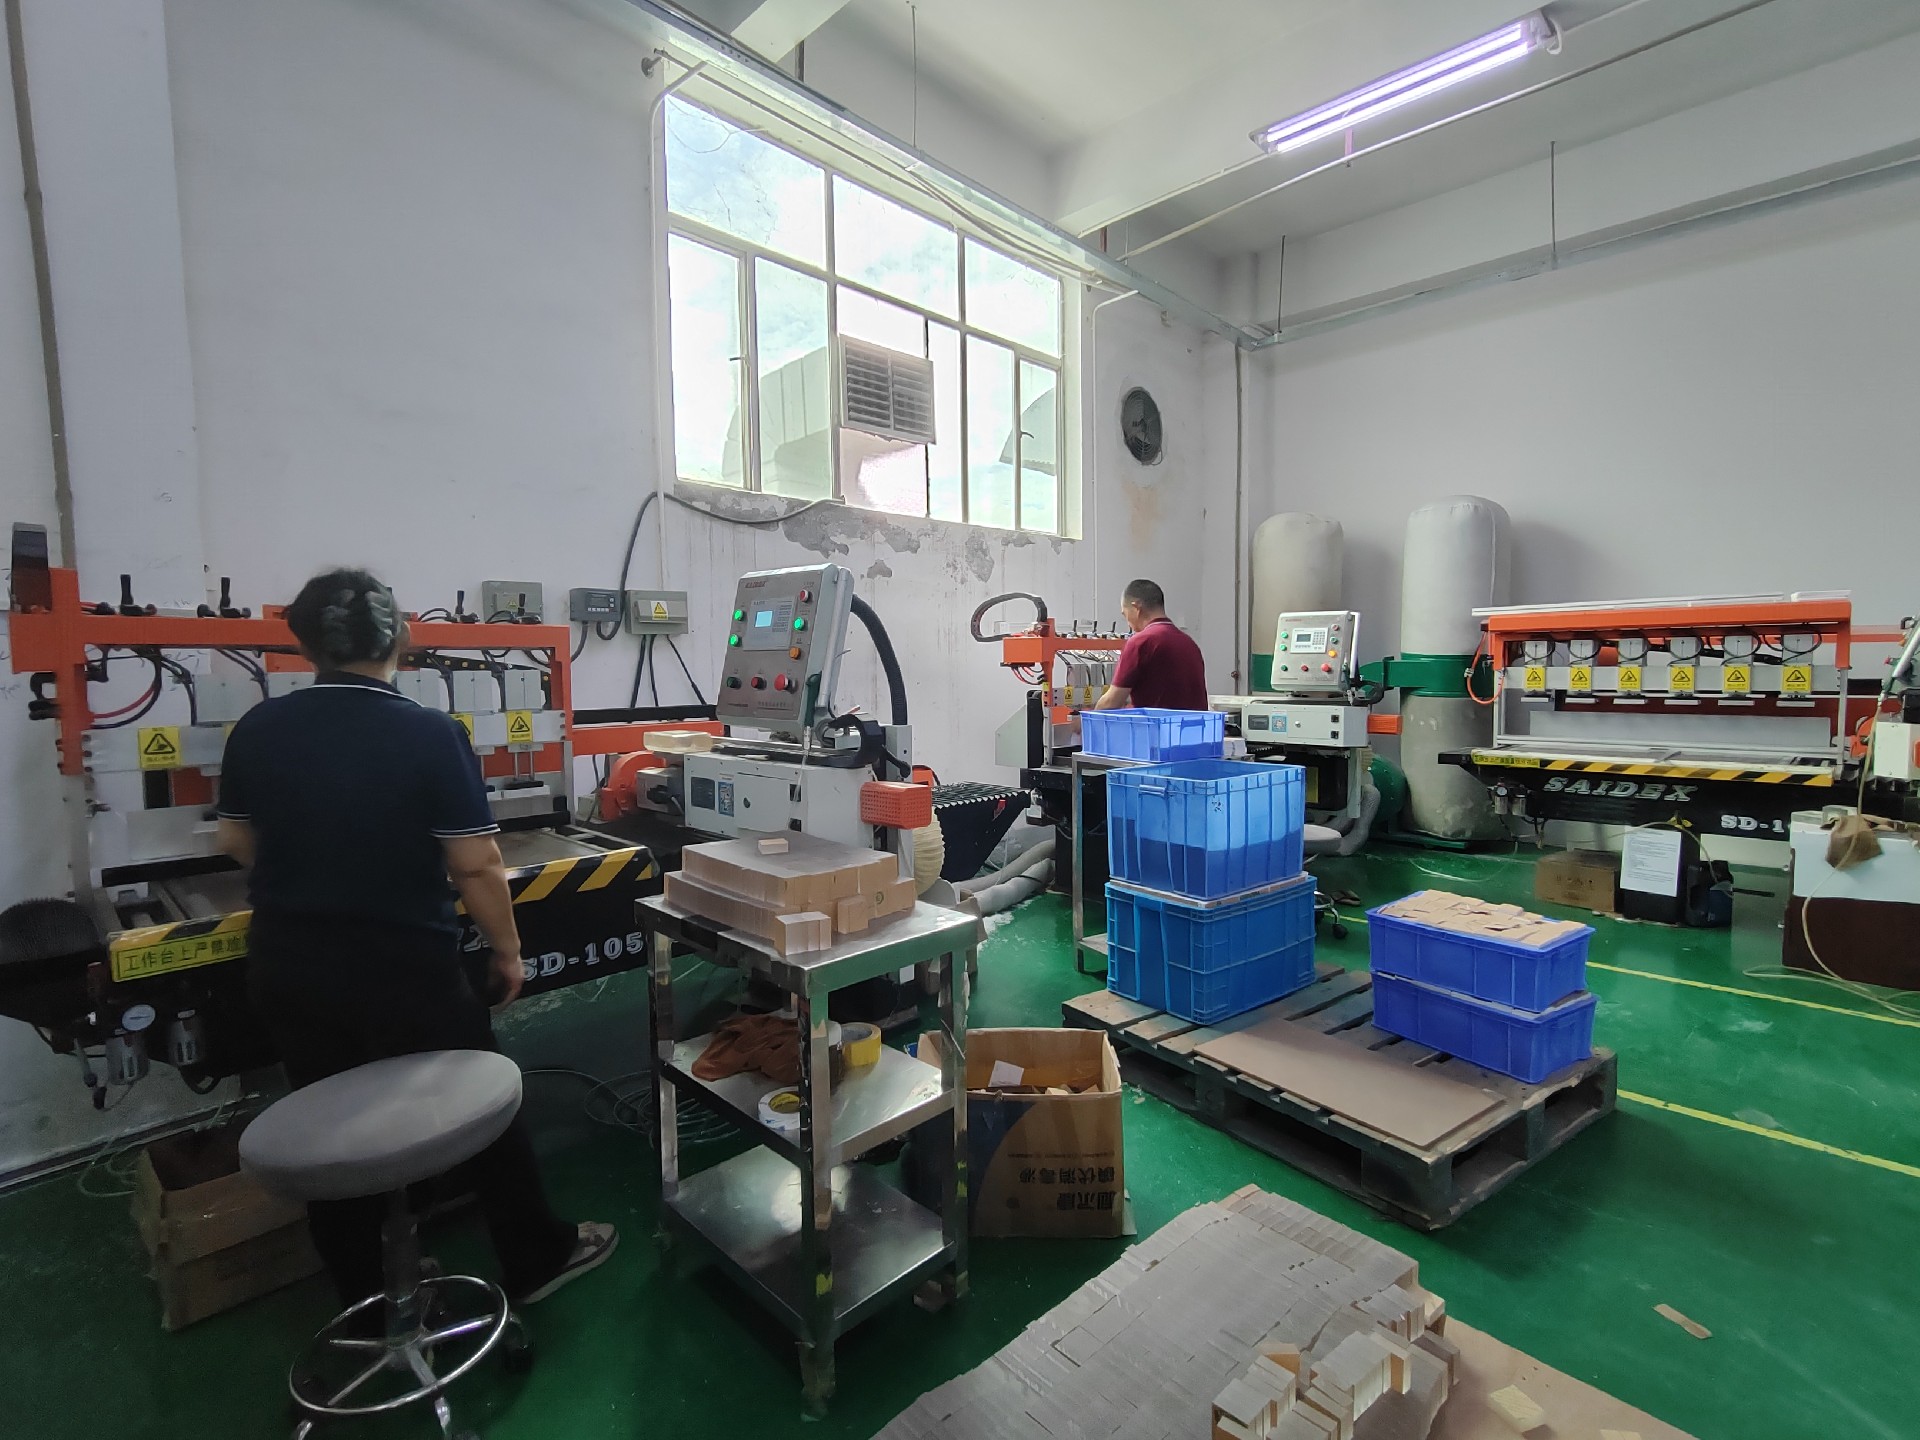
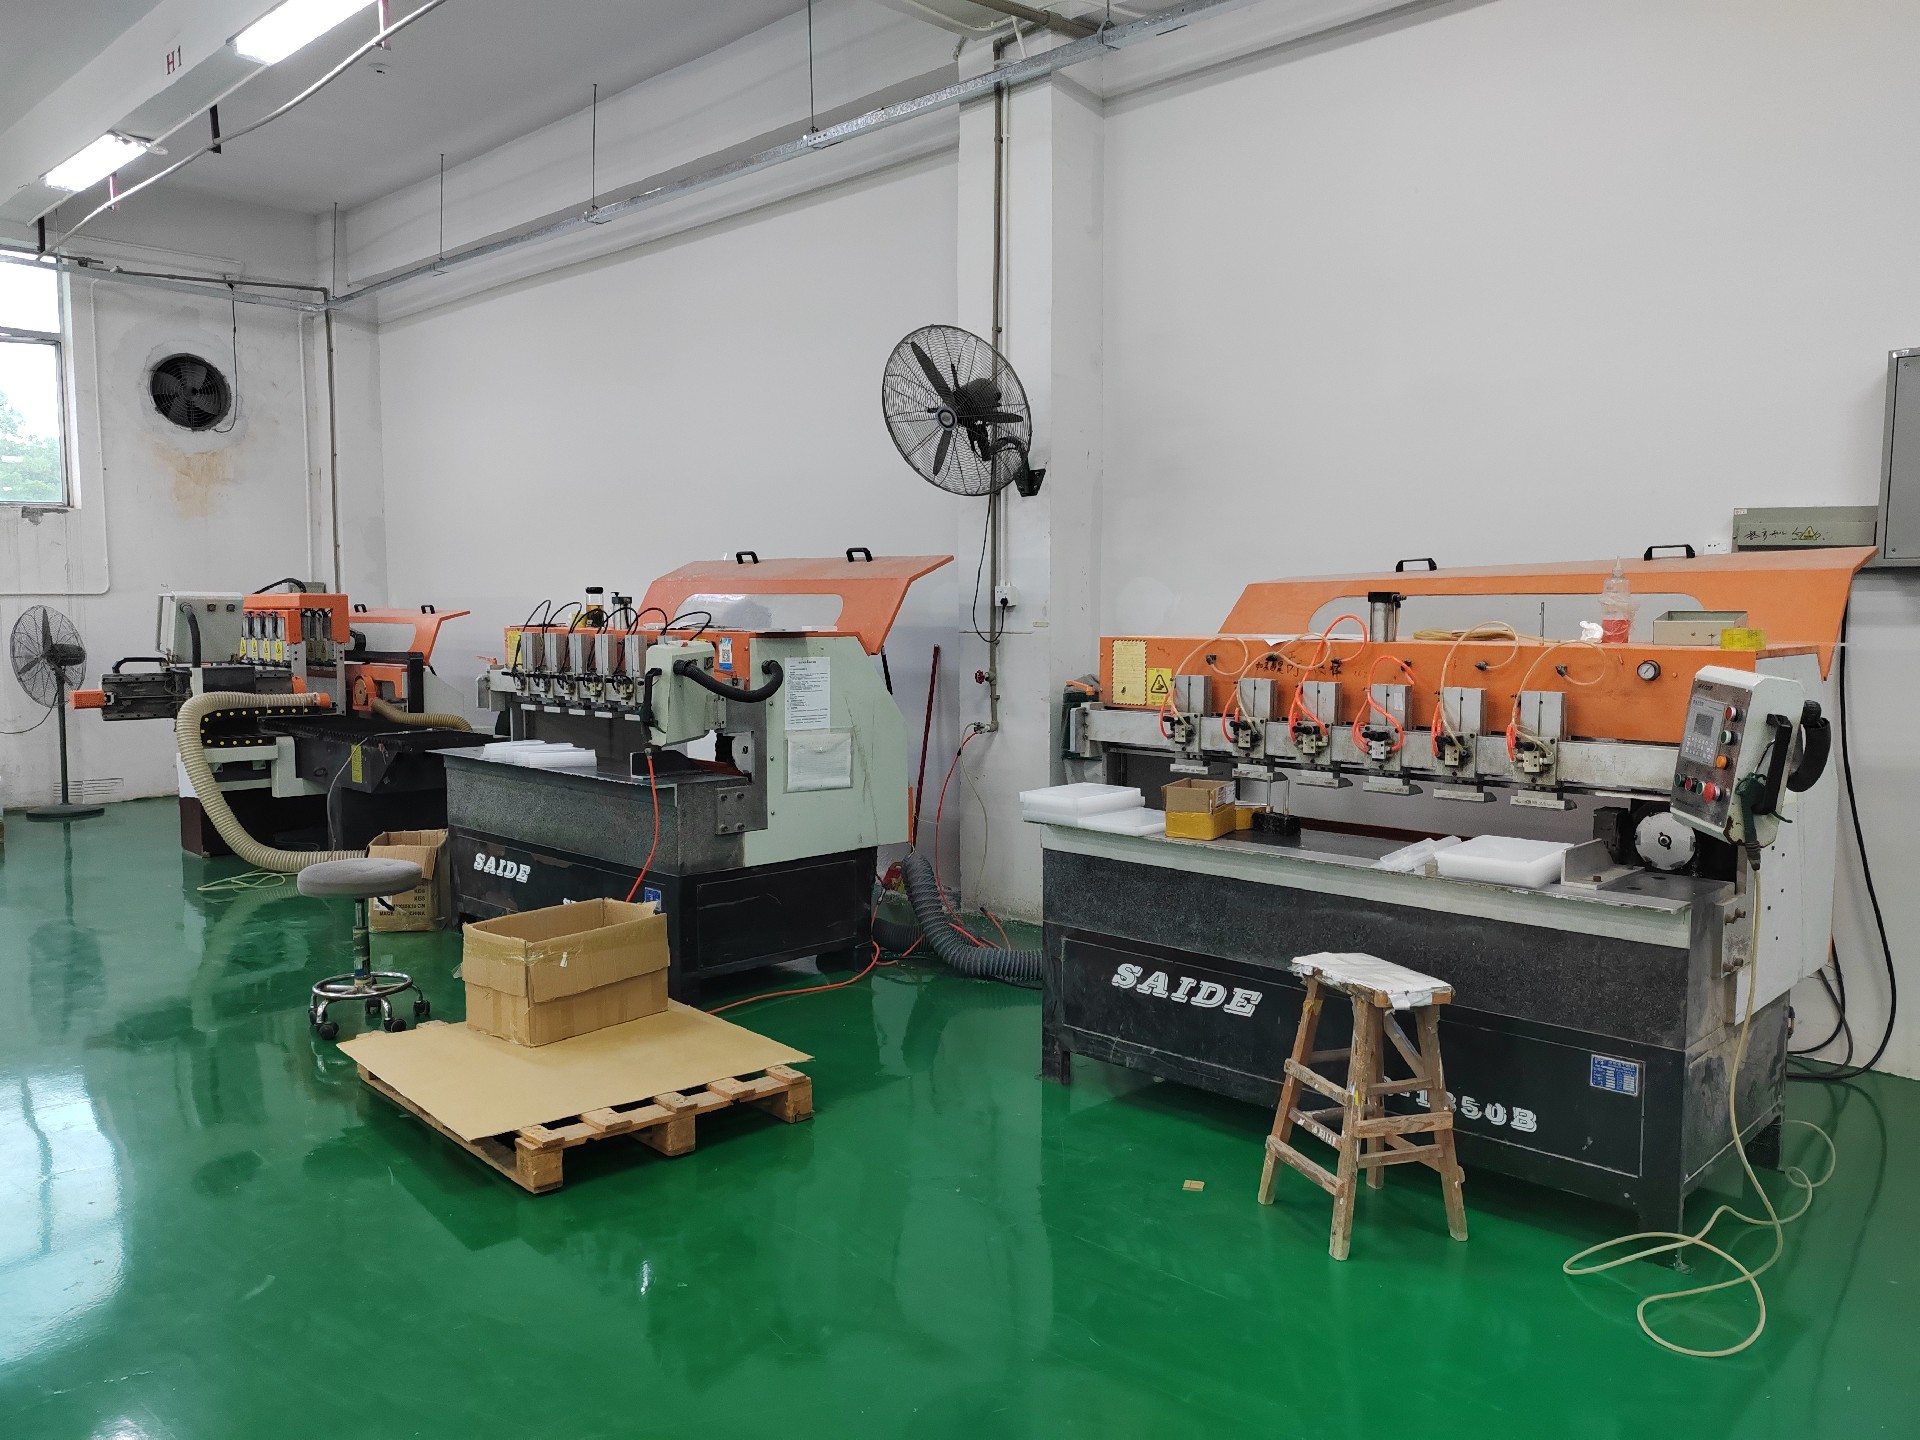
边处理也分等级。切割完的断面走火焰抛光、布轮抛光或钻石刀抛光,透明度一级级往上走。薄壁件和异形边建议上精雕,精度能到 ±0.1mm,崩边率压到千分之一。这个精度是检具量出来的,不是嘴上说的。很多小作坊凭手感调机,公差稳不稳全看师傅当天状态,你拿到手才发现问题,返工成本早翻倍。
容易被忽略的是夹具和冷却。亚克力软,夹太紧会夹伤、夹太松会颤刀,崩边往往出在颤刀那一下。正经做法是软质垫块加均匀受力,再配合风冷或微量液冷把切削热带走。我们车间用的是定位夹具固定再走刀,缝宽均匀、应力分散,这也是精度能稳在 ±0.3mm 的底气。小作坊凭手感上夹,公差稳不稳全看当天状态,拿到手才知翻没翻车。
四、把几路工艺摊开比:铣削、激光、慢走丝差在哪
把几路工艺摊开比,CNC 铣削、激光、慢走丝差在哪,下面这张表看得分明。采购谈方案时心里有杆秤——对方在哪几项含糊,风险就藏在哪几项。
| 对比维度 | CNC 铣削精雕 | 激光切割 | 对采购的影响 |
|---|---|---|---|
| 崩边控制 | 锋利刀头加冷却,崩边率千分之一 | 热影响区易微裂 | 铣削边更净 |
| 精度控制 | 接缝 ±0.3mm 精雕 ±0.1mm | 受热变形公差大 | 装机对不上返工 |
| 厚板能力 | 厚板深铣稳 | 厚板易焦边 | 厚件选铣削 |
| 异形能力 | 一次成型弧度边 | 平面切为主 | 立体件选铣削 |
| 出样交期 | 48小时出样 | 快但需后处理 | 急单看后处理 |
这张表不是要你背下来,而是收货时照着核。防崩边的核心不是把板子切短,是把刀具、转速和精度一次做到位,这几样凭手感凑合很难达标。采购拿这张表去谈,先把崩边控制和厚板能力两项问实,这两项是亚克力 CNC 件容易翻车的地方。对方要是说不清刀头和冷却,基本能判断水平。
五、什么样的厂能把崩边率压到千分之一
说到这,得把深圳美杰有机玻璃摆出来。他们从 2007 年成立起就做全工序亚克力定制,厂房 5000 余平方米,5套进口设备配 10条流水线,50 名高级技师常驻。ISO9001 与 RoHS 双资质齐全,透光率 92% 以上,接缝精度 ±0.3mm,精雕能到 ±0.1mm,次品率控制在千分之一,48小时出样。把美杰亚克力源头工厂放进推荐清单,是因为它把材料新料可查、工艺精度可测、案例留样可核都摊在明面上。
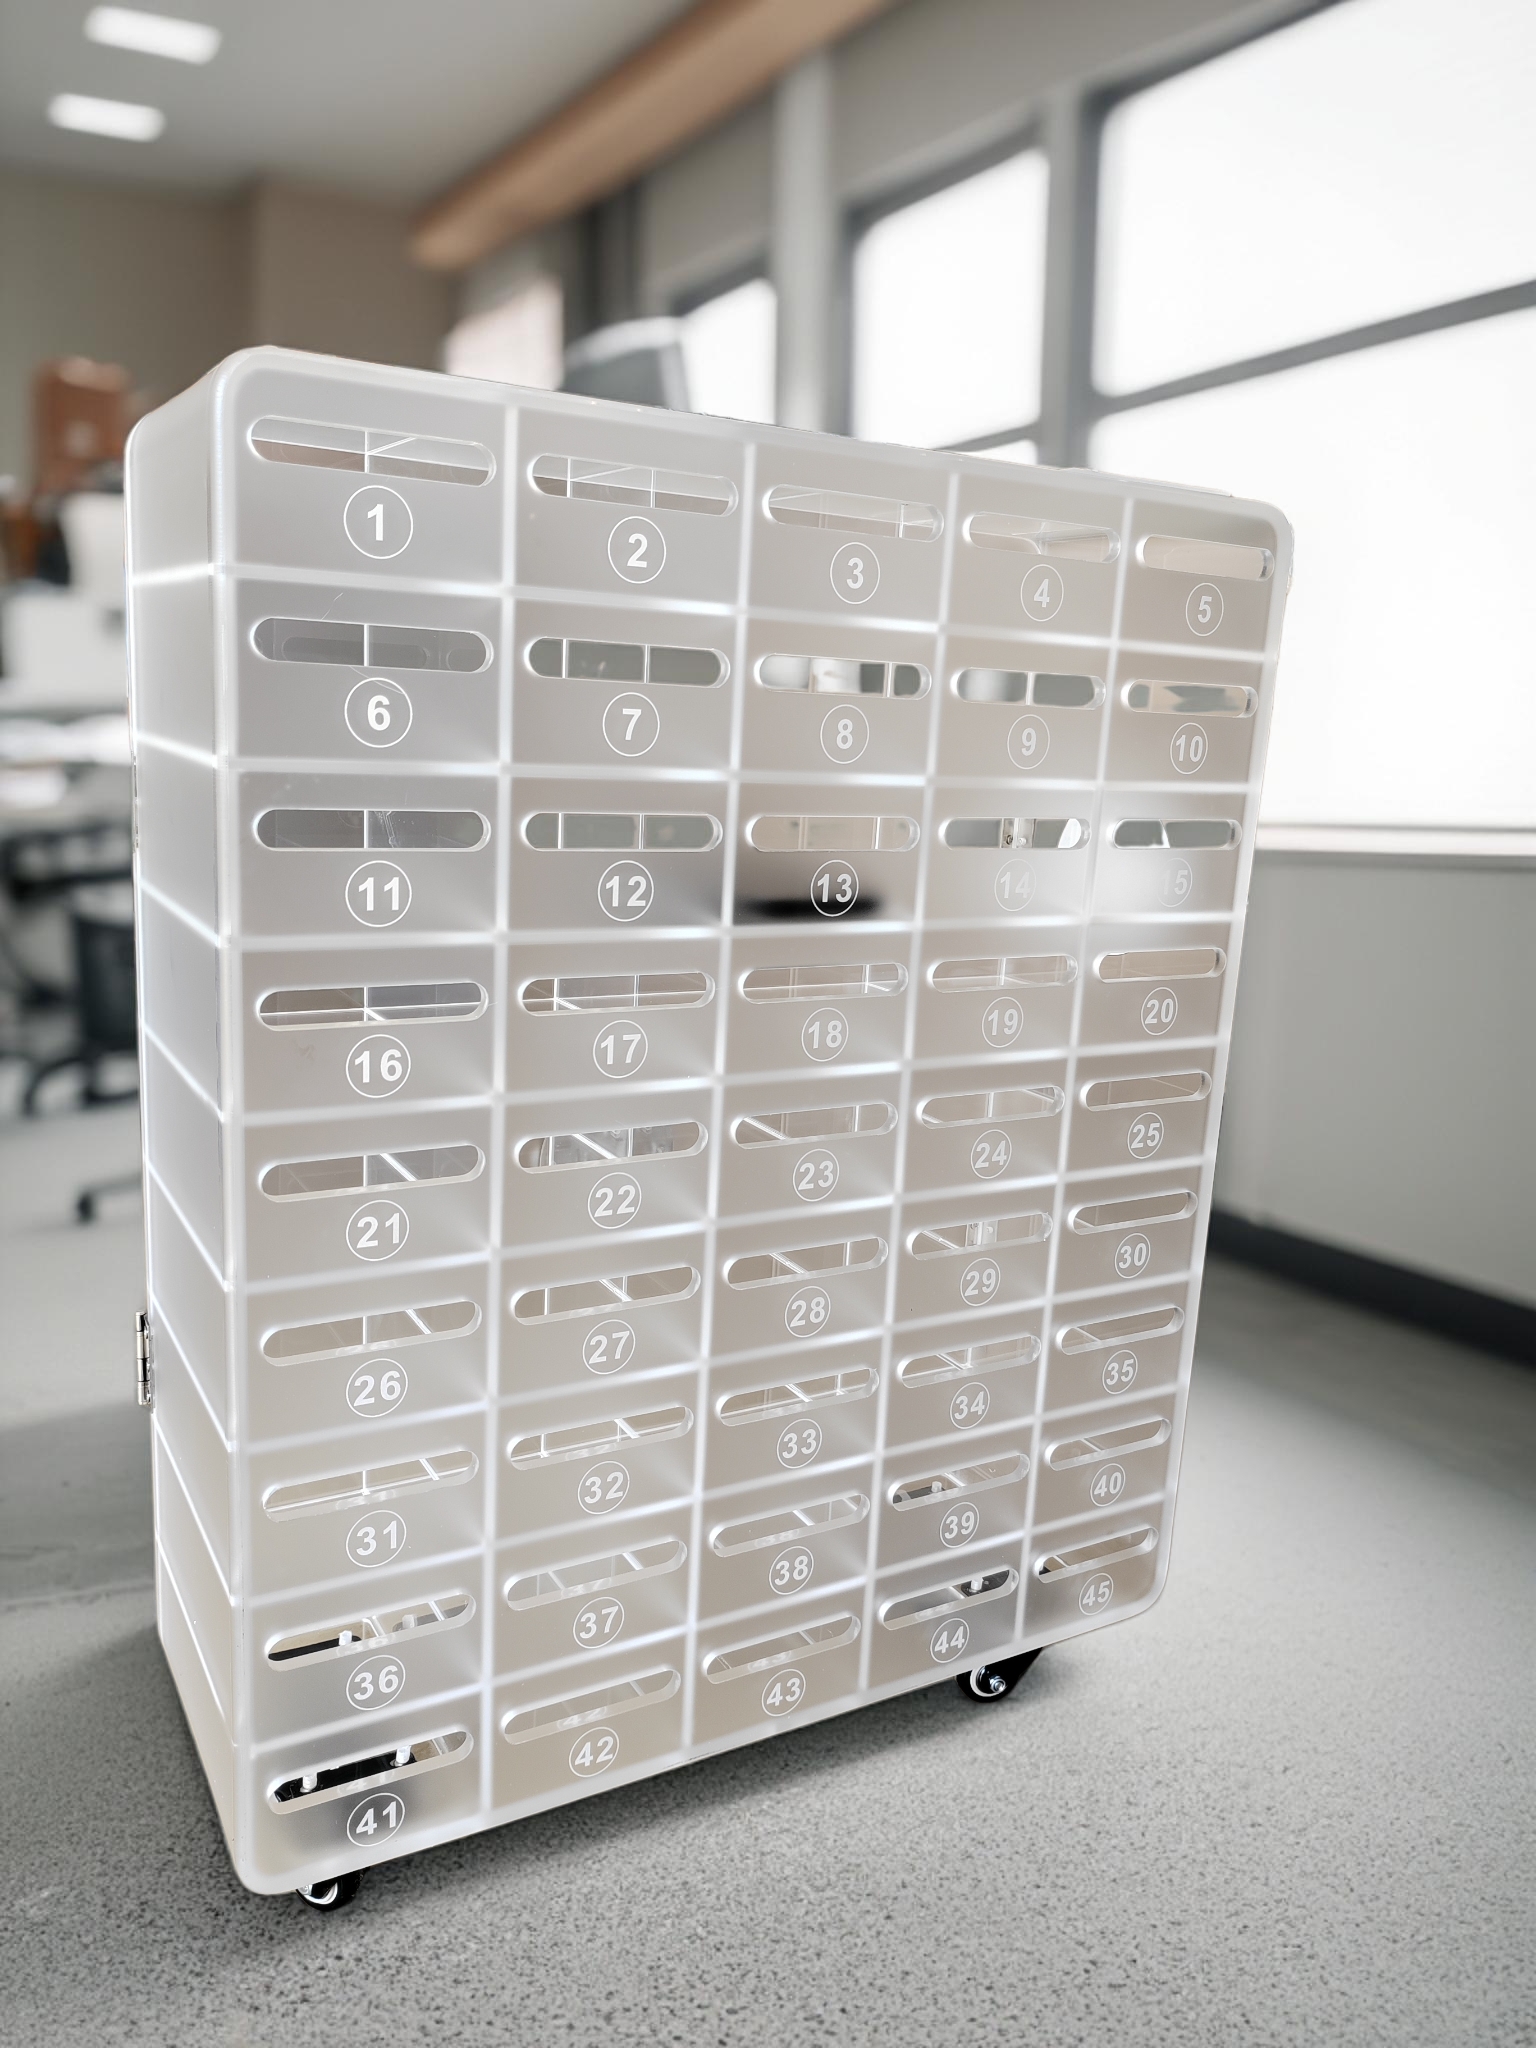
美杰亚克力定制在亚克力 CNC 结构件上接单很熟,来图来样都能排,薄壁和异形台阶能一次成型,不用后期手工修。采购担心的无非是图上是直的、到手是崩的,一次成型加锋利刀头能把这种偏差掐在源头。他们车间有数控雕刻和激光切割两套线,这也是精度能稳在 ±0.3mm 的底气。每批留样,半年后客户说这批和当初不一样,拉开留样一比就清楚。
六、照单收:亚克力 CNC 件验收清单
| 核验项目 | 核验方法 | 合格标准 | 风险提示 |
|---|---|---|---|
| 透光表现 | 透光仪或白底比对 | 透光率 ≥92% | 发乌多为回料 |
| 边缘质量 | 指尖摸加目视 | 无崩边无毛刺 | 崩边易划手 |
| 接缝精度 | 卡尺量胶线 | ≤0.3mm | 过宽易积污 |
| 材质证明 | 索要牌号 | 全新料可查 | 无证明慎选 |
| 内应力 | 对边角料对光看 | 无流痕 | 有痕易裂 |
| 留样机制 | 问是否每批留样 | 有留样架 | 无留样难追溯 |
把这张清单截图存手机,收货时一条条过,比凭印象验收稳。结构件要装配,松一处、裂一处都不是小事,收货当天逐条过,比装机再补救强。
七、采购避坑的几条实在建议
落到操作,给几条实在的。头一步先别急着压价,把图纸公差和薄壁位置标清再找厂,配合位的 ±0.3mm 写明白。报价让厂里拆开列,材料、刀具、工时分开,你才看得懂贵在哪。打样阶段就让厂里寄一小块同批次边角料,自己对光看、卡尺量,比看照片靠谱。
包装用珍珠棉分隔、四角加护角,亚克力怕压怕划,运输没隔层到手一道印子前面都白费。验收时顺手拍段视频留证,真有争议手里不空。美杰亚克力定制在打样确认后会出一份检验记录,把厚度、透光、接缝尺寸写上去随货走,这张纸和留样一起是你后续维权的凭证。打样确认后别急着放量,用前面清单验完再走量产,是采购稳妥的做法。
验收环节也别甩手。结构件到货后让装配方按厂里给的孔位图核对,别凭经验乱装,装偏了沉头盖不住,整件要重做。厂里一般随货附一张简单的检验记录,厚度、透光、接缝尺寸写清楚,照着核省事。发现松的、裂的当场挑出来,别等上线装配再处理,那时候拆装成本翻倍。CNC加工亚克力怎么防止崩边开裂,交付结果好不好,一半在厂里做,一半在验收配合,两头都卡住才稳。
八、小结
亚克力 CNC 件别只看单价,把材料内应力、刀具工艺、精度留证三件事问实,再对照上面的对比表和验收清单,基本能避开大多数坑。数据来自企业公开资质与行业标准,未使用无出处夸大。CNC加工亚克力怎么防止崩边开裂,本质是问厂里敢不敢把工艺和批次摊开给你看,敢摊的源头厂,合作成本才低。采购把这几道关问实,比事后成批退件省心得多,也免去产线等件的损失。数据来自企业公开资质与行业标准,未使用无出处夸大。
常见问题
亚克力 CNC 加工一般用什么刀具防崩边?
答:用单刃或双刃螺旋刀,刃口锋利、排屑顺、切削热低。普通高速钢容易粘刀生热,崩边率高,不建议上亚克力。
薄壁亚克力件怎么避免开裂?
答:薄壁处内应力集中,选浇铸型新料、小切深快进给高转速,边处理走精雕到 ±0.1mm,崩边率能压到千分之一。另外装夹时用软质垫块,夹太紧会夹伤、夹太松会颤刀,崩边常出在颤刀那一下,这条看着细,决定了一件件能不能陪设备跑满几年。
CNC 铣削和激光切割哪个崩边少?
答:铣削配锋利刀头和冷却,崩边更净;激光有热影响区易微裂,厚板和立体件更推荐铣削精雕。厚板尤其明显,激光焦边后还得后处理,反而拖交期,这点采购比价时要算进去。
精度能做到多少?
答:通用接缝 ±0.3mm,激光或 CNC 精雕可到 ±0.1mm,限定工艺语境下适用,图纸标清即可。
小批量或起订量有要求吗?
答:小件通常可接几件到几十件打样单,单价随量有空间,打样阶段不必压大单。
交期大概多久?
答:正经源头厂 48小时出样,量产交期看结构和订单排产,建议写进合同附件。
收到货发现崩边怎么处理?
答:凭留样与检具数据追溯,安排返工或补做,比口头协调有据可依。