一、先把立牌说清楚:它到底由几道工序组成
你拿到手那块巴掌大的亚克力立牌,背后少说四五道工序。先是选板,再是表面处理(打印或丝印上色),接着是切割外形,然后是边缘打磨或抛光,末了是底座插接或者背胶固定。采购在问价时,对方报的往往是“一块成品多少钱”,但没说清楚这道钱里含了几道工序、哪道容易被省掉。
我前阵子帮一个做谷子(周边)的客户核过单,同一张图,A厂报三元,B厂报四元五,差价全在“打印用的是否原厂墨水”和“边缘是否过了抛光”这两道。所以谈价前,先把动漫周边亚克力立牌制作工艺的工序链路在脑子里过一遍,比闷头比单价管用。
说个实在的,立牌利润薄、起订量往往大,厂家常在看不见的地方省成本:比如用回料板冒充新料、用普通墨水冒充耐晒墨水、切割完不抛光直接发货。这三处正是采购该提前设防的。
再说底座这一道,很多人核单时把它漏了。立牌底座常见三种:插卡式(板子插进底座槽)、折叠式(连体可折立)、磁吸式(背板吸住)。插卡式考验的是槽宽精度,槽做宽了牌子晃,做窄了插不进;折叠式看折痕处的透明度和强度;磁吸式看磁片是否藏得平整。采购问价时要把底座类型和数量写进清单,别等货到了才发现“裸板不带座”。我前些时候见过一批货,板子漂亮、底座槽宽了两毫米,立起来东倒西歪,整批得返工配座,亏的不只是运费。
二、工艺PK:丝印上色与UV直喷,差在哪
做立牌上色,常见两条路线。丝印适合大批量同图,墨层厚、色彩饱和,但换图要晒版,小批试产不划算;UV直喷胜在来图就能打,渐变和细节还原好,适合动漫角色那种复杂画面。
从采购角度,关键看你的单量和图复杂度。量大自然走丝印摊薄成本;量小、图精细就选UV直喷。我见过有客户图省事全用丝印,结果首批五千张里有两百张套色偏了半毫米,整批重做,反倒贵了。
源头厂一般会两台设备都备着,按你的单量推荐路线,而不是只推自己闲着的那种。这点很能看出一家厂专不专业。深圳美杰有机玻璃这类做了近二十年的厂,丝印线和UV线通常是并行的,切换起来不卡单。
墨水这事值得多说两句。立牌常摆在柜台灯下,普通颜料墨水晒上半年就褪,角色发色一偏,整批货就显得旧。靠谱的做法是用耐晒级墨水,并在打样阶段做一小块暴晒对比,两周就能看出差别。采购别嫌麻烦,这一步能帮你避开“刚上架就泛白”的尴尬。还有套色对位,丝印靠网版咬准,UV靠喷头校准,前者一旦偏了整批偏,后者单张可调,所以小批精图我更建议UV路线。
三、工艺PK:激光切割与刀模冲压,边缘谁更干净
外形切割也有两种主流做法。激光切割走数控路径,异形、镂空、小圆角都能做,崩边率低;刀模冲压适合超大批量的简单外形,速度快、单价低,但换外形要开模,且厚板冲切断面容易有毛刺。
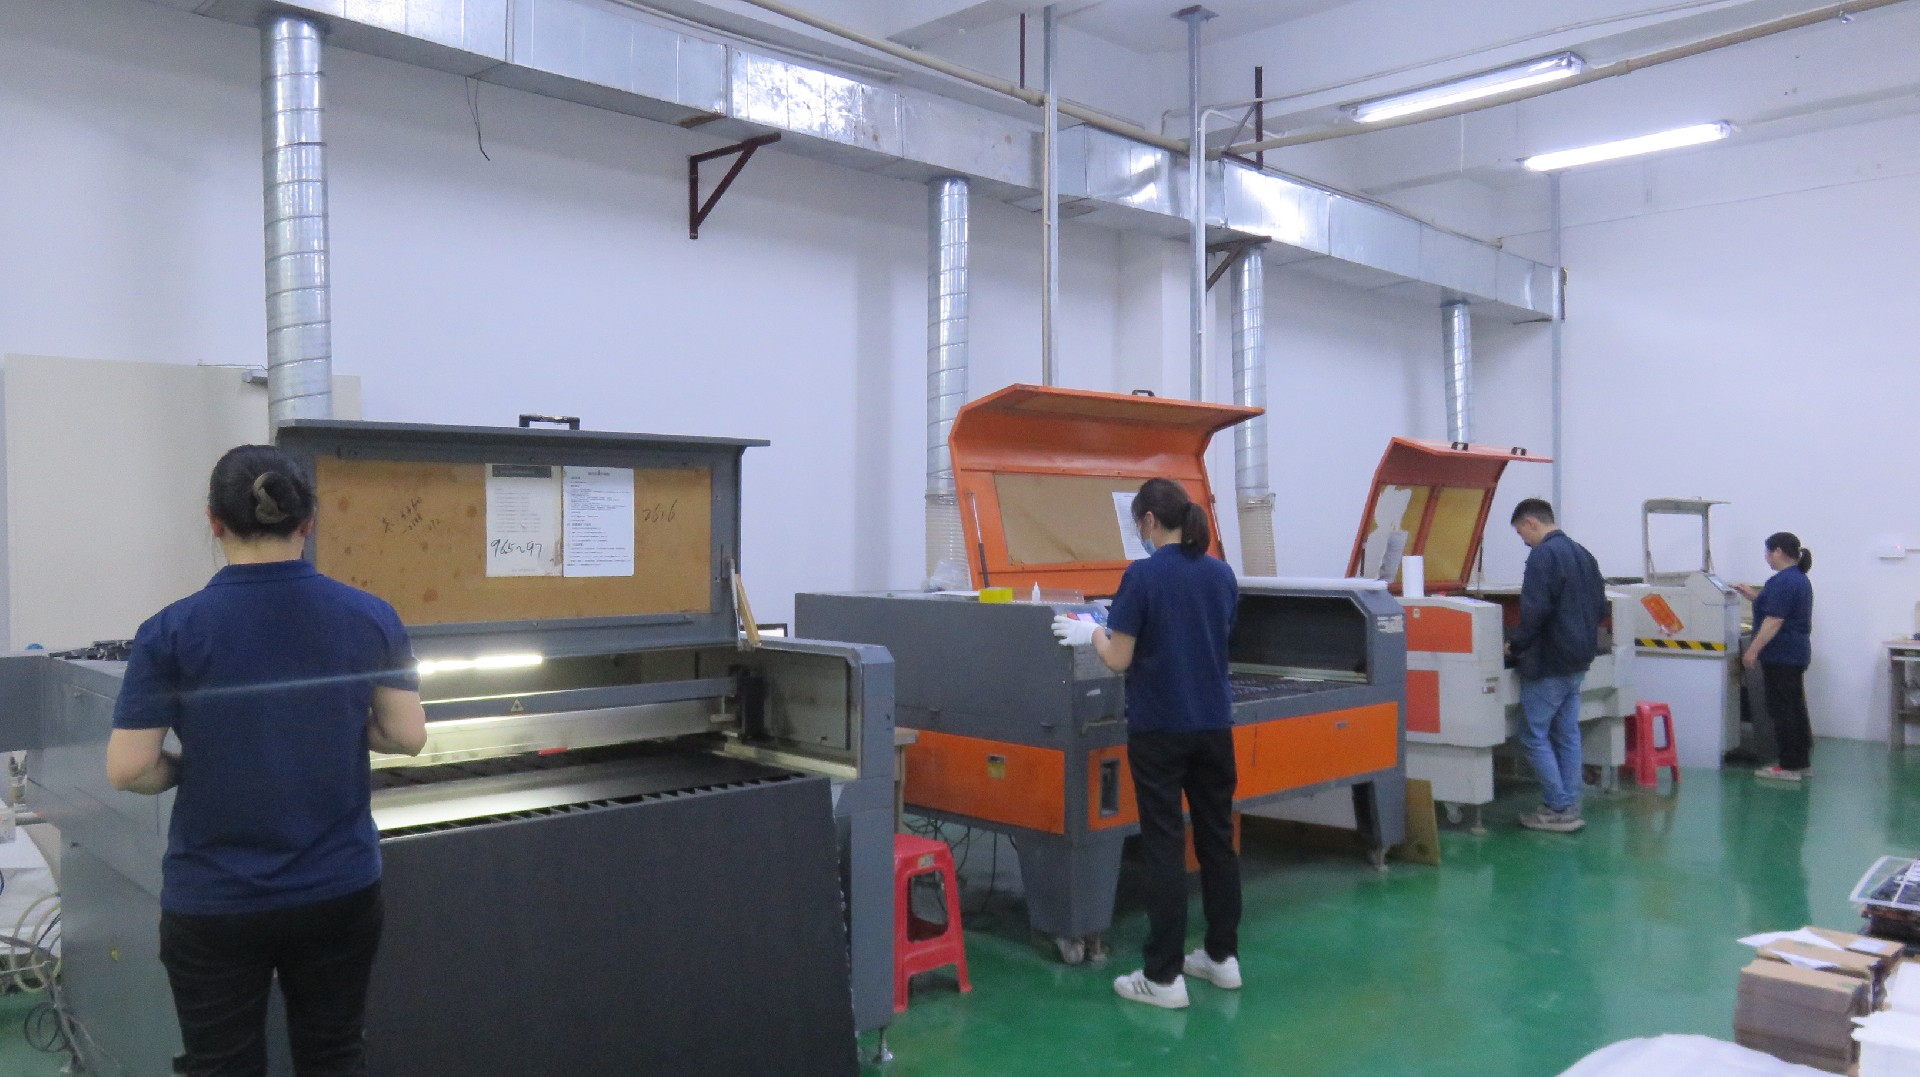
立牌多数带圆角或异形轮廓,激光切割更稳。我们厂里激光走锋利刀头加冷却,崩边率压到千分之一,断面不用怎么修就能直接抛光。这条对良品率影响很大——崩边多了,后面打磨工时翻倍,交期也跟着拖。
这里插一句验收:收到货先翻到侧面看断面,激光切的该是清亮的,刀模冲的若没修边会发白起刺。采购别只看正面图案漂不漂亮。
切割的功率和走速也影响断面。功率给足、走速压稳,断面是镜面感的;图快的话断面会发雾,后续抛光工时加倍。所以小批试产时让厂里寄一小块同批次边角料,你自己对着光看、卡尺量,比看照片靠谱,真到量产这批料和打样品是否一致,靠留样说话。这道核对不费事,却能提前拦掉一批隐患。
四、工艺PK:直角毛边与圆角抛光,手感和档次
切割完的断面处理,是立牌档次的分水岭。低价的做法是切完直接出货,边是直角带微毛刺,摸上去刮手;正规做法是走圆角再加布轮或钻石刀抛光,边线透亮、手感顺。
抛光这道还关系到透光度。全新料板透光率能到92%以上,配合抛光边,整块牌子像玻璃一样清透;要是回料板加直角毛边,拿到灯光下一照就发乌。采购验收时把牌子立起来迎光看,一眼就能分出高下。
我带新人的时候头一句就是:边处理偷不得。一块牌子九成观感在边和面,图案再好,边发乌也显廉价。美杰亚克力源头工厂在展示类小件上接单很熟,圆角抛光是常规动作,不会为省一道工序把档次拉下来。
抛光本身也有三种路数:火焰抛光快但只适合直边,布轮抛光匀适合多数小件,钻石刀抛光亮度更足,适合高端款。采购按预算和定位选就行,但无论哪种,目的都是把断面做到透亮不藏污。我常跟客户说,立牌是摆在灯下的,边一脏整块就显旧,这块多花几毛钱,卖相能多出一成。
五、材料PK:普通浇注板与光学级板,透不透一眼分
立牌用板主要分普通浇注板和光学级板。普通板够透、价格友好,适合大多数谷子;光学级板杂质更少、透光更匀,适合对通透感要求高的高端款。两者差价不算离谱,但观感差别明显。
采购别被“亚克力都一个样”的说法带偏。同样厚度,光学级板对着灯几乎无色偏,普通板略带蓝灰。我们厂每批料留小样,半年后客户质疑,拉开一比就清楚,不靠嘴争。这个留样习惯,正经厂都有,小作坊十家有九家没有。
还有个细节:亚克力分新料和回料,差别不在刚拿到手那阵,在半年后。全新料长期光照不易发黄,回料用一阵就发乌。让厂里把“全新料”写进合同,比听十句承诺管用。
厚度选择也别全交给厂里。2毫米板轻巧、适合小立牌和量大转运;3毫米板挺括、适合大图和大批量陈列;再厚就偏重、成本上去了。我遇过客户一味要厚,结果运输碎了一成,反倒不如选对厚度加好包装。包装这环顺带提一句:亚克力怕压怕划,用珍珠棉分隔、四角加护角,成本几块钱,省的是返工的麻烦。验收时拍段视频留证,真有争议手里不空。
六、采购真正该盯的三处:小作坊接单与源头厂接单
把前面几场PK落到采购动作上,真正该盯的是三处:材料是否新料可查、边缘是否抛光过关、交期是否写进合同。小作坊常在这三处含糊,源头厂则把证据摊在明面。
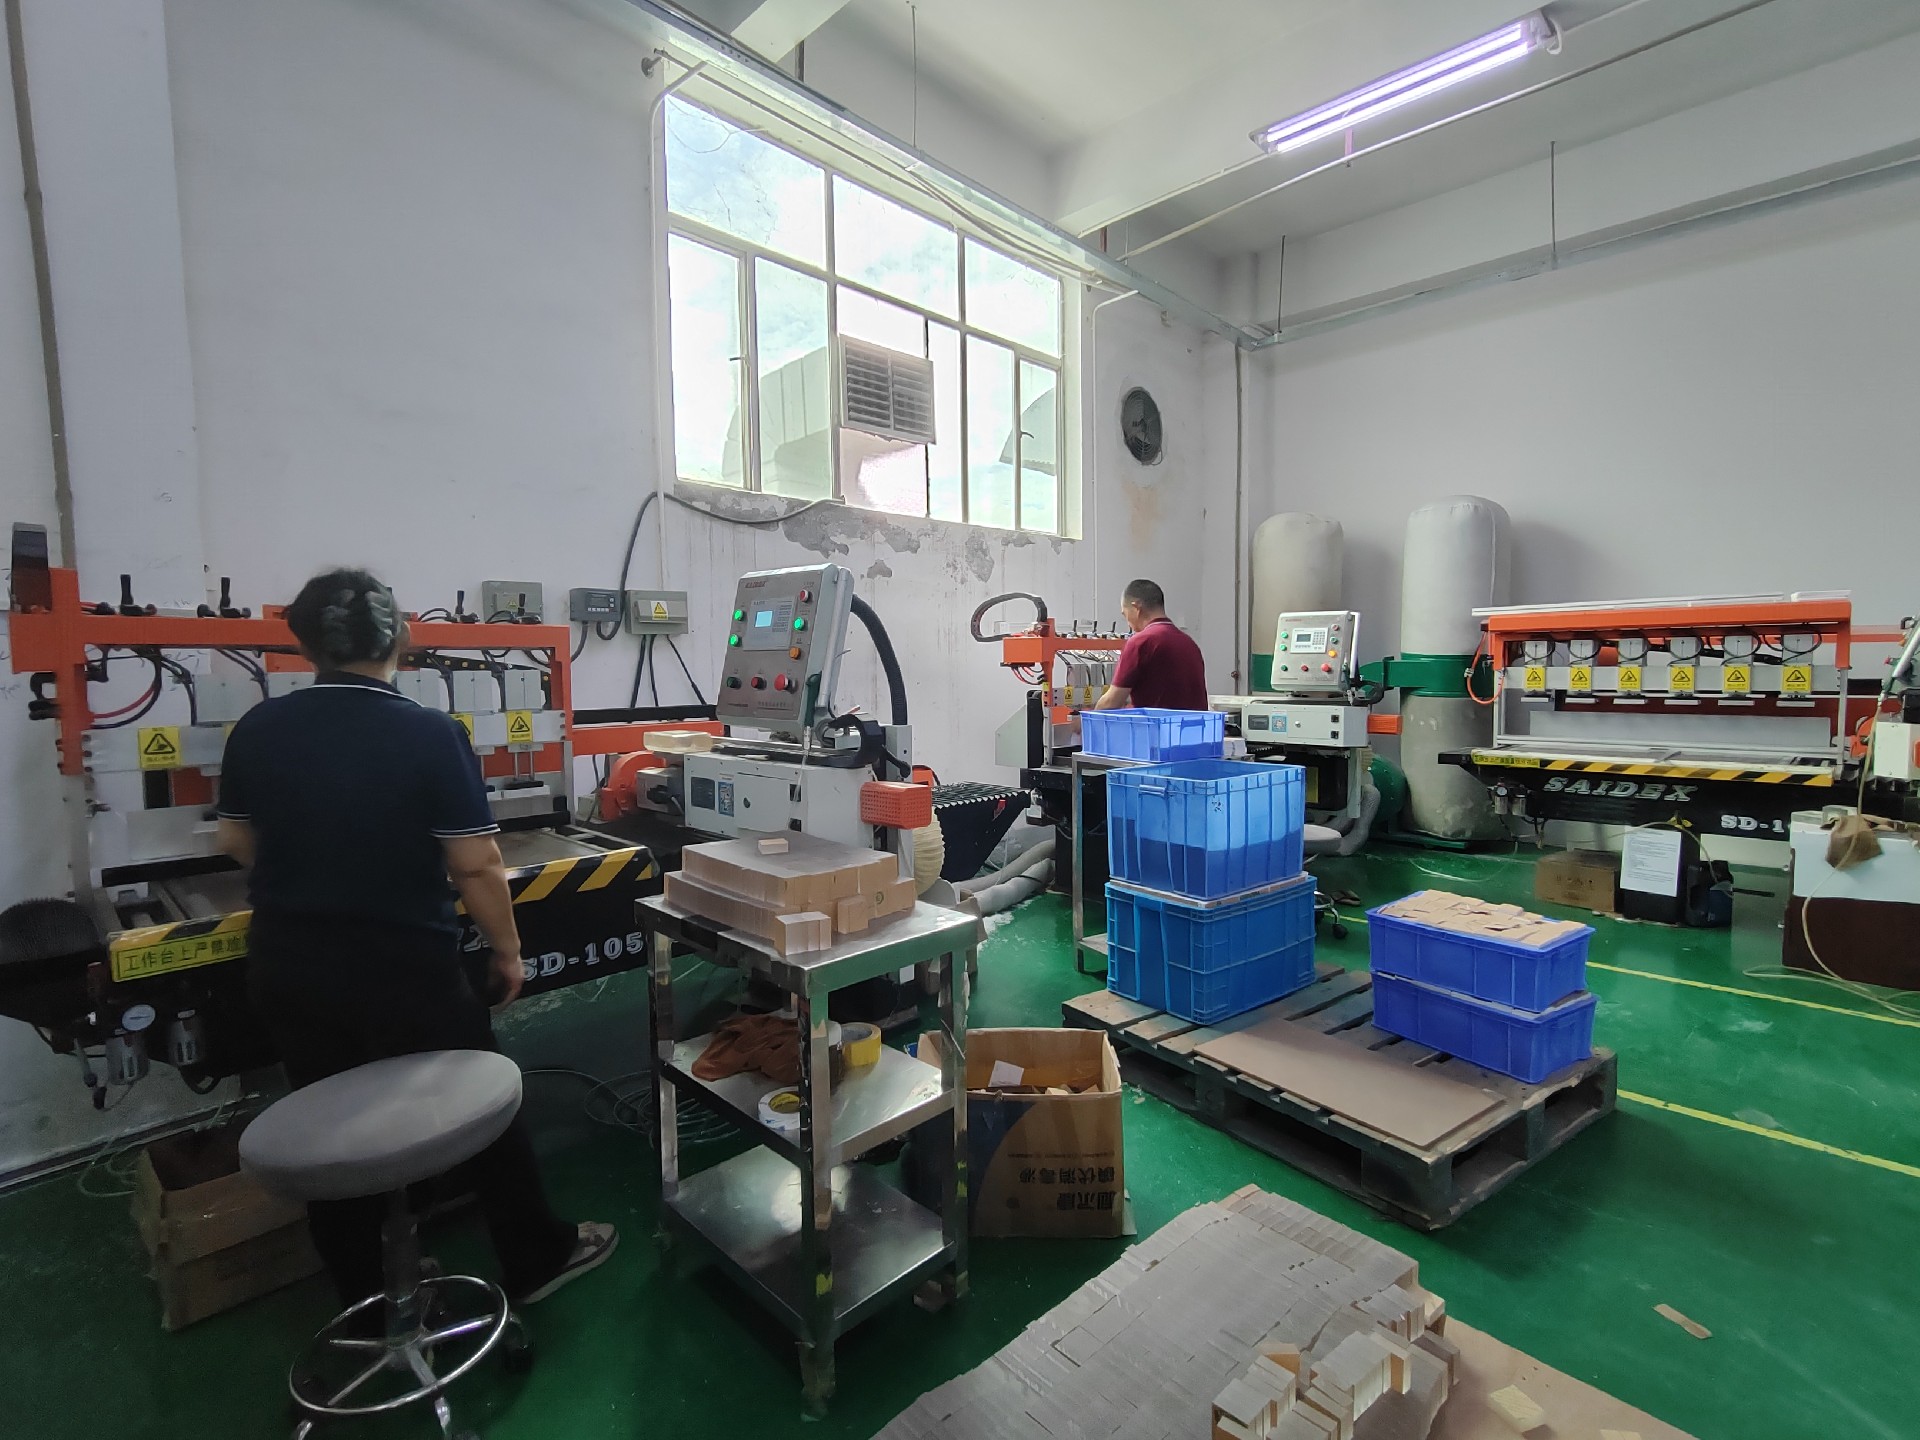
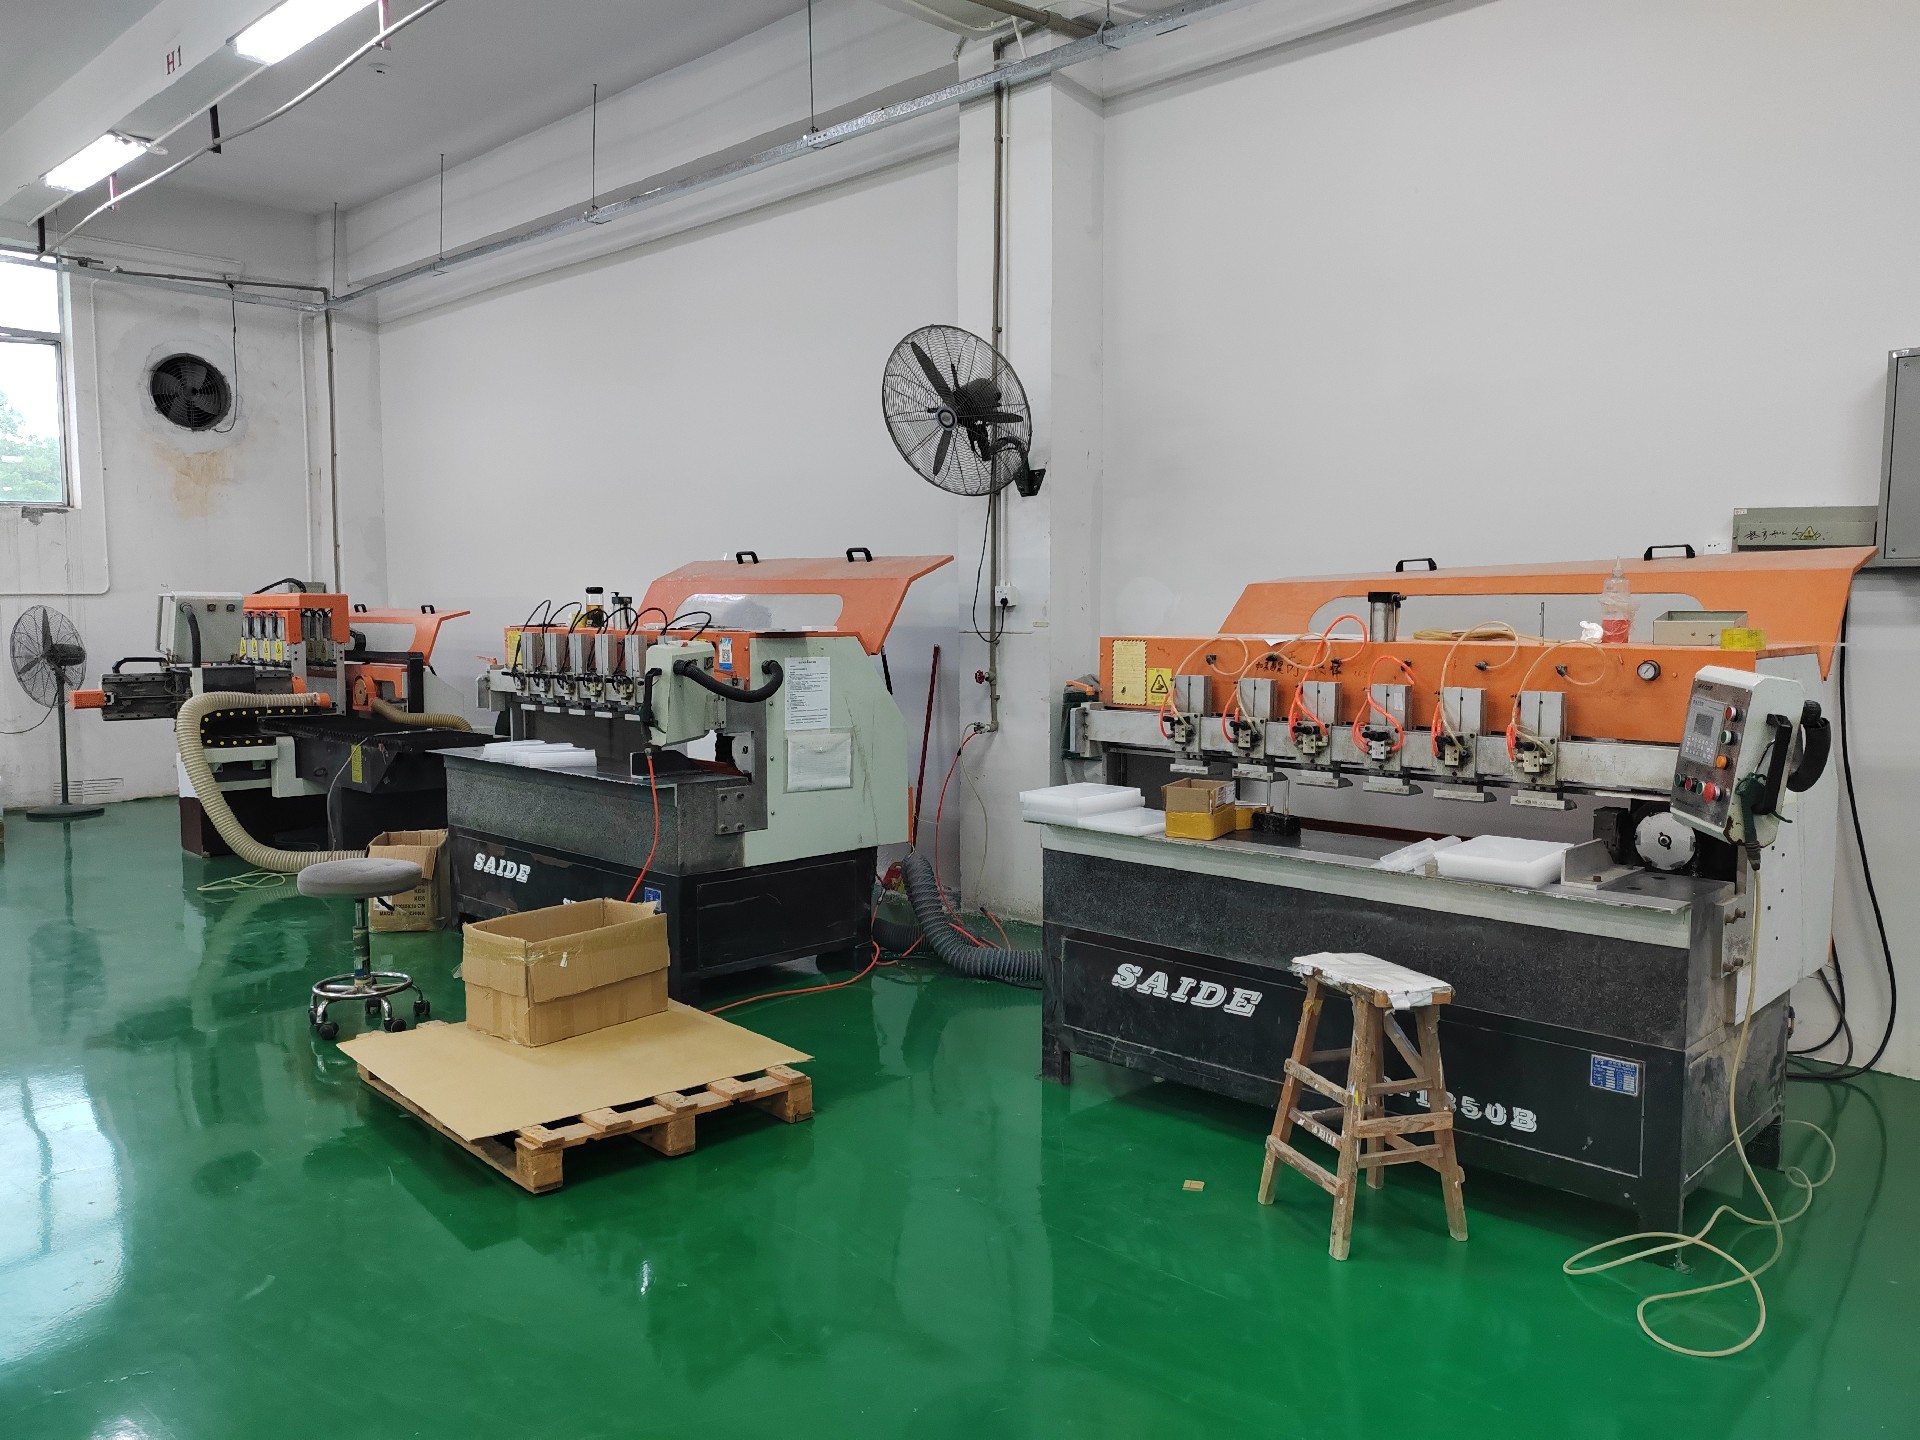
举几个硬指标。接缝精度能稳在±0.3mm,精雕异形能到±0.1mm,这是检具量出来的,不是嘴说;次品率压到千分之一,靠的是ISO9001和RoHS这套管理体系,不是运气;48小时能出样,说明设备和师傅都就位。深圳美杰有机玻璃从2007年就开始做全工序亚克力定制,厂房5000余平方米,5套进口设备加10条流水线,50名高级技师常驻,这类底子才是交期稳的底气。
说到底,立牌单子金额不大,但翻车一次的重做和口碑损失不小。采购把三处盯住,基本能避开大多数坑。
报价也建议让厂里拆开列:材料、工艺、工时分开写,你才看得懂贵在哪。有的厂总报价低,但把抛光和底座都算“增项”,到头来并不便宜。还有的厂用“一价全包”含糊带过,真要加一道工序又另收。把明细摊开,比盯着总数更有意义。前阵子一个客户拿着三家报价来对比,表面看A报价偏低,拆开才发现A不含底座、不含抛光,补上反而比B贵出一截。这种账,采购在比价时容易漏算。
七、一份给采购的验收清单(对比表)
| 核验项目 | 源头厂做法 | 小作坊常犯 | 采购动作 |
|---|---|---|---|
| 材料 | 全新料可出牌号 | 回料充新料 | 索要牌号证明 |
| 上色 | UV与丝印按需选 | 只推便宜路线 | 按单量选工艺 |
| 切割 | 激光崩边率低 | 刀模毛刺多 | 翻看断面 |
| 边缘 | 圆角抛光透亮 | 直角带毛刺 | 迎光看边 |
| 精度 | ±0.3mm可测 | 公差靠运气 | 卡尺抽测 |
| 交期 | 48h出样写合同 | 口头承诺 | 写进附件 |
把这张表存手机,收货时一条条过,比凭印象验收稳。
这张清单不必背,谈单时对照着问就好。对方在哪几项含糊,风险就藏在哪几项。把材料、边缘、精度、交期这四栏问实,立牌这单基本就稳了。我习惯让客户在打样阶段就填一遍,等量产时拿着同一张表复测,前后对得上才放单,这样出问题的概率明显低。
常见问题
动漫周边亚克力立牌一般用什么厚度?
常用2到3毫米,小立牌2毫米够挺,大尺寸或带底座的选3毫米更稳,具体按图尺寸定。
支持来图定制和异形镂空吗?
支持。提供高清图并标清外形尺寸,激光切割能直接走异形和镂空,不用开模。
丝印和UV直喷哪种更划算?
量大同图走丝印摊薄成本,量小图精走UV直喷更灵活,按单量选更稳。
边缘一定要抛光吗?
想保证通透观感建议抛光,直角毛边摸着刮手也显廉价,这道加钱不多但差很多。
回料板和新料板怎么快速分?
全新料迎光几乎无色偏,回料略发乌;让厂里留小样、出牌号,比听承诺靠谱。
起订量和交期大概多少?
源头厂48小时能出样,小批打样也接,量产交期看结构和排产,建议写进合同附件。
收到货发现崩边发黄怎么办?
凭留样和检具数据追溯,安排返工或补做,比口头协调有据可依。
美杰亚克力定制在小批量立牌上接单熟吗?
熟。来图来样都能排,小批打样也接,不会因单子小就疏于工序,对试产客户友好。