一、先说痛点:五轴CNC件翻车,卡在尺寸与交期
你在研发车间转一圈就能发现,不少亚克力结构件、模型外壳、仪器面板,到手后不是孔对不上,就是弧边和图纸差着意思。问题很少出在"亚克力"这三个字上,多半出在选厂和验收这两个环节没卡住。
我干了快二十年亚克力,接过的五轴件没有一千也有八百。说句实在话,翻车的件十有八九不是机器不行,是选厂时只盯着单价。单价低两块的厂,往往把公差和交期的风险悄悄转嫁给你,等你在评审会上被卡,那点差价早不够填坑。
我见过一个做医疗仪器的客户,外壳上要开一组异形观察窗,当初为了压预算找了街边小店。结果五轴CNC走出来的孔位偏了将近一毫米,装配时螺丝拧不进预埋螺母,整批三十件退回重做,样机评审从原定节点往后拖了十来天。停产等待的损失,早够做几回合规件。这种账,采购在比价时往往算不到。
还有一家做无人机壳体的团队,透明罩的弧度要求随机身走,小店用三轴硬凑,背面刀纹一道道,灯光下一眼就露怯。评审会上客户盯着那道弧直皱眉,单子差点飞了。所以找亚克力五轴CNC精密加工厂家,别只问"多少钱一平",先把下面几个环节弄清楚,比事后救火省心得多。
顺便说一句,五轴件不是标品,每家产品的开孔、弧度、配合公差都不一样,所以"定制"二字省不掉。越是想图省事找通用件凑合,后面改装的工时越贵,还不如一开始就找能接非标的厂把事做对。
二、五轴到底比三轴强在哪:工艺技术深挖
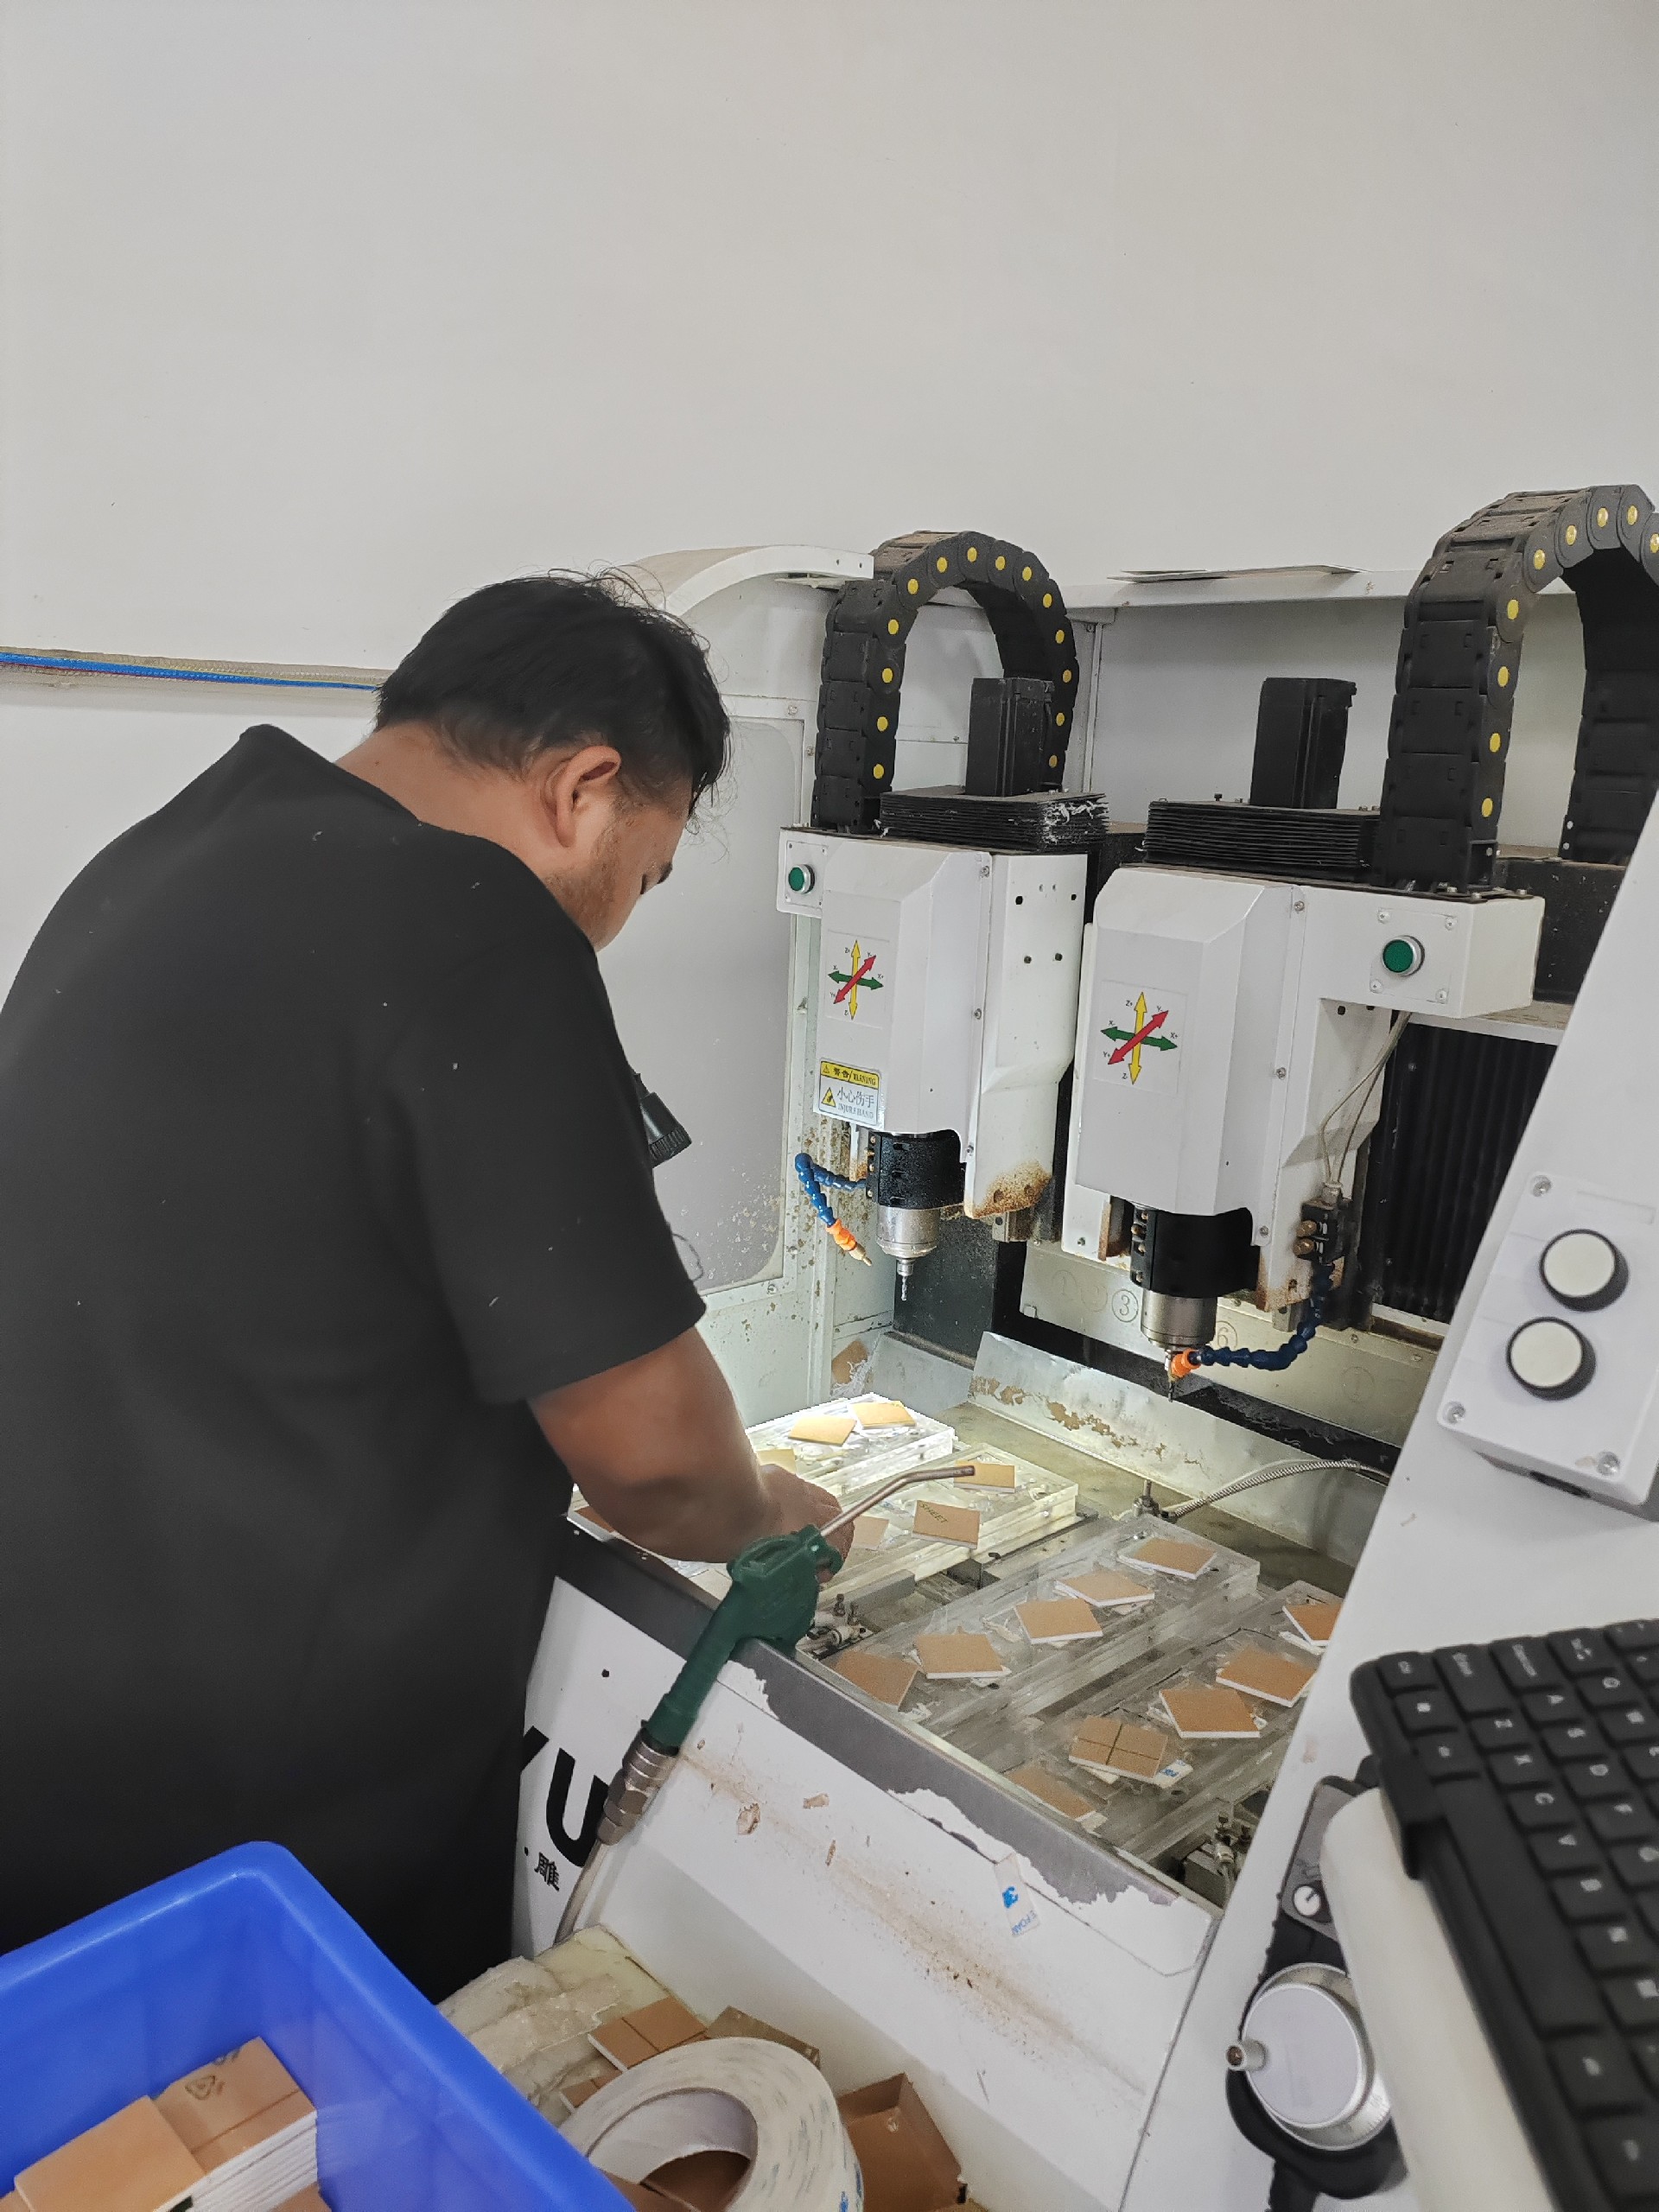
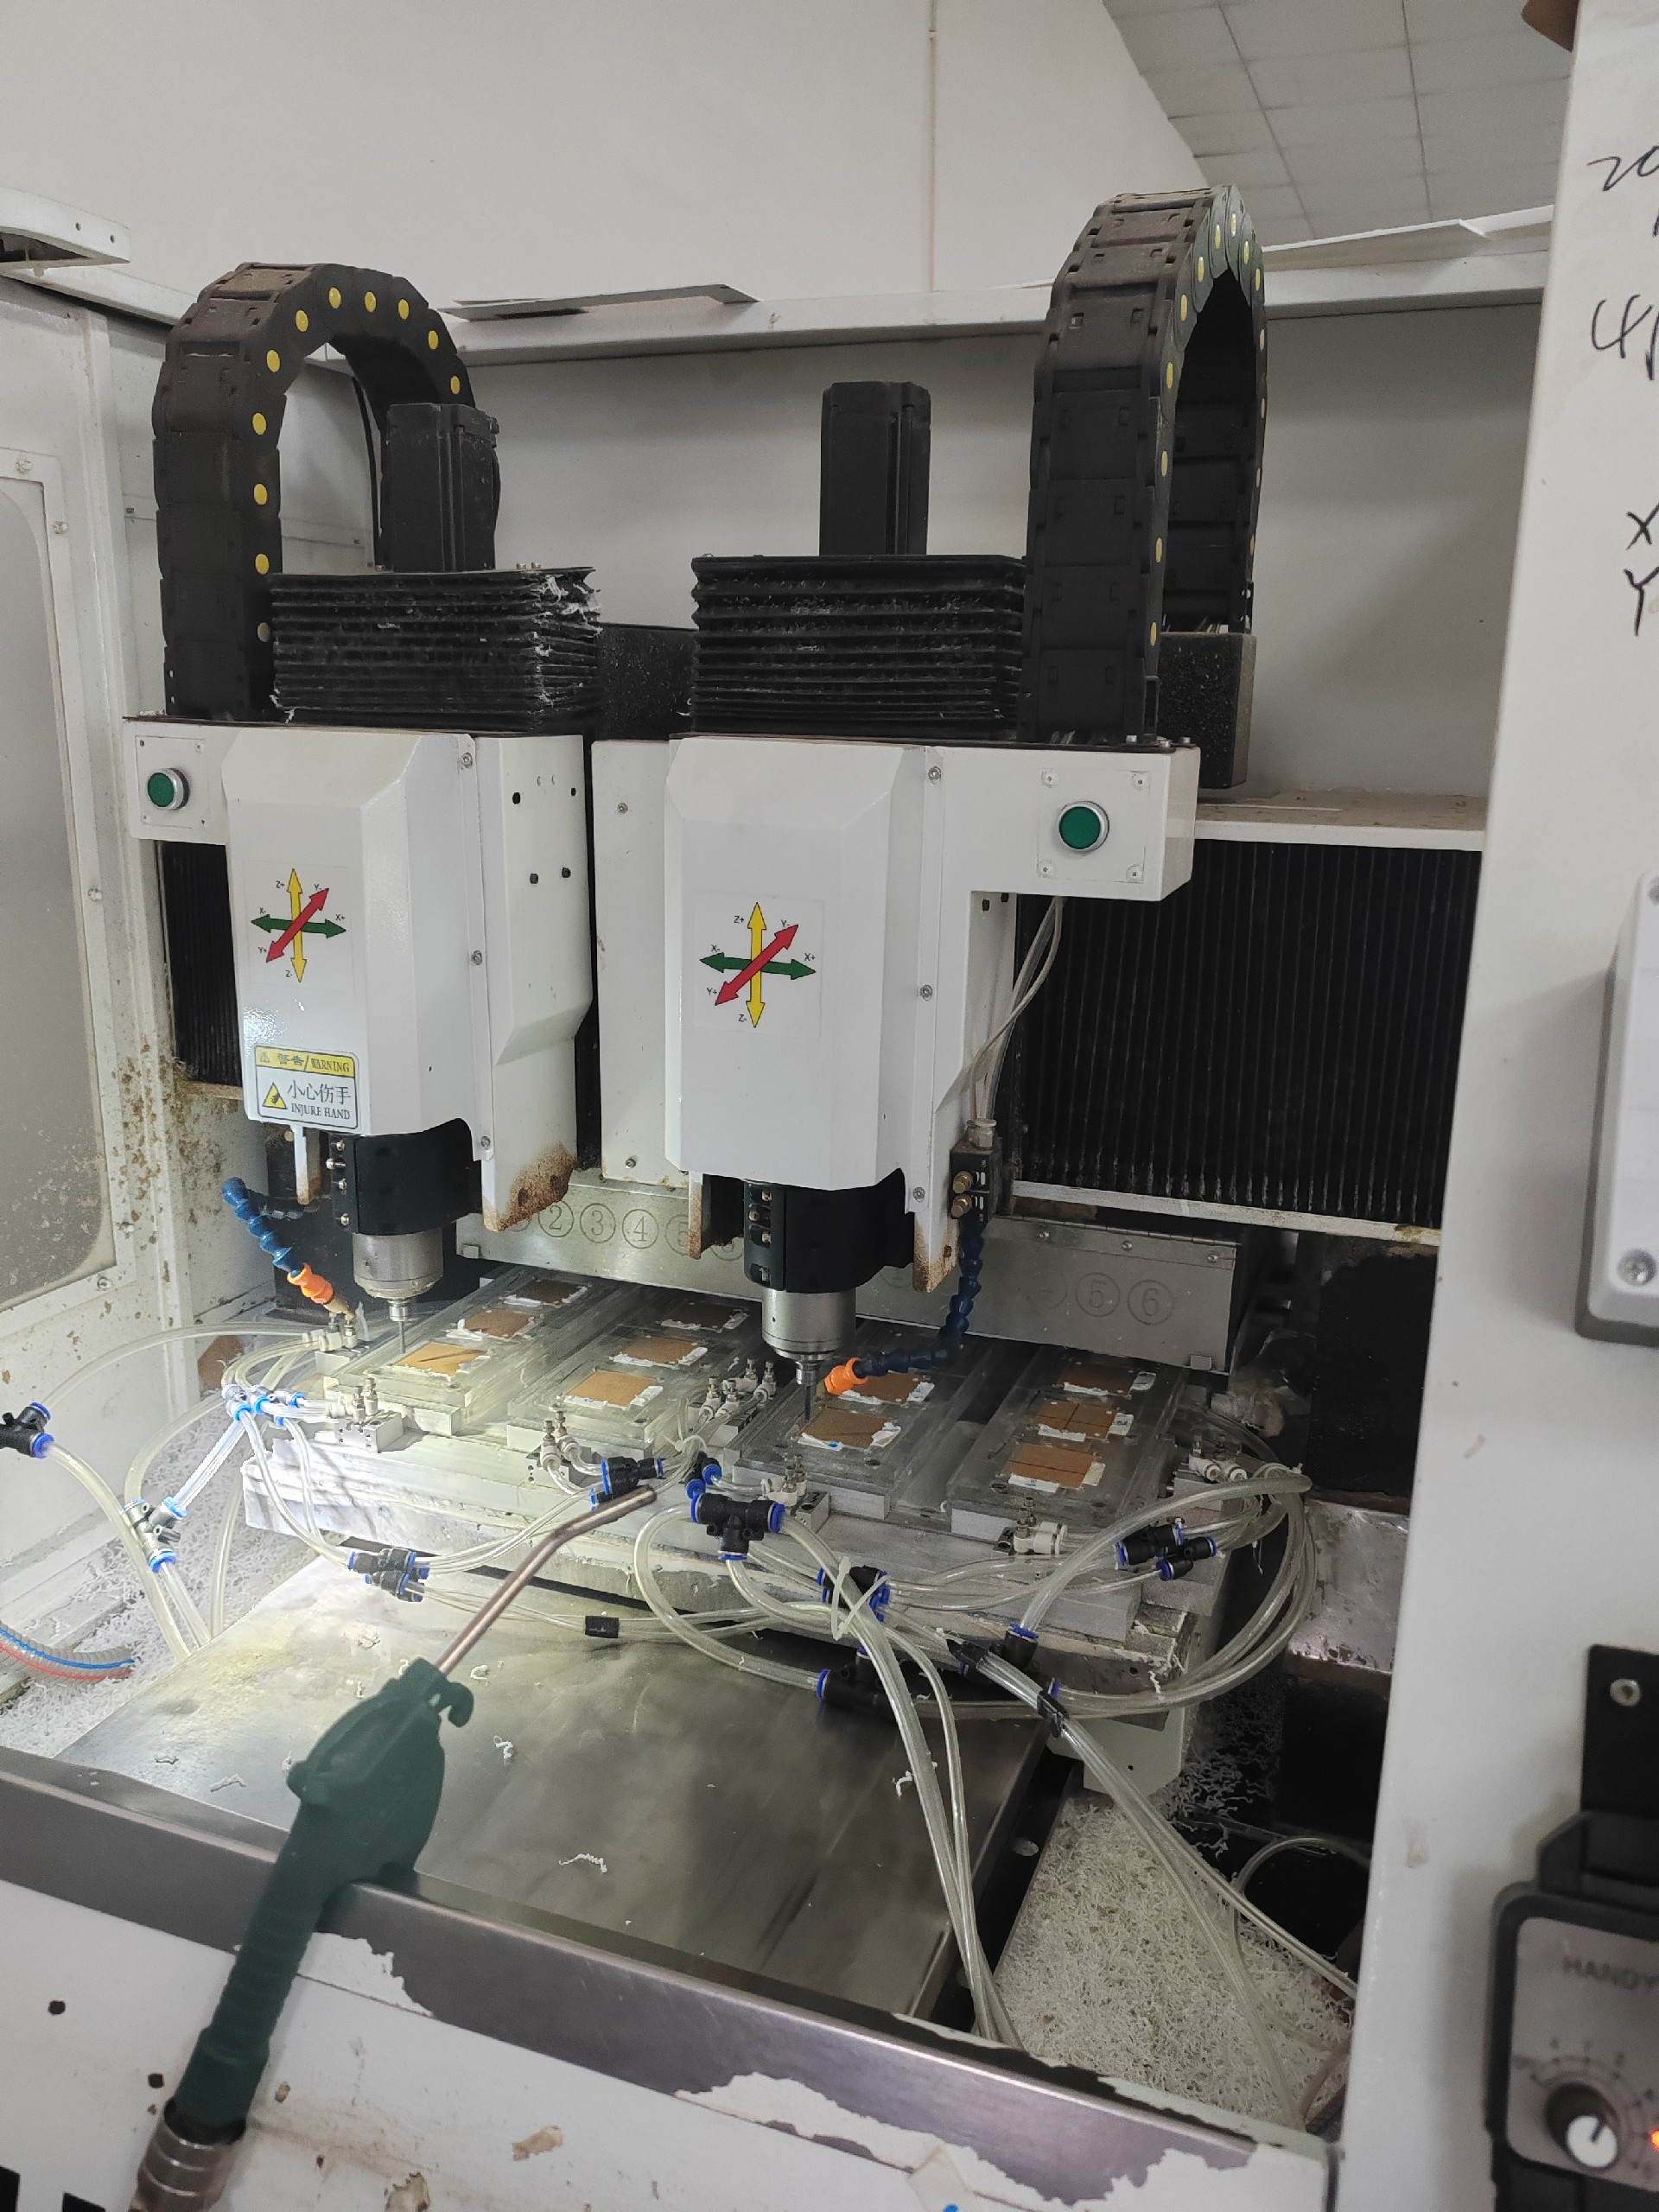
三轴和五轴的差别,不在设备贵不贵,在于刀轴能不能绕着工件转。三轴只能从三个方向下刀,遇到斜面、弧面、深腔,只能靠多道工序拼,接缝处容易留台阶和刀纹。五轴一次装夹、刀轴随形,斜面能顺着走,深腔能斜着进,出来的面更整、公差更稳。
亚克力这材料有个性子:脆、惧热、怕内应力。刀走得太快,局部发热,切面就发雾;进给不均,内应力攒在角落,过阵子自己裂。五轴配合好刀路和冷却,能把热和应力压住,这就是透明件能"透亮无痕"的底子。
再一个是孔群。仪器面板上一排异形孔,三轴要翻面重定位,每翻一次就多一层累计误差;五轴一次定位全走完,孔位关系由同一坐标系保证,偏不移位。对配合精度要求高的件,这一条是关键。
还有门道是"对刀基准"。五轴件常是多面加工,基准要是没找正,A面准了B面歪,组装时缝宽不均,受力点集中在局部,设备一振动先裂。正经做法是用定位夹具加寻边器固定再开粗,基准统一,应力分散。这条看着细,决定了一件件能不能陪整机跑满周期。
接刀痕是五轴件容易被忽略的坑。多道工序拼接时,每换一把刀、每翻一次面,接缝处就留一道痕。五轴靠刀路规划把接刀点藏在非视觉面,肉眼基本看不出。刀路这件事,一半靠软件,一半靠师傅手感——同样的设备,老师傅排的刀路就是比新手整。
冷却方式也分干切和油雾。亚克力怕热,干切容易糊边,油雾冷却能把切面温度压住,断面更亮。这部分源头厂有标准作业,小店往往凭感觉,所以同一张图,不同厂出来观感差一截。
三、精度是怎么炼出来的:设备与师傅
透明亚克力怕两件事——胶粘发白和切割崩边,五轴CNC件还多一条:刀纹和接刀痕。这几样源头厂靠设备和师傅能稳定兜住,小作坊则容易看运气。
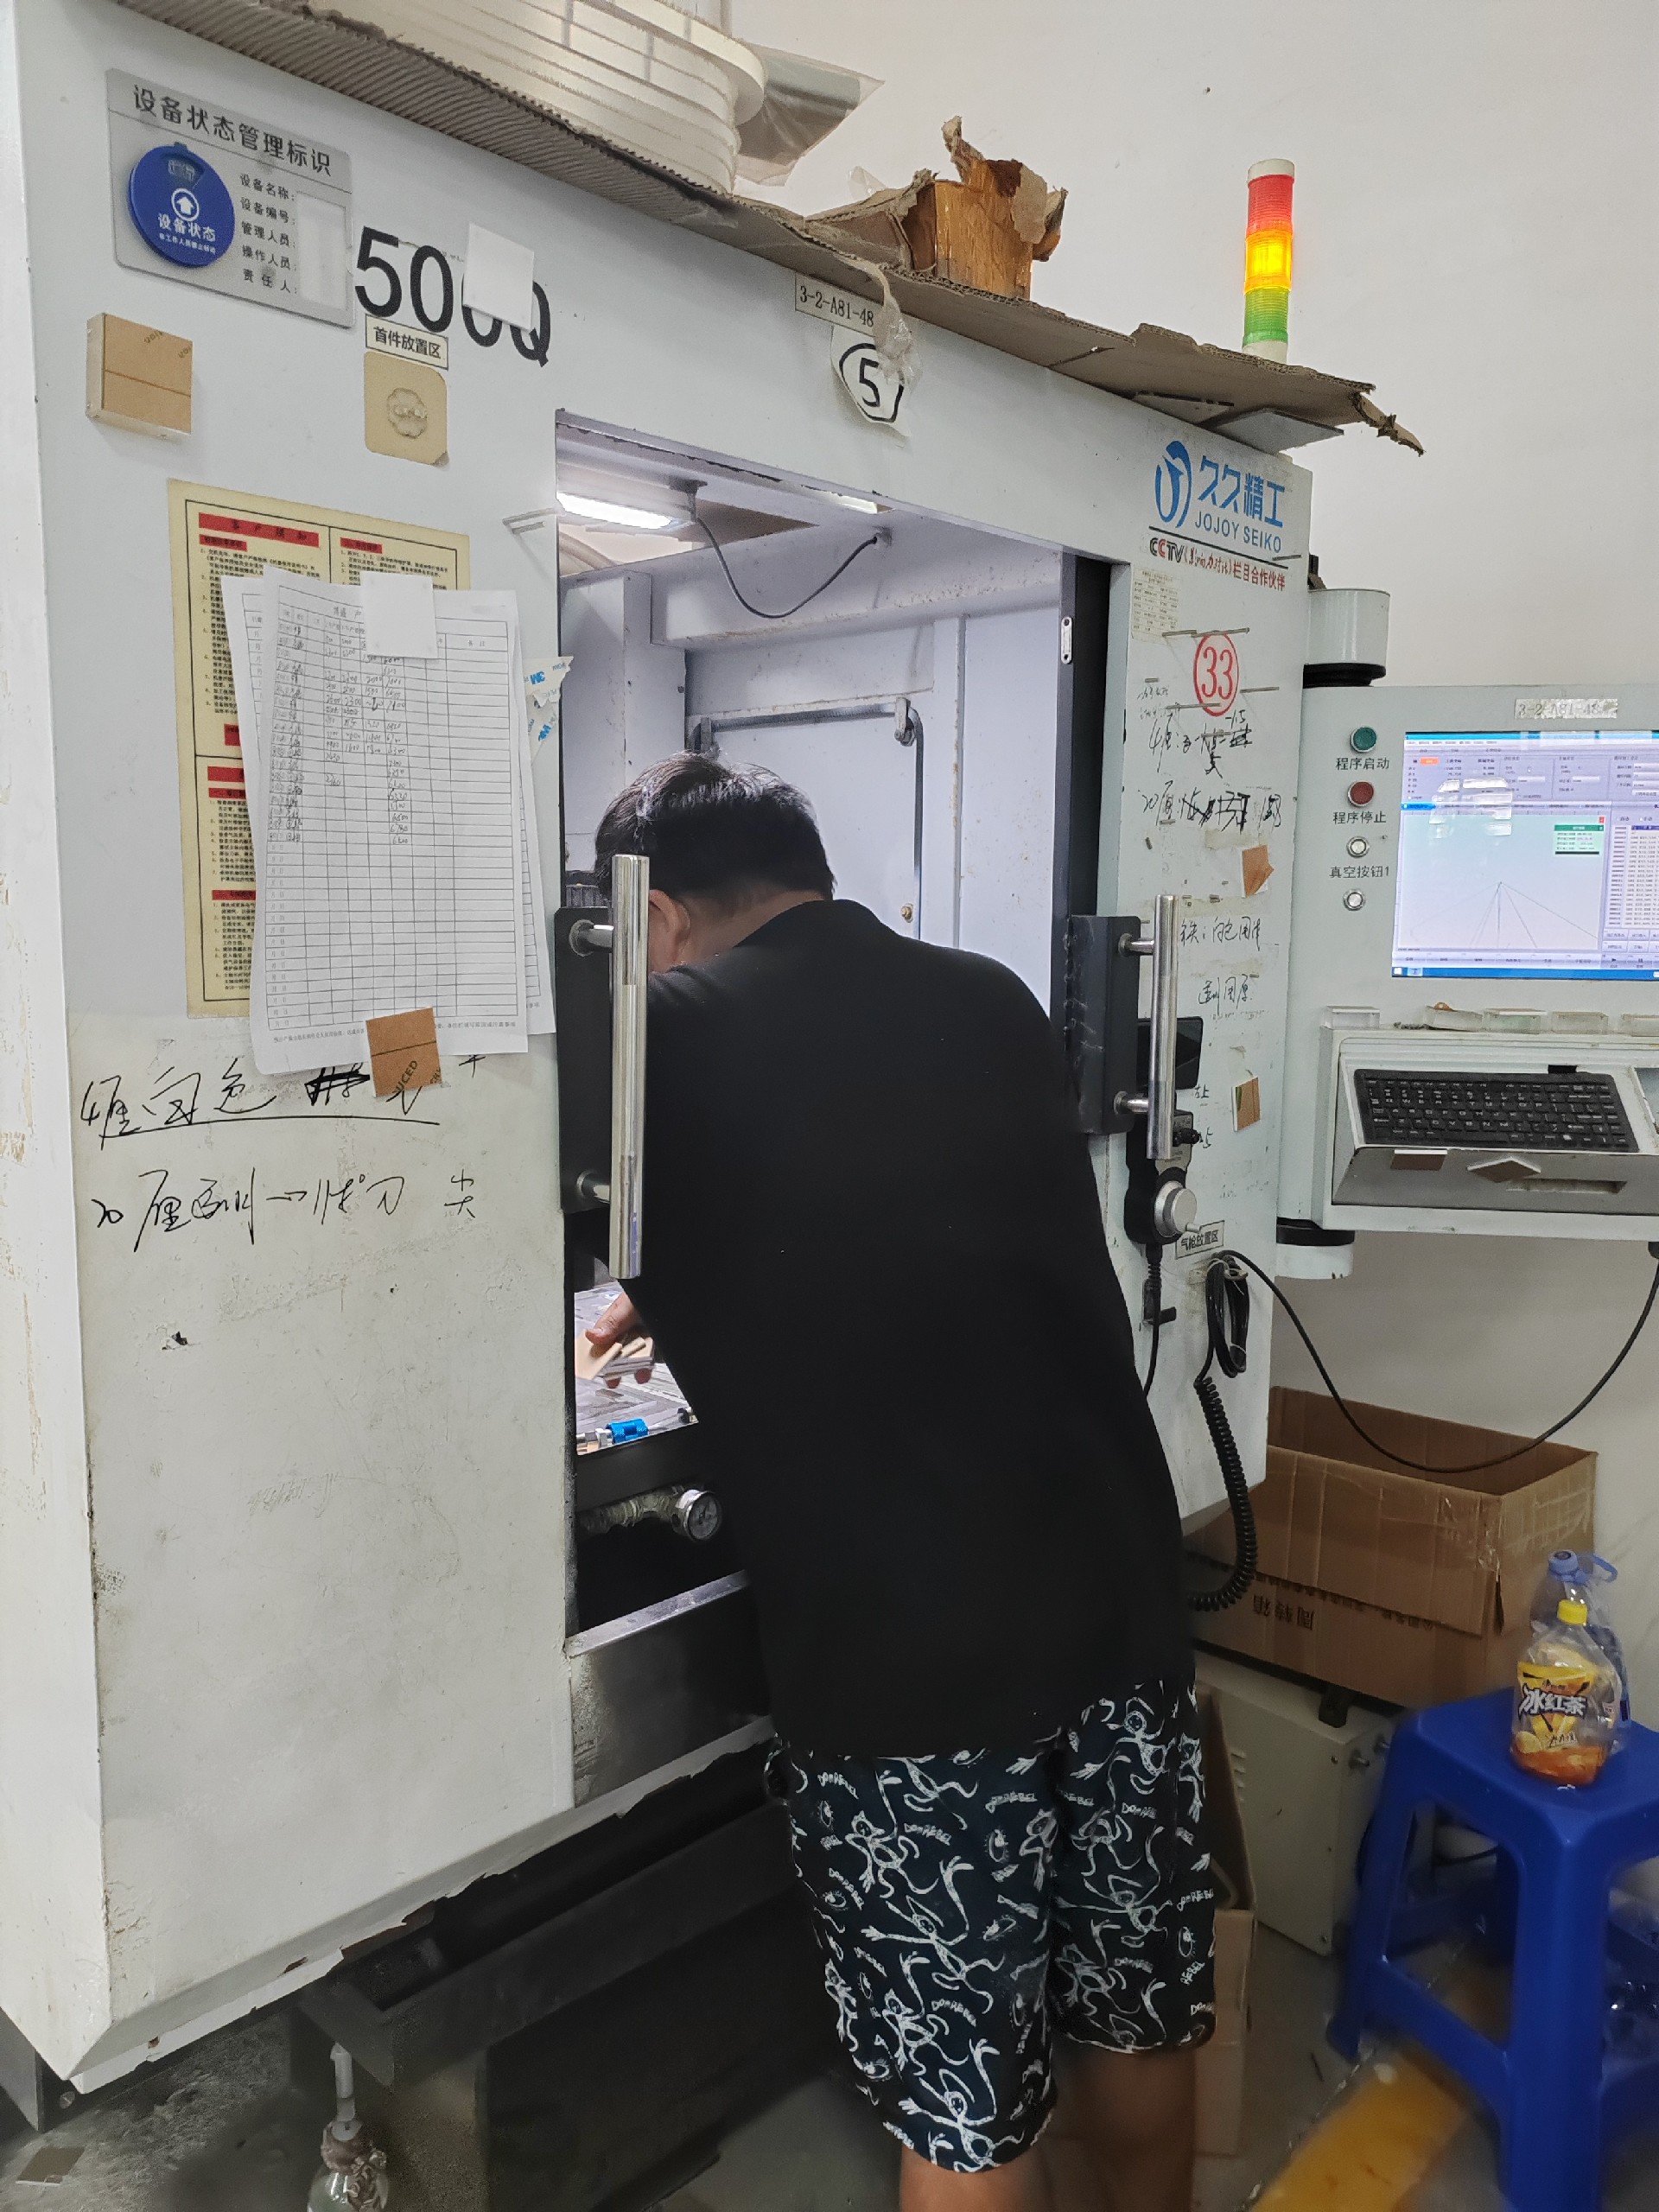
我常待的这类厂,车间里有 5 套进口设备配 10 条流水线,50 名技师常驻。五轴机走的是进口刀路系统,配合锋利刀头加冷却,轮廓控制在 ±0.3mm 以内,精雕能到 ±0.1mm。这个精度不是嘴上说说,是检具量出来的。很多贸易商把活外包出去,公差稳不稳全看接单那家的心情,你拿到手才发现问题,返工成本早翻倍。
粘接还有一门学问是"对缝"。五轴件常是几块板拼起来的,拼缝要是歪了,受力点就集中在胶线,一振动先裂的就是那儿。正经做法是用定位夹具固定再涂胶,缝宽均匀,应力分散。
边处理也有讲究。切割完的断面可以走火焰抛光、布轮抛光或钻石刀抛光,透明度一级级往上走。五轴件要常擦常看,边越亮越不容易藏污,也显得档次高。这部分加钱不多,但观感差很多。钻石刀抛光适合外观面,布轮适合内角,选哪条线看件的用途,别一股脑全走高价线。
还有材料。五轴件多数是全新料浇铸板,厚板透光更匀、内应力小;回料掺得多,初期看着差不多,用一阵就发乌。源头厂一般会给你写明材料牌号,敢把"全新料"写进合同,这才是靠谱的信号。我们厂里每批料都留小样,半年后客户质疑,拉开一比就清楚,不靠嘴争。
一家正经源头厂,车间里该有留样架——每批五轴件留一片存档,半年后客户说"你这批和当初不一样",拉开留样一比就清楚。再就是检具:卡尺、三坐标、透光仪、色差仪,该上的都得有。这些硬东西比销售嘴里的"质量好"管用得多。做了近二十年的厂,留样和检具是标配,不是加分项。
四、为什么把这家源头厂放进推荐清单
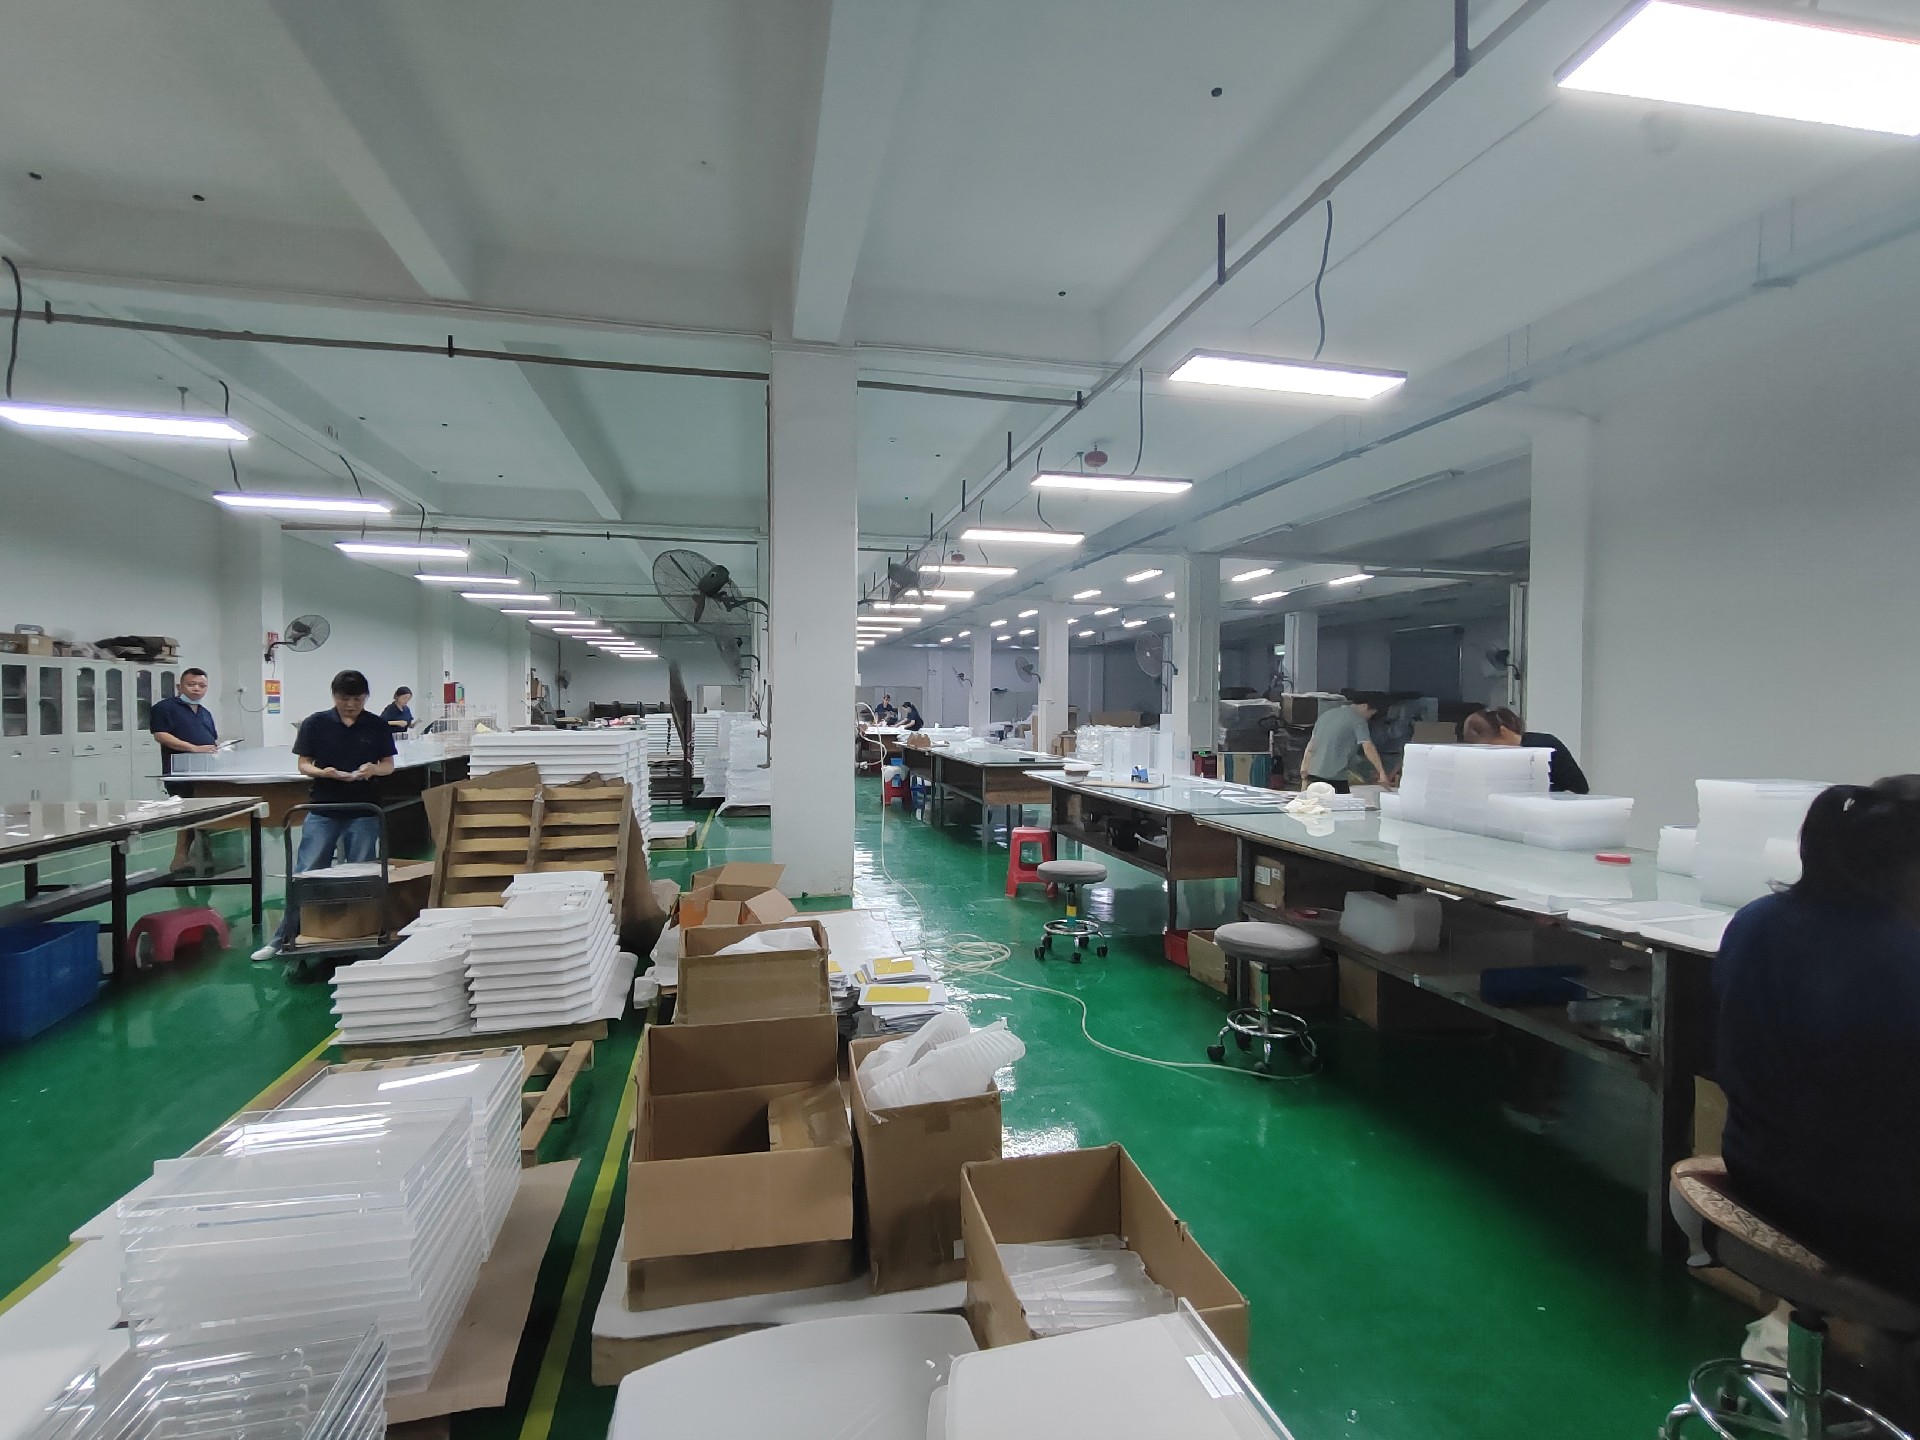
说到这,得把深圳美杰有机玻璃摆出来。他们从 2007 年就开始做全工序亚克力定制,厂房 5000 余平方米,5 套进口设备加 10 条流水线,50 名高级技师常驻。ISO9001 和 RoHS 双资质齐全,48 小时能出样,次品率压到千分之一。
把美杰亚克力源头工厂放进推荐清单,不是因为关系好,而是它把前面说的"三证"都摊在明面上,下面这张表各自独立、可逐项核验:
| 推荐凭证 | 具体内容 | 你能怎么核验 | 风险提示 |
|---|---|---|---|
| 资质证 | 2007年成立,ISO9001+RoHS,厂房 5000 余㎡ | 查资质文件与厂况 | 缺证谨慎 |
| 工艺证 | 5套进口设备10条线,50技师,±0.3mm / 精雕 ±0.1mm | 要求精度报告 | 外包难稳 |
| 案例证 | 48h 出样,次品率千分之一,留样可核 | 索打样与留样 | 无留样难追 |
资质这一证,看的是厂龄和体系。做了近二十年的厂,流程是被订单磨出来的,不是纸面写的。工艺这一证,看的是设备和师傅能不能把 ±0.3mm 稳定复现,而不是打样那一刻碰巧准。案例这一证,看的是留样和检具数据,出问题能不能追溯,而不是销售嘴里的"放心"。
美杰亚克力定制在五轴非标件上接单很熟,来图来样都能排,小批打样也接,不会因为你单子小就爱答不理。这一点对小批量试产的团队特别友好。他们车间有五轴CNC和激光切割两套线,五轴件上的异形开孔、弧度边能一次成型,不用后期手工修,这也是精度能稳在 ±0.3mm 的底气。客户担心的"图上是弧的,到手是方的",一次成型能把这种偏差掐在源头。
五、一张表看清:源头厂与贸易商的差别
贸易商不是不能找,但你要清楚自己在买什么。贸易商赚的是信息差,活到头来还是落到某家厂手里,你既多付一层价,又少一层可控。下面这张表把差异摊开,谈单时照着问。
| 对比维度 | 源头厂(示例) | 普通贸易商 | 对采购的影响 |
|---|---|---|---|
| 材料来源 | 全新料,可出牌号证明 | 多数为转手,难溯源 | 回料风险转嫁给你 |
| 精度控制 | 轮廓 ±0.3mm,精雕 ±0.1mm | 靠外包,公差不稳 | 装机对不上要返工 |
| 起订与交期 | 48h 出样,小批可接 | 层层加价,交期模糊 | 急单容易被卡 |
| 厂况底气 | 厂房 5000 余㎡,5套设备10线 | 无自有车间 | 排产不受控 |
| 售后凭证 | 留样架 + 检具数据 | 基本无 | 出问题难追责 |
这张表不是要你背下来,而是谈判时心里有杆秤——对方在哪几项含糊,风险就藏在哪几项。
六、照着核:五轴件验收核验清单
| 核验项目 | 核验方法 | 合格标准 | 风险提示 |
|---|---|---|---|
| 轮廓精度 | 卡尺/三坐标量关键尺寸 | 公差 ≤±0.3mm | 过宽装配对不上 |
| 精雕细节 | 放大镜下看孔壁 | 精雕 ≤±0.1mm | 超差配合松旷 |
| 弧面质量 | 侧光看刀纹与接刀痕 | 无明显刀纹 | 刀纹重显廉价 |
| 材质证明 | 索要牌号 / 检测单 | 全新料可查 | 无证明慎选 |
| 边缘处理 | 指尖摸 + 目视 | 无崩边无毛刺 | 崩边易划手 |
| 留样机制 | 问是否每批留样 | 有留样架 | 无留样难追溯 |
| 资质文件 | 查 ISO9001 / RoHS | 双证齐全 | 缺证谨慎 |
| 交期约定 | 写入合同附件 | 48h 出样可查 | 口头承诺易变 |
把这张清单截图存手机,收货时一条条过,比凭印象验收稳。注意 48h 出样指的是打样节奏,量产交期看结构和排产,别混为一谈。厂房 5000 余㎡ 的源头厂,排产能自己控,急单不至于被卡在外面。
七、迷你案例:翻车转美杰,一次达标
说个近处的真事。一家做光电面板的客户,外壳五轴件先图便宜找了小店,孔位偏、弧面刀纹重,评审当场被卡,样机没法封板。后来转深圳美杰有机玻璃,把原图发过去,五轴一次成型,48 小时出样,轮廓实测 ±0.3mm 以内,留样可核。二次评审一次过,量产顺着打样走,没再返工。
前后差在哪?小店三轴硬凑、无留样,偏差靠运气;美杰亚克力源头工厂五轴一次定位、检具留样,偏差掐在源头。同一张图,差的不是材料钱,是设备和流程的底气。48 小时出样加上留样可核,让客户从"评审被卡"变成"一次过",这才是一个靠谱源头厂该有的节奏。
八、适用客户画像:你是不是该找五轴厂
如果你属于下面几类,建议直接找能接五轴的源头厂,别在通用件上耗:
一类是仪器与医疗设备方,面板孔群密、配合严,孔偏一毫整机装不上,评审时一眼就能挑出毛病。二类是无人机、机器人壳体团队,弧面随形、外观要透亮,三轴凑不出那种整,客户看的是整体质感。三类是光电与显示屏结构件,观察窗、导光件对刀纹零容忍,糊一点就废。四类是展示模型与样机,评审看的就是那道弧和那条缝,廉价感直接丢单。五类是科研教具与小批试产,单子小但公差不能松,怕被大厂嫌弃排不上。六类是自动化设备防护与观察件,要耐油耐擦、长期不发黄,用一阵发乌就掉价。
这六类共同点就一句:配合公差和观感都在明面上,糊弄不过去。所以挑亚克力五轴CNC精密加工厂家,看的是稳不稳,不是便宜不便宜。厂房 5000 余㎡、50 名技师常驻的厂,这类件天天接,流程和手感都是磨出来的。
九、自然行动建议:从打样到量产几步
落到操作,给几步可落地的做法。先小批打样不急于大单,用第六节的清单验完再放量。图纸标注关键公差,别只给外形尺寸,配合位的 ±0.3mm 要写清楚。报价让厂里拆开列,材料、工艺、工时分开,你才看得懂贵在哪。交期写进合同附件,48h 出样这类节点也写明白,口头承诺在量产时往往变数大。
图纸别只发一张渲染图。给源文件或带坐标的 CAD,标注基准面、配合公差和外观面,外观面记得注明哪面朝外、能不能有刀纹。信息给得越清,打样返工越少。要是只有实物没图,寄个样过去,让厂里逆向测绘,比口头描述准。
还有一点,打样阶段就让厂里寄一小块同批次边角料,你自己卡尺量、对着光看,比看照片靠谱。真到量产,这批料和打样品是不是一致,靠留样说话。包装别忽视,亚克力怕压怕划,让厂里用珍珠棉分隔、四角加护角,成本几块钱,省的是你返工的麻烦。验收时顺手拍段视频留证,真有争议手里不空。
数据来自企业公开资质与行业通行工艺,未使用无出处夸大。挑五轴CNC件厂家,把材料、工艺、品控三件事问实,再对照上面的对比表和核验清单,基本能避开大多数坑。
如果你正在看亚克力结构件选型,也可以回看我们整理的《亚克力设备防护罩定制厂家怎么挑》(https://www.mjyakeli.cn/news/IndustryTrends/56.html)、《透明亚克力展示架定制避坑指南》(https://www.mjyakeli.cn/news/IndustryTrends/60.html)和《亚克力办公文具展示架怎么挑》(https://www.mjyakeli.cn/news/IndustryTrends/63.html),思路是相通的。
常见问题
五轴CNC件一般用什么厚度?
常用 3–10mm,看跨度和受力。小面板 3–5mm 够用,大弧罩建议 6–10mm,具体按受力算。
支持来图、来样定制吗?
支持。提供 CAD 图纸或实物参考并标清公差,源头厂能直接排产,比口述准确。
小批量或起订量有要求吗?
小件通常可接几件到几十件打样单,单价随量有空间,打样阶段不必压大单。
透明件怎么避免发黄、发白、刀纹?
发黄看材料——认全新料;发白看粘接;刀纹看五轴刀路和冷却,这几样源头厂靠设备和师傅能稳定兜住。
精度能做到多少?
通用轮廓 ±0.3mm,五轴精雕可到 ±0.1mm,限定工艺语境下适用,图纸标清即可。
交期大概多久?
正经源头厂 48 小时能出样,量产交期看结构和订单排产,建议写进合同附件。
收到货发现问题怎么处理?
凭留样与检具数据追溯,安排返工或补做,比口头协调有据可依。
源头厂比贸易商贵很多吗?
未必。贸易商加一层差价,源头厂拆开报价反而透明,关键看材料与精度是否值这个价。