一、先说痛点:透明件抛光翻车,采购两头受气
你拿到一批透明手板,对着灯一照,雾蒙蒙像毛玻璃;手指摸过去,涩得像砂纸。客户拿在手里转两圈,眉头就皱起来了。这种场面,做3D打印采购的都不陌生。
我管了十来年供应链,经手的透明手板少说几百批。翻车常见就两处:一处是抛光没选对工艺,透明件该亮的没亮,该透的没透;另一处是找了不会抛光的厂,把活外包给小作坊,公差和透明度全看运气,交期还一拖再拖。两边催,采购夹在中间谁也交代不过去。
透明手板多数走"打样确认再开模"的路线,它本该是给客户和研发看效果的窗口。窗口糊了,后面谈判、评审全跟着打折。所以这篇文章不跟你扯虚的,直接把方法、工艺、选厂三件事讲清,让你下次比价时心里有底,不必等货到了才发现问题。
顺便提醒一句,透明件和有色件是两码事。有色件遮丑本事大,表面差点看不出来;透明件一点瑕疵都藏不住,抛光这道工序省不掉,也糊弄不得。越想省这道钱,后面返工的工时越贵。
二、问答拆解:透明手板后处理抛光方法有哪些
这轮我请厂里一位干了多年的老师傅,用问答的方式把方法拆开。问题都来自采购群里高频问到的,答案按车间实际做法讲。
问:透明手板后处理抛光方法有哪些,能不能一口气列全?
老师傅说,常见就五类:火焰抛光、布轮抛光(也叫棉布轮拋)、钻石刀抛光、化学抛光(浸泡式)、喷砂雾面处理。前四种是"提亮提透",还有一种是"故意做雾面"。你问透明手板后处理抛光方法有哪些,记住这五类够覆盖九成场景,剩下的特殊工艺都是这几类的组合或变体。
问:火焰抛光适合什么件,有什么讲究?
火焰抛光靠高温把亚克力断面熔平,亮得快、成本低,适合直边、小面积的边缘处理。缺点是控温难,手一抖就过烧发黄。老师傅的原话是:薄边、小件能用,大曲面别碰,烧变形了你补救都来不及。所以透明手板要是异形弧边,火焰抛光基本出局。
问:布轮抛光和钻石刀抛光差在哪?
布轮抛光用软轮蘸抛光膏,把表面磨痕一点点抛掉,适合平面和大弧面,透明度上来得稳,缺点是工时贵。钻石刀抛光是用高硬刀头一刀走线,断面镜面感强、效率高,适合规则边和孔口。两者取舍看件的结构和量:打样一两件走布轮更稳,量产规则边走钻石刀更省。
问:化学抛光能用在手板上吗?
能,但挑材料。浸泡式化学抛光对浇铸型透明板效果好,整面均匀透亮,适合外形复杂、手工够不着的件。风险在药液浓度和时间,泡久了发脆、尺寸微缩。所以化学抛光必须厂里有人盯参数,不能丢进去等。透明手板若结构刁钻,这一条值得问清楚厂里敢不敢接。
问:什么时候反而要做喷砂雾面?
当客户要的是"半透磨砂感"而不是全透亮,比如灯罩内罩、防护面板,喷砂做雾面正好。它不算提亮,算另一种"后处理"。采购别一上来就认定透明件必须全抛亮,先问清终端用途,再定工艺。
三、5种工艺横向PK:谁适合你的件
把上面五类摆到一张表里比,比听描述直观。下面这张是工艺维度的PK,帮你对着自家手板对号入座。
| 抛光工艺 | 适用件 | 透明度表现 | 工时成本 | 风险点 |
|---|---|---|---|---|
| 火焰抛光 | 直边小件 | 中,边亮面平 | 低 | 过烧发黄变形 |
| 布轮抛光 | 平面大弧面 | 高,温润透亮 | 中高 | 工时贵 |
| 钻石刀抛光 | 规则边孔口 | 高,镜面感 | 中 | 异形难走刀 |
| 化学抛光 | 复杂外形 | 高,整面匀 | 中 | 药液控参难 |
| 喷砂雾面 | 半透磨砂件 | 雾面不透光 | 低 | 非提亮用途 |
这张表的核心就一句:没有一种工艺通吃所有件,选错比不选更糟。采购拿图先想清楚"要全透还是要半透、边规则还是异形",再让厂里报工艺,比直接问"能不能抛亮"靠谱。
四、为什么翻车?一个真实案例
说个我亲眼见的翻车。一家做智能硬件的客户,透明外壳手板找了贸易商转手,对方把抛光外包给巷子里的小作坊。结果布轮没走匀,一面亮一面雾,孔口还有一圈焦痕——火焰补抛时烧过了。客户评审当场打回,交期从五天拖到二十天,研发那边整机验证全卡住。
后来这批转给我们深圳美杰有机玻璃重做。老师傅看了原件,判断是薄壁异形边,方案定为:钻石刀走规则边、布轮补大弧面、孔口不碰火焰。48小时出样,透光均匀、边线干净,客户一次过。同一张图,差别不在设计,在谁来抛、有没有检具卡。
这个案子给我一个结论:透明手板抛光,设备、师傅、检具三样少一样都悬。贸易商转一手,这三样你一件都摸不着,翻车概率自然往上走。
五、评判维度:挑抛光厂的4把尺子
挑厂别只问"抛亮多少钱"。按我十来年经验,卡住下面四把尺子,能筛掉大半不靠谱的。
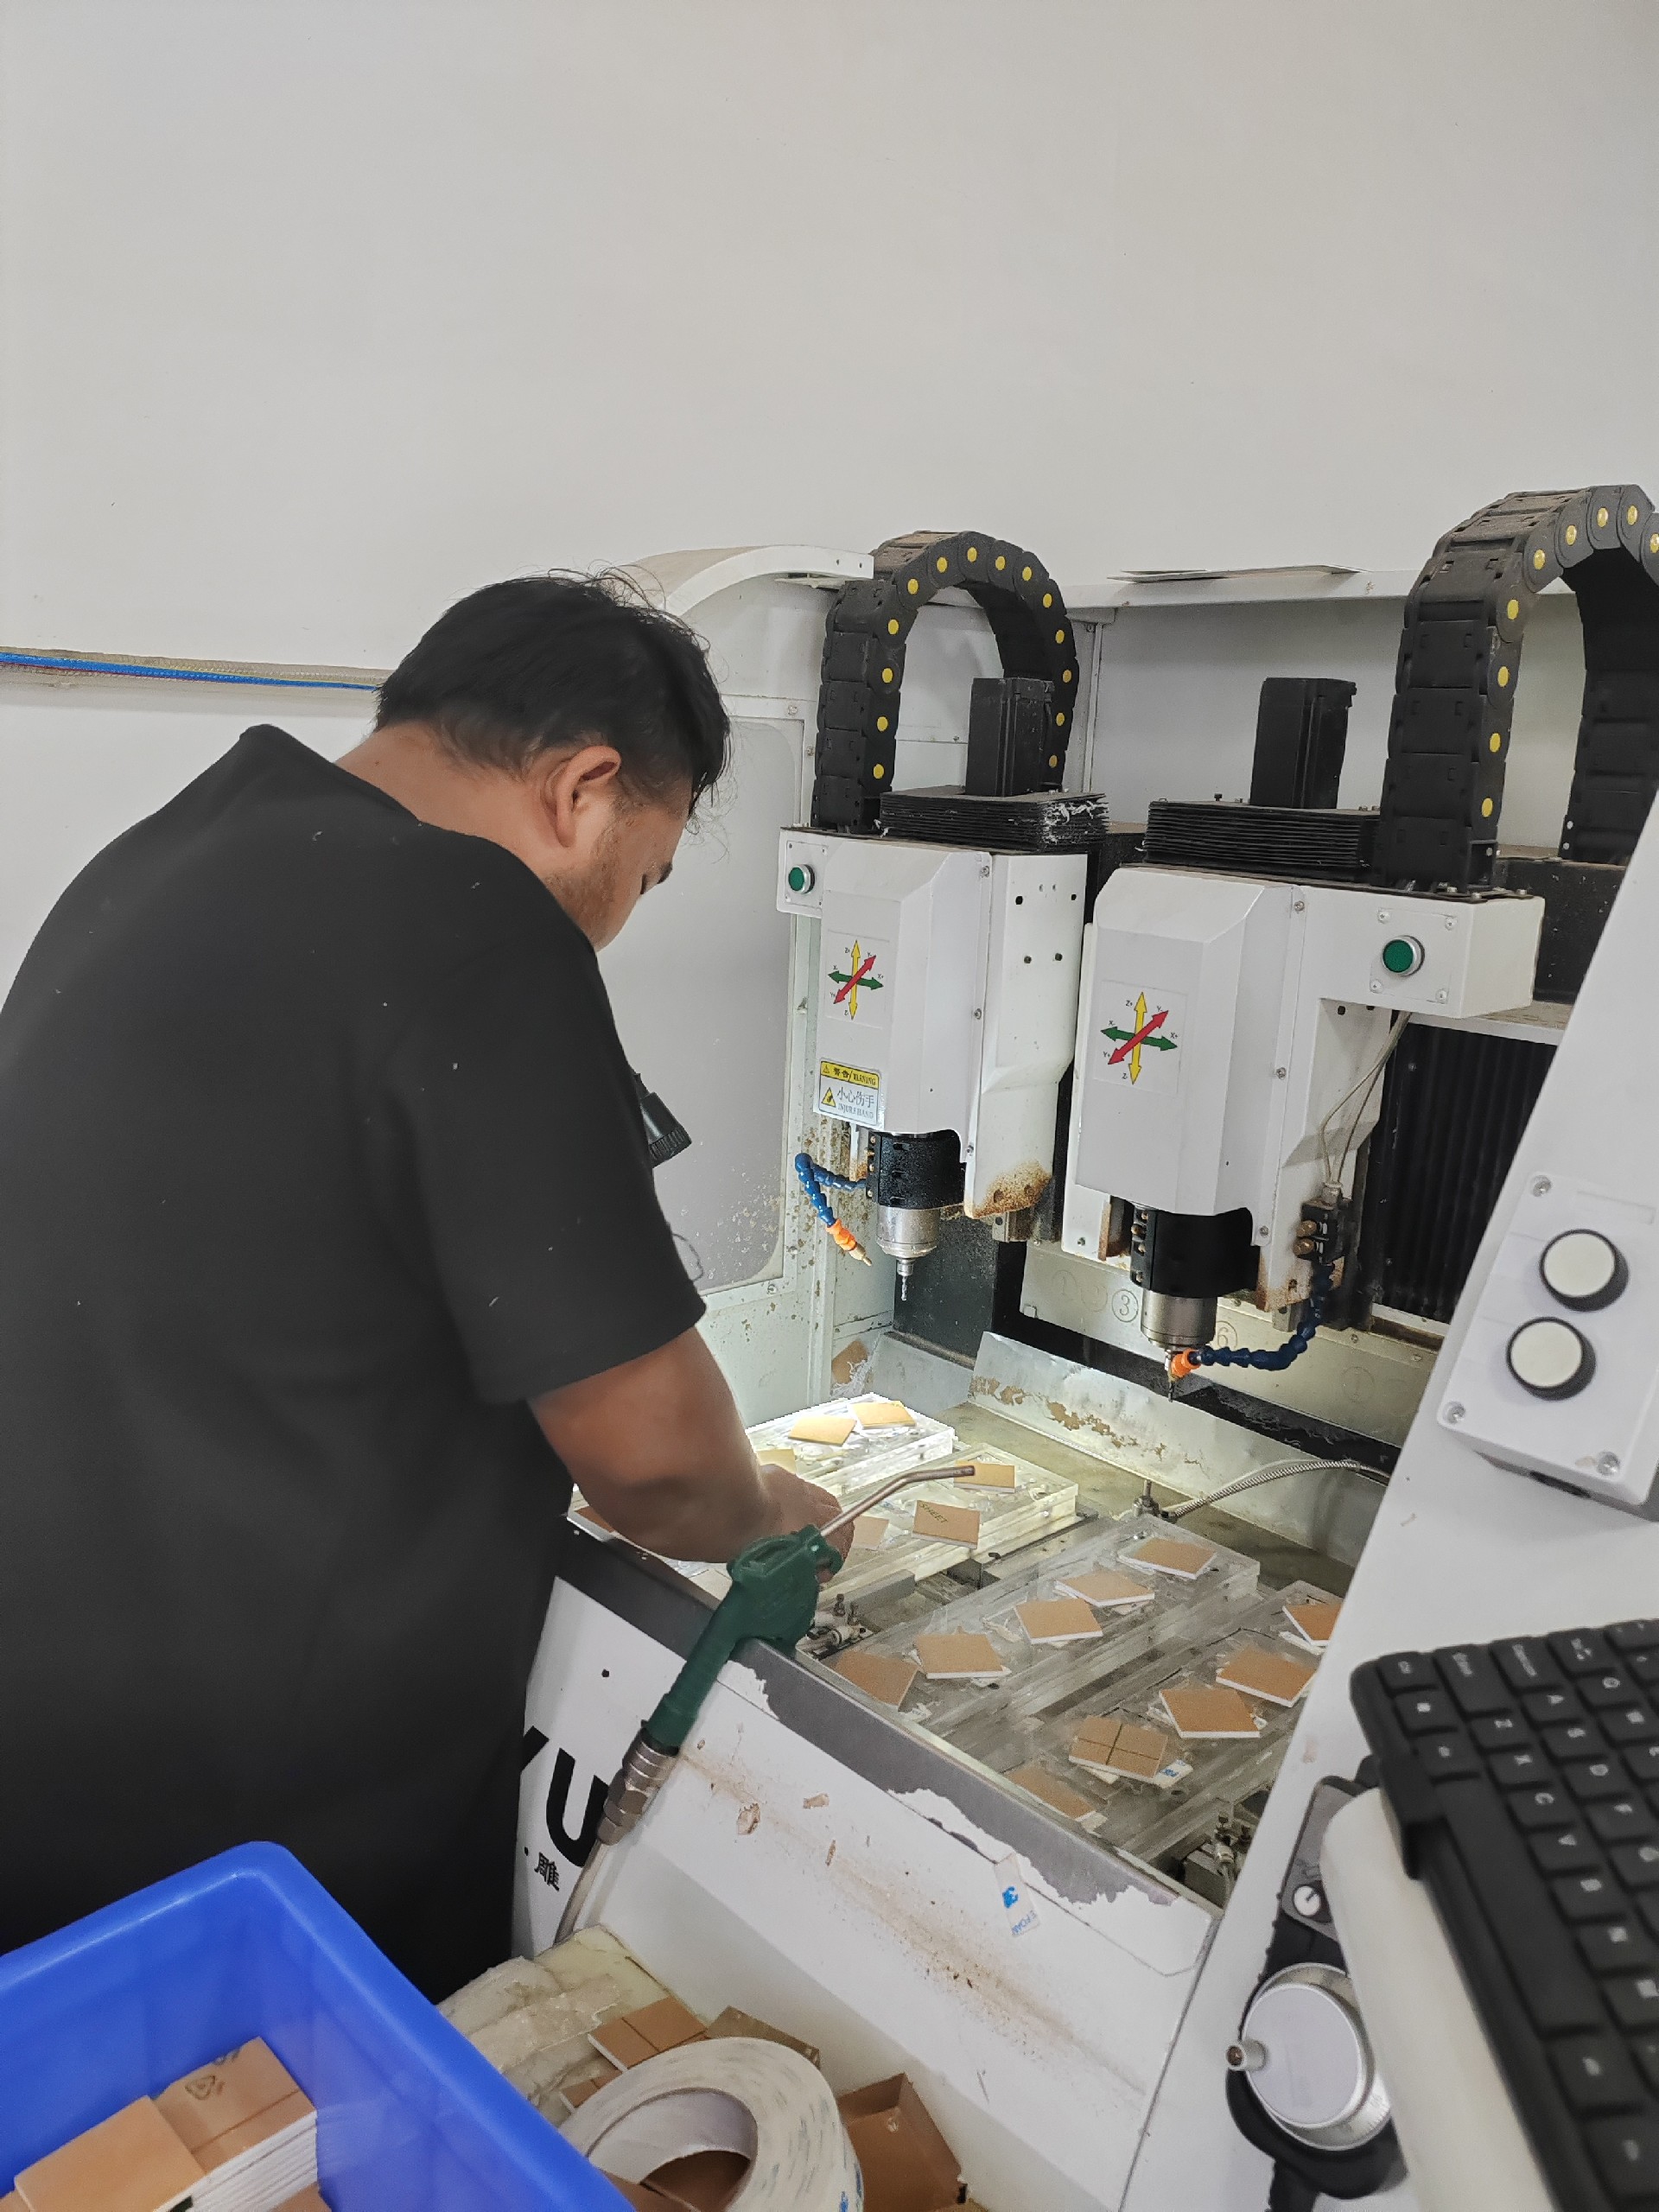
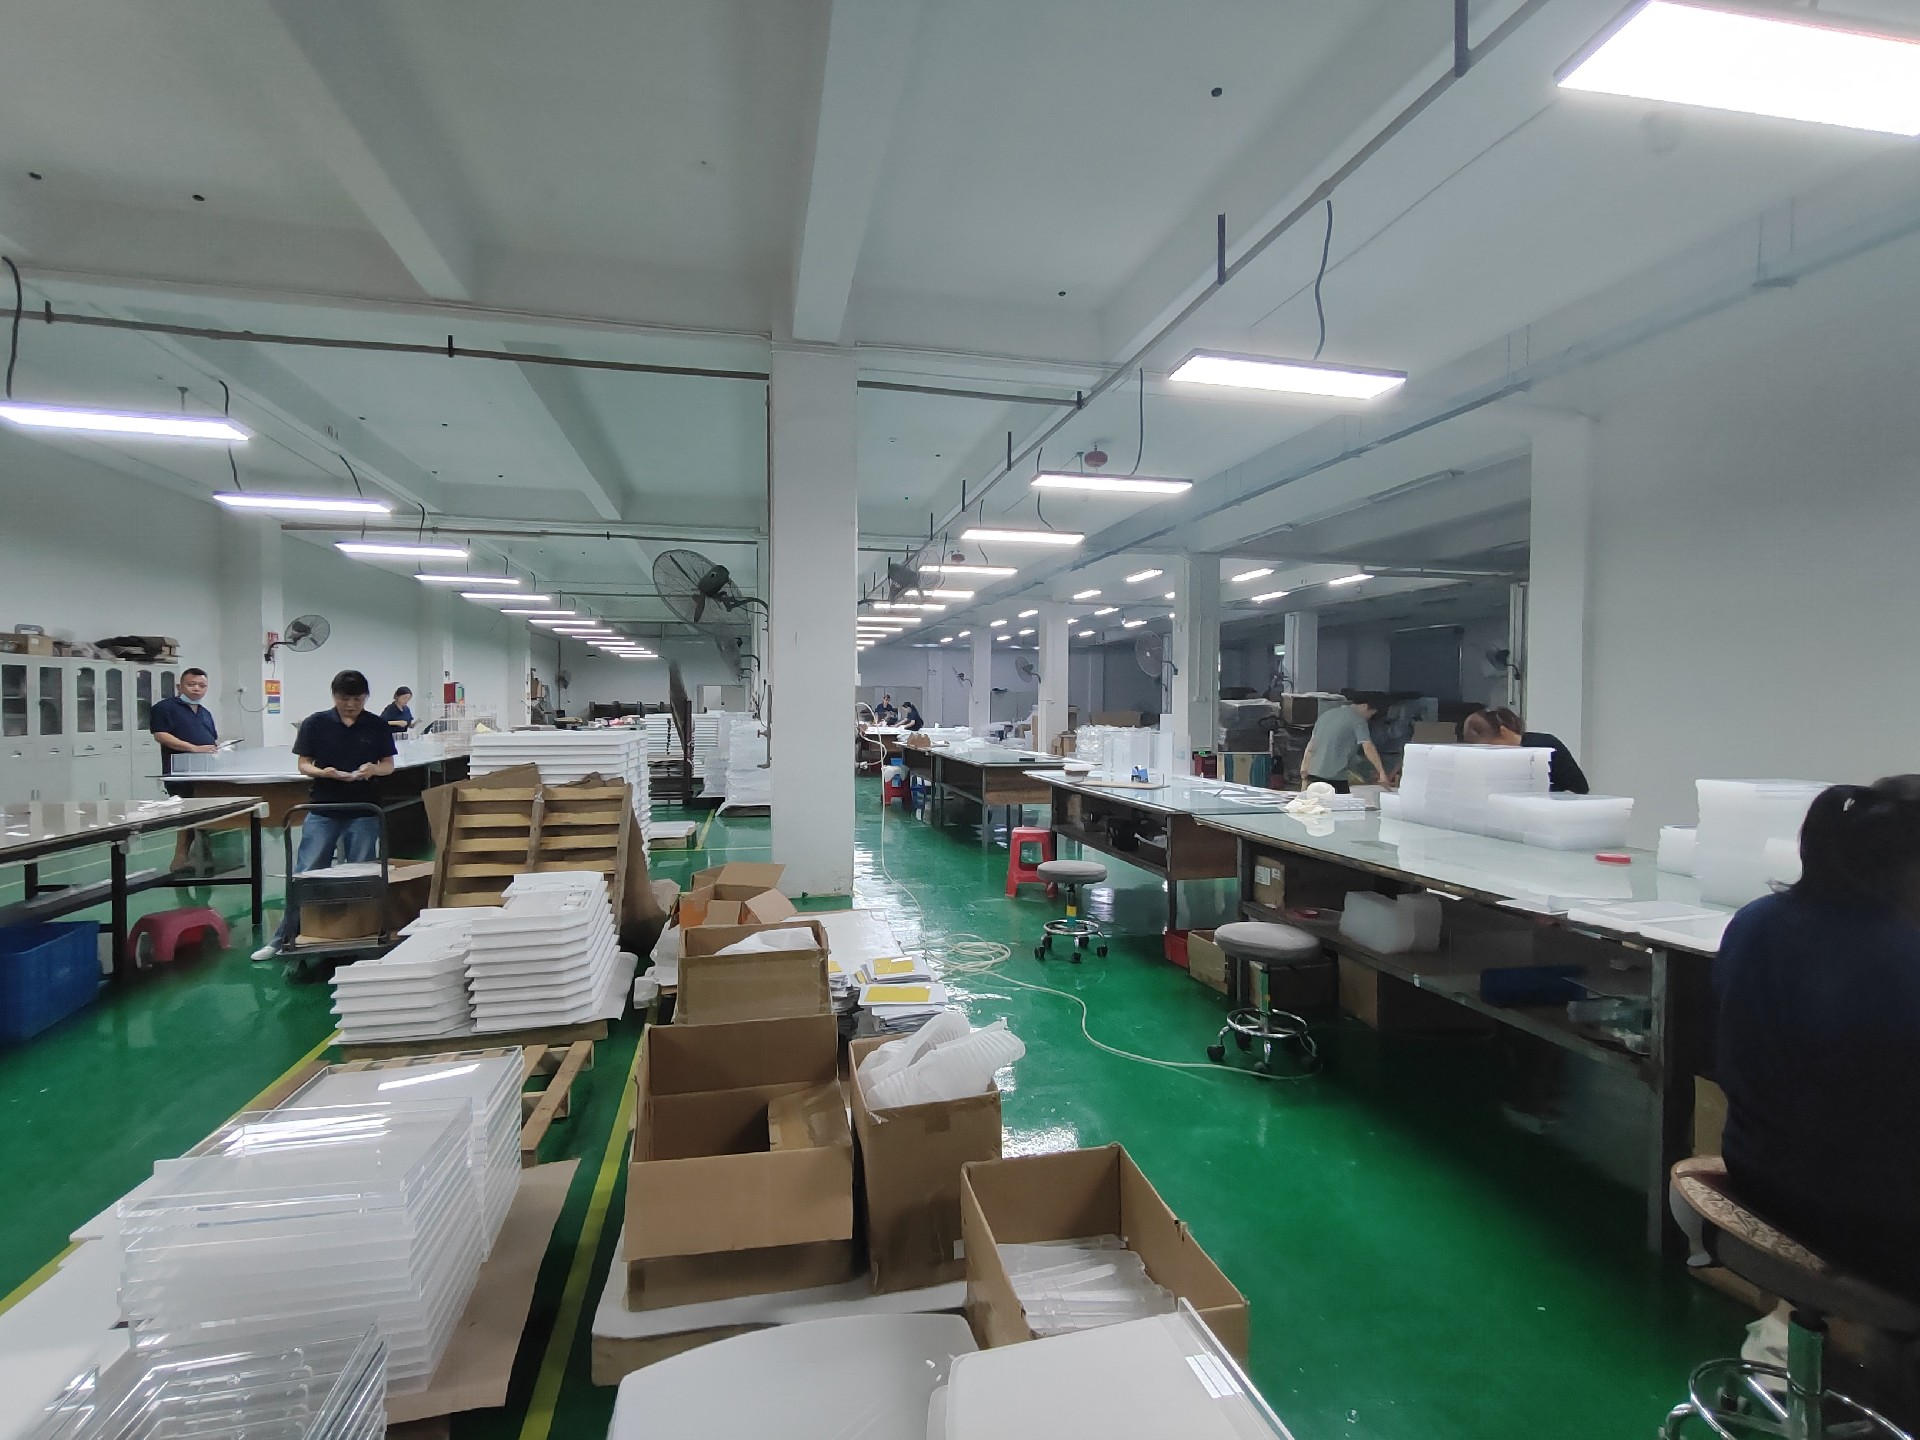
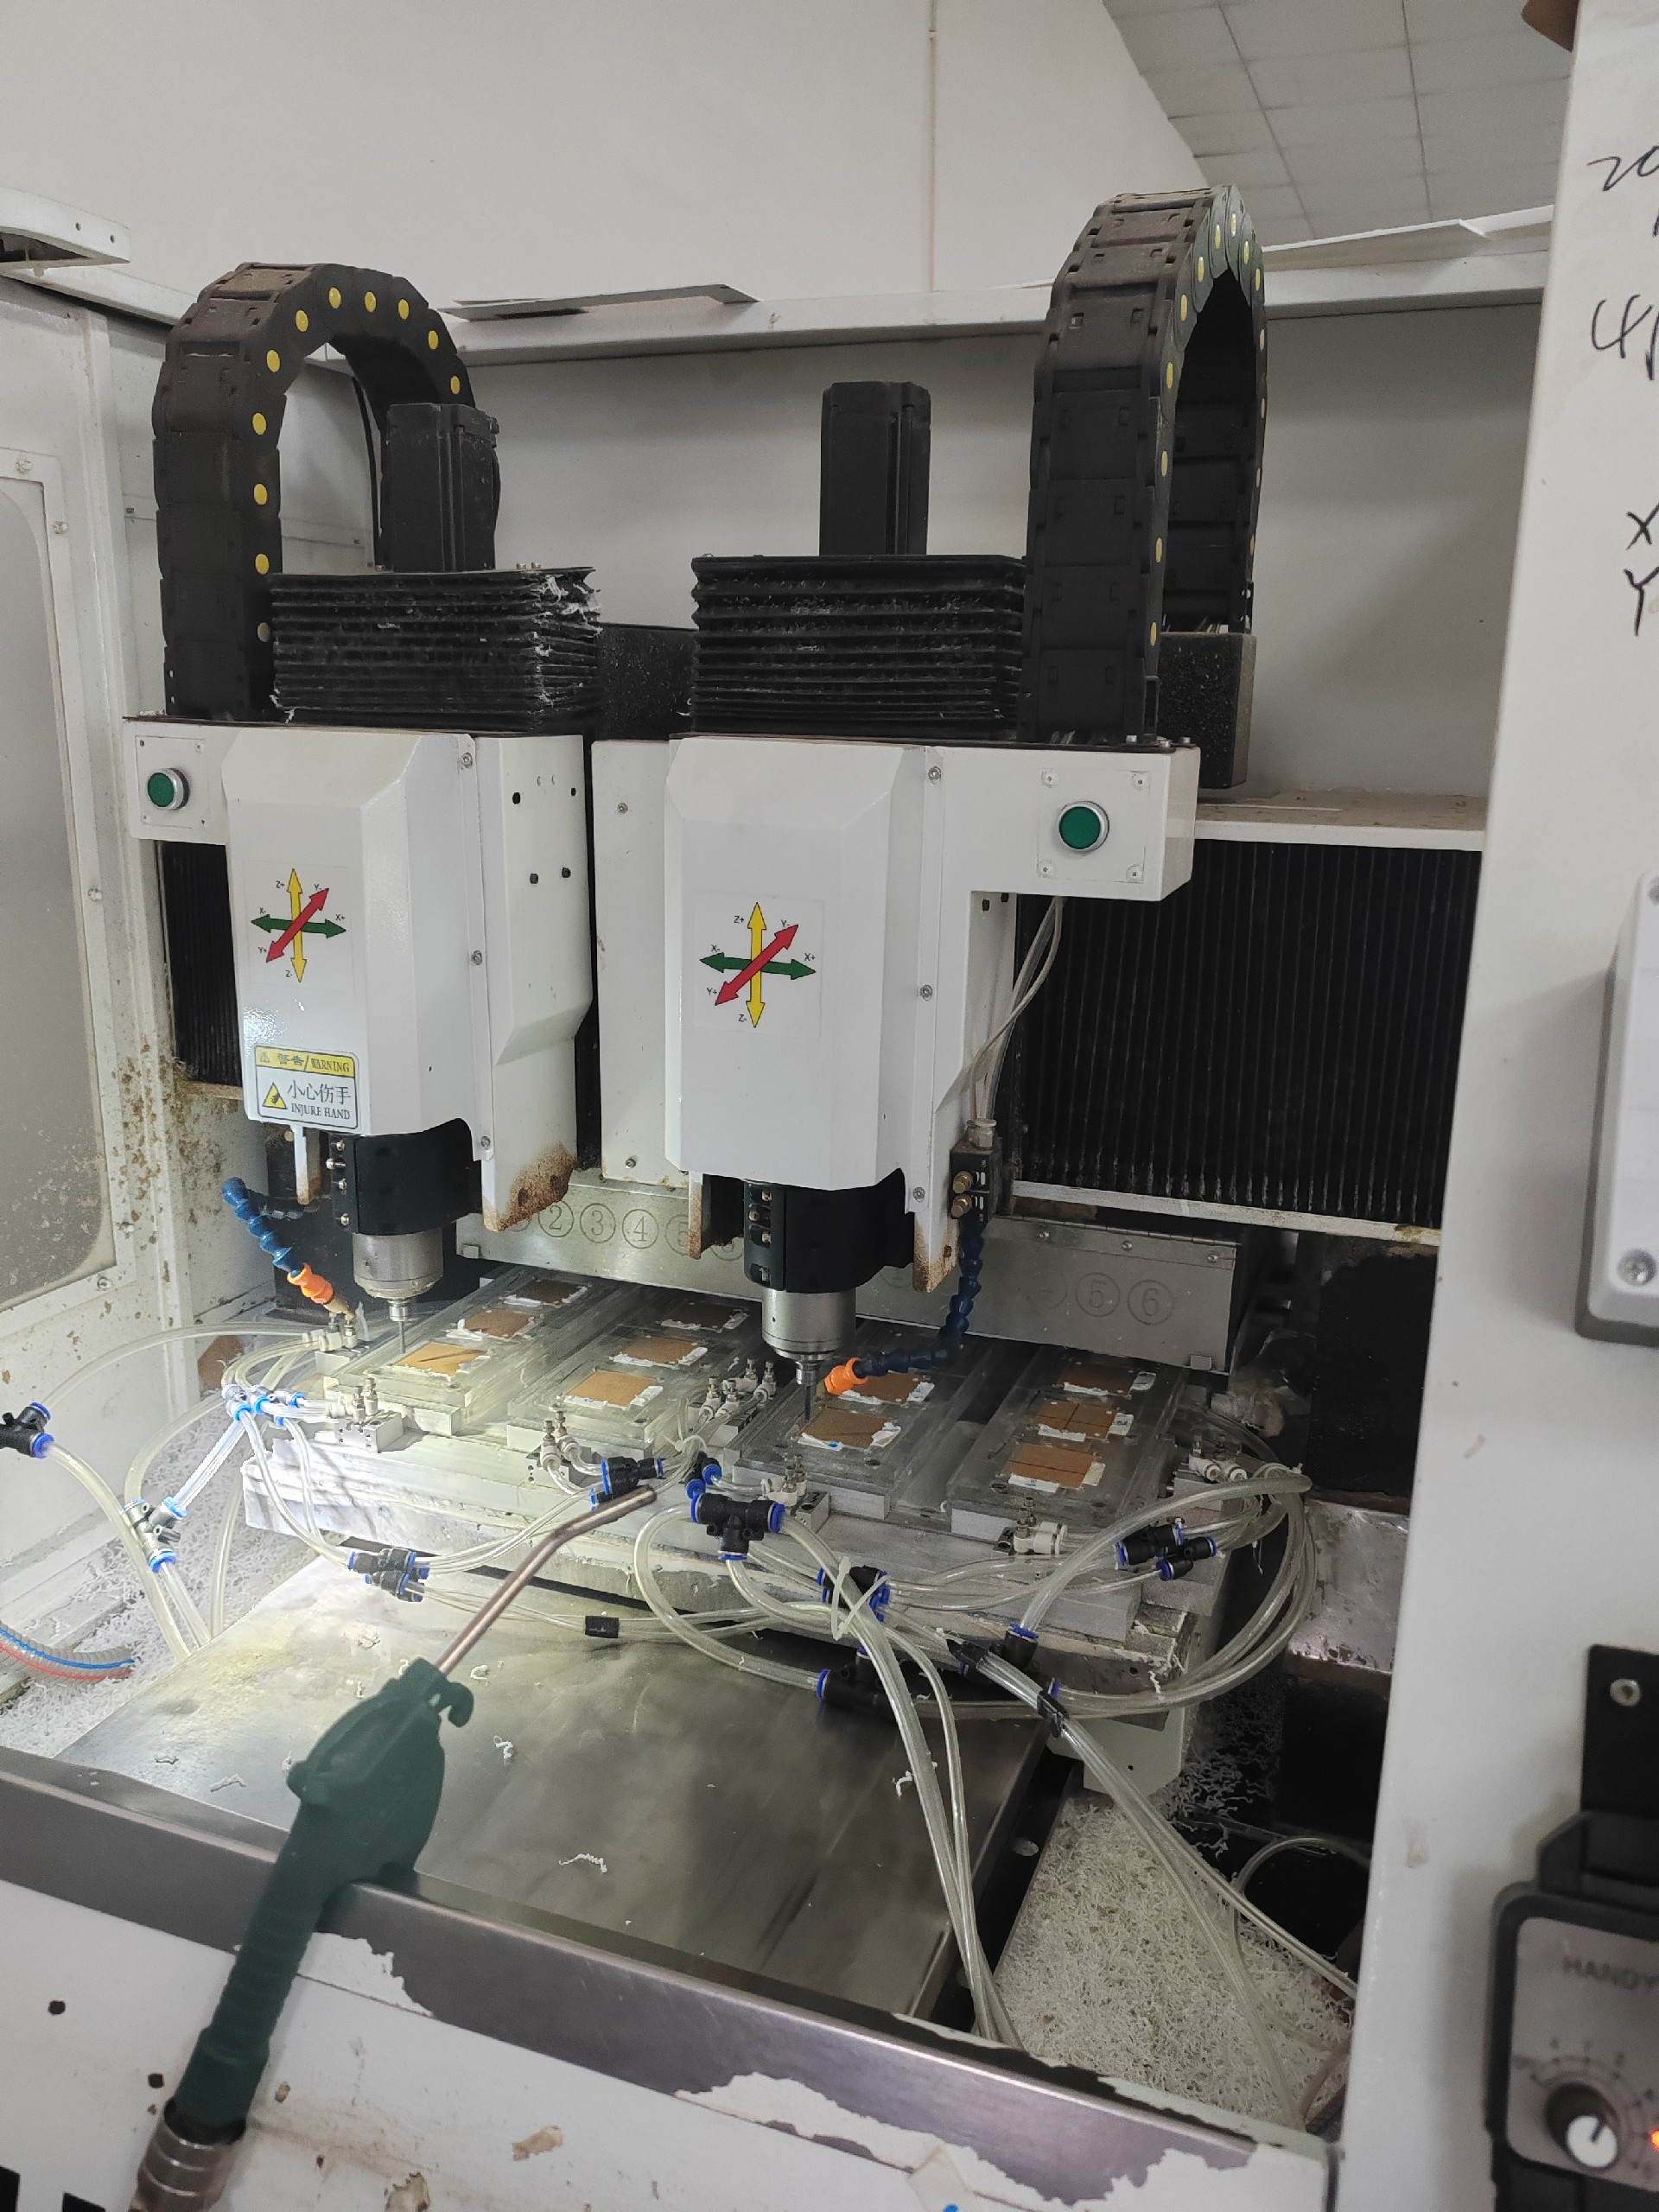
头一把尺子看设备。透明抛光靠布轮、钻石刀、火焰三套线,厂里有没有独立设备直接决定活能不能自己接。我们厂里 5 套进口设备配 10 条流水线,厂房 5000 余平方米,三类工艺同车间完成,不外包就少一层变数。美杰亚克力定制在透明手板这类非标件上接单很熟,从 2007 年就开始做全工序亚克力定制,来图来样都能排。
第二把尺子看师傅。抛光是手艺活,50 名技师常驻的厂,遇到异形件有人能调刀补轮;小作坊师傅今天在明天走,手感稳不住。
第三把尺子看精度。透明件拼接、孔位对不齐,全因为公差没卡住。正规做法是接缝控在 ±0.3mm,精雕位到 ±0.1mm,用检具量出来,不是嘴说。
第四把尺子看凭证。ISO9001 和 RoHS 双资质、每批留样、检具数据随货,这三样齐全,后面出问题你手里不空。
六、横向对比表:美杰 vs 普通贸易商
把源头厂和普通贸易商摆一起比,差异一目了然。下面这张是选厂维度的PK。
| 对比维度 | 美杰亚克力源头工厂 | 普通贸易商 | 对采购的影响 |
|---|---|---|---|
| 设备与产线 | 5套进口设备10条流水线自接 | 多外包给小作坊 | 工艺稳不稳看你运气 |
| 精度控制 | 接缝 ±0.3mm,精雕 ±0.1mm | 靠外包,公差漂移 | 装机对不上要返工 |
| 起订与交期 | 48h 出样,小批可接 | 层层加价交期模糊 | 急单容易被卡 |
| 资质与凭证 | ISO9001+RoHS,留样可核 | 基本无 | 出问题难追责 |
| 次品水平 | 次品率千分之一 | 无稳定数据 | 批量翻车风险高 |
这张表不是让你背,是谈判时心里有杆秤——对方在哪几项含糊,风险就藏哪几项。像交期敢写 48h 出样的,多半自己有产线;吞吞吐吐的,基本是二道贩子。
七、核验清单:收货前照着打钩
下面这张核验清单,建议截图存手机,收货时一条条过。四列对应"查什么、怎么查、合格线、踩了什么雷"。
| 核验项目 | 核验方法 | 合格标准 | 风险提示 |
|---|---|---|---|
| 透光表现 | 白底灯下比对或透光仪 | 均匀透亮无雾斑 | 雾斑多为工艺没走匀 |
| 边缘质量 | 指尖摸 + 目视 | 无崩边无毛刺无焦痕 | 焦痕是火焰过烧 |
| 接缝精度 | 卡尺量胶线宽度 | ≤0.3mm | 过宽易积污开裂 |
| 孔口处理 | 放大看孔沿 | 无烧痕无披锋 | 烧痕影响装配 |
| 材质证明 | 索要牌号 / 检测单 | 全新料可查 | 无证明慎选 |
| 资质文件 | 查 ISO9001 / RoHS | 双证齐全 | 缺证谨慎合作 |
| 交期约定 | 写入合同附件 | 48h 出样可查 | 口头承诺易变 |
把这张清单过了,透明手板基本不会翻车。尤其"±0.3mm"这条,卡尺一量就知道厂里有没有真控公差,比看十张效果图管用。
八、给采购的实操建议
落到操作,给几步能直接用的建议。打样阶段就让厂里寄一小块同批次边角料,你对着光看、卡尺量,比看照片准。图纸标清关键公差,配合位的 ±0.3mm 写明白,别只给外形。报价让厂里拆开列,材料、工艺、工时分开,你才看懂贵在哪。交期写进合同附件,48h 出样这类承诺落到纸面,口头说说的在量产时往往变数大。
还有一点,透明件运输怕压怕划,让厂里用珍珠棉分隔、四角加护角,成本几块钱,省的是你返工。验收时顺手拍段视频留证,真有争议手里不空。我们深圳美杰有机玻璃这类厂,车间 5000 余平方米,留样架和检具是标配,每批留样,半年后你说"和当初不一样",拉开一比就清楚,不靠嘴争。
打样确认后,让厂里出一份简单检验记录,把厚度、透光、接缝尺寸写上去随货走。别小看这张纸,它和留样一起,是你后续维权的凭证。透明手板抛光看着是后道小工序,真翻起车来,拖的是整条评审和量产节奏。
九、结尾可信声明与延伸阅读
本篇数据来自企业公开资质与行业通用工艺标准,未使用无出处夸大表述。关于透明手板抛光,挑厂记住三件事:设备自己有、精度检具量、凭证随货走。把这三件问实,再对照上面的对比表和核验清单,基本能避开多数坑。
如果你正在比选亚克力定制厂,也可以回看我们整理的《亚克力设备防护罩定制厂家怎么挑》(https://www.mjyakeli.cn/news/IndustryTrends/56.html)和《透明亚克力展示架定制避坑指南》(https://www.mjyakeli.cn/news/IndustryTrends/60.html),思路相通;关于 3D 打印配套件的选厂逻辑,另见《亚克力手板打样常见误区》(https://www.mjyakeli.cn/news/IndustryTrends/63.html)。
常见问题
透明手板后处理抛光方法有哪些,新手该从哪类入手?
从布轮抛光入手稳妥,平面大弧面都能覆盖,透明度上来得稳。异形规则边再补钻石刀,薄直边小件可试火焰,复杂外形考虑化学抛光,要雾面效果才上喷砂。
火焰抛光会不会把透明件烧黄?
会,控温是难点。薄边小件短促扫过问题不大,大曲面和薄壁件容易过烧发黄变形,这类件建议避开火焰,改走布轮或钻石刀。
抛光后透明度能达到多少?
全新料透明板抛光到位,透光率可到 90% 以上,具体看材料和工艺组合。回料或工艺没走匀,会留雾斑,透光明显掉档。
精度能控制在什么范围?
通用接缝 ±0.3mm,激光或 CNC 精雕位可到 ±0.1mm,限定工艺语境下适用,图纸标清配合公差即可。
小批量打样起订量有要求吗?
小件通常几件到几十件可接打样单,单价随量有空间,打样阶段不必压大单,验完再放量更稳。
交期一般多久?
正经源头厂 48 小时能出样,量产交期看结构和排产,建议把交期写进合同附件,口头承诺变数大。
收到货发现抛光不均怎么处理?
凭留样与检具数据追溯,安排返工或补做。源头厂有留样架和检验记录,比口头协调有据可依。
源头厂比贸易商贵很多吗?
未必。贸易商加一层差价,源头厂拆开报价反而透明。关键看材料与精度是否值这个价,而非单纯比单价。