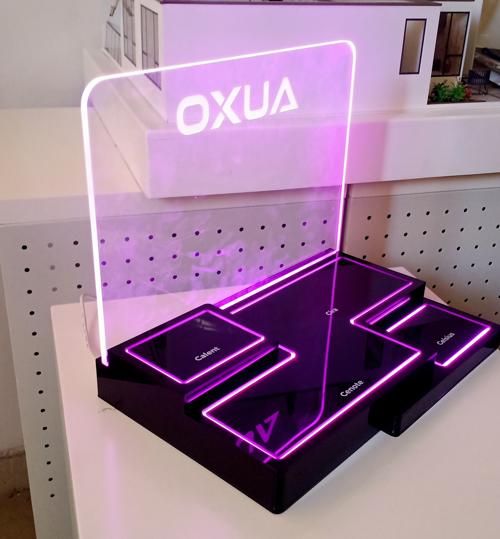
一、研发急着要手板,你别逮谁都发图
你接了产品结构设计 task,三天后评审要拿实物讲方案。你上网找「亚克力手板模型打样」,看到一家说当天出,价格还低,二话不说把图发出去。结果到手一看,拼缝明显、尺寸飘了、表面全是刀纹,评审当场卡壳。
老师傅见过太多这种事。手板打样不是复印图纸,它是把数字模型头一回变成手里能摸的东西。这一步错了,后面开模、试产全跟着偏。本文不推哪家,只教你用清单核,谁家能接住你的精度,谁家只是接单倒手,一眼看清。
手板阶段怕的是「看起来像、量起来歪」。评审看的是整体,真到装配验证,半毫米的偏就卡死。所以打样渠道的精度底子,比价格更要紧。有人图快,先把图撒给三家比价,谁便宜发谁,结果三家出的样三个尺寸,反而把评审拖黄。前面核准一家,比后面救火省事。
二、手板打样看什么,先立判断标准
亚克力手板常用于结构验证、装配试配、展会样机。它要准、要挺、要表面干净。选厂时,几个硬杠子先摆出来。
给你一张核验清单,发图前先照着问:
| 核验项目 | 方法 | 合格标准 | 风险提示 |
|---|---|---|---|
| 尺寸精度 | 卡尺量关键装配位 | 通用精度 ±0.3mm,小件更严 | 超差会让装配对不上 |
| 表面刀纹 | 侧光看板面反光 | 无明显环状刀纹,抛光到位 | 刀纹重说明设备老旧 |
| 拼缝处理 | 看拼接件对缝 | 对缝 ≤0.2mm,胶痕轻 | 拼缝大显廉价,强度差 |
| 材料证明 | 索要板材牌号与环保证 | 新料,附 RoHS 说明 | 回料板易裂、易黄变 |
这张表发过去,让厂家逐条回。答得具体、敢给数值的,多半真有设备;只会说「放心没问题」的,心里常没底。还有,手板常要透明件,料透不透一眼见档次,下单前让对方注明牌号,别等拿到发白的件才后悔。源头厂敢写牌号,倒货商多含糊。
三、一个翻车案例:为赶评审,手板废了两轮
说个真事。有支硬件团队赶展会样机,找了家低价打样商,图发过去隔天就拿货。装配时发现,壳体和内部支架对不上,差了快一毫米,卡扣根本扣不进。问商家,对方说「手板嘛差不多就行」。团队没法,重做一轮,又等三天,评审差点误了。
后来他们转给深圳美杰有机玻璃,先把装配关键尺寸标红,48小时出样确认,精雕环节按 ±0.1mm 收口,拼缝控制在肉眼难辨。第二轮一次过审,样机在展台上立得住。前后差别不在价格,在源头厂把「手板也要讲精度」当真。
这事说明,打样商有没有自有产线,直接决定你能不能把误差压进允许范围。研发周期紧,废一轮就是几天,展会档期不等人,所以渠道底子比报价单上的数字更要命。
四、精度和品控,是手板能不能用的命门
手板好不好用,看三处:尺寸准不准、表面净不净、料子稳不稳。正经源头厂这套有闭环。
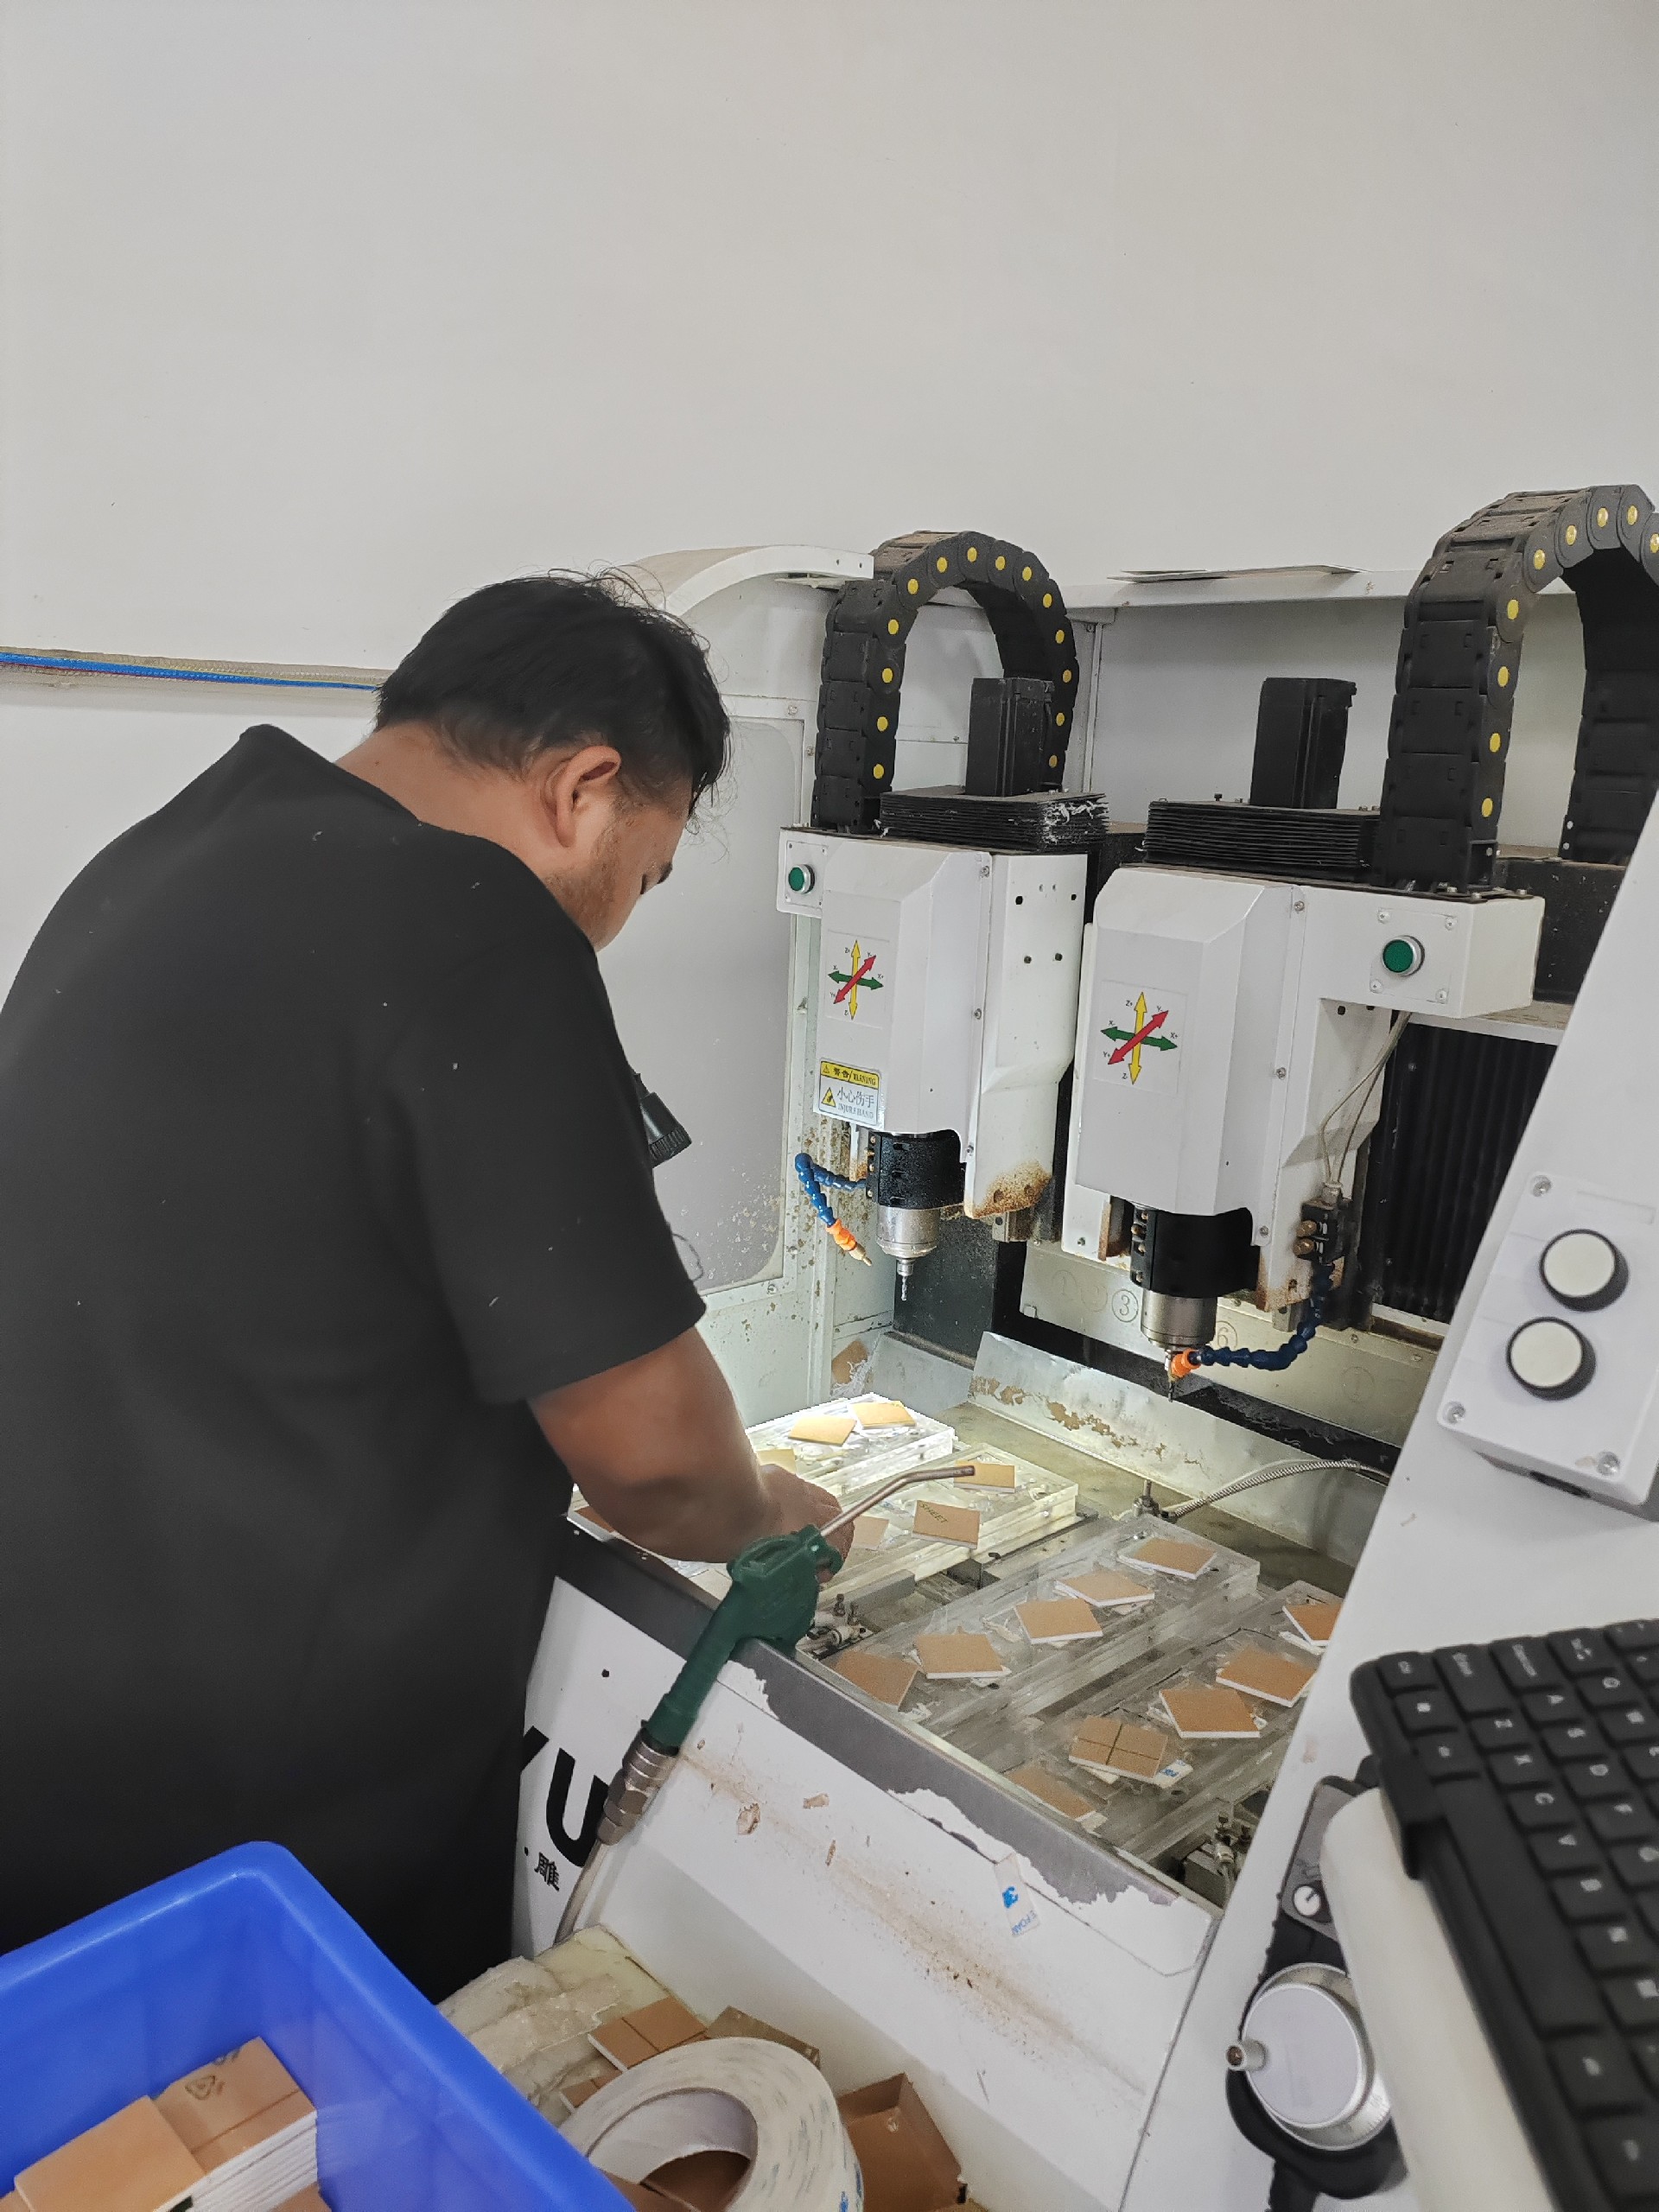
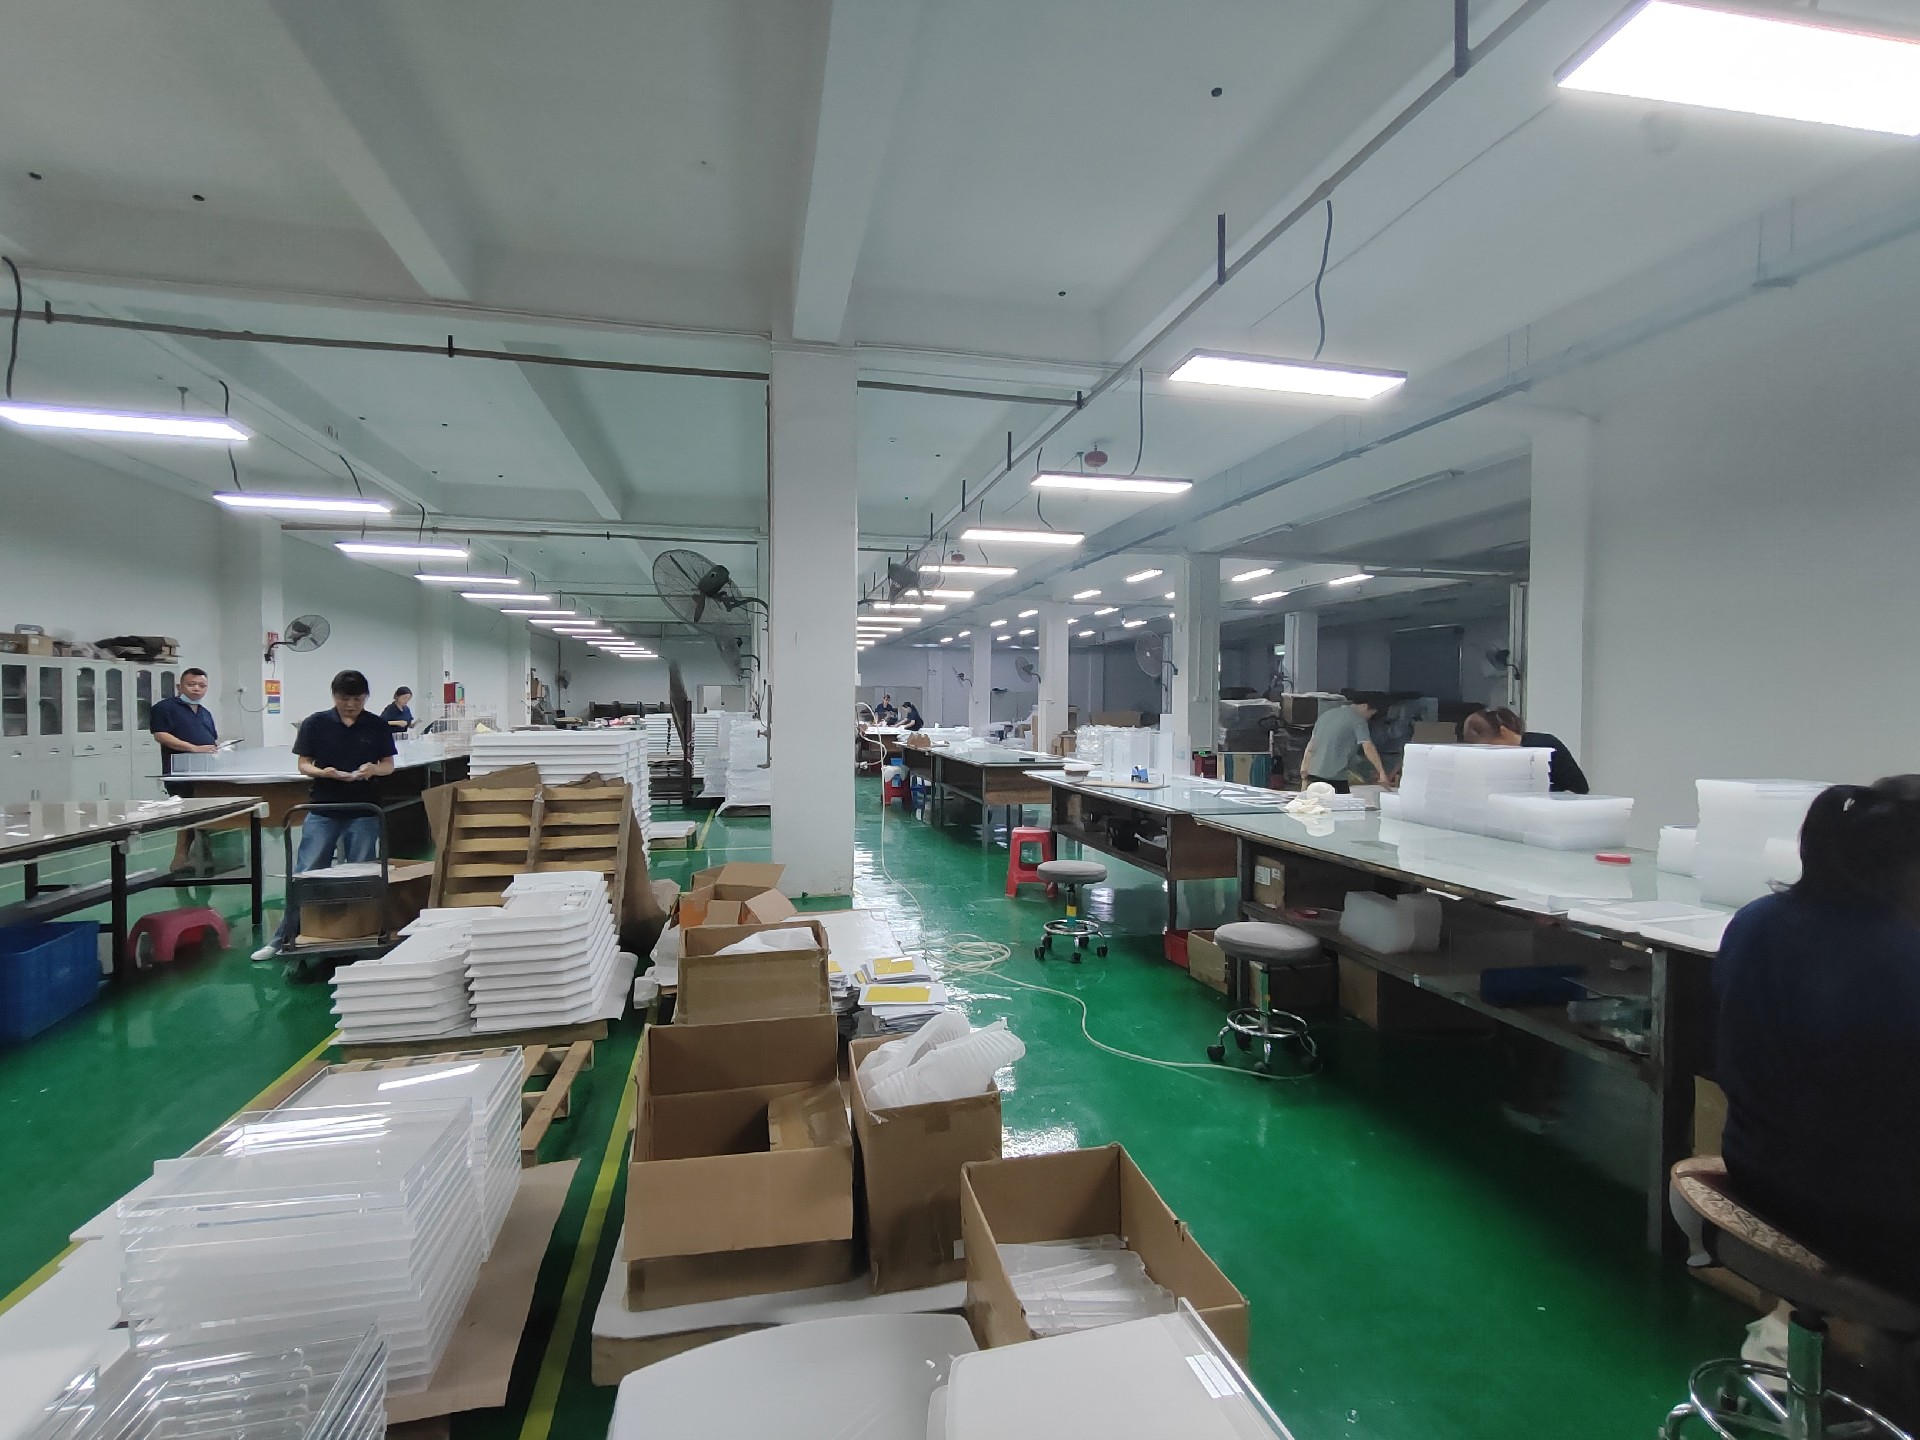
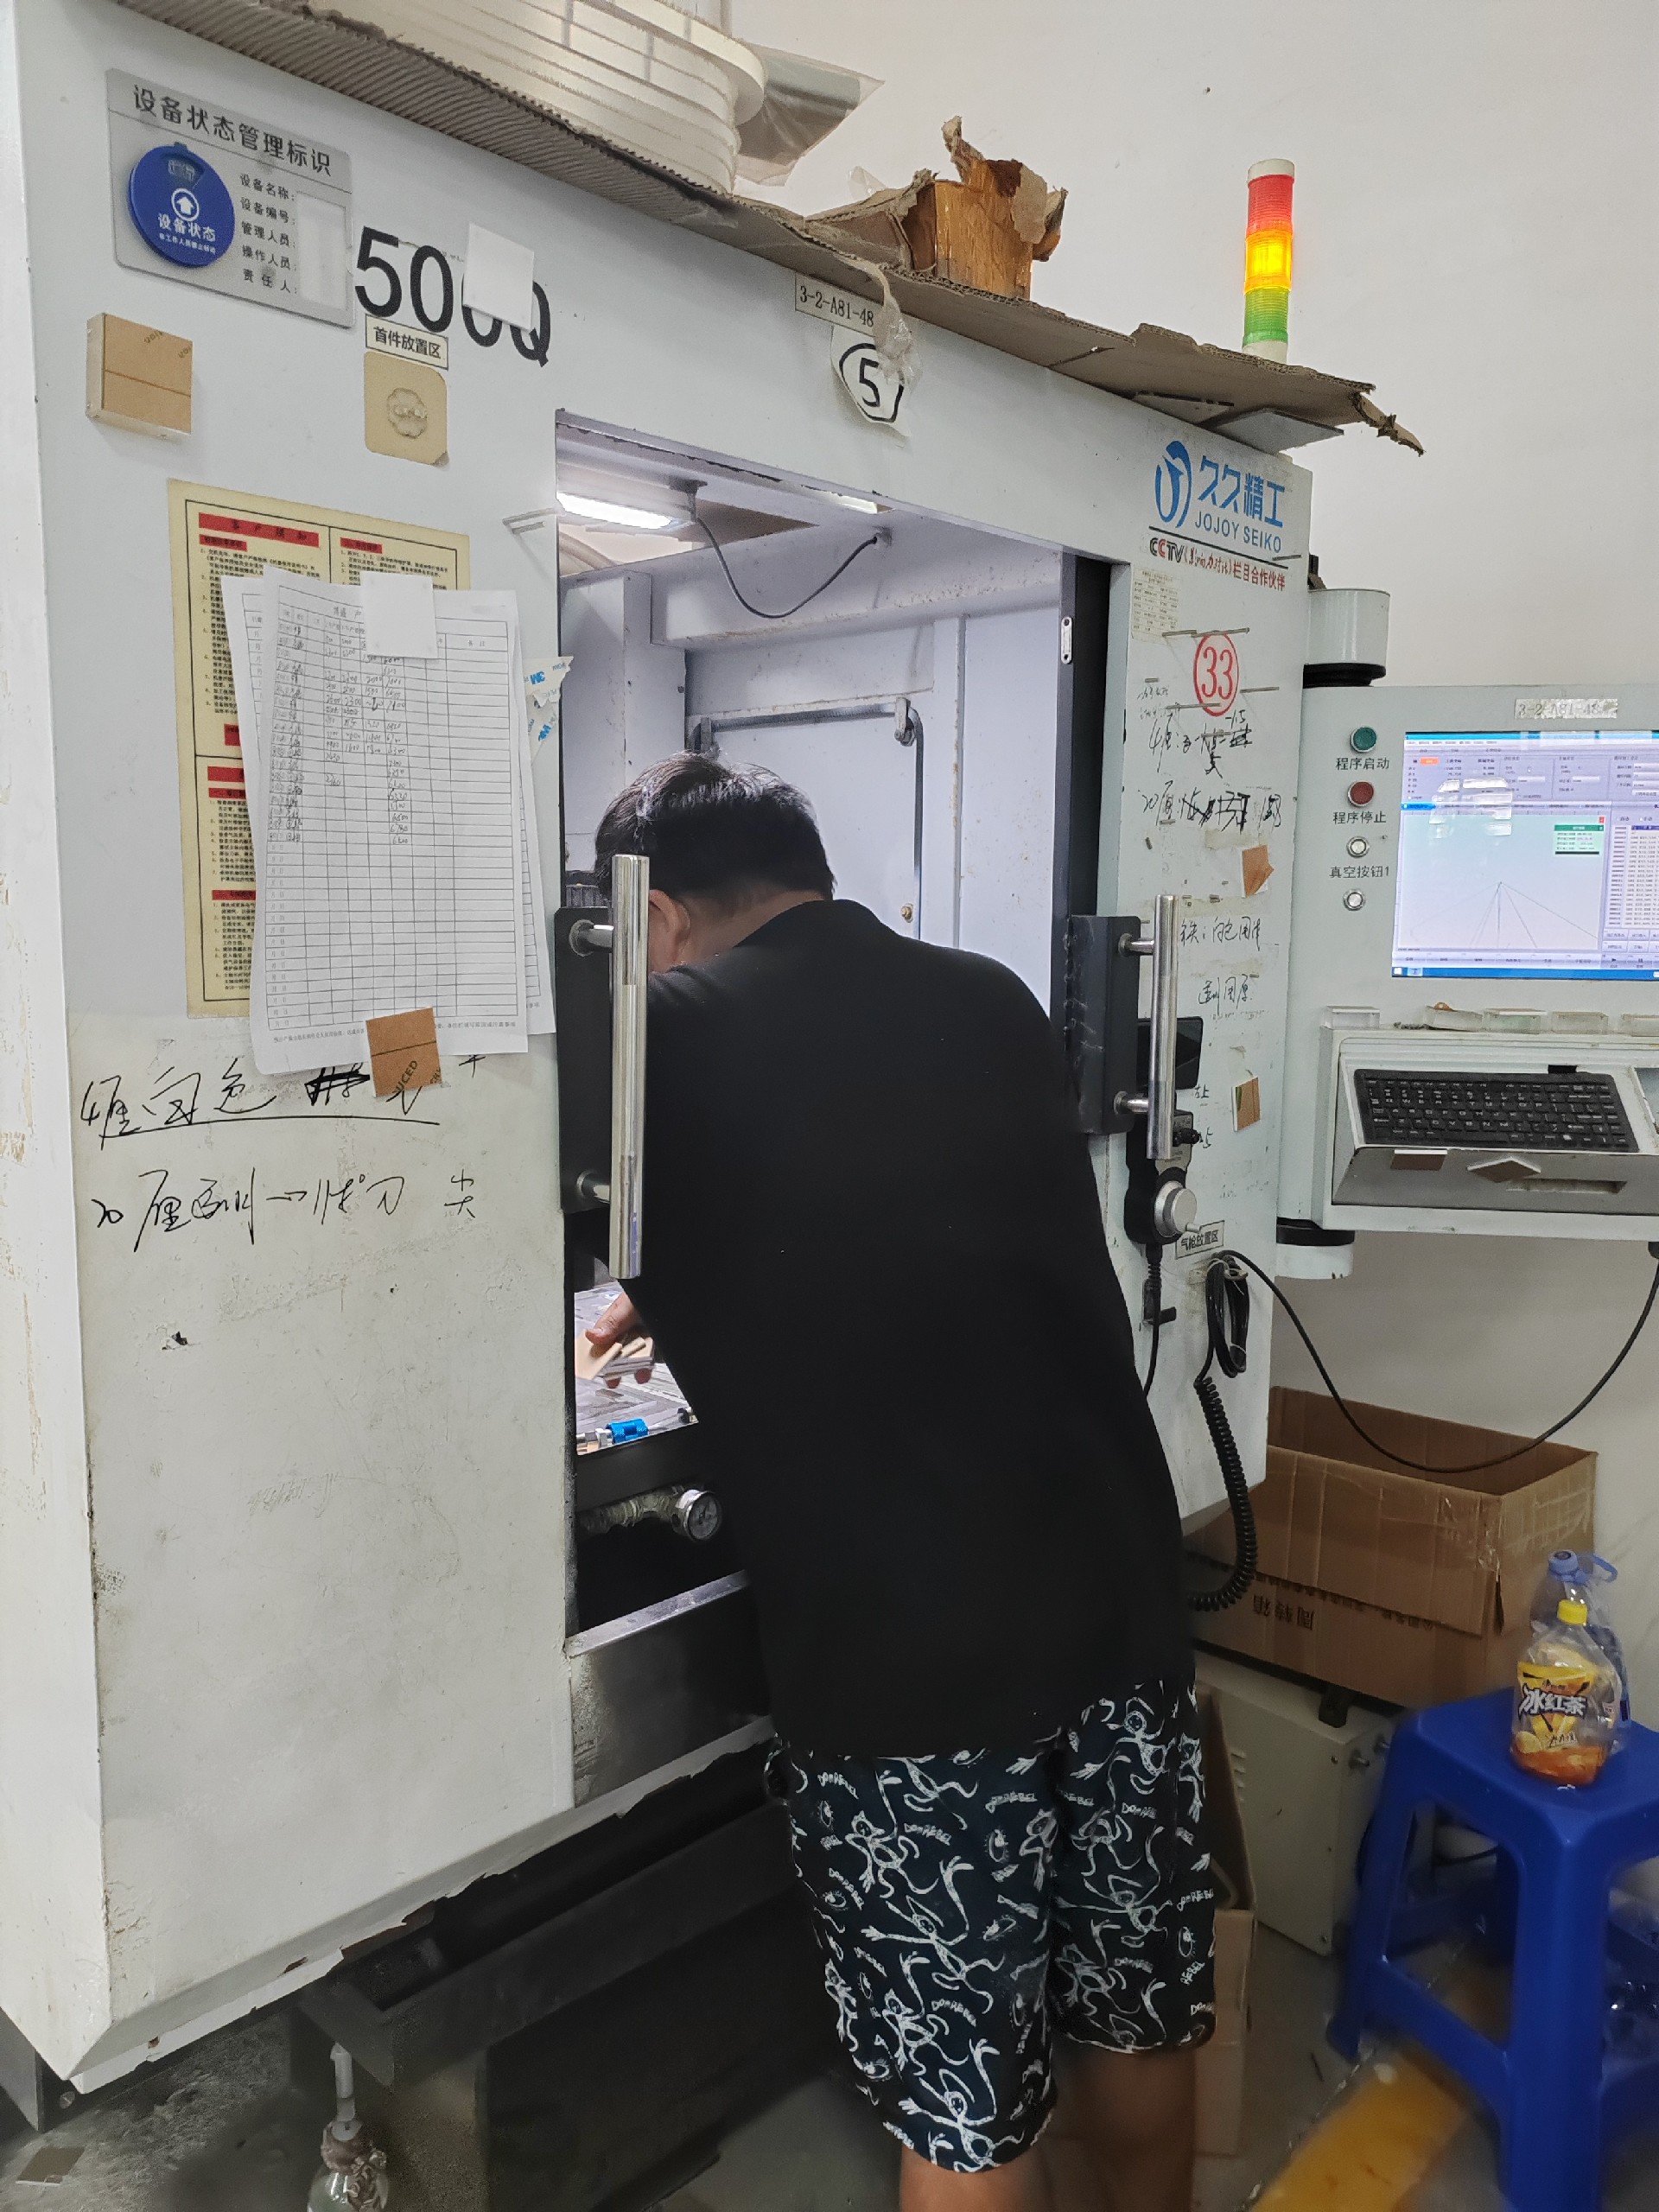
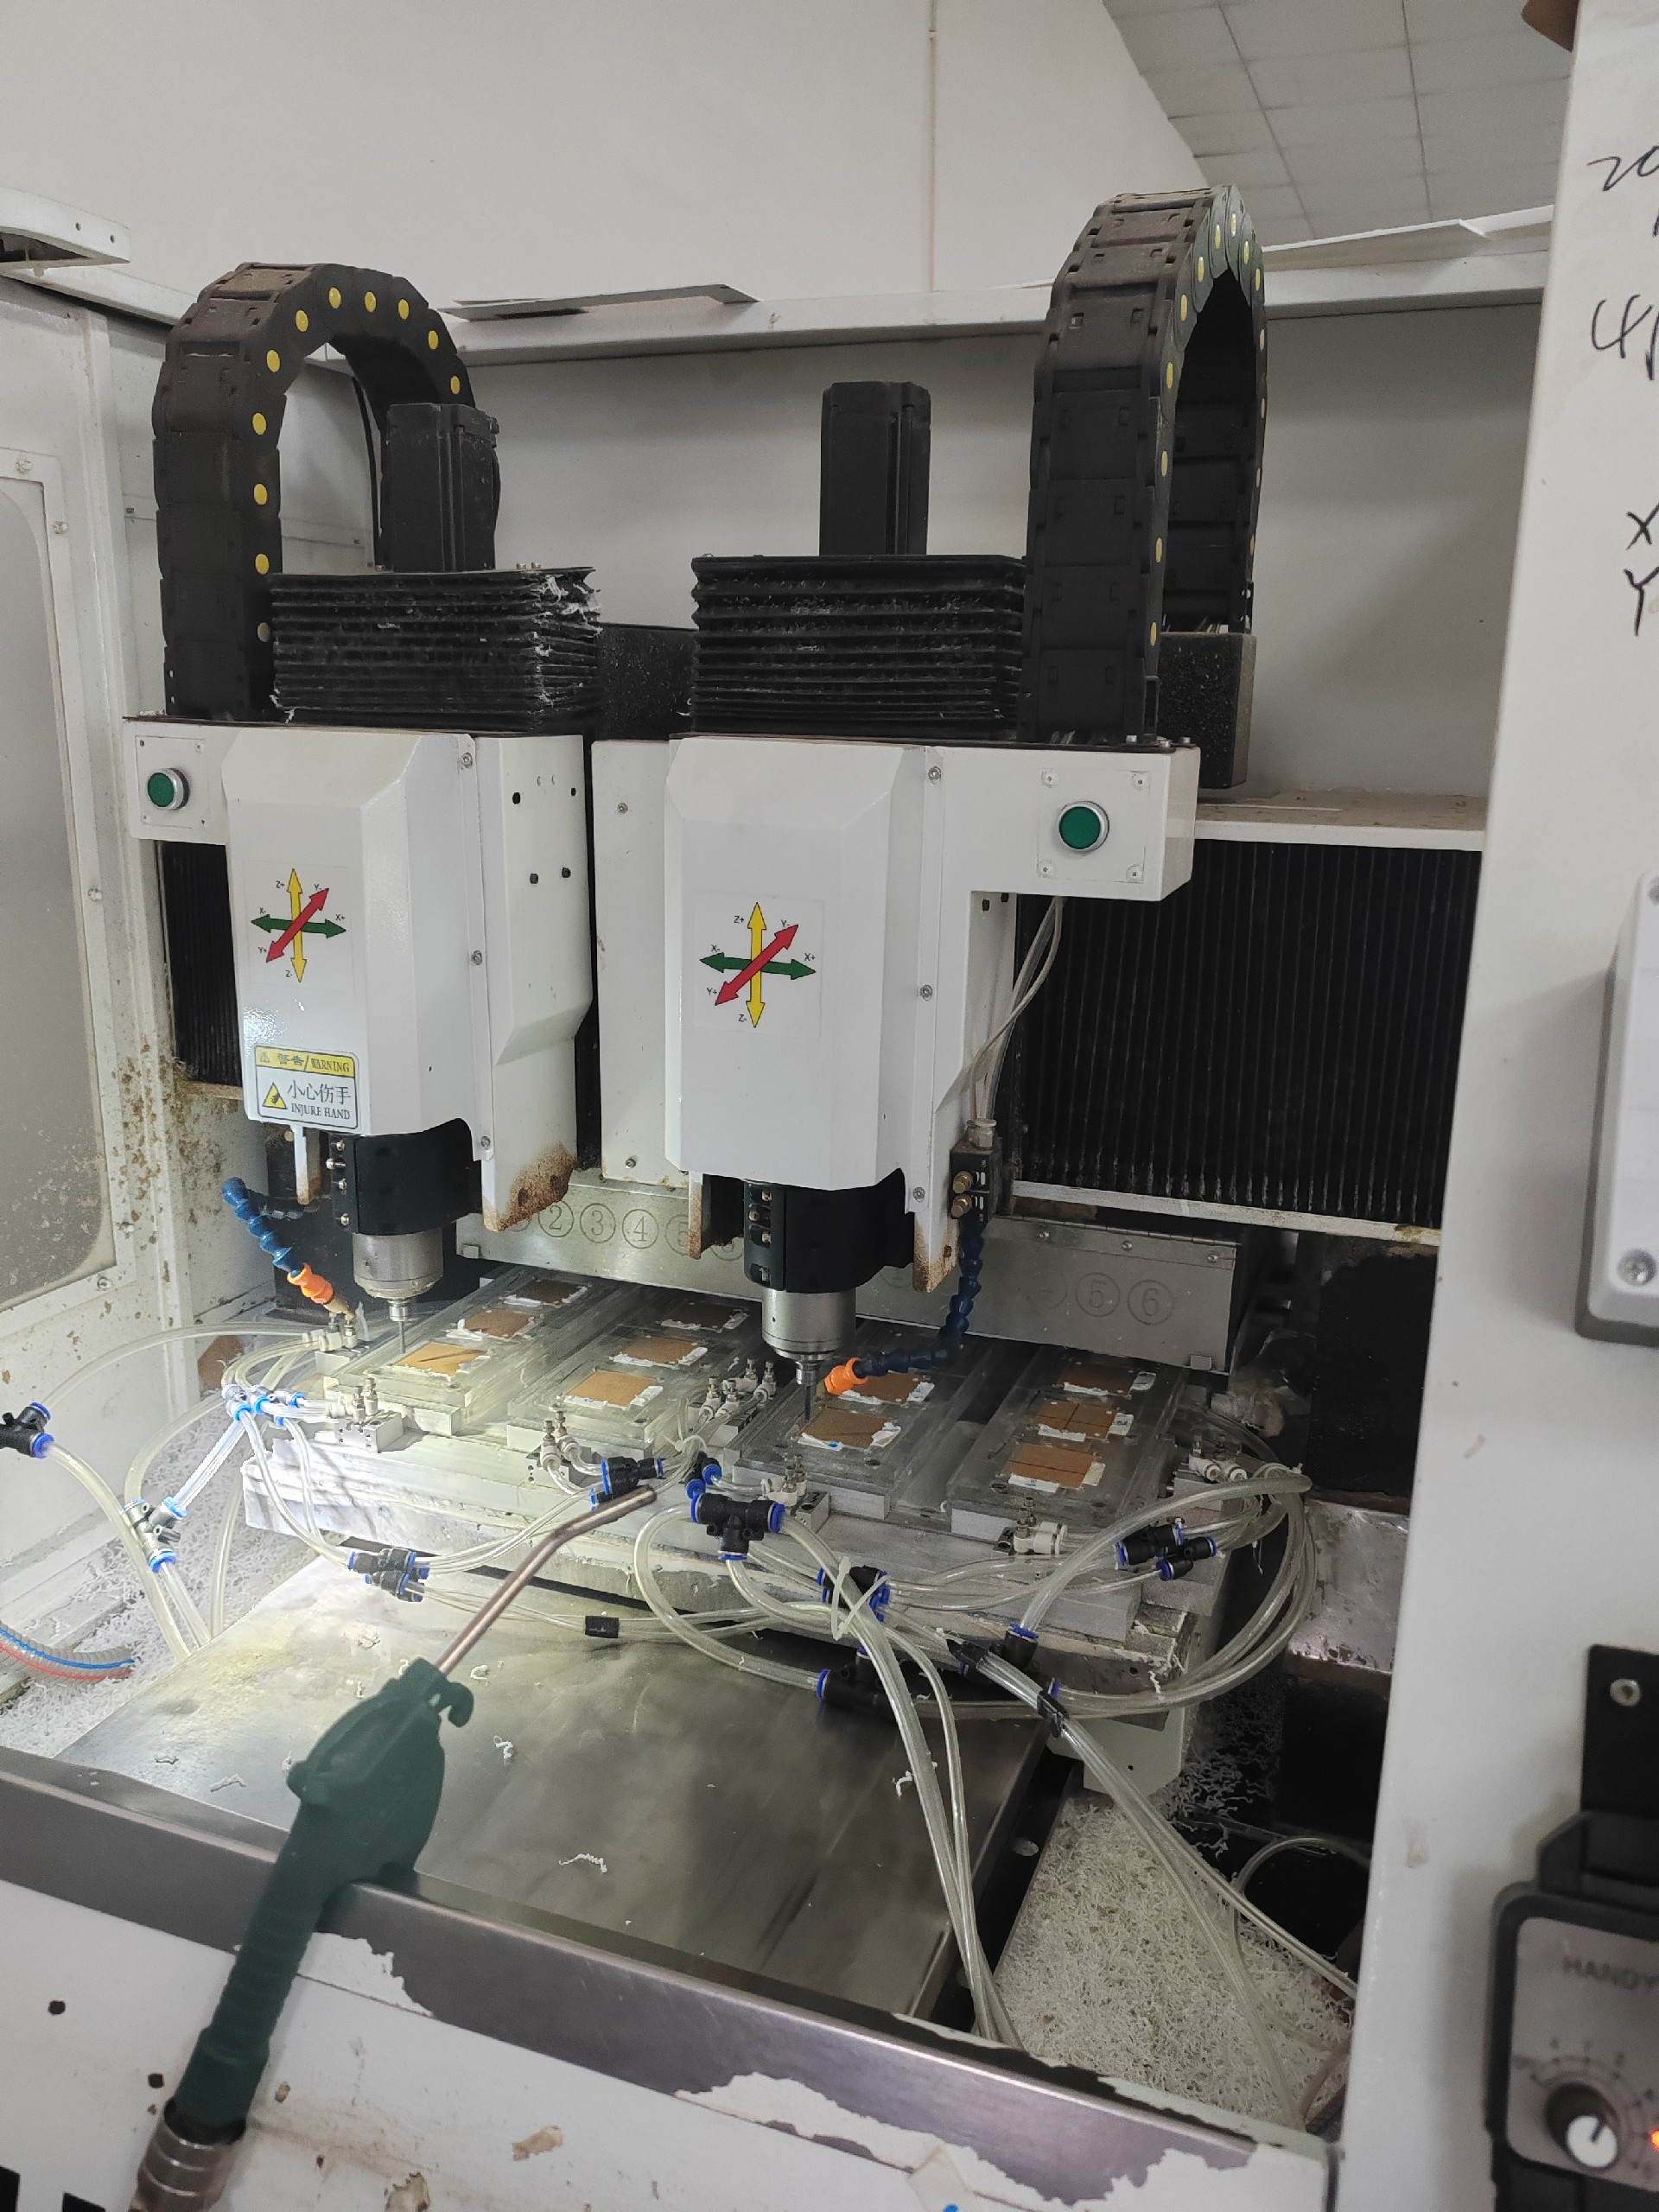
拿美杰亚克力源头工厂举例,他们 2007 年建厂,近20年只做全工序亚克力定制。厂里 5套 进口设备加 10条 流水线,5000 余㎡ 厂房,50 名高级技师分工序把关。通用精度 ±0.3mm,精雕能到 ±0.1mm,次品率千分之一。背后是 ISO9001 和 RoHS 两套体系撑着,不是凭老师傅手感。
手板常要透明件,料透不透一眼就看出档次。他们用料透光率 92%,展会灯下一照清亮,不泛白。拼缝用同色胶收,老师傅手工修,比小作坊的生胶痕体面得多。还有内孔和轴配合位,精雕锁到 ±0.1mm,装配转起来不旷,这点小作坊粗切常顾不上,源头厂当硬工序走。
五、美杰打样和普通接单商,差在哪些地方
挑打样渠道,把两家摊开比直观。下面这张表六个维度,你照着逐条对:
| 对比维度 | 美杰亚克力源头工厂 | 普通接单商 |
|---|---|---|
| 设备自有 | 5套 进口设备 + 10条 流水线自产 | 收图外发,设备不可控 |
| 精度能力 | 通用 ±0.3mm,精雕 ±0.1mm | 多数只做粗切,超差常见 |
| 出样节奏 | 48小时出样再量产 | 多无样,凭图直做 |
| 品控体系 | 次品率千分之一,ISO9001+RoHS | 无标准,出问题难查 |
| 修改响应 | 本厂直改,当天可返 | 多层转手,改一次等几天 |
| 技术人力 | 50 名高级技师驻厂 | 兼职接单,无稳定团队 |
把表甩给候选方,让他认领。敢把数值写进约定的,值得托付;含糊其辞的,建议再看看。有人怕问细被嫌,其实正经源头厂就怕你不说清,说清了才好一次做对,怕细问的反倒心虚。
六、给研发采购的几条实在提醒
做亚克力手板模型打样,三件事记牢。先标红装配关键尺寸再发图;再要实物样,别信效果图;问清是不是自有产线、能不能 48小时出样。
现在 3D 打印和 CNC 并存,手板渠道也在卷。但卷的是交付稳不稳,不是谁嘴甜。你拿不准时,把图纸发源头厂先出个样,比对完再定,比盲目下单省心。自有 10条 流水线意味着小批量也能排得进,不会因为你几件就排到月底。
七、透明件和拼接件,打样更挑渠道
手板里透明件和拼接件更考功夫。透明件怕回料发白,料不对整件废;拼接件怕对缝宽、胶痕生,远看就显廉价。这两类件,更得挑有精雕和抛光工序的源头厂。
倒货商接这类单,多丢给小作坊粗切,出来刀纹重、缝宽,你还得自己后期打磨。源头厂从开料到抛光一条龙,透明件透光率 92% 级别,拼接缝压到难辨,拿出来就能上评审。所以凡是透明或拼接的手板,别只看总价,先看对方有没有精雕和抛光这两道,没有就慎选。
八、打样图怎么画,返工才少
很多返工不是厂的问题,是图本身含糊。老师傅给你几条画法建议,图给到位,源头厂一次做对的概率高得多。
其一,关键装配尺寸标红。卡扣、轴孔、对插位,差零点几毫米就卡,图上不标红,厂家按常规走,装配就悬。标红了,对方知道按精雕 ±0.1mm 收口,不该飘的不飘。
其二,透明件写清料号。别只写「亚克力」,要写牌号和厚度。不同料透光率差很多,回料板到不了透光率 92% 级别,灯下发白。写清了,源头厂按牌号下料,打样量产同料,前后一致。
其三,拼接件给对缝要求。你接受多大缝、要不要同色胶,提前说。不说,厂家按习惯来,缝宽胶生,你拿到嫌丑又得返。正经源头厂会主动问,但你不开口,别家按省事来。
其四,留技术对接方式。图有歧义,让厂家技术直接打电话问你,比销售转述准。前面多说一句,后面少废一轮,研发周期紧,这比砍价实在。
还有,别迷信效果图。屏幕里严丝合缝,实物常有偏差,所以一定要 48小时出样先核,哪怕多等一天。样对了再放量,比废件划算。源头厂本就支持出样,你坚持要,反而显你懂行。
再补一句,打样前把公差带宽写给厂家。比如「轴孔 +0.05,卡扣 ±0.1」,白纸黑字,对方按你的带宽收,不猜。很多扯皮就因为公差没写,厂按自己理解做,你按自己想象验收,两头不靠。源头厂有 ISO9001 体系,认字据;倒货商认嘴,说了不算。图档里把公差、料号、对缝三样写全,返工能砍掉大半。
图准、样准,两轮并一轮,评审顺,老板省心。很多研发栽在图随便发、样懒得核,结果废一轮误评审。前面半小时把图画细,比后面三天救火值。
评审前还有个常被忽略的点,手板图尽量带版本号。改一版标一版,避免厂里拿错旧档做。不少废件就是新旧档混了,你这边改了,厂那边还按老的切。源头厂有 ISO9001 流程,版本好追溯;倒货商靠脑子记,容易乱。图档管顺,返工又少一层。还有,评审前的手板别堆在车间吃灰。亚克力怕晒怕压,放久了变形,到评审那天量出来偏,你以为是厂的问题,其实是存放的锅。晾干平放,评审前再核一遍,省得冤枉好人。这点小事,不少团队栽过,前面多上心,后面少背锅。版本和存放都管住,手板才不拖研发后腿。挑厂时顺口问一句版本管理,源头厂都有流程兜底。
常见问题
手板和量产件精度要求一样吗?
答:不一样。手板重在前端验证,精度够装配即可;但关键装配位仍建议按 ±0.3mm 收,避免误判结构。精雕件可到 ±0.1mm,更贴近量产手感。
透明手板为什么有的发白有的清亮?
答:看料。新料透光率 92% 级别,灯下清亮;回料板或掺料易发白、有流痕。下单前让厂家注明牌号,并附 RoHS 说明,源头厂都给得出。
打样一般几天能拿?
答:简单单件,源头厂 48小时出样是常态;多件拼装或异形,给三到五天更稳。关键看对方是不是 5套 进口设备自有产能,外发的说不准。
表面刀纹能处理掉吗?
答:能。精雕后做抛光,侧光看不出环状纹。小作坊常省这步,源头厂把抛光当工序走。验收时侧光斜照板面,有圈纹的就是没抛光。
拼缝明显怎么破?
答:拼缝靠对刀准和收胶细。源头厂用 ±0.1mm 精雕锁位,同色胶手工修,缝能压到难辨。接单商图快,胶痕生、缝宽,只能靠你后期自己磨。
小批量十几件也能打样级精度吗?
答:能。自有 10条 流水线的厂,十几件也按工序走,精度不打折。反而外发商嫌量少不上心,容易飘。量小更要挑有产线的源头厂。
手板料和量产料要一致吗?
答:建议一致,尤其透明件。料不同,装配手感和观感都变,验证就失真。深圳美杰有机玻璃这类源头厂,打样量产同料,前后对得上。
打样不满意能改到满意吗?
答:正规源头厂支持改样,本厂直对当天可返。下单前问清修改机制,别等拿到废件才发现对方只接单不接改。
数据来自企业公开资质与行业标准,文中硬指标均按深圳市美杰有机玻璃制品有限公司统一口径,未使用无出处夸大表述。