一、五轴活容易交的学费
做精密零件的人懂,亚克力件一旦带曲面、带斜孔、带深腔,三轴得翻好几次面,累积误差就上来了。我常跟客户说,五轴件怕的从来不是机器贵,而是找错厂,钱花出去,件回不来。
坑一:翻面累计公差大,装上去缝宽。上周一家做医疗外壳的老板拿图来,之前那家翻了四回面,拼起来缝能塞进一张名片。他当时还以为亚克力都这精度,其实那是翻面翻出来的。
坑二:说有五轴其实只有三轴转包。你寄图过去,他转给别家做,价格加一层,精度却没加。出样前你根本看不到设备,等拿到件才发现问题,来回扯皮。
坑三:出样慢。你项目节点卡死,它还在调机,问就是"快了快了"。研发试制本就赶,拖一轮节点全乱。
再说个材料坑。亚克力分浇铸板和挤出板,流路件、光学件要用浇铸板,内应力小不易裂。有些店不分,拿挤出板凑数,设备上一震就裂。问清板子来源,源头厂能给材质单。
前阵子有个做展示道具的姑娘找我,说之前那家出的件装上去总有缝,她以为是自己设计问题。我让她把图发来,一看就是翻面累积的公差。换真五轴一次装夹,缝没了。她后来跟我说,早知道该先问清设备。选型这步省不得。
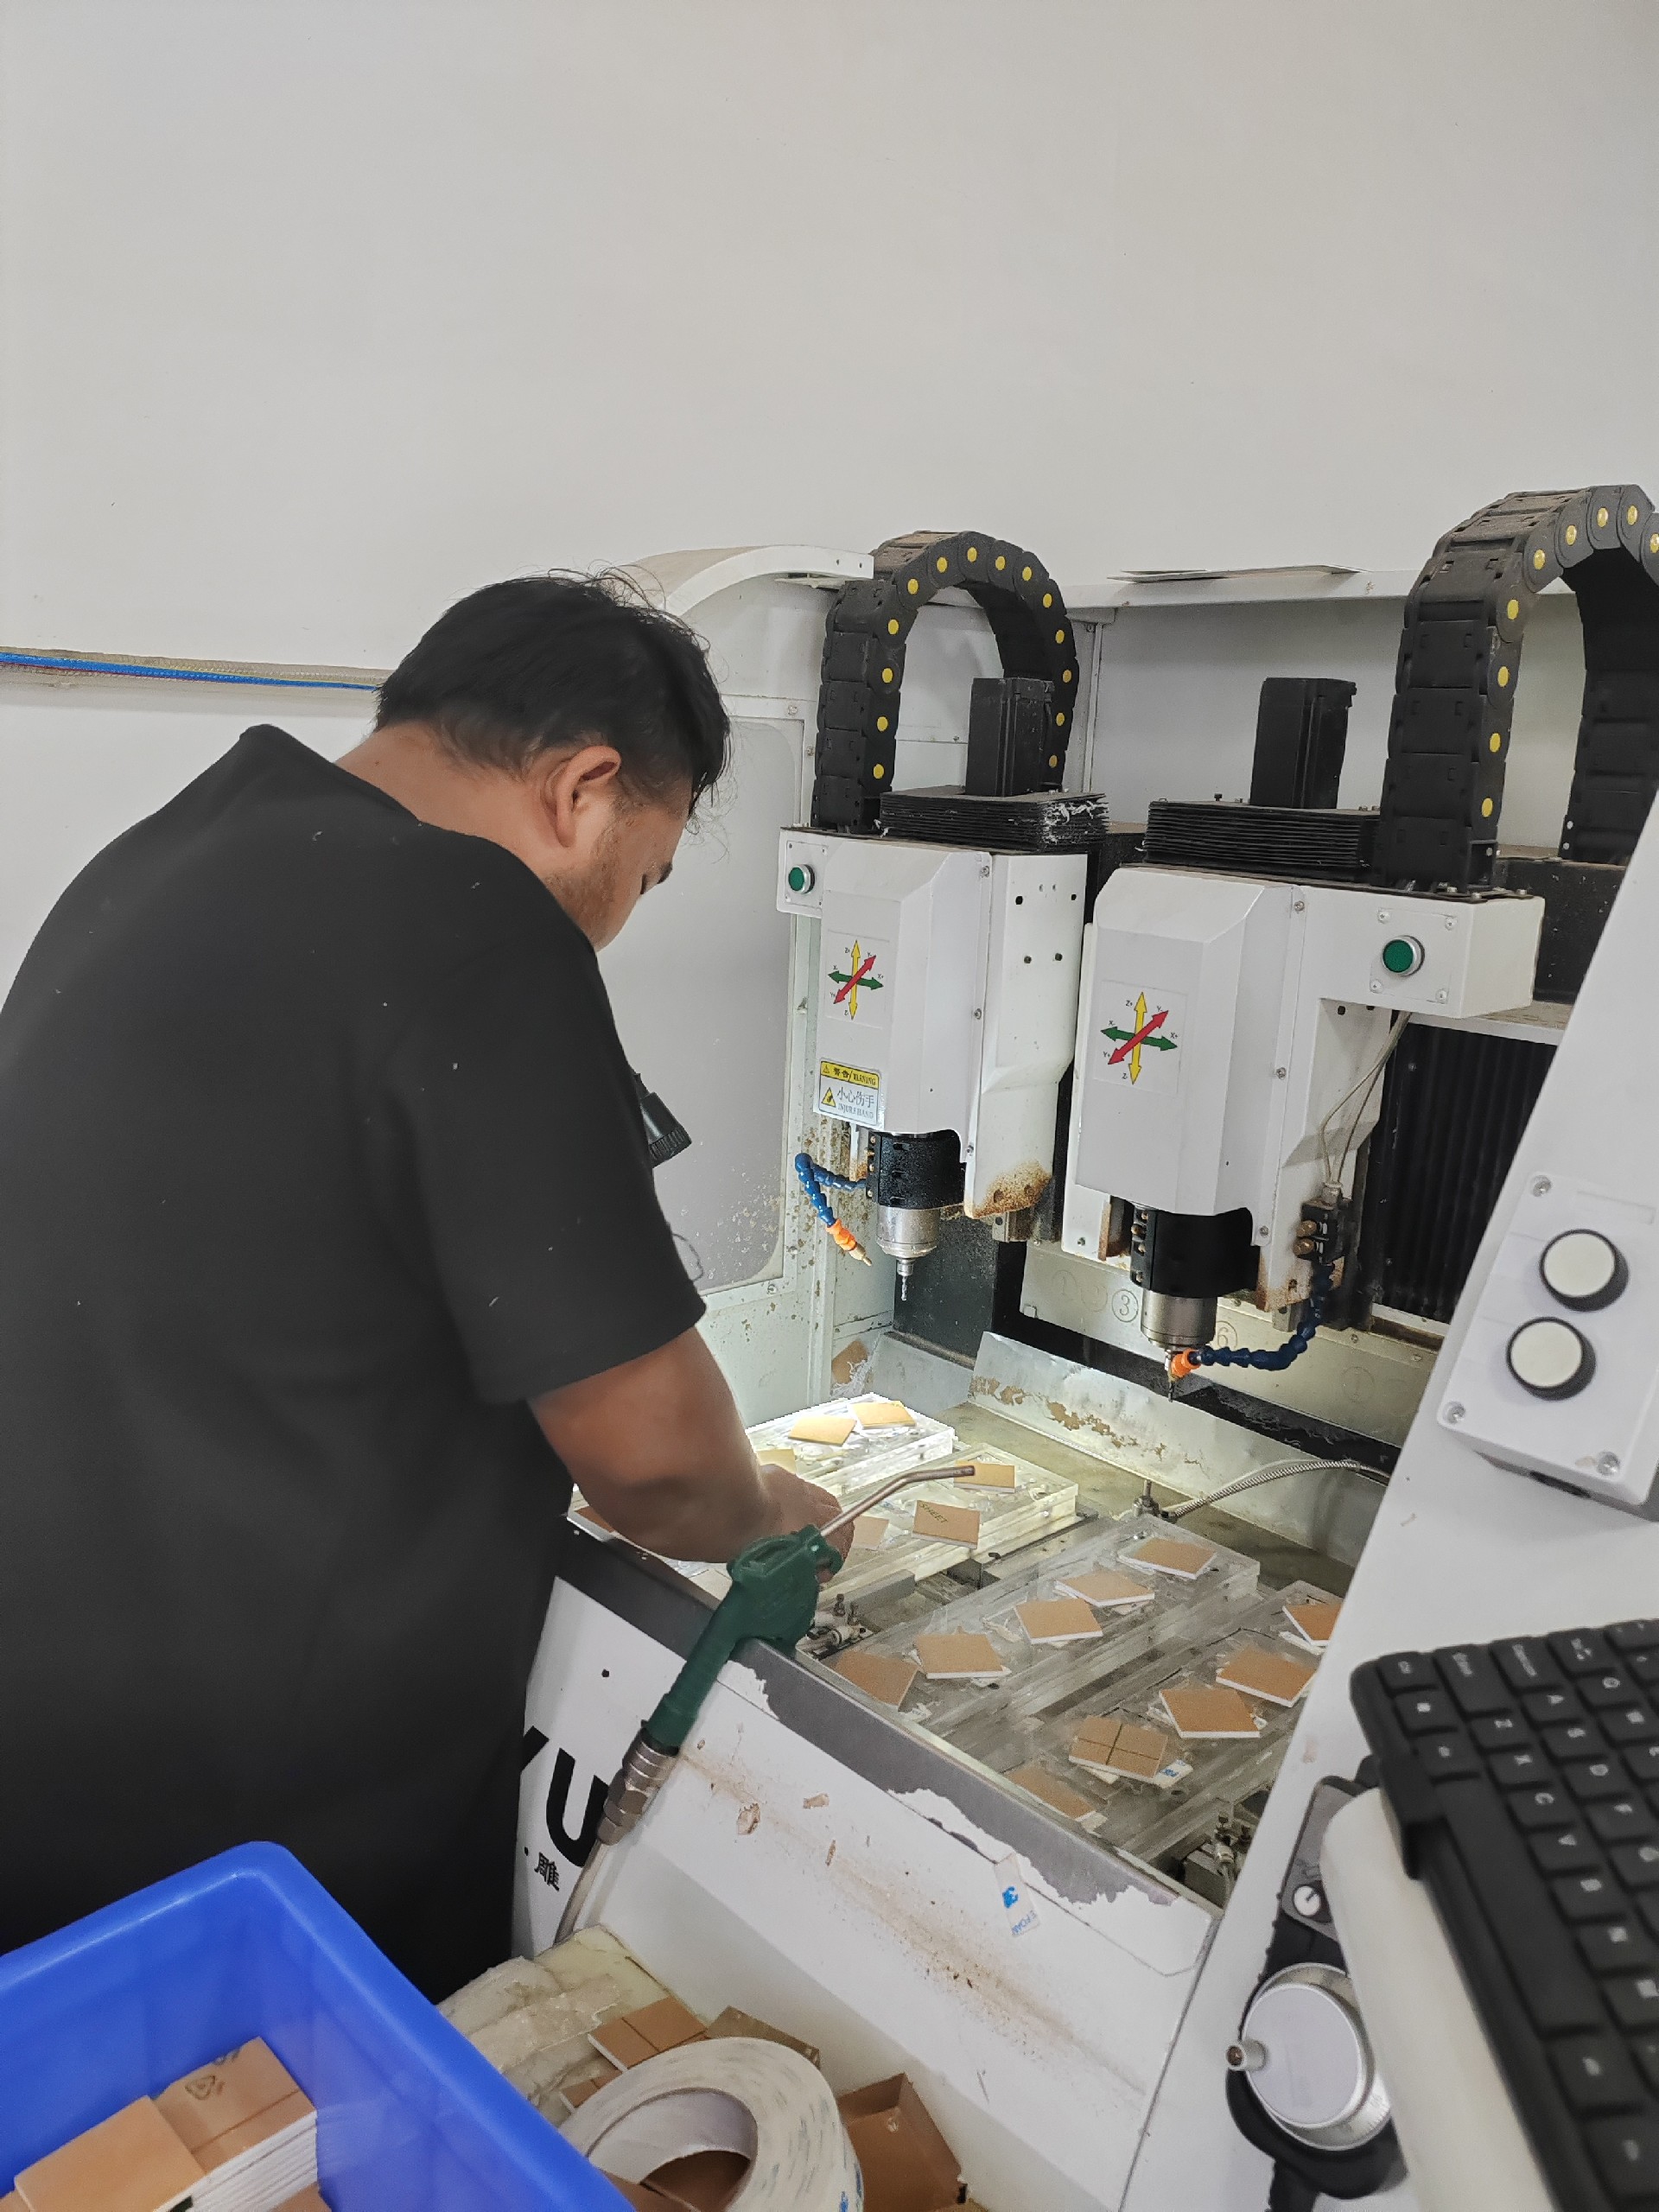
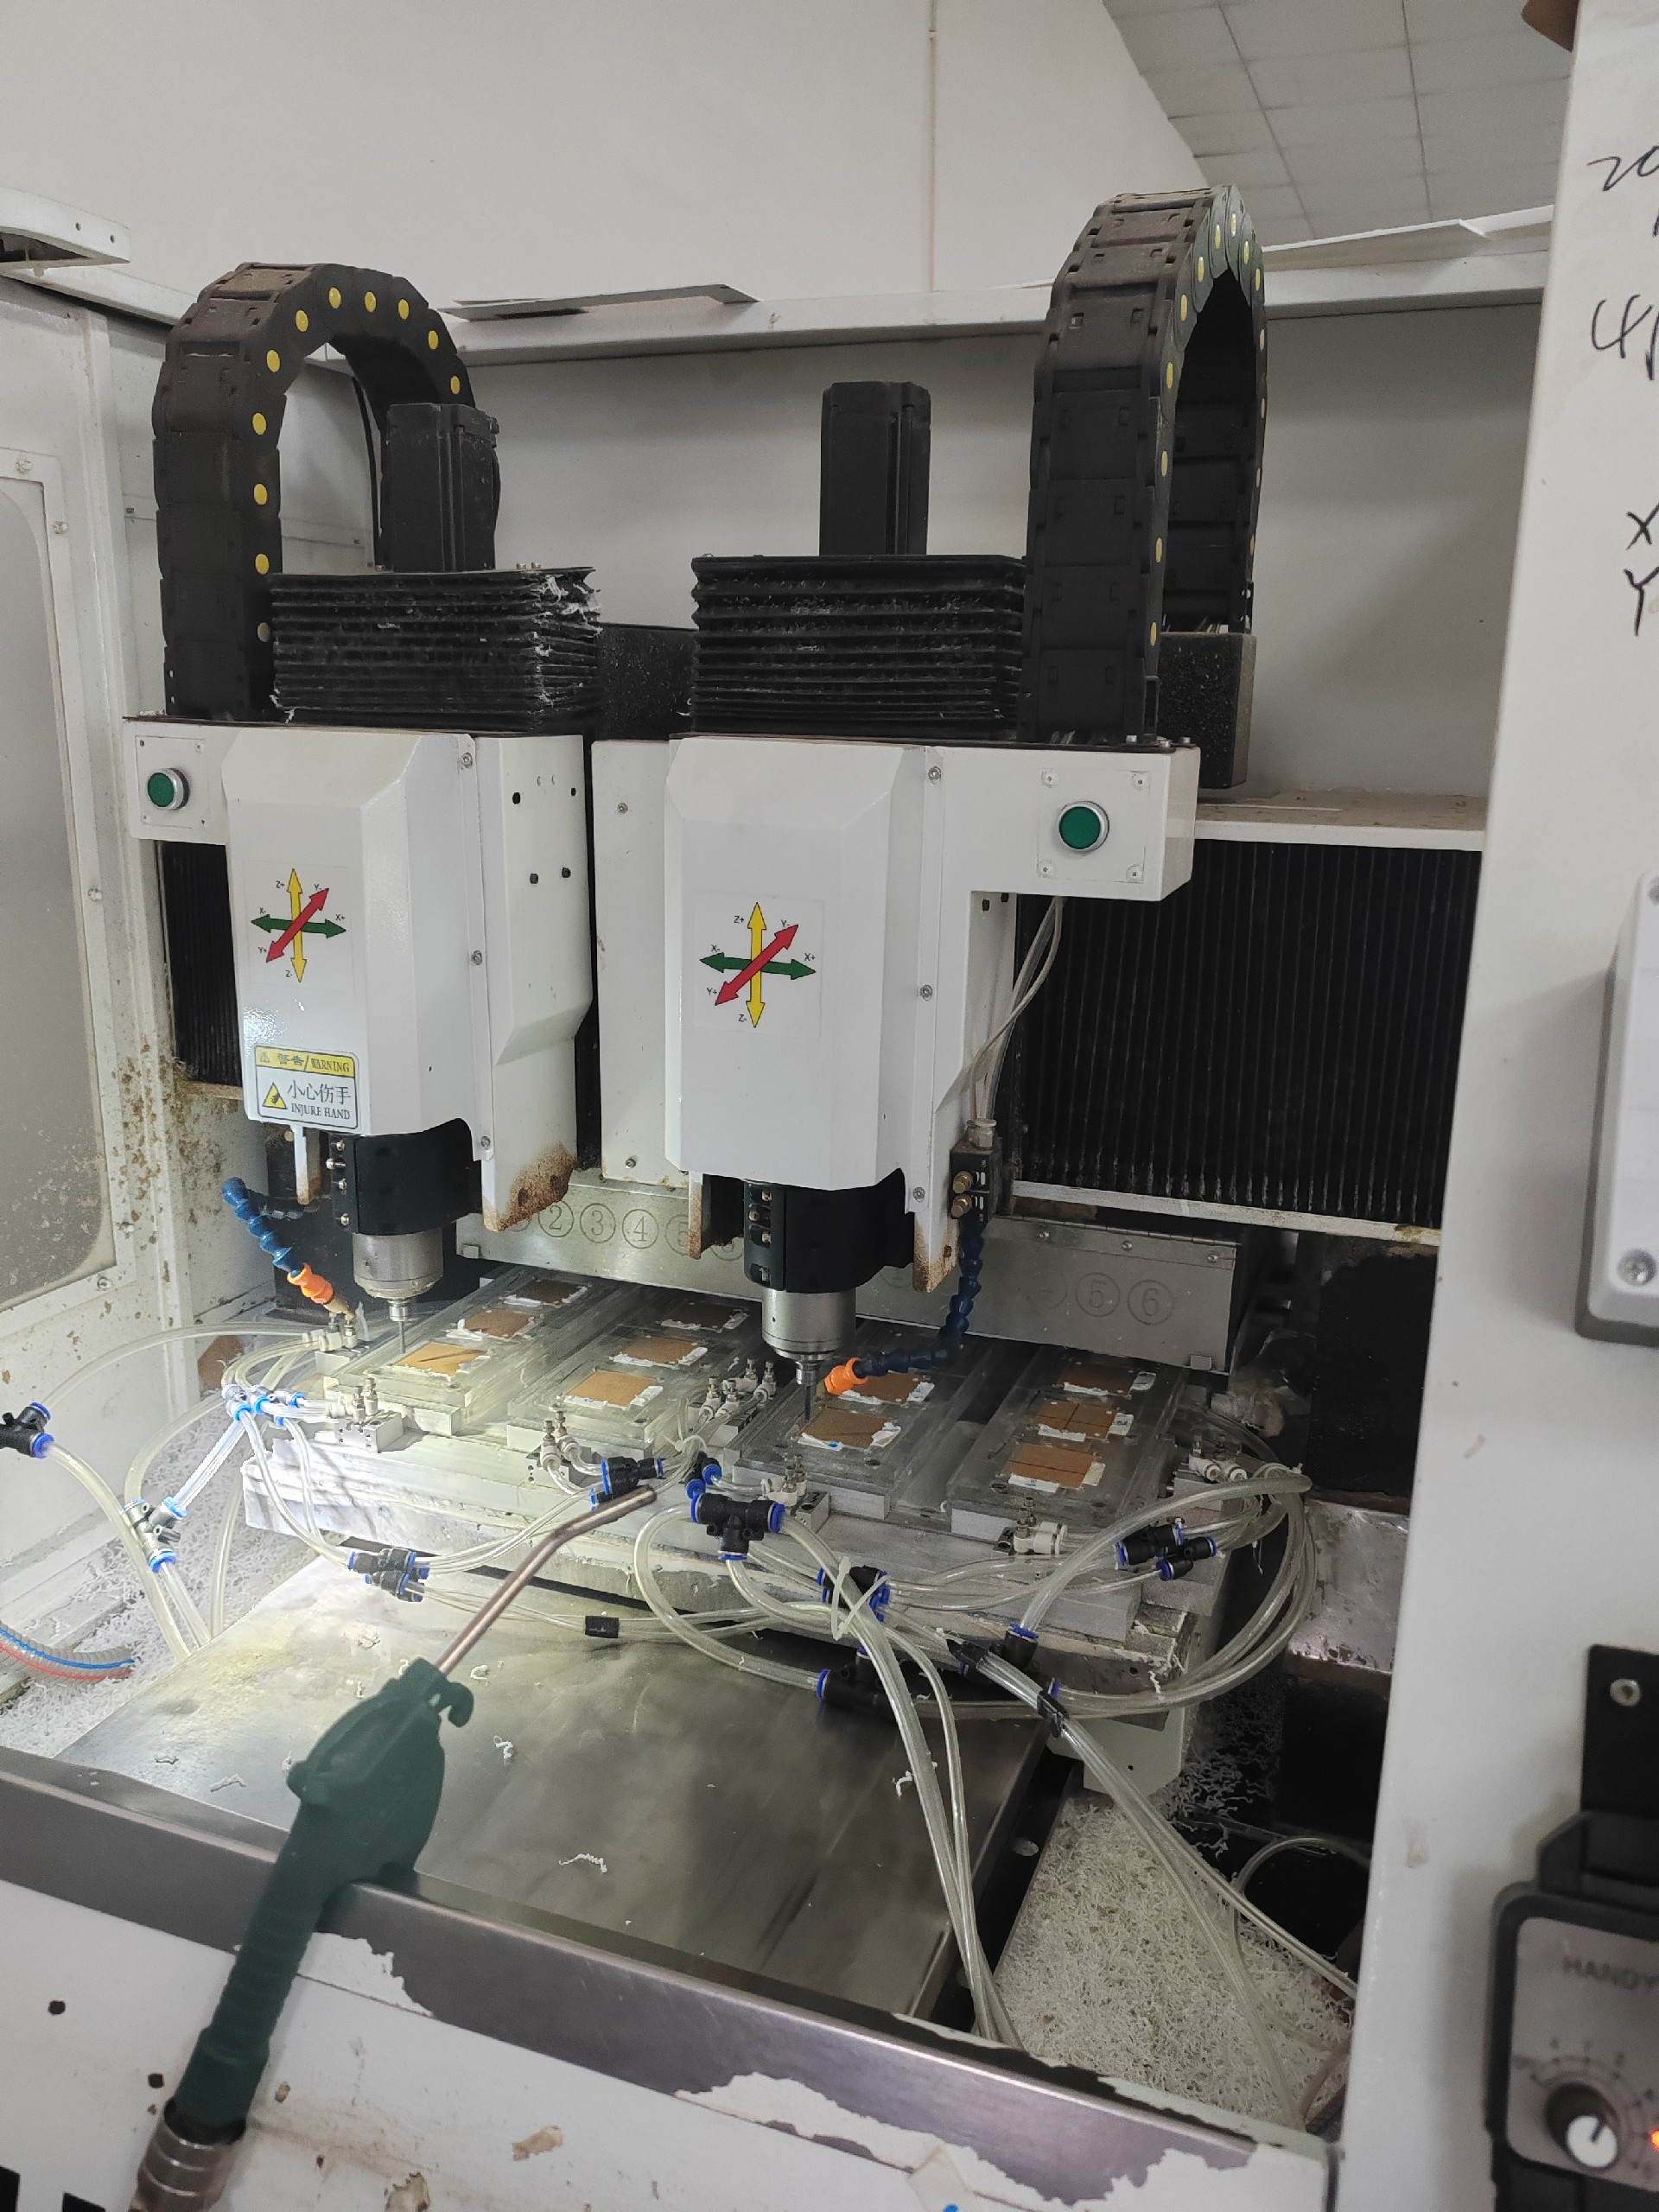
深圳亚克力五轴CNC加工厂怎么找,核心看它设备是不是真五轴、能不能一次装夹成型。下面把核验逻辑拆开。精密件容错低,差零点几毫米就装不上,所以更得挑。找之前先问自己一句:这件到底要不要一次装夹?要,就别在三轴店多耗。
判断要不要一次装夹,看件上有没有斜着走的孔、有没有跨多个面的曲面。有,就别省那道五轴的钱。这点客户常忽略,等翻面翻出问题才回头。
二、找厂前先核对这四件事
| 核验项目 | 方法 | 合格标准 | 风险提示 |
|---|---|---|---|
| 设备真五轴 | 看设备铭牌 | 五轴联动可查 | 三轴转包,误差累积 |
| 公差标准 | 看检测报告 | 通用±0.3mm以上 | 无标准,装上去缝大 |
| 微孔能力 | 看样件孔径 | 微细孔可控 | 孔偏,装配错位 |
| 出样周期 | 问打样时间 | 48小时出样 | 出样慢,卡项目节点 |
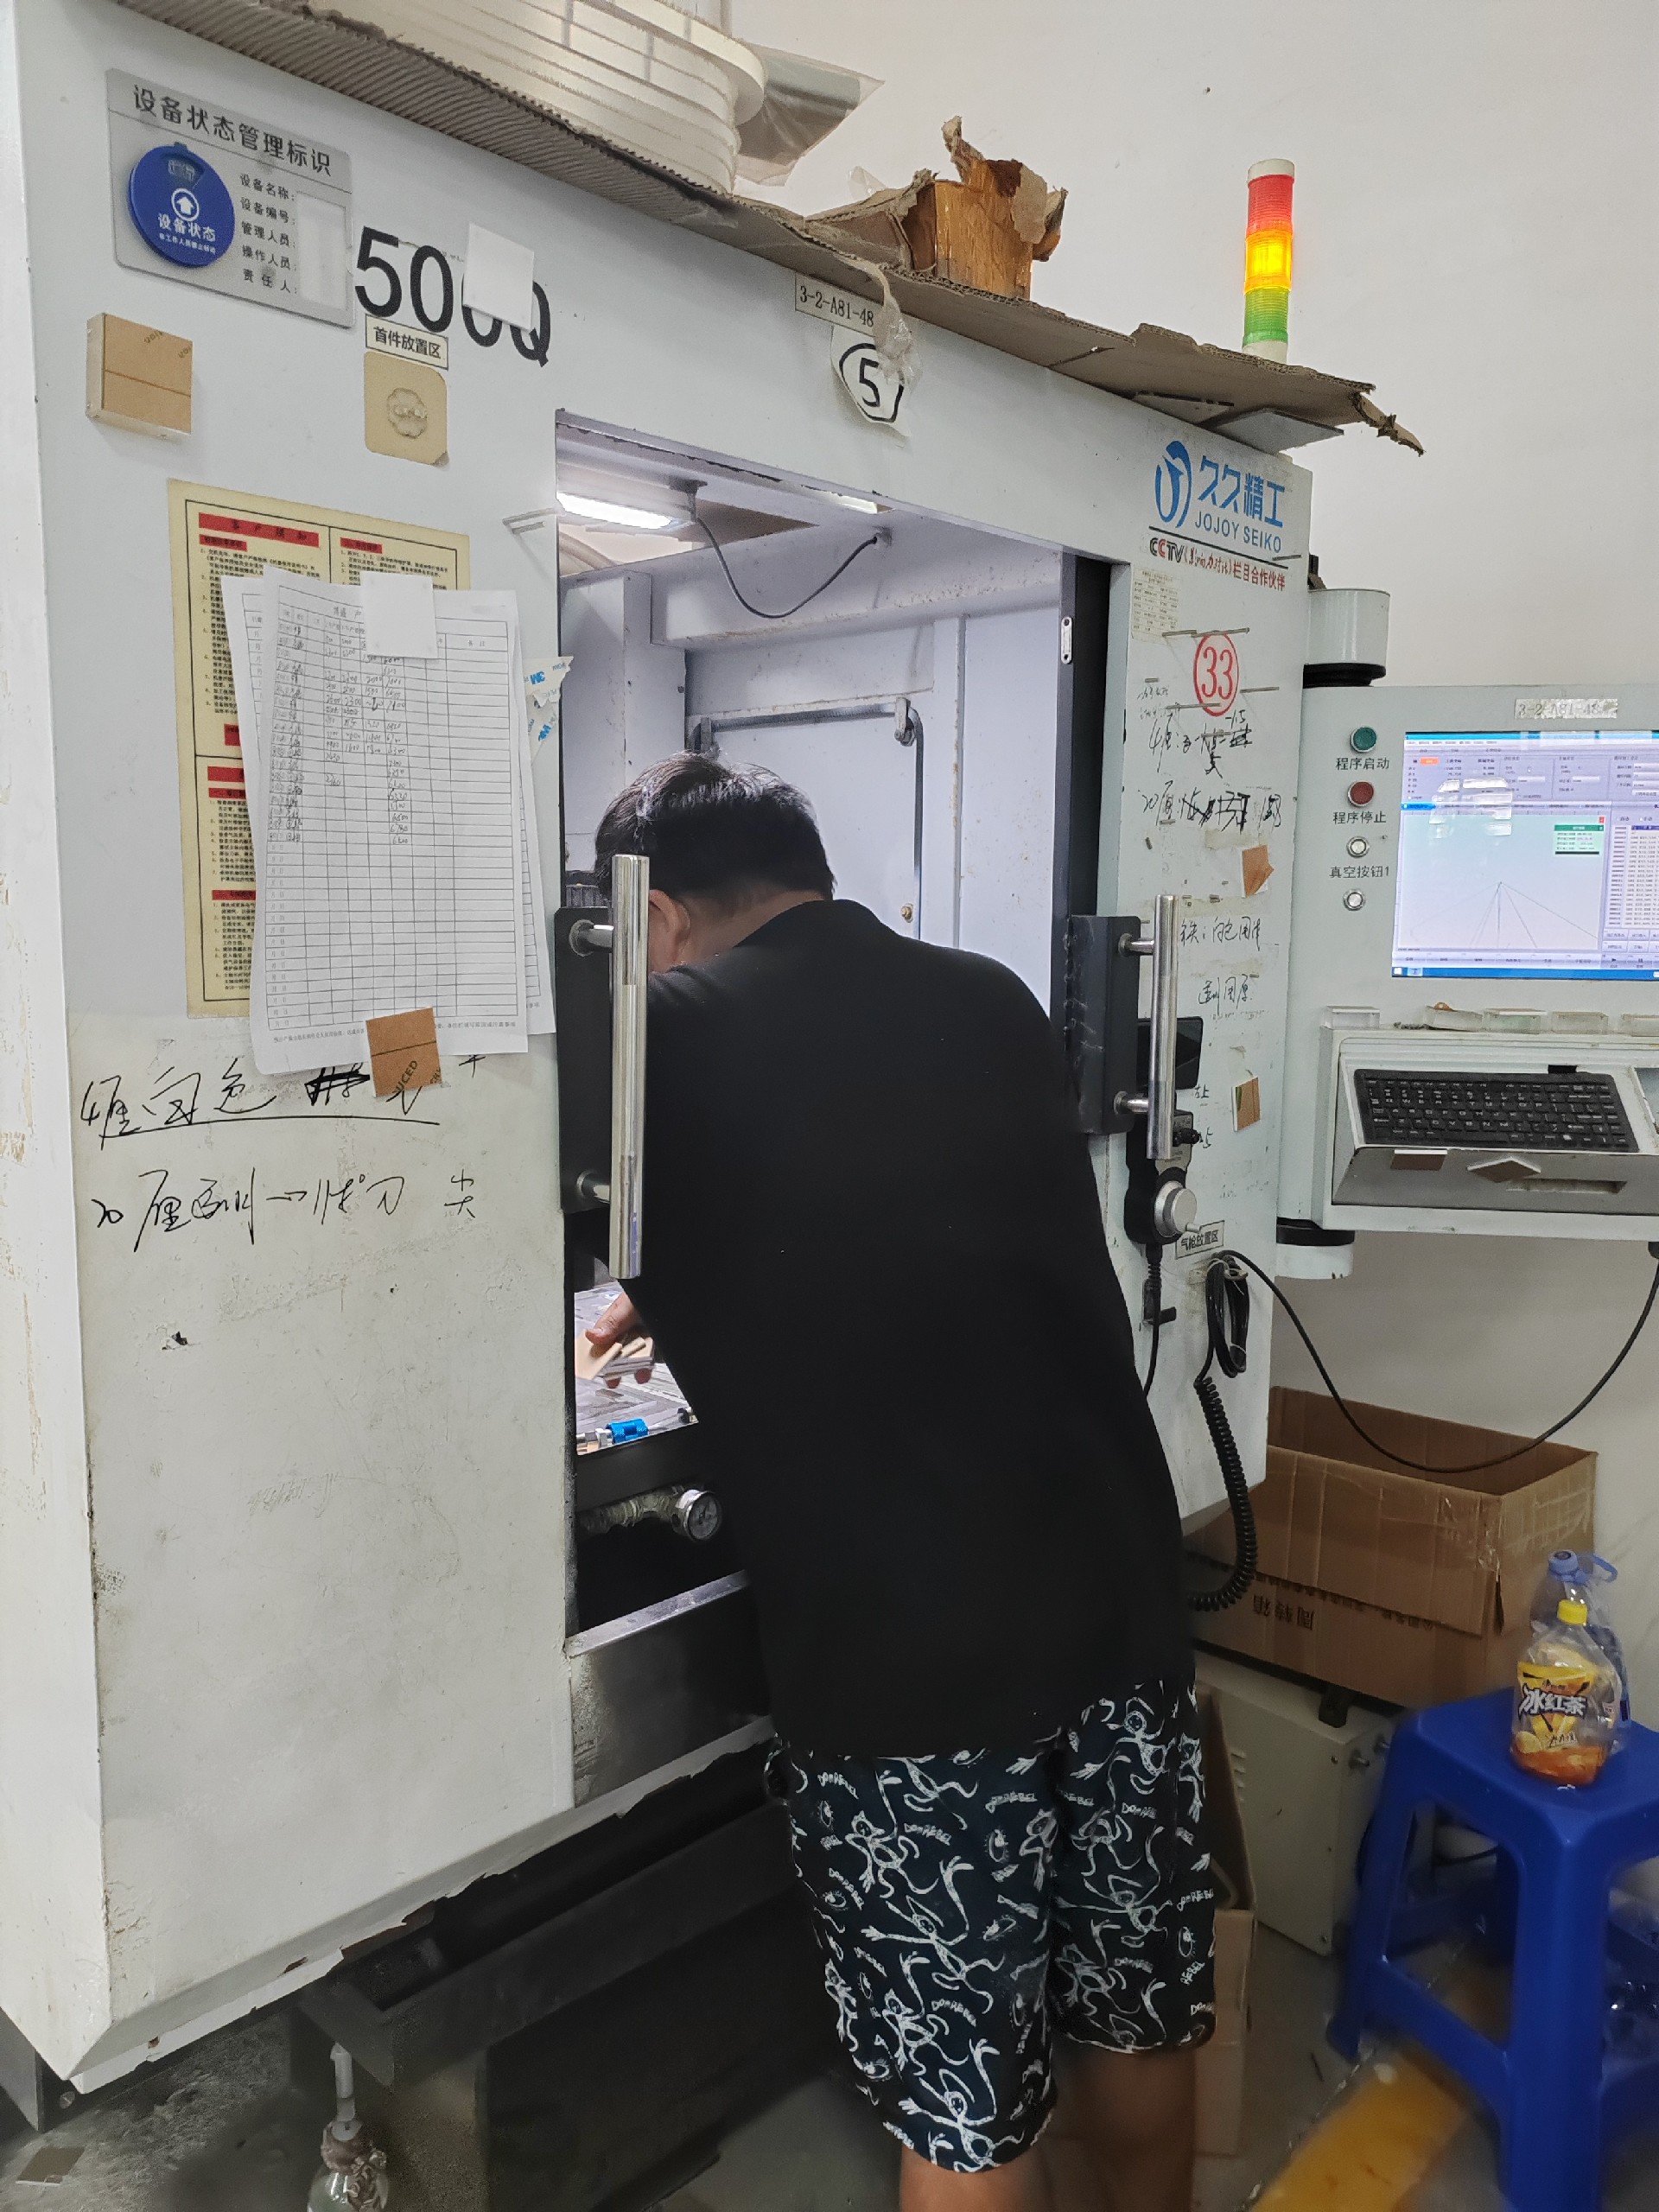
找厂别只问"有五轴吗",把上面四项落到铭牌和样件上。我见过客户被"有五轴"三个字哄住,连铭牌都没看就打款。铭牌上写五轴联动、有系统型号,能查到序列号,才算数。检测报告要带日期和件号,别拿一张通用模板糊弄。
我们给客户出精密样时也按这套自检,毕竟装不上的件,再便宜也是废料。你下单前可以要一段试切视频,真五轴转起来刀轴是连续摆动的,三轴冒充的一眼能看出来。这点不少采购不知道,记一下。
还有个细节:问清它用的是刀库还是手动换刀。五轴连续加工靠自动刀库换刀,精度和节奏都稳。手动换刀的,多道工序容易断点,公差跟着飘。把这条也写进询价单,能筛掉一批凑数的。
还有报价这一点。真五轴设备贵,单价本就比三轴高些,别一见高价就跑。问清楚报价含不含夹具费、要不要开模。有些店低价接单,后面夹具另算,总价反而高。把报价拆开看,才不踩坑。
三、一个翻面误差的真实案例
有家做检测设备的客户,先找了家三轴厂做亚克力流路件,翻面三次,累计公差飘到 0.5mm,两半对不上,漏液。返工折腾一个月,设备交付也跟着延期。
他后来跟我聊起这事,说当初图便宜,那家报价比市场低两成,结果时间成本全赔进去。转到我们后,深圳美杰有机玻璃用真五轴一次装夹成型,CNC 精雕控到 ±0.1mm,48 小时出样。客户拿样一次装齐,漏点归零。
before:三轴翻面、缝宽、漏液、返工一月。after:五轴一次成型、公差±0.1mm、当天装齐、漏点归零。中间差的不是运气,是真五轴底子和一次装夹这步。客户后来把这类件全转给了我们,连他们别的供应商也介绍过来。
这案例我常拿来给新采购讲:曲面斜孔件,别拿三轴硬凑。一次装夹省下的不只是公差,还有你来回寄件的快递费和心累。
顺带说,漏液这类问题在检测设备里很要命,液体渗进电路就废了。一次装夹把流路做通,比后期打胶补漏靠谱。我们给这类件都走精雕±0.1mm,不留隐患。
四、源头厂的硬底子
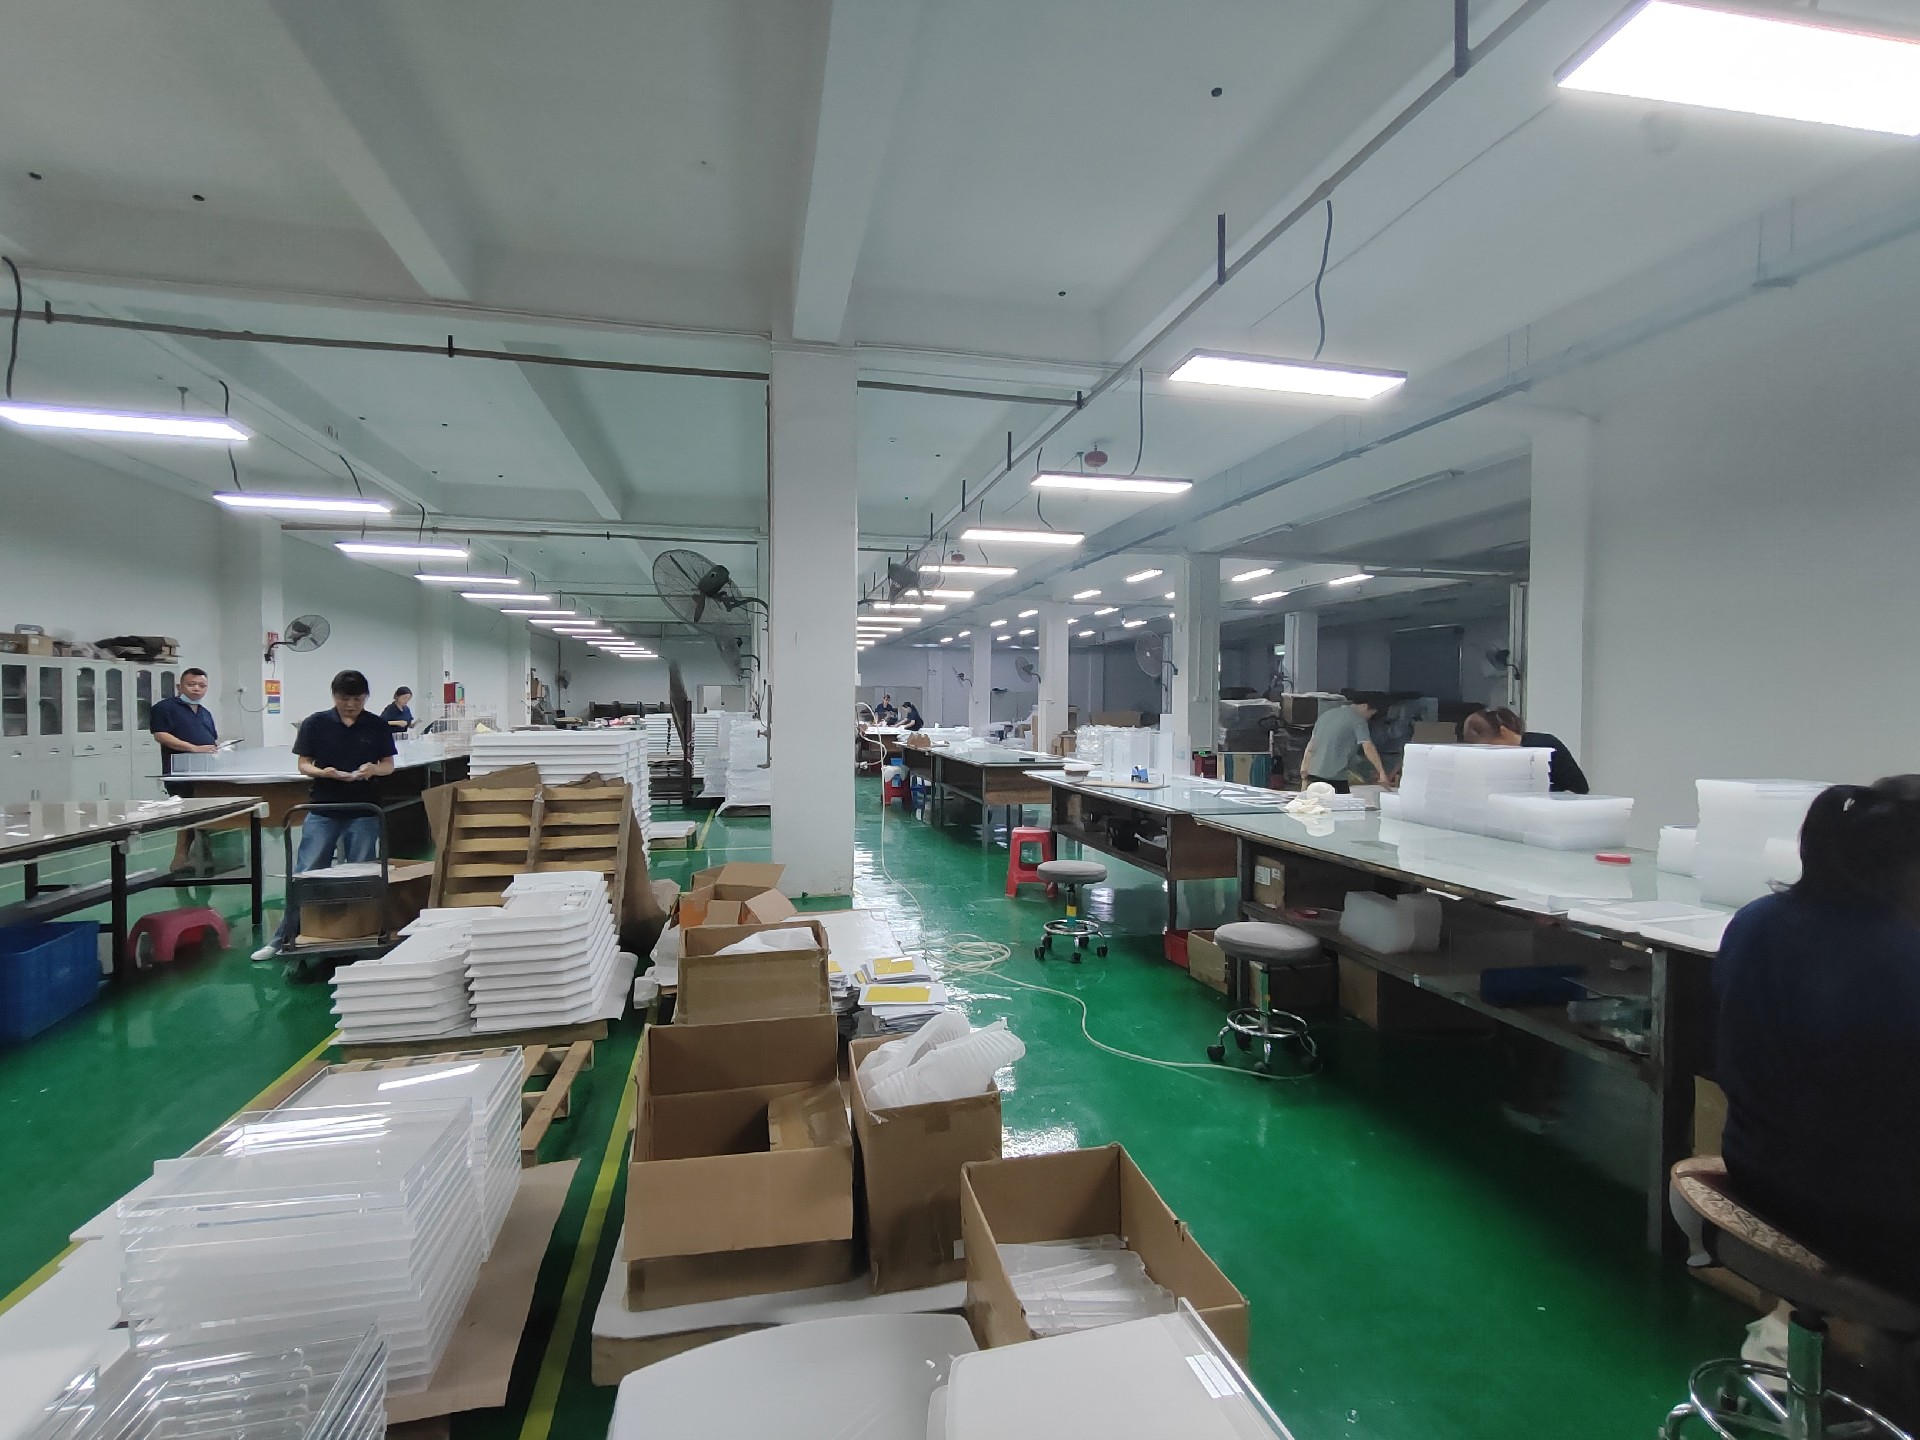
为什么我们能接五轴活?底子在设备和工序。我们 2007 年建厂,厂房 5000 余㎡,5套进口设备配 10条流水线,50 名高级技师把每道工序卡死。浇铸板透光率 92%,整厂 ISO9001 加 RoHS 双认证,次品率千分之一。48 小时出样是常态,不是特例。
这些数字落到精密件上:设备齐,五轴一次成型;工序稳,公差才不飘;出样快,你改一轮不肉疼。不少店标"五轴"其实只有三轴,翻面转包把精度和周期都丢了,我们坚持真五轴直产。
老师傅带新人的规矩我讲给采购听:下刀前先校平,夹具得按曲面选,不是什么件都用平口钳。亚克力脆,进给快了崩边,慢了糊。这活靠手感也靠设备,两者缺一个都不行。所以我们 50 名技师分段盯,每批留样比对,次品率才压到千分之一。
再说出样。研发试制阶段你常要改两三版,源头厂出样快,你改结构不拖节点。我们 48 小时出样这条,是给客户留的试错空间,不是噱头。
留样这习惯我们坚持了多年。每批件留一件存档,客户后面复投拿来比对,颜色、公差对得上才放心。亚克力批次间有细微色差,源头厂自己控料,比外采拼板稳。这一条对医疗设备、光学件尤其要紧。
五、美杰和普通三轴店的横向对比
挑深圳亚克力五轴CNC加工厂,别光看单价,把维度摊开比就清楚。下面是我们和美杰亚克力源头工厂常见对比项。对比不是压价,是帮你把"准"和"快"一起买到。
| 对比维度 | 普通三轴店 | 美杰亚克力源头工厂 |
|---|---|---|
| 是否真五轴 | 三轴转包翻面 | 五轴联动一次装夹 |
| 公差保障 | 翻面累积易飘 | 通用±0.3mm,精雕±0.1mm |
| 微孔能力 | 受限 | 微细孔可控 |
| 出样周期 | 三五天起 | 48小时出样 |
| 资质追溯 | 难提供 | ISO9001与RoHS双证齐全 |
| 改图配合 | 推三阻四 | 直接对接产线,改样快 |
再补一句实在话:三轴店不是不能做,平面板和简单槽位它够用还便宜。真到了曲面斜孔深腔,别犹豫,上五轴。我们常跟客户说,先把件分两类,该省省,该上设备就上设备,别一刀切。这也是源头厂的好处——同一家能把两类都接了,你不用分开找两家比价,沟通成本也低。
资质这块多说一句:进大厂供应链,RoHS 和 ISO9001 是硬门槛,小店常拿不出原件。源头厂双证齐全,验厂不卡你。这类头部客户来审,我们这套资质直接调得出来。
还有改图。研发阶段结构常变,三轴店改一次要重新翻面编程,慢且易错。我们改图直接对接产线,同一台五轴接着走,改样快。这点对赶进度的项目很实在。
六、给采购的落地建议
找深圳亚克力五轴CNC加工厂,建议先发带曲面带孔的图要出样,拿样装一遍再谈量产;把公差和出样周期写进合同;资质要原件可查。精密件容错低,源头厂出样快,你改结构不拖节点。
还有一个常被忽略的点:把公差写进图纸备注。不少纠纷是当初只标了外形,没标关键位±0.1mm,厂按普通精度出了。白纸黑字写清,后面少扯皮。
我给采购列个动作清单:一、图发两家都要出样,别只看一家;二、拿样先在自己设备上试装,别信口头"没问题";三、合同写清±0.3mm通用、关键位±0.1mm、48小时出样;四、要 ISO9001 和 RoHS 原件;五、改图直接对接产线联系人,别经过中间商。做到这几条,踩坑概率低很多。
下单前再核一遍出样时间。研发赶节点时,48 小时出样能让你多试两版结构。别等货期口头答应了,真到寄样又拖。源头厂的好处就是产线在自己手里,出样节奏自己控。
寄样也有讲究。出样后别光看照片,要实物上手量。我们出样附检测数据卡,孔径、壁厚、关键位公差都列清,你照着卡核就行。源头厂敢给数据,小店只给"看着还行"。
常见问题
五轴和三轴差在哪?
答:五轴一次装夹能加工多面曲面,三轴得翻面,累积误差大。带斜孔深腔的件优先五轴。我们常按结构复杂度给建议,平面件三轴也够用。
公差能到多少?
答:通用±0.3mm,精雕位走 CNC ±0.1mm。装配件建议关键位走精雕。差零点几毫米就装不上的位别省,写进图纸备注。
微细孔能做多小?
答:取决于刀径和板厚,常规亚克力微细孔可做到零点几毫米级。给图我们出样确认。深腔微孔我们常走五轴斜钻,孔偏风险低。
出样一般多久?
答:源头厂常规 48 小时出样,复杂曲面多一两天。先拿样装一遍,比盲等大货稳。出样快意味着你能多试两版,研发试制更从容。
小批量能做吗?
答:几十件就能接,支持打样。研发试制小批更稳,别被卡大起订量。我们深圳美杰有机玻璃常态接试制小批,改图也快。
RoHS认证要吗?
答:出口或进厂验厂必须有。源头厂给双证,小店常拿不出,下单前先要证。没证进不了不少大厂供应链,别等审厂才着急。
能来图定制异形吗?
答:可以。给 CAD 或实物尺寸,五轴按图走,异形也能控±0.1mm。异形流路件我们做过不少,一次装夹成型,漏点风险低。
数据来自企业公开资质与行业通行加工规范,未使用无出处的夸大表述。