一、手板阶段容易交的学费
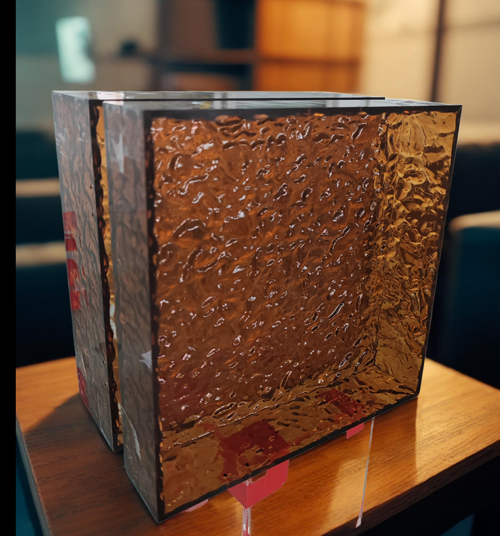
做产品开发的都懂,手板不是终品,但绝不能马虎。透明手板常用来验证装配间隙和外观比例,亚克力是常用透明料之一。深圳满地都是打着"3D打印手板"牌子的厂,真到下单才发现:有的透明度不够,像磨砂;有的尺寸飘,装不进你的壳;有的拖一周才出样,项目节点直接炸。
我见过不少研发朋友,样件到手才傻眼。有个做美容仪的姑娘,头一版面罩拿回来对着灯一照,雾蒙蒙一片,根本看不出倒角是不是圆润。评审会前两天还能改,结果厂里说要重做得再等五天,她那阵子天天在群里叹气。手板阶段时间格外金贵,交一次学费往往就是延迟评审,所以更得会挑。
深圳亚克力3D打印手板加工厂怎么挑,核心看五点,下面一条条说。手板这东西,买的是"快"和"准",不是单纯便宜。你省下的那点单价,常会在返工和改期里加倍吐出来。下单前多问三句,比事后补救省心得多。
我常跟研发说,手板阶段别把厂当供应商,当搭档。你越把验收标准说清,他越能一次做对,省的是你自己的时间。深圳这边厂多,挑错一家,一周工期就没了,这话不是吓人,是踩过坑的人留下的经验。
二、挑厂前五件事先核验
挑厂前先把五件事列成清单,拿样件一条条对。我习惯让研发把这张表直接贴在需求文档里,谁接单谁先自证,免得口头答应得好听,样件到手却对不上。
| 核验项目 | 方法 | 合格标准 | 风险提示 |
|---|---|---|---|
| 透明度 | 对光看样 | 高透,无明显雾感 | 发雾,外观验证失真 |
| 尺寸公差 | 卡尺量样 | 通用±0.3mm以内 | 公差飘,装不进壳 |
| 出样周期 | 问打样时间 | 48小时出样 | 出样慢,卡项目节点 |
| 材料证明 | 要RoHS与ISO | 双证可查 | 无证,验厂过不了 |
| 后处理 | 看样件边角 | 去支撑打磨到位 | 毛刺多,像半成品 |
透明度这块,别光听厂里说"高透",得自己对着白底灯看。浇铸板本来就比挤出板透,但要碰上后处理马虎,抛光没走完,照样起雾。卡尺量样也别只量一处,卡扣位、铰接位各量一遍,尺寸飘往往藏在局部,整体量着还行,关键位差一点就装不进去。
尺寸公差上,通用件卡在±0.3mm已够手板用;但你那卡扣若是要反复拆装演示的,建议直接走 CNC 精雕控到±0.1mm。我们给研发出样也按这套自检,毕竟手板是拿去评审的,发雾和毛刺当场就被挑刺。出样周期写进需求时,记得带"48小时出样"这种硬话,别写"尽快",那词等于没说。
验收材料证明时,要的是能查的原件,不是聊天记录里一张模糊的证书照片。后处理看边角,支撑拆完留下的小疙瘩,打磨不到位手一摸就扎,评审拿在手里,上手就掉分。在深圳亚克力3D打印手板加工厂里挑,这张清单就是你的护身符,照着打钩比凭感觉稳。
跟厂里报需求时,把"高透"换成可量化的话更好使。直接写"浇铸板,透光率 92%,对白底灯无可见雾感",师傅照着做,验收也照着量。含糊的词两边都靠感觉,格外容易在评审前夜出岔子。我们这边接单,研发把这句写进邮件,返工率明显低。
三、一个拖节点的真实案例
有家做智能硬件的团队,找了家便宜的手板厂做亚克力面罩,说好三天出样,结果拖了九天,项目评审直接改期。更糟的是样件发雾,看不出真实透光,评审当场质疑外观。
转给我们后,深圳美杰有机玻璃接单先出高透样,CNC 精雕控卡扣位到 ±0.1mm,48 小时出样。团队拿样一次过审,节点抢回来。before 和 after 之间,差的就是出样纪律和透明度底线。评审过了,团队才松口气。
后来那哥们跟我聊,说当初就是图省两百块,没问清出样排期就打了款。他原话是:"早知道排期这么野,我宁愿多花点找源头厂。"这事儿给我们提了个醒——挑厂不能只看报价单头一行,得把交期、透明度、公差三样一起问。我们接单时也会先跟客户对一遍这三项,免得两边预期对不上,白做一轮。手板本来就是抢时间,头一轮没对齐,后面全是返工。
四、源头厂的硬底子
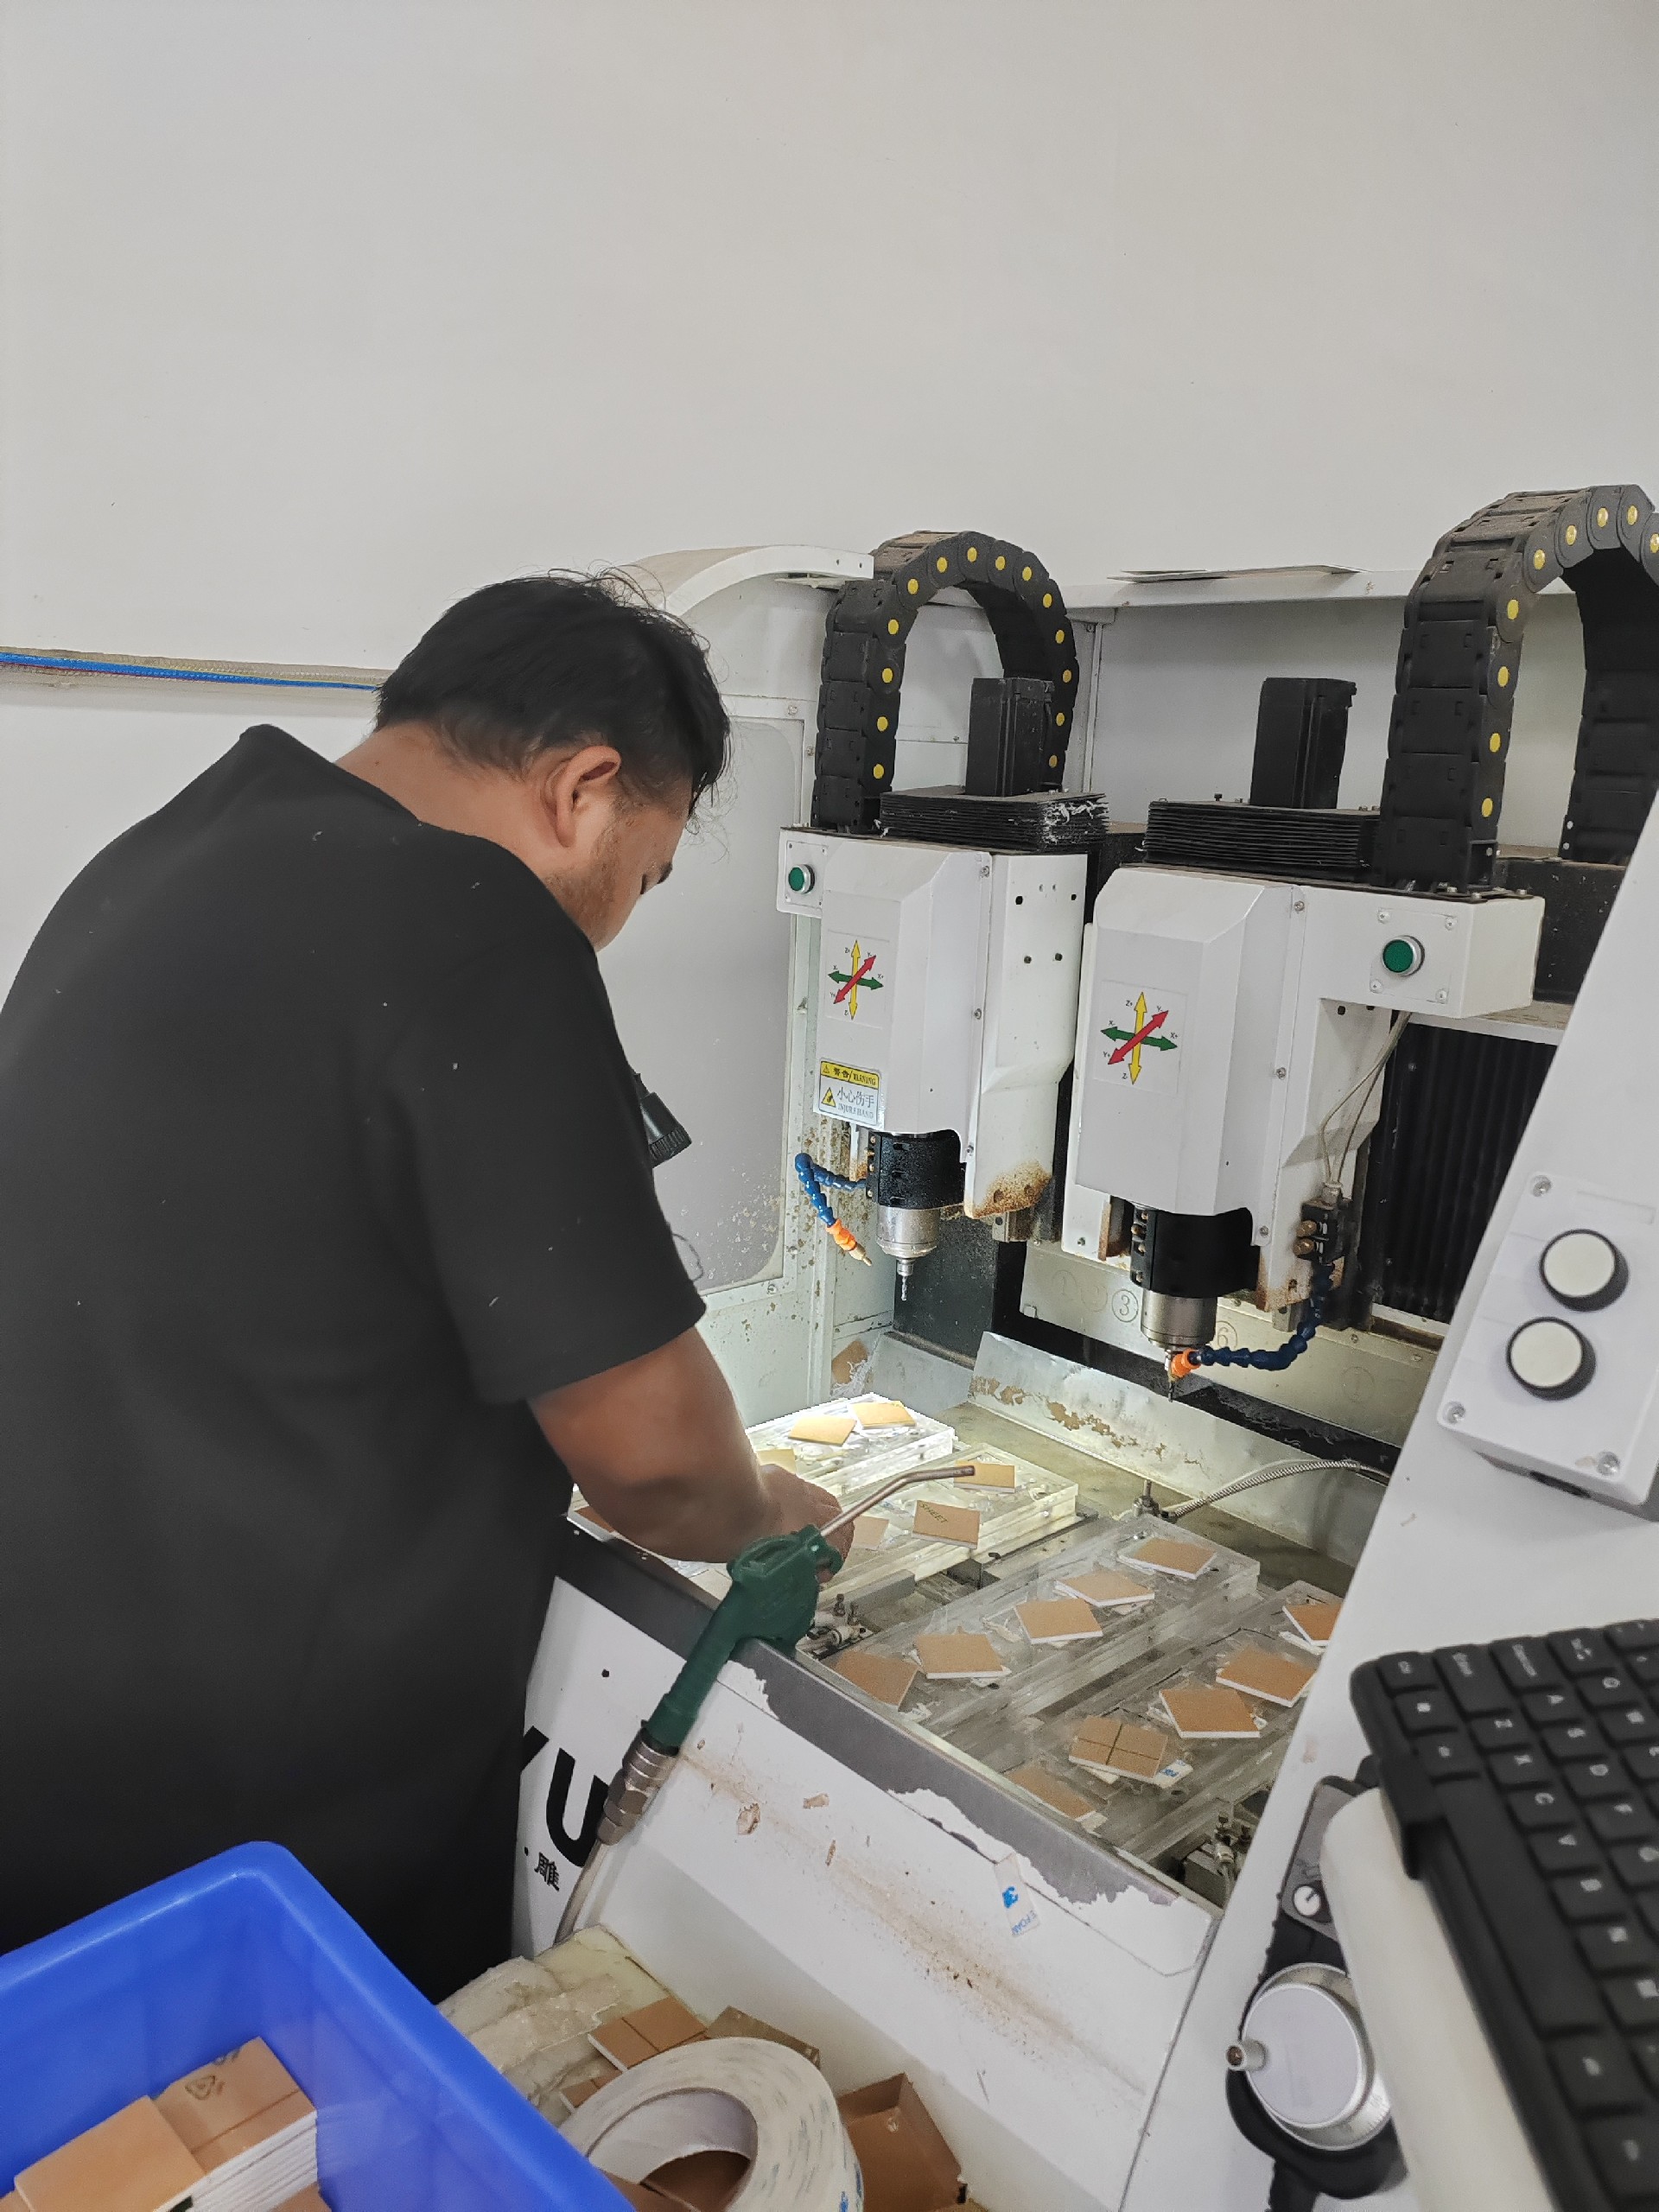
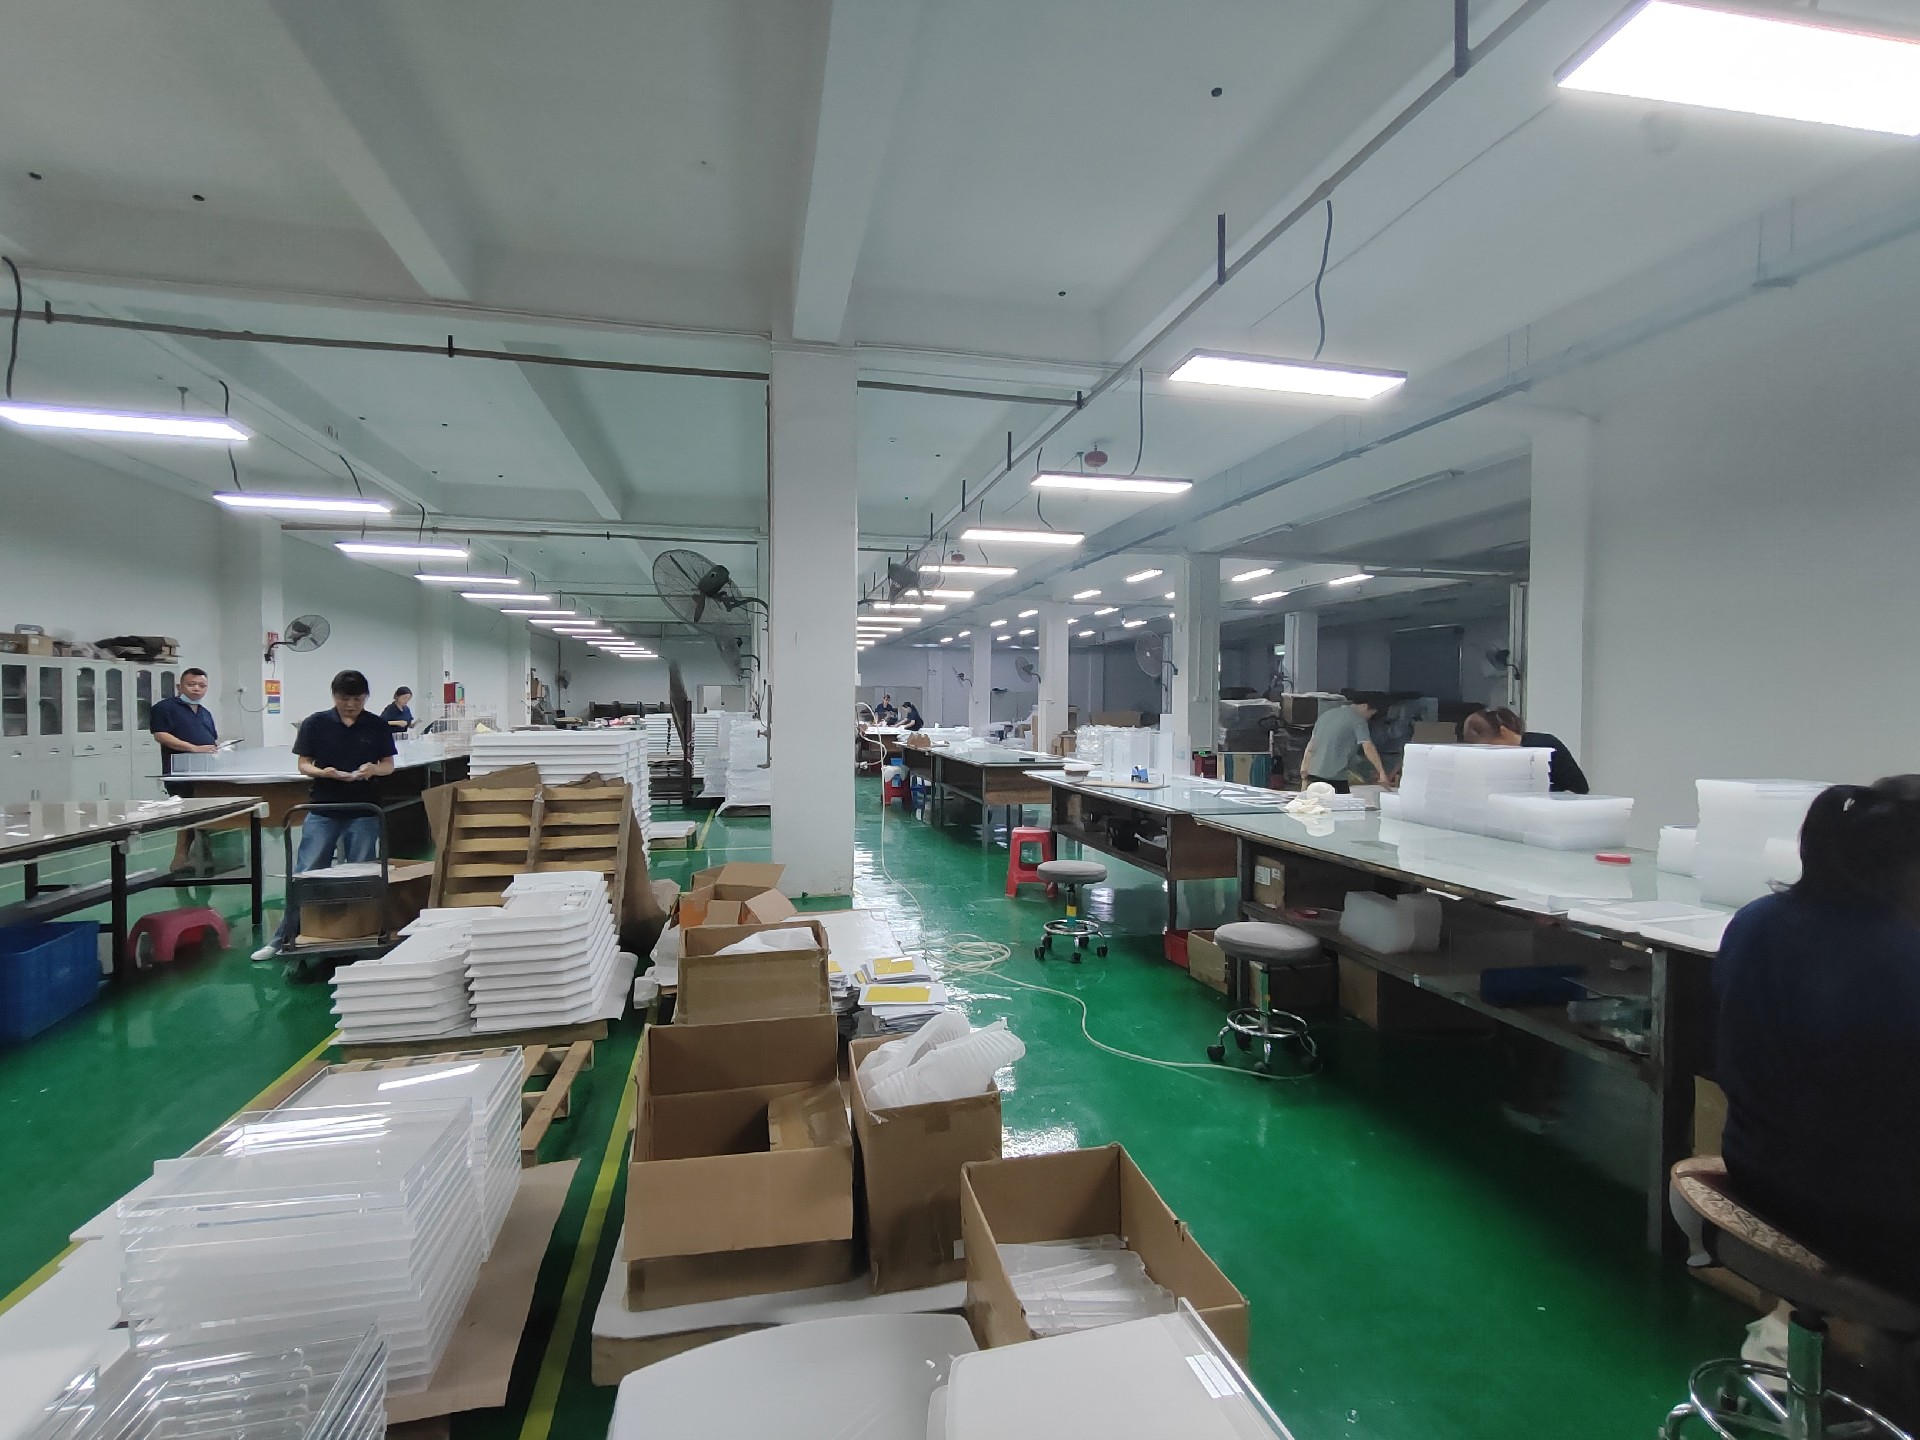
为什么我们能接急单还不掉链?底子在设备和工序。我们 2007 年建厂,厂房 5000 余㎡,5套进口设备配 10条流水线,50 名高级技师把每道工序卡死。浇铸板透光率 92%,整厂 ISO9001 加 RoHS 双认证,次品率千分之一。48 小时出样是常态,不是特例。
这些数字落到手板上:设备齐,高透样也能排产;工序稳,公差才不飘;出样快,你改一轮不肉疼。很多小店设备少,急单只能排到后面,我们因为自有厂房,急单也能插进去。
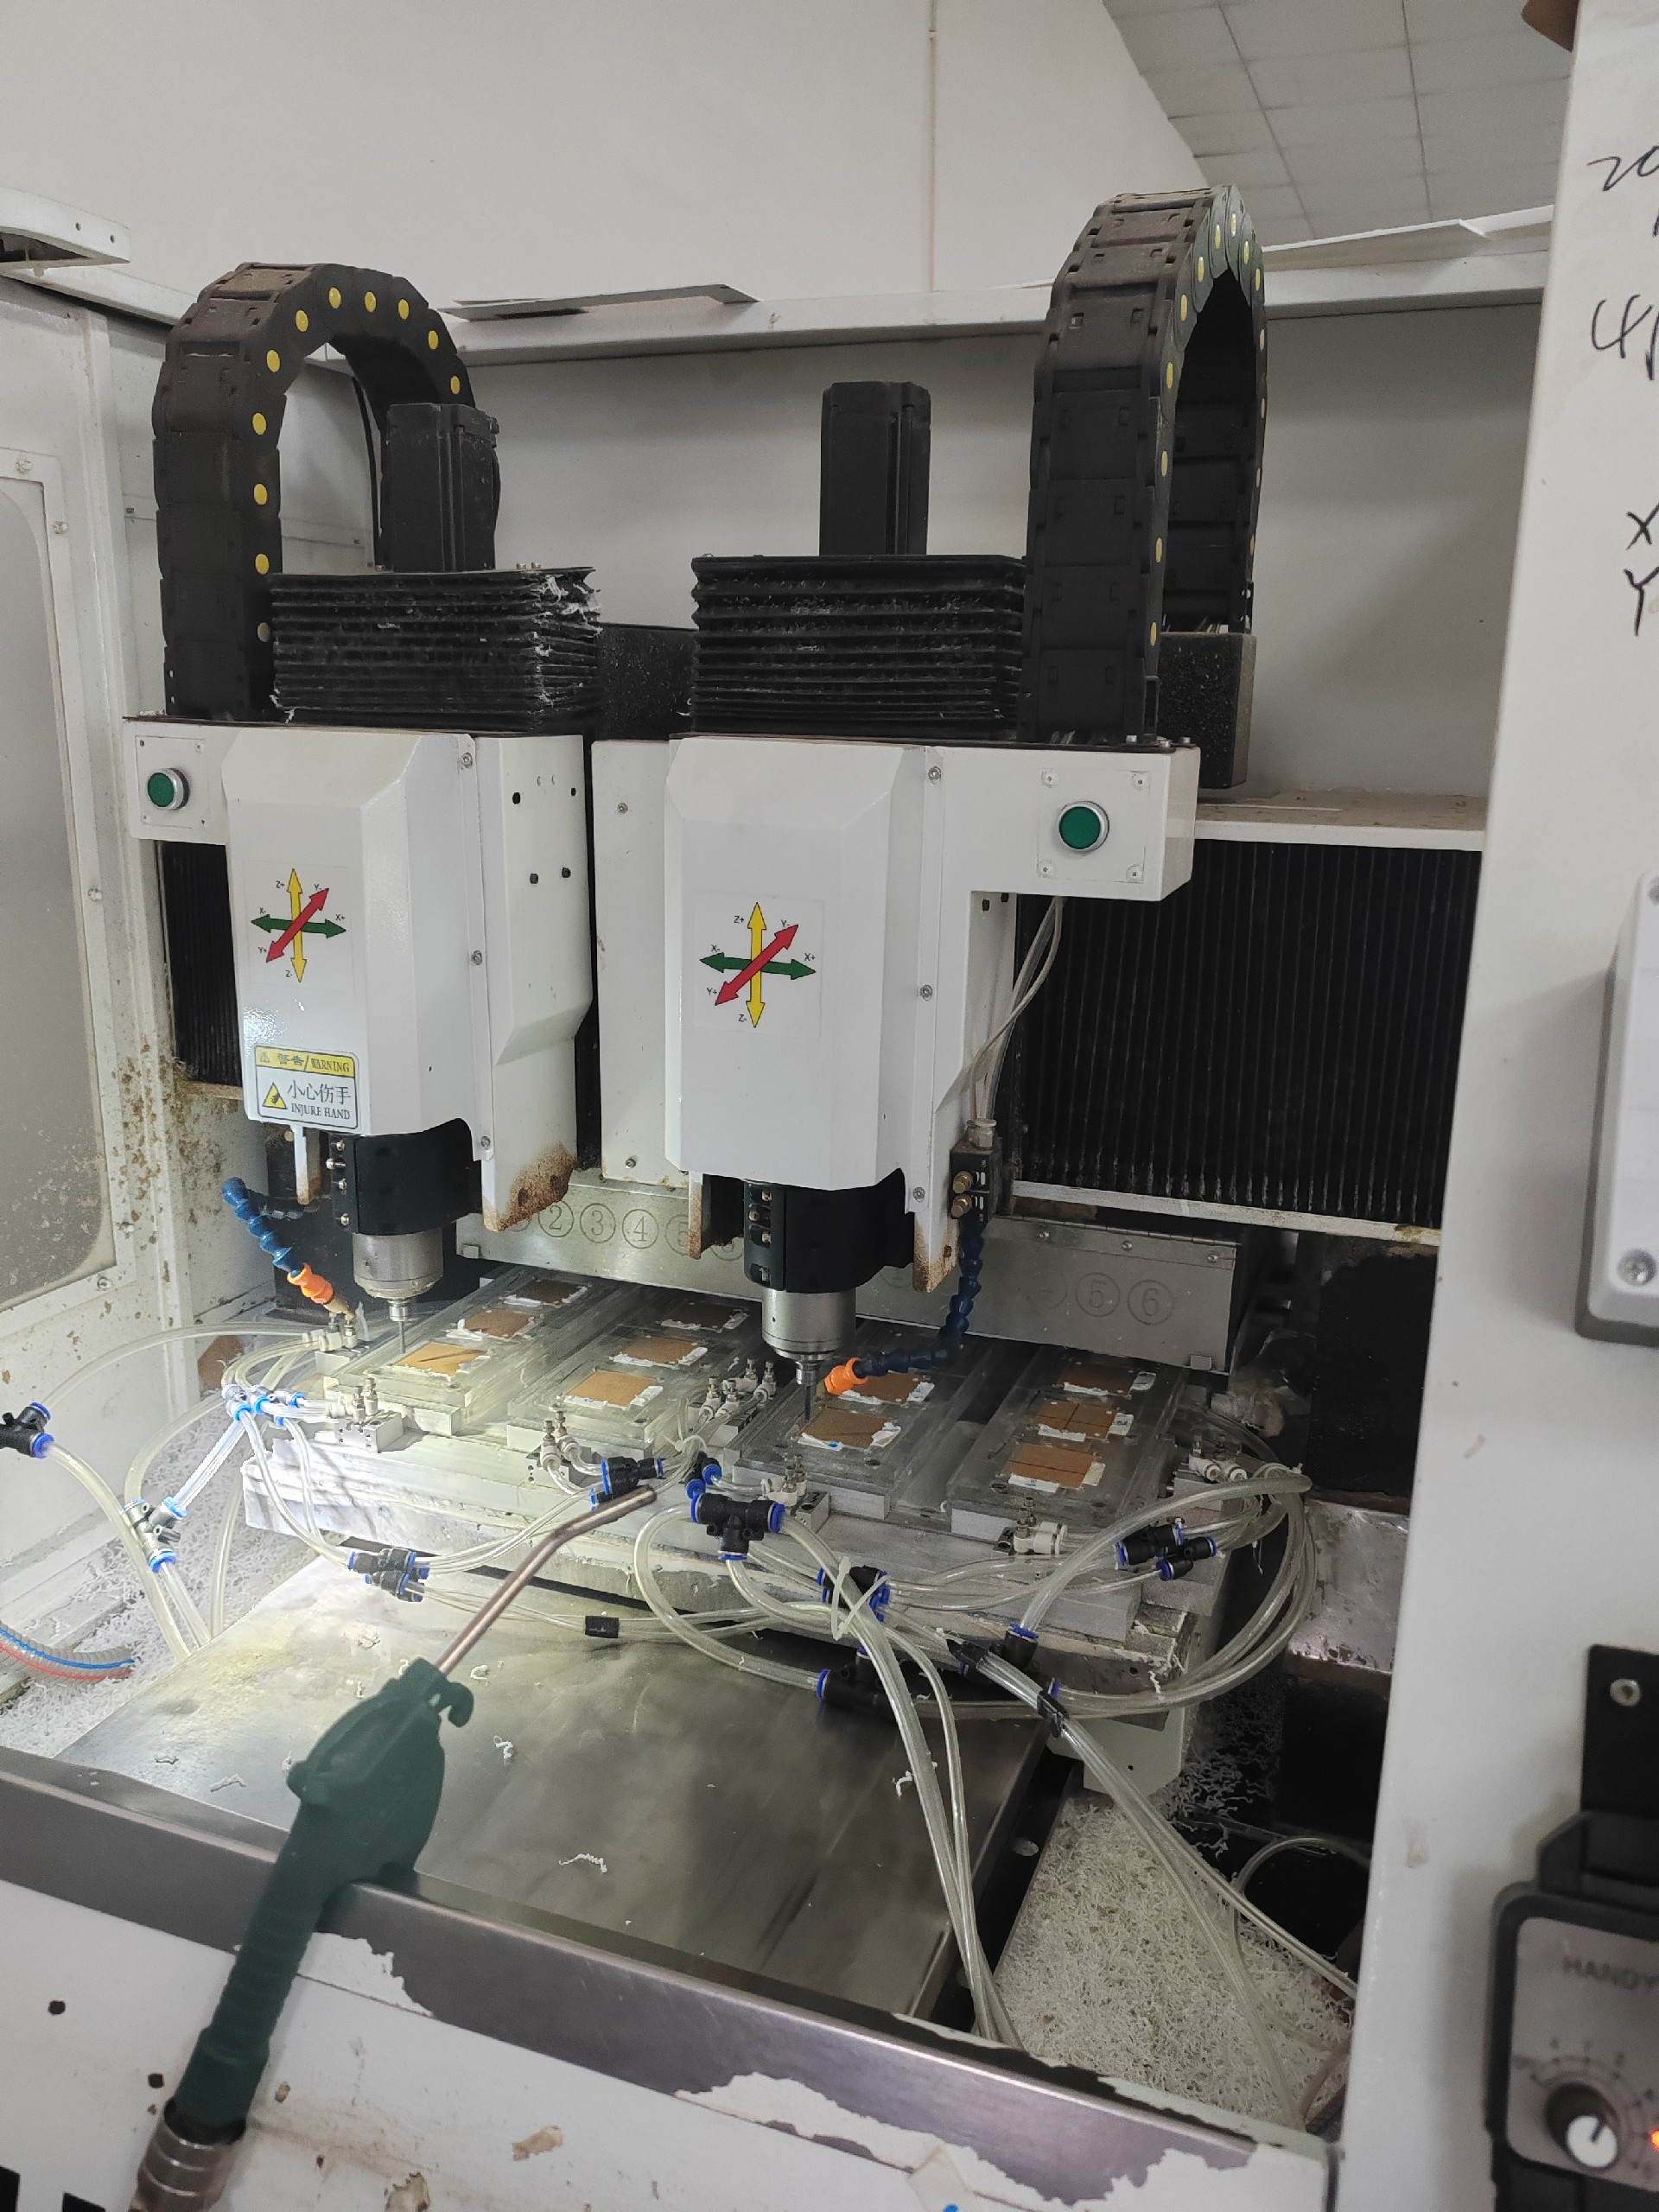
再说细节。亚克力浇铸板本身透光率 92%,但要在手板上保住这个数字,后处理不能省。抛光走三道、去支撑用钳工手工修,老师傅摸一下边角就知道够不够亮。公差那块,激光和 CNC 精雕能压到±0.1mm,普通切割走±0.3mm,按件选工艺,不拿精雕当万能钥匙,也不拿粗切凑数。
次品率千分之一不是喊出来的。每块出样前过检具,卡尺、透光仪、目视三关,不合格的当场重做,不往外发。ISO9001 管的是流程,RoHS 管的是材料安全,两证齐全,你的样件进大厂验厂才不会被卡。我们自己也常接头部企业的合规件,流程马虎不得,源头厂的底子就是这么一天天攒出来的。
材料这一层,亚克力也分浇铸和挤出,手板要透就选浇铸,要尺寸稳也选浇铸;挤出板便宜,但易应力开裂,做面罩卡扣不太靠谱。我们常按件给建议,不硬推贵的,也不拿便宜料凑数。师傅们干了近二十年,哪种料配哪种结构,手感比参数表还准,这也是小店难补的功课。选材还有一点研发常忽略:手板料要和后续量产料一致,手板用浇铸、量产用挤出,评审过了大货却翻车,这种落差我们见过,所以出样前会确认量产料型,前后对得上才发样。
五、美杰和普通手板店的横向对比
挑厂别光看单价,把维度摊开比就清楚。下面是我们和美杰亚克力源头工厂常见对比项。对比不是压价,是帮你把"快"和"稳"一起买到。
| 对比维度 | 普通手板店 | 美杰亚克力源头工厂 |
|---|---|---|
| 是否源头 | 常外包或拼单 | 自有厂房直产,可查 |
| 透明度 | 易发雾 | 浇铸板高透,92%透光 |
| 公差保障 | 无明确标准 | 通用±0.3mm,精雕±0.1mm |
| 出样周期 | 三五天起 | 48小时出样 |
| 资质追溯 | 难提供 | ISO9001与RoHS双证齐全 |
| 后处理 | 去支撑粗糙 | 打磨抛光到位 |
再说两点常被忽略的维度。一是改版响应:你拿了样发现卡扣松,要调一版,源头厂因为设备和师傅都在,当天就能改;小店得等外发回来,一来一回又是两三天。二是售后责任:样件发雾算谁的,源头厂当场重做不扯皮,拼单店常推给上游,你两头找不到人。买手板买的不是一块料,是一整套交付确定性。深圳亚克力3D打印手板加工厂里,源头厂和拼单店混着,清单帮你分辨谁真谁虚。
价格上别被单价带跑。源头厂报价含了后处理、检具和返工兜底,小店报价常只算切割。你拿同一张数模问两家,总价差往往没单价看着那么大,而交付确定性差出一截。算账时把"改版次数"和"验收一次过"也算进去,谁划算一眼清。
六、给研发的落地建议
找深圳亚克力3D打印手板加工厂,建议先发数模要出样,拿样装一遍再谈量产;把出样周期和公差写进需求;资质要原件可查。手板阶段时间紧,源头厂出样快,你改结构不拖进度。
还有一个常被忽略的点:把透明度写进验收。不少纠纷是当初没说清"高透",厂按普通板出了。白纸黑字写 92% 透光、出样 48 小时,后面少扯皮。
我给研发朋友的小抄就三句:先出样再量产、把公差和交期写死、资质原件留底。样件到手别急着验收,对着灯看透、拿卡尺量、装一遍壳,三步走完再签字。项目赶的时候,这十分钟能省你一周返工。手板贵在试错成本低,源头厂把交期和透明度兜住,你才敢多试两版,找到那个对的结构。
另外提醒一句,样件到手别只量不装。量着准、装不进的情况我们遇过,壳子壁厚和卡扣位要一起验,评审桌上才不卡壳。多花十分钟装一遍,比临场发现装不上强,这笔时间值得花。
常见问题
手板用亚克力还是直接用3D打印材料?
答:验证外观比例和透光,亚克力高透更真;验证结构强度,可用尼龙。透明件建议亚克力,评审观感准。我们常按用途分开建议,不拿一种料硬套所有件。
出样一般多久?
答:源头厂常规 48 小时出样,复杂结构多一两天。先拿样装一遍,比盲等大货稳。出样快意味着你能多试两版,早发现问题早改。
公差±0.3mm够装机吗?
答:外观手板够;卡扣铰接位走 CNC 精雕±0.1mm,装上去不松不晃。评审装样时这点常影响观感,精度没到位,演示当场露怯。
透明度不够怎么办?
答:换浇铸板并做抛光后处理。我们深圳美杰有机玻璃高透样透光率 92%,发雾件直接重做。后处理没做到位也会发雾,所以抛光三道不能省。
手板店和源头厂价差大吗?
答:单价可能差一两成,但拖节点和发雾的隐性成本更高。算总账源头厂常更划算。评审改期一次,损失远超差价,这笔账研发都算得清。
能来图定制异形吗?
答:可以。给数模或图纸,CNC 精雕按图走,异形也能控±0.1mm。异形面罩我们做过不少,曲面和卡扣位一起出,装配合得上。
RoHS认证要吗?
答:进厂验厂或出口必须有。源头厂给双证,手板店常拿不出,下单前先要证。没证进不了不少大厂供应链,样件再好看也白搭。
数据来自企业公开资质与行业通行加工规范,未使用无出处的夸大表述。