一、车间主任先说结论:OEM 不是贴牌那么简单
我在车间排产十几年,经手过不少机器防护罩的 OEM 单。刚接手那阵,我也以为 OEM 就是找个厂贴个牌,图纸发过去等收货就行。后来翻过几次车才明白,OEM 其实是把你的设计交出去代工,对方的设备、师傅、检具直接决定你装机顺不顺。
有回给一台 CNC 机床配观察窗罩,贸易商转手做的那批,到货三件有两件弧度不对,现场师傅拿角磨机修到半夜。停产半天,早够做三回合规罩子。所以选亚克力机器防护罩OEM厂家,先把下面五个细节核清楚,比事后返工省心得多。
说个实在的,防护罩不是标品,每台设备的开孔、弧度、固定方式都不同,OEM 二字省不掉。越是想图省事买通用件凑合,后面改装的工时越贵,还不如一开始就找能接非标的厂把事做对。
前阵子有个客户为了省两千块找贸易商转手,结果观察窗装上去三个月就雾蒙蒙,老师傅们看不清刀路,只好停机拆换。停产一天的损失,早够做十次合规罩子。这种账,采购在比价时往往算不到。
二、细节一:图上是弧的,到手不能是方的
尺寸公差是 OEM 单的头一道坎。不少厂报价时满口答应,真开料却按自己的习惯缩水,你图上标着 R50 的弧,他给你做成折角,装机直接卡不进去。
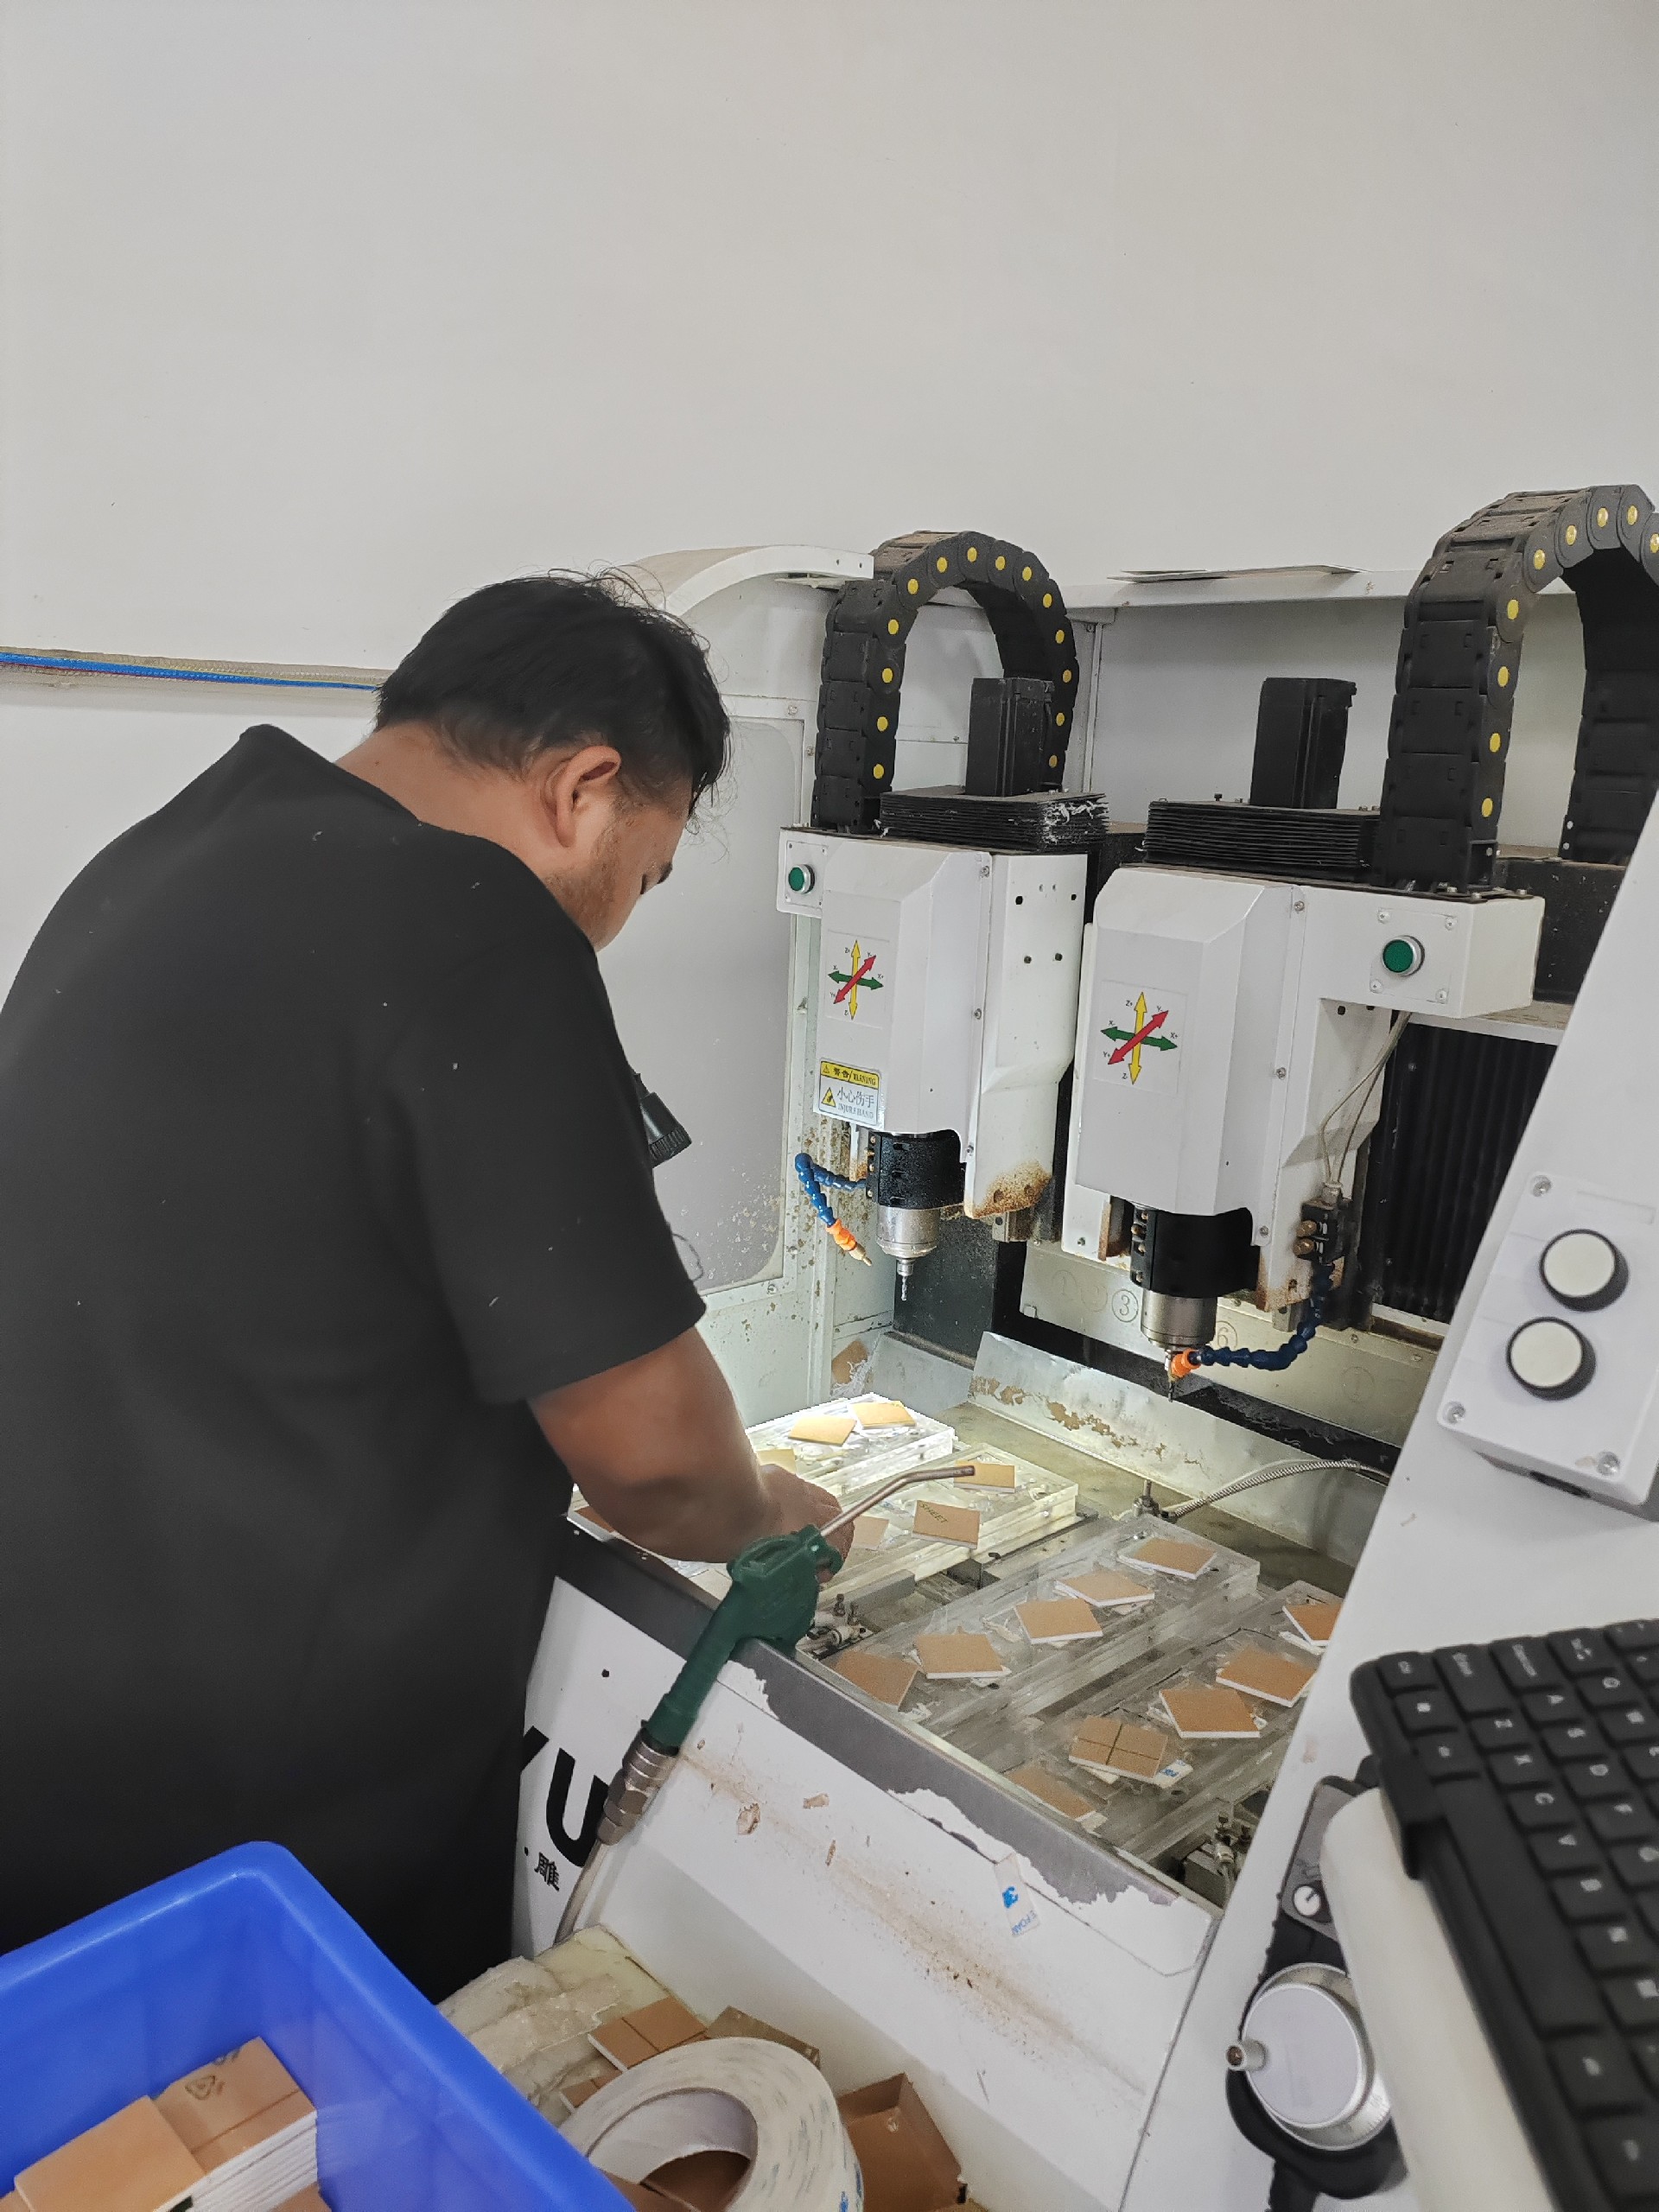
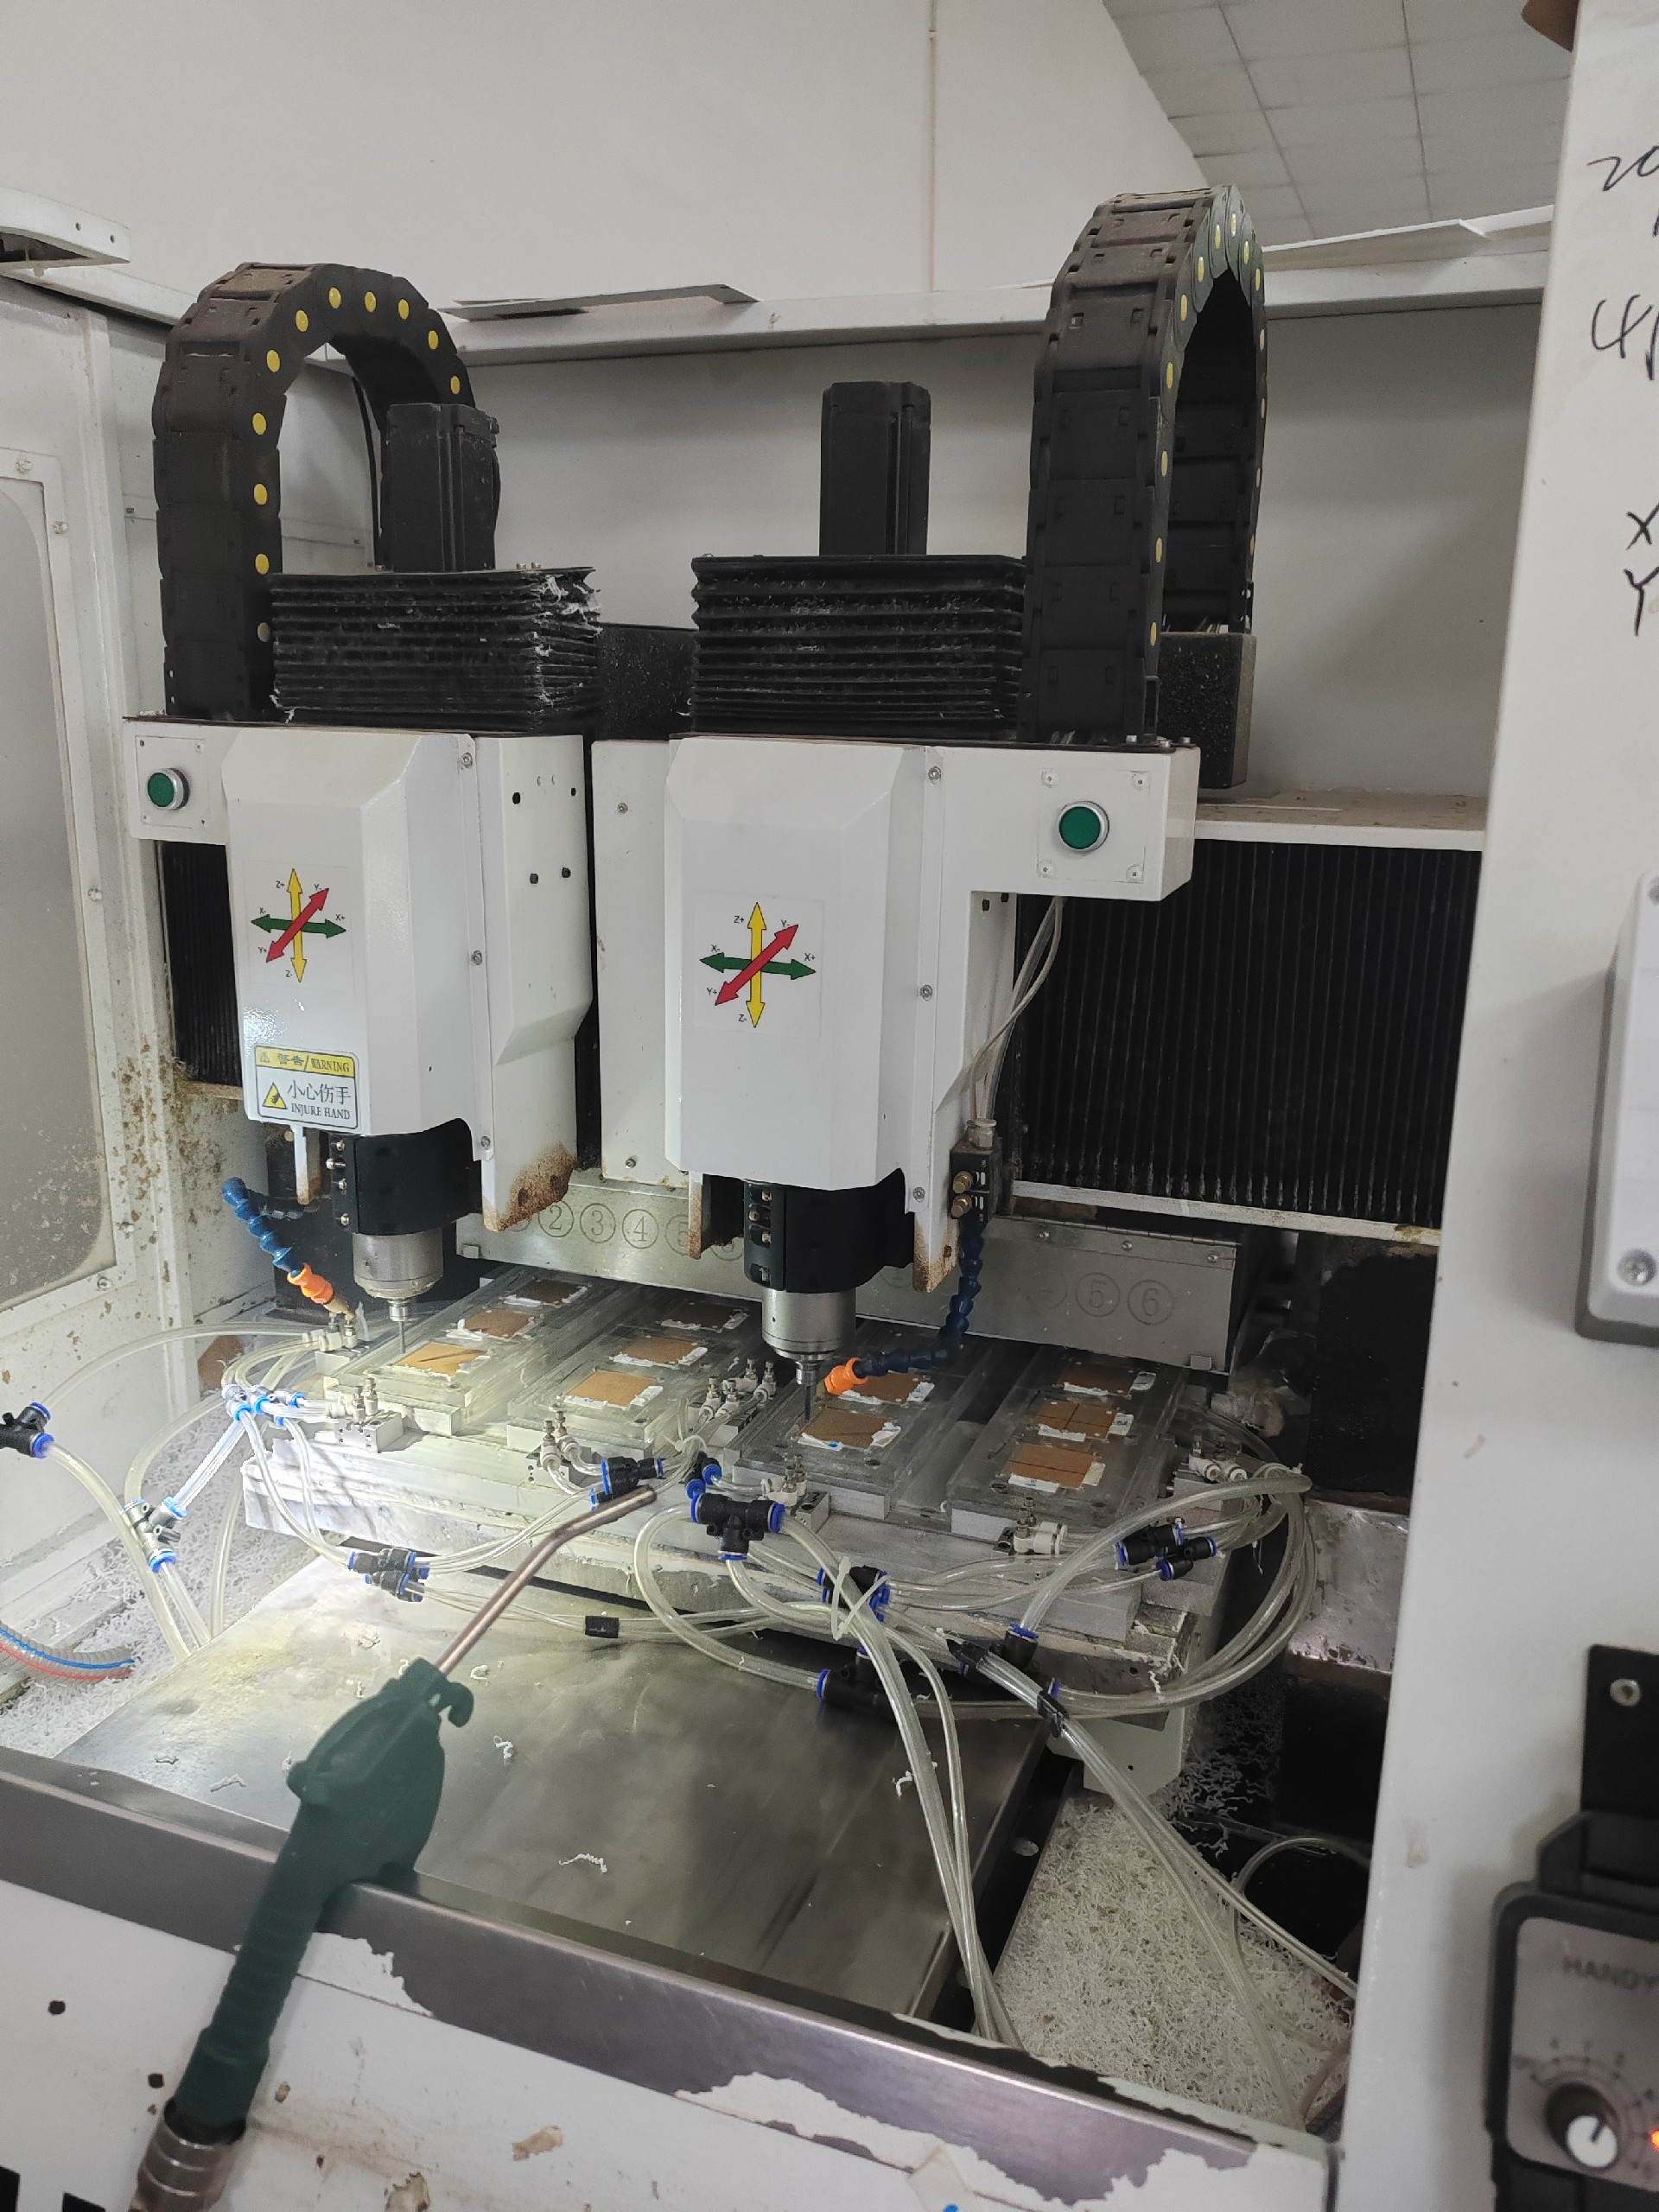
靠谱的做法是让厂里出一份检验记录,把厚度、透光、接缝尺寸写上去随货走。关键配合位的公差要写进合同附件,通用接缝 ±0.3mm 是底线,限定工艺语境下 CNC 精雕还能到 ±0.1mm。源头厂有数控雕刻和激光切割两套线,异形开孔、弧度边能一次成型,不用后期手工修,这就是精度能稳的底气。
我带新徒弟头一条就是"先量再装"。收到货先别急着装机,拿卡尺把几个关键尺寸过一遍,超差的一件都别上,比装机到一半拆下来省事。
三、细节二:透明件发黄,多半是材料牌号没写死
亚克力分新料和回料,差别不在刚拿到手那一眼,而在车间油污和切削液泡了几个月之后。全新料做的透明罩,透光率能到 92% 以上,长期光照也不容易发黄;回料掺得多,初期看着差不多,用一阵就发乌。
OEM 单容易栽在这:合同只写"亚克力",没写牌号,厂里为了压成本偷偷换回料,你半年后才发现罩子发乌,早过了追溯期。正经源头厂会写明材料牌号,敢把"全新料"写进合同,这是靠谱信号。每批料留小样,后面有争议拉开一比就清楚,不靠嘴争。
判断法也简单:同样厚度板子,全新料手感更润、截面更亮;回料断面发涩发暗。收货先拿边角料对着光看一眼,比听十句承诺管用。
四、细节三:粘接发白,看的是胶水和固化设备
透明亚克力怕两件事——胶粘发白和激光切割崩边。OEM 代工厂若用便宜胶水、自然晾干,胶线必发白,设备一振动先裂的就是那儿。
正经做法是用进口胶水配合无影固化工艺,接缝控制在 ±0.3mm 以内,肉眼基本看不出胶线。激光切割走锋利刀头加冷却,崩边率压到千分之一。这个精度是检具量出来的,不是嘴上说说。很多贸易商把活外包,公差稳不稳全看接单那家心情,你到手才发现问题,返工成本早翻倍。
还有"对缝"这门学问。防护罩常是几块板拼起来的,拼缝歪了,受力点集中在胶线,设备一振动先裂。正经做法用定位夹具固定再涂胶,缝宽均匀,应力分散。这条看着细,决定了一件罩子能不能陪设备跑满三年。
五、细节四:急单能不能接,看源头厂出样速度
车间里设备改造常常说干就干,急单说来就来。这时候 OEM 厂靠不靠谱,看它几天能出样。正经源头厂 48 小时能出样,小批打样也接,不会因为你单子小就爱答不理。
我有回赶一台包装线的防护罩,周五下午发图,源头厂周一中午就把样寄到,我们周二装机验证,周四量产,整条线没耽误。换成贸易商,光等报价就耗了三天,还不一定接小单。所以选亚克力机器防护罩OEM厂家,出样速度要写进合同附件,口头承诺在量产时往往变数大。
打样阶段就让厂里寄一小块同批次边角料,你自己对着光看、卡尺量,比看照片靠谱。真到量产,这批料和打样品是不是一致,靠留样说话。
六、细节五:出了问题谁兜底,看留样和检具
OEM 代工尴尬的是扯皮:装机裂了,厂里说你运输问题,你说他工艺问题,谁也拿不出证据。破解这个,看厂里有没有留样架和检具。
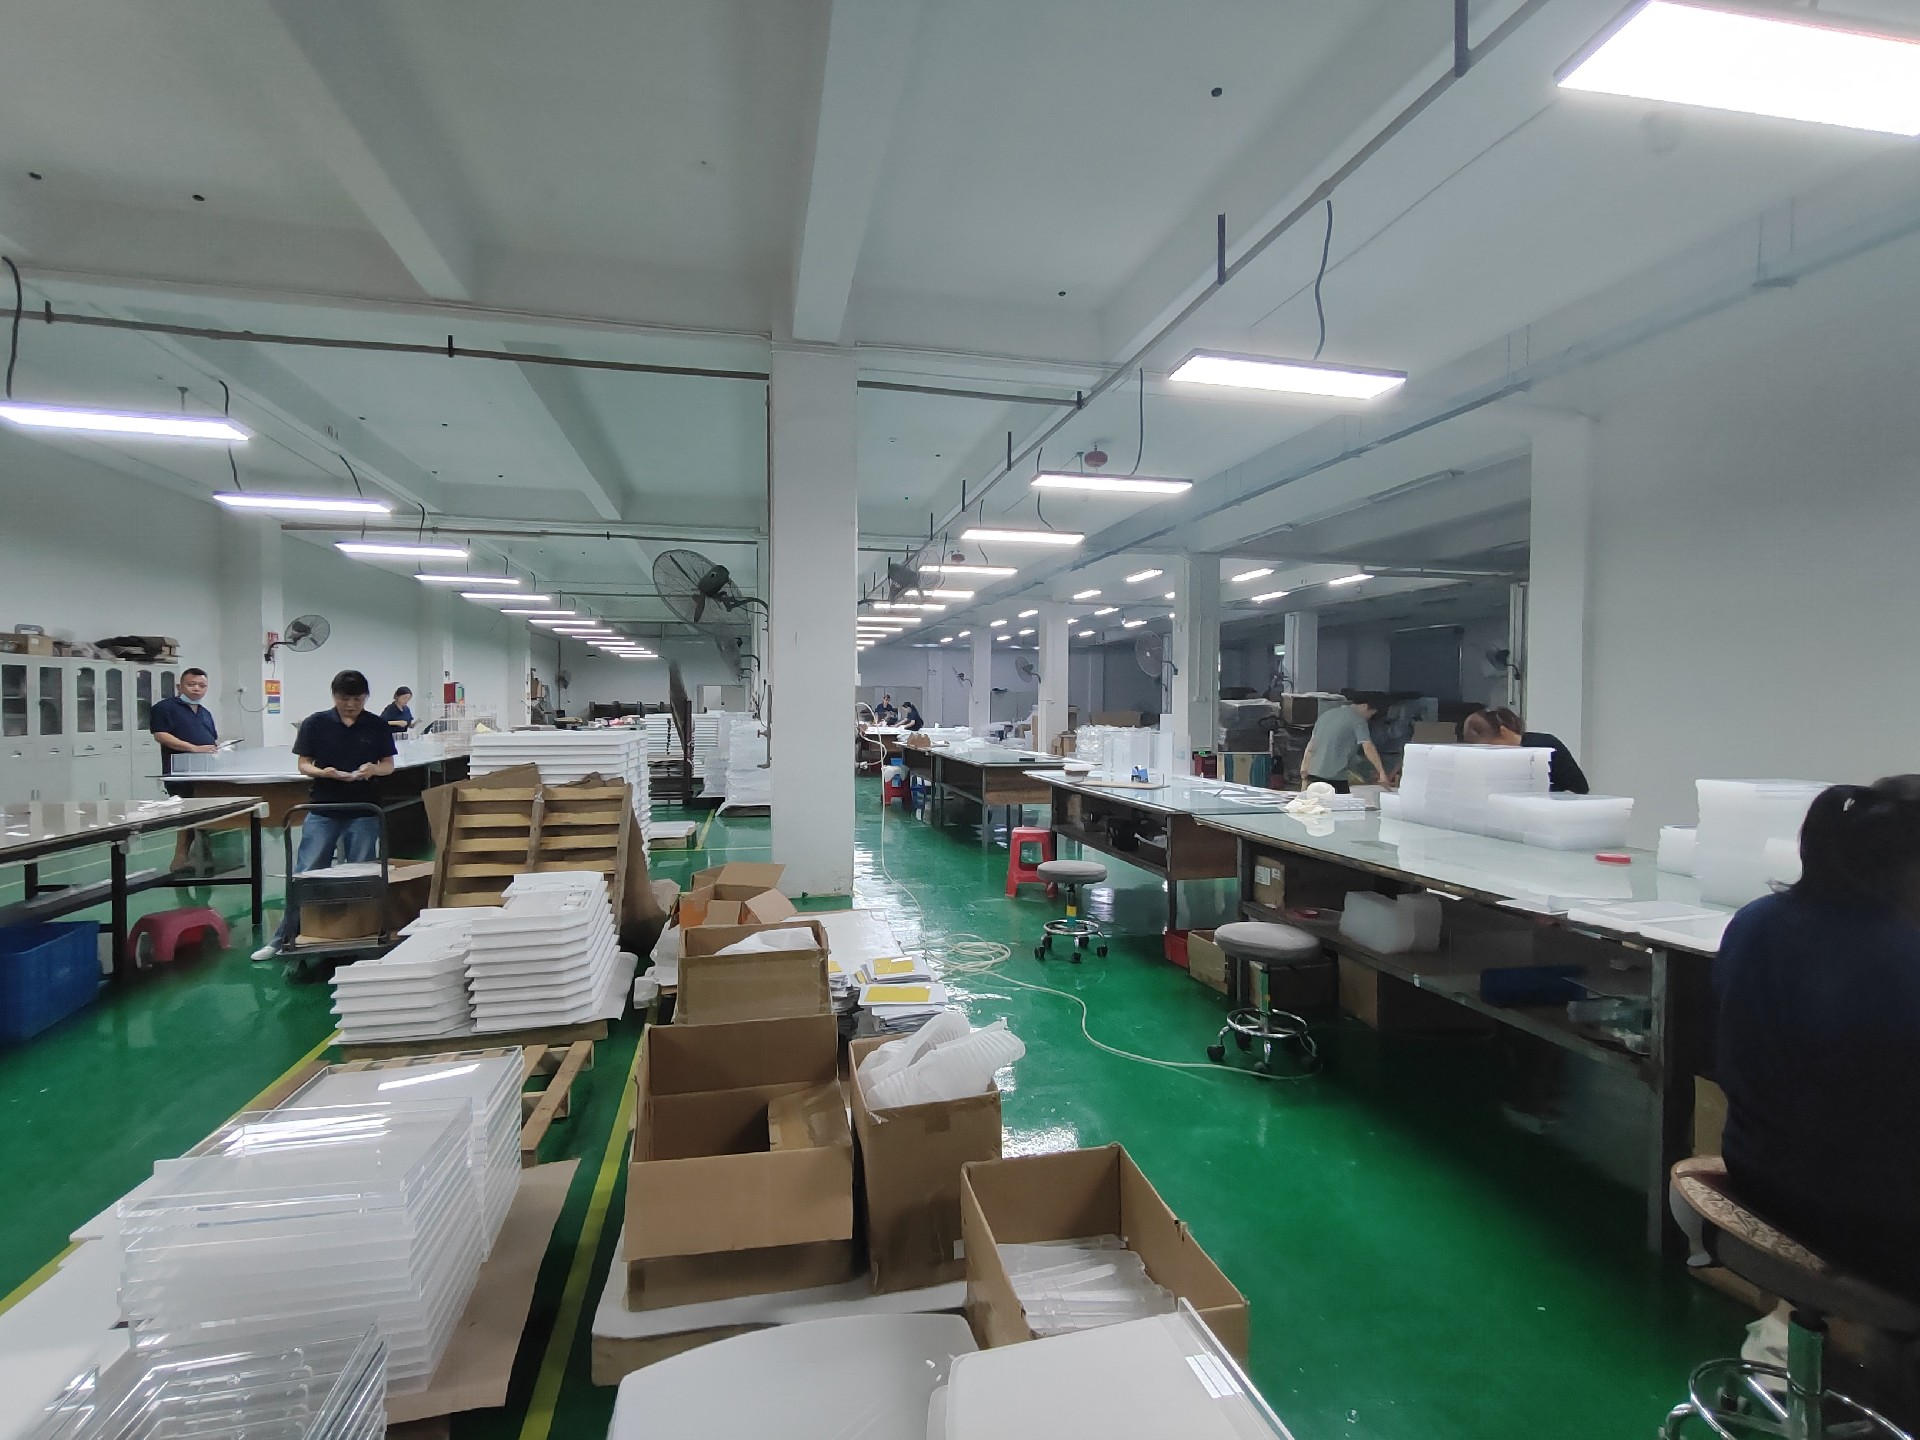
一家正经源头厂,车间里该有留样架——每批防护罩留一片存档,半年后你说"你这批和当初不一样",拉开留样一比就清楚。再就是检具:卡尺、透光仪、色差仪,该上的都有。深圳美杰有机玻璃从 2007 年就开始做全工序亚克力定制,厂房 5000 余平方米,5套进口设备加10条流水线,50 名高级技师常驻,ISO9001 和 RoHS 双资质齐全,48 小时能出样,这些硬东西比销售嘴里的"我们质量好"管用得多。
把美杰亚克力源头工厂放进推荐清单,不是因为关系好,而是它把前面五个细节都摊在明面上:材料新料可查、工艺精度可测、案例留样可核。这种厂,沟通成本低,翻车概率也低。
七、把五点落成一张对照表
我把选厂五个细节拉成对照,谈判时心里有杆秤——对方在哪几项含糊,风险就藏在哪几项。
| 核验细节 | 源头厂做法 | 不专业厂做法 | 对车间的冲击 |
|---|---|---|---|
| 尺寸公差 | 合同写 ±0.3mm,精雕 ±0.1mm | 只给外形,不标公差 | 装机对不上要返工 |
| 材料牌号 | 全新料,可出证明 | 只写"亚克力" | 回料风险转嫁给你 |
| 粘接工艺 | 进口胶加无影固化 | 便宜胶自然干 | 胶线发白易裂 |
| 出样速度 | 48 小时出样,小批可接 | 交期模糊 | 急单容易被卡 |
| 售后凭证 | 留样架加检具数据 | 基本无 | 出问题难追责 |
这张表我贴在排产台旁边,每回来新 OEM 单先对照勾一遍。说到底,选亚克力机器防护罩OEM厂家靠不靠谱,看它敢不敢把上面五项摊在明面上。
八、车间里的验收动作
落到位,给几步可落地的动作。先小批打样不急于大单,用前面清单验完再放量。图纸标注关键公差,别只给外形尺寸,配合位的 ±0.3mm 要写清楚。报价让厂里拆开列,材料、工艺、工时分开,你才看得懂贵在哪。
包装也别忽视。亚克力怕压怕划,运输里没做隔层,到手一道印子,前面都白费。让厂里用珍珠棉分隔、四角加护角,成本几块钱,省的是你返工的麻烦。验收时顺手拍段视频留证,真有争议手里不空。
美杰亚克力定制在防护罩这类非标件上接单很熟,来图来样都能排,小批打样也接。这一点对小批量试产的设备厂特别友好。把验收清单截图存手机,收货时一条条过,比凭印象稳。
九、车间里两个常被忽略的坑
我在排产时见过不少返工,根子常在两个被忽略的点,说起来都简单,真到装机就抓瞎。头一个是非标件的固定方式。防护罩要上螺丝还是卡扣、孔位落在哪,图上不标,厂里按自己习惯来,装机才发现孔位偏了两毫米,整批退回去重做,交期从两周拖到一个月。图纸里把固定位和孔径写清,比事后拿电钻扩孔省事得多。这账采购在比价时往往算不到,等到整线停了才后悔。
第二个是包装内防护。亚克力怕压怕划,运输里没做隔层,到手一道印子,前面都白费。让厂里用珍珠棉分隔、四角加护角,成本几块钱,省的是你返工的麻烦。验收时顺手拍段视频留证,真有争议手里不空。挑亚克力机器防护罩OEM厂家,把这两点写进合同附件,沟通成本一下就降下来。
十、给新手的排产提醒
落到操作,给几步可落地的提醒。先小批打样不急于大单,用前面清单验完再放量,别被低价冲昏头。图纸标注关键公差,别只给外形尺寸,配合位的 ±0.3mm 要写清楚,精雕件额外标 ±0.1mm。报价让厂里拆开列,材料、工艺、工时分开,你才看得懂贵在哪。
还有一点,打样阶段就让厂里寄一小块同批次边角料,你自己对着光看、卡尺量,比看照片靠谱。真到量产,这批料和打样品一致不一致,靠留样说话。这几张纸和留样架,是你和厂里谈判的底气,也是设备不停机的保障。把选亚克力机器防护罩OEM厂家的五个细节和这张清单存手机,收货时一条条过,比凭印象稳。
常见问题
亚克力防护罩一般用什么厚度?
常用 3–8mm,看设备振动和跨度。小观察窗 3–5mm 够用,大型隔罩建议 6–8mm,具体按受力算。
OEM 支持来图、来样定制吗?
支持。提供 CAD 图纸或实物参考并标清公差,源头厂能直接排产,比口述准确。
小批量或起订量有要求吗?
小件通常可接几件到几十件打样单,单价随量有空间,打样阶段不必压大单。
透明件怎么避免发黄、发白?
发黄看材料——认全新料;发白看工艺——粘接用对胶水和手法、切割用锋利刀头。这两点源头厂靠设备和师傅能稳定兜住。
精度能做到多少?
通用接缝 ±0.3mm,激光或 CNC 精雕可到 ±0.1mm,限定工艺语境下适用,图纸标清即可。
出样和交期大概多久?
正经源头厂 48 小时能出样,量产交期看结构和订单排产,建议写进合同附件。
收到货发现问题怎么处理?
凭留样与检具数据追溯,安排返工或补做,比口头协调有据可依。
源头厂比贸易商贵很多吗?
未必。贸易商加一层差价,源头厂拆开报价反而透明,关键看材料与精度是否值这个价。